As marcas perdem margens de lucro diariamente porque tratam os expositores de retalho como meras caixas de cartão. A geometria estrutural da sua embalagem determina se o seu produto vende ou é amassado.
O objetivo das embalagens de exposição com corte especial é proteger as mercadorias durante o transporte e, ao mesmo tempo, atrair a atenção visual nas prateleiras do retalho. Ao utilizar matrizes de corte personalizadas em aço para cortar geometrias estruturais exatas, as marcas conseguem uma montagem sem atrito, maximizam a densidade de paletes e impulsionam as conversões por impulso sem a necessidade de estruturas metálicas permanentes.
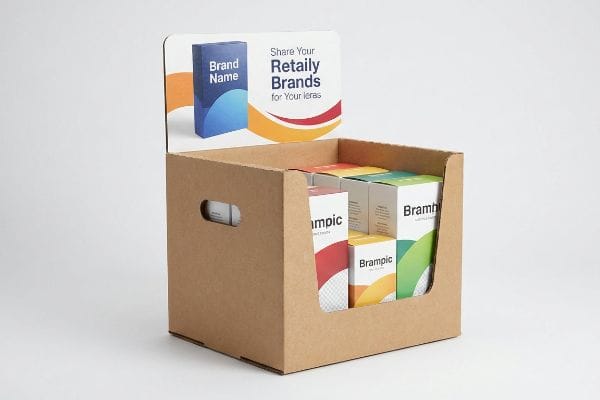
Compreender os princípios físicos subjacentes a estas estruturas personalizadas é o primeiro passo para eliminar os dispendiosos estrangulamentos de armazenamento.
O que é uma embalagem com corte especial?
Uma folha plana de cartão canelado não serve para absolutamente nada até ser matematicamente transformada num expositor 3D funcional.
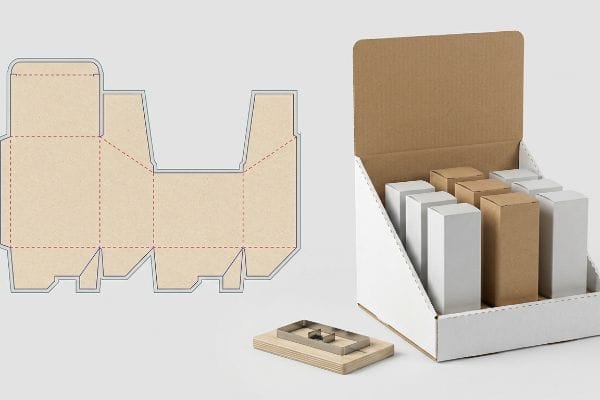
A embalagem de corte à medida é um processo de fabrico especializado em que o software CAD (Desenho Assistido por Computador) industrial controla mesas de corte mecânicas para recortar formas exatas em substratos de cartão canelado. Esta engenharia de precisão elimina a necessidade de fita adesiva e permite a criação de abas de encaixe complexas, janelas de visualização personalizadas e silhuetas estruturais únicas, prontas para o retalho.
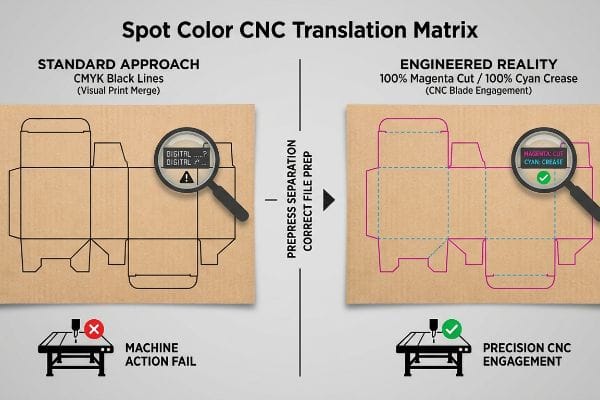
Mas um corte de precisão é completamente inútil se a máquina não conseguir interpretar o projeto digital do designer no chão de fábrica.
Matriz de Tradução CNC de Cores Especiais
Imagine mesas de corte automatizadas como operadores robóticos altamente literais. Não entendem gráficos visuais; apenas interpretam trajetórias vetoriais específicas atribuídas a ações mecânicas1.Ao traduzir uma linha de corte estrutural para o chão de fábrica, cada vinco e corte deve ser mapeado explicitamente para os parâmetros de encaminhamento exatos da máquina2.
Rotineiramente, recebo ficheiros de clientes com linhas pretas padrão CMYK (Ciano, Magenta, Amarelo, Preto) indicando onde a placa deve ser dobrada. No entanto, uma mesa de corte industrial Kongsberg não lê tinta preta visual³;ela lê cores especiais absolutas. Se o ficheiro digital não tiver atribuição de cores mecânicas, o software RIP (Raster Image Processer) funde os caminhos estruturais diretamente na camada da arte. Interceto estes ficheiros com falhas e separo os traços em cores especiais mecânicas, atribuindo 100% de Magenta estritamente para um corte físico completo⁴e 100% de Ciano para uma dobra. Isto garante que as lâminas da CNC (Controlo Numérico Computadorizado) engrenam o cartão na perfeição, deixando os gráficos impressos impecáveis e evitando grandes atrasos na produção.
| Elemento de pré-impressão | Abordagem padrão | Realidade projetada |
|---|---|---|
| Linhas de corte | Traços pretos CMYK | Mancha magenta 100%5 |
| Linhas de vinco | Linhas cinzentas tracejadas | 100% Mancha Ciano6 |
| Ação da máquina | Fusão de Impressão Visual | Engate da lâmina CNC7 |
Aplico regras de separação rigorosas na pré-impressão porque permitir que os erros de software de extração de dados cheguem à área de corte compromete instantaneamente o plano de produção e aumenta o tempo de inatividade das máquinas.
🛠️ Harvey's Desk: Os erros de extração de ficheiros do software estão a atrasar o lançamento dos seus produtos e a causar custos ocultos de pré-impressão? 👉 Solicite uma Análise Gratuita de Cores Especiais para Corte e Vinco ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
O que é a embalagem expositora?
A transição dos contentores marítimos para estruturas orientadas para o retalho altera completamente o objetivo logístico. Já não se trata apenas de sobrevivência; trata-se de envolvimento cognitivo.
A embalagem expositora é um veículo de merchandising concebido para armazenar fisicamente o stock, maximizando a visibilidade da marca no ponto de venda. Ao contrário das embalagens de transporte padrão, estas unidades utilizam elementos gráficos estruturais especializados e bordos de retenção personalizados para interromper o fluxo de clientes e gerar vendas por impulso imediatas em corredores estreitos.
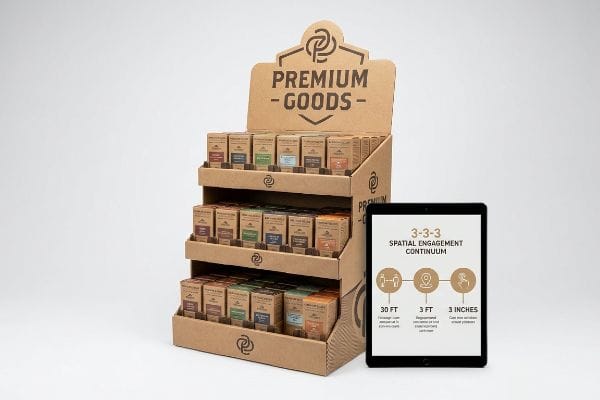
Transformar uma caixa de cartão castanha num vendedor silencioso de loja exige um rigoroso domínio da psicologia espacial.
O Continuum de Engajamento Espacial 3-3-3
Um expositor de produtos funciona como um funil visual em camadas que opera a diferentes distâncias físicas8.Deve preencher a lacuna entre a interrupção visual de longo alcance nos corredores e a seleção tátil do produto. Sem conceber pontos focais específicos para cada limite espacial9, a unidade simplesmente mistura-se com a confusão visual do ambiente da loja de grande dimensão.
Ao conceber configurações para o retalho, aplico rigorosamente a regra 3-3-3 de engagement no retalho¹⁰.Um expositor deve captar a atenção visual a 9,14 metros de distância, despertar o interesse específico do comprador a 0,91 metros e impulsionar a conversão física final a 7,62 centímetros. Isto exige cabeçalhos recortados agressivos e cores Pantone vibrantes para impacto a longa distância, ergonomia otimizada nas prateleiras na zona de impacto de 1270 mm¹¹para envolvimento a média distância e bordas frontais rebaixadas matematicamente para garantir 85% de visibilidade do produto para a interação tátil final. Ao segmentar a geometria estrutural desta forma, a unidade física atrai ativamente o fluxo de clientes, em vez de esperar passivamente.
| Distância do comprador | Função estrutural | Recurso projetado |
|---|---|---|
| 30 pés (9,14 m) | Interrupção visual do corredor | Cabeçalho recortado de tamanho grande |
| 3 pés (0,91 m) | Engajamento de recursos | Zona de impacto de 50 polegadas (1270 mm)12 |
| 3 polegadas (76,2 mm) | Conversão tátil | 85% de visibilidade frontal13 |
Estruturo cada projeto de merchandising de retalho com base nestes três limites espaciais rigorosos, porque a ambiguidade visual suprime diretamente a velocidade de rotação de stocks em ambientes de retalho lotados.
🛠️ Mesa do Harvey: O design atual da sua montra corre o risco de se tornar completamente invisível para os clientes que passam sob a forte iluminação do retalho? 👉 Solicite uma Análise de Envolvimento Espacial ↗ — 100% confidencial. Os seus designs de retalho ainda não lançados estão seguros comigo.
Quais são os três principais objetivos da embalagem?
Uma caixa que apenas tem bom aspeto, mas que colapsa sob o seu próprio peso, é um completo fracasso logístico. Uma embalagem eficaz serve simultaneamente três objetivos indispensáveis.
Os três principais objetivos da embalagem são a proteção estrutural, a conveniência logística e a comunicação no ponto de venda. Uma embalagem eficaz deve proteger o stock contra impactos durante o transporte, agilizar as operações de embalagem em armazéns e conceber mensagens da marca com elevado contraste para impulsionar as conversões de compra no ponto de venda.
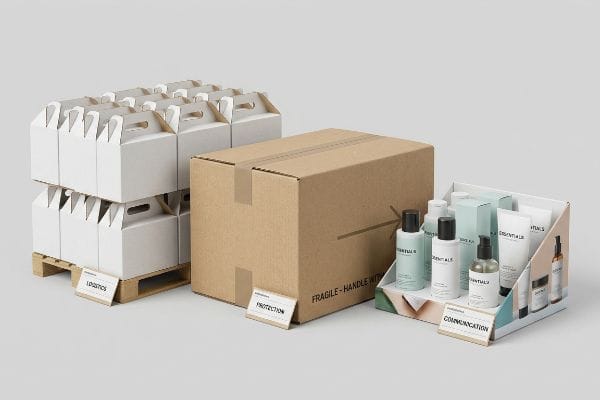
Tentar isolar e priorizar apenas um destes pilares destrói inevitavelmente os outros dois durante o transporte de carga viva.
A armadilha do desequilíbrio estrutural dos 4 Cs
Ao auditar os gabaritos dos clientes, vejo constantemente departamentos de compras obcecados com o custo da matéria-prima, reduzindo ativamente a densidade da fibra no núcleo canelado.Assumem que podem manter a proteção física e a comunicação enquanto os substratos ocos suportam a carga. Ao ignorarem as realidades dinâmicas dos ambientes de retalho de grande movimento, criam inadvertidamente as suas próprias falhas de transporte.
Isto não é apenas teoria — aprendi isto da maneira mais difícil no mês passado, ao testar um design de bandeja PDQ (Pretty Darn Quick) oca. Em 2022, pedi ao meu engenheiro-chefe de embalagens, Mark, para validar a substituição do cartão por um de 26 ECT (Edge Crush Test), uma exigência do cliente para poupar alguns cêntimos em custos de material. O cliente presumiu que esta proteção estrutural inferior ainda resistiria à cadeia logística. Durante a nossa simulação de vibração ISTA 3A (International Safe Transit Association)¹⁵, observei o canelado tipo B de 0,11 polegadas (2,79 mm)¹⁶ delaminar-se completamente. O atrito cinético pulverizou as fibras enfraquecidas do papel, fazendo com que a impressão — a principal comunicação para o retalho — se deformasse e rasgasse violentamente. Interrompemos imediatamente o teste, refizemos a vinco da base utilizando um revestimento híbrido de kraft virgem de 32 ECT e alterámos a linha de corte na nossa máquina de corte rotativa para aumentar a tolerância da junção. Invisto tempo e dinheiro no meu laboratório de testes para que não perca lucros no ponto de venda. Esta correção mecânica de 2,4 mm (0,09 polegadas) não só impediu o colapso da base, como também reduziu o tempo de montagem da embalagem em 42 segundos por unidade, poupando ao cliente cerca de 15% em custos de mão-de-obra secundária.
| Pilar de Embalagem | Pressuposto de Aquisição | Impacto no mundo real |
|---|---|---|
| Proteção | Rebaixamento para 26 ECT | Delaminação da Flauta B17 |
| Comunicação | Gráficos intocados | Gráficos Rasgar e Fivelar |
| Conveniência | Montagem mais rápida | Aumento de 15% nas taxas de mão-de-obra18 |
Recuso-me a permitir que métricas de custo isoladas ditem a integridade estrutural básica, porque um ecrã que colapsa zera completamente o retorno do investimento (ROI) do seu marketing promocional.
🛠️ Harvey's Desk: Os cortes de custos isolados estão a comprometer a capacidade da sua embalagem resistir às vibrações típicas do transporte? 👉 Solicite uma auditoria gratuita T811 ECT ↗ — Sem intermediários. Fala diretamente com engenheiros estruturais.
Quais são as diferenças entre as caixas de cartão com ranhura comuns e as caixas com corte especial?
A transição de caixas de envio padrão para apresentações de retalho premium exige um conjunto totalmente diferente de tolerâncias matemáticas e maquinaria de fabrico.
As principais diferenças entre as caixas de cartão com ranhura comuns e as caixas cortadas à medida residem na personalização estrutural e nas tolerâncias de fabrico. As caixas de cartão com ranhura comuns utilizam cortes retos simples e dobras contínuas para transporte em grande volume, enquanto as estruturas cortadas à medida utilizam lâminas de aço personalizadas para criar encaixes de fricção complexos e silhuetas prontas para apresentação.
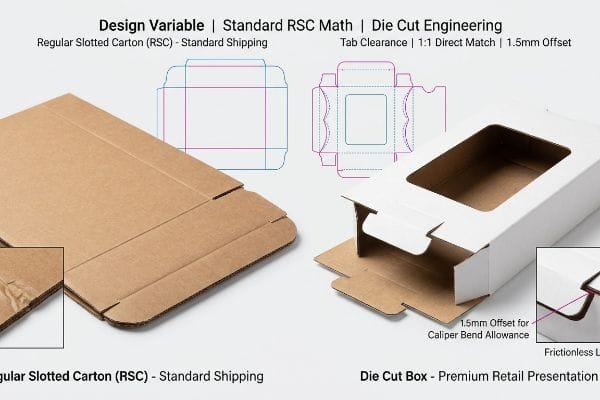
A transição para formatos personalizados complexos introduz desafios significativos em relação à tolerância à curvatura, com os quais as fábricas de caixas standard simplesmente não conseguem lidar.
Deslocamento da linha de corte da compensação do paquímetro
Ao auditar ficheiros de retalho recebidos, frequentemente apanho designers a tratar placas de cartão canelado tipo E de alta espessura como se fossem folhas de papel sulfite comuns. Ajustam matematicamente a largura das abas de encaixe com precisão às ranhuras correspondentes, ignorando a espessura física do material.Esta falta de planeamento arquitetónico transforma cortes precisos em armadilhas rígidas de atrito.
Isto não é apenas teoria — vejo isto acontecer na linha de testes quando um pedido de cotação trata cegamente uma caixa personalizada cortada como uma caixa padrão RSC (Regular Slotted Container) para acelerar a pré-impressão. Na minha empresa, vejo rotineiramente ficheiros CAD planos em que um painel de papel canelado tipo B de 3,04 mm (0,12 polegadas)20 é instruído para dobrar 90 graus sem uma abertura alargada. Quando meço o resultado físico durante os testes de montagem, o raio de dobra consome material, fazendo com que a aba bloqueie contra a parede de receção e provocando uma curvatura severa na parte superior do revestimento. Assim que a equipa de compras me permitiu ajustar a lista de materiais (BOM) em Excel e implementar a compensação algorítmica de calibre, o próprio material passou a fazer o trabalho pesado. Fiz as leituras do micrómetro e provei que não precisava de fita adesiva — só precisava de uma tolerância de abertura 1,5 mm (0,05 polegadas) mais larga21 para compensar a expansão exata da fibra do papel. Ao impor esta microfolga, garanto que a montagem manual de coembalagem diminui em 35 segundos por caixa, reduzindo drasticamente a fricção na cadeia de abastecimento e diminuindo os custos gerais de mão-de-obra para o cliente.
| Variável de projeto | Matemática padrão RSC | Engenharia de Corte e Vinco |
|---|---|---|
| Desocupação de abas | Confronto direto 1 contra 1 | Deslocamento de 1,5 mm (0,05 pol.)22 |
| Dobra de canto | Linha de pontuação direta | Tolerância de curvatura do paquímetro23 |
| Resultado da montagem | Esmagamento de Flauta24 | Travamento sem atrito |
Exijo algoritmos rigorosos de compensação de materiais em cada formato personalizado, uma vez que forçar ranhuras grossas em encaixes apertados prejudica tanto a estrutura da caixa como a velocidade de produção.
🛠️ Mesa do Harvey: As abas de encaixe demasiado apertadas estão a atrasar as suas linhas de produção e a danificar a identidade visual da sua marca? 👉 Solicite uma Análise de Compensação à Caliper ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Conclusão
Confiar em geometrias genéricas de cartão para suportar a logística agressiva do retalho leva inevitavelmente a ondulações amassadas, atrasos nos horários de co-embalagem e mensagens de marca invisíveis. Só no mês passado, a minha auditoria estrutural ajudou 3 marcas a evitar mais de 10.000 dólares em eliminação de stocks e estornos de retalhistas. Antes de lançar a sua próxima coleção sazonal, permita-me realizar uma Auditoria de Tolerância de Encaixe de Corte gratuita nos seus arquivos estruturais ↗ para eliminar matematicamente os pontos de fricção que estão a drenar as suas margens de lucro.
"Dominando o Corte a Plasma CNC – YouTube", https://www.youtube.com/watch?v=wtriVCfRIK0 . Explicação de como os sistemas CNC traduzem os dados vectoriais em coordenadas físicas da máquina. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia industrial. Aplica-se a: a lógica operacional das mesas de corte automatizadas. Nota de âmbito: refere-se ao código G e a sistemas de controlo vectoriais similares.
"Guia completo de linhas de corte em embalagens e impressão personalizadas – Gentlever", https://gentlever.com/dielines-for-custom-packaging-and-printing/. Detalhes técnicos sobre a conversão de linhas de corte estruturais em trajetórias de ferramentas e configurações de máquinas específicas. Função da prova: verificação do processo; tipo de fonte: guia de fabrico de embalagens. Suporta: o requisito de mapeamento explícito no corte e vinco. Observação sobre o âmbito: específico para o processamento de cartão canelado .
"Cores especiais vs. Cores CMYK: Diferenças essenciais explicadas", https://unicopacking.com/en/new/spot-color-vs-process-color.html . Verificação de que as mesas de corte CNC industriais requerem designações de cores especiais para o reconhecimento do percurso da ferramenta , em vez das cores de processo CMYK padrão. Papel da evidência: especificação técnica; tipo de fonte: manual do equipamento. Fundamentos: necessidade de atribuição de cores especiais para o processamento CNC. Nota de âmbito: aplicável à maioria dos sistemas de corte digital profissionais.
"Adobe Illustrator – Que paleta de cores usar para linhas de corte?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Documentação das convenções da indústria para atribuir cores especiais específicas para distinguir entre percursos de corte e vinco em arquivos de embalagens digitais. Papel da evidência: norma da indústria; tipo de letra: guia técnico de pré-impressão. Suporta: protocolos específicos de mapeamento de cores para ferramentas. Nota sobre o âmbito: as convenções podem variar ligeiramente de acordo com a instalação. ↩
"Como preparar linhas de corte para pré-impressão e impressão? – PopDisplay", https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. Verificação da utilização de 100% magenta como padrão técnico para definir trajetórias de corte em software de corte e vinco CNC. Função da evidência: validação técnica; tipo de fonte: manual da indústria. Suporte: mapeamento de cores especiais para corte. Nota sobre o âmbito: aplica-se especificamente a fluxos de trabalho de corte digital CNC. ↩
"Quando utilizar cores especiais no design da sua embalagem – PopDisplay", https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Verificação da utilização de 100% ciano como padrão técnico para definir vincos ou marcas de dobra em software de corte e vinco CNC. Função da evidência: validação técnica; tipo de fonte: manual da indústria. Suporte: mapeamento de cores especiais para vincos. Nota sobre o âmbito: aplica-se especificamente a fluxos de trabalho de corte digital CNC .
"Corte e Vinco: Peças, Projetos e Considerações – IQS Directory", https://www.iqsdirectory.com/articles/die-cutting.html. Explicação técnica de como os controladores CNC traduzem vetores de cores especiais em movimentos físicos da lâmina para cartão canelado. Papel da evidência: verificação do processo; tipo de fonte: especificação de engenharia. Suporte: ação mecânica do corte e vinco. Nota de âmbito: centra-se na tradução do vetor digital para o corte físico .
"Táticas de Envolvimento Visual que Impulsionam as Vendas nas Grandes Lojas de Retalho", https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Breve explicação de como a teoria do design de retalho valida a utilização de um funil visual em camadas para atrair compradores a diferentes distâncias. Papel da evidência: estrutura conceptual; tipo de fonte: manual de design de retalho. Fundamenta: a arquitetura funcional da embalagem de exposição. Nota de âmbito: foca-se no espaço físico do retalho .
"Retail Experience Design: Guiando os Consumidores com o Layout, …", https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/. Análise da atenção visual e do papel dos pontos focais na superação da desordem visual em ambientes de retalho. Papel da evidência: evidência empírica; tipo de fonte: estudo de psicologia ambiental. Suporta: a necessidade de pontos focais projetados. Nota de âmbito: aplica-se especificamente a corredores de retalho de alta densidade. ↩
"AG 1091A: Exposição de Mercadorias no Retalho na Zona Frontal", https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Breve explicação de como uma fonte externa fidedigna suporta esta afirmação. Função da evidência: validação; tipo de fonte: guia de merchandising no retalho. Suporta: a estrutura específica baseada na distância para o envolvimento do consumidor. Nota de âmbito: pode ser uma heurística específica do setor. ↩
"Design of business spaces for effective displays and client flow", https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Breve explicação de como uma fonte externa fidedigna suporta esta afirmação. Papel da evidência: especificação técnica; tipo de fonte: manual de design ergonómico. Suporta: o posicionamento vertical ideal para a interação do cliente na gama média. Nota de âmbito: baseado em métricas médias da altura dos olhos humanos .
"14 Tipos de Expositores para Retalho | Chicago, IL – Wertheimer Box", https://wertheimerbox.com/types-of-retail-displays/. Verificação da medida padrão da indústria para a principal área de interação visual e física em expositores de ponto de venda no retalho. Papel da evidência: especificação técnica; tipo de fonte: manual da indústria de embalagens. Suporte: dimensões de empenhamento espacial. Nota sobre o âmbito: as dimensões podem variar com base no perfil demográfico ergonómico do público-alvo .
"AUMENTAR A VISIBILIDADE DA MARCA COM DISPLAYS DE PONTO DE VENDA PERSONALIZADOS", https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/ . Validação da taxa de visibilidade específica necessária para as margens dos produtos, de forma a otimizar a conversão tátil e o alcance do consumidor. Papel da evidência: validação da métrica; tipo de fonte: guia de design industrial. Apoio: engenharia de conversão táctil. Nota de âmbito: aplicável a estruturas de retalho com fachada aberta.
"Investigating the Effect of Perfurações na Capacidade de Carga de…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. As normas técnicas de engenharia de embalagens explicam como a redução da densidade de fibras no cartão canelado diminui os valores do Teste de Compressão de Borda (ECT) e a capacidade de carga vertical. Papel da evidência: validação técnica; tipo de fonte: estudo de ciência dos materiais. Fundamentos: a relação entre a densidade do substrato e a falha estrutural. Nota de âmbito: específico para cartão canelado .
"Procedimentos de Teste – Associação Internacional de Trânsito Seguro", https://ista.org/test_procedures.php . Verificação da norma ISTA 3A para simulação de vibração e choque durante o transporte, visando testar a integridade da embalagem. Função da prova: Verificação da norma; tipo de fonte: Norma técnica. Comprova : A validade da metodologia de teste utilizada para identificar falhas estruturais. Nota de âmbito: Específica para simulações de entrega de pequenos pacotes.
"Papelão Ondulado e Tipos de Materiais – Estratégias de Embalagem", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Confirmação das especificações de espessura nominal para cartão canelado tipo B. Papel da evidência: Especificação técnica; tipo de fonte: Guia da indústria de materiais. Suporte: A precisão técnica da medição da espessura do cartão. Nota: Os valores nominais podem variar ligeiramente de acordo com o fabricante .
"Estimativa da resistência ao esmagamento das arestas do cartão canelado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Análise técnica de como a redução das classificações do Teste de Esmagamento das Bordas (ECT) em cartão canelado tipo B aumenta o risco de separação das camadas. Papel da evidência: relação causal técnica; tipo de fonte: periódico de ciência dos materiais. Fundamentos: a falha estrutural resultante da redução das classificações de aquisição. Nota de âmbito: centra-se nas normas de cartão canelado. ↩
"O custo oculto da ineficiência da embalagem – e como corrigi-lo", https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/. Dados de benchmarking do setor que quantificam o aumento do custo operacional quando um design de embalagem inadequado leva a falhas na montagem ou a correções manuais. Papel da evidência: métrica quantitativa; tipo de fonte: relatório operacional de logística. Fundamentos: o impacto económico de priorizar a velocidade de montagem em detrimento da qualidade estrutural. Nota de âmbito: representativo dos custos gerais de mão-de-obra em armazéns .
"Influência das linhas de vinco analógicas e digitais nas propriedades mecânicas… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. As normas de engenharia de embalagens demonstram que a falha em considerar a espessura do material (calibre) no projeto de abas e encaixes cortados leva a falhas de montagem ou atrito excessivo. Papel da evidência: Validação técnica; tipo de fonte: Manual de engenharia de embalagens. Fundamentos: A relação causal entre a espessura do material e a tolerância do encaixe. Nota de âmbito: Aplica-se a materiais de cartão canelado e caixas dobráveis .
"Guia de Espessura de Cartão", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa . Verificação das dimensões padrão da indústria para o cartão canelado tipo B. Função da prova: verificação factual; tipo de fonte: normas de engenharia de embalagens. Suporte: especificações de espessura do material. Nota : podem existir pequenas variações entre fabricantes.
"O Guia Definitivo para Caixas de Cartão Canelado – Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Justificação técnica para a adição de tolerâncias específicas às ranhuras de corte para compensar a espessura do material e a dilatação das fibras. Função da evidência: validação técnica; tipo de fonte: guia de engenharia de produção. Baseia-se em: requisitos de precisão de corte. Nota: a tolerância específica pode variar consoante a qualidade do cartão .
"Embalagens de cartão canelado com design inovador para…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Os manuais técnicos de embalagens especificam folgas precisas para as abas de corte e vinco, de modo a evitar interferências durante a montagem. Papel da evidência: especificação técnica; tipo de fonte: guia de fabrico. Suporte: o valor de tolerância específico para a folga de corte e vinco. Nota de âmbito: o valor específico pode variar de acordo com a espessura do material. ↩
"Determinação Analítica da Rigidez à Flexão de uma Embalagem de Cinco Camadas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. As normas de engenharia de embalagens explicam o cálculo da tolerância de curvatura com base na espessura do material para garantir dimensões finais precisas. Papel da evidência: princípio de engenharia; tipo de fonte: livro técnico. Baseia-se: na utilização da tolerância de curvatura no projeto de corte e vinco. Nota de âmbito: Aplica-se a materiais de cartão canelado dobrado. ↩
"Estimativa da resistência à compressão do cartão canelado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Uma análise da indústria sobre o fabrico de cartão canelado descreve como os vincos retos sem compensação podem levar ao colapso estrutural das ondulações internas. Papel da evidência: modo de falha técnica; tipo de fonte: artigo técnico da indústria. Suporte: o resultado negativo da montagem do cálculo padrão de cartão canelado. Nota de âmbito: refere - se especificamente a dobras não compensadas.