
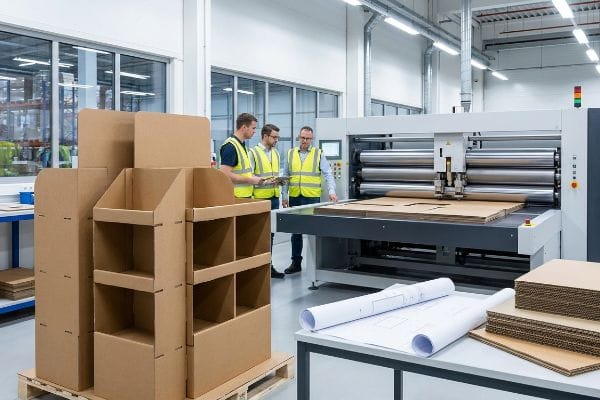
Criar uma campanha de vendas no varejo é empolgante até que suas unidades comecem a desabar no chão do depósito. Pare de adivinhar e comece a projetar. Veja exatamente como minha fábrica constrói unidades estruturalmente resistentes.
Projetar um display de ponto de venda (PDV) personalizado exige engenharia estrutural precisa, seleção criteriosa de materiais e integração gráfica para maximizar a visibilidade da marca. Embalagens bem-sucedidas buscam o equilíbrio entre conformidade com as normas do varejo, capacidade de carga dinâmica e impacto visual para garantir altas taxas de conversão por impulso, sem ceder sob forte pressão logística.
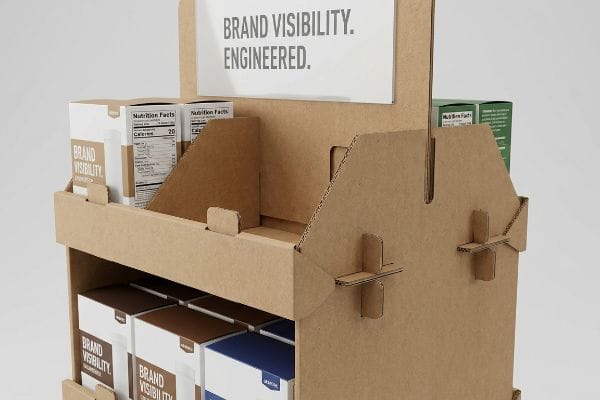
Mas conhecer o processo teórico de projeto não é suficiente quando as máquinas de corte e vinco realmente começam a funcionar.
Quais são os erros mais comuns em displays de ponto de venda?
Você aprova uma renderização belíssima, mas a realidade física muitas vezes termina em desastre. Os erros mais caros acontecem quando a estética digital ignora as rigorosas tolerâncias mecânicas.
Erros comuns em displays de ponto de venda incluem ignorar as tolerâncias de espessura do papelão ondulado, exceder os limites de peso estrutural e priorizar a estética em detrimento da resistência à compressão dinâmica. Engenheiros estruturais experientes compensam matematicamente a espessura do material durante a fase inicial de corte e vinco para evitar falhas catastróficas na montagem e grandes estornos por parte dos varejistas.
Esses erros estéticos são frustrantes, mas o verdadeiro pesadelo começa quando seus parceiros de embalagem simplesmente não conseguem montar as unidades na linha de produção.
Por que as linhas de corte planas falham na linha de produção?
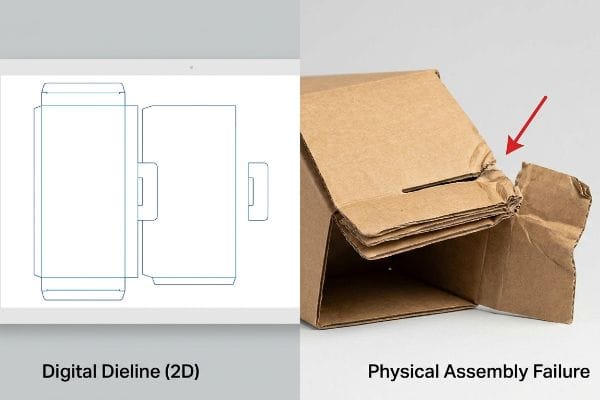
Mesmo equipes de compras experientes frequentemente caem na armadilha de tratar modelos estruturais 2D (bidimensionais) como simples telas gráficas. Elas presumem que, se uma aba se encaixa perfeitamente em uma ranhura na tela do computador, ela se encaixará perfeitamente na realidade. Isso ignora completamente a espessura física de uma placa de papelão ondulado tipo E ou B dobrada. Quando um painel de papel grosso se dobra em 90 graus, ele consome material fisicamente, exigindo uma ranhura de encaixe matematicamente mais larga(1) para acomodar o raio recém-formado.
Isso não é apenas teoria — eu lido com isso na prática. No último trimestre, uma agência me enviou um molde finalizado para um expositor de bebidas pesado. A princípio, presumi que as larguras padrão das ranhuras atenderiam às nossas tolerâncias de montagem. Estava completamente enganado. Durante a primeira produção de amostras em branco, as abas de encaixe estavam muito apertadas. Quando tentei forçar as peças a se encaixarem, senti a resistência rígida do papelão kraft virgem pouco antes da folha superior ceder com um estalo alto, rasgando completamente a laminação litográfica . A deflexão sob carga estática ultrapassou imediatamente 31,75 mm (1,25 polegadas) . Descartei o arquivo plano e reconstruí a geometria usando CAD paramétrico (Projeto Auxiliado por Computador). Ao inserir uma curva de compensação algorítmica que alargava cada ranhura estrutural em exatamente 2,03 mm (0,08 polegadas) para compensar o raio de curvatura externo, o atrito desapareceu. Esse ajuste de 2,03 mm não apenas impediu que a base rasgasse; Isso reduziu o tempo de montagem da embalagem em 35 segundos por unidade, economizando para o cliente cerca de 20% em custos diretos de mão de obra.
| Defeito estrutural | Solução de Engenharia | Retorno sobre o investimento (ROI) em co-embalagem |
|---|---|---|
| Rasgamento por fricção na ranhura | Compensação paramétrica de paquímetro | Acelera a montagem em 35 segundos4 |
| flambagem do raio de dobra | Tolerância de curvatura algorítmica | Elimina a necessidade de retrabalho manual |
| Encaixe de lito-laminação | Amortecedor de folga de flauta E | Reduz as taxas de mão de obra em 20%5 |
Recuso-me a deixar que modelos digitais não testados ditem a fabricação física. Minha linha de produção utiliza tolerâncias paramétricas rigorosas, garantindo que suas unidades se encaixem perfeitamente antes mesmo do início da produção em massa.
🛠️ Mesa do Harvey: As suas linhas de corte atuais estão matematicamente compensadas para os raios de curvatura do perfil B, ou os seus copackers estão usando fita adesiva escondida para mantê-las juntas? 👉 Solicite uma auditoria da sua lista de materiais ↗ — Eu analiso pessoalmente cada arquivo estrutural em até 24 horas.
Como criar um display personalizado?
Colocar um logotipo em uma caixa de papelão é fácil. Projetar uma estrutura personalizada que realmente sobreviva à brutal cadeia de suprimentos global exige uma validação física rigorosa.
A criação de um expositor personalizado exige a elaboração de moldes estruturais, a seleção dos perfis de ondulação ideais, a impressão de gráficos de alta resolução e a submissão rigorosa da geometria montada a testes dinâmicos de transporte. Esse fluxo de trabalho de engenharia metódico transforma substratos de papelão bruto em expositores altamente duráveis e prontos para o varejo, capazes de suportar as exigentes redes de distribuição globais.
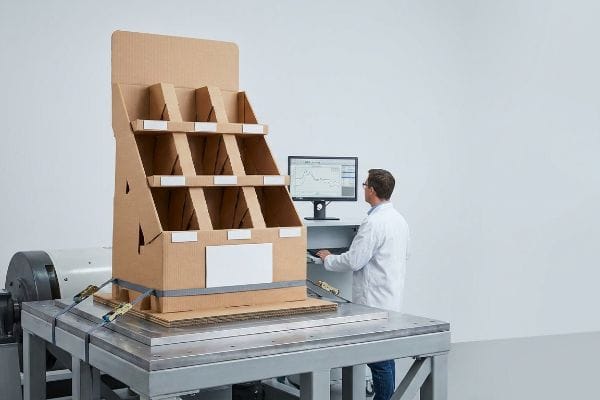
Você pode pensar que garantir um material de alta qualidade assegura o sucesso, mas a resistência da matéria-prima não significa absolutamente nada sem testes cinéticos dinâmicos.
Por que as especificações das matérias-primas traem sua cadeia de suprimentos
As equipes de compras frequentemente aprovam novas estruturas de varejo com base unicamente em avaliações das propriedades da matéria-prima. Elas se apoiam fortemente em classificações teóricas de ECT (Teste de Compressão de Borda), assumindo erroneamente que especificar um substrato de alta resistência garante automaticamente uma unidade de piso estruturalmente sólida. Conhecer o limite de compressão de fibras de papel planas em um laboratório estático é completamente inútil se a geometria 3D (Tridimensional) totalmente montada sofrer cisalhamento, deformação ou falha dinamicamente durante o transporte.
Isso não é apenas teoria — eu lido com isso na prática. Recentemente, um cliente solicitou um papelão virgem 32ECT específico para um projeto personalizado de paletes de um quarto , confiante de que a densidade do material por si só suportaria o transporte de carga fracionada (LTL). Inicialmente, presumi que o papelão de alta qualidade resistiria às condições padrão de transporte marítimo. Estava completamente enganado. Durante nossa simulação interna ISTA (International Safe Transit Association) 3A⁶,a base quebrou com 76,38 kg (168,4 lbs) na mesa de vibração cinética. O papelão era resistente, mas os cantos dobrados não conseguiam absorver a força de cisalhamento lateral. Imediatamente, mudei nossa abordagem. Em vez de optar por um papelão de parede dupla desnecessariamente caro, redesenhei a arquitetura interna, adicionando uma espinha dorsal de reforço dobrada em múltiplos eixos para transferir a carga cinética diretamente das paredes externas. Ao impor esse pivô geométrico de suporte de carga, garanti que as caixas master sobrevivessem aos testes de queda secundários sem uma única microfratura, eliminando completamente o risco de danos durante o transporte e protegendo a marca de rejeições dispendiosas por parte dos varejistas.
| Ponto cego de validação | Conserto de Engenharia Cinética | Retorno sobre o investimento em logística |
|---|---|---|
| Dependência estática da ECT | Teste dinâmico ISTA 3A7 | Expõe as fragilidades do transporte |
| Colapso por cisalhamento lateral8 | coluna vertebral dobrada em múltiplos eixos | Elimina danos à carga |
| fadiga por vibração LTL9 | Núcleo interno de deslocamento de carga | Impede estornos por parte do varejista |
Eu nunca confio em métricas baseadas apenas em especificações técnicas para proteger mercadorias totalmente carregadas. Ao submeter cada estrutura personalizada a simulações cinéticas rigorosas, garanto que sua campanha sobreviva ao desgaste físico real das ruas.
🛠️ Mesa do Harvey: Seu parceiro de fabricação atual valida a geometria estrutural com testes de vibração dinâmica ISTA ou está apenas fazendo suposições com base em especificações técnicas básicas? 👉 Agende uma Simulação de Tensão Estrutural 3D ↗ — 100% confidencial. Seus projetos de varejo ainda não lançados estão seguros comigo.
Quanto custa um display de ponto de venda?
Todos desejam uma aparência sofisticada para suas lojas, mas cortar artificialmente o orçamento estrutural para pagar por cosméticos caros inevitavelmente provocará enormes custos adicionais de logística.
Um expositor de ponto de venda personalizado custa entre alguns dólares para unidades simples de balcão e mais de cinquenta dólares para estruturas permanentes de alta resistência. O preço final depende muito do volume de material, das técnicas de impressão especializadas, da complexidade estrutural e da escala de produção necessária para otimizar a economia de escala e compensar os investimentos em ferramentas.
Buscar o menor custo unitário inicial parece uma estratégia de compras inteligente, mas essa economia teórica desaparece assim que as caixas master chegam a um centro de distribuição úmido.
O custo oculto da redução da qualidade das flautas estruturais
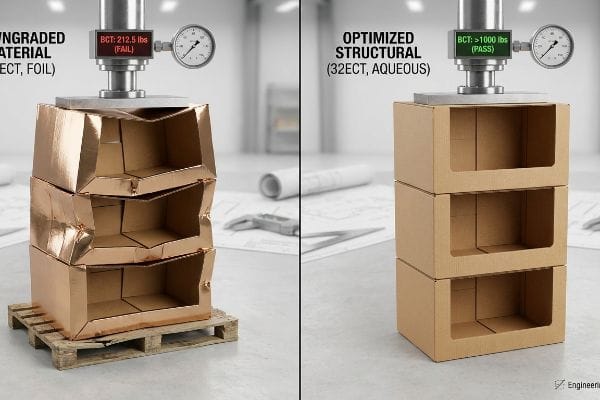
Na tentativa de atingir metas de marketing ambiciosas, os departamentos de compras muitas vezes tratam acabamentos estéticos caros, como laminação total com folha metálica, como itens indispensáveis. Para compensar esses altos custos de impressão, eles reduzem secretamente a resistência à compressão do papelão ondulado baseem 10, diminuindo a densidade crítica das fibras nas ondulações do núcleo. Essa perigosa tática de redução de custos cria uma caixa visualmente deslumbrante, mas que carece completamente da integridade estrutural necessária para suportar o empilhamento em armazéns com grande concentração de peso na parte superior.
Isso não é apenas teoria — aprendi isso da maneira mais difícil dentro da minha própria empresa. Em 2022, pedi ao meu engenheiro-chefe de embalagens, Mark, que realizasse uma análise de redução de custos em um expositor de cosméticos com muitas camadas de foil. Pensávamos que poderíamos reduzir o material base de 32ECT para 26ECT¹¹apenas para atender às exigências estéticas premium do cliente. Três dias depois, na câmara climática, vi o palete inteiro ceder. A célula de carga do teste de compressão da caixa (BCT) atingiu o valor alarmante de 96,38 kg (212,5 lbs), e ouvi o estalo horrível da ondulação B enfraquecida cedendo sob o peso simulado do palete. Imediatamente interrompi o teste e levei o arquivo de volta para a estação CAD. Proibi permanentemente a redução do ECT, removi as caras e pesadas camadas de foil e restaurei o material ao padrão original de 32ECT, obtendo o mesmo brilho premium usando um revestimento aquoso de alto teor desólidos¹² . Essa mudança estrutural não apenas restaurou a capacidade de carga superior necessária; ela neutralizou completamente o inchaço estético, reduzindo o custo unitário bruto em 14% e garantindo a sobrevivência do frete sem danos.
| Defeito de redução de custos | Fixação do pivô do material | Retorno financeiro do investimento |
|---|---|---|
| redução da densidade da flauta | Restaurando a placa virgem 32ECT13 | Maximiza a estabilidade do palete |
| Laminação de folha cara | Revestimento aquoso de alto teor de sólidos | Reduz o custo unitário em 14%14 |
| colapso de carga superior BCT15 | Validação condicionada pelo clima | Sem taxas adicionais por danos na carga |
Recuso-me a comprometer a sua estrutura apenas para financiar recursos de impressão superficiais. A minha metodologia de engenharia equilibra uma estética de varejo impactante com a resistência física intransigente necessária para proteger os seus resultados financeiros.
🛠️ Mesa do Harvey: Você está pagando um preço exorbitante por laminação a quente que compromete a resistência à compressão da sua caixa master? 👉 Solicite uma Auditoria Completa da Lista de Materiais ↗ — Sem intermediários. Você fala diretamente com engenheiros estruturais.
Quais são os 5 passos para criar uma apresentação?
Passar de um esboço conceitual inicial para uma execução completa no varejo é um processo complexo. Ignorar uma única etapa logística pode levar ao caos absoluto durante a distribuição.
As 5 etapas para a criação de um expositor são: estratégia conceitual, engenharia estrutural CAD, prototipagem de pré-impressão de alta fidelidade, produção litográfica em massa e embalagem final da cadeia de suprimentos. A execução sequencial dessas fases garante que o profissional de merchandising físico equilibre perfeitamente uma comunicação visual impactante com uma estabilidade estrutural intransigente para ambientes de varejo exigentes.
Aperfeiçoar as fases de engenharia e impressão é uma grande vitória, mas essas dimensões precisas podem facilmente causar um sério gargalo operacional durante a embalagem final.
A armadilha de travamento por fricção durante a montagem no varejo
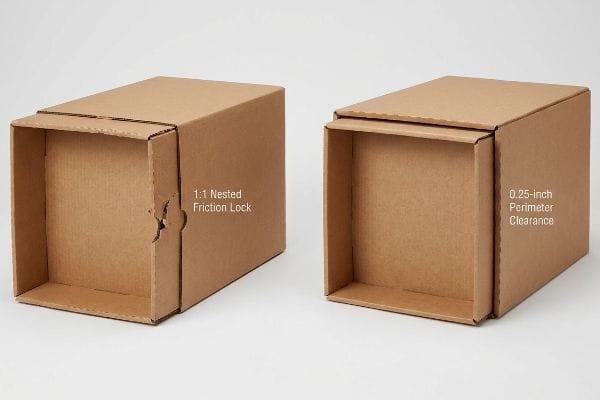
As marcas frequentemente projetam suas caixas de transporte master para corresponder às dimensões externas exatas (1:1) de suas bandejas de varejo pré-cheias , presumindo que um encaixe perfeito proporciona máxima proteção durante o transporte. Elas ignoram completamente o atrito superficial severo gerado pelo papelão ondulado cru e sem verniz . Quando um funcionário apressado da loja tenta retirar uma bandeja compactada de uma caixa de transporte, as paredes de papelão se travam, criando uma imensa resistência mecânica que destrói agressivamente a integridade estrutural antes mesmo da unidade chegar ao corredor.
Isso não é apenas teoria — eu lido com isso na prática. Durante um grande teste de logística para o lançamento de um hardware, o cliente exigiu encaixe perfeito para minimizar o peso volumétrico do envio. Inicialmente, presumi que a precisão padrão de corte e vinco permitiria que as unidades se separassem suavemente. Estava completamente enganado. Quando tentei extrair fisicamente a bandeja interna de 609,6 mm (24 polegadas), as fibras do papel agarraram com força. Puxei o painel frontal e instantaneamente arranquei a aba de retenção litografada da base. Imediatamente medi as medidas com o micrômetro e comprovei que não precisávamos atrasar a linha com folhas internas de plástico caras. Em vez disso, projetei matematicamente uma tolerância geométrica de deslocamento rigorosa, injetando uma folga mínima absoluta de 6,35 mm (0,25 polegadas) diretamente na cavidade interna da caixa master. Ao impor esse vazio espacial fracionário, quebrei completamente o bloqueio de fricção mecânica, garantindo uma experiência de desembalagem suave e sem rasgos, o que reduziu o tempo de montagem na loja do varejista em cerca de 40%.
| Gargalo de atendimento | Correção de deslocamento geométrico | Retorno sobre o investimento (ROI) da cadeia de suprimentos |
|---|---|---|
| Trava de fricção aninhada 1:1 | Folga perimetral de 0,25 polegadas18 | Quebra a aderência do papelão |
| Lábios de retenção rasgados | Escala de corte preciso | Garante desembalagem sem rasgos |
| Extração lenta na loja | vazio espacial sem atrito | Reduz o tempo de preparação em 40%19 |
Eu projeto embalagens para funcionarem perfeitamente nas mãos de atendentes de lojas apressados, não apenas em ambientes de laboratório impecáveis. Controlando matematicamente as folgas internas, elimino o atrito na hora de desembalar e protejo a apresentação física da sua marca.
🛠️ Harvey's Desk: Seus funcionários estão rasgando as bandejas pré-embaladas porque as tolerâncias de encaixe das caixas master são muito apertadas? 👉 Faça uma revisão completa de seus protótipos ↗ — Analiso pessoalmente cada arquivo estrutural em até 24 horas.
Conclusão
Você pode procurar incessantemente pelo fornecedor de papelão mais barato, mas quando aquele papelão ondulado 26ECT de qualidade inferior sofre uma deformação catastrófica dentro de um caminhão de carga fracionada úmido, os danos resultantes durante o transporte eliminarão completamente a margem de lucro da sua campanha. Esta mesma revisão de engenharia detectou recentemente um erro fatal de tolerância de 2 mm em um grande lançamento nacional antes da produção. Pare de desperdiçar seu orçamento de marketing com modelos estruturais falhos e deixe-me projetar pessoalmente o seu próximo lançamento ↗ para garantir a máxima resistência física e um retorno sobre o investimento (ROI) inquestionável no varejo.
"[PDF] Especificações para Papelão Ondulado – Arquivos Nacionais", https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf . Documentação técnica referente à absorção de material e tolerância de dobra para a espessura (calibre) do papelão ondulado, a fim de garantir o encaixe estrutural. Função da evidência: validação técnica ; tipo de fonte: manual de engenharia. Fundamentos: A necessidade de larguras de ranhura ajustadas para material dobrado. Nota de escopo: Específico para tipos de papelão ondulado, como ondulação E e ondulação B.
"Investigação do Efeito de Caixas de Papelão Ondulado na …", https://www.unitload.vt.edu/content/dam/unitload_vt_edu/graduate-research-and-subpages-pictures-and-docs/thesis-and-dissertations-/Clayton%20-%20ETD%20-%20Investigation%20of%20the%20Effect%20of%20Corrugated%20Boxes%20on%20the%20Distribution%20of%20Compression%20Stresses%20on%20the%20Top%20Surface%20of%20Wooden%20Pallets.pdf. A documentação técnica sobre os limites de falha estrutural para displays de ponto de venda (PDV) de alta resistência validaria se 1,25 polegadas constitui uma deflexão crítica. Papel da evidência: referência técnica; tipo de fonte: manual de engenharia. Fundamentos: alegação de falha estrutural. Nota de escopo: específico para classes de peso de bebidas. ↩
"Projeto Ótimo de Embalagens de Papelão Ondulado de Parede Dupla – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/ . Guias de engenharia estrutural para embalagens de papelão ondulado fornecem tolerâncias padrão e valores de compensação para raios de curvatura, a fim de evitar tensões no material. Papel da evidência: validação técnica; tipo de fonte: norma da indústria de embalagens. Suporte: validade do ajuste de 0,08 polegadas. Observação sobre o escopo: depende da espessura/grau do papelão.
"Estimativa da resistência à compressão de caixas de papelão ondulado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Um estudo de caso ou benchmark da indústria que demonstra como ajustes paramétricos precisos com paquímetro reduzem o tempo de montagem manual. Papel da evidência: validação quantitativa; tipo de fonte: estudo de caso técnico. Fundamentos: ganhos de produtividade com a compensação paramétrica. Nota de escopo: específico para displays de ponto de venda (PDV ) de grande escala.
"Tamanho, tendências e previsões do mercado de embalagens laminadas litográficas até 2035", https://www.gminsights.com/industry-analysis/litho-laminated-packaging-market. Documentação técnica que demonstra a correlação entre a incorporação de folgas de papel ondulado tipo E e a redução dos custos de mão de obra na montagem. Papel da evidência: validação financeira; tipo de fonte: relatório de fabricação. Fundamentos: ROI de folgas de materiais específicos. Nota de escopo: Aplica-se a estruturas laminadas litográficas .
"[PDF] ISTA 3A – International Safe Transit Association", https://ista.org/docs/3Aoverview.pdf. Normas externas da organização ISTA definem os protocolos específicos de vibração e queda usados nas simulações 3A. Papel da evidência: validação da metodologia de teste; tipo de fonte: norma da indústria. Apoia: o uso de uma simulação padronizada para testar a durabilidade durante o transporte. Observação sobre o escopo: específico para remessas de pequenos pacotes/LTL .
"Procedimentos de Teste – Associação Internacional de Trânsito Seguro", https://ista.org/test_procedures.php. Verificação dos requisitos do protocolo ISTA 3A para simulação de ambientes gerais de transporte para avaliação da integridade da embalagem. Função da evidência: norma técnica; tipo de fonte: certificação da indústria. Apoia: a transição de testes estáticos de ECT para testes dinâmicos. Nota de escopo: Aplica-se a encomendas e cargas fracionadas (LTL) .
"Flambagem elástica por cisalhamento de paredes de cisalhamento de chapa de aço corrugado com...", https://www.sciencedirect.com/science/article/abs/pii/S0263823124010863. Explicação de engenharia de como as forças de carga lateral levam à falha estrutural em suportes verticais de papelão. Papel da evidência: análise estrutural; tipo de fonte: manual de engenharia. Suportes: a necessidade de suporte multiaxial. Nota de escopo: Focado na física do papelão ondulado. ↩
"[PDF] Embalagens de papelão ondulado com design inovador para maior durabilidade…", https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf. Documentação sobre como a vibração repetida de baixa frequência durante o transporte de carga fracionada (LTL) com múltiplas paradas enfraquece as ligações adesivas e a integridade do material. Papel da evidência: análise de falhas; tipo de fonte: pesquisa em logística. Apoia: a necessidade de núcleos internos para redistribuição de carga. Nota de escopo: Específico para a dinâmica do transporte de carga fracionada (LTL). ↩
"Investigação do Efeito da Rigidez da Camada Superior do Palete em Papelão Ondulado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Explicação técnica de como a redução da resistência ao esmagamento da borda (ECT, do inglês Edge Crush Test) ou da classificação de compressão das ondulações do papelão ondulado leva à falha estrutural durante o armazenamento paletizado. Papel da evidência: validação técnica; tipo de fonte: norma de engenharia. Fundamenta: a alegação de que a redução da densidade de fibras compromete a integridade estrutural. Nota de escopo: aplica-se especificamente a displays de ponto de venda (PDV) de alta resistência .
"[PDF] Especificações de Papelão Ondulado – Associação Fibre Box", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Os dados técnicos sobre as classificações do Teste de Compressão de Borda (ECT) confirmam a diminuição significativa na integridade estrutural ao passar de 32 para 26 ECT. Papel da evidência: especificação técnica de referência; tipo de fonte: norma de embalagem industrial. Apoia: a alegação de que a redução da resistência do material leva à falha estrutural. Nota de escopo: aplica-se às normas de papelão ondulado. ↩
"Revestimento Aquoso em Embalagens: Processo, Tipos, Benefícios, …", https://packhit.com/packaging/finishes/coating/aqueous/. Análise comparativa de tecnologias de revestimento mostrando que revestimentos aquosos com alto teor de sólidos podem imitar o brilho de filmes a um custo menor. Papel da evidência: alternativa técnica; tipo de fonte: dados de fabricantes de revestimentos químicos. Fundamentos: A afirmação de que o brilho pode ser alcançado sem filmes caros. Nota sobre o escopo: Os resultados variam de acordo com o substrato .
"Entendendo a Resistência das Caixas de Transporte – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOopTkyxNA078S0EytggxMU7jk3OMtMVxgf55SGyLbYxqnf9KZFIc. Especificações técnicas para papelão de fibra virgem com teste de esmagamento de borda (ECT) de 32 graus e seu impacto na integridade estrutural. Papel da evidência: validação técnica; tipo de fonte: ficha técnica de engenharia. Apoia: o uso de ECT de 32 graus para maximizar a estabilidade do palete. Nota de escopo: específico para normas de embalagens de papelão ondulado. ↩
"Revestimento Aquoso para Impressão e Embalagem | EPACK", https://www.epackprinting.com/support/aqueous-coating/ . Análise comparativa de custos industriais de revestimentos aquosos versus laminação com folha metálica para displays de varejo. Papel da evidência: verificação quantitativa; tipo de fonte: estudo de custos de fabricação. Fundamentos: alegações sobre percentuais de redução de custos. Observação sobre o escopo : depende do volume de produção.
"[PDF] Efeitos do teor de umidade na resistência à compressão de caixas: Teste de Compressão de Caixas (BCT) da FBA…", https://renewablebioproducts.gatech.edu/sites/default/files/2025-12/4effects-of-moisture-content-on-box-compression-strength.pdf. Normas da indústria para Testes de Compressão de Caixas (BCT) e a necessidade de validação em condições climáticas adversas para evitar o colapso durante o transporte. Papel da evidência: protocolo técnico; tipo de fonte: norma de engenharia de embalagens. Fundamentos: a relação entre a validação do BCT e a prevenção de danos à carga. Nota de escopo: foco em logística e testes estruturais. ↩
"Teste de Coeficiente de Atrito | Centro de Embalagens e Unidades de Carga…", https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Dados técnicos sobre o coeficiente de atrito de revestimentos sem verniz, comparados a papelão revestido, justificam a alegação de resistência mecânica. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia ou estudo de ciência dos materiais. Fundamentos: a causa do travamento por atrito em embalagens. Nota de escopo: foco em materiais de teste de revestimento reciclados .
"Entendendo a Resistência das Caixas de Envio", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOooSdymjnItjzLCS5SH0ekR7F-PAkISU3tJQo33DO5KjCnnspdMJ. As normas da indústria para tolerâncias de caixas de transporte explicam como encaixes muito justos causam travamento mecânico e falha estrutural. Papel da evidência: análise estrutural; tipo de fonte: white paper da indústria de embalagens. Baseia-se em: mecanismo de destruição da embalagem durante a desembalagem. Observação sobre o escopo: aplicável a embalagens PDQ e prontas para o varejo. ↩
"14 Tipos de Displays para Varejo | Chicago, IL – Wertheimer Box", https://wertheimerbox.com/types-of-retail-displays/. Validação da especificação técnica para a folga necessária para evitar travamento estrutural em displays de papelão. Papel da evidência: especificação técnica; tipo de fonte: manual de engenharia. Suportes: requisitos de deslocamento geométrico. Nota de escopo: específico para designs de encaixe por fricção aninhados. ↩
"Varejo sem Atrito: Projetando Lojas para Experiências Ultraeficientes", https://caad-design.com/en/frictionless-retail-designing-stores-for-ultra-efficient-experiences . Verificação quantitativa dos ganhos de produtividade ao implementar compensações sem atrito no atendimento de pedidos no varejo. Papel da evidência: validação de métricas; tipo de fonte: estudo de caso do setor. Apoia: alegações de ROI da cadeia de suprimentos. Nota de escopo: média empírica em instalações de varejo.



