
Investiu muito no seu produto, mas enviar arte não verificada diretamente para uma fábrica é um risco financeiro enorme que resulta frequentemente em rejeições catastróficas no retalho.
Sim. Mostrar o design das suas caixas antes do fabrico é um protocolo standard. Esta fase de validação pré-produção utiliza prototipagem física precisa e renderizações digitais para eliminar falhas estruturais dispendiosas, garantindo que a sua embalagem final resiste às condições adversas da cadeia de abastecimento e às rigorosas auditorias de conformidade dos comerciantes sem problemas.
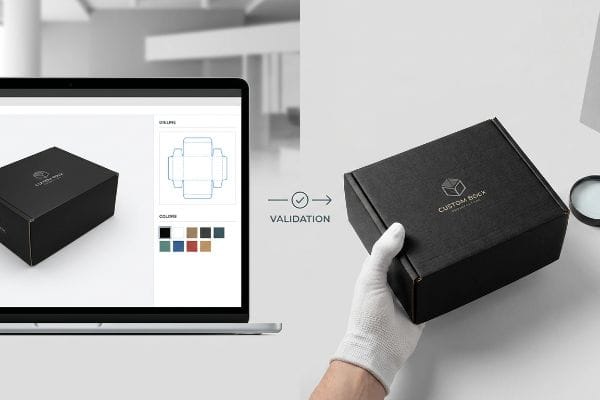
Obter uma prova visual não se trata apenas de estética; é a barreira final entre um lançamento lucrativo e um armazém cheio de cartão inutilizável.
Como criar um design de embalagem em caixa?
A construção de uma estrutura bem-sucedida começa muito antes de a tinta tocar no papel.
A criação de um design de embalagem em caixa exige a integração direta da engenharia estrutural com os layouts gráficos. Este processo fundamental calcula as espessuras exatas dos materiais, as tolerâncias de curvatura e as capacidades de carga dinâmica, garantindo que os modelos planos se transformam com sucesso em expositores tridimensionais rígidos, capazes de suportar cargas pesadas e ambientes de retalho exigentes.
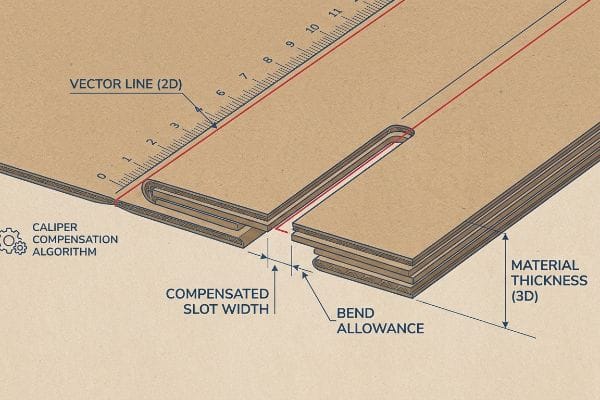
Um desenho plano pode parecer perfeito numa tela, mas a realidade física de dobrar cartão grosso exige uma disciplina matemática rigorosa.
A matemática oculta da compensação do paquímetro
Mesmo os designers veteranos ignoram frequentemente a espessura física do substrato escolhido. Criam abas de encaixe e ranhuras dobráveis em software 2D com a mesma largura exata do painel de acoplamento1.Assumem que uma simples linha vetorial se dobrará perfeitamente no chão de fábrica.
Vejo esta armadilha constantemente quando os clientes enviam ficheiros planos em AI (Adobe Illustrator) para campanhas com cartão canelado de alta gramagem. Esquecem-se de que uma placa de 3,17 mm (0,125 polegadas) de espessura consome material ao dobrar 90 graus. Se a ranhura de encaixe na linha de corte não for alargada para compensar este raio exterior, o visor físico ficará severamente curvado. Já vi copackers a suar na linha de montagem, forçando as abas até ouvir o som de cartão a rasgar. Resolvemos isto utilizando software CAD (Desenho Assistido por Computador) para aplicar automaticamente um algoritmo de tolerância de dobra a cada ranhura. Ao alargar as folgas em apenas uma fração de milímetro, garantimos que as peças deslizam sem esforço, reduzindo o trabalho de montagem em cerca de 20% e eliminando os painéis rasgados.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Abas e ranhuras de desenho exatamente com a mesma largura de 1:1 | Aplicação de algoritmos de compensação de calibradores CAD4 | Economiza 20 segundos de tempo de montagem por unidade5 |
| Ignorando a espessura da placa durante dobras de 90 graus | Alargamento das ranhuras de encaixe para o raio de curvatura6 | Impede que a camada superior rasgue ou enrugue |
| Forçar a junção de peças incompatíveis na linha de produção | Folgas de engenharia micrométricas para um deslizamento suave | Reduz drasticamente os custos de mão-de-obra de co-embalamento |
Recuso-me a enviar ficheiros vetoriais sem compensação para a mesa de corte. Ajustar a largura da ranhura de acordo com a espessura específica da placa é a única forma de garantir uma estrutura quadrada e estável sob alta pressão de carga.
🛠️ Mesa do Harvey: Não tem a certeza se as suas abas de encaixe têm a folga de dobragem correta? 👉 Envie-me o seu escantilhão de corte plano ↗ — Acesso direto à minha secretária. Zero spam de vendas automatizado, prometo.
Quais são as tendências de design de embalagens para 2026?
A próxima onda de inovação estrutural está a avançar agressivamente em direção à sustentabilidade sem atritos.
As tendências de design de embalagens para 2026 priorizam fortemente a construção com um único material e a reciclagem em recolha seletiva. Impulsionados por exigências rigorosas dos comerciantes, os fabricantes estão a substituir os plásticos mistos e os componentes metálicos permanentes por cartão canelado de engenharia, utilizando revestimentos à base de água para manter elevadas capacidades de carga dinâmica, garantindo ao mesmo tempo a total conformidade ambiental.
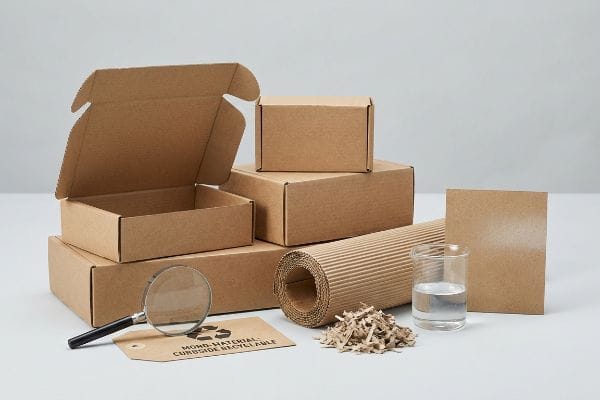
As marcas querem exibir uma amiga do ambiente , mas a escolha do material errado acarreta muitas vezes falhas inesperadas no cumprimento das normas.
A armadilha da repulpabilidade do bioplástico
Muitas equipas de marketing exigem laminados de bioplástico PLA (ácido polilático) para os seus expositores de retalho. Partem do pressuposto de que um filme à base de plantas garante automaticamente a conformidade ambiental. Isto soa bem numa apresentação para a direção, mas falha completamente na prática.
Frequentemente, preciso de intercetar estas especificações antes que cheguem à linha de produção. Quando uma instalação padrão de reciclagem de OCC (recipientes de cartão canelado utilizados) processa um display revestido com filme PLA sólido, o material repele a água e bloqueia as máquinas8.É possível sentir fisicamente a tensão pegajosa e inflexível do filme plástico, que se recusa a decompor-se no tanque de repolpação. Em vez de o reciclar, as instalações descartam toda a estrutura diretamente para aterros sanitários, o que gera enormes custos adicionais para os retalhistas. Eu contorno este problema completamente aplicando um protocolo de revestimento aquoso líquido sobre o testliner bruto9.Este acabamento proporciona a barreira de humidade necessária, mas dissolve-se perfeitamente durante a reciclagem, mantendo a sua campanha 100% em conformidade e evitando custosas penalizações ambientais.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilização de bioplásticos PLA para alegações ecológicas | Atualização para revestimentos de barreira aquosa líquida10 | Aprovado em rigorosas auditorias de sustentabilidade de varejistas |
| Assumindo que todos os filmes à base de plantas são repulpáveis11 | Garantir estruturas de papel 100% monomateriais12 | Impede a cobrança retroativa de taxas de desvio de resíduos para aterros sanitários |
| Adição de materiais mistos a expositores de cartão canelado | Remoção de películas permanentes não recicláveis | Simplifica a triagem de resíduos ao nível da loja |
Nunca sacrifico a capacidade de repulpagem mecânica por uma mera alegação de marketing superficial. A verdadeira sustentabilidade significa conceber uma estrutura que as fábricas de papel municipais padrão possam processar sem intervenções químicas especializadas.
🛠️ Mesa do Harvey: As suas atuais barreiras de humidade estão a causar problemas ocultos de conformidade ambiental? 👉 Solicite uma Auditoria de Materiais ↗ — Faça o download em segurança. A minha caixa de entrada está aberta caso tenha alguma dúvida posteriormente.
Como criar um design de embalagem passo a passo?
Para executar uma produção impecável, é necessário um fluxo de trabalho sistemático e previsível.
O desenvolvimento de embalagens passo a passo exige uma sequência rigorosa de pré-impressão focada nas tolerâncias mecânicas. Este fluxo de trabalho envolve engenharia estrutural, expansão específica da margem de purga, seleção da qualidade do material e calibração física da máquina, garantindo que a arte digital se alinha perfeitamente com o substrato de cartão canelado durante as operações de fabrico automatizadas de alta velocidade.
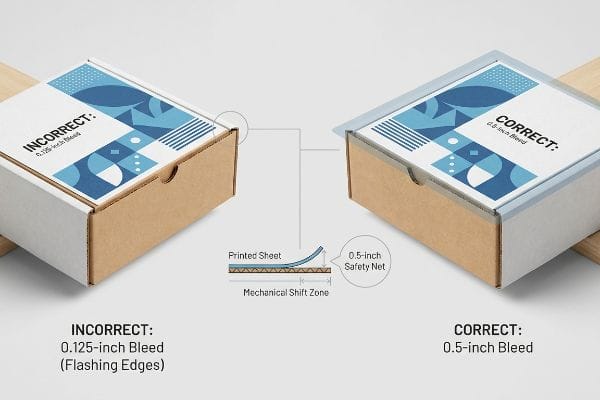
O ponto de falha mais comum nesta sequência ocorre quando os designers gráficos tratam as embalagens grossas como se fossem revistas comerciais planas.
Fator de deslocamento da lito-laminação
Os departamentos gráficos aplicam rotineiramente margens de purga padrão para impressão comercial, geralmente cerca de 0,125 polegadas (3,17 mm)¹³, aos seus ficheiros finais de visualização. Esperam que as máquinas de corte automatizadas atinjam a borda exata da sua arte com precisão a laser todas as vezes.
Vejo este ponto cego arruinar produções em massa quase semanalmente. Quando realizamos a litografia-laminação — o processo físico de colar folhas impressas em cartão canelado grosso — o adesivo PVA (acetato de polivinila) húmido e os rolos pesados introduzem um deslocamento mecânico natural . Já fiquei ao lado da laminadora e observei as placas a deslizarem ligeiramente enquanto a forte sucção a vácuo agarra o papel. Se deixar apenas uma pequena margem de purga, este pequeno deslocamento mecânico expõe as bordas do cartão castanho cru na unidade dobrada final, resultando num produto visualmente defeituoso. Imponho uma margem de purga rigorosa de 12,7 mm (0,5 polegadas) para além da linha de corte física para atuar como uma rede de segurança concebida contra este deslocamento. Esta regra simples de pré-impressão, passo a passo, garante arestas perfeitas, evitando que lotes inteiros sejam rejeitados pelo controlo de qualidade.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilizando margens de purga padrão para impressão comercial | Garantir uma margem de segurança de 0,5 polegadas para além das linhas de corte16 | Elimina o aparecimento de manchas nas bordas castanhas cruas |
| Ignorando o deslocamento mecânico da laminação húmida | Considerando o substrato adesivo PVA em forma de lâmina17 | Garante a valorização visual da marca nas prateleiras |
| Considerando a precisão do laser em rolos automatizados18 | Construir uma rede de segurança gráfica projetada | Evita rejeições massivas de lotes devido à qualidade |
Rejeito sempre os ficheiros na fase de pré-impressão se não cumprirem esse limite de margem. Expandir o fundo da arte leva apenas dois minutos para o designer, mas evita o desperdício de milhares de dólares em materiais.
🛠️ Harvey's Desk: Não tem a certeza se a sua arte final está segura após a laminação litográfica? 👉 Solicite uma verificação de ficheiro de pré-impressão ↗ — Sem formulários que geram chamadas intermináveis de vendas. Apenas valor acrescentado.
Como criar uma caixa personalizada?
Desenvolver uma estrutura única confere ao seu produto uma clara vantagem nas prateleiras.
A conceção de uma caixa personalizada exige o planeamento matemático da estrutura física para suportar a carga útil específica do seu produto. Esta personalização técnica envolve o cálculo preciso dos deslocamentos do centro de gravidade, a utilização de reforços de parede dupla direcionados e o mapeamento de folgas personalizadas para as abas de encaixe, garantindo uma montagem sem atrito e durabilidade estrutural a longo prazo.
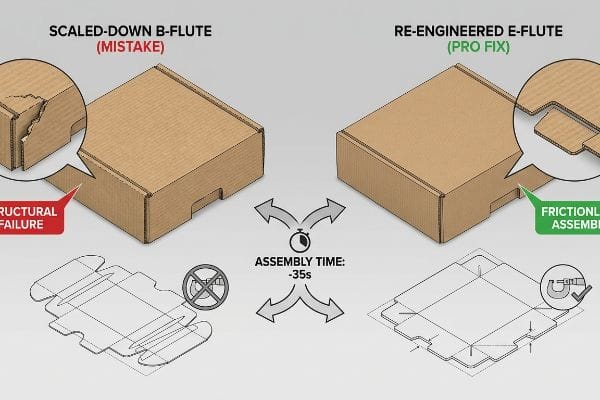
Mas conhecer a teoria não chega quando as máquinas começam a funcionar e as dimensões personalizadas entram em conflito com os limites físicos dos materiais.
Por que o dimensionamento padrão por contração falha na linha de produção?
As equipas de compras tentam frequentemente poupar taxas de engenharia, pegando num molde de exposição de chão resistente e reduzindo-o matematicamente em 50% para servir como uma unidade de balcão personalizada. Assumem que um ficheiro vectorial universal funciona perfeitamente em todas as dimensões e substratos19.
Nas minhas instalações, observo rotineiramente os resultados catastróficos desta armadilha de escala direta durante os testes de pré-produção. Quando se reduzem os raios de dobra e as abas de encaixe a microproporções num cartão canelado denso tipo B, as ondulações internas do papel não conseguem comprimir-se adequadamente<sup>20</sup> Testo isto com um micrómetro e, quando uma aba reduzida de 10,1 mm (0,4 polegadas) é forçada para uma ranhura proporcionalmente mais pequena, a folha de papel superior simplesmente rompe sob a pressão. O resultado é uma prateleira instável e as empresas de embalagem de terceiros a recorrer a fitas adesivas transparentes para manter a estrutura personalizada unida. Ao optar por um substrato ondulado tipo E (microondulação) mais fino e reestruturar matematicamente as folgas das abas especificamente para a escala mais pequena, quebro este bloqueio por fricção. Este ajuste reduz o tempo de montagem da embalagem terceirizada até 35 segundos por unidade<sup>21</sup>garantindo a margem de lucro do projeto sem comprometer a estética da marca.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Reduzindo matematicamente as linhas de corte de grandes displays | Reengenharia de fechaduras para o formato específico | Impede o colapso estrutural do balcão |
| Forçar abas grossas de flauta em Si em micro-ranhuras | Atualização para substratos de micro-flauta22 | Elimina a necessidade de fita adesiva transparente, que costuma fazer sujeira |
| Utilizando o mesmo arquivo CAD para todos os tamanhos | Mapeamento de folgas personalizadas para separadores dimensionados | Reduz o tempo de montagem em 35 segundos por unidade23 |
Nunca permito o escalonamento matemático direto entre diferentes tipos de materiais. Uma caixa personalizada requer física personalizada, o que significa que cada fecho de fricção deve ser concebido individualmente para o ambiente de retalho específico em que será utilizado.
🛠️ Mesa do Harvey: Não deixe que uma falha estrutural de 2 milímetros arruine o lançamento em 500 lojas. 👉 Envie-me seu arquivo de corte ↗ — Vou testar os cálculos antes que você desperdice seu orçamento com produção em massa.
Conclusão
Pode escolher um fornecedor mais barato para as suas embalagens personalizadas, mas quando as abas de perfil B, matematicamente reduzidas, se partem durante a embalagem conjunta, a fricção resultante reduz a velocidade da linha de montagem em cerca de 30% e elimina completamente a sua margem de lucro. Esta é a ficha técnica exata que os meus 10 principais clientes de retalho utilizam para garantir zero rejeições de impressão. Pare de adivinhar as tolerâncias do material e deixe-me analisar pessoalmente os seus ficheiros estruturais com a minha Auditoria Prévia de Corte e Vinco gratuita ↗ para detetar erros fatais de escala antes do início da produção em massa.
"Dominando o Design de Abas e Encaixes para Fabrico Eficiente de Metais", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. As normas de engenharia de embalagens especificam que os encaixes devem ser mais largos do que a aba correspondente para ter em conta a espessura do material e o raio de dobragem, garantindo a montagem. Papel da evidência: especificação técnica; tipo de fonte: guia de embalagens estruturais. Sustenta: a alegação de que proporções de largura de 1:1 levam a falhas de encaixe. Nota de âmbito: Aplica-se a substratos de cartão canelado e caixas dobráveis .
"Papelão Ondulado e Tipos de Materiais | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades . Verificação técnica da espessura padrão do cartão canelado tipo B. Papel da prova: especificação técnica; tipo de fonte: norma industrial de materiais. Comprova: precisão das alegações de espessura do material. Nota : as medidas podem variar ligeiramente de acordo com o fabricante regional.
"Determinação Analítica da Rigidez à Flexão de uma Estrutura de Cinco Camadas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Evidência quantitativa de ganhos de eficiência resultantes da aplicação de algoritmos de tolerância à flexão no projeto de embalagens estruturais. Papel da evidência: métrica de desempenho; tipo de fonte: estudo de caso de fabrico. Benefícios: redução de custos operacionais. Nota sobre o âmbito: a percentagem pode variar dependendo da complexidade do projeto.
"Design Óptimo de Embalagens de Cartão Canelado de Parede Dupla – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Documentação técnica de um software de engenharia de embalagens que explica a utilização de algoritmos para ajustar a espessura do material (calibre). Papel da evidência: validação técnica; tipo de fonte: manual de engenharia de software. Suporta: o uso de compensação automatizada para um ajuste preciso. Nota de âmbito: Aplicável principalmente a fluxos de trabalho CAD/CAM automatizados .
"Melhoria da produtividade através do equilíbrio da linha de montagem por…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Estudos de caso de engenharia industrial que quantificam a redução do tempo na montagem manual quando as peças são concebidas com as tolerâncias corretas. Papel da evidência: métrica quantitativa; tipo de fonte: estudo de eficiência operacional. Suporta: a alegação de poupança significativa de tempo de trabalho. Nota de âmbito: a poupança de tempo varia de acordo com a complexidade da caixa e a habilidade do trabalhador .
"Visão geral de estudos recentes no IPST sobre a resistência à compressão das bordas do cartão canelado...", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Normas estruturais de embalagens que detalham como os encaixes de receção devem ser sobredimensionados para acomodar o raio de curvatura do material durante a dobragem. Papel da evidência: norma técnica; tipo de fonte: manual da indústria. Benefícios: prevenção de rasgões e flambagem do material. Nota de âmbito: Dependente da qualidade e espessura do cartão. ↩
"Avaliação do Ciclo de Vida do Ácido Polilático (PLA) para o Tornar um...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Documentação técnica ou estudos de gestão de resíduos que demonstrem que as laminações de PLA contaminam os fluxos de reciclagem tradicionais e carecem frequentemente da infra-estrutura de compostagem industrial necessária para uma decomposição eficaz. Papel da evidência: validação técnica; tipo de fonte: relatório da indústria ou estudo académico. Fundamenta: a alegação de que os filmes de PLA não cumprem as normas ambientais a jusante. Nota de âmbito: centra-se especificamente na discrepância entre a compostabilidade teórica e o processamento prático do fluxo de resíduos .
"O que é a contaminação na reciclagem? | In Our Nature – UW Sustainability", https://sustainability.uw.edu/blog/recycling-contamination. Documentação técnica que explica por que razão os filmes de ácido polilático (PLA) não são repulpáveis em fluxos padrão de cartão canelado e causam falhas mecânicas. Papel da evidência: verificação técnica; tipo de fonte: relatório técnico sobre reciclagem industrial. Sustenta: a alegação de que os filmes de bioplástico dificultam a reciclagem do papel. Nota de âmbito: aplica-se especificamente a fábricas de processamento de cartão canelado padrão .
"Revestimento de papel reciclável e biodegradável com PLA funcionalizado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. As normas da indústria confirmam que os revestimentos aquosos à base de água mantêm as barreiras estruturais contra a humidade, mantendo-se totalmente compatíveis com os processos de repulpagem. Papel da evidência: validação técnica; tipo de fonte: estudo de ciência dos materiais. Suporta: a eficácia dos revestimentos aquosos como alternativa sustentável aos filmes plásticos. Nota de âmbito: foca-se nas métricas de repulpabilidade .
"Dispersões aquosas de base biológica à base de PLA insaturado… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Comparação técnica de revestimentos aquosos versus bioplásticos em relação à sua compatibilidade com os fluxos de reciclagem e as normas de sustentabilidade do retalho. Papel da evidência: validação técnica; tipo de fonte: white paper da indústria. Argumentos: Utilização de revestimentos aquosos como alternativa superior ao PLA para alegações ecológicas. Nota de âmbito: A eficácia depende dos requisitos específicos de barreira do produto .
"Embalagens Recicláveis vs. Repulpáveis: Uma Explicação", https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Análise científica de como diversos polímeros de origem vegetal interagem com equipamentos industriais de polpação e se geram contaminantes. Papel da prova: correção factual; tipo de fonte: estudo de ciência dos materiais. Defende: que a origem vegetal não garante a repulpabilidade. Nota sobre o âmbito: Concentra-se na infraestrutura de reciclagem à escala industrial .
"O que há de novo nas políticas de embalagens? Resumo das políticas de embalagens", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Orientações para os retalhistas sobre a gestão de resíduos de embalagens e as penalizações financeiras associadas aos materiais mistos não recicláveis. Papel da evidência: validação económica; tipo de fonte: manual de sustentabilidade do retalho. Fundamentos: A relação entre o design monomaterial e a redução das taxas de desvio de aterro. Nota de âmbito: Aplicável principalmente a grandes cadeias de retalho .
"Como posso determinar a sangria ideal?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verificação das especificações de purga padrão da indústria utilizadas em fluxos de trabalho de impressão comercial e design gráfico. Papel da evidência: validação técnica; tipo de fonte: manual da indústria gráfica. Argumenta: que 0,125 polegadas é uma margem de purga padrão. Nota sobre o âmbito: os requisitos específicos podem variar de acordo com o fornecedor de impressão ou com o substrato .
"Compreender as embalagens litolaminadas e a laminação de face única", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. A literatura técnica sobre os processos de colagem de cartão canelado explica como a humidade do PVA e a pressão do rolo provocam a movimentação do substrato durante a laminação. Papel da evidência: validação técnica; tipo de fonte: guia de engenharia da indústria. Fundamentos: a causa física do desalinhamento da placa. Nota de âmbito: aplica-se especificamente a processos de laminação com cola húmida .
"Litografia Laminada vs. Impressão Digital: Um Guia para Compradores Industriais sobre…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. As especificações técnicas de padrões de design de embalagens ou manuais de produção gráfica definem a sangria necessária para compensar a mudança de registo na laminação. Função da evidência: verificação das especificações; tipo de fonte: manual técnico de produção. Suportes: a dimensão específica utilizada para evitar arestas expostas. Nota: os valores podem variar de acordo com a espessura do substrato. ↩
"Laminação litográfica", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. As normas da indústria gráfica definem as margens de purga necessárias para evitar que as arestas do substrato em bruto apareçam após o corte. Papel da evidência: especificação técnica; tipo de fonte: manual da indústria gráfica. Suporte: o requisito específico de purga de 0,5 polegadas. Nota de âmbito: aplica-se à litografia de cartão canelado. ↩
"Efeitos da Humidade no Processo de Laminação – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. A documentação técnica sobre adesivos PVA explica como a natureza fluida da cola provoca o deslocamento do material durante a laminação. Papel da evidência: facto científico dos materiais; tipo de fonte: ficha técnica do fabricante do adesivo. Fundamentos: a existência de deslocamento mecânico na laminagem húmida. Nota de âmbito: foca-se em adesivos à base de água .
"Um guia sobre a automatização de embalagens – Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. As normas de engenharia industrial detalham as variações de tolerância e os erros de registo inerentes aos sistemas de rolos de grande volume. Papel da evidência: limitação técnica; tipo de fonte: manual de engenharia industrial. Suporta: a necessidade de redes de segurança gráficas projetadas. Nota de âmbito: compara rolos automatizados com precisão guiada a laser. ↩
"Como Preparar o Corte e o Vinco para o Design de Embalagens: Um Guia Passo a Passo", https://packccp.com/how-to-prepare-dieline-for-packaging-design/ . A documentação técnica sobre engenharia de embalagens explica por que razão o escalonamento linear de ficheiros vetoriais não tem em conta a espessura do material e as tolerâncias de dobra. Papel da evidência: contradição técnica; tipo de fonte: manual de engenharia de embalagens. Fundamentos: a falha do escalonamento por redução automática na produção física. Nota de âmbito: específico para substratos de cartão canelado e de alta resistência.
"O Guia Definitivo para Caixas de Cartão Canelado", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Documentação técnica sobre a ciência dos materiais do cartão canelado, abordando o colapso das ondulações e os limites de compressão durante a dobragem em raio reduzido. Papel da evidência: validação técnica; tipo de fonte: manual de ciência dos materiais. Fundamenta-se na falha mecânica da ondulação tipo B à microescala. Nota de âmbito: aplica-se especificamente a perfis de ondulação densos .
"Comparação das Ondas F, E e B em Embalagens de Cartão Canelado", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Benchmarks de engenharia industrial comparando as velocidades de montagem manual para diferentes tamanhos de onda de cartão canelado e folgas de aba. Papel da evidência: validação quantitativa; tipo de fonte: relatório de engenharia industrial. Argumentos que o comprovam: os ganhos de eficiência da mudança para substratos de micro-ondas. Nota sobre o âmbito: os resultados dependem da complexidade global da caixa .
"Embalagens com Micro-Flechas | Caixas com Flechas EF N", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Breve explicação de como uma fonte externa fidedigna suporta esta afirmação. Papel da evidência: especificação técnica; tipo de fonte: guia de ciência dos materiais. Apoia: a utilização de micro-fluchas para melhor encaixe em espaços pequenos em comparação com as flechas do tipo B. Nota: os resultados podem variar de acordo com a classe específica da flecha .
"[PDF] Key metrics for measuring performance and impact of…", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Breve explicação de como uma fonte externa fidedigna suporta esta afirmação. Papel da evidência: verificação; tipo de fonte: estudo de caso de engenharia industrial. Suporta: redução quantitativa do tempo de montagem através de folgas CAD otimizadas. Nota de âmbito: a métrica aplica-se a expositores de retalho em escala reduzida. ↩



