
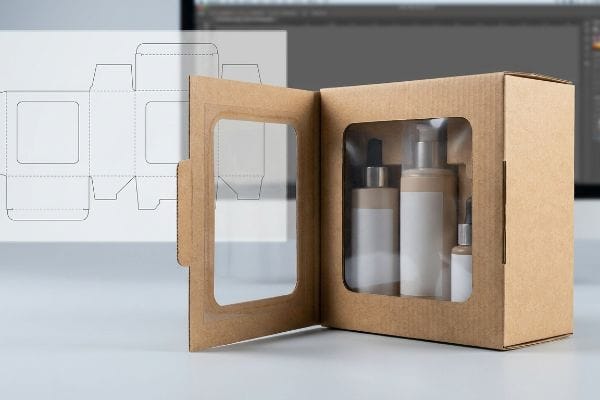
Os corredores do retalho são implacáveis. Se a embalagem do seu produto não tiver uma estrutura precisa, mistura-se com as outras, amassa-se durante o transporte e, no final, acaba com o seu retorno do investimento promocional.
Uma caixa expositora recortada é uma estrutura de embalagem altamente sofisticada, fabricada utilizando uma prensa de lâminas de aço personalizada ou uma mesa CNC (Controlo Numérico Computadorizado) para cortar, vincar e dobrar cartão canelado em expositores complexos, prontos para o retalho, que maximizam a visibilidade do produto sem a necessidade de componentes de montagem secundários.
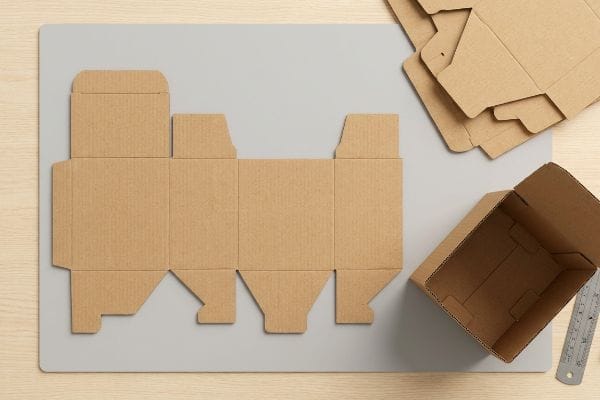
Para ir além das simples caixas de cartão castanho, é necessário compreender a física complexa e as realidades financeiras das geometrias personalizadas para o retalho. Vamos analisar como o corte e vinco de alta precisão determina realmente a sobrevivência da sua cadeia de abastecimento.
Quais são as diferenças entre as caixas de cartão com ranhura comuns e as caixas com corte especial?
As equipas de compras confundem frequentemente os navios cargueiros com lojas de retalho. Este equívoco fundamental prejudica os limites de carga dinâmicos.
A diferença entre as caixas de cartão com aberturas comuns e as caixas com corte especial reside na personalização estrutural. As caixas de cartão com aberturas comuns utilizam abas contínuas standard para facilitar o transporte, enquanto as estruturas com corte especial apresentam recortes precisos e angulados, concebidos especificamente para expor os produtos nas prateleiras do retalho, mantendo a integridade estrutural.
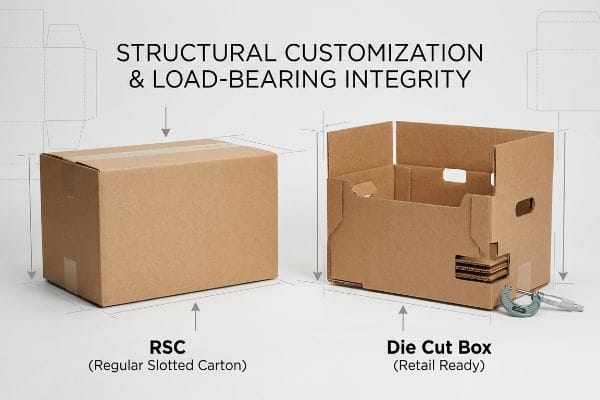
As embalagens padrão RSC (Regular Slotted Carton) são baratas, mas quando se faz a transição para um formato de corte e vinco pronto para venda no retalho, a física da compressão vertical muda drasticamente.
A vulnerabilidade compressiva "RSC vs. HSC"
As folhas de compras substituem frequentemente as caixas de cartão padrão com ranhura por caixas abertas recortadas para criar embalagens prontas para a prateleira instantaneamente, poupando custos de matéria-prima. Partem do pressuposto de que a qualidade do cartão base tem a mesma resistência, independentemente do formato. Isto ignora a realidade mecânica de que a remoção das abas superiores contínuas elimina completamente o fecho superior de 360 graus. Sem estas abas superiores a estabilizar os cantos verticais, as arestas abertas recortadas tornam-se altamente vulneráveis àdeformação¹.
Na minha empresa, vejo frequentemente compradores a exigir esta conversão para topo aberto em cartão padrão 32ECT (Teste de Compressão de Borda). No mês passado, fiz medições com um micrómetro durante um teste de pré-produção TAPPI T811²eos resultados foram impressionantes. Como o cabeçalho cortado não tinha tensão nos cantos, os painéis laterais de 46,99 cm (18,5 polegadas), sem suporte, curvaram-se para fora em 10,92 mm (0,43 polegadas) sob apenas 74,84 kg (165 libras) de pressão superior. Para corrigir isto, realinhei matematicamente a fibra ondulada interior, deixando-a perfeitamente vertical, e atualizei o substrato para um perfil de parede dupla³.Ao restaurar a deficiência estrutural através da geometria, em vez de reforços plásticos volumosos, aumentei a capacidade de carga dinâmica em cerca de 40%, garantindo que as caixas principais resistiam ao transporte marítimo empilhadas sem serem esmagadas.
| Métrica/Característica | Abordagem Genérica do RSC | Realidade recortada e projetada |
|---|---|---|
| Estabilidade em curvas | Depende de abas superiores | grão vertical projetado4 |
| Carga dinâmica | Padrão 32ECT5 | Atualização de caneluras de parede dupla6 |
| Retorno sobre o investimento em frete | Alto risco de esmagamento | Sobrevive ao empilhamento de contêineres |
Recuso-me a deixar que a poupança teórica de custos comprometa a sobrevivência estrutural do seu produto. Reduzir a qualidade de um perfil cortado sem compensar a perda de tensão da aba garante uma rejeição catastrófica no retalho.
🛠️ Harvey's Desk: Os seus tabuleiros de caixa aberta estão a comprometer o seu retorno do investimento em envios antes mesmo de chegarem à loja? 👉 Solicite uma Auditoria Gratuita de Densidade de Carga ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
O que significa "Die Cut"?
Os ficheiros de design parecem perfeitos em monitores digitais. No entanto, traduzir estes pixéis em estruturas físicas de retalho exige uma força mecânica brutal.
O termo "die cut" refere-se ao processo de fabrico no qual uma ferramenta metálica especializada, conhecida como matriz de corte em aço, é pressionada mecanicamente contra um substrato, como cartão canelado, para estampar formas exatas e repetíveis, vincos de dobra e abas de encaixe precisas para embalagens de retalho.
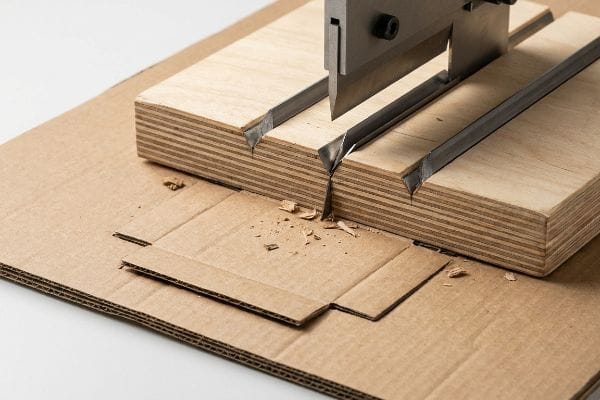
Compreender esta definição é fácil, mas gerir a degradação física destas ferramentas de metal e madeira ao longo de um extenso ciclo de vida da cadeia de abastecimento é onde as margens desaparecem.
A armadilha da "degradação das ferramentas"
As equipas de compras assumem frequentemente que o pagamento de uma taxa única para ferramentas estruturais adquire um ativo permanente e indestrutível, que pode ser reutilizado perfeitamente por anos de encomendas de expositores. Tratam a matriz como um arquivo digital estático, em vez de uma peça física de maquinaria. Isto ignora completamente a realidade material das matrizes padrão, que dependem de lâminas de metal embutidas em placas de contraplacado bruto e poroso7.Quando estas ferramentas estão em ambientes fabris sem controlo de temperatura, absorvem a humidade ambiente e degradam-se fisicamente8.
Na minha empresa, vejo rotineiramente as consequências de as marcas tentarem extrair mais uma produção de uma matriz de corte antiga. Durante uma recente validação de pré-produção, constatei um desalinhamento catastrófico. A base de madeira tinha empenado devido à humidade,deslocando a lâmina de vinco principal em exatamente 3,55 mm (0,14 polegadas). Este desvio microscópico fez com que o cartão kraft virgem se rasgasse agressivamente durante a dobragem automatizada, resultando numa queda de 14,2% no rendimento. Descartei completamente o cartão antigo. Ao instituir um protocolo obrigatório de ferramentas novas —cortar e dobrar a laser uma matriz de corte de aço totalmente novacompletamente o problema do rasgo. Esta precisão absoluta reduz o tempo de montagem da embalagem em cerca de 25 segundos por unidade, evitando custos de mão-de-obra significativos para os clientes em produções de grande volume.
| Métrica/Característica | Estratégia Genérica de Reabastecimento | Protocolo de ferramentas novas |
|---|---|---|
| Alinhamento da lâmina | Derivas através da deformação da madeira11 | Zero absoluto queimado por laser12 |
| Atrito de co-embalagem | Rasgando e colando | Travamento de aba sem atrito |
| Tempo de montagem | Retrabalho manual de alta complexidade | Cai em 25 segundos13 |
As minhas linhas de produção operam estritamente com base na precisão mecânica, e não em falácias de custos irrecuperáveis. Utilizar ferramentas fora de prazo e deformadas para poupar alguns cêntimos irá inicialmente corroer drasticamente as suas margens na linha de montagem.
🛠️ Mesa do Harvey: A sua atual campanha de embalagens para retalho está a sofrer com rasgos inexplicáveis ou lentidão na montagem durante encomendas críticas? 👉 Proteja os seus dados de produção ↗ — 100% confidencial. Os seus designs de retalho ainda não lançados estão seguros comigo.
Quais são os três tipos de caixas?
Selecionar a categoria de substrato errada para o seu expositor de retalho irá garantir o colapso estrutural antes mesmo de o produto sair do armazém.
Os três tipos de caixas mais utilizados em embalagens são: caixas dobráveis feitas de cartão fino, caixas de cartão canelado com arcos interiores canelados para maior resistência estrutural e caixas rígidas construídas com cartão grosso e sólido, revestidas com papel impresso de alta qualidade para apresentações de luxo no retalho.
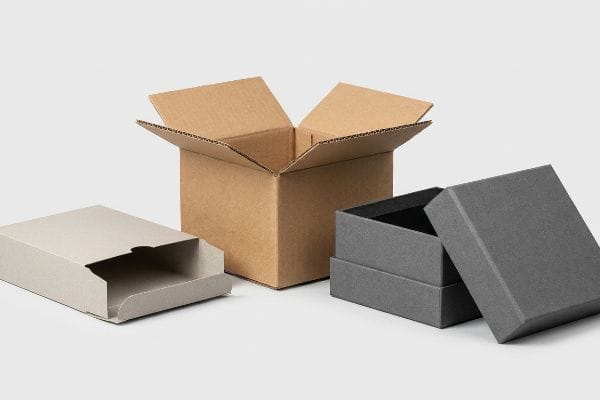
Embora as marcas de luxo apreciem a sensação de robustez do aglomerado rígido, aplicar esta lógica sem ranhuras a expositores de retalho de alta resistência é uma sentença de morte estrutural.
A armadilha cinética do "substrato não canelado"
Os designers de marcas tentam frequentemente ampliar designs leves de cartão rígido para tabuleiros mais pesados, prontos para o retalho, a fim de poupar custos iniciais de ferramental. Assumem que a densidade da matéria-prima de um cartão rígido espesso equivale à capacidade de carga dinâmica. Não compreendem que os substratos não ondulados não possuem os arcos internos em forma de onda¹⁴que se encontram no cartão canelado. Sem esta microarquitectura, o cartão rígido não possui absolutamente nenhum mecanismo mecânico para dispersar dinamicamente o choque cinético durante otransporte¹⁵.
Isto não é apenas teoria — aprendi isto da maneira mais difícil no ano passado, quando um grande cliente do setor da cosmética insistiu em utilizar um tabuleiro de cartão rígido de grandes dimensões para o lançamento de um frasco pesado. Pedi ao meu engenheiro-chefe de embalagens, Mark, que submetesse o protótipo totalmente carregado à nossa mesa de vibração interna, simulando o transporte de carga fracionada (LTL - Less-Than-Truckload). Exatamente aos 142,5 minutos de teste, a placa sólida de 2,03 mm (0,08 polegadas) cedeu violentamente. Como a densidade estática não pode substituir o deslocamento geométrico da carga¹⁶ , a energia cinética estilhaçou os cantos rígidos. Imediatamente, alterei a especificação do material, substituindo o cartão maciço por um substrato leve de cartão canelado tipo E. As ondulações internas absorveram com segurança a vibração multiaxial¹⁷ , preservando a geometria perfeitamente quadrada da bandeja. Perco tempo e dinheiro no meu laboratório de testes para que não perca lucros no ponto de venda. Esta troca de material com micro-ondulações não só evitou uma ruptura estrutural total; Isto eliminou completamente a necessidade de inserções secundárias de espuma, reduzindo o orçamento total de materiais em cerca de 18%.
| Métrica/Característica | Aglomerado maciço | Papelão ondulado tipo E |
|---|---|---|
| Dispersão Cinética | Absorção de impacto zero18 | Geometria do arco interno19 |
| Limites de vibração | Dobra sob tensão LTL20 | Preserva a geometria quadrada |
| Inserir Confiança | Requer amortecedores de espuma | Estrutura autossustentável |
Nunca permitirei que um cliente utilize um substrato denso, mas frágil, num cenário de carga pesada. A verdadeira resistência da embalagem provém da geometria projetada, e não apenas do peso da matéria-prima.
🛠️ Harvey's Desk: Os seus produtos primários pesados estão a partir as suas embalagens secundárias durante o manuseamento brusco no armazém? 👉 Solicite uma Auditoria de Design Estrutural Gratuita ↗ — Sem gestores de conta pelo meio. Fala diretamente com engenheiros estruturais.
Quais são os diferentes tipos de caixas recortadas?
Adaptar uma campanha física a diferentes pontos de venda exige mais do que simplesmente reduzir o zoom de um ficheiro CAD (Desenho Assistido por Computador) num monitor.
Os diferentes tipos de caixas recortadas incluem caixas para envio postal, ideais para o transporte seguro de produtos de comércio eletrónico; expositores de chão para merchandising independente em corredores; expositores de balcão para áreas de caixa de elevada procura; e expositores laterais ou com abas laterais, concebidos para serem pendurados verticalmente em pontas de gôndola padrão de lojas.
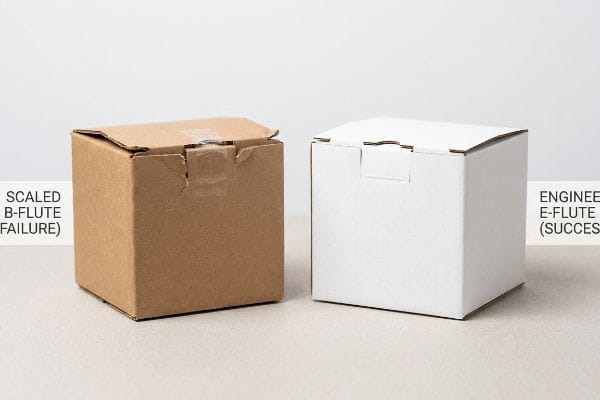
O perigo surge quando as marcas tentam forçar um tipo de arquitetura recortada numa zona de retalho física completamente diferente, sem recalibrar o material.
Falha na microaba "encolhível"
As marcas pegam frequentemente num molde de expositor de chão de cartão canelado resistente e reduzem-no matematicamente em 50% para servir como unidade de balcão. Assumem que um ficheiro vetorial universal funciona perfeitamente em todas as dimensões físicas. Ignoram completamente a física do material das placas de cartão canelado tipo B de alta espessura. Quando os raios de dobra e as abas estruturais de encaixe são reduzidos a microproporções, as densas ondulações do cartão não conseguem dobrar de forma limpa . O revestimento exterior de papel é forçado para além do seu limite de elasticidade, rompendo e expondo as fibras castanhas sob a impressão.
Na minha empresa, vejo frequentemente clientes enviarem ficheiros reduzidos de unidades de chão para as suas campanhas de caixa. Durante os meus testes iniciais de amostras brancas de pré-produção, medi fisicamente o atrito resultante. Como uma placa densa de 3,04 mm (0,12 polegadas) de perfil ondulado tipo B²foi forçada para um encaixe concebido para metade do seu tamanho, as patilhas de bloqueio sofreram microfraturas severas. A equipa de embalagem teve de usar fita adesiva transparente, o que causou sujidade, apenas para manter a bandeja unida. Analisei as leituras do micrómetro e comprovei que não precisava de clipes ou fitas de plástico caras — apenas precisava de uma redução específica do material. Assim que a equipa de compras me permitiu utilizar um substrato mais fino e preciso de perfil ondulado tipo E²³,o próprio material assumiu a função principal. As microabas travaram perfeitamente. Ao impor rigorosamente esta transição de material para as unidades de balcão, eliminei o trabalhoso processo de aplicação de fita adesiva, reduzindo o tempo de montagem manual em uns impressionantes 45% e garantindo uma apresentação impecável da marca à superfície.
| Métrica/Característica | Flauta em Si escalonada | Flauta E projetada |
|---|---|---|
| Integridade da guia | Microfraturas em dobras24 | Curvas limpas de 90 graus |
| Método de montagem | Requer fita adesiva visível | Autobloqueio sem atrito25 |
| Estética do Retalho | Bordas castanhas expostas e cruas | continuidade gráfica impecável26 |
Analiso rigorosamente cada matriz de corte à escala que chega à minha secretária, porque as fibras do papel não se preocupam com os cálculos vectoriais. Reduzir a escala de um ecrã exige uma calibração de material obrigatória.
🛠️ Harvey's Desk: A sua campanha de exposição de balcão em tamanho reduzido tem bordas rasgadas e fita adesiva mal aplicada? 👉 Solicite uma Calculadora de Proporção gratuita ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Conclusão
Para evitar microfraturas em tabuleiros à escala reduzida e garantir que as estruturas abertas cortadas à medida resistem a cargas de transporte pesadas, é necessária uma precisão física implacável, e não apenas folhas de trabalho teóricas. Esta mesma revisão de engenharia detetou recentemente um erro fatal de tolerância de 2 mm num grande lançamento nacional antes da produção. Permita-me realizar uma Auditoria de Corte Estrutural gratuita aos seus ficheiros CAD ↗ para eliminar sistematicamente estes pontos cegos logísticos antes que consumam completamente o seu orçamento de marketing para o retalho.
"O papel da flambagem na estimativa da resistência à compressão de… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC7602429/. Um estudo de engenharia ou manual de embalagens explica como a perda das abas superiores reduz a capacidade de carga vertical e aumenta o risco de flambagem em embalagens abertas. Papel da evidência: validação técnica; tipo de fonte: norma industrial/manual de engenharia. Fundamentos: vulnerabilidade mecânica das arestas cortadas. Nota de âmbito: Aplica-se à resistência ao empilhamento vertical .
"Medições de Campo Completo no Teste de Compressão de Borda de Cartão Canelado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Verificação de que a norma TAPPI T811 é a norma reconhecida pela indústria para medir a resistência à compressão do cartão canelado. Papel da evidência: validação técnica; tipo de fonte: norma da indústria; comprova: a validade da metodologia de teste utilizada. Nota de âmbito: aplicável a materiais de embalagem de cartão canelado .
"Design Óptimo de Embalagens de Cartão Canelado de Parede Dupla – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Dados técnicos que confirmam o aumento da resistência à compressão e da capacidade de carga vertical na transição para substratos de cartão canelado de parede dupla. Papel da evidência: referência técnica; tipo de fonte: manual de ciência dos materiais; Fundamentação: a alegação de aumento da capacidade de carga dinâmica. Nota de âmbito: a variação ocorre com base no tamanho da ondulação e na gramagem do revestimento .
"Caixas com Corte e Vinco vs. Caixas com Corte e Vinco: Qual o Estilo de Caixa Ideal para Si?", https://pakfactory.com/blog/what-is-rsc-box-vs-die-cut-boxes?srsltid=AfmBOoqQXEubGkBODRdxulntdCm1-1c0t4snT3K00iW9JKk6wSCxY1G0. Explicação técnica de como a manutenção da orientação vertical das fibras em caixas com corte e vinco otimiza a resistência à compressão. Papel da evidência: mecanismo estrutural; tipo de fonte: periódico de ciência dos materiais. Argumentos que sustentam: estabilidade dos cantos. Nota de âmbito: refere-se à orientação das ondulações do cartão canelado. ↩
"Compreender a Resistência das Caixas de Envio – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOopOW2jC-_VQVV6DFU8HjHGawW0BbrxE0K9GjmCQEwK3xMZDLsIV. Verificação da classificação padrão do Teste de Compressão de Borda (ECT), normalmente utilizada como base para caixas de transporte de cartão canelado (RSCs) genéricas para estabelecer a capacidade de carga. Função da evidência: especificação de referência; tipo de fonte: manual de engenharia de embalagens. Suporta: capacidade de carga padrão das RSCs. Nota sobre o âmbito: a classificação pode variar de acordo com a qualidade do cartão .
"Opções de resistência para cartão canelado em camadas: parede simples vs. …", https://ufppackaging.com/insights/layered-corrugated-strength-options. Comparação da resistência à compressão e da capacidade de carga dinâmica entre ondulações de parede simples e de parede dupla. Papel da evidência: especificação de atualização técnica; tipo de fonte: norma da indústria de embalagens. Benefícios: aumento da capacidade de carga. Nota de âmbito: foco na resistência ao empilhamento vertical. ↩
"Matrizes de Corte de Aço 101: Introdução, Usos e Benefícios", https://fremontcuttingdies.com/steel-rule-dies-101-intro-uses-benefits/. Confirmação dos componentes físicos utilizados nas matrizes de corte de aço standard, especificamente a integração das lâminas de aço numa base de contraplacado. Papel da evidência: especificação técnica; tipo de fonte: guia de fabrico. Suporte: A composição do material das matrizes de corte. Nota de âmbito: Aplica-se a matrizes de corte de aço tradicionais. ↩
"Glossário de Termos – Interstate Specialty…", https://www.interstatesp.com/die-cutting-glossary-terms/ . Explicação de como a humidade afeta a estabilidade dimensional da madeira compensada utilizada em ferramentas, levando a empenamento ou degradação. Papel da evidência: mecanismo causal; tipo de fonte: ciência dos materiais industriais. Fundamentos : A deterioração física das ferramentas em ambientes sem controlo climático. Nota de âmbito: Focado em substratos de matrizes à base de madeira.
"Guia Definitivo para o Fabrico de Matrizes de Madeira para Oficinas de Matrizes | Corte com Régua de Aço…", https://yitaipacking.com/ultimate-guide-to-wooden-die-making-for-die-shops/. Explicação de como as propriedades higroscópicas das bases das matrizes de contraplacado provocam deformação dimensional em ambientes húmidos. Papel da evidência: mecanismo causal; tipo de fonte: especificação técnica. Argumenta: A alegação de que a humidade provoca o desalinhamento da ferramenta. Nota de âmbito: Refere-se a ferramentas tradicionais com base de madeira. ↩
"Um Guia Prático de 4 Passos para Matrizes de Corte Planas", https://yitaipacking.com/a-practical-4-step-guide-for-flatbed-cutting-dies/. Descrição das técnicas de corte a laser CNC e de quinagem de precisão utilizadas no fabrico de matrizes de aço. Papel da evidência: processo técnico; tipo de fonte: guia de fabrico. Fundamentos: A alegação referente ao método para a criação de matrizes de elevada precisão. Nota de âmbito: Específico para o fabrico automatizado moderno de matrizes. ↩
"Fabricar uma tábua de corte que não deforma", https://woodgears.ca/kitchen/cutting_board.html . Explicação de como a humidade e a temperatura afetam a integridade estrutural das placas de corte de madeira, provocando o desalinhamento da lâmina ao longo do tempo. Papel da evidência: explicação técnica; tipo de fonte: guia de fabrico. Fundamentos: o mecanismo de degradação das ferramentas. Nota de âmbito: Aplica-se especificamente a cortes tradicionais em placas de madeira.
"Corte de Precisão Personalizado em Garland, TX – Marking Systems", https://markingsystems.com/die-cut-converting-capabilities/precision-die-cutting/. Verificação técnica de processos de alinhamento de precisão guiados a laser no fabrico de ferramentas de corte de alta qualidade para garantir uma precisão com tolerância zero. Função da evidência: verificação técnica; tipo de fonte: manual de engenharia de precisão. Suporta: as alegações de precisão dos novos protocolos de ferramentas. Nota de âmbito: Foco nos padrões de tolerância de corte a laser .
"5 formas como o corte e vinco reduz os custos de fabrico", https://www.youtube.com/watch?v=NV0epj4fmjQ . Verificação de dados quantitativos referentes à redução específica do tempo de montagem quando se utilizam protocolos de ferramentas novas em comparação com estratégias genéricas de reabastecimento. Papel da evidência: validação quantitativa; tipo de fonte: estudo de caso da indústria ou artigo técnico. Fundamentos: ganhos de eficiência com novas ferramentas. Nota sobre o âmbito: a métrica refere -se provavelmente à montagem por unidade em embalagens de retalho.
"O que é o cartão canelado", https://www.fibrebox.org/what-is-corrugated/. Especificação técnica que descreve a anatomia física do cartão canelado em comparação com o cartão maciço. Papel da evidência: definição fundamental; tipo de fonte: manual da indústria de embalagens. Fundamentos: a distinção estrutural na geometria do substrato. Nota de âmbito: composição geral do material. ↩
"[PDF] Investigating mechanical properties of cardboard packaging…", https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Análise de ciência dos materiais sobre as características de absorção de energia e dissipação de choque de substratos canelados versus sólidos. Papel da evidência: validação do desempenho; tipo de fonte: estudo de engenharia de embalagens. Suporta: a afirmação de que os cartões sólidos não possuem mecanismos para a dispersão da energia cinética. Nota de âmbito: específico para carregamento dinâmico. ↩
"Uma Análise Simplificada da Resistência Dinâmica de Embalagens de Cartão…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/ . Breve explicação de como a ciência dos materiais valida a diferença entre a resistência baseada na massa e a resistência baseada na geometria em ambientes cinéticos. Papel da evidência: validação técnica; tipo de fonte: periódico de ciência dos materiais. Sustenta: a afirmação de que o cartão maciço falha sob vibração, enquanto os materiais canelados resistem. Nota de âmbito : específico para a capacidade de carga durante o transporte.
"Análise das propriedades de transmissão de vibrações de… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10574472/ . Explicação técnica de como a estrutura arqueada dos materiais canelados dissipa a energia cinética para manter a integridade estrutural. Papel da evidência: verificação estrutural; tipo de fonte: manual de engenharia de embalagens. Suporta: a eficácia dos substratos canelados tipo E em simulações de frete LTL. Nota de âmbito: aplica - se a materiais microcanelados.
"O que é aglomerado | Guia completo", https://thepremierpackaging.com/chipboard-material-guide/?srsltid=AfmBOooYwnfVFQpWNl6VfJ2RAgM_mfVm3eCotIzNGcfiIqig1A0E_gNv. Comparação técnica da absorção de impacto entre aglomerado e cartão canelado. Função da evidência: verificação técnica; tipo de fonte: manual de ciência dos materiais. Fundamentos: Falta de amortecimento em substratos não ondulados. Nota: Aplicável a aglomerado não reforçado. ↩
"Avaliação das configurações de ondas em cartão canelado… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/. Explicação técnica de como o estriamento cria arcos para resistência estrutural e dispersão de impacto. Papel da evidência: verificação estrutural; tipo de fonte: manual de engenharia de embalagens. Argumentos: Superioridade do estriamento tipo E para dispersão de choque. Nota de âmbito: Foca-se no mecanismo de estriamento. ↩
"Danos em caixas de cartão: causas, prevenção e melhores práticas", https://gmsindustries.com/feeds/blog/chipboard-box-damage . Análise das taxas de avaria do cartão durante o transporte de cargas fracionadas (LTL) devido à vibração e ao empilhamento. Papel da evidência: dados de desempenho; tipo de fonte: estudo de caso de logística. Apoio: Risco da utilização de cartão no transporte de produtos de retalho. Nota de âmbito: Específico para ambientes de transporte com elevada vibração.
"Determinação Analítica da Rigidez à Flexão de um Cartão Ondulado de Cinco Cantos…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Um guia de engenharia de embalagens explica como a espessura do cartão canelado tipo B determina um raio de curvatura mínimo, o que significa que as abas reduzidas estão frequentemente abaixo do limite para uma dobra perfeita. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia. Fundamentos: a limitação física das ondulações do tipo B. Nota de âmbito: aplica-se ao cartão canelado .
"Papelão Ondulado e Tipos de Material | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. As especificações técnicas da indústria para embalagens de cartão canelado confirmam a gama de espessura padrão para o material de onda B. Função da evidência: Verificação técnica; tipo de fonte: Norma de embalagem. Suporte: Medição precisa do cartão de onda B. Nota: Podem existir pequenas variações dependendo do fabricante .
"Tipos de Ondas de Cartão Canelado Explicados: A, B, C, E e F", https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php . Os guias de materiais de embalagem confirmam que a onda E é significativamente mais fina do que a onda B, proporcionando maior precisão para peças pequenas cortadas à medida . Função da evidência: Análise comparativa; tipo de fonte: Manual técnico. Argumentos: A utilidade da onda E para aplicações de precisão. Nota de âmbito: Aplica-se à ondulação padrão do cartão canelado.
"Guia para Compreender as Ondas em Caixas de Cartão Canelado", https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. Explicação técnica de como a redução da espessura do cartão canelado tipo B para caixas pequenas provoca tensão estrutural e fissuras nas linhas de dobra. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia de embalagens. Argumentos: a falha das abas do cartão canelado tipo B reduzidas. Nota de âmbito: específico para aplicações miniaturizadas de corte e vinco .
"Embalagens de cartão canelado com design inovador para…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Verificação de que o perfil mais fino da ondulação E permite as tolerâncias precisas necessárias para os mecanismos de bloqueio automático por fricção sem adesivos. Papel da evidência: comprovação da especificação; tipo de fonte: norma de fabrico. Suporta: eficiência de montagem da ondulação E projetada. Nota de âmbito: depende da precisão do corte e do vinco. ↩
"Franquia E e Fenda B: Qual delas melhor se adequa às suas necessidades de embalagem?", https://boxlark.com/what-are-the-e-flute-and-b-flute/. Comparação da planura da superfície e da espessura da aresta entre a franquia B e a franquia E e o seu impacto na continuidade da impressão de alta resolução. Papel da evidência: análise comparativa; tipo de fonte: guia da indústria gráfica. Fundamentos: a vantagem estética do franchising E no retalho. Nota de âmbito: refere-se a embalagens gráficas de alta resolução .



