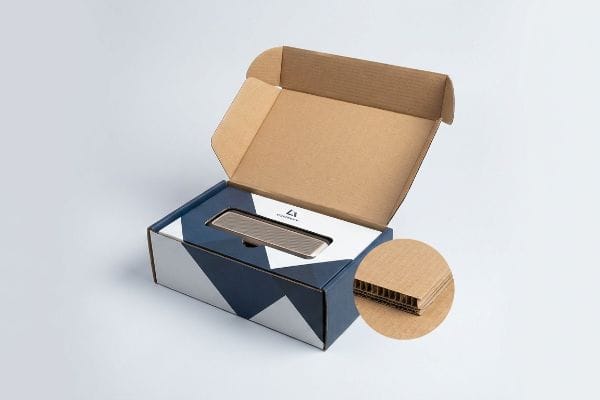
Você quer que a experiência de desembalar o produto seja impactante, mas o papelão marrom comum passa uma sensação de baixa qualidade. Imprimir diretamente nas placas de reforço parece uma solução rápida, até que a tinta borre e as placas se deformem.
A impressão direta nas embalagens internas requer engenharia de pré-impressão específica. Envolve a aplicação de gráficos personalizados — geralmente por meio de laminação litográfica ou métodos digitais diretos — na placa de papelão ondulado estrutural que protege o produto, aprimorando a apresentação da marca e, ao mesmo tempo, mantendo a integridade física necessária para a proteção durante o transporte.
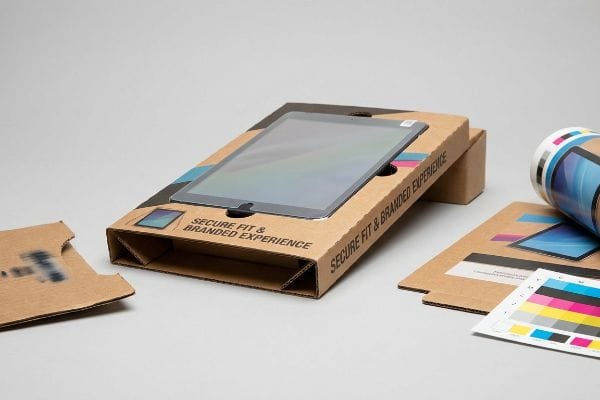
Conhecer a teoria por trás dos encartes impressos é fácil, mas sobreviver à dura realidade do chão de fábrica exige engenharia de verdade.
Que tipo de impressão é usado para embalagens?
A escolha do processo de impressão correto determina se o lançamento da sua marca no varejo terá a aparência de uma marca premium ou de uma falsificação barata e sem brilho.
Os tipos de impressão usados para embalagens geralmente incluem impressão offset litográfica, flexográfica e digital. A litografia por laminação oferece a maior fidelidade visual para displays, enquanto a flexografia predomina em caixas de transporte de alto volume, e a impressão digital permite a prototipagem rápida e a produção de dados variáveis.
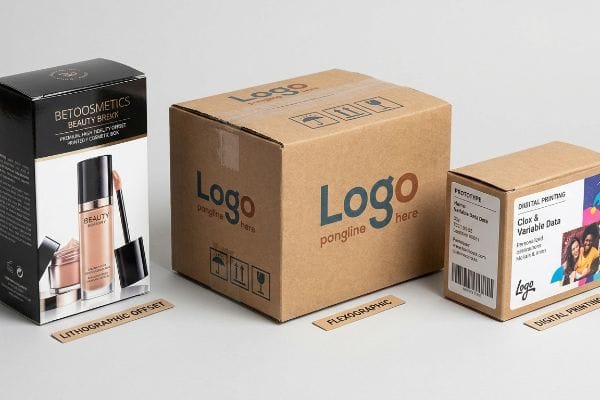
Obter gráficos bonitos em um monitor de computador é uma coisa, mas transferi-los para papelão rígido exige controles físicos rigorosos.
Litografia de alta fidelidade versus alternativas baratas
Muitos fundadores de marcas presumem que qualquer arquivo aprovado em seu monitor será traduzido instantaneamente e perfeitamente para a embalagem final. Frequentemente, tentam imprimir gráficos complexos e fotorrealistas em impressoras flexográficas padrão para economizar alguns centavos no custo unitário. A realidade é que as embalagens comerciais exigem processos industriais distintos¹, baseados inteiramente no material do substrato e na fidelidade visual necessária.
Vejo esse erro constantemente. Até mesmo equipes de compras experientes às vezes tentam imprimir designs sofisticados de cosméticos em uma tiragem flexográfica barata, resultando em logotipos borrados que parecem ter sido carimbados com uma esponja. Se você deseja aquele acabamento premium, com qualidade de revista, para seus lançamentos no varejo, precisa usar impressão offset litográfica².O zumbido alto e rítmico de uma impressora Heidelberg de 6 cores aplicando tinta úmida em uma folha superior é inconfundível. Minha regra prática é exigir impressão litográfica de alta fidelidade, mesmo para tiragens pequenas de 100 unidades, porque uma presença de marca nítida e marcante na prateleira é o que realmente justifica o preço premium para o consumidor.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilizando a impressão flexográfica para fotos complexas | Impressão litográfica (offset)3 | Imagens nítidas, com qualidade de revista |
| Sacrificar a qualidade em pequenas tiragens | Execuções curtas de alta fidelidade | Mantém o valor da marca premium |
| Ignorando as condições de iluminação | Combinação de cores pontuais4 | Impede que as cores desbotem |
Eu nunca permito que meus clientes comprometam o valor da sua marca apenas para economizar alguns centavos em impressões de qualidade inferior. Proteger o padrão visual da sua marca impacta diretamente a confiança do consumidor quando ele pega a caixa na prateleira.
🛠️ Mesa do Harvey: Não tem certeza se a resolução da sua arte suporta uma tiragem comercial em larga escala? 👉 Deixe-me analisar seus arquivos ↗ — Acesso direto à minha mesa. Zero spam de vendas automatizado, prometo.
Qual método de impressão é usado no papelão?
Ao passar do papel fino para as placas de papelão ondulado estrutural mais espessas, a física da tinta e do papel muda fundamentalmente.
O método de impressão utilizado em papelão para aplicações de varejo premium é principalmente a litografia-laminação. Esse processo envolve a impressão de gráficos de alta resolução em uma fina folha de papel, que é então colada fisicamente na base rígida de papelão ondulado, combinando apelo visual com resistência estrutural.
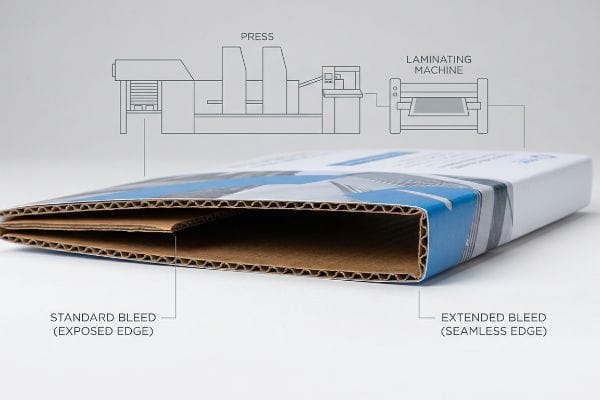
Parece um processo de fabricação perfeito, mas a fusão de papel molhado com papelão grosso introduz microdeslocamentos mecânicos que pegam os designers de surpresa.
A armadilha de pré-impressão "Litho-Shift"
A maioria dos designers gráficos trata um gabarito estrutural da mesma forma que um folheto comercial padrão. Eles aplicam a sangria padrão de 0,125 polegadas (3,17 mm)além da linha de corte em seu software CAD (Desenho Auxiliado por Computador), presumindo que as mesas de corte automatizadas farão cortes perfeitos ao longo da borda todas as vezes.
Sei que você já olhou para um display recém-dobrado e se perguntou por que há uma lasca feia de papelão marrom bem na borda frontal dobrada. Isso acontece porque a litografia-laminação — a colagem da folha impressa sobre o papelão ondulado grosso — tem uma tolerância mecânica inerente durante o processo de montagem automatizado.Quando as placas pesadas se movem, mesmo que ligeiramente, durante a produção, essa sangria de impressão padrão falha, expondo as bordas sem proteção. Eu exijo rigorosamente uma margem de sangria mínima de 12,7 mm (0,5 polegadas) para todos os trabalhos em papelão ondulado. Já ouvi o som áspero e intenso do atrito das bordas do papel cru se esfregando durante a embalagem, porque um designer não estendeu a arte, e isso arruína toda a apresentação instantaneamente.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilizando sangrias comerciais padrão | Impor sangria de 0,5 polegadas (12,7 mm)7 | Evita bordas marrons cruas |
| Ignorando as tolerâncias de deslocamento da placa8 | Verificações de calibração de pré-impressão | Garante um acabamento de borda perfeito |
| Tratar o papelão como se fosse papel plano | Projetando para espessura de flauta9 | Linhas de dobra limpas e profissionais |
Rejeito arquivos na fase de pré-impressão que não atendem a esse limite, obrigando os designers a estenderem as margens de segurança das artes. Essa sangria generosa funciona como uma rede de segurança projetada, protegendo completamente a apresentação da sua marca.
🛠️ Mesa do Harvey: Você está preocupado com as margens de sangria perigosas dos seus arquivos de design atuais, que podem expor bordas sem acabamento? 👉 Baixe meu modelo de sangria ↗ — Baixe com segurança. Minha caixa de entrada está aberta caso tenha alguma dúvida depois.
É possível imprimir em papelão?
É possível imprimir diretamente em papelão ondulado cru, mas isso acarreta sérios riscos ópticos que a maioria das equipes de marketing subestima drasticamente.
Sim. É possível imprimir em papelão, mas a impressão direta em superfícies onduladas porosas geralmente requer flexografia ou métodos UV digitais. O testliner sem selagem absorve a tinta rapidamente, o que significa que as cores ficam desbotadas, a menos que tintas de cores especiais específicas ou primers de base branca sejam aplicados antes das camadas gráficas finais.
Aplicar tinta diretamente em uma superfície porosa e não selada não é como pintar uma parede lisa; o comportamento é muito mais parecido com pintar uma esponja de cozinha.
O desastre da lama em meio-tom CMYK
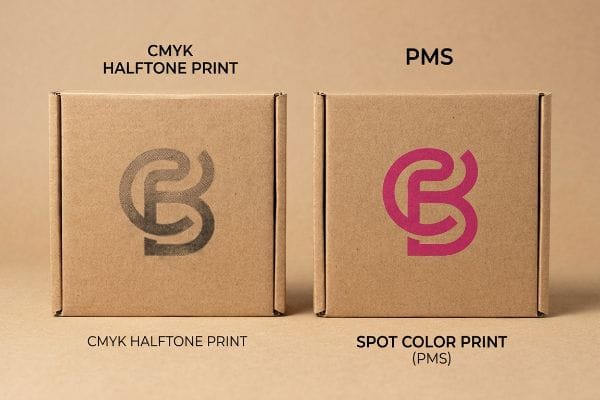
As marcas frequentemente tentam converter seus logotipos corporativos sólidos em formatos CMYK padrão (ciano, magenta, amarelo, preto) para impressão direta em embalagens e caixas de merchandising. Elas presumem que a impressão em quadricromia corresponderá perfeitamente às suas telas digitais, ignorando completamente a realidade física do material testliner bruto e nãorevestido.
Imagine tentar desenhar um retrato nítido em uma toalha de papel. Quando a impressão padrão em quatro cores depende de minúsculos pontos de meio-tom sobrepostos, esses pontos são absorvidos de forma irregular pelas fibras do papel cru . Já vi vendedores descartarem displays no depósito porque o logotipo borrado e pixelado parecia uma imitação barata e não autorizada. Para resolver isso, exijo um Protocolo de Preenchimento de Cores Especiais para todos os elementos principais da marca. Ao substituir a mistura óptica de pontos por uma única tinta PMS (Pantone Matching System) precisamente misturada , obtemos um preenchimento denso e perfeitamente uniforme de pigmento. A textura pegajosa e espessa de uma cor especial aplicada corretamente sobre a superfície não selada é o que garante que seu logotipo mantenha alto contraste a 6 metros de distância, mesmo sob a forte iluminação de grandes lojas .
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilizando CMYK para logotipos diretos | Cores especiais Pantone (PMS) | Impede que os logotipos pareçam borrados |
| Impressão em papel de teste cru não selado | primer de tinta de base branca | As cores saltam aos olhos nas prateleiras |
| Confiando em provas digitais em tela | Verificações físicas do espectrofotômetro | Correspondência precisa de cores da marca |
Garanto que meus clientes abandonem a técnica de mesclagem de pontos em meio-tom para seus logotipos principais. A adoção de uma cor especial dedicada elimina a granulação e protege a identidade da sua marca em toda a área de vendas.
🛠️ Harvey's Desk: A cor característica da sua marca está desbotada nas suas embalagens de papelão ondulado? 👉 Solicite uma Análise de Cores ↗ — Sem formulários que geram ligações intermináveis de vendas. Apenas valor agregado.
Como eles imprimem nas caixas?
As etapas reais de fabricação da impressão em caixas rígidas determinam se sua campanha será bem-sucedida ou se, literalmente, se deformará sob o próprio peso.
A impressão em caixas é feita passando folhas planas por impressoras offset industriais, máquinas flexográficas ou impressoras digitais de grande formato. Para estruturas de varejo de alto padrão, o processo envolve a impressão de uma folha superior separada, que é laminada mecanicamente a um núcleo estrutural canelado e cortada sob medida.
Mas conhecer a teoria mecânica básica não basta quando as máquinas começam a funcionar e a química úmida entra em ação.
Verificação da realidade sobre a deformação por umidade com PVA
Os clientes presumem que a montagem de uma folha superior impressa de alta qualidade em uma placa rígida de papelão ondulado tipo B resulta naturalmente em um painel de exibição estrutural perfeitamente plano. Eles ignoram a realidade química instável do processo de litografia-laminação13, esperando que a placa física se comporte exatamente como o PDF plano e imaculado na tela do computador.
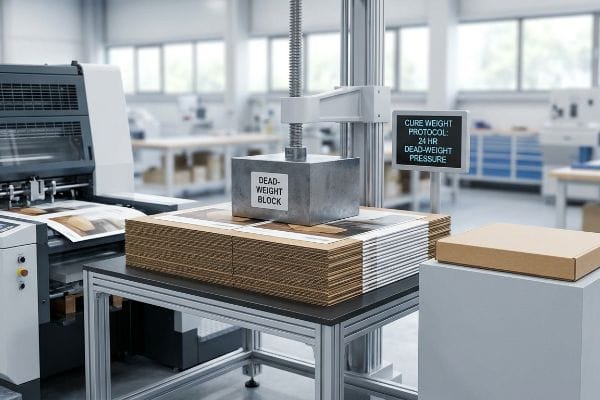
Isso não é apenas teoria — vejo isso acontecer na linha de testes quando as equipes de compras ignoram os tempos de cura adequados para enviar rapidamente um lote para um armazém com alta umidade na Flórida ou no Texas, nos EUA. O processo de laminação depende muito do adesivo PVA (acetato de polivinila) à base de água. Quando essa cola úmida atinge grandes áreas, o linerboard poroso de 32 ECT (teste de compressão de borda) absorve a umidade e, ao secar no ar ambiente da fábrica, encolhe violentamente. Já percorri a linha de produção e ouvi o estalo característico da tensão superficial quando grandes painéis laterais de 152,4 cm (60 polegadas) se deformam e curvam para dentro como batatas fritas gigantes. Na minha fábrica, aplico um protocolo rigoroso de peso de cura, empilhando as placas úmidas sob pressão exata de peso morto por 24 horas para forçar uma cura plana. Ao garantir uma placa perfeitamente reta, evito a curvatura severa que causa atrito excessivo, reduzindo a velocidade da linha de montagem em cerca de 20% e evitando rejeições significativas por parte dos varejistas.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Acelerar o tempo de cura da laminação | cura de peso morto de 24 horas14 | Painéis planos que se montam facilmente |
| Ignorando a retração da cola à base de água15 | estruturas de placa duplex balanceadas16 | Impede que as telas se curvem |
| Projetando painéis maciços sem suporte | Adicionando reforços estruturais para a parte de trás | Mantém as estruturas altas em pé |
Nunca permito que um pedido urgente ignore meus pesos de cura. Forçar a secagem da placa completamente plana economiza milhares em retrabalho manual para meus clientes e garante estrita conformidade dimensional no ponto de venda.
🛠️ Mesa do Harvey: Não deixe que uma falha estrutural de 2 milímetros arruine o lançamento em 500 lojas. 👉 Envie-me seu arquivo de corte ↗ — Vou testar os cálculos antes que você desperdice seu orçamento com produção em massa.
Conclusão
Você pode escolher um fornecedor mais barato que pule o processo de cura de 24 horas, que é um processo inútil, mas quando essa cola PVA à base de água seca e deforma severamente seus painéis de papelão ondulado, atrasando a linha de montagem de co-embalagem em cerca de 20%, toda a sua margem de lucro desaparece. Esta é a ficha técnica exata que meus 10 principais clientes do varejo usam para garantir zero rejeições de impressão. Pare de arriscar com química estrutural não comprovada e deixe-me pessoalmente analisar seus arquivos de arte com minha Auditoria Prévia de Corte e Vinco gratuita ↗ para detectar tolerâncias críticas nas bordas antes do início da produção em massa.
"Os 5 principais métodos de impressão de embalagens explicados", https://greendotpackaging.com/packaging-printing-methods/ . [As normas da indústria para produção de embalagens detalham como a seleção dos métodos de impressão — como litografia ou flexografia — é ditada pela porosidade do substrato e pela resolução da imagem desejada]. Papel da evidência: validação técnica; tipo de fonte: manual da indústria gráfica. Fundamentos: a relação entre substrato/fidelidade e seleção do processo. Nota de escopo: aplica-se à produção comercial em larga escala.
"Guia de Impressão Flexográfica vs. Outros Métodos", https://luminite.com/flexo-vs-other-printing. [Um guia técnico sobre processos de impressão comercial comprovaria que a litografia offset oferece resolução de imagem e precisão de cores significativamente maiores do que a flexografia, tornando-se o padrão da indústria para acabamentos premium no varejo]. Função da evidência: verificação técnica; tipo de fonte: manual da indústria. Apoia: a afirmação de que a litografia é necessária para embalagens com qualidade de revista. Nota de escopo: foca na fidelidade visual para substratos de papel/cartão .
"Impressão de caixas de transporte por litografia versus flexografia", https://customboxesnow.com/blog/litho-vs-flexo-box-printing/. [Guias técnicos sobre processos de impressão explicam que a litografia offset oferece maior resolução e detalhes mais precisos para imagens fotográficas do que a flexografia. Papel da evidência: verificação técnica; tipo de fonte: manual do setor. Fundamentos: uso da litografia para fotos complexas. Nota de escopo: específico para embalagens de varejo de alta fidelidade.] ↩
"O Processo de Correspondência de Cores em Embalagens: Garantindo Precisão e …", https://epacflexibles.com/the-color-matching-process-in-packaging-ensuring-precision-and-consistency/?srsltid=AfmBOop6LL3FmvG3sw45fXLptaqY9gC-d1kBXOtXeMR4XqZOjtJYD2rV. [Normas de ciência das cores demonstram que a correspondência de cores especiais evita alterações e desbotamento de cores utilizando tintas pré-misturadas em vez de camadas de processo. Papel da evidência: validação factual; tipo de fonte: manual de gerenciamento de cores. Apoia: o papel das cores especiais na estabilidade à iluminação. Nota de escopo: diz respeito principalmente a cores específicas da marca. ]
"Como posso determinar a sangria ideal?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. As diretrizes da indústria gráfica e os manuais de pré-impressão geralmente definem 0,125 polegadas como a sangria padrão para projetos de impressão comercial, a fim de compensar as variações de corte. Função da evidência: especificação técnica; tipo de fonte: padrão da indústria. Suporte: valores comuns de sangria em pré-impressão. Nota de escopo: aplica-se geralmente à impressão offset e digital comercial padrão .
"Laminadoras Automatizadas – YouTube", https://www.youtube.com/watch?v=BzwweyvhM5c . [A documentação técnica sobre processos de impressão em papelão ondulado verifica que a montagem automatizada em litografia-laminação está sujeita a variações de registro e tolerâncias mecânicas]. Papel da evidência: verificação factual; tipo de fonte: guia técnico da indústria. Argumentos: Causa de bordas irregulares visíveis em displays dobrados. Observação : A variação depende do equipamento de montagem específico utilizado.
"Embalagens 101: O que são sangria, corte e zona de segurança?", http://www.wcpsolutions.com/news/packaging-101-bleed-trim-safety-zone/. [Um manual de impressão ou norma de embalagem confiável especificaria as medidas de sangria necessárias para compensar o deslocamento do papelão e evitar bordas sem impressão em materiais ondulados]. Papel da evidência: especificação técnica; tipo de fonte: manual da indústria. Suporte: largura de sangria recomendada para papelão. Observação: as medidas podem variar de acordo com o equipamento específico. ↩
"[PDF] Especificações de pré-impressão – Graphic Packaging International", https://www.graphicpkg.com/custom-content/uploads/2023/08/prepress-specifications-Eng.pdf. [As especificações de fabricação para litografia-laminação ou impressão flexográfica definem as tolerâncias mecânicas esperadas para o deslocamento da placa durante o processo de montagem]. Função da evidência: métrica técnica; tipo de fonte: especificação de fabricação. Suporte: a necessidade de calibração de pré-impressão. Nota de escopo: as tolerâncias específicas variam de acordo com o sistema de registro]. ↩
"Embalagens de papelão ondulado com design inovador para maior durabilidade…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . [A documentação técnica sobre engenharia de papelão ondulado explicaria como a consideração da espessura das ondulações evita distorções e garante linhas de dobra limpas durante a fabricação]. Papel da evidência: princípio de design; tipo de fonte: guia de engenharia de embalagens. Suporte: requisitos de design para placas estruturais. Nota de escopo: aplica-se especificamente a substratos de papelão ondulado].
"Processo de revestimento curável por UV em papelão duplex impresso em CMYK…", https://bioresources.cnr.ncsu.edu/resources/uv-curable-coating-process-on-cmyk-printed-duplex-paperboard-part-1-mechanical-and-optical-properties/ . [Uma fonte confiável sobre embalagens de papelão ondulado ou substratos de impressão explica como a natureza porosa do testliner não revestido causa absorção de tinta e ganho de ponto, resultando em cores apagadas em comparação com telas digitais]. Papel da evidência: Validação técnica; tipo de fonte: Guia técnico da indústria. Argumentos que sustentam: O impacto da porosidade do substrato na fidelidade das cores. Nota de escopo: Aplica-se especificamente a papelão ondulado não revestido.
"O efeito dos corantes no teor de metais pesados em papelão reciclado…", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/ . [A documentação técnica sobre substratos de impressão explicaria como a porosidade das fibras de papel não seladas causa sangramento de tinta e absorção inconsistente de padrões de retículas]. Papel da evidência: validação técnica; tipo de fonte: manual de impressão industrial. Apoia: a afirmação de que as retículas CMYK falham em papelão bruto. Nota de escopo : aplica-se especificamente a materiais porosos não revestidos.
"Entendendo as Cores Especiais (e seu Papel na Impressão Digital)", https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. [Os padrões da indústria gráfica demonstram que as cores especiais pré-misturadas oferecem maior densidade de pigmento e opacidade em comparação com a mistura óptica de pontos CMYK em superfícies absorventes]. Papel da evidência: comparação técnica; tipo de fonte: livro didático de artes gráficas. Fundamentos: o uso do sistema Pantone (PMS) para elementos de marca de alto contraste. Nota de escopo: foca na densidade de pigmento .
"Efeitos da Umidade no Processo de Laminação – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Documentação técnica sobre engenharia de embalagens descreve a composição química dos adesivos usados na litografia-laminação e sua tendência a causar tensão ou deformação do substrato]. Papel da evidência: verificação técnica; tipo de fonte: manual da indústria de embalagens. Fundamentos: A existência de variáveis químicas no processo de litografia-laminação. Nota de escopo: Foca na deformação induzida por adesivo] .
"Tipos de Laminação em Embalagens: Laminação Úmida, Seca e Térmica", https://www.webcontrolgroup.com/types-of-lamination-in-packaging-wet-dry-and-thermal-lamination . [Uma fonte confiável sobre embalagens industriais ou acabamento gráfico especificaria a duração necessária para a cura dos adesivos sob pressão, a fim de evitar deformações]. Papel da evidência: especificação técnica; tipo de fonte: manual da indústria. Suporte: Tempo de cura adequado para painéis planos. Observação : A duração pode variar dependendo da composição química específica do adesivo.
"Cola Perfeita para Artesanato em Papel | GUIA DE COLA – YouTube", https://www.youtube.com/watch?v=8_MB0G3a_js. [Documentação técnica sobre adesivos explica como a perda de umidade em colas à base de água causa a contração das fibras e consequente curvatura do material]. Papel da evidência: mecanismo físico; tipo de fonte: guia de engenharia química ou de embalagens. Suporte: A causa da curvatura em displays. Nota de escopo: Aplica-se especificamente a substratos porosos à base de papel. ↩
"Papelão Duplex vs. Papelão Dobrável: Comparação Detalhada", https://www.goldenpapergroup.com/blog/duplex-board-vs-folding-box-board-in-depth-comparison.html. [Normas de engenharia de embalagens descrevem como as camadas simétricas de material em papelão duplex neutralizam a tensão criada durante o processo de colagem]. Papel da evidência: norma de projeto; tipo de fonte: manual de fabricação. Aplicações: Prevenção de curvatura em displays rígidos. Nota de escopo: Aplica-se especificamente à construção em papelão duplex .