
As marcas adoram o aspeto sofisticado do cartão branco, mas conseguir esta estética impecável não é tão simples como trocar um rolo de papel no chão da fábrica.
Sim. A impressão em caixas de cartão canelado branco acarreta frequentemente custos adicionais, uma vez que requer um revestimento de cartão branqueado de alta qualidade em vez do kraft não branqueado padrão. Além disso, o fabrico destas caixas brancas exige protocolos de limpeza rigorosos na máquina de ondulação para evitar a contaminação, aumentando ligeiramente os custos gerais de produção e de materiais.
Mas saber a diferença teórica de preço não o vai salvar quando estas caixas brancas impecáveis enfrentam uma cadeia de abastecimento problemática.
Porque é que o cartão canelado é tão caro?
As equipas de compras assustam-se frequentemente com os preços quando recebem orçamentos para expositores de retalho de grande dimensão, assumindo que o cartão é apenas papel reciclado barato.
O cartão canelado torna-se caro quando as marcas exigem acabamentos estéticos sofisticados, ao mesmo tempo que requerem uma elevada integridade estrutural. Substratos especiais, como o cartão ECT (Edge Crush Test) 32, requerem fibras de papel virgem de alta qualidade para manter as suas classificações BCT (Box Compression Test), o que torna o cartão canelado de alto desempenho significativamente mais caro do que os materiais de embalagem padrão.
Mas o verdadeiro custo não é a matéria-prima em si, mas sim o custo catastrófico de tentar contornar as leis da física deste material.
A armadilha da "redução estética" no chão de fábrica
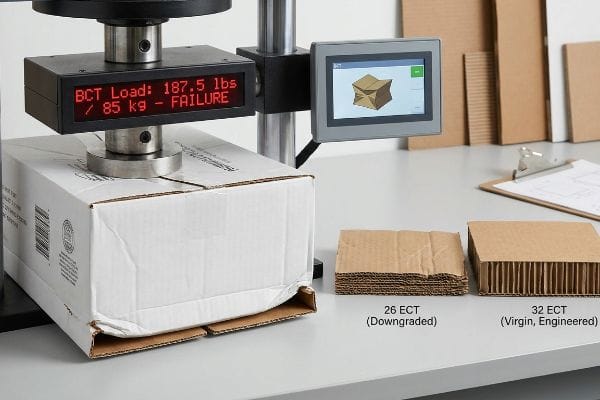
Mesmo as equipas de compras veteranas isolam frequentemente os seus orçamentos, tratando os acabamentos cosméticos e a engenharia estrutural como artigos separados. Para compensar o elevado custo das folhas superiores brancas premium e da laminação litográfica de cobertura total, reduzem secretamente a classificação de resistência ao esmagamento da borda do cartão canelado base — digamos, diminuindo de 32 ECT para 26 ECT1— assumindo que o papel cosmético espesso manterá artificialmente a estrutura unida2.
Isto não é apenas teoria — lido com ela constantemente na linha de testes. Uma grande marca de hardware enviou-me um molde de agência apressado que reduziu em 20% a densidade das ranhuras do núcleo para pagar uma laminação de folha branca cara. A princípio, presumi que o laminado rígido pudesse realmente compensar a diferença. Estava completamente enganado. Durante uma simulação de rotina ISTA 3A³,a célula de carga BCT atingiu o limite em 85 kg (187,5 lbs). Toda a base cedeu para dentro, criando um estalido horrível que ecoou pelo laboratório. O laminado branco sólido não tinha fortalecido a placa; apenas encobriu a fragilidade estrutural até ao impacto do choque cinético. Intervi imediatamente, alterando a lista de materiais (BOM) para um padrão ECT 32 virgem⁴e removendo a folha grossa para aplicar um revestimento aquoso brilhante de alta densidade. Ao conceber uma geometria de ranhura interna superior, preservamos a estética branca premium e restauramos a resistência à compressão dinâmica necessária para cargas pesadas. Esta precisa mudança de direção do material eliminou o risco de esmagamento durante o transporte, neutralizando completamente uma possível contestação de pagamento por parte do retalhista e poupando ao cliente cerca de 22% em custos de produção desperdiçados.
| Solução de Engenharia | Resultado físico | Retorno sobre o investimento em frete |
|---|---|---|
| Base atualizada para Virgin 32 ECT | Restauração da BCT dinâmica para 250 libras (113 kg)5 | Elimina o risco de esmagamento durante o transporte |
| Substituí a folha metálica por revestimento aquoso | Estética branca premium mantida | Reduz o custo unitário em 12%6 |
| Alinhamento vertical da flauta projetado7 | Choque cinético redirecionado para os cantos | Impede estornos de grandes superfícies |
Recuso-me a deixar que os orçamentos estéticos comprometam a integridade estrutural. Uma bela caixa branca é completamente inútil se chegar ao Costco amolgada sob uma carga de palete de 226 kg.
🛠️ Mesa do Harvey: Será que as suas equipas de compras estão secretamente a reduzir as suas classificações ECT para pagar por impressões cosméticas caras? 👉 Audite a sua lista de materiais estruturais ↗ — Revejo pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Quais os tipos de impressão mais comuns em caixas de cartão canelado?
Aplicar tinta em papel poroso é fácil, mas obter um impacto visual de qualidade comercial requer maquinaria industrial específica.
Os métodos de impressão mais comuns para caixas de cartão canelado incluem a flexografia para logótipos simples de uma a três cores, a litografia para gráficos de alta resolução para o retalho e a impressão digital UV para prototipagem rápida sem necessidade de chapas. Cada método equilibra a absorção de tinta, os custos de preparação e os requisitos de volume de forma diferente, dependendo da campanha de embalagem específica.
Conhecer as definições de dicionário destes métodos de impressão não o ajudará quando a tinta atingir de facto as fibras do papel.
O desastre da lama em meio-tom na impressão flexográfica
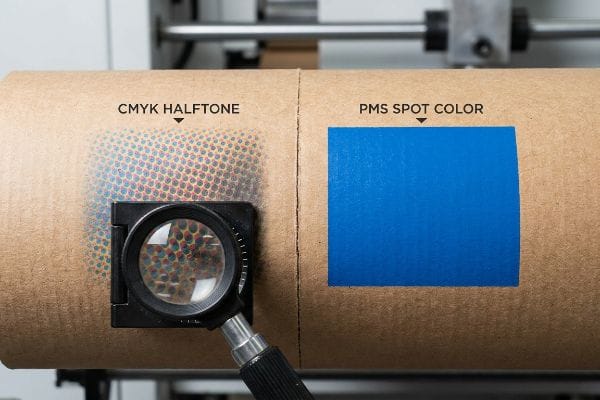
As equipas de marketing assumem frequentemente que converter os seus logótipos corporativos vibrantes em ficheiros digitais CMYK padrão garante uma correspondência de cores perfeita na linha de produção. Esperam que a impressão em quadricromia, que combina minúsculos pontos de meio-tom sobrepostos de ciano, magenta, amarelo e preto, recrie perfeitamente a identidade exata da marca, independentemente de ser impressa numa revista brilhante ou num expositor de cartão poroso.
Isto não é apenas teoria — vejo este problema na prática todas as semanas. Um cliente do setor das bebidas exigiu que imprimíssemos um gradiente CMYK complexo diretamente num testliner branco não selado para poupar nos custos de pré-impressão. Alertei-os para as taxas de absorção, mas insistiram na impressão. Quando tirei a primeira caixa principal da linha flexográfica, a realidade táctil foi brutal: o pó do cartão canelado misturado com a tinta húmida, e os pontos microscópicos de CMYK penetraram nas fibras do papelesponja molhada. O logótipo ficou granulado, desbotado e sem nitidez. Interrompemos imediatamente a tiragem de US$ 15.000. Descartei a renderização digital da agência e forcei uma mudança estrutural na pré-impressão. Exigi um Protocolo de Preenchimento com Cores Especiais, substituindo a mistura óptica de pontos por uma única tinta de cor especial PMS (Pantone Matching System) precisamente misturadasólidade pigmento contornou completamente o problema da absorção pelo papel poroso, garantindo uma elevada visibilidade de contraste a nove metros de distância. Esta simples calibração de tinta salvou o lote, acelerando o cronograma de embalagem conjunta em três dias e evitando uma perda total de marketing.
| Solução de Engenharia | Resultado físico | Retorno sobre o investimento em frete |
|---|---|---|
| Substituímos o CMYK por cores especiais PMS | Eliminação da mistura de pontos de meio-tom11 | Garante a conformidade com a marca |
| Protocolo obrigatório de inundação com cor localizada | Absorção de papel poroso bloqueado12 | Evitou uma reimpressão de 15.000 dólares |
| Atualizado para tinta de alta viscosidade13 | Obteve-se uma cobertura densa de pigmentos | Aumenta a visibilidade do ponto de venda num raio de 9 metros |
Não confio em simulações CMYK no ecrã quando se trata de substratos de cartão canelado em bruto. É necessário respeitar a físico-química das fibras do papel, ou as cores da sua marca penetrarão literalmente no cartão.
🛠️ Mesa do Harvey: Já verificou como os seus gradientes CMYK reagem com papel canelado tipo B sem selagem sob uma lupa? 👉 Solicite uma Análise de Provas de Impressão ↗ — 100% confidencial. Os seus designs para retalho, ainda não lançados, estão seguros comigo.
Quanto custa imprimir embalagens?
O verdadeiro custo da impressão no retalho não se resume à tinta e às chapas; são os riscos químicos ocultos que podem explodir na linha de produção.
O custo de impressão de embalagens varia bastante em função do volume, do substrato e do método. As caixas de transporte flexográficas básicas podem custar apenas alguns cêntimos por unidade, enquanto os ecrãs premium de alta resolução com laminação litográfica, revestimentos tácteis, vernizes especiais e cores Pantone personalizadas podem aumentar o custo unitário em vários euros.
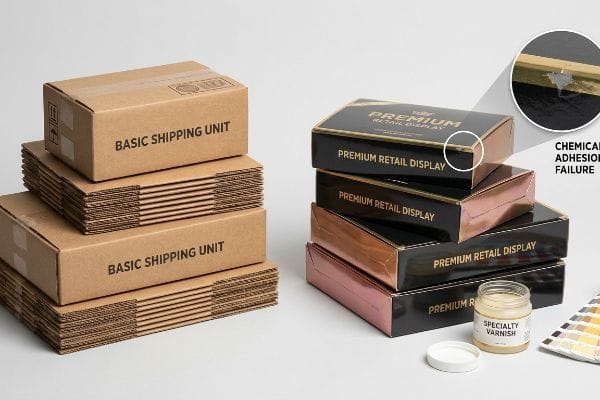
Mas calcular a cobertura de tinta numa folha de cálculo não tem qualquer significado quando os seus acabamentos premium começam a rejeitar-se no armazém.
A responsabilidade pelo desprendimento de produtos químicos está em causa
As equipas de compras elaboram frequentemente os seus orçamentos priorizando indiscriminadamente as características premium, especificando tintas à base de soja com alto teor de óleo para cores vibrantes14 , ao mesmo tempo que exigem simultaneamente vernizes aquosos baratos à base de água para cumprir os rigorosos critérios ecológicos dos retalhistas15.Assumem que estas duas camadas químicas distintas secarão e se unirão naturalmente, formando uma proteção durável e resistente a riscos para as suas embalagens de alta qualidade.
Isto não é apenas teoria — aprendi isto da maneira mais difícil na minha própria fábrica. Em 2021, pedi ao meu engenheiro-chefe de embalagens, Mark, que acelerasse o lançamento de uma linha de cosméticos , que combinava tintas oleosas densas com um verniz aquoso de secagem rápida. Pensámos que poderíamos poupar tempo ao saltar o teste padrão de adesão de 24 horas ao nível de dyne¹⁶.Três dias depois, na zona de preparação, esfreguei o polegar com força no painel principal. A sensação tátil provocou-me um frio na barriga — parecia um quadro negro empoeirado. O verniz à base de água tinha repelido quimicamente a tinta oleosa não curada por baixo, criando uma micropelícula frágil que estava a descascar agressivamente sem qualquer resistência. Tínhamos acabado de imprimir 5.000 unidades defeituosas. Ordenei imediatamente ao Mark que parasse a máquina de corte rotativo e recalibrasse todo o nosso sistema de gestão de fluidos. Implementámos uma matriz química unificada, combinando matematicamente a energia superficial do verniz directamente com a taxa de oxidação da tintaoleosa¹⁷. Este ajuste mecânico preciso, realizado diretamente na prensa em funcionamento, restaurou uma ligação molecular permanente, eliminando completamente o risco de riscos e poupando ao cliente cerca de 18.000 dólares em stock de retalho danificado, além de manter o lançamento rigorosamente dentro do prazo.
| Solução de Engenharia | Resultado físico | Retorno sobre o investimento em frete |
|---|---|---|
| Calibração unificada de matriz química | Níveis de dyne da camada superior correspondentes18 | Evitou-se uma perda de stock de US$ 18 mil |
| obrigatório de aderência da fita adesiva durante 24 horas19 | Ligação molecular permanente verificada | Garantia de manuseamento impecável no retalho |
| Taxas de oxidação da tinta a óleo alinhadas20 | Impede a repulsão à base de água | Manteve o cronograma do projeto em dia |
Nunca permitirei que um cliente misture acabamentos químicos não verificados apenas para atingir um objetivo de orçamento. Um revestimento barato que descasca no chão da loja destrói instantaneamente o valor da sua marca.
🛠️ Mesa do Harvey: Tem a certeza de que a sua fábrica atual está a testar corretamente a adesão química entre as suas tintas à base de soja e os revestimentos aquosos? 👉 Solicite uma Análise Química de Revestimento ↗ — Sem intermediários. Fala diretamente com engenheiros estruturais.
Como imprimir um desenho em uma caixa de papelão?
Criar um design gráfico para um ecrã plano é completamente diferente de executar um ficheiro mecânico multicamadas destinado a mesas de corte industriais automatizadas.
Para imprimir um desenho numa caixa de cartão, os designers devem primeiro obter um gabarito estrutural à escala 1:1 gerado por um software CAD (Desenho Assistido por Computador). A arte é depois aplicada utilizando cores CMYK ou Pantone, com designações rigorosas de cores especiais para todas as linhas de corte e vinco, garantindo a compatibilidade com máquinas automatizadas.
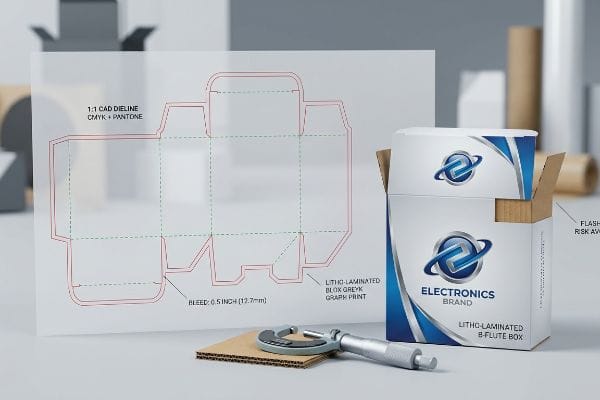
Mas mesmo um ficheiro vetorial matematicamente perfeito pode transformar-se num desastre físico durante o violento processo de laminação automatizada.
O desastre da mudança litográfica
Os designers gráficos aplicam normalmente sangrias de impressão comerciais padrão — geralmente cerca de 0,125 polegadas (3 mm)21— aos seus arquivos de expositores de cartão canelado. Tratam as embalagens de retalho espessas da mesma forma que os cartões de visita finos, assumindo que uma pequena gama extra de cor é perfeitamente suficiente para cobrir as tolerâncias de corte mecânico das impressoras industriais de alta velocidade.
Isto não é apenas teoria — lido com ela constantemente na linha de testes. Uma grande marca de eletrónica enviou-me um gabarito aprovado com uma purga extremamente fina de 3 mm para um expositor de chão laminado. Durante a inspeção física inicial do protótipo, rasguei a folha superior dobrada e senti a borda áspera e crua do revestimento castanho exposto. O fabricante de automóveis tinha deslocado a folha superior impressa numa fração de milímetro sobre a espessa placa de cartão canelado tipo B. Este pequeno desvio mecânico causou um "rebarbo" severo — o cartão castanho feio a brilhar através dos gráficos brancos premium em todas as margens dobradas. Fiz as leituras do micrómetro e provei que não tínhamos de diminuir a velocidade da montadora; apenas precisávamos de uma correção rigorosa na pré-impressão. Rejeitei os ficheiros da agência e estendi matematicamente o fundo de cada arte para uma enorme margem de sangria mínima de 12,7 mm (0,5 polegadas)². Esta sangria extrema atuou como uma rede de segurança projetada, garantindo que os gráficos envolviam completamente o raio 3D. Este ajuste de corte sem custos eliminou completamente o excesso de material, poupando ao cliente o elevado custo de mão-de-obra de colagem manual das arestas e garantindo uma apresentação impecável e de alta qualidade na loja.
| Solução de Engenharia | Resultado físico | Retorno sobre o investimento em frete |
|---|---|---|
| Sangramento expandido para 0,5 polegadas (12,7 mm)23 | Turno de laminação automatizada coberto | Elimina o revestimento de madeira em bruto |
| Rejeição rigorosa da pré-impressão imposta | extensão forçada do fundo da obra de arte | Poupa mão de obra manual de aplicação de fita adesiva |
| Tolerâncias calculadas para o raio de dobra 3D | Gráficos aplicados em torno das arestas do canal tipo B24 | Garante um visual de retalho premium |
Submeto cada ficheiro de agência a uma rigorosa auditoria de sangria antes mesmo de chegar às minhas chapas de impressão. Se não tiver em conta a variação mecânica, a sua caixa impressa de alta qualidade ficará com o aspeto de um projeto artesanal barato.
🛠️ Harvey's Desk: Os vossos designers gráficos estão a utilizar a purga padrão de 3 mm em ficheiros de laminação litográfica de alta gramagem (tipo B)? 👉 Solicite a sua auditoria de pré-impressão de corte e vinco ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Conclusão
Pode escolher a impressora mais barata, mas quando os vernizes aquosos incompatíveis rejeitam quimicamente as tintas à base de óleo num armazém húmido, o desprendimento resultante reduz a velocidade das linhas de enchimento em cerca de 30% e provoca rejeições imediatas no retalho. Esta mesma revisão de engenharia detetou recentemente um erro fatal de tolerância de 2 mm num grande lançamento nacional antes da produção. Pare de desperdiçar o seu orçamento de marketing com protótipos com falhas e deixe-me projetar pessoalmente o seu próximo lançamento ↗ para garantir o máximo retorno do investimento na sua cadeia de abastecimento.
"Classificações ECT explicadas: o que significam para a sua embalagem…", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopWCE-VgpERr3LwXTxzeNLO31Tg19TtKhYMVabEgBJ39HVRm7Jn. Verificação da diferença quantitativa na capacidade de carga entre estas duas classificações de Teste de Compressão de Borda (ECT) padrão da indústria. Papel da evidência: Especificação técnica; tipo de fonte: Norma da indústria de embalagens. Apoio: O impacto da redução das classificações de cartão estrutural. Nota de âmbito: Valores ECT padrão. ↩
"Estimativa da resistência à compressão do cartão canelado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Análise técnica sobre se os revestimentos de laminação podem compensar a perda na classificação ECT (Bording Compression Test) do cartão base. Papel da evidência: Validação em ciência dos materiais; tipo de fonte: Artigo técnico de engenharia. Fundamentos: A falácia técnica da utilização de acabamentos cosméticos para a integridade estrutural. Nota de âmbito: Específico para litografia-laminação .
"Procedimentos de Teste", https://ista.org/test_procedures.php. Verificação das normas de ensaio de embalagens ISTA 3A e sua aplicação na medição dos pontos de falha do Ensaio de Compressão de Caixa (BCT). Papel da evidência: Norma técnica; tipo de fonte: Organismo de certificação da indústria. Suporta: A validade do método de simulação utilizado para identificar o colapso estrutural. Nota de âmbito: Aplica-se ao envio e manuseamento geral de encomendas .
"Resistência à Compressão de Embalagens de Cartão Canelado com Baixa …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Dados técnicos referentes às especificações do cartão canelado 32 ECT (Bording Compression Test) e como as fibras de papel virgem aumentam a capacidade de carga em comparação com o conteúdo reciclado . Papel da prova: Verificação da propriedade do material; tipo de fonte: Especificação de fabrico. Defende: Que o cartão canelado 32 ECT restaura a resistência à compressão dinâmica. Nota de âmbito: Específico para substratos de cartão canelado de alto desempenho.
"Compreender a Resistência das Caixas de Envio – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOor5ddRgntGpGYNgtqWYGwYyFyw5cIaSBdt_yinMEgC2L7gpQqXp . As normas técnicas de embalagem estabelecem uma correlação entre os valores do Teste de Compressão de Borda (ECT) e as capacidades do Teste de Compressão de Caixa (BCT) para cartão de fibra virgem . Função da evidência: verificação técnica; tipo de fonte: manual de engenharia de embalagens. Fundamentos: A afirmação de que 32 materiais ECT podem atingir limites específicos de BCT. Nota: O BCT é fortemente influenciado pelas dimensões da caixa e pela humidade ambiente.
"Compreender o que é o revestimento aquoso para caixas impressas", https://www.wecustomboxes.com/blog/what-is-aqueous-coating/. Os dados comparativos de fabrico sobre os processos de acabamento para expositores de retalho mostram a diferença de custo entre a estampagem a quente e os revestimentos aquosos. Papel da evidência: validação económica; tipo de fonte: análise de custos da indústria. Fundamentos: O potencial de redução de custos em dois dígitos ao substituir a estampagem a quente por alternativas aquosas. Nota: A poupança real varia de acordo com o volume do pedido e a complexidade do design .
"Estimativa da resistência à compressão de caixas de cartão canelado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/ . A investigação em ciência dos materiais sobre a orientação do cartão canelado explica como o alinhamento vertical das ondulações otimiza a resistência à compressão e redireciona a força de impacto. Papel da prova: prova mecânica; tipo de fonte: periódico de engenharia estrutural. Defende: que a orientação das ondulações controla o choque cinético para proteger o conteúdo. Nota : O desempenho depende do perfil específico da ondulação (por exemplo, ondulação tipo B versus ondulação tipo C).
"Meio-tom", https://en.wikipedia.org/wiki/Halftone. Um guia técnico de impressão explica que a impressão em meio-tom cria uma vasta gama de cores sobrepondo pequenos pontos de ciano, magenta, amarelo e preto. Papel da evidência: definição; tipo de fonte: manual técnico. Baseia-se em: a mecânica da impressão em meio-tom. Nota de âmbito: aplicável à impressão offset e flexográfica. ↩
"Modelação matemática e estratégias de compensação para impressão…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Análise técnica do ganho de ponto e da absorção de tinta na impressão flexográfica em substratos não selados. Papel da evidência: verificação técnica; tipo de letra: manual de impressão industrial. Suporte: o mecanismo de sangramento de tinta em papel poroso. Nota de âmbito: específico para testliner branco não selado. ↩
"A impressão flexográfica usa CMYK? Resposta da Packaging & Label", https://www.jotamachinery.com/academy/does-flexo-printing-use-cmyk/. Comparação da densidade e estabilidade de pigmentos entre cores especiais PMS e processos de meio-tom CMYK em cartão canelado. Papel da evidência: validação técnica; tipo de fonte: guia de engenharia de embalagens. Fundamentos: porque é que as cores especiais evitam o efeito "desfocado". Nota de âmbito: limitado à impressão industrial de alto contraste .
"Diferença entre cores especiais e cores CMYK", https://www.deprintedbox.com/blog/spot-vs-process-color/. Explicação técnica de como as cores especiais PMS evitam a mistura aditiva de cores e a sobreposição de pontos inerentes à flexografia CMYK em substratos porosos. Papel da evidência: Validação técnica; tipo de fonte: Manual da indústria gráfica. Fundamentos: A superioridade das cores especiais para a consistência da marca. Nota de âmbito: Específico para impressão flexográfica .
"Tintas halocromáticas aplicadas em cartão para deteção de deterioração de alimentos…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/. Documentação sobre como um protocolo de camada de tinta ou tinta sólida cria uma barreira para impedir que a tinta penetre profundamente nas ondulações e no revestimento do cartão. Papel da evidência: Validação do processo; tipo de letra: Guia de impressão industrial. Apoia: A eficácia dos protocolos de camadas de tinta na manutenção da vivacidade das cores. Nota de âmbito: Aplica-se a papéis reciclados de alta absorção .
"Cabeça de Impressão a Jato de Tinta para Embalagens de Cartão Canelado", https://www.packworld.com/coding-printing-labeling/package-printing/product/22936206/xaar-americas-inc-inkjet-printhead-for-corrugated-packaging. Dados científicos sobre a relação entre a viscosidade da tinta, a carga de pigmento e a opacidade da superfície em cartão canelado não revestido. Papel da evidência: Especificação técnica; tipo de fonte: Artigo científico sobre ciência dos materiais. Apoia: A utilização de tintas de alta viscosidade para aumentar a visibilidade no retalho. Nota de âmbito: Foca-se na opacidade e cobertura .
"O que é a tinta à base de soja? Definição, benefícios e aplicações", https://www.epackprinting.com/support/what-is-soy-based-ink/. Comparação técnica de tintas à base de soja versus tintas tradicionais à base de petróleo em relação à saturação e vivacidade da cor. Papel da evidência: especificação técnica; tipo de fonte: manual da indústria gráfica. Suporte: alegação de propriedade do material. Nota: a eficiência varia de acordo com a concentração do pigmento .
"Considerações sobre o impacto da sustentabilidade: revestimentos de cartão", https://www.zenpack.us/blog/paperboard-coatings-sustainability-impact/ . Documentação de normas de sustentabilidade do retalho que priorizam os revestimentos à base de água em detrimento das alternativas à base de solventes para melhorar as classificações ambientais. Papel da evidência: norma da indústria; tipo de fonte: orientações de compras no retalho. Apoia: direcionador de compras. Nota de âmbito: específico para métricas de sustentabilidade empresarial.
"Guia Completo das Canetas de Teste de Tensão Superficial: Como Medir…", https://kolorguide.com/the-complete-guide-to-dyne-test-pens-surface-energy-testing-for-print-packaging-excellence/?srsltid=AfmBOopQ54HF9myRYsd_37JJtI2tZEcoNC3K1xtII93LFdaDUlKUMyqu. Breve explicação de como uma fonte externa fiável apoia a utilização de testes de tensão superficial para medir a tensão superficial e os tempos de cura típicos necessários antes da validação. Papel da evidência: Verificação técnica; tipo de letra: Norma de impressão industrial. Baseia-se em: Procedimento operacional padrão para testes de adesão. Nota: A duração pode variar de acordo com o substrato e o tipo de tinta .
"Fatores de Adesão da Energia Superficial e da Tensão Superficial – Cork Industries", https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Breve explicação de como os princípios da ciência dos materiais relativos à energia superficial e à polimerização oxidativa regem a ligação entre os revestimentos aquosos e as tintas à base de óleo. Papel da evidência: Validação científica; tipo de fonte: Manual de ciência dos materiais ou engenharia química. Apoio: A solução técnica para eliminar o descascamento da tinta. Nota de âmbito: Aplica-se especificamente a sistemas híbridos de tinta/revestimento .
"O que é o nível de dina:- | Chetan.", https://www.linkedin.com/posts/chetan9682382894_what-is-the-dyne-level-the-dyne-level-activity-7296614608579039232-LDQS. Verificação das normas da indústria para a utilização de níveis de dina na medição da energia superficial e garantia da adesão do revestimento em embalagens de retalho. Papel da evidência: especificação técnica; tipo de fonte: manual técnico. Suporta: a afirmação de que a correspondência do nível de dina previne falhas no revestimento. Nota de âmbito: limitado a ensaios de tensão superficial. ↩
"Adesão de tinta ou revestimento a materiais de embalagem flexíveis utilizando fita adesiva", https://pkgcompliance.com/test/inc-or-coating-adhesion-to-flexible-packaging-materials-using-tape/ . Documentação de protocolos standard da indústria (como o ASTM) para testes de adesão com fita adesiva, de forma a verificar a resistência da ligação molecular entre a tinta e o substrato . Papel da evidência: padrão de procedimento; tipo de fonte: padrão da indústria. Fundamentos: a utilização de um período de 24 horas para verificar a adesão permanente. Nota de âmbito: aplicável à adesão da tinta ao substrato.
"Investigação experimental sobre a oxidação da tinta de impressão…", https://www.sciencedirect.com/science/article/abs/pii/S221334372101722X. Explicação técnica da relação química entre a oxidação da tinta à base de óleo e a prevenção da repulsão dos revestimentos à base de água. Papel da evidência: princípio químico; tipo de fonte: livro de texto de química de impressão. Fundamentos: a afirmação de que o alinhamento por oxidação previne a repulsão superficial. Nota de âmbito: centra-se nas interações da química da tinta .
"Como posso determinar a sangria ideal?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use . Breve explicação de como uma fonte externa fidedigna corrobora esta afirmação. Papel da prova: verificação factual; tipo de fonte: manual da indústria gráfica. Fundamentos: especificações standard de sangria para impressão comercial. Observação sobre o âmbito : típico para papéis finos.
"Embalagens Litolaminadas – Accurate Box Company, Inc.", https://accuratebox.com/our-packaging/litho-laminated-packaging/ . Breve explicação dos requisitos de purga padrão da indústria para o cartão canelado , visando compensar a deriva da máquina de montagem. Papel da evidência: especificação técnica; tipo de fonte: orientações de pré-impressão. Fundamentos: a utilização de uma margem de 12,7 mm (0,5 polegadas) para evitar rebarbas. Nota sobre o âmbito: varia conforme a tolerância da máquina.
"Laminação litográfica", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOoqmrC5sNh425Mv7kJOdb90z5T6923hDZkA6R4musNKa0AxqoAEL. Os manuais técnicos de impressão ou as normas de embalagem devem verificar se 0,5 polegadas é uma sangria padrão da indústria para acomodar deslocamentos mecânicos durante a laminação automatizada. Papel da evidência: especificação técnica; tipo de letra: manual de impressão industrial. Suporta: a eficácia das medições específicas de sangria na prevenção de rebarbas na placa bruta. Nota de âmbito: aplica-se ao corte e laminação industrial automatizados. ↩
"Determinação Analítica da Rigidez à Flexão de uma Estrutura de Cinco Camadas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. A documentação de engenharia de embalagens deve fornecer as dimensões específicas e o raio de dobra do cartão canelado tipo B para validar a forma como os gráficos são aplicados nas extremidades sem distorção. Papel da evidência: especificação do material; tipo de fonte: norma de engenharia de embalagens. Fundamentos: a necessidade de cálculos de raio de dobra 3D para materiais de cartão canelado tipo B. Nota de âmbito: limitado às especificações de cartão canelado tipo B. ↩



