Ao lançar uma nova campanha de retalho, os compradores preocupam-se constantemente em ficar presos a enormes lotes de produção apenas para garantir uma caixa estrutural decente.
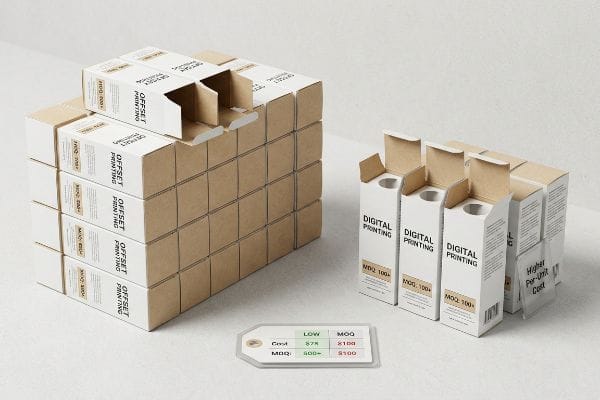
Sim. As quantidades mínimas de encomenda para caixas de loção personalizadas começam geralmente por cerca de 500 unidades para impressão offset, embora as definições digitais especializadas possam exigir apenas 100 unidades. Volumes mais pequenos acarretam frequentemente um custo unitário mais elevado, porque as taxas de calibração de máquinas pesadas e de configuração de ferramentas são divididas entre um número mais reduzido de artigos.
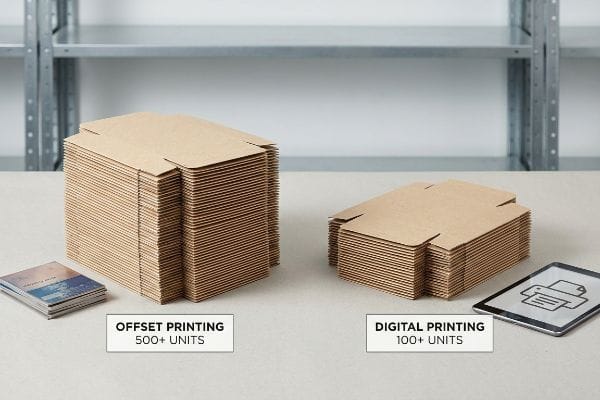
Mas conhecer a definição teórica dos limites de encomenda não vai poupar o seu orçamento quando realmente entrar no chão de fábrica.
Quais são as quantidades mínimas de encomenda para caixas personalizadas?
A maioria das equipas de compras presume que lotes pequenos significam automaticamente aceitar impressões digitais de baixa qualidade ou recortes digitais frágeis para evitar custos de configuração elevados.
A quantidade mínima de encomenda para caixas personalizadas depende muito da tecnologia de impressão escolhida. As tiragens tradicionais de offset litográfico requerem frequentemente pelo menos 500 unidades para compensar os custos das ferramentas de aço e das chapas, enquanto a moderna impressão digital UV (ultravioleta) plana permite que as marcas ágeis produzam a partir de apenas 50 unidades.
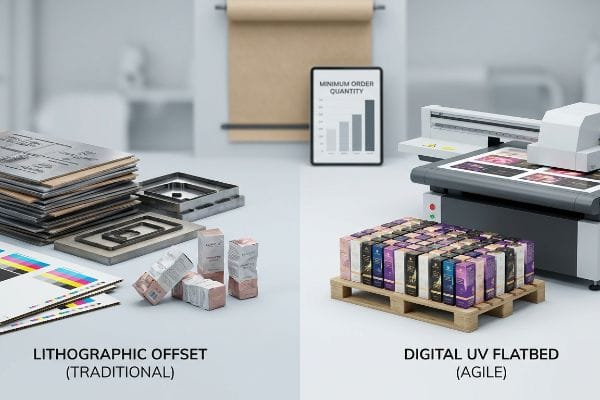
Isto soa muito bem no papel, mas atingir estes pequenos números com qualidade premium introduz um atrito mecânico brutal.
Porque é que a impressão em pequenos lotes falha na linha de produção?
Mesmo as equipas de compras experientes acreditam frequentemente que podem simplesmente reduzir a sua especificação de retalho de 10.000 unidades para 250 unidades sem alterar o processo de fabrico. Assumem que uma fábrica irá simplesmente operar as enormes impressoras offset de 6 cores durante uma fração do tempo. A realidade é que a litografia laminação tradicional requer chapas de impressão de metal físicas¹e matrizes de corte de aço personalizadas, o que significa que os custos fixos de preparação eliminam matematicamente o preço unitário²em tiragens curtas.
Isto não é apenas teoria — lido com ela constantemente na área de testes. No último trimestre, observei uma marca de cosméticos a tentar imprimir um lote promocional de 150 unidades utilizando litografia-laminação padrão num testliner 32ECT (Bording Compression Test) . Avisei-os do custo adicional de preparação, mas insistiram. O resultado? Os custos iniciais de ferramental inflacionaram o custo unitário em mais de 400%, e as impressoras de grande dimensão tiveram dificuldades em manter o registo de cores num ciclo de aquecimento tão curto. As primeiras 45 folhas ficaram completamente desalinhadas, apresentando uma diferença de cor Delta-E de 3,4. Para corrigir isto, descartei imediatamente as chapas offset e transferi o trabalho para a nossa impressora digital UV de secretária plana com impressão direta em placa . Ao polimerizar instantaneamente a tinta líquida diretamente no substrato, sem qualquer ferramental físico, garanti cores perfeitas e de alta fidelidade para as 150 unidades exatas necessárias. Esta solução de pivot sem placa reduziu o tempo total de preparação em três dias e diminuiu o custo de produção de pequenos lotes em cerca de 40%, preservando totalmente a margem de lucro do projeto.
| Solução de Engenharia | Resultado físico | Retorno sobre o investimento financeiro/de conformidade |
|---|---|---|
| Impressão UV direta na placa | Elimina placas de metal físicas5 | Reduz o custo unitário em 40%6 |
| Polimerização instantânea de tinta | Travas firmes para registo de cores | Reduz o tempo de preparação em 3 dias7 |
| Corte em mesa plana sem ferramentas | Elimina a necessidade de matriz de corte em aço | Elimina as taxas fixas de ferramentas |
Se procura apenas a opção mais barata em embalagens de cartão canelado para grandes volumes, não sou a pessoa certa para si. Desenho implementações ágeis e de alta fidelidade para o retalho, que protegem o seu cash flow em campanhas altamente segmentadas.
🛠️ Mesa do Harvey: Sabe se o seu fornecedor atual está a cobrar secretamente por ferramentas permanentes de aço nos seus expositores sazonais de curta duração? 👉 Audite a sua lista de materiais estruturais ↗ — Revejo pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Quanto custa fazer caixas personalizadas?
As marcas preocupam-se obsessivamente em garantir o preço mais baixo possível por unidade, tratando as embalagens personalizadas para o retalho como uma simples mercadoria que pode ser indefinidamente descontada sem consequências.
O custo para fabricar caixas personalizadas varia entre 0,50 dólares para caixas de cartão canelado básicas e mais de 5,00 dólares para unidades premium prontas para venda a retalho, com laminação de folha metálica espessa. O preço unitário final é determinado pela qualidade do material estrutural, dimensões gerais, método de impressão, requisitos de ferramental e volume total de produção encomendado.
Calcular o preço unitário teórico é fácil, mas esta poupança feita em folhas de cálculo desaparece no instante em que os seus materiais mais baratos são colocados numa simulação de transporte no mundo real.
O custo oculto das reduções de qualidade na eletroconvulsoterapia (ECT) estética
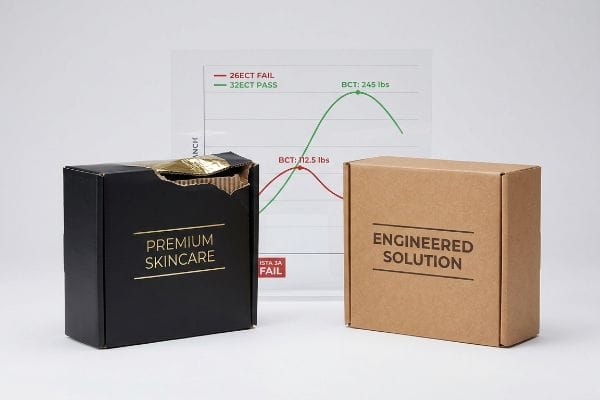
As equipas de marketing exigem frequentemente acabamentos estéticos dispendiosos, como a laminação soft touch de cobertura total, mas recusam-se a aumentar o orçamento global do projeto. Para compensar estes elevados custos estéticos, os departamentos de compras reduzem secretamente a resistência do cartão canelado base —de um robusto 32ECT para um frágil 26ECT8— para poupar alguns cêntimos por unidade. Assumem erradamente que uma película externa brilhante compensará de alguma forma uma estrutura interna oca.
Isto não é apenas teoria — lido com isso na prática. No mês passado, recebi uma chamada frenética de uma marca de cuidados com a pele cujas bandejas PDQ (Pre-packed Display Quantities - Quantidades de Exibição Pré-embaladas), otimizadas para o orçamento, estavam a falhar os testes de queda da ISTA (International Safe Transit Association) nas suas instalações de logística de terceiros. Tinham utilizado um fornecedor barato que, discretamente, reduziu a qualidade das ondulações do núcleo para financiar um revestimento exterior premium. No meu laboratório, coloquei uma das amostras sobreviventes sob a prensa hidráulica. A célula de carga do BCT (Box Compression Test - Teste de Compressão de Caixa) registou apenas 51 kg (112,5 lbs). Consegui ouvir o estalido horrível quando a ondulação E enfraquecida cedeu, rasgando a cara folha superior de alumínio ao meio. Para corrigir isso, descartei a lista de materiais comprometida. Restaurei matematicamente o substrato para um padrão kraft virgem 32ECT , removendo a pesada película de alumínio e substituindo-a por um revestimento aquoso brilhante de alto teor de sólidos. Esta atualização precisa do material restaurou a resistência à compressão dinâmica para 111,1 kg (245 lbs), mantendo a refletividade de alta qualidade. Ao eliminar os danos durante o transporte, ajudei a empresa a reduzir uma perda total de inventário de 12%, revertendo completamente a espiral descendente das suas margens de lucro.
| Solução de Engenharia | Resultado físico | Retorno sobre o investimento financeiro/de conformidade |
|---|---|---|
| 32ECT virgem kraft upgrade11 | Restaura a densidade interna da flauta | Elimina 12% de perda de stock em trânsito12 |
| Substituição de brilho aquoso | Substitui as pesadas lâminas laminadas | Equilibra o orçamento de materiais em segurança |
| Recálculo do limiar BCT | Duplica a capacidade de carga dinâmica13 | Evita estornos dispendiosos por parte do varejista |
Pare de tratar a qualidade da sua placa estrutural como um fundo para pagar materiais gráficos de marketing. Desenho embalagens onde a física interna invisível complementa perfeitamente a estética externa premium.
🛠️ Harvey's Desk: Está a sacrificar a densidade crítica das ondulações internas apenas para ter uma laminação brilhante e suave ao toque nas suas embalagens de retalho atuais? 👉 Solicite um Teste de Tensão Estrutural ↗ — 100% confidencial. Os seus designs de retalho ainda não lançados estão seguros comigo.
Quais são as quantidades mínimas de encomenda para etiquetas personalizadas?
Comprar etiquetas impressas ou folhas laminadas em pequenos volumes parece simples, mas obter uma estética impecável em tiragens curtas implica reações químicas agressivas que a maioria dos compradores ignora.
As quantidades mínimas de encomenda para etiquetas personalizadas começam geralmente nas 1.000 unidades para impressões flexográficas, enquanto a impressão digital de etiquetas permite lotes a partir de 100 unidades. Os processos digitais eliminam as dispendiosas chapas de impressão metálicas, permitindo às marcas encomendar decalques de embalagens altamente personalizados e em pequenas tiragens, sem custos de preparação elevados.
Claro que pode encomendar um pequeno lote de etiquetas, mas o verdadeiro pesadelo começa quando tenta colar estes acabamentos em cartão canelado cru.
O Pesadelo da Rejeição da Tensão Superficial
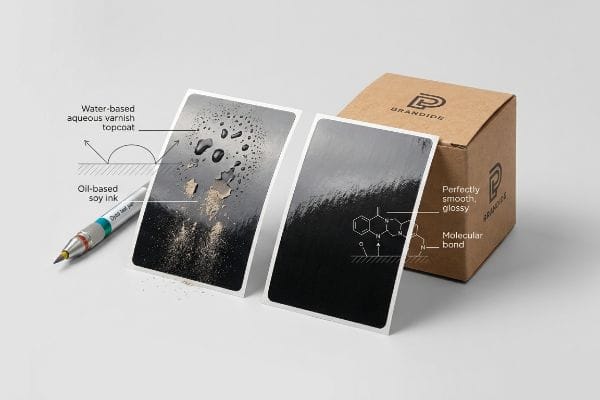
Os designers juniores especificam frequentemente tintas de soja à base de óleo pesado para obter cores vibrantes da marca, ao mesmo tempo que exigem simultaneamente vernizes aquosos à base de água para cumprir as rigorosas normas ecológicas dos retalhistas14.Assumem que estas duas camadas químicas distintas simplesmente se sobreporão perfeitamente durante uma pequena tiragem de produção personalizada. Ignoram completamente a realidade física microscópica da tensão superficial química, esquecendo-se que a água repele o óleo inerentemente15.
Isto não é apenas teoria — aprendi isto da maneira mais difícil na minha própria fábrica. Em 2021, pedi ao meu engenheiro-chefe de embalagens, Mark, para produzir um lote de 500 unidades de capas para caixas de loção premium. Pensámos que poderíamos poupar tempo pulverizando a camada superior aquosa necessária diretamente sobre uma camada densa de tinta à base de óleo não curada, sem ajustar a sequência de secagem da máquina. Três dias depois, na câmara climática, vi todo o lote falhar. Passei o polegar pela superfície e um resíduo pulverulento e esfarelado desprendeu-se agressivamente, colando-se às minhas mãos. O verniz à base de água tinha-se formado em gotas, sem conseguir aderir ao óleo.Para corrigir isto imediatamente, parei a linha de produção e ajustei manualmente a matriz química na unidade de revestimento. Ajustei com precisão a energia superficial (nível de dina) da camada superior aquosaà taxa de oxidação da tinta à base de óleo, aumentando a temperatura de secagem por infravermelhos em 15 graus. Esta calibração mecânica criou uma ligação molecular permanente que se recusou a descascar. Este ajuste específico eliminou completamente a nossa taxa de defeitos de desgaste, evitando que o cliente tivesse 100% de rejeição por parte do retalhista e uma multa estimada em 4.500 dólares para reimpressão.
| Solução de Engenharia | Resultado físico | Retorno sobre o investimento financeiro/de conformidade |
|---|---|---|
| Correspondência de superfície de nível de dina18 | Adere verniz à base de água à tinta a óleo | Impede a taxa de rejeição no retalho em 100% dos casos |
| aumento da temperatura de secagem por infravermelhos19 | Acelera a oxidação do leito de tinta | Acelera a cicatrização em 24 horas20 |
| Teste de fita de pré-produção | Verifica a adesão microscópica do filme | Elimina as dispendiosas taxas de reimpressão para o cliente |
Recuso-me a deixar que teorias químicas não testadas destruam uma produção em curso. Confio numa calibração mecânica rigorosa e nos cálculos de tensão superficial dinâmica para garantir que a sua marca sobrevive à cadeia de abastecimento.
🛠️ Mesa do Harvey: O seu parceiro de impressão atual já testou o nível de resistência (dinas) do revestimento aquoso da sua embalagem em relação ao seu perfil de tinta específico? 👉 Solicite a sua auditoria de pré-impressão gratuita ↗ — Sem gestores de conta pelo meio. Fala diretamente com engenheiros estruturais.
Qual é a ordem correta para as dimensões da caixa?
Errar as dimensões físicas num pedido de compra é a forma mais rápida de garantir que o seu produto fica solto dentro da embalagem ou se parte pelas laterais durante o transporte.
A ordem correta para as dimensões da caixa é sempre Comprimento, Largura e Profundidade (C x L x P). Em engenharia de embalagens, o comprimento é o lado mais longo da caixa aberta, a largura é o lado mais curto e a profundidade mede o espaço vertical interior desde a abertura superior até à aba inferior.
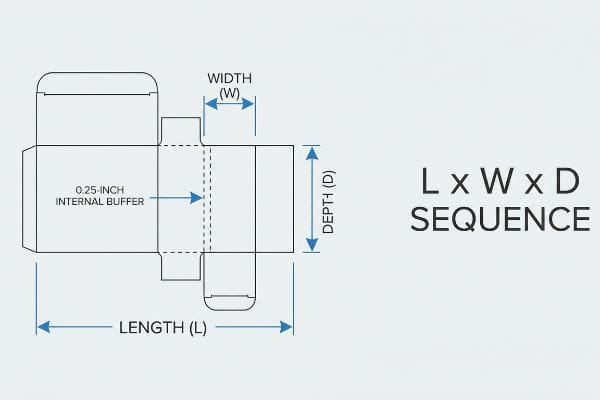
Conhecer a sequência C x L x P mantém a documentação organizada, mas a aplicação destes números ao cartão dobrado exige deslocamentos geométricos precisos.
Os princípios da engenharia mecânica por detrás do atrito aninhado
Quando os clientes me perguntam como medir corretamente uma caixa de transporte personalizada para os seus frascos de loção, explico sempre a diferença crucial entre as dimensões externas teóricas e o volume interno útil. O cartão canelado grosso ocupa espaço físico quando dobrado a 90 graus . Se combinar as dimensões externas exatas do seu produto principal numa proporção de 1:1 com as dimensões internas da caixa principal, cria uma vedação a vácuo mecânica .
Quando um novo gestor de produto entra na minha fábrica, costumo pegar numa caixa de cartão canelado padrão para demonstrar exatamente esta armadilha dimensional. Mostro-lhes como o cartão canelado em bruto possui um atrito superficial extremo.Se as dimensões internas (C x L x P) não forem matematicamente expandidas para incluir uma folga mínima rigorosa de 6,35 mm (0,25 polegadas) no perímetrosecomo peças de um puzzle. Quando um funcionário apressado da loja tenta puxar o tabuleiro de loção daquela caixa de transporte principal excessivamente apertada, a enorme resistência obriga-o a rasgar a aba de retenção impressa antes mesmo de chegar à prateleira. Ao auditar explicitamente a ordem dimensional e ao projetar esta margem física microscópica no ficheiro CAD (Desenho Assistido por Computador), garanto que o processo de desembalamento permanece completamente sem atrito para os funcionários da loja.
| Solução de Engenharia | Resultado físico | Retorno sobre o investimento financeiro/de conformidade |
|---|---|---|
| Normalização L x W x D | Alinha os planos globais de fabrico | Evita erros dispendiosos de incompatibilidade de tamanho |
| tampão perimetral interno de 0,25 polegadas25 | Quebra a trava de fricção da superfície do papelão | Impede que um funcionário da loja desembalhe produtos danificados |
| Largura da ranhura compensada pelo paquímetro26 | Tem em conta a dobra do material a 90 graus | Elimina a frustração da montagem manual |
Acertar na sequência dimensional é apenas o primeiro passo. Incorporo compensações físicas precisas em cada projeto para que a sua embalagem tenha um desempenho perfeito no mundo real.
🛠️ Mesa do Harvey: O seu designer lembrou-se de calcular as deduções da espessura da dobra antes de enviar as dimensões finais da caixa (comprimento x largura x profundidade)? 👉 Solicite uma Revisão CAD de Precisão ↗ — Revejo pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Conclusão
Pode procurar o fornecedor mais barato para lidar com as suas caixas personalizadas de pequeno volume, mas quando a qualidade inferior do material 26ECT, utilizado secretamente, provoca um colapso total da base sob o peso da palete, isto resultará numa rejeição imediata por parte do retalhista e eliminará toda a sua margem de lucro promocional. Só no mês passado, a minha auditoria estrutural ajudou 3 marcas a evitar mais de 10.000 dólares em eliminação de stocks e estornos de retalhistas. Pare de arriscar o seu orçamento de marketing em cálculos estruturais com falhas e deixe-me projetar pessoalmente o seu próximo lançamento ↗ para garantir a sobrevivência do transporte sem danos.
"Litografia Laminada vs. Impressão Digital: Uma Análise para Compradores Industriais…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Explicação técnica do processo de impressão offset que requer chapas físicas para a transferência de tinta. Papel da evidência: especificação técnica; tipo de fonte: guia da indústria de embalagens. Suporte: requisitos de ferramentas para litografia laminada. Nota de âmbito: específico para processos offset tradicionais. ↩
"7.2 A Estrutura dos Custos no Curto Prazo", https://pressbooks-dev.oer.hawaii.edu/principlesofeconomics/chapter/7-2-the-structure-of-costs-in-the-short-run/. Análise da relação entre os custos fixos de preparação e os custos unitários na produção de baixo volume. Papel da evidência: princípio económico; tipo de fonte: manual de contabilidade de custos. Fundamentos: impacto financeiro de curto prazo. Nota de âmbito: lógica geral dos custos de fabrico. ↩
"Nova configuração de teste de esmagamento de arestas melhorada com campo completo…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Breve explicação de como as classificações ECT medem a resistência ao empilhamento dos revestimentos de cartão canelado. Papel da evidência: especificação técnica; tipo de fonte: norma da indústria. Apoia: a utilização de um grau específico de material em embalagens profissionais. Nota de âmbito: ECT é a medida padrão para a resistência do cartão na América do Norte .
"Impressão UV Digital Direta no Substrato para Fabrico de Metais | EVS", https://evsmetal.com/2020/02/what-is-direct-to-substrate-printing/. Breve explicação de como as tintas curáveis UV polimerizam instantaneamente em substratos, eliminando a necessidade de chapas de impressão. Papel da evidência: validação técnica; tipo de fonte: guia de fabrico. Sustenta: a afirmação de que a impressão digital elimina as penalizações de preparação para tiragens curtas. Nota de âmbito: Específico para tecnologias de cura por UV-LED ou lâmpada de mercúrio .
"Guia de Impressão Flexográfica vs. Outros Métodos", https://luminite.com/flexo-vs-other-printing . Explicação técnica de como a impressão UV digital elimina a necessidade de chapas de impressão físicas utilizadas na impressão offset ou flexográfica. Papel da evidência: verificação técnica; tipo de letra: guia de tecnologia de impressão. Benefícios: eliminação dos custos com chapas. Nota de âmbito: específico para fluxos de trabalho digitais de impressão direta em substrato.
"Porque adquirimos uma impressora UV e o que precisa de saber!", https://www.youtube.com/watch?v=InpNtJl45Rs&vl=en-US. Análise de custos fiável do setor, comparando a impressão UV digital com a impressão offset tradicional para pequenos lotes. Papel da evidência: verificação quantitativa; tipo de fonte: relatório de custos do setor. Fundamentação: percentagem de redução do custo unitário. Nota sobre o âmbito: aplicável a tiragens de produção de baixo volume. ↩
"Impressão UV vs. Impressão Tradicional: Qual é a Melhor para o Seu Negócio?", https://www.mtutech.com/BlogforUVPrinter/UV-Printing-vs-Traditional-Printing-Which-is-Better-for-Your-Business-770.html . Documentação técnica sobre as diferenças de tempo de produção entre os processos de polimerização digital e a configuração tradicional baseada em chapa. Papel da evidência: métrica operacional; tipo de fonte: artigo técnico. Benefícios: redução do tempo de configuração. Nota sobre o âmbito: varia de acordo com a escala da fábrica.
"Compreender a Resistência das Caixas de Transporte", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqyZ5SrccNS9QlK_Vzuu5-L3edv-JJDNtDLwwnPJf9y02MdGUTX. Verificação técnica das diferenças estruturais e de custo entre as classificações de resistência ao esmagamento de bordo (ECT) 32 e 26 para cartão canelado. Papel da evidência: especificação técnica; tipo de fonte: normas da indústria de embalagens; Fundamentação: a alegação de que a redução da classificação ECT diminui o custo unitário, comprometendo a resistência. Nota de âmbito: Aplica-se especificamente a caixas de transporte de cartão canelado .
"Procedimentos de Teste – Associação Internacional de Trânsito Seguro", https://ista.org/test_procedures.php . Verificação dos protocolos padrão da indústria para a avaliação da durabilidade das embalagens durante o transporte através de testes de queda. Papel da evidência: padrão de validação; tipo de fonte: organização do setor. Apoia: a utilização de testes de transporte padronizados para identificar falhas de embalagem. Nota de âmbito: aplica-se à logística em geral e às embalagens de retalho.
"Especificações de Caixas de Cartão Canelado 32 ECT: Guia Definitivo – Lansbox", https://lansbox.com/32-ect-corrugated-box-specs/. Especificações técnicas que confirmam as propriedades estruturais e as classificações de compressão associadas ao cartão canelado kraft virgem 32 ECT. Papel da evidência: especificação técnica; tipo de fonte: ficha técnica do material. Benefícios: a escolha de um tipo específico de material para aumentar a resistência à compressão da caixa. Nota de âmbito: específico para a indústria de embalagens de cartão canelado .
"Resistência à Compressão de Embalagens de Cartão Canelado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Breve explicação de como uma fonte externa fidedigna corrobora esta afirmação. Papel da evidência: especificação do material; tipo de fonte: ficha técnica. Argumentação: efeito do papel kraft virgem na densidade interna das ondulações. Nota de âmbito: compara fibras virgens com fibras recicladas .
"O Impacto Ambiental das Embalagens de Cartão Canelado", https://www.internationalpaper.com/resources/blog/environmental-impact-corrugated-packaging-why-balanced-fiber-approach-best . Breve explicação de como uma fonte externa fidedigna suporta esta afirmação. Papel da evidência: verificação quantitativa; tipo de fonte: estudo de logística da indústria. Apoia: impacto das melhorias nos materiais na redução de perdas. Nota de âmbito: específico para ambientes de transporte de alta pressão.
"Uma Análise Simplificada da Resistência Dinâmica do Cartão… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/ . Breve explicação de como uma fonte externa fidedigna suporta esta afirmação. Papel da evidência: verificação técnica; tipo de fonte: manual de engenharia de embalagens. Suporta: relação entre os limites de resistência à flexão do cartão (BCT) e a capacidade de carga. Nota de âmbito: aplica-se a testes normalizados de cartão canelado.
"Tipos de Embalagens Ecológicas para Cosméticos – PopDisplay", https://popdisplay.me/types-of-eco-friendly-packaging-for-cosmetics/. Verificação das tendências do setor em que os retalhistas exigem revestimentos à base de água com baixo teor de COV para pontuação de sustentabilidade. Papel da evidência: validação de normas do setor; tipo de fonte: relatório de sustentabilidade empresarial. Suporta: a alegação de que os vernizes aquosos são utilizados para conformidade ecológica. Nota de âmbito: específico para os requisitos de embalagens de retalho .
"Melhoria da força de adesão da tinta à base de água…", https://www.sciencedirect.com/science/article/abs/pii/S0300944023003612. Explicação da imiscibilidade química dos líquidos polares e apolares e de como a tensão superficial impede a adesão entre camadas de óleo e água. Papel da evidência: validação técnica; tipo de fonte: manual de química. Sustenta: a afirmação de que a água repele o óleo. Nota de âmbito: princípio químico geral aplicado à impressão .
"Estive a envernizar algumas das minhas antigas pinturas da universidade…", https://www.instagram.com/reel/DVMDr4lgPSL/?hl=en. Explicação científica da desumidificação e formação de gotas provocadas pelas diferenças de tensão superficial entre os revestimentos polares à base de água e as tintas a óleo não polares. Papel da evidência: mecanismo causal; tipo de fonte: referência em ciência dos materiais. Suporte: A falha física descrita na anedota. Nota de âmbito: Princípio geral da tensão interfacial. ↩
"Fatores de Adesão da Energia Superficial e da Tensão Superficial", https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/ . Verificação do padrão da indústria para garantir a adesão do revestimento, combinando a energia superficial (nível de dina) do revestimento com o substrato. Papel da evidência: validação técnica; tipo de fonte: guia técnico da indústria gráfica. Fundamentação: A afirmação de que a correspondência do nível de dina resolve a rejeição do revestimento. Nota de âmbito: Focado em substratos de tinta à base de óleo.
"Como utilizar uma caneta dinamómetro para teste de energia superficial – Keylink Technology", https://www.keylinktech.com/blog/dyne-test/dyne-pen-testing-after-plasma-pre-treatment/ . Explicação técnica de como os níveis de dinamómetro medem a energia superficial para garantir a humectação adequada do verniz sobre a tinta. Papel da evidência: verificação técnica; tipo de fonte: manual da indústria gráfica. Suporte: relação entre a energia superficial e a adesão da tinta. Nota de âmbito: Aplica-se a embalagens e rótulos flexíveis.
"[PDF] Métodos de secagem de tintas de impressão", https://jged.uns.ac.rs/index.php/jged/article/download/457/1280/1205. Fundamento científico para a aceleração do processo de secagem oxidativa em tintas de impressão por radiação infravermelha. Papel da evidência: validação de um processo químico; tipo de fonte: revista de ciência dos materiais. Argumentos: eficiência da secagem por infravermelhos em relação à oxidação natural. Nota de âmbito: Varia consoante a composição química da tinta. ↩
"Quanto tempo demora a serigrafia a secar: Guia completo", https://fannoninfrared.com/feeds/blog/how-long-does-screen-printing-ink-take-dry. Comparação dos tempos de cura entre a secagem forçada por infravermelhos e a oxidação padrão à temperatura ambiente. Papel da evidência: métrica quantitativa; tipo de fonte: ficha técnica do fabricante. Argumentos: alegações de poupança de tempo com a secagem por infravermelhos. Nota: Depende do volume e da espessura da tinta .
"Determinação Analítica da Rigidez à Flexão de uma Embalagem de Cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Explicação técnica da tolerância à dobra e como a espessura do material reduz o volume interno utilizável quando vincado. Papel da evidência: Verificação técnica; tipo de fonte: Manual de Engenharia de Embalagens. Fundamentos: Impacto da espessura do material nas dimensões. Nota de âmbito: Aplica-se especificamente a substratos de cartão canelado .
"Tolerâncias RSC para Montadores e Empacotadores de Caixas – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/ . Explicação de como os encaixes com tolerância zero em embalagens provocam resistência à deslocação do ar e aos bloqueios por fricção. Papel da evidência: Verificação técnica; tipo de fonte: Norma de Logística e Embalagem. Suporte: A consequência física da falta de tolerâncias de folga. Nota de âmbito: Refere-se à interação entre as embalagens primárias e secundárias.
"Teste de Coeficiente de Atrito", https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html . Os dados de ciência dos materiais identificam o coeficiente de atrito do cartão canelado sem revestimento para validar a sua tendência para aderir a artigos encaixados. Papel da evidência: validação da propriedade física; tipo de fonte: estudo de ciência dos materiais. Argumenta: a causa do bloqueio de itens encaixados. Nota de âmbito: os níveis de atrito podem variar de acordo com a qualidade do revestimento e o teor de humidade.
"O Guia Definitivo para o Design de Caixas de Cartão Canelado – Powell Systems", https://www.powellsystems.com/feeds/blog/corrugated-box-design. As normas de engenharia de embalagens especificam a tolerância necessária entre as dimensões internas do produto e a caixa de transporte principal para evitar danos por fricção. Papel da evidência: especificação técnica; tipo de fonte: manual de engenharia. Suportes: o amortecimento necessário para desembalar suavemente. Nota sobre o âmbito: os mínimos podem variar de acordo com o volume total da caixa e a espessura do material. ↩
"Embalagens de cartão canelado com design inovador para…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Verificação das tolerâncias padrão da indústria para amortecedores internos de caixas, concebidos para evitar o atrito do material e o bloqueio da superfície. Papel da evidência: especificação técnica; tipo de fonte: manual de engenharia de embalagens. Baseia-se em: o padrão de amortecedor de 0,25 polegadas. Nota sobre o âmbito: pode variar de acordo com a espessura do cartão. ↩
"Influência das linhas de vinco analógicas e digitais nas propriedades mecânicas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Explicação técnica de como as medições com paquímetro são utilizadas para ajustar a largura das ranhuras, tendo em conta a espessura do material durante uma dobra de 90 graus. Papel da evidência: princípio de engenharia; tipo de fonte: norma de fabrico. Fundamentos: a utilização de larguras compensadas por paquímetro para montagem. Nota de âmbito: aplicável a cartão canelado .