
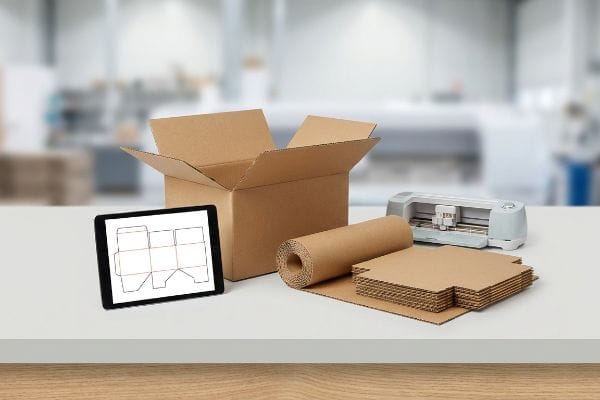
Precisa de caixas lisas personalizadas rapidamente, mas os modelos genéricos geralmente resultam em produtos amassados e orçamento desperdiçado. Acertar à primeira é mais fácil do que imagina.
A criação de caixas lisas personalizadas exige um software de engenharia estrutural para gerar moldes precisos, seguidos de corte e dobragem digital de cartão canelado ou cartão sólido. Este processo de fabrico de embalagens transforma os materiais planos em recipientes protetores tridimensionais, otimizados para uma logística segura, merchandising no retalho e distribuição segura na cadeia de abastecimento.
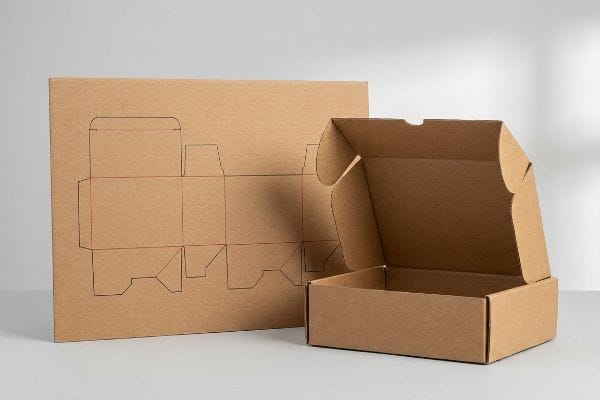
Mas conhecer a definição teórica não chega quando é preciso começar a produzi-las em larga escala. Vamos analisar exatamente como se traduz na prática, no chão de fábrica.
Como faço para criar as minhas próprias caixas personalizadas?
Dar o salto de um esboço para um recipiente físico exige uma abordagem estruturada e mecânica, em vez de palpites.
A fabricação das suas próprias caixas personalizadas começa com a obtenção de um modelo de corte padronizado num formato vetorial escalável, como o PDF. Este modelo define as linhas de corte, os vincos e as abas de bloqueio exatas necessárias para dobrar materiais de cartão canelado em recipientes estruturalmente resistentes, capazes de suportar um peso vertical significativo.
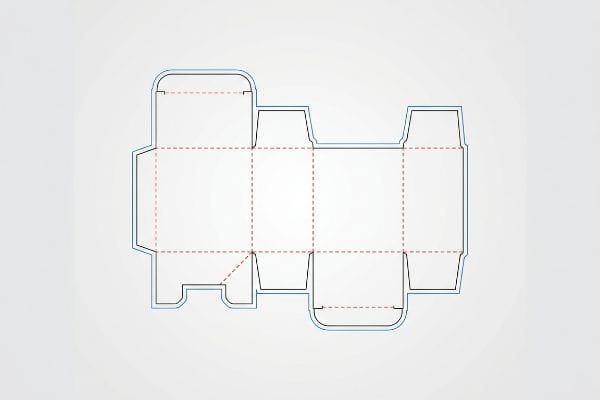
A transição deste projeto digital para um protótipo físico é onde a maioria das marcas tropeça na sua primeira tentativa.
Dominando o processo de corte e vinco de caixas personalizadas
A abordagem padrão para principiantes é desenhar o formato de caixa desejado a partir do zero, utilizando um software básico de design gráfico. As equipas de marketing esboçam frequentemente painéis planos e abas de encaixe com base estritamente nas dimensões principais do produto, partindo do pressuposto de que um encaixe perfeito oferece a melhor proteção. Focam-se bastante no layout visual, deixando a engenharia estrutural para segundo plano.
Vejo esta desconexão estrutural o tempo todo quando um cliente envia um ficheiro plano do Adobe Illustrator sem qualquer lógica mecânica. Se apenas quer a caixa mais barata para enviar ar, não sou a pessoa certa para si; projeto para lançamentos de alto risco no retalho. Uma armadilha comum entre os principiantes é criar separadores personalizados sem calcular as folgas físicas. Uma vez, vi um funcionário de um armazém suar durante dez minutos a tentar montar a caixa de envio desenhada pelo próprio cliente; o cartão kraft virgem 32ECT1 era tão rígido e a aba tão apertada que ouvi o som alto das fibras do papel a rasgar enquanto ele forçava a montagem. A regra prática aqui é sempre encomendar um gabarito de corte pré-concebido ao seu parceiro de fabrico antes de aplicar um único pixel da arte.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Desenhar caixas de raiz no Illustrator | Utilizando moldes de fábrica pré-fabricados2 | Elimina rupturas estruturais |
| Dimensionamento exato do produto | Adicionando vazios de suspensão interna3 | Impede que a mercadoria seja esmagada |
| Ignorando as folgas de dobra | Tolerâncias de abas de engenharia precisas | Economiza 40 segundos no tempo de co-embalagem4 |
Recuso-me a deixar que os meus clientes façam as suas próprias suposições sobre a arquitetura das suas embalagens, porque começar com modelos padronizados acelera drasticamente o lançamento no mercado e contraria instantaneamente a fricção de montagem.
🛠️ Mesa do Harvey: Está com dificuldades em calcular a largura exata das suas abas de encaixe? 👉 Solicite um modelo de corte gratuito ↗ — Acesso direto à minha secretária. Zero spam de vendas automatizado, prometo.
Onde posso encontrar modelos de caixas gratuitos?
A pesquisa de plantas estruturais na internet leva frequentemente a resultados visualmente atraentes, mas mecanicamente desastrosos.
É possível encontrar modelos de caixas gratuitos em diversas bibliotecas online de design de embalagens, sites de gráficos vetoriais e plataformas de edição online. No entanto, modelos fiáveis devem ser gerados utilizando software CAD (Desenho Assistido por Computador) especializado para garantir dobras precisas, integridade estrutural e integração perfeita com máquinas de corte automatizadas.
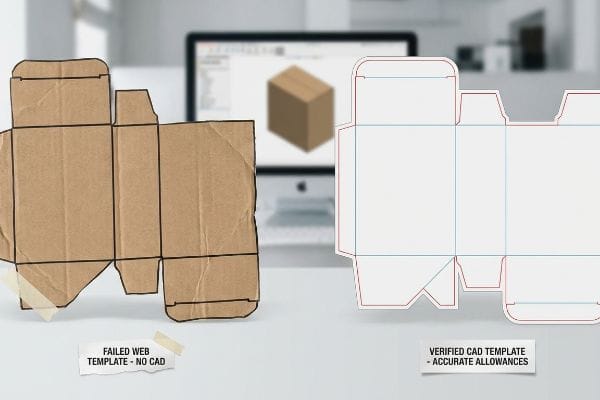
Utilizar um modelo simples de um website básico pode parecer eficiente, mas introduz enormes riscos ocultos na sua cadeia de abastecimento.
O perigo dos modelos de caixas de ferramentas Web
As startups tentam frequentemente poupar custos iniciais descarregando modelos genéricos de plataformas de design online como o Canva. Assumem que, se a imagem plana se parecer com um envelope padrão ou um tabuleiro de retalho, funcionará automaticamente corretamente após a impressão e o corte. Esta abordagem ignora completamente a realidade matemática da engenharia de embalagens5.
A pergunta mais frequente que recebo é se estes modelos básicos para a web suportam mercadorias pesadas de retalho. A resposta curta é não, porque as ferramentas web geram estritamente imagens raster ou vetoriais não unidas, sem aplicar tolerâncias de dobra automáticas6.Mesmo os designers experientes ignoram frequentemente esta falha, assumindo que as linhas são perfeitamente precisas. Lembro-me de testar um modelo descarregado de um cliente, em que as patilhas de encaixe estavam perfeitamente alinhadas no ecrã, mas durante a montagem física, a espessa placa de cartão canelado tipo E causou uma enorme tensão superficial7, travando a dobra. Foi necessário utilizar fita adesiva transparente para manter tudo unido, arruinando a experiência premium de desembalamento e atrasando a linha de montagem em cerca de 30%. Certifique-se sempre de que o seu PDF estrutural é baseado em engenharia CAD real antes de aplicar os gráficos de superfície.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilizando modelos raster não unidos | Obtenção de PDFs bloqueados gerados por CAD8 | Garante cortes CNC extremamente precisos |
| Ignorando a espessura do material | Aplicação automática de tolerâncias de curvatura9 | Travamento de aba sem atrito |
| Alterar linhas de corte no Canva | Bloqueio da camada inferior estrutural10 | Elimina a fita da linha de montagem |
Antes de entregar as orientações às equipas de criação, bloqueio matematicamente todas as linhas de corte críticas numa camada base, garantindo que os cálculos estruturais complexos não são sobrescritos por manipulações básicas de pixéis.
🛠️ Mesa do Harvey: Os vossos modelos baixados estão sem as devidas margens de curvatura estruturais necessárias para suportar o transporte? 👉 Verifique a integridade do seu modelo ↗ — Transfira em segurança. A minha caixa de entrada está aberta caso tenha dúvidas posteriormente.
Como faço para fazer uma caixa caseira?
Tentar construir um recipiente estrutural manualmente exige mais do que apenas tesoura e cartão; exige uma compreensão da deslocação de materiais.
A fabricação de uma caixa caseira envolve vincar, cortar e dobrar cartão plano seguindo linhas matemáticas precisas para criar uma forma tridimensional. Esta fase de prototipagem manual funciona como uma prova de conceito essencial, permitindo aos criadores testar fisicamente os mecanismos de bloqueio, o encaixe do produto e a tensão do material antes da produção em massa.
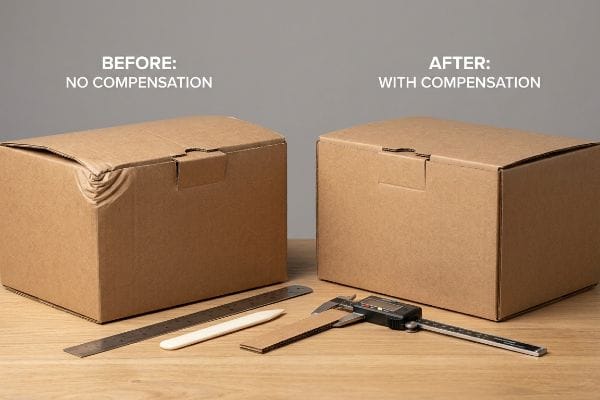
Embora a confeção manual seja ótima para um único protótipo, ignorar a física das fibras do papel irá comprometer instantaneamente os seus objetivos maiores.
Navegando pela compensação do paquímetro em caixas caseiras
Uma abordagem comum entre os principiantes na construção de protótipos manuais é medir as dimensões externas exatas de um produto e cortar o cartão para que corresponda perfeitamente a essas medidas. Tratam o material grosso e ondulado como se fosse uma folha de papel bidimensional. Isto ignora a espessura física inerente docartão .
Imagine um cartão grosso como um colchão; ao dobrá-lo ao meio, o material interior comprime-se enquanto o exterior se estica, ocupando espaço no processo. Quando os projetistas desenham abas de encaixe com a mesma largura exata do painel correspondente, não têm em conta esta diferença física. Uma vez analisei uma amostra artesanal onde um painel de cartão canelado tipo B com 2,79 mm (0,11 polegadas) de espessura¹²foi dobrado a 90 graus sem um encaixe alargado. A resistência física era tão grande que conseguia sentir as ondulações internas a deformarem-se sob os meus polegares, e todo o ecrã se curvava severamente para fora. A regra prática mais simples é adicionar sempre a espessura exata da sua placa à largura de qualquer encaixe para compensar o raio exterior dadobra¹³.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Tratar o cartão como papel bidimensional | Engenharia para o calibre físico da placa14 | Garante cantos perfeitamente quadrados |
| Corte de ranhuras demasiado apertadas | Alargamento das ranhuras para corresponder ao raio exterior15 | Impede o arqueamento do painel lateral |
| Forçando as abas grossas a encaixarem no lugar | Adicionando um buffer de microfolga16 | Elimina o esmagamento das fibras de papel |
Utilizo software de design paramétrico para aplicar automaticamente algoritmos de compensação de espessura em cada dobra, garantindo que os seus ecrãs pré-preenchidos se encaixam perfeitamente e ficam perfeitamente alinhados.
🛠️ Harvey's Desk: O seu protótipo artesanal está a entortar nos cantos porque as ranhuras estão matematicamente demasiado apertadas? 👉 Obtenha um gabarito com correção de paquímetro ↗ — Sem formulários que geram chamadas intermináveis de vendas. Apenas valor puro.
Posso criar a minha própria caixa online?
Conceber as suas embalagens através de editores online oferece uma velocidade incrível, mas é necessário superar a lacuna entre a conveniência digital e as leis da física da fabricação.
Sim. Pode criar a sua própria caixa online utilizando plataformas web especializadas que geram dimensões personalizadas, aplicam arte 3D e exportam ficheiros prontos para produção. No entanto, estes ficheiros digitais devem seguir rigorosamente as tolerâncias de pré-impressão industrial, incluindo margens de purga específicas e trajetórias de ferramentas para cores especiais, para evitar desalinhamentos no fabrico.
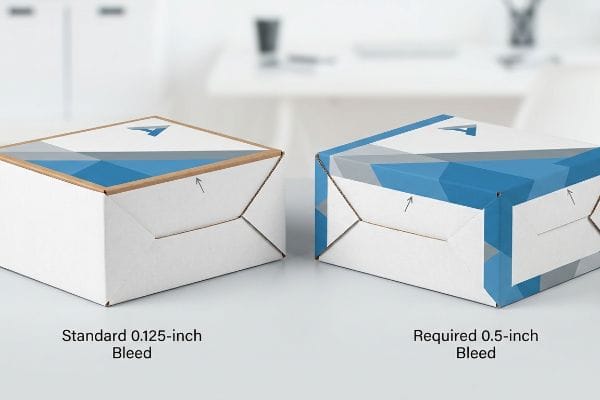
Mas conhecer a teoria não chega quando as máquinas automatizadas de litografia-laminação começam a funcionar a alta velocidade.
Por que razão o sangria online padrão falha no chão de fábrica
Uma suposição aparentemente razoável que os designers fazem ao utilizar criadores de caixas online é que as definições padrão de sangria para impressão comercial funcionarão perfeitamente para embalagens pesadas. Normalmente, aplicam uma margem de purga padrão de 3,17 mm (0,125 polegadas)17 mm para além da linha de corte física, tal como fariam para um cartão de visita ou um folheto. Confiam que as configurações de exportação padrão da plataforma digital estão totalmente otimizadas para todos os substratos industriais.
Isto não é apenas teoria — vejo isto acontecer na área de testes quando os ficheiros gerados pela web chegam à nossa linha de laminação litográfica. Na minha empresa, vejo rotineiramente ficheiros com um design impecável falharem catastroficamente porque o processo físico de colar as folhas impressas em cartão canelado de18 envolve inerentemente uma maior tolerância mecânica. Quando meço o deslocamento da montagem automatizada, uma purga padrão de 3 mm é completamente insuficiente para cobrir a variação do cartão. O resultado é o excesso de material, onde as bordas expostas do cartão castanho cru arruinam a unidade dobrada final. Analisei as leituras do micrómetro e comprovei que não precisávamos de diminuir a velocidade de toda a máquina; bastava uma margem de purga mínima e rigorosa de 12,7 mm (0,5 polegadas)19 mm para além da linha de corte. Ao impor esta rede de segurança contra a deslocação da laminação, garanto que a arte impressa envolve completamente todas as arestas expostas, evitando rejeições por parte dos retalhistas e poupando aos clientes enormes custos de retrabalho na pré-impressão.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilizando sangria padrão de 0,125 polegadas20 | Garantir uma margem de sangria de 0,5 polegadas | Impede que as bordas marrons fiquem expostas |
| Confiar nas definições padrão da plataforma web | Ficheiros de calibração para litografia-laminação21 | Garante gráficos de retalho impecáveis |
| Ignorando a alteração mecânica da placa22 | Desenhar uma rede de segurança para obras de arte | Elimina atrasos na retrabalho de pré-impressão |
Rejeito rigorosamente, na fase de pré-impressão, os ficheiros que não atinjam este padrão, obrigando os designers a estender os fundos das ilustrações para que o produto final fique impecável nas prateleiras.
🛠️ Mesa do Harvey: Sabe se o seu ficheiro de corte gerado online inclui a sangria de 1,27 cm (0,5 polegadas) necessária para a laminação litográfica? 👉 Envie-me o seu ficheiro de corte ↗ — Vou verificar os cálculos antes de gastar o seu orçamento em produção em massa.
Conclusão
Pode escolher um fornecedor mais barato, mas quando esta margem de purga insuficiente de 3,17 mm (0,125 polegadas) se desloca durante a laminação litográfica automatizada, fica com bordas castanhas expostas que resultam numa rejeição imediata por parte do retalhista e semanas de retrabalho manual dispendioso. Esta é a especificação exata que os meus 10 principais clientes retalhistas utilizam para garantir zero rejeições de impressão. Pare de adivinhar as tolerâncias mecânicas e deixe-me rever pessoalmente os seus ficheiros planos através da minha Auditoria Prévia de Corte e Vinco gratuita ↗ para detetar erros fatais de pré-impressão antes que destruam a margem de lucro do seu projeto.
"Compreender a Resistência das Caixas de Envio", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq0oKgvW9Cxn3vZCr2z2H2k3V4ic4eNitlrwhSa_GuzbK6d3EXs. Uma fonte padrão da indústria que detalha a classificação do Teste de Compressão de Borda (ECT) para materiais de cartão canelado, a fim de verificar a resistência e a rigidez do cartão kraft virgem 32ECT. Papel da evidência: Especificação técnica; tipo de fonte: Norma de fabrico. Baseia-se em: Propriedades físicas e rigidez do material. Nota de âmbito: Aplica-se às normas de embalagens de cartão canelado. ↩
"Compreender as Estruturas de Aço Pré-Fabricadas – Paramount Metal Systems", https://www.paramountmetalsystems.com/understanding-the-engineering-behind-pre-engineered-steel-structures . Explicação de como os moldes de fábrica normalizados são matematicamente optimizados para os pontos de tensão do material , de modo a evitar rasgos estruturais. Papel da evidência: Validação técnica; tipo de fonte: Guia de engenharia de embalagens. Fundamentos: Utilização de moldes de fábrica para estabilidade. Nota de âmbito: Aplica-se principalmente a cartão canelado.
"Porquê utilizar embalagens de suspensão para os seus produtos | Preenchimento de espaços vazios", https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/. Explicação técnica de como os espaços vazios criados pelas embalagens de suspensão proporcionam um amortecimento essencial para absorver os impactos e evitar a compressão do produto. Função da evidência: Validação técnica; tipo de fonte: Normas de logística e embalagem. Benefícios: Prevenção de amassamento de mercadorias. Nota: Mais eficaz para conteúdos frágeis .
"Modelação de erros de montagem e otimização de tolerâncias… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12922696/. Análise de como as tolerâncias otimizadas nas abas reduzem o atrito na montagem manual e o tempo de ciclo unitário na embalagem industrial. Papel da evidência: Verificação de métricas; tipo de fonte: Estudo de engenharia industrial. Fundamentos: Benefícios de poupança de tempo proporcionados pela engenharia de precisão. Nota sobre o âmbito: A poupança pode variar de acordo com a complexidade da caixa .
"Determinação Analítica da Rigidez à Flexão de um Material de Cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Documentação técnica ou livros de texto sobre engenharia de embalagens que confirmem que a integridade estrutural requer cálculos precisos para a espessura do material e tolerâncias de dobra. Papel da evidência: prova fundamental; tipo de fonte: livro de texto de engenharia ou norma da indústria. Fundamenta: a necessidade de cálculos de engenharia em vez de simples modelos gráficos. Nota de âmbito: Aplica-se especificamente a substratos físicos .
"Como calcular a tolerância de dobra e a dedução de dobra", https://www.youtube.com/watch?v=21Ky5ayg_q8. Breve explicação de como o software CAD profissional calcula a espessura do material para dobras em comparação com as ferramentas vetoriais básicas. Papel da evidência: validação técnica; tipo de fonte: norma de engenharia. Fundamentos: a insuficiência estrutural dos modelos online. Nota de âmbito: aplica-se a materiais ondulados. ↩
"Graus de Cartão", https://www.acmebox.com/product-offerings/board-grades/. Verificação de como a espessura do material de cartão canelado tipo E cria resistência física e bloqueio de dobras se não for considerada no projeto. Papel da evidência: especificação do material; tipo de fonte: guia da indústria de embalagens. Suporte: falhas de montagem física em modelos não CAD. Nota de âmbito: específico para cartão canelado tipo E. ↩
"Como preparar ficheiros CAD para corte a laser – Kanyana Engineering", https://kanyanaengineering.com.au/file-for-laser-cutting/ . Documentação técnica sobre maquinação CNC explicando por que razão os PDF CAD baseados em vetores fornecem trajetórias precisas em comparação com as imagens raster para cortes de alta precisão. Função da evidência: Verificação técnica; tipo de fonte: Manual de engenharia. Suporta: Precisão de corte CNC. Observação de âmbito: Aplica-se a equipamentos de corte com capacidade vetorial.
"O que é um fator K? | Explicação da tolerância de dobra em chapas metálicas – YouTube", https://www.youtube.com/watch?v=kUizKC1gkg0. Normas de engenharia de embalagens que detalham como o cálculo da tolerância de dobragem garante que os materiais se dobram corretamente para obter um bloqueio seguro e sem atrito das abas. Papel da evidência: Validação técnica; tipo de fonte: Norma da indústria de embalagens. Suporta: Funcionalidade de bloqueio de separadores. Nota sobre o âmbito: Específico para materiais de substrato dobrados. ↩
"Structural Packaging Design: Key Elements and Process", https://www.arkay.com/resources/structural-packaging-design. Guias de design industrial que explicam como manter a integridade da camada de base estrutural num molde garante um encaixe seguro sem adesivos secundários. Papel da evidência: Verificação operacional; tipo de letra: Guia de design industrial. Suporte: Eliminação da fita adesiva de montagem. Nota de âmbito: Refere-se à montagem de caixas cortadas à medida. ↩
"Influência das linhas de vinco analógicas e digitais nas propriedades mecânicas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Breve explicação de como uma fonte externa fidedigna suporta esta afirmação. Papel da evidência: Definição técnica; tipo de fonte: Manual de engenharia de embalagens. Argumentação: A necessidade de considerar a espessura do material (calibre) para garantir dimensões internas corretas. Nota de âmbito: Refere-se especificamente a cartão canelado e cartão grosso .
"Papelão Ondulado e Tipos de Materiais – Estratégias de Embalagem", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. As especificações padrão da indústria para embalagens verificam a gama de espessura típica para o cartão canelado tipo B. Papel da evidência: especificação técnica; tipo de fonte: norma da indústria. Suporte: espessura específica do material ondulado tipo B. Nota: a espessura pode variar ligeiramente de acordo com o fabricante. ↩
"Design de Cartão Canelado – Google Groups", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Os manuais técnicos sobre o design de embalagens estruturais explicam como calcular a tolerância de curvatura para evitar a flambagem do material e garantir o encaixe. Papel da evidência: princípio de engenharia; tipo de fonte: guia técnico. Suportes: método para ajustar a largura da ranhura com base na espessura do material. Observação de âmbito: aplicável a cartão de alta gramagem. ↩
"Transforme um esquadro de carpinteiro num paquímetro grande com algumas técnicas de marcenaria…", https://www.protradecraft.com/construction-phase/tools/video/55181199/turn-a-framing-square-into-a-large-caliper-with-some-woodworking-wizardry. Explicação de como ter em conta a espessura do material (calibre) evita desalinhamentos estruturais e garante ângulos retos. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia de embalagens. Fundamentos: a necessidade de compensação do paquímetro para precisão nos cantos. Nota sobre o âmbito: aplica-se principalmente a cartão canelado e cartolina grossa .
"Investigating the Effect of Perfurações na Capacidade de Carga…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Orientações técnicas sobre o ajuste das tolerâncias das ranhuras para acomodar o raio de curvatura do material e evitar deformações estruturais. Papel da evidência: verificação geométrica; tipo de fonte: guia de projeto estrutural. Fundamentos: a relação entre a largura da ranhura e a planura do painel. Nota de âmbito: foco nas juntas dobráveis. ↩
"Estimativa da resistência à compressão do cartão canelado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Explicação de como as tolerâncias de folga evitam o stress compressivo excessivo nas fibras do papel durante a montagem. Papel da evidência: verificação em ciência dos materiais; tipo de fonte: norma técnica da indústria do papel. Benefícios: prevenção de falhas do material nos pontos de junção. Nota de âmbito: específico para ligações mecânicas de encaixe.
"Guia de Tamanhos e Dimensões de Cartões de Visita (2026)", https://www.jukeboxprint.com/blog/business-card-sizes-dimensions . Um guia de impressão ou padrão da indústria confirma que 0,125 polegadas é a margem de purga típica exigida para impressões comerciais de pequeno formato. Função da evidência: verificação da especificação técnica; tipo de fonte: manual da indústria. Baseia-se em: a prática de design comum descrita. Nota de âmbito: aplica-se geralmente a substratos à base de papel.
"A laminação litográfica confere às embalagens de toner uma imagem melhorada", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image . Um guia completo sobre embalagens de cartão canelado explica porque é que a laminação litográfica exige tolerâncias mais rigorosas do que a impressão direta devido à variação do substrato. Função da evidência: validação técnica; tipo de fonte: manual da indústria. Suporte: variação mecânica na laminação. Nota de âmbito: aplica - se a substratos de cartão canelado tipo B e similares.
"Embalagens Litolaminadas – Accurate Box Company, Inc.", https://accuratebox.com/our-packaging/litho-laminated-packaging/. As especificações de pré-impressão de embalagens detalham a purga necessária para evitar rebarbas durante a montagem dos revestimentos impressos no cartão canelado. Função da evidência: especificação técnica; tipo de fonte: padrão de produção. Suporte: medição específica das margens de sangria. Nota: os valores podem variar de acordo com a precisão da máquina .
"Quais as opções de impressão disponíveis para expositores de cartão canelado…", https://popdisplay.me/what-printing-options-are-available-for-corrugated-display-boxes/ . As orientações técnicas de impressão para embalagens de cartão canelado confirmam a insuficiência das margens de purga padrão para pequenos formatos, de forma a evitar a exposição das arestas durante o corte e vinco. Papel da evidência: especificação técnica; tipo de fonte: manual do setor. Suporte: larguras de purga recomendadas para embalagens. Nota de âmbito: especificamente para substratos de cartão canelado.
"Certificação GMI para Embalagens Offset Litográficas – Netpak", https://www.netpak.com/en/packaging-resources/industry-articles/gmi-certification-for-litho-offset-packaging/ . As especificações de fabrico para a litografia-laminação explicam a necessidade de calibração específica de ficheiros para garantir a qualidade da imagem na impressão em papel e na laminação em cartão canelado. Função da prova: verificação do processo; tipo de fonte: manual técnico. Suporte: requisitos de impressão especializados. Observação do âmbito: aplicável a materiais gráficos de retalho de alta qualidade.
"Influência da humidade e da temperatura nas propriedades mecânicas de…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/ . A documentação da indústria descreve como o movimento físico da placa durante o processo de conversão e dobragem causa o desalinhamento da arte. Papel da evidência: definição conceptual; tipo de fonte: guia de fabrico. Fundamentos: justificação para as medidas de segurança na arte. Nota de âmbito : relativo às tolerâncias do cartão canelado.



