
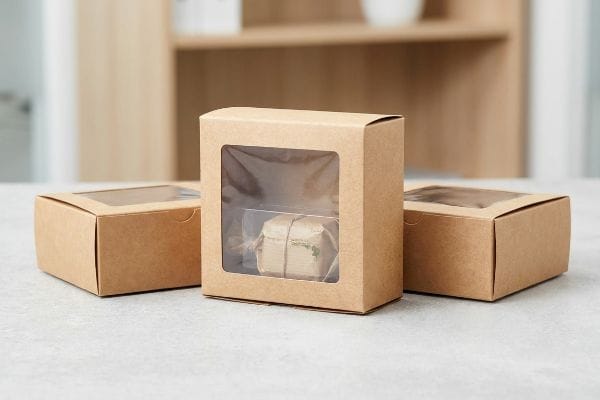
Quer lançar uma pronta para venda a retalho , sem dores de cabeça? Ficar a olhar para modelos confusos à medida que o prazo de lançamento se aproxima é uma forma infalível de desperdiçar capital.
A criação de caixas de papel kraft personalizadas com janela exige o alinhamento das diretrizes de corte da sua marca com as tolerâncias precisas das ferramentas de fábrica. O processo envolve a seleção de substratos estruturais, o mapeamento de zonas de aplicação transparentes, a validação das folgas de dobragem e a execução das operações de corte e vinco. Dominar estes fundamentos de engenharia garante uma montagem rápida, evita deformações do material e assegura apresentações impecáveis nas prateleiras do retalho.
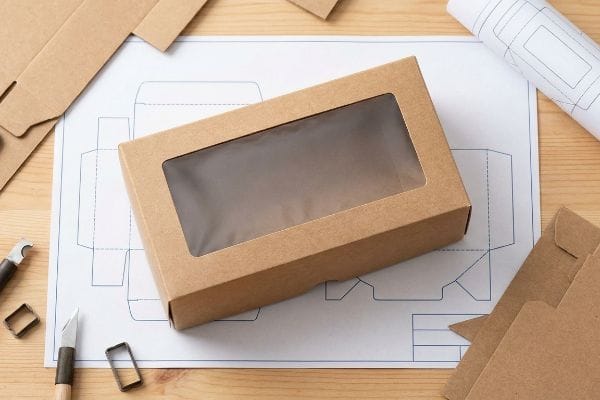
Mas conhecer a teoria estrutural não chega quando as máquinas de corte e vinco começam a funcionar de facto no chão de fábrica.
Como faço para criar as minhas próprias caixas personalizadas?
Criar a sua própria embalagem de raiz é uma sensação de poder, até enviar os ficheiros para a fábrica. É aí que os erros ocultos na pré-impressão comprometem todo o cronograma.
A criação de caixas personalizadas depende da geração de linhas de corte vetoriais matematicamente perfeitas para máquinas CAD (Desenho Assistido por Computador). É necessário isolar os cortes estruturais das camadas gráficas, aplicar as margens de purga corretas e definir os raios de dobra exatos para garantir que as mesas de encaminhamento automatizadas se encaixam na máquina de teste de cartão canelado sem danificar a arte final.
Mas conhecer a teoria digital não chega quando as máquinas CNC (Controlo Numérico Computadorizado) começam a funcionar de facto no chão de fábrica.
Porque é que as linhas de corte digitais CMYK falham na linha de produção?
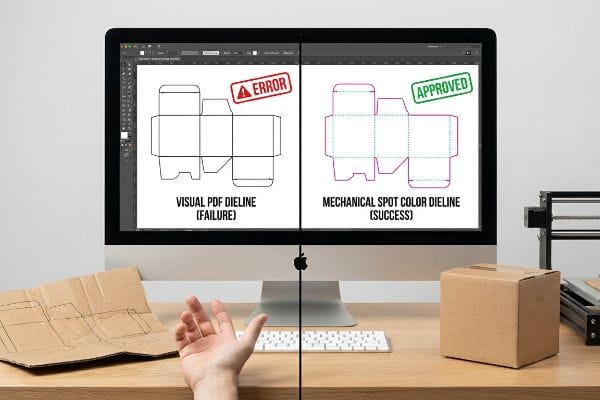
Mesmo as equipas de compras experientes assumem frequentemente que a utilização de linhas digitais pretas padrão para delinear o formato da caixa¹é suficiente para a produção. Tratam o molde como um simples guia visual, esperando que o software da fábrica saiba intuitivamente onde cortar e onde dobrar com base num PDF padrão (Portable Document Format).
Isto não é apenas teoria — lido com ela na linha de testes todas as semanas. Um cliente enviou-me um modelo de caixa feito à pressa, criado por uma agência sem qualquer experiência em estruturas, utilizando traços pretos CMYK (ciano, magenta, amarelo e vermelho) padrãopara os cortes. Inicialmente, assumi que o meu software RIP (Raster Image Processer) iria detetar a discrepância, mas estava completamente enganado. A máquina de corte a laser automática não reconheceu as linhas visuais, fundindo-as diretamente na camada da arte. A máquina cuspiu uma placa plana com contornos pretos, mas sem qualquer corte físico, paralisando instantaneamente toda a linha de produção. Tive de improvisar imediatamente, implementando um comando rigoroso de cores especiais nas máquinas em funcionamento. Separei as camadas manualmente, convertendo os traços em cores especiais mecânicas —100% magenta para os cortes e 100% ciano para as dobras.Este mapeamento de cores preciso forçou as lâminas a encaixarem corretamente na placa. Ao implementar este protocolo de pré-impressão, garanto uma redução de aproximadamente 20% no tempo de encaminhamento, o que representa uma poupança significativa para os clientes em custos de retrabalho manual numa tiragem de produção padrão.
| Correção de engenharia de pré-impressão | Resultado da maquinaria física | Retorno sobre o investimento em produção |
|---|---|---|
| Separação vetorial de cores especiais4 | As lâminas CNC ajustam-se em coordenadas exatas | Elimina o tempo de inatividade dispendioso da máquina |
| Mapeamento Magenta/Ciano | Contaminação zero da camada de arte | Garante uma impressão gráfica impecável |
| Verificação automatizada de pré-voo5 | Cortes e vincos verificados matematicamente | Acelera o lançamento de protótipos no mercado |
Recuso-me a deixar que as configurações de ficheiros amadoras atrasem os grandes lançamentos no retalho. Ao intercetar estes erros de pré-impressão antes de chegarem à matriz de impressão, protejo tanto a integridade estrutural como o orçamento de impressão.
🛠️ Mesa do Harvey: Sabe se as suas linhas de corte atuais estão a utilizar cores mecânicas ativas ou apenas linhas visuais estáticas? 👉 Solicite uma auditoria à sua lista de materiais ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Como fazer uma caixa com janela?
Exibir o seu produto através de um recorte transparente é uma estratégia de retalho comprovada. No entanto, a mistura de fibras de papel cru com plásticos rígidos cria reações mecânicas instáveis.
O fabrico de uma caixa com janela exige a aplicação precisa de adesivo e o equilíbrio dinâmico da tensão do material. É necessário colar uma película de polímero flexível e transparente sobre uma abertura recortada no cartão principal, garantindo que a cola de reforço suporta as flutuações da humidade ambiente sem provocar a deformação da caixa.
Mas conhecer a teoria da colagem não chega quando as máquinas de remendos de alta velocidade começam a funcionar no chão de fábrica.
A física oculta do estouro da tensão do remendo da janela
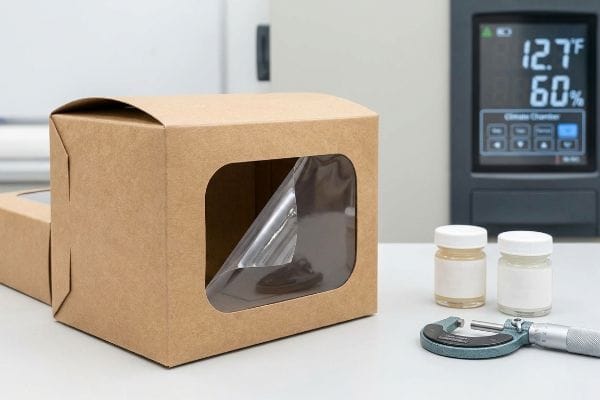
Muitas equipas de marcas exigem filmes plásticos PET (polietileno tereftalato) rígidos para as suas caixas de papel kraft com janela, assumindo que o material rígido oferece a melhor resistência à perfuração6.Consideram o cartão e o painel de plástico como dois componentes estáticos que se unirão perfeitamente com os adesivos industriais standard7.
Isto não é apenas teoria — lido com ela na prática, quando as simulações de transporte correm mal. Recentemente, recebi uma chamada furiosa de um de cosméticos cujo protótipo inicial falhou um teste básico de condicionamento em câmara climática. A princípio, presumi que a cola PVA (acetato de polivinila) padrão fixaria facilmente a janela de PET ao cartão Kraft em bruto. Estava completamente enganado. Quando retirei a amostra reprovada da câmara, senti a intensa deformação física do cartão; o plástico rígido e o papel poroso tinham-se expandido a taxas completamente diferentessob a humidade elevada. A cola rígida criou um conflito severo de tensão superficial, fazendo com que a janela se desprendesse agressivamente da placa de teste de compressão de bordo (32ECT)como uma mola comprimida. Para corrigir isto, executei uma rápida atualização de material diretamente na linha de montagem. Retirei o PET derivado do petróleo e substituí-o por uma película flexível de PLA (ácido polilático) altamente elástica, fixando-a com um adesivo resistente às intempéries que se estica dinamicamente com a expansão da fibra do papel. Abandonar a renderização rígida fornecida pela agência e refazer os cálculos de expansão a partir do zero resolveu a crise. Ao implementar esta matriz de patches flexível, elimino completamente a distorção de trânsito, protegendo a apresentação de retalho do cliente contra estornos catastróficos por parte dos retalhistas.
| Correção de química de materiais | Resultado da embalagem física | Retorno sobre o investimento em logística |
|---|---|---|
| Película flexível de PLA para janelas10 | Estica dinamicamente com fibras de papel | Elimina a deformação durante o transporte de cargas |
| Adesivo elástico para clima11 | Absorve humidade, expande e fricção | Impede falhas no desprendimento das janelas |
| Combinação de cartão kraft cru | Combina perfeitamente com a tensão superficial | Garante o cumprimento da coleta seletiva porta a porta12 |
Não utilizo plásticos rígidos que contrariem as leis da física do cartão. Ao projetar uma taxa de expansão do material sincronizada, garanto que a caixa permanece perfeitamente plana, independentemente das condições da cadeia de abastecimento.
🛠️ Mesa do Harvey: As suas embalagens de cartão com janela utilizam adesivos rígidos que se rompem durante o transporte marítimo em condições de alta humidade? 👉 Solicite a sua Simulação de Tensão Estrutural 3D personalizada ↗ — 100% confidencial. Os seus projetos de retalho ainda não lançados estão seguros comigo.
Como posso criar minha própria embalagem?
Conceber a sua própria estrutura exige mais do que simplesmente desenhar linhas vetoriais planas num software gráfico. Está a projetar uma arquitetura tridimensional capaz de suportar peso.
A conceção da sua própria embalagem exige o cálculo preciso das tolerâncias de dobra e das espessuras do substrato antes de mapear o molde físico. É necessário posicionar estrategicamente as abas de encaixe, definir as dobras de suporte de carga e incorporar as direções das ondulações para garantir que o cartão canelado plano se dobra perfeitamente num recipiente rígido sem rasgar.
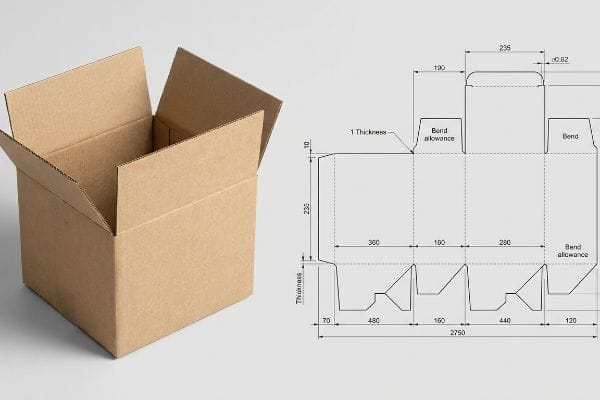
Mas conhecer a teoria da dobragem não é suficiente quando as máquinas de ranhuras rotativas começam a funcionar na fábrica.
O Ponto Cego da Compensação de Calibre na Engenharia
Mesmo os designers veteranos ignoram frequentemente este ponto cego, assumindo que uma simples aba de encaixe desenhada exatamente à largura de uma ranhura correspondente se encaixará perfeitamente. Concebem modelos planos, ignorando completamente a espessura física do material ondulado quando dobrado a 90 graus13.
Isto não é apenas teoria — aprendi isto da maneira mais difícil no meu próprio laboratório. Em 2022, pedi ao meu engenheiro-chefe de embalagens, Mark, para executar um projeto de embalagem plana de grandes dimensões que ignorava completamente a espessura física do nosso cartão canelado tipo B. Pensámos que poderíamos poupar tempo ao saltar a etapa de tolerância de curvatura paramétrica no nosso software. Três dias depois, no chão de fábrica, vi toda a produção parar completamente. Quando os fornecedores externos da embalagem tentaram forçar o painel 14 de 2,79 mm (0,11 polegadas) de espessura para a ranhura padrão, ouvi o estalido alto e nauseante do cartão a deformar-se quando a folha superior se rompeu violentamente sob a fricção. Passei horas a observar fisicamente a linha de embalagem para identificar o ponto exato de interferência. Corri imediatamente para a máquina barulhenta em funcionamento e ajustei a calibração das ferramentas, recalculando as larguras das ranhuras para incluir automaticamente o consumo de material do raio exterior. Este ajuste de folga de 2,4 mm (0,09 polegadas) não só impediu que a base se rasgasse; Isto eliminou completamente o bloqueio mecânico por fricção, acelerando o tempo de montagem da embalagem conjunta em cerca de 35%, reduzindo drasticamente os custos de mão-de-obra manual do cliente.
| Ajuste de ferramentas paramétricas | Resultado da montagem física | Retorno financeiro do investimento |
|---|---|---|
| Cálculo da compensação do paquímetro | Amplia as ranhuras para o raio de dobra exterior15 | Elimina o rasgão na linha de montagem |
| Injeção de Microlimpeza | Elimina o bloqueio placa sobre placa16 | Reduz rapidamente o tempo de trabalho manual |
| Ajustes CAD automatizados | Produz cantos perfeitos de 90 graus | Previne a instabilidade nas prateleiras do retalho17 |
Recuso-me a deixar que desenhos digitais planos ditem a realidade física de uma caixa dobrada. Se não calcular matematicamente a espessura exata do material, a sua integridade estrutural estará condenada ao fracasso desde o início.
🛠️ Mesa do Harvey: O seu molde de corte plano atual tem em conta o consumo exato de material para uma dobra de cartão canelado de 90 graus? 👉 Obtenha o seu projeto CAD estrutural ↗ — Sem gestores de contas pelo meio. Fala diretamente com engenheiros estruturais.
Quanto custa fazer uma caixa de papelão personalizada?
O planeamento orçamental para uma caixa personalizada exige um equilíbrio delicado. Gastar demasiado em acabamentos estéticos obriga muitas vezes a cortes de custos perigosos na estrutura principal da embalagem.
O custo de fabrico de uma caixa de cartão personalizada depende inteiramente do volume da encomenda, da qualidade do cartão estrutural e da complexidade da impressão. Os preços variam de acordo com a resistência específica ao esmagamento das arestas, a utilização de impressão offset de alta fidelidade em vez de cura digital e a integração de barreiras de humidade especiais.
Mas calcular o custo teórico na folha de cálculo não é suficiente quando a mercadoria pesada chega de facto ao chão de fábrica.
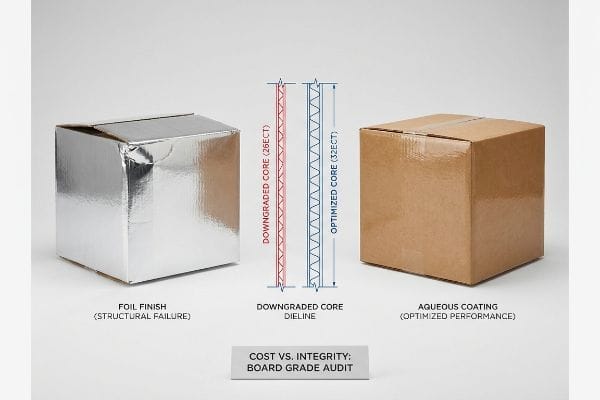
A perigosa economia do downgrade do Conselho de Cosméticos
As equipas de compras tratam frequentemente acabamentos cosméticos dispendiosos, como a laminação com folha metálica em toda a superfície, como requisitos de marketing inegociáveis para embalagens premium. Para compensar estes elevados custos unitários iniciais, autorizam secretamente uma redução da resistência à compressão das extremidades do cartão canelado base (classificação18) para poupar cêntimos por unidade.
Isto não é apenas teoria — lido com ela na prática, quando investigo falhas catastróficas no Teste de Compressão de Caixa (BCT). Um cliente enviou-me uma caixa de alumínio hiper-premium destruída, que tinha cedido completamente sob cargas superiores padrão de paletes de 680 kg (1.500 lbs)¹⁹. Não tive de consultar uma folha de cálculo; aproximei-me do protótipo amolgado, arranquei a película superior brilhante e senti imediatamente as ranhuras internas pulverizadas e extremamente macias. A princípio, presumi que um empilhador desgovernado do armazém tivesse causado o impacto, mas estava completamente enganado. Analisei as leituras do micrómetro e comprovei que o fornecedor anterior tinha reduzido secretamente a resistência térmica do núcleo de 32ECT para 26ECT²⁰apenas para financiar a cara película cosmética. Imediatamente, ajustei a tolerância da cadeia de abastecimento, eliminando o excesso de material de alumínio pesado e sobredimensionado e restaurando o substrato para o padrão original de 32ECT. Obtivemos a reflexão premium desejada utilizando revestimentos aquosos de alto brilho e sólidos. Ao confiar em testes ambientais rigorosos em vez de suposições baseadas em folhas de cálculo, guardei a estrutura. Ao impor este realinhamento de materiais, eliminei os pontos fracos da estrutura, garantindo que as caixas principais resistiam ao transporte marítimo empilhadas sem um único canto amassado, eliminando completamente o risco de rejeição por parte dos retalhistas.
| Correção de tolerância na cadeia de suprimentos | Resultado do desempenho físico | Retorno sobre o investimento logístico |
|---|---|---|
| Restauração de placa virgem 32ECT | A ranhura densa absorve cargas cinéticas superiores21 | Impede o esmagamento catastrófico de armazéns |
| Revestimento aquoso de alto teor de sólidos | Proporciona um reflexo de brilho premium | Elimina os custos elevados da película de alumínio22 |
| Recalibração dinâmica BCT | Os cantos da caixa principal mantêm o prumo absoluto | Sobrevive ao transporte de contentores empilhados duplamente23 |
Não sacrifico a capacidade de carga interna apenas para que a embalagem fique bonita por fora. Ao analisar rigorosamente a matriz de materiais, garanto que o seu orçamento para embalagens protege realmente o produto no seu interior.
🛠️ Mesa do Harvey: Está a pagar sem saber por uma melhoria estética que, secretamente, enfraquece a resistência estrutural à compressão do seu edifício? 👉 Solicite uma Avaliação Gratuita da Qualidade do Seu Projeto ↗ — Analiso pessoalmente cada projeto estrutural no prazo de 24 horas.
Conclusão
Pode escolher um fornecedor obcecado por uma estética impecável, mas quando esta base 26ECT de qualidade inferior colapsar sob o peso do empilhamento no armazém, o stock destruído resultante provocará estornos maciços por parte dos retalhistas e acabará com a sua margem de lucro. Esta mesma revisão de engenharia detetou recentemente um erro fatal de tolerância de 2 mm num grande lançamento nacional antes da produção. Pare de desperdiçar o seu orçamento de marketing com falhas estruturais invisíveis e deixe-me projetar pessoalmente o seu próximo lançamento ↗ para garantir a máxima sobrevivência no retalho.
"Gráfica Guidelines – DeLine Box and Display", https://www.delinebox.com/graphic-guidelines/. As normas técnicas de embalagem exigem cores especiais específicas ou separações de camadas para as tabelas de encaminhamento CAD, de forma a distinguir cortes de dobras, tornando as linhas pretas padrão insuficientes. Papel da evidência: especificação técnica; tipo de fonte: diretriz da indústria. Fundamenta: a necessidade de definições de linha não normalizadas para a produção. Nota de âmbito: aplicável ao corte e vinco automatizado. ↩
"Cores especiais vs. Cores CMYK: Diferenças essenciais explicadas", https://unicopacking.com/en/new/spot-color-vs-process-color.html . A documentação técnica dos softwares de encaminhamento CAD/CAM especifica que os valores CMYK são normalmente interpretados como gráficos em vez de trajetórias de ferramentas, fazendo com que as máquinas automatizadas os ignorem como cortes . Papel da evidência: limitação técnica; tipo de fonte: documentação do software. Explicação: porque é que o CMYK falha nas linhas de corte. Nota de âmbito: aplica-se ao encaminhamento automatizado CNC/laser.
"Design de Linhas de Corte para Embalagens: O Que Fornecer ao Seu Designer e Como Obter…", https://www.digitalpolo.com/packaging-dieline-design/. Os padrões de pré-impressão de embalagens definem a utilização de cores especiais distintas para separar os percursos de corte e vinco para interpretação em software CAD. Papel da evidência: especificação técnica; tipo de fonte: manual do setor. Suporte: requisitos de codificação de cores para linhas de corte. Nota sobre o âmbito: as tonalidades de cores específicas podem variar de acordo com o fabricante. ↩
"Laser Cutter – Vector Laser Cut vs. Raster | Operations", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Os guias técnicos para o design de embalagens explicam como a separação de cores especiais permite que o software CNC interprete caminhos específicos como linhas de corte em vez de áreas de impressão. Papel da evidência: validação técnica; tipo de fonte: manual da indústria. Suporta: A precisão do contacto da lâmina CNC através da separação vetorial. Nota de âmbito: Específico para software de pré-impressão baseado em vetores. ↩
"Um Guia para o Processo Completo de Pré-impressão de Embalagens – Esko", https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process . As especificações do software de pré-impressão detalham a forma como as ferramentas de verificação prévia automatizada analisam os erros geométricos e as inconsistências matemáticas nas linhas de corte e vinco antes da produção . Função da prova: verificação do processo; tipo de fonte: documentação do software. Suporta: a verificação matemática de cortes e vincos. Nota sobre o âmbito: limitado a software que suporte a análise de linhas de corte e vinco.
"Polietileno Tereftalato vs Poliolefina: Perfuração…", https://eureka.patsnap.com/report-comparative-study-of-puncture-resistance-between-polyethylene-terephthalate-and-polyolefin. Verificação das propriedades mecânicas do PET em relação à resistência à perfuração, comparativamente a outros filmes transparentes para janelas. Papel da evidência: especificação técnica; tipo de fonte: manual de ciência dos polímeros. Fundamentos: alegações de seleção de materiais. Nota de âmbito: aplicações de embalagem. ↩
"Metal adhesion to PET film", https://www.tappi.org/content/events/07place/papers/culbertson.pdf. Avaliação da resistência de adesão e compatibilidade química entre superfícies de PET não porosas e cartão poroso utilizando colas standard. Papel da evidência: limitação técnica; tipo de fonte: manual de adesivos industriais. Suporte: desafios de adesão. Nota de âmbito: PET a papel Kraft. ↩
"Efeitos do Coeficiente de Expansão Térmica e da Humidade…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/ . A literatura técnica sobre ciência dos materiais explica a disparidade entre a expansão higroscópica das fibras de celulose no papel e a estabilidade dimensional dos plásticos PET sob humidade. Papel da evidência: validação científica; tipo de fonte: manual de ciência dos materiais. Fundamentos: a causa mecânica da falha adesiva. Nota de âmbito: específico para ambientes de elevada humidade.
"Classificações de Ondas, Classificações ECT e Espessura da Parede Explicadas até 2025", https://anchorbox.com/corrugated-box-strength/. As normas da indústria de embalagens (por exemplo, TAPPI) definem o Teste de Compressão de Borda (ECT) para medir a resistência ao empilhamento do cartão canelado. Papel da evidência: especificação técnica; tipo de fonte: norma da indústria. Suporte: a classe estrutural específica do cartão utilizado na simulação. Nota de âmbito: métrica padrão para embalagens de cartão canelado. ↩
"Películas PET vs PLA para Embalagens: Resistência e Sustentabilidade", https://packzino.com/pet-vs-pla-window-films/ . Dados técnicos sobre a elasticidade dos filmes de ácido polilático (PLA) e a sua compatibilidade mecânica com as fibras de papel para evitar deformações estruturais. Papel da evidência: especificação técnica; tipo de fonte: estudo de ciência dos materiais. Apoia: o uso de PLA para mitigar os danos durante o transporte. Nota de âmbito: específico para filmes biodegradáveis à base de PLA.
"Adesivos e Selantes em Embalagens: Funções e …", https://pmc.ncbi.nlm.nih.gov/articles/PMC13258176/. Análise de engenharia de adesivos adaptáveis ao clima que absorvem o atrito durante a expansão da humidade do substrato para evitar falhas do adesivo. Função da evidência: métrica de desempenho; tipo de fonte: manual de engenharia de embalagens. Benefícios: prevenção do desprendimento da janela. Nota de âmbito: aplica-se a adesivos concebidos para substratos higroscópicos .
"Regras de Reciclagem · NYC311 – NYC.gov", https://portal.311.nyc.gov/article/?kanumber=KA-02013. Verificação de normas de reciclagem (por exemplo, ASTM ou ISO) referentes à reciclabilidade de conjuntos de cartão Kraft e janelas de bioplástico. Papel da evidência: conformidade regulamentar; tipo de fonte: padrão da indústria. Apoia: alegações de sustentabilidade e gestão de resíduos. Nota sobre o âmbito: a conformidade pode variar de acordo com a instalação de reciclagem regional .
"Determinação Analítica da Rigidez à Flexão de um Material de Cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Os guias de engenharia de embalagens de referência explicam como a espessura do material cria um raio de dobra que exige medições de compensação para um encaixe preciso. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia. Fundamentos: a exigência de compensação de calibre em matrizes de corte. Nota de âmbito: aplica-se principalmente a substratos de cartão canelado e de alta espessura. ↩
"Papelão Ondulado e Tipos de Materiais – Estratégias de Embalagem", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verificação da norma da indústria para cartão canelado tipo B para validar a medição técnica fornecida. Papel da evidência: especificação técnica; tipo de fonte: normas da indústria de embalagens. Suportes: espessura do material do cartão canelado tipo B. Nota: As dimensões exatas podem variar ligeiramente de acordo com o fabricante .
"Design Óptimo de Embalagens de Cartão Canelado de Parede Dupla", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/ . Explicação técnica de como o cálculo da espessura do material (calibre) requer o ajuste das dimensões da ranhura para acomodar o raio de curvatura da dobra. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia. Fundamentos: a necessidade mecânica da compensação do calibre no projecto estrutural. Nota de âmbito: Aplica-se especificamente a caixas dobráveis e cartão canelado.
"Influência das linhas de vinco analógicas e digitais nas propriedades mecânicas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Verificação de que a introdução de microfolgas precisas impede o bloqueio por fricção quando as camadas da embalagem se sobrepõem. Papel da evidência: especificação técnica; tipo de fonte: norma de fabrico. Fundamentos: o impacto das tolerâncias de folga na velocidade de montagem. Nota de âmbito: Relevante principalmente para linhas de montagem automatizadas.
"5 Requisitos para Embalagens Prontas para Exposição", https://greatnorthernpackaging.com/2025/11/19/5-requirements-for-shelf-ready-packaging/ . Análise que demonstra como a geometria precisa de cantos de 90 graus previne a inclinação estrutural ou o desalinhamento cumulativo em expositores de retalho. Papel da evidência: métrica de desempenho; tipo de fonte: estudo de design industrial. Fundamentos: a correlação entre a precisão do CAD e a estabilidade do produto. Nota de âmbito: Os efeitos variam de acordo com a gramagem do material e a altura da pilha.
"Overview of recent studies on IPST on ondulação de cartão canelado…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Explicação técnica de como a redução da classificação do Teste de Compressão de Borda (ECT) diminui o peso do material e o gasto em matéria-prima por unidade. Papel da evidência: Verificação técnica; tipo de fonte: Manual de engenharia de embalagens. Fundamentos: Redução de custos através da simplificação estrutural. Nota de âmbito: Específico para cartão canelado. ↩
"Investigação do Efeito da Rigidez da Camada Superior do Palete… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Breve explicação de como uma fonte externa fidedigna suporta esta afirmação. Papel da prova: verificação factual; tipo de fonte: normas da indústria logística/embalagens. Suportado por: limites de peso típicos para remessas paletizadas. Nota: as normas podem variar de acordo com a densidade do produto e o tipo de palete .
"O Guia Definitivo para os Limites de Peso das Caixas de Cartão Canelado", https://blog.cspackaging.com/blog/corrugated-weight-limits . Breve explicação de como uma fonte externa fidedigna corrobora esta afirmação. Papel da evidência: especificação técnica; tipo de fonte: manual de engenharia de embalagens. Comprova: o impacto estrutural da redução dos valores de resistência à compressão de bordo (ECT) na resistência à compressão da caixa. Nota de âmbito: ECT refere-se especificamente à resistência à compressão vertical do cartão canelado.
"Resistência à Compressão de Embalagens de Cartão Canelado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Especificação técnica sobre a forma como a densidade de ondulação do cartão virgem 32ECT lida com as forças de compressão vertical. Papel da evidência: validação técnica; tipo de fonte: manual de ciência dos materiais. Baseia-se em: integridade estrutural do cartão virgem. Nota de âmbito: aplica-se à classificação 32ECT .
"O que é o revestimento aquoso? Benefícios, aplicações e porquê…", https://millionpack.com/aqueous-coating/. Análise comparativa dos custos de produção entre revestimentos aquosos e laminação com folha metálica para acabamentos brilhantes. Papel da evidência: validação de custos; tipo de fonte: relatório de custos de fabrico. Fundamentos: ROI do revestimento aquoso. Nota de âmbito: foco nos acabamentos cosméticos. ↩
"Transporte ferroviário de contentores de duplo empilhamento – Wikipédia", https://en.wikipedia.org/wiki/Double-stack_rail_transport. Correlação entre a otimização do Teste de Compressão de Caixas (BCT) e a capacidade de suportar pressões de empilhamento em contentores de transporte. Papel da evidência: verificação do desempenho; tipo de fonte: norma de engenharia logística. Baseia-se na: fiabilidade da recalibração do BCT. Nota de âmbito: específico para caixas master. ↩



