Jedna wada opakowania może natychmiast zrujnować Twoją kampanię sprzedażową. Naprawmy te ukryte pułapki strukturalne, zanim będą Cię kosztować tysiące.
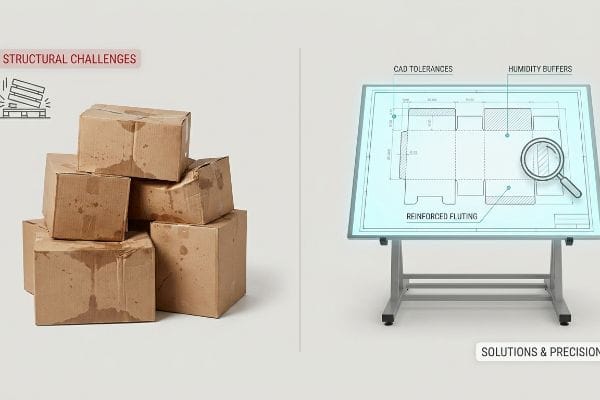
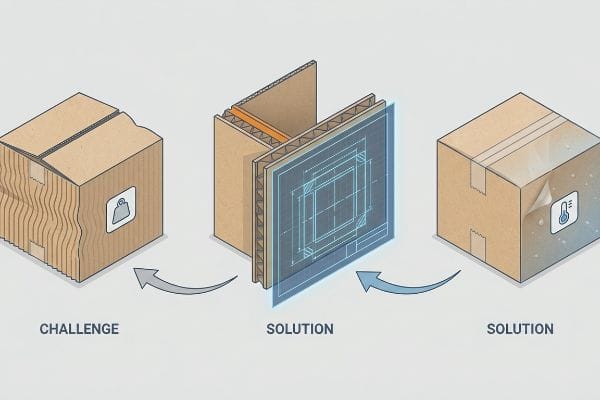
Wyzwania i rozwiązania w zakresie pakowania koncentrują się na zapobieganiu uszkodzeniom konstrukcyjnym. Typowe problemy obejmują ściskanie wystających palet, pęcznienie pod wpływem wilgoci i zmęczenie materiału podczas transportu. Dzięki wykorzystaniu precyzyjnych tolerancji CAD (projektowania wspomaganego komputerowo), buforów wilgoci i wzmocnionych fal, producenci zapewniają, że pudełka z tektury falistej przetrwają trudne warunki logistyczne w łańcuchu dostaw.
Jednak samo zidentyfikowanie tych teoretycznych zagrożeń nie wystarczy, gdy przygotowujesz się do masowego wdrożenia na skalę ogólnokrajową.
Jakie są najczęstsze wyzwania w zakresie pakowania?
Jedną z największych przeszkód w logistyce detalicznej jest utrzymanie wytrzymałości na ściskanie przy dużym obciążeniu palet. Piękne pudełko nic nie znaczy, jeśli ulegnie wygięciu w transporcie.
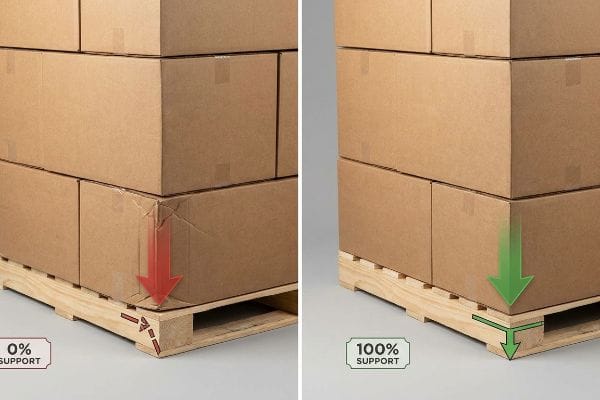
Typowe wyzwania związane z pakowaniem dotyczą przede wszystkim uszkodzeń spowodowanych obciążeniem dynamicznym i utratą kompresji. Podczas wysyłki kartonów zbiorczych, nawet niewielki wysięg palety powoduje przesunięcie ciężaru pionowego poza narożniki nośne, co drastycznie zmniejsza integralność konstrukcji i powoduje zgniecenie dolnej warstwy pod wpływem obciążenia w magazynie.
Zrozumienie tej podatności to dopiero pierwszy krok w kierunku zabezpieczenia łańcucha dostaw.
Zapobieganie awariom wynikającym ze ściskania wystających palet
Zespoły zaopatrzeniowe często starają się zwiększyć wymiary kartonów zbiorczych, aby zmaksymalizować gęstość wysyłki. Zakładają, że jeśli użyją wytrzymałego materiału, parametry kompresji surowej automatycznie ochronią towary w środku.Prowadzi to do ciasno upakowanych palet, gdzie pudła wystają poza krawędź zaledwie o ułamek cala.
Widzę tę powszechną pułapkę, w którą wpadają nawet doświadczeni kupujący, którzy chcą po prostu zmieścić więcej jednostek w kontenerze 40HQ. Zapominają, że tekturowe pudła uzyskują do 60% swojej wytrzymałości BCT2 (test ściskania pudła) bezpośrednio z pionowego ustawienia czterech narożników. Kiedyś miałem klienta, którego ponadgabarytowe kartony zwisały z drewnianego pokładu zaledwie o pół cala; kiedy usłyszałem głośny, mdły trzask niepodpartego żłobkowania uginającego się pod górnym obciążeniem 1500 funtów (680 kg), było już za późno. Jeśli narożnik zwisa, nie przenosi żadnego obciążenia3. Aby to naprawić, matematycznie zmniejszam maksymalny dopuszczalny obrys w naszym oprogramowaniu konstrukcyjnym dokładnie o 0,5 cala (12,7 mm). Ta dokładna regulacja tolerancji gwarantuje, że narożniki konstrukcyjne pozostają w pełni podparte, eliminując uszkodzenia podczas transportu i kosztowne zwroty kosztów przez sprzedawców detalicznych.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Maksymalizacja rozmiaru kartonu powodująca wystający element palety | Zmniejsz powierzchnię o 0,5 cala (12,7 mm)4 | Zapobiega zgniataniu dolnej warstwy |
| Poleganie wyłącznie na testach surowców | Wyrównaj narożniki nośne w pionie5 | Przywraca 60% wytrzymałości na ściskanie6 |
| Ignorowanie geometrii tarasu drewnianego | Wymuś zerowy wystający obszar ograniczający CAD | Eliminuje obciążenia zwrotne za logistykę |
Zawsze ustalam geometrię palety, zanim jeszcze zaczniemy omawiać projekt graficzny. Ochrona głównych narożników to najskuteczniejszy sposób, aby mieć pewność, że Twój produkt przetrwa trudną podróż morską do sklepu.
🛠️ Biuro Harvey'a: Nie masz pewności, czy Twoje kartony główne są bezpieczne dla standardowych palet GMA? 👉 Zamów audyt załadunku palet ↗ — Bezpośredni dostęp do mojego biura. Obiecuję zero automatycznego spamu sprzedażowego.
Jakie są słabości tektury?
Surowa tektura falista jest niezwykle wytrzymała, ale ma jedną zasadniczą wadę: jest bardzo porowata i aktywnie reaguje na otoczenie fizyczne.
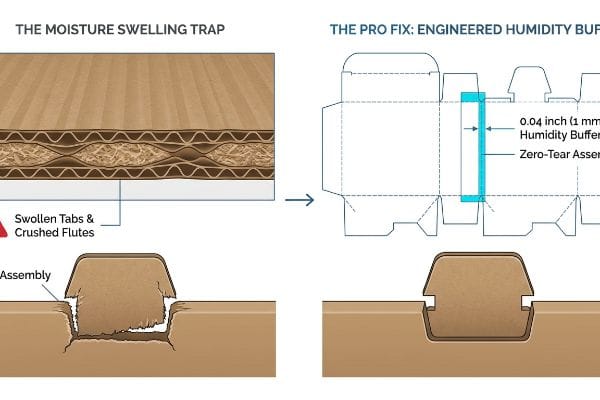
Do głównych wad tektury falistej należy ekstremalna podatność na wchłanianie wilgoci i pęcznienie pod wpływem wilgoci. Ponieważ tektury faliste są porowate, wilgoć panująca w magazynach powoduje rozszerzanie się włókien papieru, co drastycznie zmienia tolerancje konstrukcyjne. To pęcznienie prowadzi do rozrywania zakładek blokujących i zgniatania rowków podczas fizycznego montażu w sklepie.
Wiedza o tym, jak włókna papierowe reagują na warunki klimatyczne, jest bezwzględnym wymogiem dla sprawnego przeprowadzenia procesu produkcyjnego w sklepie.
Pułapka tolerancji na pęcznienie wilgoci
Projektanci graficzni pracujący w klimatyzowanych studiach zazwyczaj ustalają tolerancje szczelin wykrojnika na podstawie absolutnej grubości suchej tektury. Zakładają, że szczelina wycięta dokładnie do 0,12 cala (3 mm) dla tektury B-flute7 będzie miała idealny rozmiar nawet po kilku tygodniach. Rzadko biorą pod uwagę wpływ opakowania na środowisko, zanim dotrze ono do miejsca przeznaczenia.
To niezwykle frustrujące, gdy kupujący pytają, dlaczego ich wcześniej idealne próbki nagle nie chcą się zmontować podczas masowej produkcji. Prawda jest taka, że porowaty testliner 32ECT (test zgniatania krawędzi) pochłania wilgoć otoczenia8 podczas długiego transportu morskiego lub podczas przebywania w wilgotnych centrach dystrybucyjnych w USA. Stałem obok pakowaczy walczących o wciśnięcie spuchniętych zakładek w szczeliny, słuchając szorstkiego, ściernego tarcia rozrywanych włókien papieru, ponieważ materiał fizycznie się rozszerzał. Aby rozwiązać ten problem, należy proaktywnie komunikować się z producentem, aby zaprojektował bufor wilgoci bezpośrednio w pliku konstrukcyjnym. Dodaję dodatkowe 0,04 cala (1 mm) luzu do szczelin odbiorczych dla przesyłek kierowanych do wilgotnego klimatu, zapewniając zespołowi montaż bez rozdarć, niezależnie od pogody w magazynie, skracając czas pracy pakowania o około 20%9.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Ustawianie tolerancji suchych gniazd CAD | Dodaj bufor wilgotności 0,04 cala (1 mm)10 | Zapewnia beztarciowe wkładanie zakładki |
| Ignorowanie klimatu tranzytowego oceanów | Inżynier ds. szczytowej wilgotności otoczenia | Zapobiega rozdarciom laminowania litograficznego11 |
| Naciskanie spuchniętych części | Przekazywanie danych klimatycznych do fabryki | Skraca czas pracy montażowej |
Nie pozwolę, by zmienne klimatyczne zrujnowały masowe wprowadzenie produktów do sprzedaży detalicznej. Zapewnienie mikroskopijnej przestrzeni do oddychania w liniach produkcyjnych to najłatwiejszy sposób na ochronę marki przed wściekłymi sprzedawcami i zniszczonymi opakowaniami.
🛠️ Harvey's Desk: Czy wysyłasz płaskie paczki do wilgotnego centrum dystrybucji bez dostosowania tolerancji szczelin konstrukcyjnych? 👉 Sprawdź swoje luzy CAD ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Jakie są etapy produkcji pudełek tekturowych?
Produkcja niezawodnych opakowań wymaga czegoś więcej niż tylko nadruku na papierze. Najbardziej wymagające etapy zachodzą podczas mechanicznego przekształcania płaskich arkuszy w geometrię strukturalną.
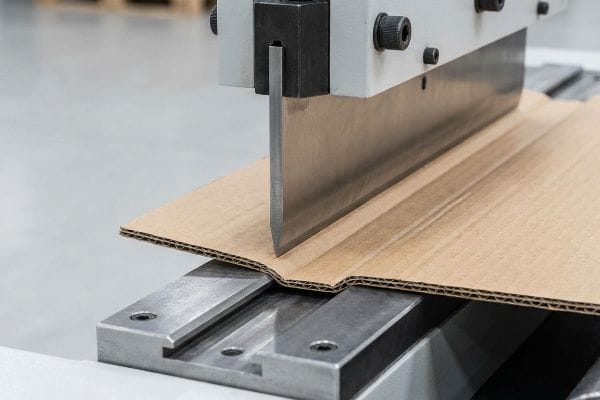
Etapy produkcji pudełek tekturowych obejmują weryfikację linii wykrojnika przed lotem, laminowanie litograficzne, wykrawanie i bigowanie. Najważniejszym krokiem jest zarządzanie fizyczną matrycą bigującą, która kontroluje rozciąganie włókien papieru. Nieprawidłowe dociskanie linijki stalowej powoduje pękanie zadrukowanego podłoża i utratę wytrzymałości na ściskanie.
Najkosztowniejsze błędy pojawiają się najczęściej w przestrzeni pomiędzy projektem cyfrowym a fizyczną produkcją.
Opanowanie matrycy zagnieceń w celu zapobiegania pękaniu
Wiele zespołów ds. marek zakłada, że narysowanie prostej linii na cyfrowej wykrojniku automatycznie przekłada się na idealne zgięcie pod kątem 90 stopni na hali produkcyjnej. Grubą tekturę falistą traktują jak standardowy papier do drukarek, zakładając, że proces składania nie wymaga żadnej ingerencji mechanicznej. Prowadzi to do projektów, które pięknie wyglądają na monitorze, ale nie sprawdzają się na fizycznych narzędziach.
Wyobraź sobie składanie grubej tektury falistej jak zginanie grubego kawałka suchego drewna; jeśli go po prostu złamiesz, powierzchnia natychmiast się rozszczepi. Solidną zasadą jest nigdy nie umieszczać grubej warstwy farby bezpośrednio na niekontrolowanym zagięciu strukturalnym. Nawet doświadczeni projektanci często ignorują ten martwy punkt, dopóki nie spróbują złożyć pierwszej białej próbki. Pamiętam, jak poczułem ostrą, poszarpaną krawędź świeżo złożonego panelu nagłówkowego, gdzie dziewiczy liner kraftowy całkowicie pękł pod stalową matrycą. Wciśnięcie metalowego ostrza w grubą tekturę bez wsparcia powoduje wyginanie się wewnętrznych rowków i pękanie zadrukowanego arkusza wierzchniego. Aby to naprawić, wymuszam użycie żeńskiego kanału bigującego matrycy działającego jak kowadło12, precyzyjnie kontrolując rozciąganie włókien, aby wyeliminować pękanie litograficzne13. Ta mechaniczna kontrola zachowuje wytrzymałość krawędzi, zapobiegając masowym odrzuceniom od sprzedawców detalicznych z powodu nieestetycznych przebić graficznych.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Zakładając, że fałdy powstają naturalnie | Użyj żeńskiego kanału bigującego matrycę14 | Zapobiega pękaniu krawędzi graficznych |
| Ignorowanie naprężenia włókien papieru | Kontroluj ciśnienie uderzenia matrycy stalowej15 | Utrzymuje nieskazitelny wizerunek marki |
| Nakładanie ciemnego tuszu na surowe fałdy | Przed drukowaniem masowym zmapuj punkty naprężenia16 | Eliminuje odrzucenia estetyczne |
Monitoruję matrycę bigującą przy każdym druku, ponieważ pęknięte zagięcie to zagrożenie dla opakowania. Zabezpieczenie fizycznego zagięcia gwarantuje, że opakowanie zachowa zarówno integralność strukturalną, jak i doskonały wygląd.
🛠️ Biurko Harvey'a: Czy Twoje grube wzory pękają wzdłuż linii zagięć podczas recenzji próbek? 👉 Zdobądź darmową ocenę Matrix ↗ — Bez formularzy, które powodują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Jakie są kreatywne sposoby wykorzystania pudełek tekturowych?
Marki nieustannie starają się rozciągnąć swoje budżety marketingowe, adaptując duże konstrukcje podłogowe do mniejszych, drugorzędnych zastosowań. Jednak kreatywność zawsze musi uwzględniać prawa fizyki materiałów.
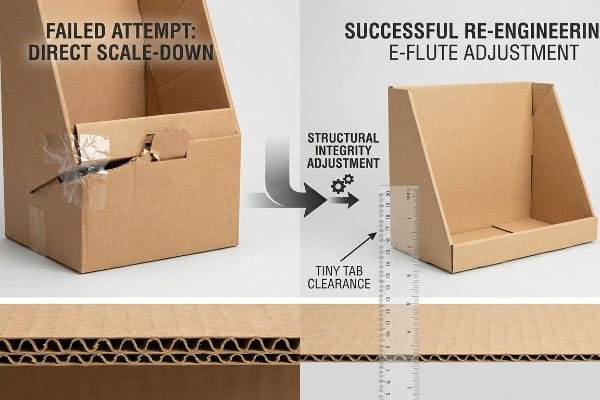
Kreatywne sposoby wykorzystania pudełek tekturowych często obejmują przekształcanie regałów podłogowych w mniejsze ekspozytory przykasowe. Jednak bezpośrednie zmniejszanie formatek konstrukcyjnych powoduje poważne uszkodzenia spowodowane tarciem zakładki. Inżynierowie muszą wymieniać grube rowki na cieńsze mikrorowki i ponownie obliczać marginesy na zagięcia, aby zapewnić prawidłowe funkcjonowanie mniejszej konstrukcji.
Jednak znajomość teorii nie wystarczy, gdy maszyny zaczną działać i kontrolę przejmie fizyka strukturalna.
Dlaczego standardowa kreacja „dopasowująca się do kształtu” zawodzi na hali produkcyjnej
Agencje kreatywne często wykorzystują udaną, wytrzymałą wykrojnikową konstrukcję do ekspozycji podłogowej i matematycznie zmniejszają ją o 50%, aby mogła służyć jako element blatu . Zakładają, że uniwersalny plik wektorowy działa bez zarzutu we wszystkich wymiarach i skalach. To uproszczone podejście całkowicie ignoruje fizyczną gęstość i ograniczenia związane ze składaniem tektury, na której jest umieszczony .
To nie jest tylko teoria — widzę to na hali testowej, gdy klienci próbują bezpośrednio zmniejszyć o 50% skalę ciężkiego wyświetlacza z falą B. Gdy zmniejszasz promienie zagięcia i zakładki blokujące do mikroproporcji, gęste, faliste fale fizycznie nie mogą się czysto zginać18. Przetestowałem skurczony plik klienta na moim stole do cięcia CNC (Computer Numerical Control) i zmierzyłem poważne odchylenie 0,11 cala (2,79 mm) na głównej zakładce blokującej. Sztywna tektura pękła pod wpływem naprężenia, zmuszając zespół montażowy do owinięcia zepsutych połączeń brudzącą przezroczystą taśmą, aby tylko utrzymać ją razem. Aby to naprawić, usunąłem rozdęty materiał z falą B i nakazałem strukturalne zmniejszenie do podłoża z falą E o grubości 0,06 cala (1,5 mm)19. Poprzez całkowite przeprojektowanie zamków ciernych i matematyczne dostosowanie prześwitów mikrozakładek uzyskałem idealnie kwadratowe dopasowanie. Dzięki wprowadzeniu tej 1,5-milimetrowej tolerancji zapewniłem skrócenie czasu montażu i pakowania o 35 sekund na jednostkę, co całkowicie wyeliminowało potrzebę stosowania taśmy i pozwoliło klientowi zaoszczędzić znaczne koszty pracy ręcznej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Matematycznie zmniejszające się podłogowe projekty CAD | Przeprojektuj określone prześwity mikrozaczepów | Zapobiega zatrzaskiwaniu się zakładek |
| Zastosowanie grubej fali B w przypadku małych jednostek | Przejdź do cienkiego materiału na flet E20 | Zapewnia wyraźne zagięcia pod kątem 90 stopni |
| Poleganie na taśmie w przypadku zepsutych zamków | Kalibracja precyzyjnych tolerancji gięcia | Skraca czas montażu o 35 sekund21 |
Nigdy nie pozwalam marce na ponowne wykorzystanie grubej wykrojki podłogowej do delikatnego blatu. Traktowanie każdej kreatywnej redukcji jak zupełnie nowego projektu inżynieryjnego to jedyny sposób na ochronę marży przed katastrofalnym tarciem montażowym.
🛠️ Biurko Harvey'a: Czy sprawdziłeś konkretny dopuszczalny wymiar gięcia suwmiarki przed zmniejszeniem ekspozycji podłogowej do rozmiaru lady? 👉 Prześlij mi plik z wykrojnikiem ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz próbować iść na łatwiznę, stosując kreatywne rozwiązania w zakresie zmniejszania skali i niedbale dobrane dodatki wilgoci, ale gdy niepodparty wystający element palety spowoduje katastrofalne zgniecenie dolnej warstwy pod ciężarem 680 kg (1500 funtów) ładunku od góry, powstałe uszkodzenia spowodują natychmiastowe odrzucenie towaru przez sprzedawcę i zniweczą marżę zysku całej kampanii. To jest dokładna specyfikacja, której używa moich 10 największych klientów detalicznych, aby zagwarantować sobie brak odrzuceń druku. Przestań zgadywać na temat fizyki konstrukcji i pozwól mi osobiście przebadać Twoją geometrię przez mój bezpłatny audyt wytrzymałościowy CAD ↗, aby zidentyfikować poważne wady w transporcie, zanim rozpoczniesz masową produkcję.
„[PDF] Wpływ wystającej palety na wytrzymałość na ściskanie pudła”, https://admin.fibrebox.org/wp-content/uploads/2025/07/Pallet_Overhang_Phase_1.pdf. Analiza techniczna wykazująca, że wystająca paleta zmniejsza efektywną nośność pudeł, niezależnie od gatunku materiału. Rola dowodu: weryfikacja techniczna; typ źródła: badanie inżynierii opakowań. Potwierdza: twierdzenie, że sama wytrzymałość materiału nie jest w stanie zrekompensować niestabilności strukturalnej spowodowanej wystającą częścią. Uwaga dotycząca zakresu: skupiono się na kartonach zbiorczych z tektury falistej. ↩
„Oszacowanie wytrzymałości na ściskanie pudeł z tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Literatura techniczna z zakresu inżynierii opakowań dostarcza danych na temat wpływu pionowości narożników pudełek na całkowitą wartość testu ściskania pudełek (BCT). Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik inżynierski. Potwierdza: konkretny wpływ wyrównania narożników na wytrzymałość konstrukcyjną. Uwaga dotycząca zakresu: wartości procentowe mogą się różnić w zależności od gatunku tektury i rodzaju fali. ↩
„Wpływ przesunięcia palety na wytrzymałość na ściskanie…”, https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1067&context=it_fac. Badania stabilności palet i rozkładu obciążenia wykazują, że pionowa wytrzymałość na ściskanie zanika, gdy ściany nośne nie są podparte przez platformę paletową. Rola dowodu: uzasadnienie teoretyczne; typ źródła: praca naukowa. Potwierdza: twierdzenie, że niepodparte narożniki nie przenoszą obciążeń pionowych. Uwaga dotycząca zakresu: zakłada statyczne ściskanie pionowe. ↩
„Prognozowanie wpływu szczelin między deskami paletowymi…”, https://repository.rit.edu/cgi/viewcontent.cgi?article=1053&context=japr. Wytyczne branżowe dotyczące wymiarowania kartonów w celu uniknięcia wystających palet i utrzymania pionowego ściskania. Rola dowodowa: norma techniczna; typ źródła: podręcznik logistyczny. Wsparcie: zalecenie dotyczące zmniejszenia zajmowanej powierzchni, aby zapobiec zgnieceniu. Uwaga dotycząca zakresu: dotyczy standardowych wymiarów palet GMA. ↩
„[PDF] Badanie wzoru układania palet w stosy podczas mostkowania ładunków jednostkowych – VTechWorks”, https://vtechworks.lib.vt.edu/bitstream/handle/10919/78616/Molina%20Montoya_Eduardo_T_2017.pdf?. Mechaniczne wyjaśnienie, w jaki sposób pionowe wyrównanie narożników zapewnia bezpośrednie przeniesienie ciężaru na paletę. Rola dowodowa: wyjaśnienie techniczne; typ źródła: podręcznik do nauki o opakowaniach. Wsparcie: metoda ograniczania zgniatania dolnej warstwy. Uwaga dotycząca zakresu: dotyczy głównie opakowań z tektury falistej. ↩
„Modelowanie predykcyjne wpływu wystającej palety na ściskanie pudła…”, https://vtechworks.lib.vt.edu/items/d6fb70fe-bf11-40d2-a44c-3ba7918d06e3. Badanie techniczne ilościowe określające odzysk wytrzymałości na ściskanie pudła, gdy narożniki są ustawione pionowo, a gdy są wystające. Rola dowodu: weryfikacja ilościowa; typ źródła: badanie inżynierii konstrukcyjnej. Dowody: wpływ wyrównania narożników na nośność. Uwaga dotycząca zakresu: wyniki mogą się różnić w zależności od gatunku tektury falistej. ↩
„Tektura falista i gatunki materiałów | 30.06.2021”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Branżowe normy dotyczące opakowań lub karty techniczne producenta weryfikują typowe wymiary i tolerancje szczelin dla materiałów falistych typu B. Rola dowodu: Weryfikacja techniczna; typ źródła: Podręcznik inżynierski. Wsparcie: Konkretna metryka używana do określania rozmiarów szczelin. Uwaga dotycząca zakresu: Tolerancje mogą się różnić w zależności od producenta. ↩
„Wpływ wilgotności i temperatury na właściwości mechaniczne…”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Dane materiałoznawcze potwierdzają higroskopijne właściwości tektury falistej oraz wpływ absorpcji wilgoci na stabilność wymiarową. Rola dowodu: Weryfikacja techniczna; rodzaj źródła: Podręcznik inżynierii opakowań. Wsparcie: Wpływ wilgotności na testliner ECT. Uwaga dotycząca zakresu: Dotyczy tektur niepowlekanych. ↩
„Wydajność i automatyzacja: technologiczne podstawy…”, https://www.lantech.com/efficiency-and-automation-the-technological-basis-of-modern-packaging-lines/. Badania inżynierii przemysłowej określają ilościowo zależność między tolerancjami dopasowania komponentów a szybkością montażu ręcznego w środowiskach logistycznych. Rola dowodów: Walidacja empiryczna; typ źródła: Raport o efektywności logistyki. Wsparcie: Redukcja czasu pracy dzięki poprawionym tolerancjom konstrukcyjnym. Uwaga dotycząca zakresu: Oszacowanie oparte na branżowych benchmarkach montażowych. ↩
„Wytrzymałość na ściskanie opakowań z tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Weryfikacja norm branżowych dotyczących tolerancji wymiarowych związanych z wilgotnością w projektowaniu CAD opakowań z tektury falistej. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierski. Wsparcie: określona wartość bufora pęcznienia. Uwaga dotycząca zakresu: dotyczy standardowej tektury falistej. ↩
„Wpływ wilgotności względnej na wytrzymałość na ściskanie…”, https://open.clemson.edu/all_theses/3225/. Techniczne wyjaśnienie, w jaki sposób pęcznienie wywołane wilgocią powoduje naprężenia i uszkodzenia warstw laminowanych litowo. Rola dowodu: mechanizm przyczynowy; typ źródła: badanie materiałoznawstwa. Potwierdza: związek między wilgocią otoczenia a rozdarciem laminacji. Uwaga dotycząca zakresu: skupienie się na warunkach transportu oceanicznego. ↩
„Wpływ analogowych i cyfrowych linii bigowania na właściwości mechaniczne…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Wyjaśnia funkcję mechaniczną matrycy żeńskiej jako powierzchni przeciwciśnienia podczas procesu bigowania. Rola dowodowa: specyfikacja techniczna; typ źródła: instrukcja pakowania przemysłowego. Potwierdza: zastosowanie struktury przypominającej kowadło do precyzyjnego składania. Uwaga dotycząca zakresu: Dotyczy wykrawania stalową linijką. ↩
„Dlaczego pudełka z tektury falistej pękają podczas składania?”, https://www.linkedin.com/pulse/why-do-corrugated-boxes-crack-when-folded-practical-moss-6nqyc. Zawiera dane materiałoznawcze na temat tego, jak kontrolowane wydłużenie włókien zapobiega pękaniu zadrukowanych podłoży. Rola dowodowa: weryfikacja przyczynowa; typ źródła: badania z zakresu inżynierii papieru. Potwierdza: związek między rozciąganiem włókien a zapobieganiem pękaniu litograficznemu. Uwaga dotycząca zakresu: dotyczy procesów laminowania litograficznego. ↩
„Matryca bigująca do tektury falistej”, https://www.cito.de/en/GB/cito/products-corrugated-board/creasing-matrix-corrugated-board/. Szczegółowe wyjaśnienie, w jaki sposób żeński kanał matrycy wspomaga bigowanie, zapobiegając pękaniu powierzchni. Rola dowodowa: Specyfikacja techniczna; typ źródła: Podręcznik Inżynierii Opakowań. Wsparcie: Zastosowanie bigowania matrycowego w celu ochrony krawędzi graficznych. Uwaga dotycząca zakresu: Dotyczy głównie tektury litej. ↩
„Steel Rule Dies 101: Wprowadzenie, zastosowania i korzyści – Fremont Cutting Dies”, https://fremontcuttingdies.com/steel-rule-dies-101-intro-uses-benefits/. Analiza, jak regulacja ciśnienia uderzenia zapobiega nadmiernemu ściskaniu i rozciąganiu włókien. Rola dowodu: Parametr procesu; typ źródła: Norma produkcyjna. Wsparcie: Związek między ciśnieniem matrycy a wizualnym utrzymaniem marki. Uwaga dotycząca zakresu: Dotyczy maszyn do wykrawania. ↩
„Analiza pól naprężeń i odkształceń pudła tekturowego…”, https://www.academia.edu/7467944/Analysis_of_the_Strain_and_Stress_Fields_of_Cardboard_Box_during_Compression_by_3D_Digital_Image_Correlation. Weryfikacja praktyki identyfikacji stref naprężeń fałd w celu optymalizacji rozmieszczenia farby. Rola dowodu: Metoda zapewnienia jakości; typ źródła: Podręcznik przemysłu poligraficznego. Wsparcie: Mapowanie naprężeń w celu wyeliminowania odrzutów estetycznych. Uwaga dotycząca zakresu: Dotyczy druku offsetowego wielokolorowego. ↩
„Analityczne wyznaczanie sztywności zginania pięciu…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Dokumentacja techniczna dotycząca opakowań z tektury falistej wyjaśnia, że grubość materiału i rozmiar fali pozostają stałe niezależnie od skali projektu, co wymaga ponownego obliczenia tolerancji na zagięcia. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: twierdzenie, że skalowanie liniowe ignoruje fizykę materiałów. Uwaga dotycząca zakresu: dotyczy tektury falistej. ↩
„[PDF] Specyfikacje tektury falistej – Archiwa Narodowe”, https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. Specyfikacje techniczne dotyczące wymiarów falistej tektury falistej i tolerancji na zagięcia wyjaśniają, dlaczego nie można zmniejszyć większych fal bez ryzyka ich uszkodzenia. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik produkcji. Wsparcie: fizyka uszkodzeń materiału podczas skalowania bezpośredniego. Uwaga dotycząca zakresu: Dotyczy tektury falistej typu B. ↩
„Przewodnik po grubości tektury”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoqZprZX56tbhl5ACvpxmhWqiwPiPvtvbxvWzO-wQnuZL-nTAcOM. Standardowe arkusze danych branżowych określają nominalną grubość i zastosowanie tektury falistej E-flute do opakowań małoformatowych. Rola dowodu: weryfikacja specyfikacji; typ źródła: karta danych technicznych. Wsparcie: stosowanie cieńszego podłoża dla mniejszej integralności strukturalnej. Uwaga dotycząca zakresu: Standardowe pomiary branżowe. ↩
„Opakowania z mikrofal | Kartony EF N-Flute”, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Dokumentacja techniczna dotycząca rozmiarów falistych tektury falistej, wyjaśniająca, jak cieńsze fale pozwalają na uzyskanie ostrzejszych i bardziej precyzyjnych zagięć w opakowaniach na małą skalę. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: wyższość fali E w zakresie wyraźnych zagięć. Uwaga dotycząca zakresu: koncentruje się na fizyce materiałów tektury falistej. ↩
„Konstrukcje tekturowe: Obliczanie naddatku na zginanie 1 – YouTube”, https://www.youtube.com/watch?v=j1n5ojAbAic. Dane branżowe lub studia przypadków ilościowo określające wzrost wydajności w montażu ekspozycji sklepowych przy zastosowaniu precyzyjnych naddatków na zginanie zamiast ręcznego mocowania taśmą. Rola dowodu: wskaźnik wydajności; typ źródła: biała księga branżowa. Wsparcie: konkretna redukcja czasu montażu. Uwaga dotycząca zakresu: może się różnić w zależności od rozmiaru ekspozycji. ↩