Chcesz, aby Twoja marka odzieżowa była postrzegana jako premium, ale niestandardowe opakowania często przypominają drogi labirynt fabrycznego żargonu. Pozwól nam wyeliminować tarcia i stworzyć je dobrze.
Szybkie i łatwe tworzenie niestandardowych pudełek na luksusową odzież wymaga wykorzystania standardowych wektorowych linii wykrojników, doboru wysokiej jakości podłoży, takich jak siarczan bielony w stanie stałym, oraz zastosowania specjalistycznych wykończeń, takich jak laminowanie typu soft-touch. Wykorzystanie specjalistycznej inżynierii prepress gwarantuje szybkie prototypowanie przy jednoczesnym zachowaniu ścisłych tolerancji konstrukcyjnych i wysokiej jakości estetyki wizualnej, gotowej do sprzedaży detalicznej.
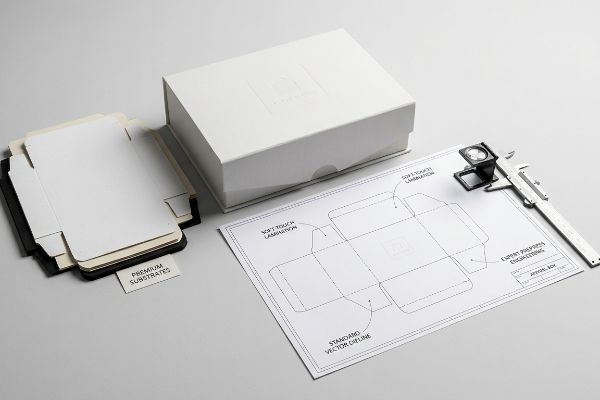
Znajomość podstawowych komponentów to dopiero początek; prawdziwa praca zaczyna się od ich wdrożenia w rzeczywistej fabryce, bez uszczerbku dla marży zysku.
Jak stworzyć własne, niestandardowe pudełka?
Tworzenie własnego projektu opakowania zaczyna się od czystego pliku, ale to, co wygląda bezbłędnie na monitorze komputera, może spowodować całkowite zatrzymanie linii produkcyjnej.
Tworzenie własnych, niestandardowych pudełek wymaga generowania precyzyjnych wykrojników strukturalnych, przypisywania odrębnych mechanicznych kolorów dodatkowych do cięcia i bigowania oraz stosowania odpowiednich marginesów spadów. Ta fundamentalna technologia CAD (Computer-Aided Design) gwarantuje, że zautomatyzowane stoły CNC (Computer-Numerical Control) precyzyjnie przetwarzają plik, co skutkuje uzyskaniem perfekcyjnego opakowania fizycznego bez opóźnień w produkcji.
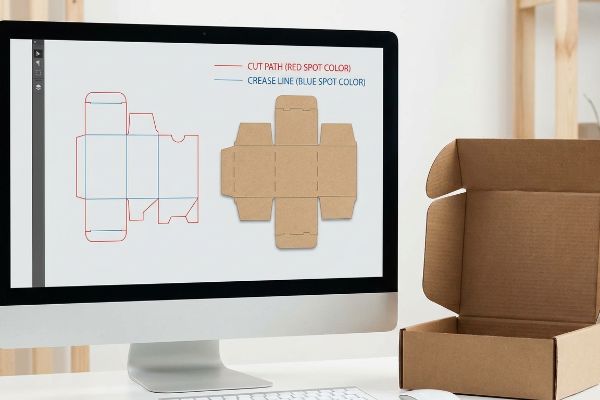
Piękny projekt będzie bezużyteczny, jeśli maszyny nie będą w stanie odczytać instrukcji konstrukcyjnych.
Obowiązek stosowania narzędzi do produkcji pudełek niestandardowych w kolorze dodatkowym
Większość zespołów ds. marek zakłada, że skoro narysują podstawowe linie w pliku projektu, wskazujące miejsce złożenia opakowania, fabryka może po prostu nacisnąć przycisk druku. Zazwyczaj używają standardowej czarnej kreski, aby obrysować kształt koperty, wierząc, że maszyny intuicyjnie zrozumieją, które linie są przeznaczone dla ostrzy tnących, a które dla tuszu dekoracyjnego. Wydaje się to logicznym założeniem dla każdego, kto dopiero zaczyna przygodę z projektowaniem opakowań detalicznych.
W rzeczywistości automatyczne stoły tnące nie mają oczu; odczytują one ściśle określone kolory dodatkowe przypisane do ścieżek wektorowych1 , aby naprowadzić ostrza. Jeśli pozostawisz linie strukturalne w standardowym, czarnym kolorze CMYK, oprogramowanie maszyny po prostu scali je z grafiką do druku, w wyniku czego do centrum realizacji zamówienia trafią płaskie, niepocięte arkusze. Aby zapewnić płynne wprowadzenie produktu do sprzedaży detalicznej i nieskazitelne wrażenia z rozpakowywania, zawsze przypisuj dedykowany kolor dodatkowy do ścieżek cięcia, całkowicie odizolowanych od grafiki. Ten prosty nawyk prepress gwarantuje, że Twoje pudełka z odzieżą będą idealnie pocięte i złożone na powierzchni sklepowej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Użycie koloru czarnego CMYK do linii cięcia | Mapuj ścieżki do określonych kolorów punktowych | Eliminuje 100% błędów cięcia2 |
| Łączenie sztuki i warstw strukturalnych | Wyizoluj linie cięcia na zablokowanej górnej warstwie3 | Zapobiega przypadkowemu przycinaniu grafiki |
| Zgadywanie dopuszczalnych ilości fałdów | Użyj parametrycznych szablonów generowanych przez CAD4 | Zapewnia bezproblemowy montaż w 5 sekund |
Prawidłowe przypisanie kolorów dodatkowych do ścieżek strukturalnych eliminuje pomyłki w trakcie produkcji. Ten niezbędny etap przygotowania do druku pozwala utrzymać harmonogram kampanii odzieżowej i gwarantuje bezproblemowe rozpakowywanie produktów w sklepie.
🛠️ Biurko Harveya: Nie masz pewności, czy Twój grafik rzeczywiście oddzielił linie cięcia od projektu? 👉 Pozwól mi sprawdzić Twój plik ↗ — Bezpośredni dostęp do mojego biurka. Zero automatycznego spamu sprzedażowego, obiecuję.
Jak zrobić luksusowe pudełko?
Przejście na tekstury premium brzmi prosto, ale te dotykowe warstwy wprowadzają zmienne fizyczne, które mogą natychmiast zniszczyć wizerunek Twojej marki.
Produkcja luksusowego pudełka wymaga zastosowania wysokiej jakości podłoży strukturalnych, zastosowania przyjemnych w dotyku wykończeń, takich jak laminowanie typu soft-touch, oraz przestrzegania ścisłych matematycznych krzywych kompensacji kolorów. Te zaawansowane kalibracje prepress gwarantują, że absorbujące światło powłoki polimerowe nie przyciemniają podstawowych kolorów Pantone marki, zachowując nieskazitelną spójność wizualną w całej prezentacji handlowej.
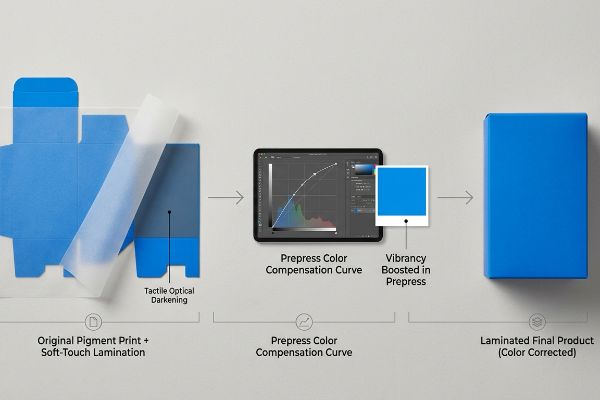
Prawdziwy luksus nie polega jedynie na naklejeniu foliowego logo na pudełko; wymaga on opanowania subtelnej chemii.
Efekt optycznego przyciemnienia w dotyku w opakowaniach premium
Aby uzyskać ten luksusowy, aksamitny efekt, który uwielbiają kupujący odzież, zespoły projektowe często wybierają wysokiej jakości, miękką w dotyku laminację termiczną5 na swoje zadrukowane kartony. Zatwierdzają żywy, cyfrowy proof na podświetlanym monitorze i zakładają, że nałożenie przezroczystej folii na ostateczny wydruk nie wpłynie w żaden sposób na kolorystykę ich marki. Z perspektywy projektowania detalicznego, przezroczysta powłoka powinna pozostać całkowicie transparentna.
W rzeczywistości w handlu detalicznym folia soft-touch działa jak mikroskopijny rozpraszacz światła6.Po nałożeniu, matowa powierzchnia rozprasza światło otoczenia w sklepie, co wizualnie przyciemnia pigmenty nawet o pięć procent7i może sprawić, że żywe kolory będą wyglądać na matowe na półce. Aby rozwiązać ten powszechny problem, eksperci ds. opakowań stosują krzywą kompensacji kolorów w fazie prepress, nieznacznie zwiększając intensywność kolorów przed drukiem. Ta strategiczna korekta gwarantuje, że finalne luksusowe pudełka idealnie pasują do zatwierdzonego proofa, chroniąc identyfikację wizualną marki we wszystkich kanałach sprzedaży detalicznej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Ignorowanie absorpcji światła laminowania8 | Zastosuj krzywą kompensacji kolorów przed drukiem | Utrzymuje dokładne dopasowanie kolorów marki |
| Zatwierdzenie nielaminowanych wypłat | Skanowanie laminowanych próbek za pomocą spektrofotometru9 | Zapobiega kosztownym odrzuceniom partii |
| Mieszanie wody i powłok olejowych bezmyślnie | Dopasuj chemię poziomu dyna powierzchniowego10 | Zapobiega łuszczeniu się powłoki aksamitnej |
Wymaganie oceny fizycznych, laminowanych wydruków w warunkach oświetlenia sklepowego jest kluczowe przed zatwierdzeniem serii premium. Skorygowanie tej optycznej zmiany w procesie przygotowania do druku gwarantuje, że prezentacja luksusowej odzieży będzie żywa i spójna.
🛠️ Biurko Harvey'a: Czy Twoja ostatnia partia matowych pudełek premium wyszła o pięć odcieni ciemniejsza niż Twój cyfrowy proof? 👉 Dowiedz się więcej o naszej kalibracji kolorów ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Jak mogę stworzyć własny, spersonalizowany gadżet?
Opracowanie spersonalizowanego merchandisingu dla Twojej linii odzieżowej wymaga przełożenia cyfrowych zasobów marki na materiały fizyczne, które wytrzymają trudne warunki panujące w sklepie.
Stworzenie własnego, spersonalizowanego merchandisingu wiąże się z przeniesieniem cyfrowego brandingu do fizycznych formatów sprzedaży detalicznej poprzez zastosowanie pojedynczych, punktowych kolorów zamiast standardowego druku procesowego. Ta zmiana techniczna zapobiega optycznemu ziarnistości punktów rastrowych na porowatych podłożach, zapewniając maksymalny kontrast i natychmiastową widoczność dla kupujących.
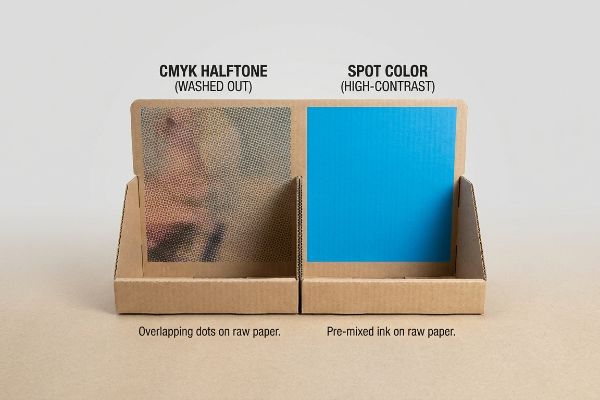
Skuteczna sprzedaż odzieży wymaga zrozumienia, jak zachowuje się tusz w kontakcie z surowymi, niezabezpieczonymi włóknami papieru.
Pokonywanie pułapki półtonowego błota na ekspozycjach handlowych
Zespoły marketingowe zazwyczaj eksportują swoje eleganckie, cyfrowe logo do standardowych formatów, zakładając, że czterokolorowa mieszanka11 dokładnie odtworzy identyfikację marki na fizycznych ekspozytorach. Wysyłają te pliki cyfrowe do drukarni, oczekując, że finalny produkt z tektury falistej będzie wyglądał dokładnie tak, jak błyszcząca broszura, którą wydrukowali w zeszłym tygodniu. Dla początkujących, identyczne traktowanie wszystkich plików drukowanych wydaje się skuteczną strategią.
Jednak drukowanie standardowego, czterokolorowego obrazu na surowym, niepowlekanym materiale opiera się na tysiącach maleńkich, nakładających się na siebie punktów rastrowych, które nierównomiernie wchłaniają się w porowate włókna papieru12. Może to skutkować ziarnistym, wyblakłym logo, pozbawionym luksusowego połysku, na jaki zasługuje Twoja marka odzieżowa . Mądrzejszą strategią jest wprowadzenie protokołu nakładania kolorów dodatkowych dla wszystkich głównych elementów brandingu. Zastępując te nakładające się punkty jednym , gotowym tuszem13, gwarantujesz, że Twoja marka będzie się wyróżniać i przyciągać uwagę z drugiej strony zatłoczonej alejki sklepowej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Wykorzystanie CMYK do tworzenia jednolitych logotypów marek | Określ dokładne kolory punktowe Pantone14 | Zapewnia efekt wizualny o wysokim kontraście |
| Drukowanie standardowych plików na surowej płycie | Użyj wysokocząsteczkowego UV lub dedykowanych podkładów15 | Zapobiega wsiąkaniu tuszu we włókna |
| Ocena wydruków próbnych na papierze błyszczącym | Żądaj dowodów na rzeczywistym ostatecznym podłożu | Ustala realistyczne oczekiwania w handlu detalicznym |
Zastąpienie standardowych, czterokolorowych wydruków drukiem jednopigmentowym to nieodzowny krok w przypadku personalizacji merchandisingu. Ta prosta modyfikacja prepressu natychmiast podnosi postrzeganą wartość prezentacji odzieży bez nadmiernego obciążania budżetu.
🛠️ Harvey's Desk: Czy Twoje wydruki na pudełkach wyglądają na wyblakłe i ziarniste w ostrym oświetleniu sklepowym? 👉 Zamów bezpłatną weryfikację pliku ↗ — Koniec z formularzami, które wywołują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Gdzie mogę znaleźć spersonalizowane pudełka na ubrania?
Aby znaleźć właściwego partnera w zakresie opakowań, należy nie poprzestać na efektownych broszurach sprzedażowych, lecz przyjrzeć się bliżej temu, w jaki sposób opracowuje on faktyczną architekturę składania Twoich kartonów.
Znalezienie spersonalizowanych pudełek na odzież wymaga pozyskania partnerów produkcyjnych, którzy potrafią zaprojektować specyficzne rozwiązania z prostym zagięciem zamiast standardowych rozwiązań z odwróconym zagięciem. To wyspecjalizowane pozyskiwanie struktur gwarantuje, że opakowania odzieży premium zachowują spójny, nieprzerwany wygląd, co podnosi postrzeganą wartość rozpakowywania dla klientów detalicznych z wyższej półki.
Jednak znajomość teorii nie wystarczy, gdy maszyny zaczynają działać, a optymalizacja wydajności koliduje z estetycznymi celami Twojej marki.
Weryfikacja rzeczywistości w przypadku odzieży premium
Zespoły zaopatrzeniowe zazwyczaj szukają dostawców oferujących najniższy koszt jednostkowy na spersonalizowane kartony składane, zupełnie nieświadome, że fabryki osiągają te rewelacyjne ceny, po cichu manipulując układem wykrojnika konstrukcyjnego[16]. Bezkrytycznie akceptują standardowe szablony, zakładając, że wszystkie prostokątne pudełka są projektowane identycznie, niezależnie od strategii wykorzystania materiałów. Oceniając możliwości dostawców na papierze, pudełko to po prostu pudełko, a maksymalizacja wydajności arkuszy tektury[17] wydaje się ostatecznym wskaźnikiem efektywności dla dużych serii produkcyjnych.
W moim zakładzie rutynowo przechwytuję pliki klientów od konkurencji, opierając się wyłącznie na modelu inżynieryjnym Reverse Tuck. Chociaż linie wykrojników Reverse Tuck ściśle zazębiają się na arkuszu głównym, aby zmniejszyć ilość zużytego papieru, z natury pozostawiają one wyraźnie widoczny, surowy szew strukturalny bezpośrednio na przedniej powierzchni pudełka. Pomiar na szybkiej linii pakującej pokazuje, że ta nieestetyczna, surowa krawędź aktywnie pogarsza luksusowy charakter drogiego ubrania. W przypadku odzieży premium bezwzględnie stosuję architekturę Straight Tuck, wymuszając zawias zamknięcia na tylnym panelu. Chociaż powoduje to niewielki spadek wydajności arkusza o 3,2%18 i wymaga mikroskopijnego przesunięcia tolerancji na liniach zagięcia o 0,05 cala (1,27 mm)19, gwarantuje to absolutną bezszwowość przedniego panelu.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Akceptowanie odwrotnego składania w przypadku dóbr luksusowych | Nakaz inżynierii skrzynek o prostym kształcie20 | Tworzy nieskazitelną prezentację frontową |
| Optymalizacja ściśle pod kątem wydajności papieru surowego | Zrównoważyć koszty materiałów z estetyką marki | Chroni najwyższej jakości wrażenia z rozpakowywania |
| Korzystanie z niekalibrowanych maszyn do składania | Zaostrz tolerancje automatycznego składania | Zapobiega wyginaniu się panelu podczas montażu21 |
Obliczenie dokładnej straty wydajności w przypadku konstrukcji z prostym zagięciem dowodzi, że poprawa estetyki jest warta ułamkowego kosztu materiału. Prawdziwa inżynieria opakowań koncentruje się na ochronie wartości marki luksusowej, a nie tylko na minimalizacji zużycia tektury.
🛠️ Biurko Harveya: Czy wiesz, czy Twój obecny dostawca opakowań po cichu stosuje układy z odwróconymi zakładkami, aby zwiększyć własne marginesy na materiały? 👉 Wyślij mi plik z wykrojnikiem ↗ — Przetestuję matematykę, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz wybrać dostawcę wyłącznie na podstawie kosztu jednostkowego, ale gdy ta tania, miękka laminacja chemicznie przyciemnia kolory Twojej marki o pięć procent, powoduje to natychmiastowe odrzucenia przez sprzedawców detalicznych i wymusza masowe, ręczne poprawki. To jest dokładnie ta sama specyfikacja, której używa moich 10 największych klientów detalicznych, aby zagwarantować sobie brak odrzuceń druku. Przestań ryzykować tolerancje konstrukcyjne i pozwól mi osobiście przejrzeć Twoje pliki przez mój bezpłatny audyt przed drukiem wykrojnika ↗, aby wychwycić poważne błędy przed drukiem.
„Wycinarka laserowa – cięcie laserowe wektorowe a rastrowe | Operations”, https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: techniczna weryfikacja wymagań oprogramowania do cięcia CNC; typ źródła: opakowanie przemysłowe lub przewodnik po prepressie. Potwierdza: konieczność stosowania kolorów dodatkowych w liniach wykrojników odczytywalnych maszynowo. Uwaga dotycząca zakresu: dotyczy standardowych cyfrowych ploterów tnących. ↩
„CMYK: Cztery kolory procesowe w druku opakowań”, https://www.presidentcontainergroup.com/cmyk/. Dokumentacja techniczna producentów opakowań potwierdza, że kolory dodatkowe są niezbędne dla maszyn tnących CNC do identyfikacji ścieżek bez mylenia ich z farbą drukarską. Rola dowodu: weryfikacja normy technicznej; typ źródła: wytyczne produkcyjne. Potwierdza: twierdzenie, że kolory dodatkowe zapobiegają błędom cięcia. Uwaga dotycząca zakresu: dotyczy w szczególności zautomatyzowanych urządzeń do wykrawania. ↩
„Projektowanie wykrojników opakowań: Co dać swojemu…”, https://www.digitalpolo.com/packaging-dieline-design/. Profesjonalne instrukcje dotyczące produkcji poligraficznej nakazują oddzielenie wykrojników strukturalnych od warstw projektu, aby zapewnić dokładne dopasowanie i zapobiec przypadkowym modyfikacjom w trakcie procesu produkcyjnego. Rola dowodu: potwierdzenie standardów przepływu pracy; typ źródła: przewodnik po produkcji poligraficznej. Potwierdza: twierdzenie, że odizolowane wykrojniki zapobiegają przycinaniu projektu. Uwaga dotycząca zakresu: dotyczy plików projektowych w formacie wektorowym. ↩
„Zbiór generatorów szablonów wykrojników FEFCO Box Dieline”, https://www.cefbox.com/dielines/FEFCOBox. Standardy branżowe dotyczące projektowania opakowań konstrukcyjnych określają, że parametryczne oprogramowanie CAD oblicza precyzyjne naddatki na zagięcia w oparciu o grubość materiału, aby zapewnić integralność strukturalną. Rola dowodu: weryfikacja zastosowania narzędzia; typ źródła: podręcznik inżynierii opakowań. Potwierdza: twierdzenie, że parametryczne oprogramowanie CAD zapewnia precyzję montażu. Uwaga dotycząca zakresu: zależy od dokładności specyfikacji materiału wejściowego. ↩
„Laminowanie Soft Touch: Przenieś opakowania na nowy poziom…”, https://www.epackprinting.com/support/soft-touch-lamination-add-a-velvety-luxurious-feel-to-your-products/. Dokumentacja techniczna wyjaśniająca zastosowanie folii termicznych Soft Touch w celu uzyskania określonych właściwości dotykowych w opakowaniach luksusowych. Rola dowodu: specyfikacja materiału; typ źródła: podręcznik druku przemysłowego. Wsparcie: praktyka branżowa stosowania laminowania Soft Touch w celu uzyskania aksamitnych faktur. Uwaga dotycząca zakresu: koncentruje się na metodach aplikacji termicznej. ↩
„Powłoka Soft Touch do folii opakowaniowych klasy premium”, https://www.cloudflexfilm.com/soft-touch-coating-for-premium-packaging-film/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: wyjaśnienie fizyki dyfuzji i rozpraszania światła w matowych powłokach polimerowych; typ źródła: podręcznik materiałów optycznych lub karta techniczna produktu. Potwierdza: mechanizm przyczynowy efektu przyciemnienia optycznego. Uwaga dotycząca zakresu: dotyczy w szczególności wykończeń matowych. ↩
„Czym jest laminowanie Soft Touch w opakowaniach?”, https://www.elitecustomboxes.com/blog/what-is-soft-touch-lamination/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: potwierdzenie konkretnego ilościowego efektu przyciemnienia folii Soft Touch na pigmentach; typ źródła: podręcznik inżynierii opakowań lub badanie z zakresu nauki o kolorze. Potwierdza: twierdzenie, że matowe wykończenia zmniejszają postrzeganą jasność o określony margines. Uwaga dotycząca zakresu: mogą występować różnice w zależności od nieprzezroczystości podłoża. ↩
„21 rodzajów opcji uszlachetniania druku dla opakowań luksusowych”, https://gentlever.com/print-finishing-options-for-luxury-packaging/. Szczegółowe wyjaśnienie, jak folie laminujące absorbują światło i zmieniają percepcję kolorów. Rola dowodu: walidacja techniczna; typ źródła: standardy branży poligraficznej lub papier o właściwościach optycznych. Wsparcie: konieczność kompensacji kolorów w przygotowaniu do druku. Uwaga dotycząca zakresu: dotyczy laminatów przezroczystych i miękkich w dotyku. ↩
„Proces dopasowywania kolorów w opakowaniach: zapewnienie…”, https://epacflexibles.com/the-color-matching-process-in-packaging-ensuring-precision-and-consistency/?srsltid=AU7gw4WXHuIimPnYM6Kq0HvQPmZJv6P9QY0y4x5gozr1kVEmRhT3F92b. Dokumentacja instruktażowa dotycząca stosowania spektrofotometrów do pomiaru przesunięć Delta E po laminowaniu. Rola dowodowa: walidacja proceduralna; typ źródła: dokument techniczny dotyczący zarządzania kolorem. Wsparcie: zapobieganie odrzuceniom partii. Uwaga dotycząca zakresu: dotyczy dopasowania CMYK i Pantone. ↩
„Wpływ poziomu dyn na przyczepność klejów UV”, https://dymax.com/resources/news-and-media/blog/common-questions/dyne-level-effect-on-adhesion-with-uv-adhesives. Poradnik techniczny dotyczący pomiarów energii powierzchniowej (poziomów dyn) w celu zapewnienia prawidłowej przyczepności powłok specjalistycznych. Rola dowodowa: specyfikacja techniczna; rodzaj źródła: podręcznik dotyczący powłok chemicznych lub przewodnik po inżynierii opakowań. Wsparcie: zapobieganie łuszczeniu się powłoki. Uwaga dotycząca zakresu: dotyczy powłok na bazie wody i oleju. ↩
„Kolor spotowy a CMYK w projektowaniu opakowań – który jest lepszy…”, https://stampaprints.com/blog/spot-color-vs-cmyk-for-packaging/?srsltid=AU7gw4VvEgICz2a38lsICzuRvs1Txgjc_nvz3r0WP-F5a42PIlQz0Qmp. Techniczne wyjaśnienie, w jaki sposób proces druku czterokolorowego (CMYK) tworzy punkty rastrowe, które często skutkują obniżonym kontrastem i „mętnym” wyglądem na porowatych podłożach. Rola dowodu: weryfikacja techniczna; typ źródła: przewodnik po produkcji druku. Potwierdza: założenie, że druk procesowy nie nadaje się do ekspozycji detalicznych o wysokim kontraście na materiałach porowatych. Uwaga dotycząca zakresu: w szczególności omówiono wpływ porowatości na przyrost punktu rastrowego. ↩
„Penetracja atramentu na niepowlekanym papierze do druku atramentowego i wpływ na…”, https://bioresources.cnr.ncsu.edu/resources/ink-penetration-of-uncoated-inkjet-paper-and-impact-on-printing-quality/. W podręczniku technicznym druku opisano, jak rozlewanie się atramentu i przyrost punktu rastrowego na niepowlekanych podłożach powodują rozmycie i utratę szczegółów. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik branży poligraficznej. Potwierdza: twierdzenie, że punkty rastrowe absorbują nierównomiernie na materiałach porowatych. Uwaga dotycząca zakresu: dotyczy druku w procesie CMYK. ↩
„Kolor spotowy a kolor CMYK: wyjaśnienie istotnych różnic”, https://unicopacking.com/en/new/spot-color-vs-process-color.html. Profesjonalne poradniki dotyczące druku komercyjnego wyjaśniają, w jaki sposób kolory spotowe zapewniają pełne pokrycie farbą bez efektu ziarnistości charakterystycznego dla rastrów. Rola dowodu: walidacja techniczna; typ źródła: poradnik dotyczący druku komercyjnego. Potwierdza: twierdzenie, że wstępnie zmieszane farby eliminują efekt rastrowy. Uwaga dotycząca zakresu: dotycząca spójności i nasycenia kolorów. ↩
„CMYK a kolory spotowe w druku opakowań”, https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. Autorytatywne poradniki drukarskie wyjaśniają, dlaczego kolory spotowe zapewniają większe nasycenie i spójność w porównaniu z kolorami procesowymi CMYK. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik branży poligraficznej. Potwierdza: twierdzenie, że kolory spotowe zapewniają większy kontrast wizualny. Uwaga dotycząca zakresu: dotyczy profesjonalnego druku komercyjnego. ↩
„Jak cyfrowy druk na drewnie może zapobiegać wchłanianiu farby i…”, https://www.andresjet.com/blogs/knowledge/how-can-digital-wood-printing-prevent-ink-absorption-and-grain-swelling-on-raw-timber. Dokumentacja techniczna dotycząca składu chemicznego farb szczegółowo opisuje, w jaki sposób farby i podkłady utwardzane promieniami UV tworzą barierę powierzchniową na porowatych podłożach, zapobiegając przesiąkaniu. Rola dowodowa: specyfikacja techniczna; typ źródła: karta katalogowa producenta farby. Wsparcie: zapobieganie wsiąkaniu farby we włókna. Uwaga dotycząca zakresu: koncentruje się na surowej płycie lub podłożach niepowlekanych. ↩
„Przewodnik projektowania opakowań składanych: od linii wykrojników do produkcji masowej”, https://packccp.com/it/folding-carton-design-2/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to stwierdzenie. Rola dowodu: zademonstrowanie branżowych praktyk obniżania kosztów poprzez inżynierię; typ źródła: podręcznik inżynierii opakowań lub branżowy dokument techniczny. Potwierdza: korelację między optymalizacją linii wykrojników a redukcją kosztów jednostkowych. Uwaga dotycząca zakresu: odnosi się do produkcji niestandardowych opakowań składanych. ↩
„Metryki pomiaru wydajności w tworzywach sztucznych wielokrotnego użytku…”, https://www.plasticsindustry.org/articles/examining-metrics-gauge-performance-reusable-plastic-packaging/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: weryfikacja standardowych branżowych wskaźników KPI dotyczących efektywności materiałowej; rodzaj źródła: poradnik inżynierii produkcji lub podręcznik dotyczący łańcucha dostaw. Potwierdza: wykorzystanie wydajności jako podstawowego wskaźnika efektywności w produkcji wielkoseryjnej. Uwaga dotycząca zakresu: dotyczy opakowań tekturowych. ↩
„Czy kartony z odwróconym zagięciem na końcu (Reverse Tuck End) mogą obniżyć koszty o milion…?”, https://pmpackaging.com/posts/2026/09/reverse-tuck-end-cartons-million-unit-material-cost. Weryfikacja typowego procentowego wzrostu odpadów surowcowych podczas przejścia z linii wykrojnikowych z odwróconym zagięciem na linie z prostym zagięciem. Rola dowodu: weryfikacja ilościowa; rodzaj źródła: podręcznik inżynierii opakowań lub badanie wzornictwa przemysłowego. Potwierdza: twierdzenie, że architektura z prostym zagięciem zmniejsza efektywność wykorzystania materiału. Uwaga dotycząca zakresu: strata wydajności może się różnić w zależności od wymiarów pudełka i rozmiaru arkusza głównego. ↩
„5 niezbędnych projektów pudełek składanych”, https://paperbox.org/5-must-know-folding-carton-designs/. Techniczne potwierdzenie precyzyjnych korekt pomiarowych wymaganych dla linii zagięcia podczas wdrażania konstrukcji pudełek składanych na prosto. Rola dowodu: weryfikacja specyfikacji technicznej; typ źródła: normy konstrukcyjne dotyczące projektowania opakowań. Potwierdzenia: twierdzenie, że składanie na prosto wymaga określonego przesunięcia tolerancji. Uwaga dotycząca zakresu: wymagania dotyczące tolerancji mogą się różnić w zależności od precyzji maszyny. ↩
„Różnica między pudełkami z prostym i odwróconym zagięciem”, https://oxopackaging.com/blog/difference-between-straight-tuck-and-reverse-tuck-boxes.html?srsltid=AU7gw4VPbF-Kx9fo91P72oWugW_8spG3Wwkttvph8oXzwIbZiUeBsjpB. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: porównanie specyfikacji technicznych; typ źródła: standard branżowy w zakresie opakowań. Potwierdza: preferowanie pudełek z prostym zagięciem w handlu detalicznym artykułami luksusowymi do celów prezentacji wizualnej. Uwaga dotycząca zakresu: Dotyczy architektury pudełek składanych. ↩
„Automatyzacja składania pudełek: ekstrakcja sekwencji i…”, https://arxiv.org/html/2505.04257v1. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: przyczynowość mechaniczna; typ źródła: przewodnik po produkcji przemysłowej. Potwierdza: związek między tolerancjami precyzyjnego składania a zapobieganiem wyginaniu się konstrukcji. Uwaga dotycząca zakresu: Dotyczy w szczególności zautomatyzowanego montażu tektury. ↩