
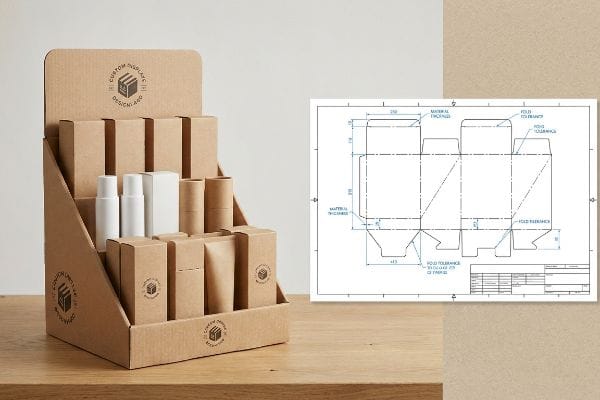
Koniec z kłopotami z taśmą pakową i zapadającą się tekturą na sklepowej półce. Budowanie niestandardowych regałów staje się prostym procesem, gdy stosujesz się do prawidłowego projektu konstrukcyjnego.
Tworzenie niestandardowych kartonowych pudełek ekspozycyjnych wymaga specjalistycznych linii wykrojników, które uwzględniają grubość materiału, precyzyjne tolerancje składania oraz zautomatyzowane etapy montażu. Prawidłowe opakowanie strukturalne zapewnia szybką konfigurację w punkcie sprzedaży bez konieczności ręcznego tarcia, chroniąc wizualny wizerunek Twojej kampanii handlowej i jednocześnie wytrzymując duże obciążenia dynamiczne podczas szybkiego transportu.
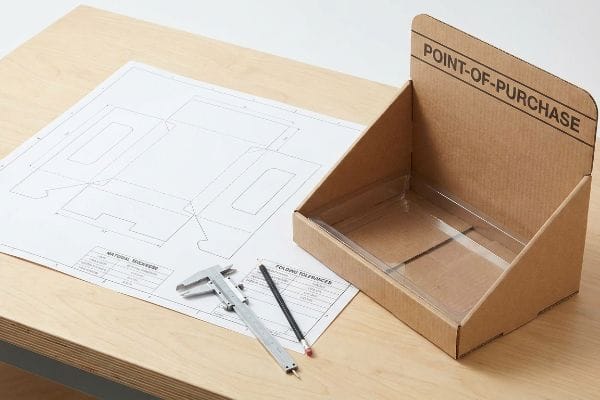
Ale znajomość teoretycznego projektu na ekranie to zupełnie co innego niż faktyczne trzymanie fizycznej, ciężko załadowanej tacy.
Jak zrobić własne, spersonalizowane pudełko tekturowe?
Zanim zaczniesz ciąć płaski papier testliner na stole roboczym, musisz zrozumieć, w jaki sposób fizyczna grubość materiału zmienia geometrię, gdy wyginasz panele w kształt trójwymiarowy.
Wykonanie własnego, niestandardowego pudełka tekturowego wymaga precyzyjnej kompensacji grubości materiału. Grube, faliste płaty tektury falistej, złożone pod kątem 90 stopni, zużywają tekturę. Sztuczne rozszerzenie szczelin między zakładkami zapewnia beztarciowy proces montażu, zapobiegając wyginaniu się konstrukcji i zachowując ścisłe parametry wytrzymałości na ściskanie.
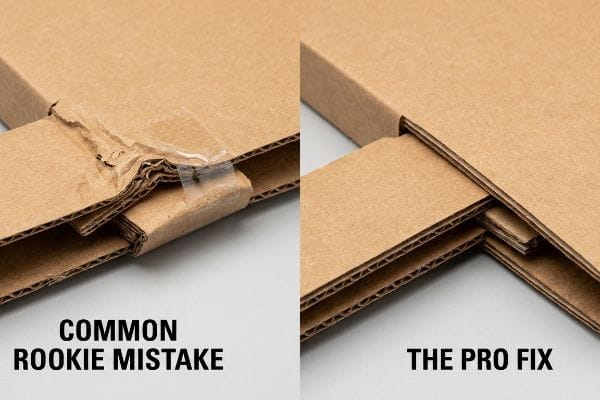
Wielu grafików pomija ten matematyczny krok, co prowadzi do całkowitego chaosu, gdy nadchodzi czas tworzenia jednostek fizycznych.
Dlaczego standardowe maszyny do wykrawania tektury nie składają się idealnie
Większość zespołów projektowych podchodzi do płaskiego szablonu wykrojnika tak, jak do standardowego origami z papieru. Rysują zakładki i szczeliny odbiorcze w swoim oprogramowaniu wektorowym o dokładnie takiej samej szerokości, jak panel łączący, zakładając, że dopasowanie jeden do jednego jest najbezpieczniejszą metodą. To teoretyczne podejście wygląda idealnie na monitorze z podświetleniem.
Rzeczywistość grubej tektury falistej B jest znacznie mniej wyrozumiała. Częstym martwym punktem, który pomijają nawet doświadczone zespoły, jest ignorowanie fizycznej grubości materiału. Gdy panel o grubości 0,125 cala (3,17 mm)1 składa się, promień zewnętrzny rozciąga się i zużywa materiał2. Stałem na podłodze i obserwowałem sfrustrowanego pakującego, pocącego się, aby wcisnąć matematyczną zakładkę jeden do jednego w szczelinę odbiorczą przez 15 minut. Sztywny opór tektury virgin kraft po prostu nie ustępował, co ostatecznie zmusiło ich do zgniecenia fal i owinięcia rogu brzydką przezroczystą taśmą, tylko po to, aby nie otworzył się gwałtownie. Trzeba użyć parametrycznego oprogramowania CAD (Computer-Aided Design), aby automatycznie zastosować algorytmy naddatku na zagięcie, poszerzając szczeliny, aby złożona zakładka wsunęła się bez wysiłku.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Rysowanie szerokości zakładek 1:1 | Zastosowanie kompensacji zacisku CAD3 | Oszczędza 45 sekund czasu montażu4 |
| Wymuszanie ciasnych połączeń | Rozsuwanie gniazd o dokładnej grubości płyty5 | Zapobiega rozdarciom wierzchnich prześcieradeł |
| Używanie brudzącej, przezroczystej taśmy | Opierając się na zaprojektowanych zamkach ciernych | Utrzymuje estetykę marki premium |
Na stałe zakazuję stosowania proporcji 1:1 w moim zakładzie, ponieważ prawa fizyki zawsze wygrywają z płaskimi rysunkami wektorowymi. Dodanie precyzyjnego marginesu gięcia gwarantuje, że każdy wstępnie wypełniony element łączy się bez wysiłku, bez konieczności stosowania drogich, samoprzylepnych kul.
🛠️ Biurko Harvey'a: Nie masz pewności, czy Twoje zakładki blokujące mają wystarczająco dużo miejsca na grube rowki? 👉 Zamów audyt tolerancji linii wykrojnika ↗ — Bezpośredni dostęp do mojego biurka. Obiecuję zero automatycznego spamu sprzedażowego.
Gdzie mogę kupić pudełka kartonowe o niestandardowych rozmiarach?
Wybór właściwego partnera produkcyjnego decyduje o tym, czy Twój projekt zostanie zrealizowany na czas, czy też utknie w sporze między rozproszonymi dostawcami z łańcucha dostaw.
Bezpieczne dostarczanie pudełek kartonowych o niestandardowych wymiarach wymaga skorzystania z usług partnera oferującego kompleksową konsolidację produkcji. Poleganie na rozproszonych dostawcach w zakresie oddzielnych etapów druku, wykrawania i montażu wiąże się z dużą odpowiedzialnością mechaniczną. Scentralizowany dostawca gwarantuje kompatybilność konstrukcyjną różnych komponentów i eliminuje kosztowne przestoje maszyn podczas finalnego pakowania.
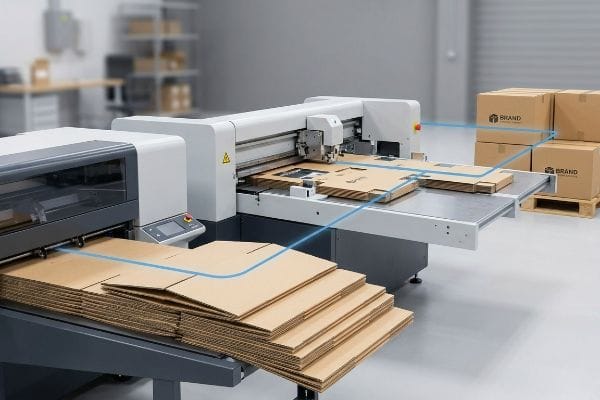
Pozyskiwanie tanich surowców z wielu zakładów często wiąże się z ukrytymi zobowiązaniami, które niszczą rzeczywiste marże zysku.
Ukryty koszt fragmentarycznego pozyskiwania niestandardowych pudełek
Działy zaopatrzenia często próbują sztucznie zaniżać koszty jednostkowe, stosując model zleceń[6], pozyskując surowe elementy z tektury falistej od jednego dostawcy, a zadrukowane arkusze wierzchnie od innego. Zakładają, że zewnętrzny dostawca usług pakowania może bezproblemowo połączyć te różne elementy w ujednoliconą ekspozycję detaliczną. Świetnie to wygląda w arkuszu kalkulacyjnym zakupów.
W chwili, gdy te niedopasowane komponenty trafią na szybką linię montażową, system się psuje. Często widzę sytuacje, w których sztywny arkusz laminowany litograficznie, pochodzący z oddzielnej drukarki, dociera z odchyleniem zaledwie ułamka milimetra[7], całkowicie niepasujący do wykrojonej podstawy konstrukcyjnej. Natychmiast słychać głośny, szorstki trzask, gdy zautomatyzowane maszyny zacinają się na zbyt dużych klapach. Pakowacz kontraktowy po prostu naciska przycisk zatrzymania awaryjnego, całkowicie wstrzymując produkcję i naliczając marce wysokie kary za przestoje maszyn[8]. Współpraca z dostawcą rozwiązań pod klucz, który kontroluje zarówno inżynierię konstrukcyjną, jak i końcowy montaż fizyczny, całkowicie zdejmuje z marki odpowiedzialność za kompatybilność międzykomponentową i gwarantuje bezproblemową realizację.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Podział dostawców druku i tektury | Korzystanie z scentralizowanej produkcji pod klucz | Eliminuje opłaty za przestoje maszyn9 |
| Zaufanie do modeli zespołów poboru opłat | Jednostronne źródło odpowiedzialności strukturalnej | Gwarantuje dokładny koszt jednostkowy10 |
| Ignorowanie wariancji składników | Kontrola wymiarów od początku do końca | Zapobiega agresywnym obciążeniom zwrotnym ze strony firm pakujących11 |
Nie zgadzam się na stosowanie na mojej linii produkcyjnej materiałów rozdrobnionych, ponieważ niespójne zaopatrzenie to tykająca bomba. Kontrola całego procesu, od surowego materiału testowego do montażu końcowego, to jedyny sposób na ochronę budżetu na wdrożenie.
🛠️ Harvey's Desk: Czy martwisz się, że Twoi oddzielni dostawcy druku i tektury oskarżają się nawzajem? 👉 Uzyskaj wycenę ujednoliconej produkcji ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Jak mogę zaprojektować własne opakowanie?
Projektowanie grafiki strukturalnej wymaga połączenia kreatywnego brandingu ze sztywną fizyką matematyczną, co gwarantuje, że grafika o wysokiej rozdzielczości idealnie będzie pasować do ostatecznego fizycznego kształtu po złożeniu.
Projektowanie własnego opakowania wymaga dodania gotowego szablonu PDF do dolnej warstwy oprogramowania do projektowania. Internetowe narzędzia rastrowe eliminują krytyczne naddatki na zagięcia i precyzyjne cięcia. Nakładanie grafiki powierzchniowej na nienaruszoną linię wektorową gwarantuje integralność strukturalną i zapobiega katastrofalnym w skutkach zawaleniom się ekspozycji sklepowej.
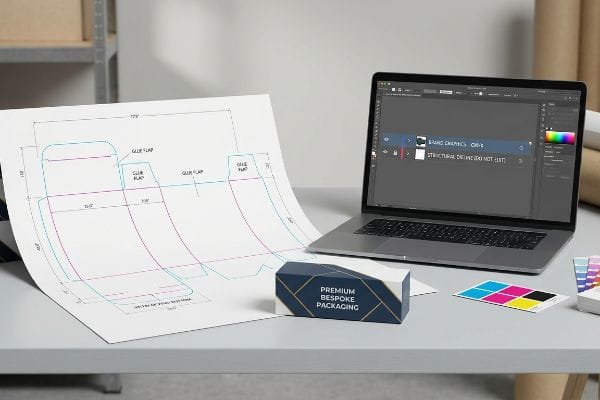
Nanoszenie kolorowych logo na puste cyfrowe płótno bez zakotwiczenia w matematyce to przepis na fizyczną katastrofę.
Dlaczego podstawowe narzędzia do projektowania stron internetowych psują niestandardowe opakowania
Zespoły marketingu marki często próbują oszczędzać budżet, importując puste, prostokątne pole do podstawowych platform do projektowania stron internetowych metodą „przeciągnij i upuść”. Rozciągają swoje logo i obrazy lifestylowe na teoretyczne panele, zakładając, że drukarnia sama później znajdzie miejsce na cięcie i złożenie.
Pomyśl o tym jak o malowaniu ścian domu, zanim wykonawca wyleje betonowy fundament. Nawet doświadczone zespoły projektowe pomijają fakt, że podstawowe narzędzia internetowe generują niepołączoną grafikę rastrową, całkowicie usuwając mechaniczne kolory punktowe wymagane przez stoły do cięcia CNC (Computer Numerical Control)12. Kiedyś otrzymałem plik, w którym skomplikowane, zazębiające się dolne zakładki zostały w całości narysowane w aplikacji internetowej dla konsumentów. Kiedy przeprowadziliśmy pierwszy test fizyczny, poczułem unoszący się w powietrzu pył powstający podczas wycinania, gdy ostrze źle odczytało pikselowate linie i całkowicie ominęło krytyczne zagięcia nośne. Aby to naprawić, zawsze zaczynaj od wektorowego pliku PDF wyeksportowanego z profesjonalnego oprogramowania konstrukcyjnego, zablokuj go na dolnej warstwie i nałóż na niego grafikę powierzchni CMYK (cyjan, magenta, żółty, klucz/czarny), aby matematyka konstrukcyjna pozostała idealnie nienaruszona.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Projektowanie w podstawowych aplikacjach rastrowych | Korzystanie z zablokowanych warstw strukturalnych PDF13 | Zapewnia precyzyjne cięcie ostrzy |
| Nadpisywanie linii zagięcia | Oddzielenie grafiki od struktury | Utrzymuje wyświetlacze w pozycji pionowej |
| Zgadywanie wymiarów zakładki | Poleganie na gotowych szablonach | Umożliwia przenoszenie ładunków o masie 2500 funtów (1133,9 kg)14 |
Zawsze przestrzegam ścisłego protokołu blokowania warstw, ponieważ pikselowate ścieżki strukturalne rujnują zautomatyzowaną produkcję. Czyste oddzielenie kreatywnych elementów graficznych od matematycznej linii cięcia gwarantuje, że Twoja kampania będzie wyglądać olśniewająco, a jednocześnie przetrwa trudne warunki w sklepach stacjonarnych.
🛠️ Harvey's Desk: Masz problem z dopasowaniem grafiki swojej marki do skomplikowanych zakładek składanych w programie Illustrator? 👉 Zdobądź swój gotowy szablon wykrojnika ↗ — Bez formularzy, które generują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Jak łatwo zrobić pudełko z tektury?
Zwiększenie skali produkcji opakowań z pojedynczego prototypu do pięciuset wstępnie wypełnionych palet wymaga specjalistycznych prac inżynieryjnych mających na celu wyeliminowanie fizycznych utrudnień związanych z montażem na poziomie fabryki.
Aby karton był łatwy w montażu, konieczne jest matematyczne obliczenie bufora wilgoci w zazębiających się gniazdach wykrojnika. Tektura falista pochłania wilgoć z otoczenia i pęcznieje fizycznie podczas transportu morskiego. Dodanie ścisłej tolerancji luzu gwarantuje brak rozdarć i bezproblemowe ustawienie dla firm pakujących, niezależnie od warunków klimatycznych panujących w magazynie.
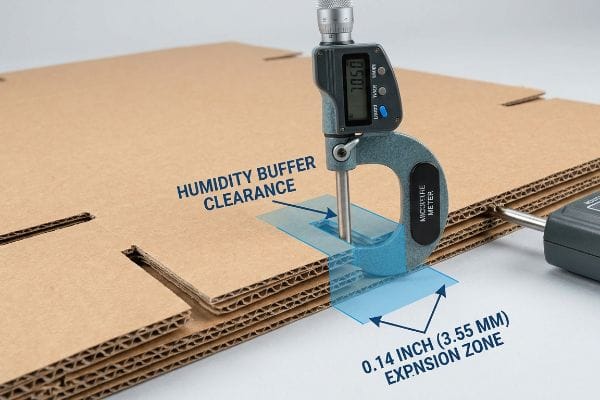
Złożenie w klimatyzowanym biurze jednego, nieskazitelnego prototypu nie jest trudne, ale wysyłka pełnego kontenera wiąże się z brutalną rzeczywistością.
Ukryta pułapka wilgoci w łatwym montażu w pudełku
Zespoły zaopatrzeniowe często zatwierdzają projekt wykrojnika w oparciu o absolutną suchą grubość płytki15, zakładając, że idealne dopasowanie do sita przełoży się na satysfakcjonujące i bezpieczne zamknięcie na fizycznej linii montażowej. Przenoszą te dokładne tolerancje do produkcji masowej, ufając, że obliczenia sprawdzą się w globalnych łańcuchach logistycznych.
To nie jest tylko teoria — widzę to na hali testowej, gdy przesyłki przybywają do regionów o wysokiej wilgotności, takich jak Floryda. Porowata wkładka testowa 32ECT (test zgniatania krawędzi) działa jak gąbka16, pochłaniając wilgoć z otoczenia i fizycznie pęczniejąc. Kiedy mierzę rzekomo idealną szczelinę mikrometrem, otwór często skurczył się o 0,14 cala (3,55 mm)17 z powodu rozszerzania się włókien. Współpakowacz jest zmuszony agresywnie uderzać młotkiem o spuchnięte zakładki, rozrywając w tym procesie najwyższej jakości górną warstwę laminowaną litograficznie. Wymuszając 0,04 cala (1 mm) odstępu bufora wilgotności dokładnie w szczelinach odbiorczych podczas początkowego etapu projektowania wspomaganego komputerowo (CAD), upewniam się, że montaż pozostaje całkowicie bez tarcia. Ta bezlitosna korekta oparta na danych oznacza, że czas montażu współpakowania spada o 38 sekund na jednostkę, zmniejszając narzut na robociznę o szacunkowe 15% bez zawyżania budżetu na surowce.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Wykorzystanie tolerancji suchych płyt | Inżynieria bufora wilgoci18 | Zapobiega rozdarciu górnej warstwy |
| Ignorowanie klimatu magazynowego | Matematyczne rozszerzanie slotów kart19 | Drastycznie skraca czas montażu |
| Poleganie na ciasnych dopasowaniach CAD | Dostosowanie do pęcznienia włókien porowatych20 | Eliminuje opłaty za ręczne przeróbki |
Automatycznie uwzględniam tolerancje wilgotności w każdym pliku strukturalnym, ponieważ fizyka środowiska nie przejmuje się idealnym projektem ekranu. Projektowanie z uwzględnieniem rzeczywistego pęcznienia materiału gwarantuje, że obudowa będzie działać bez zarzutu, gdy jest to najbardziej potrzebne.
🛠️ Biurko Harveya: Nie pozwól, aby 2-milimetrowa wada konstrukcyjna zrujnowała otwarcie 500 sklepów. 👉 Wyślij mi plik Dieline ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz zignorować fizyczne realia fizyki materiałów, ale kiedy matematycznie idealna płyta 32ECT puchnie w wilgotnym magazynie 3PL (logistyki zewnętrznej), nieuchronnie wywoła to ogromne tarcie, spowalniając linię montażową o około 30% i całkowicie niwelując marżę zysku projektu. Ponad 500 menedżerów marek korzysta z mojej listy kontrolnej prepress, aby uniknąć tych samych, fatalnych błędów na wczesnym etapie. Przestań ryzykować z arbitralnymi tolerancjami i pozwól mi osobiście zweryfikować Twoje pliki opakowaniowe za pomocą mojego bezpłatnego audytu linii ↗, aby wychwycić te niewidoczne punkty tarcia, zanim zezwolisz na masową produkcję.
„Tektura falista i gatunki materiałów – strategie pakowania”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Weryfikacja standardowych pomiarów przemysłowych grubości tektury falistej typu B. Rola dowodu: specyfikacja techniczna; rodzaj źródła: normy branży opakowaniowej. Wsparcie: dokładność pomiaru grubości materiału. Uwaga dotycząca zakresu: typowa grubość może się nieznacznie różnić w zależności od producenta. ↩
„Analityczne wyznaczanie sztywności zginania pięciu…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Techniczne wyjaśnienie tolerancji na zginanie i przemieszczenia materiału podczas składania tektury falistej. Rola dowodu: zasada inżynierii; typ źródła: podręcznik inżynierii mechanicznej lub opakowaniowy. Potwierdza: konieczność kompensacji grubości materiału w liniach wykrojników. Uwaga dotycząca zakresu: dotyczy wszystkich typów fal. ↩
„Optymalne projektowanie opakowań z tektury falistej o podwójnych ściankach – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Podręcznik techniczny dotyczący inżynierii opakowań wyjaśnia, w jaki sposób kompensacja suwmiarki dostosowuje linie wykrojników, aby uwzględnić fizyczną grubość tektury falistej. Rola dowodowa: Walidacja techniczna; typ źródła: Podręcznik inżynierski. Wsparcie: Zastosowanie regulacji opartych na oprogramowaniu w celu zapewnienia dokładności składania. Uwaga dotycząca zakresu: Dotyczy procesów pakowania opartych na CAD. ↩
„Optymalizacja procesu produkcji pudeł z tektury falistej z wykorzystaniem metody wymiarowej…”, https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. Badanie wydajności przemysłowej lub analiza czasowo-ruchowa porównująca prędkość montażu na zoptymalizowanych i niezoptymalizowanych liniach wykrojników do tektury. Rola dowodu: Weryfikacja ilościowa; typ źródła: Studium przypadku z branży. Wsparcie: Konkretne korzyści w postaci oszczędności czasu wynikające z profesjonalnych napraw linii wykrojników. Uwaga dotycząca zakresu: Oszczędność czasu może się różnić w zależności od skali i złożoności pudła. ↩
„Kompletny przewodnik po pudełkach z tektury falistej”, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Normy projektowania opakowań szczegółowo określają konieczność dodawania tolerancji do szczelin w zależności od grubości tektury, aby zapobiec naprężeniom i rozdarciom materiału. Rola dowodu: Walidacja techniczna; typ źródła: Norma projektowania opakowań. Wsparcie: Metoda zapobiegania uszkodzeniom górnej warstwy podczas montażu. Uwaga dotycząca zakresu: Dotyczy projektów z zakładkami blokującymi. ↩
„Strategiczne pozyskiwanie opakowań z tektury falistej”, https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: Uzasadnienie branżowych praktyk zakupowych; typ źródła: Literatura dotycząca zarządzania łańcuchem dostaw. Poparcie: Zastosowanie modeli zleceń w celu oddzielenia pozyskiwania surowców od usług wykończeniowych w celu obniżenia kosztów jednostkowych. Uwaga dotycząca zakresu: Zastosowanie specyficzne dla opakowań z tektury falistej i logistyki pakowania. ↩
„[PDF] Dokładne wyrównanie materiałów laminowanych za pomocą robota opartego na czujnikach…”, https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Dokumentacja techniczna dotycząca tolerancji produkcyjnych dla materiałów litograficznych oraz progów precyzji wymaganych do automatycznej synchronizacji montażu. Rola dowodowa: specyfikacja techniczna; typ źródła: podręcznik inżynierii przemysłowej. Potwierdza: twierdzenie, że odchylenia submilimetrowe powodują rozbieżności mechaniczne. Uwaga dotycząca zakresu: dotyczy szybkich linii pakujących. ↩
„Minimalizacja przestojów maszyn pakujących | Wskazówki dotyczące konserwacji”, https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Weryfikacja standardowych w branży klauzul karnych za „zatrzymanie linii” lub „przestój maszyny” w umowach o pakowanie i współpakowanie. Rola dowodu: weryfikacja praktyk biznesowych; rodzaj źródła: standardy umów o świadczenie usług logistycznych. Potwierdza: twierdzenie, że marki ponoszą bezpośrednie kary finansowe za przerwy w produkcji. Uwaga dotycząca zakresu: różni się w zależności od konkretnych warunków umowy. ↩
„Jak produkcja pod klucz upraszcza zaopatrzenie”, https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Krótkie wyjaśnienie, jak konsolidacja produkcji zapobiega opóźnieniom i związanym z nimi karom wynikającym z koordynacji wielu dostawców. Rola dowodu: związek przyczynowo-skutkowy; typ źródła: analiza branżowa. Wsparcie: korzyści finansowe z produkcji pod klucz. Uwaga dotycząca zakresu: dotyczy linii produkcyjnych opakowań. ↩
„Produkcja zlecona a produkcja kontraktowa: kluczowe różnice”, https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Analiza modeli zamówień pokazująca, jak odpowiedzialność z jednego źródła eliminuje zmienne koszty ogólne związane z montażem zleconym. Rola dowodu: porównanie kosztów; rodzaj źródła: badanie zamówień. Wsparcie: stabilność kosztu jednostkowego. Uwaga dotycząca zakresu: zależy od konkretnych umów. ↩
„Jakie błędy w pakowaniu kontraktowym powodują obciążenia zwrotne u sprzedawców detalicznych?”, https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Autorytatywny przewodnik logistyczny szczegółowo opisujący, jak niespójne wymiary opakowań prowadzą do kar finansowych nakładanych przez zewnętrzne firmy pakujące. Rola dowodu: walidacja ryzyka; rodzaj źródła: podręcznik operacyjny. Potwierdza: konieczność kompleksowej kontroli wymiarów. Uwaga dotycząca zakresu: koncentruje się na środowiskach pakowania detalicznego. ↩
„Wycinarka laserowa – cięcie laserowe wektorowe a rastrowe | Operations”, https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Dokumentacja techniczna produkcji wyjaśnia, w jaki sposób oprogramowanie do cięcia CNC używa odrębnych kolorów dodatkowych do rozróżniania ścieżek cięcia i bigowania, czego nie zapewniają obrazy rastrowe. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierii przemysłowej. Wsparcie: konieczność stosowania kolorów dodatkowych dla precyzyjnego cięcia automatycznego. Uwaga dotycząca zakresu: Dotyczy profesjonalnych procesów wykrawania i cięcia cyfrowego. ↩
„Tworzenie plików wykrojników: Przewodnik po technikach precyzyjnych”, https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Dokumentacja techniczna dotycząca konieczności stosowania warstw wektorowych w ścieżkach ostrzy CNC i wykrawarek, aby zapobiec błędom interpolacji rastra. Rola dowodu: walidacja procesu technicznego; typ źródła: norma produkcyjna. Wsparcie: stosowanie warstw strukturalnych do precyzyjnego cięcia. Uwaga dotycząca zakresu: odnosi się do standardowych formatów PDF/X. ↩
„Oszacowanie wytrzymałości na ściskanie tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Szczegółowe specyfikacje techniczne potwierdzające nośność prefabrykowanych szablonów opakowań o dużej wytrzymałości. Rola dowodu: weryfikacja ilościowa; typ źródła: podręcznik inżynierski. Potwierdza: deklarację nośności dla profesjonalnych szablonów konstrukcyjnych. Uwaga dotycząca zakresu: nośność zależy od gatunku materiału (np. tektura falista B-flute vs. C-flute). ↩
„Wpływ zawartości wilgoci w ślepej próbce na proces formowania i…”, https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Krótkie wyjaśnienie różnic w standardach branżowych dotyczących pomiaru suwmiarką w stanie suchym i kondycjonowanym oraz wpływu tych różnic na tolerancje montażu wykrojników. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: Ryzyko związane z wykorzystaniem pomiarów suchych do montażu końcowego. Uwaga dotycząca zakresu: Dotyczy tektury falistej na bazie celulozy. ↩
„Wpływ wilgotności i temperatury na właściwości mechaniczne…”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Weryfikacja właściwości higroskopijnych tektury falistej 32ECT i wpływu wilgoci otoczenia na rozszerzalność fizyczną. Rola dowodu: Walidacja techniczna; rodzaj źródła: Specyfikacja materiałoznawcza. Potwierdza: Twierdzenie, że absorpcja wilgoci powoduje pęcznienie materiału. Uwaga dotycząca zakresu: Efekt może się różnić w zależności od powłoki i rodzaju wykładziny. ↩
„Wpływ wilgotności względnej na wytrzymałość na ściskanie…”, https://open.clemson.edu/all_theses/3225/. Dane empiryczne dotyczące typowych odchyleń wymiarowych i skurczu szczelinowego w tekturze falistej w warunkach wysokiej wilgotności. Rola dowodu: Empiryczna analiza porównawcza; typ źródła: Studium przypadku z zakresu inżynierii opakowań. Wsparcie: Dokładny pomiar skurczu szczelinowego spowodowanego rozszerzalnością włókien. Uwaga dotycząca zakresu: Rzeczywiste pomiary zależą od konkretnych poziomów nasycenia wilgocią. ↩
„Czym jest wilgotność względna i jak wpływa na Twoje pudełka?”, https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: rozwiązanie techniczne; typ źródła: poradnik wzornictwa przemysłowego. Potwierdza: zastosowanie obliczonych tolerancji w celu zapobiegania naprężeniom materiału i uszkodzeniom konstrukcyjnym. Uwaga dotycząca zakresu: Koncentruje się na zapobieganiu rozdarciom warstwy wierzchniej. ↩
„Tolerancje RSC dla maszyn do składania i pakowania pudeł – AICC Now”, https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to stwierdzenie. Rola dowodu: najlepsze praktyki branżowe; typ źródła: podręcznik inżynierii opakowań. Potwierdza: wymóg dostosowania wymiarów szczelin w celu zapobiegania tarciu zespołu podczas rozszerzania się materiału. Uwaga dotycząca zakresu: Dotyczy skalowania przemysłowego. ↩
„Jak wilgotność wpływa na pudełka z tektury falistej”, https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: walidacja techniczna; typ źródła: czasopismo materiałoznawcze. Potwierdza: fizyczną ekspansję włókien celulozowych w tekturze falistej spowodowaną higroskopijnością. Uwaga dotycząca zakresu: Dotyczy porowatych materiałów na bazie papieru. ↩



