
Potrzebujesz szybko niestandardowych, prostych pudełek, ale generyczne szablony często prowadzą do marnowania produktów i marnowania budżetu. Osiągnięcie sukcesu za pierwszym razem jest łatwiejsze, niż myślisz.
Tworzenie niestandardowych, prostych pudełek wymaga oprogramowania do inżynierii konstrukcyjnej, które generuje precyzyjne wykrojniki, a następnie cyfrowego wykrawania i składania tektury falistej lub litej. Ten proces produkcji opakowań przekształca płaskie arkusze w trójwymiarowe pojemniki ochronne, zoptymalizowane pod kątem bezpiecznej logistyki, sprzedaży detalicznej i dystrybucji w łańcuchu dostaw.
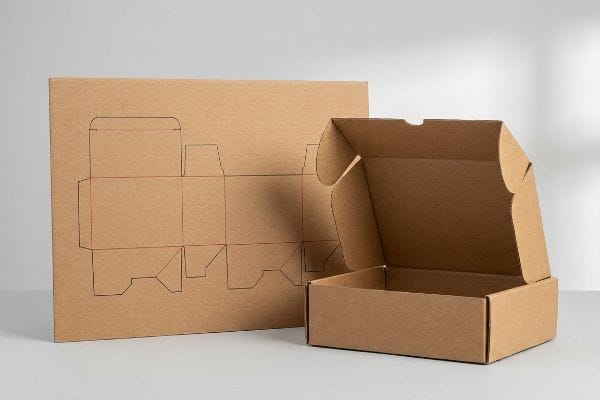
Ale znajomość teoretycznej definicji nie wystarczy, gdy faktycznie trzeba zacząć produkować je na dużą skalę. Przyjrzyjmy się dokładnie, jak to przekłada się na halę produkcyjną.
Jak stworzyć własne, niestandardowe pudełka?
Przejście od szkicu do fizycznego pojemnika wymaga ustrukturyzowanego, mechanicznego podejścia, a nie zgadywania.
Tworzenie własnych, niestandardowych pudełek zaczyna się od przygotowania standardowego szablonu wykrojnika w skalowalnym formacie wektorowym, takim jak PDF. Ten projekt określa dokładne linie cięcia, linie zagięć i zakładki blokujące niezbędne do złożenia płaskich materiałów z tektury falistej w solidne pojemniki, zdolne do udźwignięcia znacznego ciężaru pionowego.
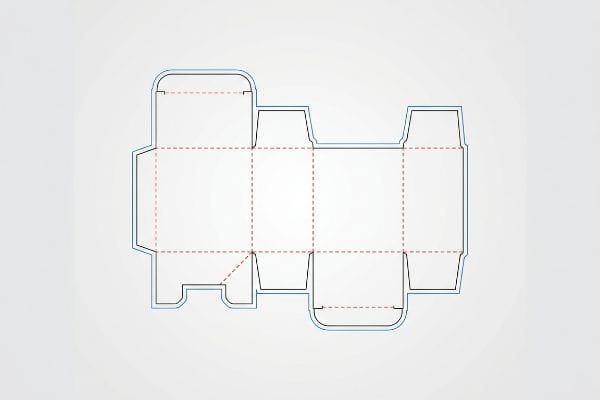
Przejście od cyfrowego projektu do fizycznego prototypu to etap, w którym większość marek potyka się przy pierwszej próbie.
Opanowanie procesu produkcji niestandardowych pudełek
Standardowym podejściem dla początkujących jest narysowanie pożądanego kształtu pudełka od podstaw za pomocą podstawowego oprogramowania graficznego. Zespoły marketingowe często szkicują płaskie panele i zakładki łączące, opierając się ściśle na podstawowych wymiarach produktu, zakładając, że ścisłe dopasowanie zapewnia najlepszą ochronę. Koncentrują się na układzie wizualnym, traktując kwestie konstrukcyjne jako kwestię drugorzędną.
Ciągle widzę ten strukturalny brak spójności, gdy klient przesyła płaski plik Adobe Illustrator bez żadnej logiki mechanicznej. Jeśli chcesz po prostu najtańszego pudełka do wysyłki lotniczej, to nie jestem dla Ciebie odpowiednim wyborem; projektuję dla wdrożeń w handlu detalicznym o wysokim ryzyku. Częstą pułapką dla nowicjuszy jest tworzenie niestandardowych zakładek bez obliczania fizycznych odstępów. Kiedyś widziałem pracownika magazynu, który pocił się przez dziesięć minut, próbując złożyć samodzielnie narysowaną przez klienta kopertę wysyłkową; ciężka tektura 32ECT virgin kraft 1 była tak sztywna, a zakładka tak ciasna, że słyszałem głośny odgłos rozrywanych włókien papieru, gdy ją składał. Prosta zasada brzmi: zawsze najpierw poproś partnera produkcyjnego o gotową linię wykrojnika , zanim nałożysz choćby jeden piksel grafiki.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Rysowanie pudełek od podstaw w programie Illustrator | Korzystanie z fabrycznie zaprojektowanych linii technologicznych2 | Eliminuje rozdarcia strukturalne |
| Rozmiar dokładnie taki, jak w produkcie | Dodawanie wewnętrznych pustych przestrzeni zawieszenia3 | Zapobiega zgniataniu towarów |
| Ignorowanie odstępów między zagięciami | Precyzyjne tolerancje konstrukcyjne dla zakładek | Oszczędza 40 sekund na czasie wspólnego pakowania4 |
Nie pozwolę moim klientom na ślepe zgadywanie architektury opakowań, ponieważ rozpoczęcie od standardowych szablonów znacznie przyspiesza wprowadzanie produktów na rynek, a jednocześnie natychmiast neutralizuje tarcia związane z montażem.
🛠️ Biurko Harvey'a: Masz problem z ustaleniem, jak szerokie powinny być Twoje zakładki? 👉 Zamów darmowy szablon wykrojnika ↗ — Bezpośredni dostęp do mojego biurka. Obiecuję zero automatycznego spamu sprzedażowego.
Gdzie mogę znaleźć darmowe szablony pudełek?
Przeszukiwanie Internetu w celu znalezienia projektów konstrukcyjnych często prowadzi do wizualnie atrakcyjnych, ale pod względem mechanicznym katastrofalnych rezultatów.
Znalezienie darmowych szablonów opakowań jest możliwe za pośrednictwem różnych internetowych bibliotek projektów opakowań, stron internetowych z grafiką wektorową oraz internetowych platform do edycji. Jednak niezawodne szablony muszą zostać wygenerowane za pomocą specjalistycznego oprogramowania CAD (Computer-Aided Design), aby zapewnić dokładne dopasowanie do zagięć, integralność strukturalną i bezproblemową integrację z automatycznymi maszynami tnącymi.
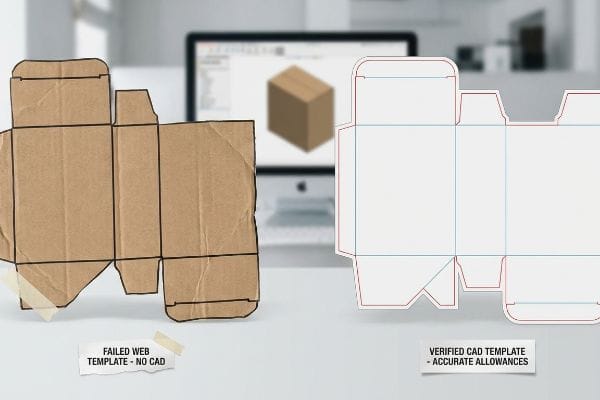
Szybkie skorzystanie ze szablonu prostej strony internetowej może wydawać się efektywne, ale wiąże się z ogromnym, ukrytym ryzykiem dla łańcucha dostaw.
Niebezpieczeństwo związane z szablonami skrzynek narzędzi internetowych
Startupy często próbują zaoszczędzić na początkowych kosztach, pobierając uniwersalne szablony z internetowych platform projektowych, takich jak Canva. Zakładają, że jeśli płaski obraz wygląda jak standardowa koperta lub tacka sklepowa , automatycznie będzie działał poprawnie po wydrukowaniu i wycięciu. Takie podejście całkowicie pomija matematyczną rzeczywistość inżynierii opakowań .
Najczęściej zadawane mi pytanie brzmi, czy te podstawowe szablony internetowe nadają się do dużych ilości towarów detalicznych. Krótka odpowiedź brzmi: nie, ponieważ narzędzia internetowe generują wyłącznie grafikę rastrową lub niepołączoną grafikę wektorową bez stosowania automatycznych dodatków do zagięć6.Nawet doświadczeni projektanci często pomijają ten martwy punkt, zakładając, że linie są idealnie dokładne. Pamiętam testowanie pobranego szablonu klienta, w którym zakładki idealnie przylegały do ekranu, ale podczas fizycznego montażu gruba płyta z falą E powodowała ogromne napięcie powierzchniowe7,blokując zagięcie. Wymagała ona niechlujnej przezroczystej taśmy, aby ją utrzymać, co psuło doskonałe wrażenia z rozpakowywania i spowalniało linię montażową o około 30%. Zawsze upewnij się, że Twój strukturalny plik PDF jest zakotwiczony przez prawdziwy inżynier CAD przed nałożeniem grafiki powierzchniowej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Korzystanie z niepołączonych szablonów rastrowych | Pozyskiwanie zablokowanych plików PDF generowanych w systemie CAD8 | Zapewnia niezwykle ostre cięcia CNC |
| Ignorowanie grubości materiału | Stosowanie automatycznych dodatków na zagięcia9 | Blokada zatrzaskowa bez tarcia |
| Zmiana linii cięcia w Canva | Blokowanie dolnej warstwy konstrukcyjnej10 | Eliminuje taśmę montażową |
Matematycznie blokuję wszystkie krytyczne linie cięcia w warstwie bazowej przed przekazaniem ich zespołom kreatywnym, dbając w ten sposób o to, aby złożona struktura matematyczna nie została nadpisana przez podstawową manipulację pikselami.
🛠️ Harvey's Desk: Czy Twoje pobrane szablony potajemnie nie mają wymaganych naddatków na zginanie, aby przetrwać transport? 👉 Sprawdź integralność swojego szablonu ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Jak zrobić domowe pudełko?
Aby spróbować ręcznie stworzyć pojemnik konstrukcyjny, potrzebne jest coś więcej niż tylko nożyczki i tektura; konieczna jest wiedza na temat przemieszczania się materiału.
Wykonanie domowego pudełka wymaga nacinania, cięcia i składania płaskiej tektury wzdłuż precyzyjnych linii matematycznych, aby uzyskać trójwymiarowy kształt. Ta faza ręcznego prototypowania stanowi kluczowy dowód słuszności koncepcji, umożliwiając twórcom fizyczne przetestowanie mechanizmów blokujących, dopasowania produktu i naprężenia materiału przed rozpoczęciem masowej produkcji.
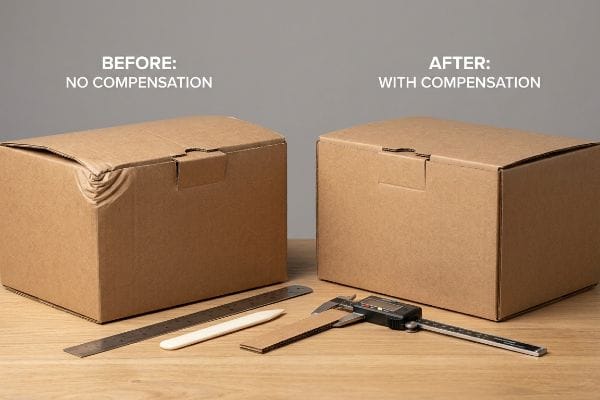
Choć ręczne wytwarzanie świetnie sprawdza się w przypadku pojedynczego prototypu, ignorowanie praw fizyki włókien papieru natychmiast pokrzyżuje plany dotyczące realizacji większych celów.
Nawigacja po kompensacji zacisku w pudełkach domowej roboty
Typowym podejściem początkujących przy ręcznym budowaniu prototypu jest zmierzenie dokładnych wymiarów zewnętrznych produktu i docięcie tektury tak, aby idealnie odpowiadała tym wymiarom. Gruby materiał falisty jest traktowany jak dwuwymiarowa kartka papieru. To ignoruje naturalną fizyczną grubość samej tektury11 .
Wyobraź sobie grubą tekturę jak materac; gdy złożysz ją na pół, materiał wewnątrz ulega ściśnięciu, a na zewnątrz rozciągnięciu, zajmując w tym procesie miejsce. Kiedy projektanci rysują zakładki blokujące o dokładnie tej samej szerokości co pasujący panel, nie potrafią obliczyć tego fizycznego wymiaru. Kiedyś recenzowałem ręcznie wykonaną próbkę, w której panel 12 z falą B o grubości 0,11 cala (2,79 mm) został złożony pod kątem 90 stopni bez poszerzonej szczeliny odbiorczej. Fizyczny opór był tak duży, że czułem, jak wewnętrzne falistości wyginają się pod moimi kciukami, a cały wyświetlacz mocno wygina się na zewnątrz. Najprostszą regułą jest zawsze dodawanie dokładnej grubości tektury do szerokości każdej szczeliny, aby skompensować zewnętrzny promień zagięcia 13 .
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Traktowanie tektury jako papieru 2D | Inżynieria dla zacisku płyty fizycznej14 | Zapewnia idealnie kwadratowe narożniki |
| Zbyt ciasne wycięcie szczelin | Poszerzanie szczelin w celu dopasowania do promienia zewnętrznego15 | Zapobiega wyginaniu się panelu bocznego |
| Wciskanie grubych zakładek na miejsce | Dodanie bufora mikroprześwitu16 | Eliminuje zgniatanie włókien papieru |
Wykorzystuję oprogramowanie do projektowania parametrycznego, które automatycznie stosuje algorytmy kompensacji suwmiarki do każdego zagięcia, zapewniając bezproblemowy montaż wstępnie wypełnionych ekspozycji i ich idealnie kwadratowe ustawienie.
🛠️ Biurko Harvey'a: Czy Twój ręcznie wykonany prototyp wygina się na rogach, ponieważ szczeliny są matematycznie zbyt ciasne? 👉 Zdobądź linię wykrojnika z korektą suwmiarki ↗ — Koniec z formami, które wywołują niekończące się telefony od klientów. Tylko czysta wartość.
Czy mogę stworzyć własną skrzynkę online?
Projektowanie opakowań za pomocą edytorów internetowych jest niezwykle szybkie, ale wymaga zniwelowania różnic między wygodą cyfrową a prawami fizyki produkcji.
Tak. Możesz stworzyć własne pudełko online, korzystając ze specjalistycznych platform internetowych, które generują niestandardowe wymiary, stosują grafikę 3D i eksportują pliki gotowe do produkcji. Jednak te pliki cyfrowe muszą ściśle spełniać przemysłowe tolerancje prepress, w tym określone marginesy spadu i ścieżki narzędzi dla kolorów dodatkowych, aby zapobiec rozbieżnościom w procesie produkcyjnym.
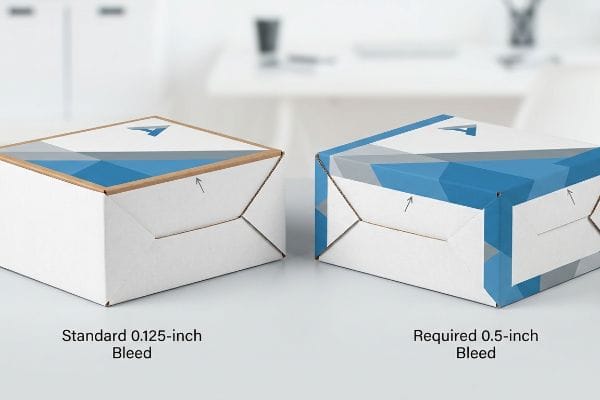
Jednak znajomość teorii nie wystarczy, gdy zautomatyzowane maszyny do laminowania zaczynają pracować z dużą prędkością.
Dlaczego standardowy system online nie działa na hali fabrycznej
Projektanci korzystający z internetowych kreatorów pudełek z pozornie rozsądnym założeniem są przekonani, że standardowe ustawienia spadu do druku komercyjnego sprawdzą się idealnie w przypadku ciężkich opakowań. Zazwyczaj stosują standardowy margines spadu 0,125 cala (3,17 mm)17 poza fizyczną linię cięcia, tak jak w przypadku wizytówek czy płaskich ulotek. Wierzą, że domyślne ustawienia eksportu platformy cyfrowej są w pełni zoptymalizowane pod kątem wszystkich podłoży przemysłowych.
To nie tylko teoria — widzę to na hali testowej, gdy pliki generowane z sieci trafiają na naszą linię do laminowania. W moim zakładzie regularnie widzę, jak pięknie zaprojektowane pliki kończą się katastrofalnymi porażkami, ponieważ fizyczny proces naklejania zadrukowanych arkuszy wierzchnich na grubą tekturę falistą B-flute18 z natury wymaga większej tolerancji mechanicznej. Kiedy mierzę automatyczne przesunięcie montażowe, standardowy spad 3 mm jest całkowicie niewystarczający, aby pokryć odchylenie od normy. Rezultatem jest migotanie, gdzie odsłonięte, surowe, brązowe krawędzie tektury niszczą finalny złożony element. Odczytałem odczyty mikrometrów i udowodniłem, że nie musieliśmy spowalniać całej maszyny; potrzebowaliśmy jedynie minimalnego marginesu spadu 0,5 cala (12,7 mm)19 za linią cięcia. Dzięki temu zabezpieczeniu przed przesunięciem laminowania mam pewność, że wydrukowana grafika całkowicie otacza każdą odsłoniętą krawędź, co eliminuje wszelkie odrzucenia ze strony sprzedawców detalicznych i pozwala klientom zaoszczędzić ogromne koszty poprawek przed drukiem.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Używając standardowego spadu 0,125 cala20 | Wymuszanie marginesu spadu 0,5 cala | Zapobiega odsłonięciu brązowych krawędzi |
| Zaufanie domyślnym ustawieniom platformy internetowej | Pliki kalibracyjne do laminowania litograficznego21 | Zapewnia nieskazitelną grafikę detaliczną |
| Ignorując mechaniczną zmianę kierunku deski22 | Projektowanie siatki bezpieczeństwa dla dzieł sztuki | Eliminuje opóźnienia związane z przeróbkami przed drukiem |
Zdecydowanie odrzucam pliki na etapie przygotowania do druku, które nie spełniają tego progu, zmuszając projektantów do rozszerzania tła prac graficznych, aby produkt końcowy prezentował się nieskazitelnie na półce.
🛠️ Biurko Harveya: Czy wiesz, czy wygenerowany online schemat wykrojnika uwzględnia spad o szerokości 0,5 cala wymagany do laminowania litograficznego? 👉 Prześlij mi plik ze swoim schematem wykrojnika ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz wybrać tańszego dostawcę, ale gdy ten niewystarczający margines spadu 0,125 cala (3,17 mm) przesunie się podczas automatycznego laminowania, pozostaną odsłonięte, surowe, brązowe krawędzie, które spowodują natychmiastowe odrzucenie przez sprzedawcę i tygodnie kosztownych, ręcznych poprawek. To jest dokładna specyfikacja, której używa moich 10 największych klientów detalicznych, aby zagwarantować sobie brak odrzuceń. Przestań zgadywać tolerancje mechaniczne i pozwól mi osobiście sprawdzić Twoje pliki płaskie w ramach mojego bezpłatnego audytu przed drukiem wykrojnika ↗, aby wychwycić poważne błędy w przygotowaniu do druku, zanim zrujnują one marżę zysku Twojego projektu.
„Zrozumienie wytrzymałości opakowań wysyłkowych”, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq0oKgvW9Cxn3vZCr2z2H2k3V4ic4eNitlrwhSa_GuzbK6d3EXs. Źródło standardów branżowych szczegółowo opisujące ocenę testu zgniatania krawędzi (ECT) dla materiałów falistych, w celu weryfikacji wytrzymałości i sztywności tektury 32ECT z papieru typu kraft. Rola dowodu: Specyfikacja techniczna; typ źródła: Norma produkcyjna. Potwierdza: Właściwości fizyczne i sztywność materiału. Uwaga dotycząca zakresu: Dotyczy norm dotyczących opakowań z tektury falistej. ↩
„Zrozumienie prefabrykowanych konstrukcji stalowych – Paramount Metal Systems”, https://www.paramountmetalsystems.com/understanding-the-engineering-behind-pre-engineered-steel-structures. Wyjaśnienie, w jaki sposób standardowe fabryczne linie tłoczące są matematycznie optymalizowane pod kątem punktów naprężeń materiału, aby zapobiec rozerwaniu konstrukcji. Rola dowodu: Walidacja techniczna; typ źródła: Poradnik inżynierii opakowań. Wsparcie: Wykorzystanie fabrycznych linii tłoczących w celu zapewnienia stabilności. Uwaga dotycząca zakresu: Dotyczy głównie tektury falistej. ↩
„Dlaczego warto stosować opakowania podwieszane dla swoich produktów | Wypełniacze pustych przestrzeni”, https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/. Techniczne wyjaśnienie, w jaki sposób puste przestrzenie podwieszane tworzą krytyczne bufory, pochłaniające uderzenia i zapobiegające kompresji produktu. Rola dowodu: Walidacja techniczna; rodzaj źródła: Standardy logistyczne i opakowaniowe. Wsparcie: Zapobieganie zgnieceniu towarów. Uwaga dotycząca zakresu: Najskuteczniejsze w przypadku delikatnych zawartości. ↩
„Modelowanie błędów montażu i optymalizacji tolerancji… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12922696/. Analiza, w jaki sposób zoptymalizowane tolerancje zakładek zmniejszają tarcie przy ręcznym montażu i skracają czas cyklu jednostkowego w przemysłowym pakowaniu. Rola dowodu: Weryfikacja metryczna; typ źródła: Badanie inżynierii przemysłowej. Wsparcie: Korzyści z precyzyjnej inżynierii w zakresie oszczędności czasu. Uwaga dotycząca zakresu: Oszczędności mogą się różnić w zależności od złożoności opakowania. ↩
„Analityczne wyznaczanie sztywności zginania pięciu…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Dokumentacja techniczna lub podręczniki dotyczące inżynierii opakowań, potwierdzające, że integralność strukturalna wymaga precyzyjnych obliczeń grubości materiału i tolerancji gięcia. Rola dowodu: dowód podstawowy; typ źródła: podręcznik inżynierski lub norma branżowa. Potwierdza: konieczność przeprowadzania obliczeń inżynierskich w oparciu o proste szablony graficzne. Uwaga dotycząca zakresu: Dotyczy w szczególności podłoży fizycznych. ↩
„Jak obliczyć naddatek na zginanie i odliczenie od zginania”, https://www.youtube.com/watch?v=21Ky5ayg_q8. Krótkie wyjaśnienie, jak profesjonalne oprogramowanie CAD oblicza grubość materiału dla fałd w porównaniu z podstawowymi narzędziami wektorowymi. Rola dowodu: walidacja techniczna; typ źródła: norma inżynierska. Wsparcie: strukturalna niedoskonałość szablonów internetowych. Uwaga dotycząca zakresu: dotyczy materiałów falistych. ↩
„Gatunki płyt”, https://www.acmebox.com/product-offerings/board-grades/. Weryfikacja, w jaki sposób grubość materiału E-flute wpływa na opór fizyczny i blokowanie zagięć, jeśli nie jest uwzględniona w projekcie. Rola dowodu: specyfikacja materiału; typ źródła: przewodnik po branży opakowaniowej. Wsparcie: fizyczne błędy montażu w szablonach innych niż CAD. Uwaga dotycząca zakresu: dotyczy gatunku E-flute. ↩
„Jak przygotować pliki CAD do cięcia laserowego – Kanyana Engineering”, https://kanyanaengineering.com.au/file-for-laser-cutting/. Dokumentacja techniczna dotycząca obróbki CNC, wyjaśniająca, dlaczego wektorowe pliki CAD PDF zapewniają precyzyjne ścieżki w porównaniu z obrazami rastrowymi, co przekłada się na wysoką dokładność cięcia. Rola dowodu: Weryfikacja techniczna; typ źródła: Podręcznik inżynierski. Wsparcie: Precyzja cięcia CNC. Uwaga dotycząca zakresu: Dotyczy sprzętu do cięcia wektorowego. ↩
„Czym jest współczynnik K? | Wyjaśnienie naddatku na zginanie blachy – YouTube”, https://www.youtube.com/watch?v=kUizKC1gkg0. Normy inżynierii opakowań szczegółowo opisują, jak obliczanie naddatku na zginanie zapewnia prawidłowe zginanie materiałów, zapewniając bezpieczne i beztarciowe blokowanie zaczepów. Rola dowodu: Walidacja techniczna; typ źródła: Norma branży opakowaniowej. Obsługuje: Funkcjonalność blokowania zaczepów. Uwaga dotycząca zakresu: Dotyczy materiałów podłoża składanych. ↩
„Projektowanie opakowań konstrukcyjnych: kluczowe elementy i proces”, https://www.arkay.com/resources/structural-packaging-design. Przewodniki po wzornictwie przemysłowym wyjaśniające, jak zachowanie integralności strukturalnej warstwy bazowej w szablonie zapewnia bezpieczne dopasowanie bez stosowania klejów wtórnych. Rola dowodowa: Weryfikacja operacyjna; typ źródła: Przewodnik po wzornictwie przemysłowym. Wsparcie: Eliminacja taśmy montażowej. Uwaga dotycząca zakresu: Dotyczy montażu pudełek wykrojnikowych. ↩
„Wpływ analogowych i cyfrowych linii zagięć na właściwości mechaniczne…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: Definicja techniczna; typ źródła: Podręcznik inżynierii opakowań. Potwierdza: Konieczność uwzględnienia grubości materiału (suwmiarki) w celu zapewnienia prawidłowych wymiarów wewnętrznych. Uwaga dotycząca zakresu: Dotyczy w szczególności tektury falistej i grubej. ↩
„Tektura falista i gatunki materiałów – strategie pakowania”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Standardowe branżowe specyfikacje opakowań weryfikują typowy zakres grubości dla tektury falistej B-flute. Rola dowodu: specyfikacja techniczna; typ źródła: norma branżowa. Wsparcie: określona grubość materiału B-flute. Uwaga dotycząca zakresu: grubość może się nieznacznie różnić w zależności od producenta. ↩
„Projektowanie tektury falistej – Grupy Google”, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Podręczniki techniczne dotyczące projektowania opakowań konstrukcyjnych wyjaśniają, jak obliczać naddatek na zginanie, aby zapobiec wyboczeniu materiału i zapewnić dopasowanie. Rola dowodu: zasada inżynierska; typ źródła: przewodnik techniczny. Wsparcie: metoda regulacji szerokości szczeliny w zależności od grubości materiału. Uwaga dotycząca zakresu: dotyczy tektury o dużej grubości. ↩
„Zmień kątownik ramowy w dużą suwmiarkę dzięki obróbce drewna…”, https://www.protradecraft.com/construction-phase/tools/video/55181199/turn-a-framing-square-into-a-large-caliper-with-some-woodworking-wizardry. Wyjaśnienie, jak uwzględnianie grubości materiału (suwmiarki) zapobiega odchyleniom konstrukcyjnym i zapewnia kąty proste. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: konieczność kompensacji suwmiarki dla uzyskania precyzji narożników. Uwaga dotycząca zakresu: dotyczy głównie tektury falistej i grubego kartonu. ↩
„Badanie wpływu perforacji na nośność…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Wskazówki techniczne dotyczące dostosowywania tolerancji szczelin w celu uwzględnienia promienia gięcia materiału i zapobiegania odkształceniom strukturalnym. Rola dowodu: weryfikacja geometryczna; typ źródła: poradnik projektowania konstrukcyjnego. Wsparcie: związek między szerokością szczeliny a płaskością panelu. Uwaga dotycząca zakresu: skupienie się na połączeniach składanych. ↩
„Oszacowanie wytrzymałości na ściskanie tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Wyjaśnienie, w jaki sposób tolerancje luzu zapobiegają nadmiernemu naprężeniu ściskającemu włókien papieru podczas montażu. Rola dowodu: weryfikacja materiałoznawstwa; typ źródła: norma techniczna przemysłu papierniczego. Wsparcie: zapobieganie uszkodzeniom materiału w punktach połączeń. Uwaga dotycząca zakresu: dotyczy połączeń mechanicznych typu „zakładka-wpust”. ↩
„Przewodnik po rozmiarach i wymiarach wizytówek (2026)”, https://www.jukeboxprint.com/blog/business-card-sizes-dimensions. Autorytatywny przewodnik drukarski lub standard branżowy potwierdza, że 0,125 cala to typowy spad dla małoformatowych druków komercyjnych. Rola dowodu: weryfikacja specyfikacji technicznej; typ źródła: podręcznik branżowy. Wsparcie: opisana powszechna praktyka projektowania. Uwaga dotycząca zakresu: zazwyczaj dotyczy podłoży papierowych. ↩
„Laminowanie litograficzne nadaje kartonom z tonerem lepszy wygląd”, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Autorytatywny poradnik dotyczący opakowań z tektury falistej wyjaśnia, dlaczego laminowanie litograficzne wymaga wyższych tolerancji niż druk bezpośredni ze względu na przesunięcie podłoża. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik branżowy. Wsparcie: odchylenia mechaniczne w laminowaniu. Uwaga dotycząca zakresu: dotyczy tektury falistej B i podobnych podłoży falistych. ↩
„Opakowania litolaminowane – Accurate Box Company, Inc.”, https://accuratebox.com/our-packaging/litho-laminated-packaging/. Specyfikacje dotyczące przygotowania opakowań do druku określają wymagany spad, aby uniknąć odprysków podczas montażu zadrukowanych linerów na tekturze falistej. Rola dowodowa: specyfikacja techniczna; typ źródła: norma produkcyjna. Wsparcie: konkretny pomiar marginesów spadu. Uwaga dotycząca zakresu: wartości mogą się różnić w zależności od precyzji maszyny. ↩
„Jakie opcje drukowania są dostępne dla opakowań z tektury falistej…”, https://popdisplay.me/what-printing-options-are-available-for-corrugated-display-boxes/. Techniczne wytyczne dotyczące druku opakowań z tektury falistej weryfikują niewystarczające standardowe marginesy spadu dla małych formatów, aby zapobiec odsłonięciu krawędzi podczas wykrawania. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik branżowy. Wsparcie: zalecane szerokości spadu dla opakowań. Uwaga dotycząca zakresu: dotyczy podłoży z tektury falistej. ↩
„Certyfikat GMI dla opakowań offsetowych litograficznych – Netpak”, https://www.netpak.com/en/packaging-resources/industry-articles/gmi-certification-for-litho-offset-packaging/. Specyfikacje produkcyjne dla laminowania litograficznego wyjaśniają konieczność specyficznej kalibracji pliku w celu zapewnienia jakości obrazu podczas drukowania na papierze i laminowania tektury falistej. Rola dowodu: weryfikacja procesu; typ źródła: instrukcja techniczna. Wsparcie: specjalistyczne wymagania dotyczące druku. Uwaga dotycząca zakresu: dotyczy wysokiej jakości grafiki detalicznej. ↩
„Wpływ wilgotności i temperatury na właściwości mechaniczne…”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Dokumentacja branżowa opisuje, jak fizyczny ruch tektury podczas procesu przetwarzania i składania powoduje rozbieżność w ułożeniu elementów graficznych. Rola dowodu: definicja pojęciowa; typ źródła: przewodnik produkcyjny. Wsparcie: uzasadnienie dla siatek bezpieczeństwa elementów graficznych. Uwaga dotycząca zakresu: dotyczy tolerancji tektury falistej. ↩



