Chcesz mieć markową, ekologiczną obecność w handlu detalicznym, ale tworzenie niestandardowych pudełek od podstaw wydaje Ci się przytłaczające. Przestań zgadywać i zacznij projektować. Oto jak perfekcyjnie wprowadzić swój produkt na rynek.
Tworzenie niestandardowych opakowań z wosku kraft wymaga dopasowania wykrojników strukturalnych do materiałów odpornych na rozpuszczalniki. Proces ten łączy precyzyjną inżynierię CAD (projektowanie wspomagane komputerowo), dobór tektury 32ECT (test zgniatania krawędzi) oraz specjalistyczne powłoki barierowe, aby zapobiec migracji wysoce skoncentrowanych olejków zapachowych i niszczeniu włókien papieru z upływem czasu.
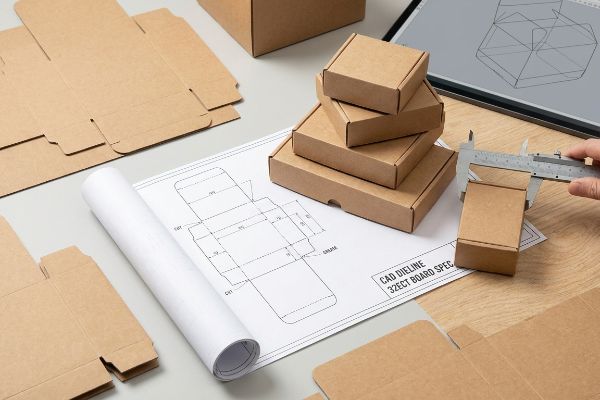
Zrozumienie podstawowej definicji materiału to dopiero początek. Teraz przyjrzyjmy się brutalnym realiom przetrwania w działającym łańcuchu dostaw detalicznych.
Jak mogę stworzyć własne, niestandardowe opakowanie?
Projektowanie własnych opakowań detalicznych wiąże się z koniecznością poruszania się po polu minowym zmiennych chemicznych i strukturalnych.
Stworzenie własnego, spersonalizowanego opakowania wymaga ścisłego powiązania między celami estetycznymi a właściwościami fizykochemicznymi. Konieczne jest zaprojektowanie specjalnych linii wykrojników, dobranie optymalnych podłoży tekturowych i zastosowanie ukierunkowanych barier chemicznych, aby zapewnić, że ostateczna geometria strukturalna przetrwa zautomatyzowane pakowanie i niestabilne warunki w handlu detalicznym bez rozwarstwiania się lub zapadania.
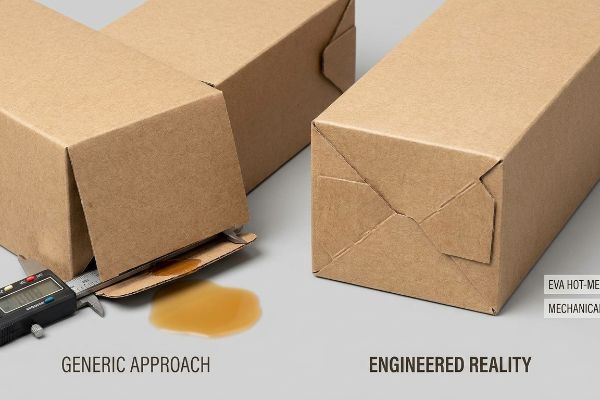
Wiele start-upów próbuje wdrożyć ten proces na własną rękę, ale ich piękne projekty dosłownie rozpadają się, zanim jeszcze trafią na sklepową półkę.
Rzeczywistość migracji rozpuszczalników zapachowych
Kiedy audytuję linie produkcyjne klientów pod kątem towarów o intensywnym zapachu, ciągle widzę, jak działy zaopatrzenia stosują surową, niepodklejoną tekturę, aby uzyskać pożądany, rustykalny, ekologiczny wygląd. Traktują karton jak prostą osłonę ochronną, zakładając, że standardowe mechanizmy składania i klejenia się sprawdzą. Całkowicie ignorują natomiast agresywną , lotną chemię produktuznajdującego się w pudełku.
W moim zakładzie rutynowo widzę, jak kupujący oślepiają się uproszczonym zestawieniem materiałów w programie Excel, które całkowicie ignoruje fizykę materiałów. Wymagają standardowych klejów PVA (octan poliwinylu) na bazie wody, aby zaoszczędzić ułamki grosza na jednostce. Ale oto zderzenie rzeczywistości na moim piętrze testowym: skoncentrowane olejki zapachowe w wosku działają jak aktywne rozpuszczalniki chemiczne2. W ciepłym środowisku logistycznym o temperaturze 95°F (35°C) olejki te wydzielają gazy, migrują bezpośrednio do porowatych włókien papieru i agresywnie rozpuszczają klej PVA3. Mierzę rozwarstwienie za pomocą suwmiarki cyfrowej — zwykle jest to szczelina 0,14 cala (3,5 mm), ponieważ dolne klapki po prostu się otwierają, wysypując produkt. Aby to naprawić, całkowicie porzucam standardowy klej i przechodzę na matrycę kleju topliwego EVA połączoną z mechaniczną blokadą cierną dna. Mój stół do cięcia CNC (komputerowe sterowanie numeryczne) firmy Kongsberg udowodnił, że ta geometria zachowuje się bez polegania wyłącznie na wiązaniach chemicznych. Wdrażając tę nową konstrukcję, mam pewność, że opakowanie przetrwa wewnętrzne reakcje chemiczne, zapobiegając całkowitemu zniszczeniu partii i oszczędzając klientom tysiące dolarów na niesprzedawalnych, zniszczonych zapasach detalicznych.
| Metryka/Cecha | Podejście ogólne | Zaprojektowana rzeczywistość |
|---|---|---|
| Rodzaj kleju | Standardowy PVA na bazie wody | Matryca topliwa EVA4 |
| Struktura dna | Podstawowy klejony prosty tuck | Mechaniczna blokada dolna5 |
| Odporność chemiczna | Nie działa podczas odgazowywania rozpuszczalnika6 | 100% stabilny w transporcie |
Nie chcę patrzeć, jak kartony premium rozpuszczają się w transporcie, tylko po to, by spełnić dowolny cel BOM. Inżynieria zgodności chemicznej jest nie do negocjacji w przypadku moich serii produkcyjnych.
🛠️ Harvey's Desk: Czy Twoje niestandardowe kartony rozpuszczają się pod wpływem stresu chemicznego Twojego produktu? 👉 Złóż wniosek o bezpłatny audyt składu chemicznego opakowań ↗ — Osobiście sprawdzam każdy plik strukturalny w ciągu 24 godzin.
Jakie jest najlepsze opakowanie na woski do topienia?
Znalezienie idealnego podłoża wymaga znalezienia równowagi między przyjazną dla środowiska estetyką a wysoką wytrzymałością mechaniczną.
Najlepsze opakowania do wosków topionych wykorzystują hybrydowe struktury faliste, łączące dziewiczy kraft z wysokowydajnymi falami. Ta specyficzna kompozycja materiałowa zapewnia doskonałe dynamiczne przenoszenie obciążeń, chroni delikatne kształty wosku przed wibracjami podczas transportu i zapewnia 100% recyklingu przy odbiorze, bez utraty niezbędnego napięcia powierzchniowego, niezbędnego do druku w sklepach detalicznych.
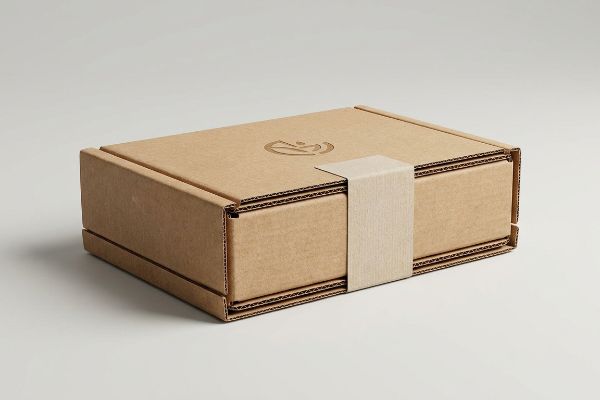
Zrozumienie tej wiedzy z zakresu materiałoznawstwa stanowi podstawę do projektowania skrzynek, które faktycznie działają pod ciśnieniem.
Mechanika strukturalna gęstości włókien
Przy ocenie dostępnych podłoży pod powierzchnie przeznaczone do zastosowań w handlu detalicznym, głównym parametrem jest gęstość włókien strukturalnych, a nie tylko grubość wizualna[7]. Standardowa płyta wiórowa może wyglądać solidnie na biurku, ale brakuje jej wewnętrznej, łukowatej geometrii niezbędnej do aktywnego rozpraszania wstrząsów kinetycznych. Optymalny wybór opiera się na mikrożłobieniach , które działają jak ciągły mechaniczny amortyzator[8].
Konfiguracja mikrofal, taka jak płyta E-flute, działa na tych samych zasadach fizycznych9,co łuki architektoniczne. Wewnętrzne faliste fale zapewniają ogromną wytrzymałość na ściskanie pionowe, pozostając jednocześnie wystarczająco cienkie, aby można je było złożyć zgodnie z surowymi procedurami CAD. Połączenie tych wewnętrznych fal z dziewiczą, niebieloną warstwą wierzchnią, długie, nieprzerwane włókna celulozowe10tworzą wysoce wytrzymałą wstęgę rozciągającą. Wstęga ta zapobiega pękaniu płyty pod ciasnym kątem 90 stopni i zapewnia doskonałą odporność na wilgoć panującą w magazynie. Dzięki standaryzacji tego hybrydowego podejścia do materiałów, inżynierowie mogą precyzyjnie przewidywać punkty krytyczne awarii BCT (test ściskania pudła) na długo przed umieszczeniem fizycznych jednostek na paletach, zapewniając stabilną i niezawodną podstawę dla towarów konsumpcyjnych.
| Metryka/Cecha | Płyta wiórowa lita | Tektura falista mikro-żłobiona |
|---|---|---|
| Absorpcja kinetyczna | Zerowe dynamiczne przemieszczenie wstrząsu11 | Łukowata geometria rozprasza uderzenia12 |
| Integralność włókien | Skłonny do rozrywania na fałdach | Wysoka wytrzymałość na rozciąganie |
| Odchylenie środowiskowe | Szybko wchłania wilgoć z otoczenia | Odporny na pęcznienie pod wpływem wilgoci atmosferycznej13 |
Do wyboru materiałów podchodzę ściśle przez pryzmat fizyki. Podstawę opakowania należy budować na dynamicznej geometrii, a nie tylko na trendach estetycznych.
🛠️ Harvey's Desk: Czy ślepo ufasz litym płytom, które nie mają wewnętrznej geometrii pozwalającej na przetrwanie transportu paletowego? 👉 Poproś o analizę podłoża konstrukcyjnego ↗ — 100% poufności. Twoje niepublikowane projekty detaliczne są u mnie bezpieczne.
Jak przygotować własny wosk do topienia, który można sprzedać?
Przejście od kuchni hobbystycznej do profesjonalnej dystrybucji detalicznej to ogromny krok naprzód.
Produkcja własnych wosków topionych do sprzedaży detalicznej wymaga dostosowania produkcji wielkoseryjnej do sztywnych ograniczeń dotyczących opakowań wtórnych. Należy ujednolicić wymiary produktów, zaprojektować solidne kartony składane, aby chronić delikatny wosk, oraz zoptymalizować procesy wysyłki głównej pod kątem wydajnej paletyzacji i wieloosiowej obsługi magazynowej.
Wielu niezależnych producentów skupia się wyłącznie na rozrzucaniu zapachów, a ich cały model biznesowy legł w gruzach z powodu wad konstrukcyjnych opakowań.
Niebezpieczeństwo rozerwania naprężenia tłoczenia
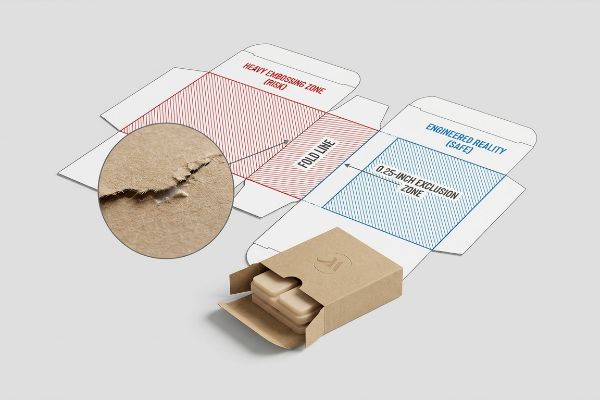
Kiedy audytuję linie produkcyjne butikowych marek zapachów do domu, nieustannie widzę, jak projektanci agresywnie naciskają na intensywne, trójwymiarowe tłoczenie folią na surowej tekturze. Traktują głębokie, wyczuwalne w dotyku faktury jako wymienne opcje estetyczne, zakładając, że zachowuje się to dokładnie tak samo, jak płaskie tłoczenie folią. Całkowicie ignorują fakt, że intensywne tłoczenie mechanicznie rozciąga i wyczerpuje surowe włókna celulozowe14 bezpośrednio w newralgicznych miejscach zagięć nośnych.
To nie tylko teoria — przekonałem się o tym na własnej skórze w zeszłym roku, kiedy poprosiłem mojego głównego inżyniera ds. opakowań, Marka, o wykonanie mocno wytłoczonego druku dla luksusowej linii botanicznej. Pracowaliśmy na ogólnej zgodności dla sprzedawców detalicznych , która traktowała wykończenia kosmetyczne jako nieszkodliwe. Podczas naszej wewnętrznej walidacji laboratoryjnej na własne oczy obserwowałem, jak kartony ulegają uszkodzeniu. Gdy 6-kolorowa maszyna offsetowa Heidelberg podawała arkusze do automatycznej składarko-sklejarki, głębokie matryce do tłoczenia na pół męsko-żeńskie tak agresywnie rozrzedziły włókna, że w momencie, gdy maszyna wymusiła zgięcie pod kątem 90 stopni, tektura wydała głośny, mdły trzask. Zewnętrzna warstwa uległa katastrofalnemu rozerwaniu, tworząc poszarpane rozdarcie o długości 0,85 cala (21,5 mm) wzdłuż głównego pionowego bigu. Aby to naprawić, Mark i ja natychmiast zatrzymaliśmy linię i przeprowadziliśmy pilną regulację mechaniczną. Przeprojektowaliśmy plik CAD, aby zapewnić ścisłą strefę wykluczenia o szerokości 0,25 cala (6,35 mm) od wszystkich zagięć konstrukcyjnych15i zamieniliśmy kanały matrycy bigującej16 , aby dynamicznie kontrolować naprężenie papieru podczas uderzenia. Tracę czas i pieniądze w laboratorium testowym, aby klienci nie tracili zysków w sklepie. Dzięki precyzyjnej regulacji matrycy całkowicie wyeliminowaliśmy ryzyko wybuchu, zmniejszając o 100% zacinanie się automatycznej maszyny i oszczędzając klientowi poważnych kosztów zwrotu pieniędzy od sprzedawcy detalicznego za uszkodzone kosmetyki.
| Metryka/Cecha | Tłoczenie ogólne | Zaprojektowana rzeczywistość |
|---|---|---|
| Umieszczenie | Nakładać bezpośrednio na linie nacięć | Ścisła strefa wykluczenia 0,25 cala17 |
| Napięcie włókien | Wydechy i zatrzaski pod składaniem | Dynamicznie sterowane za pomocą macierzy |
| Wydajność maszyny | 15% strat z powodu automatycznego zagłuszania18 | Przepustowość składarko-sklejarki o zerowym tarciu19 |
Nigdy nie naruszę integralności strukturalnej pudełka dla estetycznej faktury. Jeśli zależy Ci na trójwymiarowych doznaniach dotykowych, zaprojektujemy fizykę, która to umożliwi.
🛠️ Harvey's Desk: Czy Twoje wysokiej jakości, dotykowe wykończenia potajemnie niszczą wytrzymałość Twoich kartonów na ściskanie pionowe? 👉 Zdobądź spersonalizowany audyt linii sztancowania CAD ↗ — Bez pośredników w obsłudze klienta. Rozmawiasz bezpośrednio z inżynierami konstrukcji.
Jak mogę stworzyć własne opakowanie?
Rozszerzenie skali niezależnej działalności wymaga płynnej integracji cyfrowych dzieł sztuki z fizycznymi maszynami produkcyjnymi.
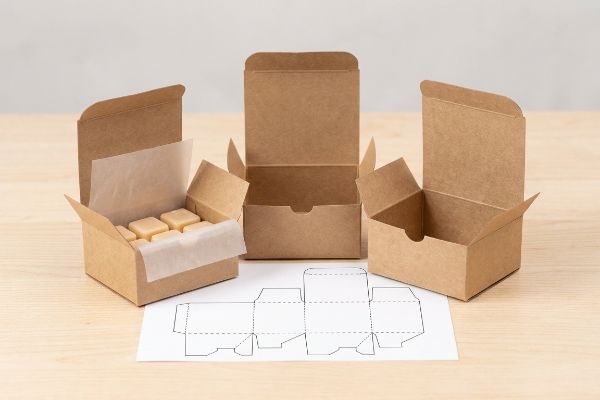
Stworzenie własnej architektury opakowań wymaga opanowania ścisłej matematyki kompensacji suwmiarką. Musisz przełożyć płaskie wektory cyfrowe na precyzyjne wymiary fizyczne, obliczając dokładną grubość materiału i tolerancje na zagięcia, aby zapewnić, że każda zakładka i zagięcie będą idealnie przylegać, bez rozdarć ani wybrzuszeń na zautomatyzowanej linii montażowej.
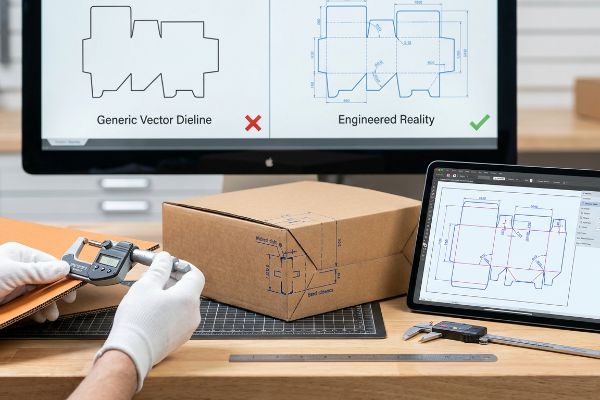
Projekt, który idealnie prezentuje się na świecącym monitorze komputerowym, często zawodzi, gdy musi zmierzyć się z normami przemysłowymi dotyczącymi stali.
Przesunięcie matrycy kompensacyjnej zacisku
Kiedy audytuję linie wykrojników klientów, tworzone w podstawowym oprogramowaniu do tworzenia ilustracji, ciągle widzę płaskie zakładki blokujące narysowane dokładnie na taką samą szerokość, jak ich gniazda odbiorcze. Projektanci zakładają, że cyfrowy rysunek w skali 1:1 idealnie oddaje rzeczywistą geometrię. Całkowicie ignorują jednak fizyczną grubość, czyli suwmiarkę, surowego podłoża20, przeciskanego przez ciasne, 90-stopniowe zagięcie.
W moim zakładzie regularnie widzę, jak klienci próbują przeforsować standardowe, nieskalibrowane pliki Illustrator w masowej produkcji, aby uniknąć opłat za profesjonalne projektowanie CAD. Jednak ta teoretyczna praca biurowa powoduje, że fizyczna rzeczywistość załamuje się podczas moich wstępnych testów przedprodukcyjnych. Podczas próby złożenia standardowej tektury falistej E – o grubości około 1,5 mm (0,06 cala)zagięcia. Jeśli szczelina odbiorcza nie zostanie matematycznie poszerzona, zakładki blokują się agresywnie. Mierzę powstałe napięcie powierzchniowe jako poważne wybrzuszenie o 2,8 mm (0,11 cala) na zewnątrz, które powoduje wyginanie się i rozrywanie zadrukowanego arkusza wierzchniego. Aby to naprawić, wyciągam odczyty mikrometrów i uruchamiam parametryczną korektę w programie ArtiosCAD, wprowadzając precyzyjny matematyczny algorytm tolerancji zagięcia do każdego zagięcia. Gdy zespół zaopatrzenia pozwoli mi nadpisać ich surowe pliki wektorowe, stół tnący CNC wycina szczeliny z bardzo precyzyjną tolerancją szerszą o 1,5 mm. Dzięki wprowadzeniu tej mikroregulacji mogę zagwarantować, że czas montażu opakowań zbiorczych skróci się o około 35 sekund na jednostkę, całkowicie eliminując ręczne wzmacnianie taśmą i oszczędzając klientom ogromne koszty robocizny w przypadku standardowych zamówień detalicznych.
| Metryka/Cecha | Ogólna linia wektorów | Zaprojektowana rzeczywistość |
|---|---|---|
| Szerokość szczeliny | Stosunek 1:1 z blokadą | Parametrycznie poszerzony dla zacisku22 |
| Napięcie fałdu | Zużywa materiał i łzy23 | Zgina się czysto, bez oporu |
| Tarcie montażowe | Siły ręcznego wzmocnienia taśmą | Beztarciowe zazębianie się zaczepów24 |
Odmawiam masowej produkcji niekalibrowanej, płaskiej grafiki wektorowej. Precyzyjne pakowanie wymaga rygorystycznej, trójwymiarowej kompensacji matematycznej, zanim opadnie choćby jedno ostrze.
🛠️ Biurko Harveya: Czy rysowana ręcznie linia wykrojnika aktywnie spowalnia zautomatyzowaną linię montażową z powodu blokad ciernych? 👉 Złóż wniosek o audyt tolerancji zacisku ↗ — Osobiście sprawdzam każdy plik konstrukcyjny w ciągu 24 godzin.
Wniosek
Projektowanie niestandardowych kartonów detalicznych wymaga opanowania brutalnych realiów fizycznych, od blokowania odgazowywania rozpuszczalników chemicznych po precyzyjne obliczanie kompensacji grubości zagięć. Tylko w zeszłym miesiącu mój audyt strukturalny pomógł trzem markom uniknąć strat rzędu 10 000 dolarów z powodu braku zapasów i obciążeń zwrotnych od sprzedawców detalicznych. Jeśli jesteś gotowy przestać ryzykować marżami na teoretycznych projektach, pozwól mi osobiście przejrzeć Twoje pliki strukturalne przez mój bezpłatny audyt chemii opakowań i linii technologicznych ↗, aby zagwarantować, że przetrwają one w rzeczywistym łańcuchu dostaw.
„Lotne związki organiczne (LZO) jako czynniki środowiskowe… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8700805/. Dokumentacja naukowa dotycząca interakcji lotnych związków organicznych (LZO) w kompozycjach zapachowych z celulozą i klejami w tekturze bez podszewki. Rola dowodu: Weryfikacja techniczna; typ źródła: Czasopismo materiałoznawcze lub podręcznik inżynierii opakowań. Potwierdza: Twierdzenie, że produkty zapachowe posiadają właściwości chemiczne, które mogą wpływać na standardowe opakowania. Uwaga dotycząca zakresu: Dotyczy w szczególności migracji rozpuszczalników i degradacji strukturalnej. ↩
„Rozpuszczalniki w olejkach zapachowych – wyjaśnienie”, https://www.stockfragrance.com/blogs/learn-about-fragrance/solvents-in-fragrance-oils?srsltid=AU7gw4WhFU2pvHTmqgguK1BTMLZ7oCutkffr4WUQAt-nGwBaN4vcES6h. Walidacja techniczna olejków zapachowych działających jako rozpuszczalniki degradujące wiązania klejowe. Rola dowodowa: weryfikacja chemiczna; typ źródła: czasopismo inżynierii chemicznej. Wsparcie: aktywność rozpuszczalnika w olejkach zapachowych. Uwaga dotycząca zakresu: koncentruje się na interakcjach między zapachem a klejem. ↩
„Program samooceny konserwacji (PSAP) | Kleje”, https://psap.library.illinois.edu/collection-id-guide/adhesives. Dane naukowe potwierdzające rozpad chemiczny polioctanu winylu (PVA) pod wpływem lotnych związków zapachowych. Rola dowodowa: dowód mechanizmu; typ źródła: badanie materiałoznawstwa. Potwierdza: degradację kleju PVA. Uwaga dotycząca zakresu: dotyczy podłoży porowatych. ↩
„Kleje termotopliwe EVA a metalocenowe: kluczowe różnice”, https://www.capitaladhesives.com/blog/eva-vs-metallocene-hot-melt-adhesives/. Dokumentacja techniczna weryfikująca stabilność chemiczną klejów na bazie octanu etylenu i winylu (EVA) w stosunku do lotnych związków organicznych w kompozycjach zapachowych. Rola dowodu: Specyfikacja techniczna; typ źródła: Podręcznik materiałoznawstwa. Potwierdza: Przydatność EVA w porównaniu z PVA w kartonach na kompozycje zapachowe. Uwaga dotycząca zakresu: Dotyczy kopolimerów EVA. ↩
„Auto Bottom Boxes (Crash-Lock) Made Easy”, https://pmpackaging.com/product-catalog/boxes-and-cartons/auto-bottom-boxes. Dane inżynierii konstrukcyjnej porównujące nośność i bezpieczeństwo zamków typu crash-bottom z klejonymi zakładkami w kartonach detalicznych wypełnionych płynem. Rola dowodu: Weryfikacja konstrukcyjna; typ źródła: Podręcznik inżynierii opakowań. Potwierdza: Przewagę zamków mechanicznych pod względem stabilności. Uwaga dotycząca zakresu: Koncentruje się na progach nośności. ↩
„Zrozumienie odgazowywania podczas polimeryzacji klejów”, https://dymax.com/resources/news-and-media/blog/common-questions/understanding-outgassing-during-adhesive-polymerization. Analiza chemiczna demonstrująca degradację klejów PVA na bazie wody pod wpływem alkoholu lub oparów rozpuszczalników powszechnie występujących w perfumach. Rola dowodowa: Mechanizm przyczynowy; typ źródła: Badanie inżynierii chemicznej. Potwierdza: Wrażliwość klejów generycznych na rozpuszczalniki zapachowe. Uwaga dotycząca zakresu: Dotyczy wysokich stężeń rozpuszczalników. ↩
„Materiały opakowaniowe na bazie włókien: kompleksowa analiza…”, https://eureka.patsnap.com/materials/fiber-based-packaging. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: Walidacja techniczna; typ źródła: czasopismo z zakresu materiałoznawstwa. Potwierdza: Priorytetyzacja gęstości włókien nad grubością dla integralności strukturalnej. Uwaga dotycząca zakresu: Dotyczy w szczególności podłoży opakowaniowych na bazie włókien. ↩
„Chroń delikatne przedmioty za pomocą opakowań z tektury falistej Micro Flute”, https://jetcontainer.com/protective-features-of-corrugated-packaging-for-fragile-items/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: Specyfikacja techniczna; typ źródła: Podręcznik inżynierii opakowań. Potwierdza: Właściwości mechaniczne struktur z tektury falistej Micro Flute w rozpraszaniu energii kinetycznej. Uwaga dotycząca zakresu: Koncentruje się na wydajności opakowań gotowych do sprzedaży detalicznej. ↩
„Czym jest falisty”, https://www.fibrebox.org/what-is-corrugated/. Techniczna weryfikacja sposobu, w jaki geometrie mikrofal rozkładają obciążenia pionowe, podobnie jak konstrukcje łukowe. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii mechanicznej. Wsparcie: efektywność strukturalna fali E. Uwaga dotycząca zakresu: koncentruje się na ściskaniu pionowym. ↩
„Związek między zwilżalnością włókien celulozowych a wytrzymałością na rozciąganie…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8799655/. Dowody naukowe dotyczące właściwości rozciągających długołańcuchowych włókien celulozowych w papierze kraftowym z surowców pierwotnych. Rola dowodu: weryfikacja właściwości materiału; typ źródła: czasopismo materiałoznawcze. Potwierdza: sprężystość i podatność podłoża na zginanie. Uwaga dotycząca zakresu: porównanie włókien pierwotnych z włóknami pochodzącymi z recyklingu. ↩
„Badania nad porównaniem odporności na uderzenia… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10676385/. Walidacja techniczna braku właściwości amortyzujących w litej płycie wiórowej w porównaniu z materiałami żłobionymi. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik materiałoznawstwa. Wsparcie: ograniczenia absorpcji kinetycznej płyty wiórowej. Uwaga dotycząca zakresu: dotyczy podłoży niebuforowanych. ↩
„Ocena konfiguracji fal w tekturach falistych… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/. Wyjaśnienie techniczne sposobu, w jaki struktura falista tektury falistej rozkłada naprężenia mechaniczne. Rola dowodu: wyjaśnienie mechaniczne; typ źródła: podręcznik inżynierii opakowań. Dowody: strukturalna zaleta mikrofalowania. Uwaga dotycząca zakresu: dotyczy architektury falowania. ↩
„Opakowania Micro-Flute | Kartony EF N-Flute”, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Badanie porównawcze stabilności wymiarowej i właściwości higroskopijnych tektury falistej i litej. Rola dowodu: porównanie materiałów; rodzaj źródła: normy przemysłowe. Potwierdza: twierdzenie o odchyleniach środowiskowych. Uwaga dotycząca zakresu: uwzględnia standardowe, nieobrobione włókna celulozowe. ↩
„Wpływ geometrii linii i kropek wytłoczonych na tkankę kluczową…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9460798/. Krótkie wyjaśnienie, jak głębokie wytłoczenie zmienia integralność strukturalną włókien celulozowych w tekturze, w szczególności w odniesieniu do wytrzymałości na rozciąganie na liniach zagięcia. Rola dowodu: Weryfikacja techniczna; typ źródła: Podręcznik inżynierii opakowań lub publikacja z zakresu materiałoznawstwa. Potwierdza: Twierdzenie, że wytłoczenie powoduje uszkodzenia strukturalne opakowań. Uwaga dotycząca zakresu: Dotyczy surowej tektury celulozowej. ↩
„Tłoczenie”, https://mm.group/packaging/technologies/embossing/. Weryfikacja standardowych odstępów między efektami tłoczenia a liniami zagięcia w celu zapobiegania pękaniu włókien. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: stosowanie strefy wykluczenia o szerokości 0,25 cala. Uwaga dotycząca zakresu: Wymagania dotyczące odległości różnią się w zależności od gramatury papieru i głębokości tłoczenia. ↩
„Zrozumienie sposobu i przyczyn bigowania wysokiej jakości…”, https://postpressmag.com/articles/2021/understanding-the-how-and-why-for-quality-creasing-outcomes/. Techniczne wyjaśnienie, jak regulacja matrycy bigującej wpływa na naprężenia materiału podczas gięcia podłoży tłoczonych. Rola dowodu: weryfikacja procesu; typ źródła: specyfikacja maszyn do składania i klejenia. Wsparcie: ograniczanie ryzyka wydmuchu. Uwaga dotycząca zakresu: Dotyczy zautomatyzowanych przemysłowych urządzeń do gięcia. ↩
„Wpływ ultradźwięków na wyniki wytłaczania tektury”, https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Weryfikacja standardów branżowych dotyczących minimalnej odległości między wytłoczeniem a liniami bigowania w celu zapobiegania uszkodzeniom konstrukcyjnym. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: wymagany odstęp dla zachowania integralności materiału. Uwaga dotycząca zakresu: dotyczy standardowego kartonu o dużej gramaturze. ↩
„Zacięcie maszyny pakującej”, https://wayneautomation.com/news/packaging-machine-jam/. Dane empiryczne dotyczące uszkodzeń materiałów i wskaźników zacięć maszyn dla standardowego tłoczenia w szybkich, zautomatyzowanych procesach składania i klejenia. Rola dowodu: wskaźnik wydajności; typ źródła: raport z produkcji przemysłowej. Wsparcie: porównawcza analiza odpadów. Uwaga dotycząca zakresu: średnia dla standardowych serii komercyjnych. ↩
„Kompletny przewodnik po składarko-sklejarkach”, https://www.eureka-machinery.com/blog/revolutionizing-packaging-efficiency-guide-to-folder-gluer-machines/. Techniczna walidacja wzrostu wydajności i redukcji tarcia przy użyciu inżynieryjnych technik tłoczenia w składarko-sklejarkach. Rola dowodu: deklaracja wydajności; typ źródła: dokument techniczny producenta sprzętu. Wsparcie: deklaracje dotyczące wydajności operacyjnej. Uwaga dotycząca zakresu: dotyczy standardów inżynierii o wysokiej precyzji. ↩
„Przykład obliczania naddatku na zagięcie i odsunięcia”, https://www.youtube.com/watch?v=Ig8mTICj-r4. Normy techniczne dotyczące opakowań szczegółowo opisują, jak grubość materiału (grubość) wpływa na promień zagięcia i wymiary końcowe zagiętego podłoża. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik branżowy. Potwierdza: twierdzenie, że grubość musi być uwzględniona w geometrii linii wykrojnika. Uwaga dotycząca zakresu: Skupia się na projektowaniu opakowań konstrukcyjnych. ↩
„Przewodnik po grubości tektury”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AU7gw4VSHKMbbLbBKCSaVrOygEihBLohqPV4rgjHtlEacevoK__a2d7H. Specyfikacje techniczne opakowań z tektury falistej potwierdzają typową grubość tektury falistej typu E. Rola dowodu: walidacja techniczna; rodzaj źródła: norma branżowa. Wsparcie: określona grubość materiałów falistych typu E. Uwaga dotycząca zakresu: dokładna grubość może się nieznacznie różnić w zależności od producenta. ↩
„Czym jest linia wykrojnika w opakowaniach i druku? – PopDisplay”, https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Autorytatywne źródło informacji na temat projektowania opakowań konstrukcyjnych wyjaśnia, jak dostosowanie szerokości szczeliny w oparciu o grubość materiału (suwmiarka) zapobiega wyboczeniu konstrukcyjnemu. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierski. Wsparcie: wymóg parametrycznego poszerzenia w profesjonalnych liniach wykrojnika. Uwaga dotycząca zakresu: dotyczy podłoży na bazie włókien. ↩
„Badanie właściwości mechanicznych tektury…”, https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Dokumentacja materiałoznawcza dotycząca podłoży falistych opisuje, w jaki sposób nieprawidłowe naddatki na fałdy powodują koncentracje naprężeń, które powodują uszkodzenia materiału. Rola dowodu: mechanizm przyczynowy; typ źródła: badanie materiałoznawcze. Wsparcie: tryb uszkodzenia typowych wektorowych linii wykrojników. Uwaga dotycząca zakresu: dotyczy tektury o wysokiej gramaturze i falistego materiału falistego. ↩
„Przewodnik projektowania konstrukcji opakowań papierowych”, https://greendotpackaging.com/paper-packaging-structural-design-guide/. Normy wzornictwa przemysłowego dotyczące montażu opakowań definiują progi tolerancji wymagane do zablokowania zaczepów bez użycia nadmiernej siły. Rola dowodu: wskaźnik wydajności; typ źródła: norma wzornictwa przemysłowego. Wsparcie: mechaniczna zaleta inżynieryjnych linii wykrojników. Uwaga dotycząca zakresu: różni się w zależności od elastyczności materiału. ↩