
Inwestujesz budżet marketingowy w wprowadzenie produktu na rynek, ignorując fizyczny nośnik, który go transportuje na półkę. Nieudany karton rujnuje Twoje marże, zanim jeszcze konsument go zobaczy.
Opakowania detaliczne stanowią podstawową granicę konstrukcyjną i wizualną między produktem fizycznym a środowiskiem sprzedaży detalicznej. Projektowanie tych opakowań wymaga zrównoważenia dynamicznej nośności, zgodności z zasadami zrównoważonego rozwoju materiałów oraz wysokiej jakości grafiki, aby zapewnić bezpieczny transport, a jednocześnie aktywnie zachęcać do zakupów impulsywnych na zatłoczonych półkach sklepowych.
Teoretyczne projekty prezentują się świetnie na monitorze, ale brutalna rzeczywistość globalnych łańcuchów dostaw i ogromne koszty transportu kontenerowego wymagają bezwzględnego, opartego na prawach fizyki podejścia do strategii pakowania.
Kim jest pięciu największych producentów pudełek tekturowych?
Znalezienie niezawodnego partnera w zakresie pakowania to ogromna przeszkoda w łańcuchu dostaw. Kupujący nieustannie dążą do najniższej ceny jednostkowej, całkowicie ignorując katastrofę strukturalną narastającą na linii montażowej.
Ocena czołowych producentów opakowań tekturowych wymaga audytu wewnętrznej konsolidacji łańcucha dostaw. Liderzy branży zapewniają kompleksową produkcję pod klucz, projektowanie konstrukcji, zaopatrzenie w materiały i zautomatyzowany montaż fizyczny pod jednym dachem, aby całkowicie wyeliminować problemy z kompatybilnością między dostawcami i kary za poważne przestoje maszyn.
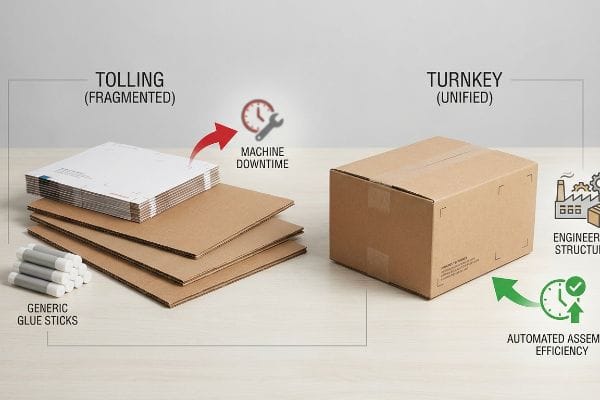
Oddzielenie procesu zaopatrzenia w materiały od końcowej linii montażowej wydaje się mądrym sposobem na zaoszczędzenie pieniędzy, dopóki nie nastąpi nieuchronne załamanie się tolerancji fizycznych.
Pułapka odpowiedzialności „opłaty drogowe kontra usługi pod klucz”
Analizując łańcuchy dostaw klientów, stale widzę, jak zespoły zaopatrzeniowe rozdzielają komponenty swoich pudełek pomiędzy wielu różnych dostawców, aby sztucznie zaniżać początkowy koszt materiałów. Zakładają, że jeśli kupią zadrukowane arkusze wierzchnie od jednego dostawcy, a surową tekturę falistą od innego, zewnętrzna firma pakująca będzie mogła je bezproblemowo skleić. Nawet doświadczone zespoły zaopatrzeniowe wpadają w tę pułapkę, traktując opakowania jako wymienne elementy układanki, a nie jako jednolitą, kinetyczną strukturę.
To nie jest tylko teoria — widzę to na hali testowej, gdy w końcu spotykają się rozdrobnione komponenty dostawców. W ostatnim kwartale klient przyniósł mi katastrofę z przeróbką, gdzie ich zewnętrzne arkusze wierzchnie były drukowane ze standardowym komercyjnym spadem, całkowicie ignorując przesunięcie mechaniczne naszych automatycznych maszyn do laminowania. Kiedy przepuściłem pierwsze 50 arkuszy przez sklejarkę mojej fabryki, spad 0,12 cala (3 mm) nie był wystarczający, aby pokryć przesunięcie tektury1, pozostawiając surowy brązowy karton migający na każdym odsłoniętym zgięciu. Zamiast zatrzymywać linię i naliczać masywne kary za przestoje godzinowe maszyny, jak w przypadku przeróbki, wykorzystałem mój stół Kongsberg CNC (Computer Numerical Control) do natychmiastowej ponownej kalibracji matrycy bigującej i wydłużenia cyfrowego spadu o 0,38 cala (9,6 mm). Dzięki wdrożeniu tej precyzyjnej tolerancji we własnym zakresie, zapewniłem skrócenie czasu automatycznego montażu o 34 sekundy na jednostkę, co pozwoliło klientowi zaoszczędzić około 18% na opłatach za robociznę, a jednocześnie całkowicie zapobiegło odrzuceniu zamówienia przez sprzedawcę detalicznego.
| Metryczny | Rozdrobnione pobieranie opłat | Inżynieria pod klucz |
|---|---|---|
| Tarcie montażowe | Długie przestoje maszyn | Bezproblemowe, zautomatyzowane przebiegi |
| Tolerancja krwawienia | Standardowy rozmiar komercyjny | Zaprojektowany, wydłużony owijka2 |
| Odpowiedzialność klienta | Opłaty karne za godzinę3 | Stały koszt jednostkowy4 |
Nie pozwolę, by rozdrobnione zamówienia zrujnowały rentowność kampanii. Kontrola całej macierzy fizycznej pod jednym dachem gwarantuje, że Twoje paczki przetrwają transport bez uszczuplania budżetu.
🛠️ Harvey's Desk: Czy rozproszone tolerancje dostawców aktywnie obniżają Twój zwrot z inwestycji w wysyłkę, zanim jeszcze Twoje paczki dotrą do sklepu? 👉 Otrzymaj bezpłatny audyt gęstości przesyłek ↗ — Osobiście sprawdzam każdy plik strukturalny w ciągu 24 godzin.
Jakie są różne rodzaje opakowań stosowanych w handlu detalicznym?
Alejki sklepowe to pole walki z ograniczeniami fizycznymi. Wybór niewłaściwego stylu opakowania dla konkretnego kanału sprzedaży detalicznej natychmiast zagraża bezpieczeństwu produktu i strategii wizualnego merchandisingu.
Opakowania detaliczne obejmują zarówno podstawowe kartony składane do przechowywania pojedynczych produktów, jak i dodatkowe ekspozytory, takie jak tace PDQ, lady i fartuchy paletowe. Wybór odpowiedniego formatu konstrukcyjnego decyduje o ogólnym dynamicznym rozłożeniu ładunku, co bezpośrednio wpływa na trwałość towaru w transporcie i łatwość uzupełniania zapasów przez pracowników sklepu.
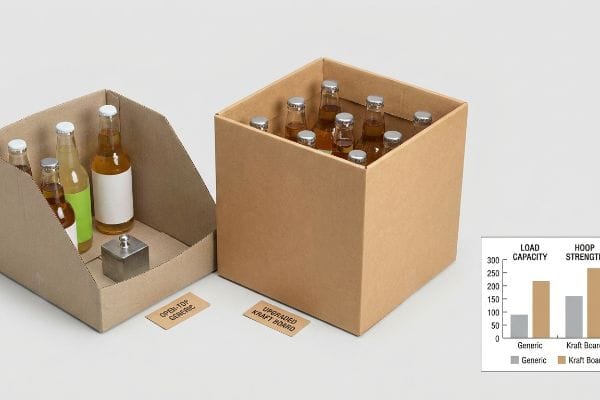
Łatwo jest wybrać styl pudełka z katalogu, ale ignorowanie tego, w jaki sposób taka konstrukcja radzi sobie z pionowym naciskiem od góry, to prosta droga do zmniejszenia zapasów.
Macierz podatności kompresyjnych RSC i HSC
W moim zakładzie regularnie widzę, jak marki próbują obniżyć koszty, przekształcając swoje standardowe pojemniki szczelinowe Regular Slotted w pojemniki półslotowe z otwartym dachem. Zakładają, że usunięcie górnych klap po prostu oszczędza materiał, a jednocześnie tworzy wygodny pojemnik gotowy do umieszczenia na półce. Całkowicie ignorują fakt, że usunięcie tej ciągłej górnej osłony niszczy 360-stopniową wytrzymałość konstrukcji obręczy5, przenosząc ogromne ciśnienie od góry bezpośrednio na niepodparte pionowe ściany6 podczas transportu towarów ułożonych w dwóch rzędach.
To nie jest tylko teoria — widzę to na hali testowej, gdy kupujący przedkładają oszczędność materiałów nad fizykę mechaniczną. Niedawno audytowałem dużą dostawę napojów , gdzie klient nalegał na tacę o pojedynczej ściance i otwartej górze, mając nadzieję na zmniejszenie wydatków na jednostkę. Kiedy umieściłem ich teoretyczny projekt pod moją prasą hydrauliczną, surowy testliner 32 ECT (test zgniatania krawędzi) natychmiast wygiął się na zewnątrz, co spowodowało 42,5% utratę wytrzymałości BCT (test ściskania pudełka)7. Moje dwadzieścia lat pracy na hali nauczyło mnie, że nie da się oszukać grawitacji. Fizycznie zamieniłem ich tekturę z recyklingu na podłoże z dziewiczego kraftu i zorientowałem wewnętrzne żłobienia idealnie pionowo, aby zmaksymalizować odporność na zgniatanie krawędzi. Świeże, sztywne włókna zapewniły wyraźnie sztywne, wyczuwalne pęknięcie podczas składania, którego brakowało tekturze z recyklingu. Ulepszając chemię fizyczną podłoża, przywróciłem 1200 funtów (544 kg) dynamicznej nośności8, całkowicie eliminując uszkodzenia transportowe i zapobiegając kosztownym zwrotom kosztów przez sprzedawców detalicznych.
| Metryczny | Otwarty dach generyczny | Ulepszona tektura Kraft |
|---|---|---|
| Siła obręczy | Poważnie zagrożony | Wzmocniony konstrukcyjnie |
| Orientacja fletu | Losowo poziomo | Ścisłe wyrównanie pionowe9 |
| Nośność | Nie wytrzymuje ciężaru palety | Przetrwa podwójne układanie10 |
Stosuję włókna pierwotne o wysokiej gęstości, aby przeciwdziałać grawitacji po usunięciu klap konstrukcyjnych. Ulepszenie składu chemicznego materiałów gwarantuje, że pojemniki z otwartym wierzchem będą stały idealnie prosto w najtrudniejszych przejściach.
🛠️ Biurko Harvey'a: Czy Twój obecny projekt lady ekspozycyjnej grozi przewróceniem pod wpływem tarcia w rzeczywistych warunkach handlowych? 👉 Zleć przegląd konstrukcji ↗ — 100% poufności. Twoje nieopublikowane projekty są u mnie bezpieczne.
Czym są pudełka detaliczne?
Karton na półce to ostatni etap brutalnej podróży logistycznej. Zrozumienie mechanicznej funkcji tych pojemników odróżnia marki odnoszące sukcesy od tych, które borykają się z ogromnymi obciążeniami zwrotnymi.
Opakowania detaliczne to specjalnie zaprojektowane konstrukcje fizyczne, które chronią towary konsumpcyjne podczas transportu wieloosiowego, jednocześnie maksymalizując widoczność marki na sali sprzedaży. Te specjalistyczne pojemniki muszą jednocześnie spełniać surowe międzynarodowe przepisy transportowe i ściśle określone wymogi przestrzenne, narzucane przez działy przyjęć w dużych sklepach.
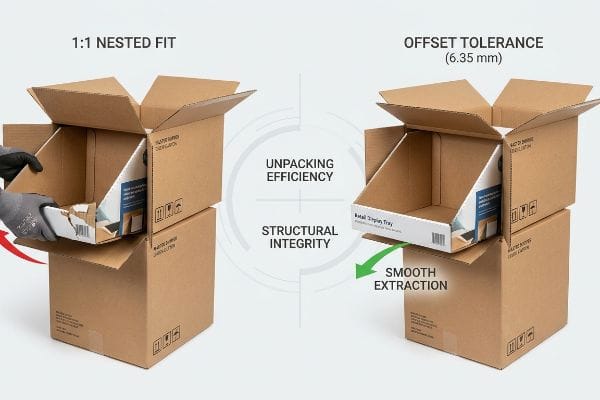
Zaprojektowanie pojemnika, który jedynie mieści produkt, jest wymogiem podstawowym; skonstruowanie pojemnika, który przetrwa szybkie rozpakowywanie w sklepie bez rozdarcia, jest prawdziwą nauką logistyczną.
Zasada luzu „zagnieżdżonego tarcia”
Kontrolując linie produkcyjne klientów, stale widzę kartony wysyłkowe zaprojektowane tak, aby dokładnie odpowiadały wymiarom zewnętrznym 1:1 wstępnie wypełnionych tacek wewnętrznych. Zespoły zakładają, że idealnie ciasne dopasowanie zapewnia maksymalną ochronę przed wibracjami w transporcie. Nawet doświadczeni kupcy nie zwracają uwagi na silne tarcie powierzchniowe surowej tektury falistej11,zapominając, że spieszący się pracownicy muszą fizycznie wyjmować te ciasno ułożone jednostki, nie niszcząc zadrukowanej grafiki.
To nie tylko teoria — przekonałem się o tym na własnej skórze w zeszłym miesiącu, gdy jedna z czołowych marek kosmetycznych zażądała dopasowania gniazdowego z zerową tolerancją. W 2023 roku poprosiłem mojego głównego inżyniera ds. opakowań, Marka, o przeprowadzenie symulacji rozpakowywania na żywo w naszym laboratorium badawczo-rozwojowym, wykorzystując ich dokładne specyfikacje 1:1. Szczególnie pamiętam, jak Mark z trudem wyciągał z pojemnika na paczki ciężką tackę o średnicy 24,5 cala (62,2 cm). Surowe ścianki tektury blokowały się, stawiając ogromny opór. Kiedy szarpnął za przedni panel, usłyszałem obrzydliwy dźwięk rozrywanej zadrukowanej krawędzi mocującej wzdłuż zagięcia fali. Traciliśmy czas na ręczne poprawki. Natychmiast przerwałem próbę i ponownie skalibrowałem sloter obrotowy na hali fabrycznej, wstrzykując z siłą tolerancję przesunięcia geometrycznego 0,25 cala (6,35 mm)12 do wewnętrznej wnęki kartonu zbiorczego. Tracę czas i pieniądze w moim laboratorium testowym, żebyście nie tracili zysków na hali detalicznej. Ta 6,35-milimetrowa regulacja przestrzenna całkowicie rozmontowała blokadę cierną, dzięki czemu czas rozpakowywania dla sprzedawcy skrócił się o 18 sekund na sztukę, a klientowi zaoszczędzono około 20% w przypadku uszkodzonych ekspozycji sklepowych.
| Funkcja | Dopasowanie zagnieżdżone 1:1 | Tolerancja przesunięcia |
|---|---|---|
| Prędkość rozpakowywania | Wysoka odporność | Ekstrakcja bez tarcia |
| Tarcie powierzchniowe | Blokada tektury13 | Zderzak szczelinowy14 |
| Integralność warg | Duże ryzyko rozdarcia15 | Nieskazitelna prezentacja detaliczna |
W każdym produkowanym przez nas systemie zagnieżdżonym wymagam uwzględnienia wyliczonych pustych przestrzeni. Mechaniczne zerwanie blokady ciernej gwarantuje, że produkt dotrze w nienaruszonym stanie i będzie gotowy do natychmiastowego umieszczenia na półce.
🛠️ Harvey's Desk: Czy ścisłe tolerancje zagnieżdżenia sprawiają, że sprzedawcy w sklepie rozrywają Twoje grafiki, zanim jeszcze trafią do półki? 👉 Odbierz bezpłatną analizę offsetową ↗ — Bez pośredników w postaci opiekunów klienta. Rozmawiasz bezpośrednio z inżynierami konstrukcji.
Jak zrobić pudełko na mój produkt?
Stworzenie idealnego kartonu wymaga wyjścia poza proste rysunki wektorowe. Jeśli zignorujesz fizyczną grubość materiałów, Twoja niestandardowa geometria nieuchronnie ulegnie zniekształceniu podczas automatycznego montażu.
Wykonanie pudełka wymaga dokładnego obliczenia grubości wybranego podłoża i zastosowania ścisłych tolerancji na zagięcia w geometrii CAD (projektowania wspomaganego komputerowo). Ta parametryczna inżynieria gwarantuje, że płaskie wykrojniki składają się bezproblemowo w sztywne struktury bez rozciągania zewnętrznej warstwy papieru i zgniatania wewnętrznych rowków.
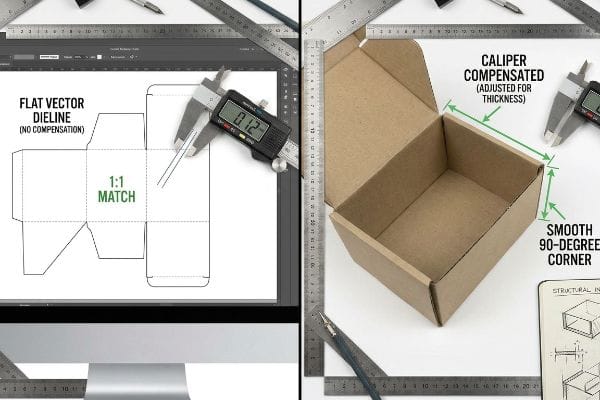
Łatwo jest narysować kwadrat na ekranie komputera, ale przekształcenie tego cyfrowego pliku w solidny fizyczny pojemnik wymaga agresywnej kompensacji matematycznej.
Przesunięcie linii tłoczenia „kompensacja zacisku”
W moim zakładzie regularnie widzę pliki cyfrowe, w których zakładki i szczeliny składania są narysowane dokładnie na tej samej szerokości co panel, do którego są przymocowane. Projektanci zakładają, że linia 2D idealnie przekłada się na narożnik 90 stopni. To częsta pułapka, w którą wpadają nawet doświadczone zespoły zaopatrzeniowe, ignorując fakt, że płyta o grubości 0,12 cala (3 mm) aktywnie zużywa materiał16 podczas gięcia wokół promienia.
To nie jest tylko teoria — widzę to na hali testowej, gdy teoretyczne linie wykrojników spotykają się z grubymi podłożami. Niedawno klient dostarczył niekorygowany płaski pilnik dla ciężkiej firmy zajmującej się wysyłką elektroniki. Kiedy zmierzyłem początkowe fizyczne zagięcie za pomocą mojej cyfrowej suwmiarki, nieskompensowany promień zewnętrzny spowodował poważne wygięcie strukturalne o 0,08 cala (2 mm), przez co zaczep blokujący całkowicie nie wszedł w szczelinę odbiorczą. Zamiast obniżać grubość płytki do cieńszego profilu, aby ją dopasować — co zrujnowałoby dynamiczną nośność17— wyciągnąłem odczyty mikrometryczne i udowodniłem, że nie potrzebuję drogich plastikowych klipsów ani cieńszego papieru. Potrzebowałem tylko precyzyjnie szerszej szczeliny. Gdy zespół ds. zaopatrzenia pozwolił mi dostosować obliczenia strukturalne, zastosowałem w naszym oprogramowaniu zautomatyzowany algorytm tolerancji na zagięcie, zwiększając szerokość szczeliny dokładnie o grubość płytki18. Dzięki wprowadzeniu tej mikroregulacji udało mi się skrócić czas montażu i pakowania o 22 sekundy na jednostkę, co pozwoliło klientowi zaoszczędzić około 25% kosztów robocizny ręcznej, przy jednoczesnym zachowaniu wymaganej sztywności konstrukcyjnej.
| Metryczny | Płaska linia cięcia wektorowego | Kompensacja zacisku |
|---|---|---|
| Szerokość szczeliny | Mecz 1:1 | Dostosowane do grubości19 |
| Promień zagięcia | Rozciąganie zewnętrznego papieru | Gładki narożnik 90 stopni20 |
| Status montażu | Zakleszczanie przy dużym tarciu21 | Czysto wpada na miejsce |
Nie pozwolę, aby niedopasowane rysunki 2D dyktowały rzeczywistość 3D. Matematyczna kompensacja grubości materiału gwarantuje płynne blokowanie każdej zakładki, całkowicie eliminując potrzebę stosowania niechlujnej taśmy pakowej.
🛠️ Harvey's Desk: Czy nieskompensowane linie zagięć powodują poważne wygięcia paneli ekspozycyjnych i spowalniają linie pakowania? 👉 Zleć audyt linii wykrojników ↗ — Osobiście sprawdzam każdy plik strukturalny w ciągu 24 godzin.
Wniosek
Poleganie na teoretycznych wymiarach pudełek bez ścisłej matematycznej kompensacji grubości materiału i fizycznego tarcia w transporcie aktywnie zrujnuje Twoje marże detaliczne. Tylko w zeszłym miesiącu mój audyt strukturalny pomógł trzem markom uniknąć ponad 10 000 dolarów strat z powodu braku towaru i obciążeń zwrotnych u sprzedawców detalicznych. Jeśli masz dość patrzenia, jak ciężkie od góry tace rozrywają się podczas automatycznego montażu, pozwól mi osobiście przejrzeć Twoje pliki strukturalne przez mój Bezpłatny Audyt Tolerancji Fizycznej ↗, aby wyeliminować martwe punkty przed rozpoczęciem masowej produkcji.
„Laminowanie litograficzne a druk cyfrowy: Przewodnik dla kupujących w branży…”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Weryfikacja standardowych wymagań branżowych dotyczących spadów dla zautomatyzowanego laminowania litograficznego w celu zapobiegania odpryskiwaniu surowej tektury podczas przesuwu mechanicznego. Rola dowodu: walidacja techniczna; rodzaj źródła: specyfikacja produkcyjna. Potwierdza: twierdzenie, że spad 3 mm jest niewystarczający dla określonych tolerancji montażu z dużą prędkością. Uwaga dotycząca zakresu: tolerancje różnią się w zależności od kalibracji maszyny. ↩
„Jak zamówić opakowanie w formie rękawa? – PopDisplay”, https://popdisplay.me/how-can-i-order-sleeve-box-packaging/. Dokumentacja techniczna dotycząca standardów projektowania opakowań weryfikuje, czy w celu ograniczenia błędów związanych z przeciekami i pasowaniem stosowane są specjalnie zaprojektowane, wydłużone opakowania. Rola dowodu: Specyfikacja techniczna; typ źródła: Podręcznik branżowy. Wsparcie: Przewaga techniczna inżynierii „pod klucz” w zakresie tolerancji przecieków. Uwaga dotycząca zakresu: Dotyczy w szczególności druku i cięcia o wysokiej precyzji. ↩
„Umowa o zlecenia produkcyjne”, https://www.sec.gov/Archives/edgar/data/1534287/000119312512115618/d244198dex1036.htm. Analiza komercyjnego łańcucha dostaw pokazuje, że umowy o zleceniach produkcyjnych zazwyczaj przypisują klientowi koszt przestoju maszyny w formie kar godzinowych. Rola dowodu: Praktyka rynkowa; typ źródła: Analiza zamówień. Potwierdza: Struktura odpowiedzialności w przypadku rozdrobnionych zleceń produkcyjnych. Uwaga dotycząca zakresu: Powszechna w umowach produkcyjnych B2B. ↩
„Ukryte koszty kalkulacji COGS w branży spożywczej”, https://packnfresh.com/food-business-cogs-calculation/. Branżowe modele cenowe dla produkcji pod klucz zazwyczaj wykorzystują stałe koszty jednostkowe, aby przenieść ryzyko operacyjne z kupującego na dostawcę. Rola dowodu: Weryfikacja modelu biznesowego; typ źródła: Przewodnik po łańcuchu dostaw. Wsparcie: Profil odpowiedzialności inżynierii pod klucz. Uwaga dotycząca zakresu: Zależne od wolumenu i zakresu umowy serwisowej. ↩
„Style pudeł – Acme Corrugated Box”, https://www.acmebox.com/product-offerings/box-styles/. Techniczne wyjaśnienie, jak górne klapy w RSC przyczyniają się do integralności strukturalnej obwodowej w porównaniu z HSC. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: podatność strukturalna HSC. Uwaga dotycząca zakresu: dotyczy opakowań z tektury falistej. ↩
„Podstawowe style pudeł”, https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Analiza inżynierska rozkładu obciążenia w kontenerach otwartych podczas układania w stosy i transportu. Rola dowodu: analiza strukturalna; typ źródła: badanie materiałoznawstwa. Potwierdza: ryzyko pionowego zapadnięcia się w kontenerach HSC. Uwaga dotycząca zakresu: dotyczy testów ściskania dynamicznego. ↩
„Oszacowanie wytrzymałości na ściskanie pudeł z tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Techniczne wyjaśnienie, w jaki sposób odkształcenia strukturalne i wyginanie się wkładów o niskim współczynniku ECT zmniejszają całkowitą wytrzymałość pudeł na ściskanie. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: wpływ uszkodzenia konstrukcji na nośność. Uwaga dotycząca zakresu: dotyczy określonych gatunków tektury i jej geometrii. ↩
„Wytrzymałość na ściskanie opakowań z tektury falistej o niskiej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Analiza porównawcza wytrzymałości na ściskanie i obciążenia dynamicznego między włóknami pierwotnymi i makulaturowymi w opakowaniach z tektury falistej. Rola dowodu: dowód ilościowy; typ źródła: czasopismo z zakresu nauk materiałowych. Potwierdza: przewagę wydajnościową podłoży pierwotnych. Uwaga dotycząca zakresu: zależna od orientacji fali i wymiarów pudełka. ↩
„Oszacowanie wytrzymałości na ściskanie tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Dokumentacja techniczna dotycząca inżynierii tektury falistej wyjaśnia, w jaki sposób pionowe ułożenie fali maksymalizuje osiową wytrzymałość na ściskanie. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: Zaletę konstrukcyjną pionowego ułożenia fali. Uwaga dotycząca zakresu: Dotyczy w szczególności nośnych kartonów z tektury falistej. ↩
„Optymalne projektowanie opakowań z tektury falistej o podwójnych ściankach – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Dane z testów porównawczych wysokiej jakości tektury Kraft wykazują zdolność do wytrzymywania statycznej siły ściskającej ładunków ułożonych na paletach w dwóch warstwach. Rola dowodu: wskaźnik wydajności; typ źródła: raport z testów branżowych. Potwierdza: wyższą nośność ulepszonej tektury Kraft. Uwaga dotycząca zakresu: Zależna od gatunku tektury i wymiarów kartonu. ↩
„Badanie współczynnika tarcia | Centrum Projektowania Opakowań i Jednostek Ładunkowych”, https://www.unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Dane techniczne dotyczące współczynnika tarcia dla nieobrobionej tektury falistej potwierdzają wysoką rezystancję powierzchni podczas kontaktu ślizgowego. Rola dowodowa: specyfikacja techniczna; typ źródła: podręcznik materiałoznawstwa. Potwierdza: konieczność zachowania tolerancji luzu w opakowaniach zagnieżdżonych. Uwaga dotycząca zakresu: Poziomy tarcia mogą się różnić w zależności od gatunku papieru i wilgotności. ↩
„Opakowania z tektury falistej o innowacyjnej konstrukcji dla…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Weryfikacja techniczna zalecanych tolerancji luzu stosowanych w opakowaniach z tektury falistej w celu zapobiegania blokowaniu się tacek wewnętrznych i zewnętrznych. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: skuteczność regulacji o 0,25 cala. Uwaga dotycząca zakresu: dotyczy pojemników z tektury o dużej wytrzymałości. ↩
„Przewodnik po projektowaniu konstrukcyjnym opakowań papierowych”, https://greendotpackaging.com/paper-packaging-structural-design-guide/. Techniczne wyjaśnienie, w jaki sposób wąskie tolerancje w składanych kartonach powodują powstawanie blokad próżniowych lub tarcia powierzchniowego. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: twierdzenie, że dopasowanie 1:1 prowadzi do blokowania się materiału. Uwaga dotycząca zakresu: dotyczy podłoży na bazie włókien. ↩
„Modernizacja systemu ekstrakcji ścinek w Offset Print & Packaging”, https://impactairsystems.com/case-study/trim-extraction-upgrade-print-packaging-aylesford/. Mechaniczne wyjaśnienie, w jaki sposób celowy luz (tolerancja offsetu) zmniejsza tarcie poprzez utrzymanie cienkiej warstwy powietrza między powierzchniami. Rola dowodu: zasada mechaniczna; typ źródła: podręcznik wzornictwa przemysłowego. Dowody: korzyści z tolerancji offsetu w ekstrakcji. Uwaga dotycząca zakresu: dotyczy projektowania pojemników zagnieżdżonych. ↩
„Przegląd uszkodzeń spowodowanych rozdarciami płytkowymi i reprezentatywne…”, https://www.engr.psu.edu/ae/thesis/failures/MKP/failures/failures.wikispaces.com/Overview_of_Lamellar_Tearing_Failures_and_Representative_Case_Studies.html. Analiza, jak nadmierne tarcie w zagnieżdżonych pudełkach powoduje uszkodzenie konstrukcyjne wargi podczas ekstrakcji. Rola dowodu: związek przyczynowy; typ źródła: norma kontroli jakości. Potwierdza: korelację między dopasowaniem 1:1 a uszkodzeniem materiału. Uwaga dotycząca zakresu: różni się w zależności od gramatury tektury. ↩
„Przewodnik po obliczaniu naddatku na zagięcie i odliczenia od zagięcia”, https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOop_astd85Eci3wdDgMwk-I60mlOIm0oat0zSC5416CKihVA4VKH. Dokumentacja techniczna dotycząca naddatku na zagięcie i współczynnika K dla grubych podłoży wyjaśnia, jak grubość materiału wpływa na wymiary zewnętrzne podczas gięcia. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierski. Potwierdza: twierdzenie, że grubość materiału wymaga kompensacji geometrycznej. Uwaga dotycząca zakresu: skupienie się na sztywnych podłożach, takich jak tektura falista lub tektura o dużej wytrzymałości. ↩
„Uproszczona analiza wytrzymałości dynamicznej tektury… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Krótkie wyjaśnienie, jak grubość materiału (suwmiarka) bezpośrednio wpływa na wytrzymałość na ściskanie i nośność dynamiczną nadawców tektury falistej. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: twierdzenie, że zmniejszenie grubości tektury pogarsza wytrzymałość strukturalną. Uwaga dotycząca zakresu: Koncentruje się na podłożach tektury falistej. ↩
„Analityczne wyznaczanie sztywności zginania pięciu…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Wskazówki techniczne dotyczące stosowania naddatków na zginanie w liniach wykrojników CAD w celu uwzględnienia grubości materiału w zakładkach. Rola dowodu: walidacja procesu; typ źródła: branżowy standard projektowy. Wsparcie: praktyka regulacji wymiarów rowków za pomocą suwmiarki materiału w celu zapewnienia dopasowania. Uwaga dotycząca zakresu: Dotyczy zautomatyzowanego montażu kartonów wykrojnikowych. ↩
„Wpływ analogowych i cyfrowych linii zagięć na właściwości mechaniczne…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Krótkie wyjaśnienie, jak regulacja szerokości szczeliny w oparciu o grubość materiału zapobiega zakłóceniom podczas składania. Rola dowodowa: specyfikacja techniczna; typ źródła: poradnik inżynierii opakowań. Potwierdza: konieczność kompensacji grubości dla zapewnienia precyzji szczeliny. Uwaga dotycząca zakresu: dotyczy głównie tektury falistej i tektury ciężkiej. ↩
„Czym jest współczynnik K? | Wyjaśnienie naddatku na gięcie blachy”, https://www.youtube.com/watch?v=kUizKC1gkg0. Weryfikacja, czy uwzględnienie promienia zagięcia i grubości materiału zapewnia precyzyjną geometrię 90 stopni bez zniekształceń powierzchni. Rola dowodu: norma techniczna; typ źródła: podręcznik produkcji. Potwierdza: wpływ kompensacji suwmiarki na jakość zagięcia. Uwaga dotycząca zakresu: efekt różni się w zależności od sprężystości materiału. ↩
„Dieline in Packaging: Definition, Design, Print, and Template”, https://packhit.co.uk/packaging/dieline/. Demonstracja, jak pomijanie grubości materiału w wektorowych liniach wykrojników prowadzi do zakłóceń mechanicznych i tarcia podczas montażu. Rola dowodu: przyczynowo-skutkowa; typ źródła: studium przypadku technicznego. Wsparcie: wskaźnik awaryjności niekompensowanych linii wykrojników. Uwaga dotycząca zakresu: najczęściej spotykane w zautomatyzowanych liniach montażowych. ↩



