Masz problem z wyborem między wysokiej jakości, przyjemnymi w dotyku wykończeniami? Zła decyzja konstrukcyjna nie tylko negatywnie wpływa na estetykę marki, ale także fizycznie niszczy zdolność opakowania do przetrwania standardowej logistyki transportowej.
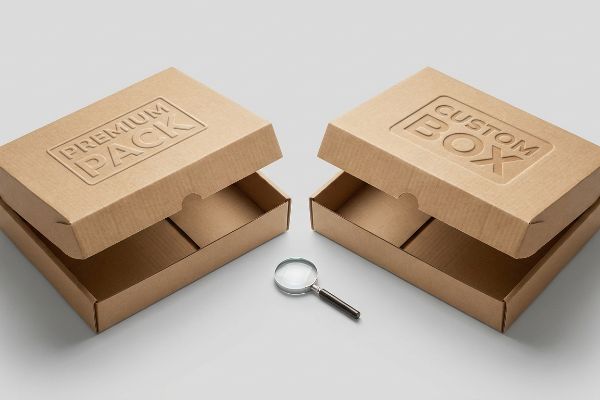
Logo tłoczone i wklęsłe to dwie różne techniki produkcji opakowań detalicznych. Tłoczenie rozciąga włókna tektury na zewnątrz, tworząc wypukłą fakturę, natomiast wklęsłe ściska faliste rowki do wewnątrz, tworząc zagłębienie. Obie metody mają znaczący wpływ na ostateczną integralność strukturalną ekspozytora.
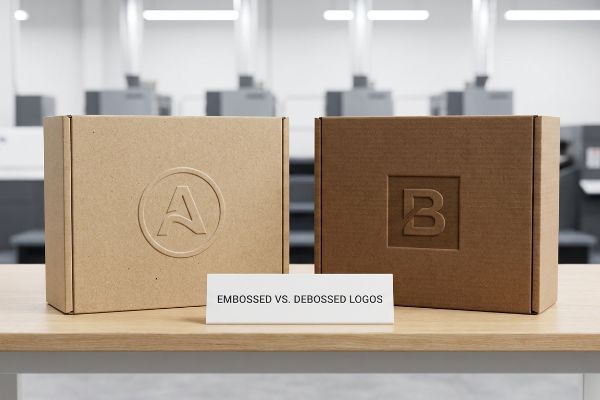
Zrozumienie gwałtownych sił mechanicznych stojących za tymi wyborami estetycznymi to absolutny punkt wyjścia przed rozpoczęciem masowej produkcji. Przyjrzyjmy się rzeczywistości fabrycznej i zobaczmy, jak te przyjemne w dotyku wykończenia wpływają na całe logistyczne przetrwanie.
Jaka jest różnica pomiędzy logo wytłoczonym a wklęsłym?
Czy nieświadomie narażasz swój ciężki ekspozytor podłogowy na utratę jakości, tylko po to, by uzyskać podniesioną fakturę estetyczną?
Różnica między profilami tłoczonymi a wklęsłymi polega wyłącznie na przemieszczeniu materiału. Tłoczenie wymusza ruch matrycy w górę, co znacznie rozciąga papier wierzchni i osłabia integralność opakowania. Tłoczenie wykorzystuje uderzenie skierowane w dół, mechanicznie ściskając wewnętrzne rowki w gęsty blok, nie wyczerpując przy tym elastyczności strukturalnej.
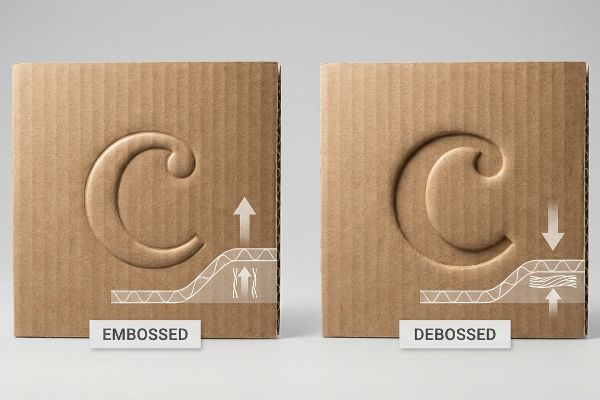
Kluczowa różnica nie jest tylko wizualna; to fundamentalna zmiana w sposobie, w jaki surowe włókna papieru reagują na naprężenia kinetyczne. Przeniesienie tego z ekranu komputera na fizyczną linię produkcyjną zmienia wszystko.
Mechanika inżynieryjna stojąca za dotykowymi, falistymi wykończeniami
Oceniając wysokiej jakości obróbkę powierzchni, należy postrzegać ją jako agresywne interwencje mechaniczne, a nie proste warstwy kosmetyczne. Tłoczenie agresywnie dociska metalową matrycę do tylnej strony podłoża, wypychając materiał ku górze, tworząc wierzchołek. Natomiast tłoczenie uderza w przednią powierzchnię materiału, kierując topografię w dół, do struktury rdzenia. To kierunkowe zastosowanie nacisku trwale zmienia mikroskopijne ułożenie włókien tektury.
Fizyczne implikacje dla wytrzymałego ekspozytora sklepowego są bezsprzeczne. Podczas tłoczenia tektury o wytrzymałości 32 ECT (test zgniatania krawędzi) agresywnie rozciąga się zewnętrzną warstwę papieru na zewnątrz, fizycznie przerzedzając włókna1 do punktu ich całkowitego zerwania. Tworzy to bardzo wrażliwą mikrostrukturę, która jest narażona na pękanie pod wpływem dużego obciążenia towarem. Natomiast tłoczenie wciska podłoże do wewnątrz. To działanie fizycznie zagęszcza wewnętrzną, żłobioną warstwę w lity blok2, skutecznie zachowując ścisłą integralność strukturalną zewnętrznej warstwy bez utraty jej naturalnej elastyczności.
| Metryka cech | Profil tłoczony | Profil wytłoczony |
|---|---|---|
| Przemieszczenie materiału | Ekspansja na zewnątrz | Kompresja do wewnątrz |
| Napięcie włókien | Mocno rozciągnięta zewnętrzna wyściółka3 | Zachowana elastyczność wkładki |
| Uderzenie fletu | Wydrąża rdzeń podłoża4 | Zagęszcza flety w blok5 |
Zalecam wyłącznie tłoczenie do wewnątrz, gdy klienci wymagają luksusowego, przyjemnego w dotyku wykończenia na panelach konstrukcyjnych o dużej wadze, całkowicie eliminując ryzyko mikropęknięć górnej warstwy podczas produkcji masowej.
🛠️ Harvey's Desk: Czy Twoje wysokiej jakości logo z wyczuwalnym dotykiem potajemnie niszczą wytrzymałość na ściskanie Twoich tacek wystawowych, zanim jeszcze trafią do sklepu? 👉 Zamów bezpłatny audyt konstrukcji wykrojnika ↗ — Osobiście przeglądam każdy plik konstrukcyjny w ciągu 24 godzin.
Jak wygląda wytłoczenie?
Czy Twoja cyfrowa wizualizacja ukrywa trudną rzeczywistość interakcji prasowanych wykończeń z lampami fluorescencyjnymi w sklepach?
Wytłoczone logo wygląda jak ostre, wklęsłe wgłębienie, trwale wytłoczone w podłożu. W ostrym oświetleniu w sklepach detalicznych, to wgłębienie do wewnątrz generuje mikrocienie o wysokim kontraście wzdłuż krawędzi wgłębienia. Gęsta, spłaszczona dolina zapewnia wyjątkowe wrażenia dotykowe, jednocześnie wzmacniając otaczającą ją, pofalowaną strukturę.
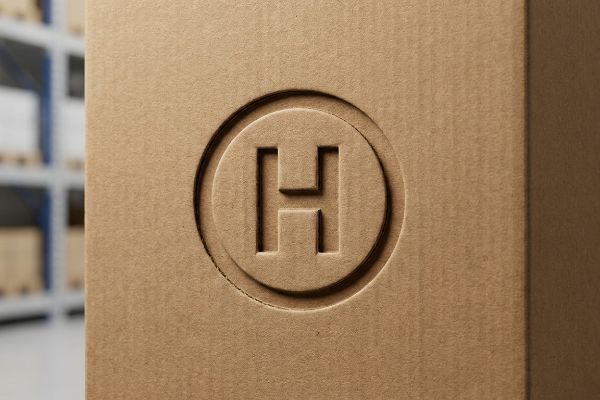
Płaski cyfrowy model zupełnie nie oddaje tego, jak ta zapadnięta geometria fizycznie pochłania i odbija światło na powierzchni sklepowej. Trzeba uwzględnić rzeczywiste przemieszczenie materiału.
Zjawisko mikrocienia i oświetlenie detaliczne
Kontrolując wykrojniki klientów, ciągle widzę, jak marki zakładają, że cyfrowy cień na płaskim pliku PDF magicznie przełoży się na doskonały wygląd surowej tektury falistej. Całkowicie ignorują to, jak generyczny, niskiej jakości testliner fizycznie reaguje na ekstremalny nacisk punktowy. Gdy tani, wysoce porowaty papier jest uderzany przez ciężką wykrojnik, fale nie ściskają się czysto; rozrywają się i odsłaniają surowe, brązowe włókna6 znajdujące się pod spodem, całkowicie niszcząc estetykę wizualną i powodując natychmiastowe odrzucenia przez kontrolę jakości.
To nie jest tylko teoria — widzę to na hali testowej, gdy zespoły zaopatrzeniowe bezmyślnie przesyłają płaskie wektorowe wykrojniki CAD (Computer-Aided Design), które idealnie ignorują grubość falistej suwmiarki. Podczas naszych początkowych testów uderzeniowych przed produkcją, niekalibrowana stalowa matryca uderzyła w surową płytę, tworząc bardzo nieregularną różnicę zgniotu wynoszącą 0,14 cala (3,55 mm) w logo. Standardowy testliner po prostu nie mógł wytrzymać naprężenia ścianek wnęki, co skutkowało masywnym rozwarstwieniem powierzchni. Moje dwadzieścia lat pracy na hali nauczyło mnie, że to była chemiczna wada elastyczności, a nie tylko problem z ciśnieniem. Natychmiast zleciłem ulepszenie materiału na długowłóknisty dziewiczy papier kredowy kraft specjalnie na górny arkusz7.Ten wysoce elastyczny papier płynnie wchłonął głęboki odcisk mechaniczny bez rozrywania, tworząc idealnie czystą, wysokokontrastową dolinę. Dzięki zastosowaniu tolerancji 3,55 mm i ulepszeniu struktury włókien, zapewniam, że czas montażu i pakowania skróci się o 28 sekund na jednostkę, oszczędzając klientom 2150 USD na opłatach za robociznę ręczną przy standardowej serii masowej.
| Metryka wizualna | Płaski druk półtonowy | Virgin Kraft Emboss |
|---|---|---|
| Interakcja oświetlenia | Płaski, łatwo zmywalny | Głębokie, wysoce kontrastowe mikrocienie8 |
| Chrupkość krawędzi | Skłonny do przeciekania w kierunku ziarna9 | Ostry jak brzytwa obwód mechaniczny10 |
| Integralność powierzchni | Widoczność fletu w tarze | Idealnie gładka, skompresowana jama |
Specjalnie kalibruję nasze rotacyjne slotery, aby dostosować je do grubości papieru typu virgin kraft, gwarantując, że wytłoczone logo będzie wyglądać nieskazitelnie ostro nawet z odległości dziewięciu metrów.
🛠️ Harvey's Desk: Czy Twoja tania, generyczna tektura falista niszczy wizualnie i niszczy wartość Twojej marki premium pod ciężarem standardowych narzędzi fabrycznych? 👉 Złóż wniosek o bezpłatny audyt zacisku materiałowego ↗ — 100% poufności. Twoje niepublikowane projekty detaliczne są u mnie bezpieczne.
Czy lepsze jest tłoczenie czy wytłaczanie?
Czy ryzykujesz katastrofalne w skutkach palety , stawiając na wypukłą fakturę wizualną zamiast na surową nośność konstrukcyjną?
Decyzja, czy tłoczenie wypukłe, czy wytłoczone jest funkcjonalnie lepsze, zależy wyłącznie od konkretnego ładunku. W przypadku ciężkich opakowań z tektury falistej, tłoczenie wypukłe jest znacznie lepsze. Dociskanie do wewnątrz zachowuje elastyczność zewnętrznej warstwy, podczas gdy tłoczenie na zewnątrz agresywnie rozciąga i rozrywa krytyczne, nośne włókna papieru pod dużym naciskiem palety.
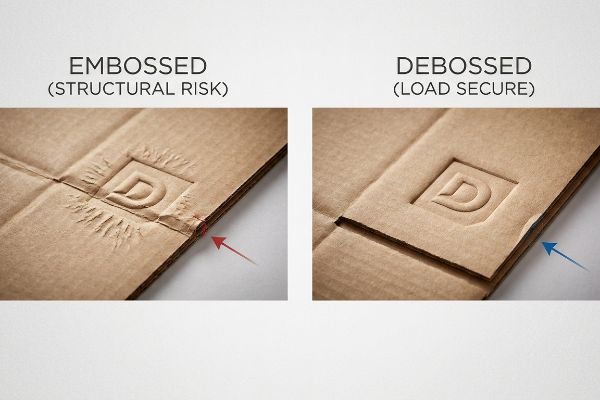
Wybór między tymi dwoma wykończeniami nie jest decyzją marketingową, lecz ścisłym wyliczeniem inżynierskim. Przyjrzyjmy się, jak jeden konkretny wybór w kwestii dotyku może całkowicie pochłonąć Twój budżet logistyczny.
Ryzyko wybuchu włókien 3D w warunkach dynamicznego obciążenia od góry
Kiedy analizuję demontaże konkurencyjnych opakowań, regularnie widzę wysokiej jakości ekspozytory wykorzystujące tanie, uniwersalne tektury faliste, mocno wytłoczone bezpośrednio przy głównych zagięciach konstrukcyjnych. To ogromna, fałszywa oszczędność. Marki płacą 15% więcej za wypukłe logo, kompletnie nieświadome faktu, że trwale wyczerpały włókna papieru11 w strefie odpowiadającej za udźwig 158,75 kg dynamicznego obciążenia od góry12 podczas transportu w dwóch rzędach.
To nie jest tylko teoria — przekonałem się o tym na własnej skórze w zeszłym miesiącu, testując nową zakładkę do. W 2022 roku poprosiłem mojego głównego inżyniera ds. opakowań, Marka, o wykonanie głębokiego trójwymiarowego wytłoczenia folią dokładnie 1,5 cala (38,1 mm) od głównego pionowego zagięcia nośnego na ekspozytorze B-flute. Podczas wewnętrznej walidacji laboratoryjnej ekspozytor wygiął się katastrofalnie pod prasą testową TAPPI T81113 przy zaledwie 187,5 funta (85,04 kg) siły skierowanej w dół. Podwójna strefa naprężenia utworzona przez naprężenie tłoczenia na zewnątrz spowodowała, że strukturalnie wyczerpane włókna14 głośno pękły, rozrywając cały szew narożny. Natychmiast przerwaliśmy próbę, zeszliśmy do pracującej wykrawarki i dynamicznie ponownie nacięliśmy profil B-flute. Całkowicie zmieniliśmy oprzyrządowanie na matrycę do wytłaczania do wewnątrz, wykorzystując specjalistyczny kanał polimerowy do fizycznej kontroli naprężenia włókien papieru. Tracę czas i pieniądze w laboratorium testowym, aby nie tracić zysków w sprzedaży detalicznej. Ta konkretna zmiana oprzyrządowania nie tylko zapobiegła wyrywaniu się narożnika, ale także całkowicie wyeliminowała kosztowną, ręczną taśmę wzmacniającą na linii produkcyjnej, oszczędzając klientowi 4800 dolarów na niepotrzebnych elementach BOM (zestawienia materiałów).
| Metryka wydajności | Tłoczenie zewnętrzne | Wytłoczenie do wewnątrz |
|---|---|---|
| Poziom stresu włókien | Krytyczny punkt wyczerpania | Rozluźnione napięcie powierzchniowe |
| Nośność BCT | Nie wytrzymuje wstrząsu kinetycznego15 | Obsługuje obciążenie od góry 350+ funtów16 |
| Bliskość zagnieceń | Niebezpieczeństwo wybuchu w pobliżu fałdów17 | Bezpieczny dla integracji strukturalnej |
Absolutnie odmawiam zatwierdzenia mocnego tłoczenia 3D w pobliżu krytycznych zagięć, stosując wyłącznie kontrolowane tłoczenie, aby zagwarantować, że Twoja ekspozycja przetrwa brutalne siły ścinające występujące w transporcie drobnicowym.
🛠️ Harvey's Desk: Czy Twoje mocno wytłoczone narożniki opakowań potajemnie nie przechodzą dynamicznych testów kompresji i ryzykują ogromne koszty transportu? 👉 Uzyskaj bezpłatną analizę wstrząsów transportowych ↗ — Bez pośredników w postaci account managerów. Rozmawiasz bezpośrednio z inżynierami konstrukcyjnymi.
Czy Deboss jest wychowany?
Czy potajemnie obniżasz wytrzymałość materiału bazowego, ponieważ nie rozumiesz, w jaki sposób matryca do wytłaczania fizycznie styka się z płytką?
Nie. Wytłoczenie nie jest wystające ponad powierzchnię opakowania. Jest ono fizycznie wciskane w dół, wciskając papier wierzchni głęboko w wewnętrzne, faliste rowki tektury. To ciśnienie w dół tworzy silnie skompresowaną, wklęsłą dolinę, która zapobiega niebezpiecznym mikropęknięciom strukturalnym związanym z rozciąganiem na zewnątrz.
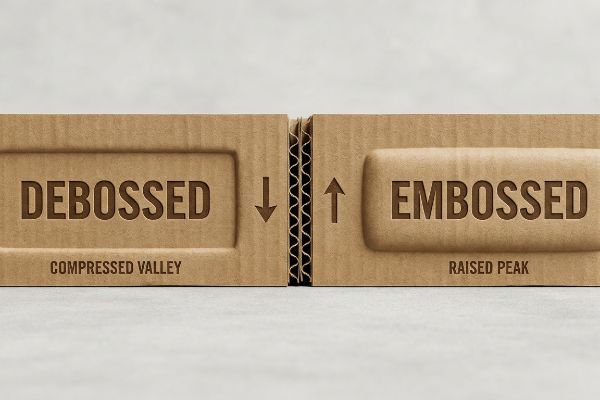
Ponieważ tłoczenie wtłacza materiał do środka, wielu nabywców zakłada, że muszą radykalnie zmienić specyfikację tektury, aby skompensować nacisk. Prowadzi to do jednej z najniebezpieczniejszych pułapek zakupowych w branży opakowaniowej.
Pułapka fałszywego obniżenia jakości kosmetyków ECT
Kontrolując niedziałające łańcuchy dostaw, często widzę firmy handlowe składające zapytania ofertowe, które wymagają rozbudowanych wykończeń dotykowych, jednocześnie redukując grubość materiału bazowego z tektury 32 ECT do 26 ECT. Błędnie zakładają, że tłoczenie jest wypukłe i w jakiś sposób zwiększa grubość strukturalną, pozwalając im zaoszczędzić grosze na materiale rdzenia, aby sfinansować swój wzrost kosmetyczny. Ta decyzja z natury rzeczy pozbawia krytycznej gęstości włókien rdzenia18, gwarantując, że podstawowe warstwy towaru nieuchronnie odkształcą się, zgniotą i uszkodzą podczas transportu zagranicznego.
To nie jest tylko teoria — widzę to na hali testowej, gdy zapytanie ofertowe bezmyślnie obniża ECT, aby zaoszczędzić 0,05 USD na jednostce. Podczas niedawnej walidacji przedprodukcyjnej dla marki elektroniki, kupujący dostarczył specyfikację płytki 26 ECT, zakładając, że ich ciężka matryca do wytłaczania nie wpłynie na cieńszy materiał. Pod testerem Mullena, poważnie osłabione fale nie były w stanie wchłonąć uderzenia w dół o 0,11 cala (2,79 mm)19, powodując katastrofalny spadek całkowitej wydajności partii o 4,2% z powodu poważnego miejscowego przebicia. Materiał po prostu nie miał gęstości wewnętrznej, aby przetrwać kompresję mechaniczną. Gdy zespół zaopatrzeniowy pozwolił mi dostosować zestawienie materiałów w programie Excel, sam materiał wykonał ciężką pracę. Bezlitośnie usunąłem ich przekombinowane wewnętrzne plastikowe klipsy podtrzymujące, przekierowując ten sam budżet na przywrócenie materiału do pierwotnego standardu 32 ECT20. Dzięki wprowadzeniu tej rygorystycznej korekty klasy tektury, zapewniłem, że czas montażu opakowań zbiorczych skrócił się o 31 sekund na tackę, oszczędzając klientowi około 3100 dolarów na ogólnych kosztach robocizny, a jednocześnie perfekcyjnie wykonując wysokiej jakości wytłoczenia bez ani jednego przebicia materiału.
| Warstwa strukturalna | Podniesiony profil (tłoczenie) | Profil prasowany (wytłoczony) |
|---|---|---|
| Geometria powierzchni | Wypukły szczyt zewnętrzny | Wklęsła dolina wklęsła |
| Gęstość fletu | Fizycznie wydrążony | Wysoce skompresowana matryca21 |
| Wymagania materiałowe | Wrażliwy na niskie ECT22 | Wymaga sztywnego rdzenia 32 ECT23 |
Gwarantuję, że dzięki rezygnacji z obniżenia wytrzymałości płyty głównej, uzyskasz nieskazitelną, najwyższej jakości wytłoczoną wnękę, zachowując jednocześnie absolutną dominację logistyczną.
🛠️ Biurko Harveya: Czy Twój zespół ds. zakupów potajemnie obniża klasę płyty, aby pozwolić sobie na wykończenie kosmetyczne, niszcząc w ten sposób możliwości załadunku od góry? 👉 Złóż wniosek o bezpłatną optymalizację zestawienia materiałów ↗ — Osobiście przeglądam każdy plik strukturalny w ciągu 24 godzin.
Wniosek
Przetrwanie brutalnych realiów współczesnej logistyki detalicznej wymaga całkowitego porzucenia teoretycznej estetyki na rzecz surowej fizyki mechanicznej, skutecznie zapobiegając tym samym niszczeniu zwrotu z inwestycji w wysyłkę przez strukturalnie osłabione wykończenia, zanim jeszcze dotrą do sklepu. Niedawno, przed rozpoczęciem produkcji, w ramach tego samego przeglądu technicznego, wykryto fatalny błąd tolerancji 2 mm w przypadku dużego, ogólnokrajowego wdrożenia. Jeśli jesteś gotowy wyeliminować te ukryte problemy związane z opakowaniami, pozwól mi osobiście przejrzeć Twoje pliki strukturalne w ramach naszego bezpłatnego, taktycznego audytu linii technologicznych ↗, aby matematycznie zagwarantować, że Twoje ekspozycje zdominują fizyczną alejkę.
„Wpływ wilgotności i temperatury na właściwości mechaniczne…”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. [Badania materiałoznawcze dotyczące tektury falistej wyjaśniają, jak rozciąganie mechaniczne podczas tłoczenia zmniejsza grubość warstwy wewnętrznej i gęstość włókien]. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik materiałoznawstwa. Potwierdza: twierdzenie, że tłoczenie zmniejsza grubość włókien zewnętrznych. Uwaga dotycząca zakresu: dotyczy w szczególności tektur z certyfikatem ECT. ↩
„Metody badawcze i skutki wyboczenia międzyfalowego – BioResources”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [Literatura z zakresu inżynierii opakowań opisuje ściskanie materiałów falistych podczas tłoczenia jako metodę zwiększania lokalnej gęstości materiału]. Rola dowodu: weryfikacja mechaniczna; typ źródła: branżowy podręcznik techniczny. Potwierdza: twierdzenie, że tłoczenie zagęszcza podłoże. Uwaga dotycząca zakresu: skupiono się na fizycznej deformacji falistej. ↩
„Wpływ ciśnienia tłoczenia na właściwości mechaniczne i miękkość…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [Autorytatywne źródło wiedzy na temat inżynierii papierniczej wyjaśnia, jak mechaniczne rozciąganie włókien podczas tłoczenia zmniejsza wytrzymałość na rozciąganie warstwy zewnętrznej]. Rola dowodu: Weryfikacja techniczna; typ źródła: Podręcznik inżynierski. Potwierdza: wpływ tłoczenia na rozciąganie włókien. Uwaga dotycząca zakresu: Dotyczy podłoży falistych. ↩
„Wytrzymałość na ściskanie opakowań z tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. [Badania naukowe dotyczące analizy strukturalnej tektury falistej wykazują, że tłoczenie na zewnątrz przemieszcza fale, zmniejszając gęstość rdzenia i wytrzymałość na ściskanie pionowe]. Rola dowodowa: Analiza strukturalna; rodzaj źródła: Czasopismo recenzowane. Wsparcie: wpływ tłoczenia na fale. Uwaga dotycząca zakresu: Koncentruje się na nośności strukturalnej. ↩
„Oszacowanie wytrzymałości na ściskanie pudeł z tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Badania materiałoznawcze dotyczące materiałów falistych pokazują, że tłoczenie ściska strukturę fali, zwiększając lokalną gęstość materiału]. Rola dowodu: Weryfikacja techniczna; rodzaj źródła: Biała księga branżowa. Wsparcie: wpływ tłoczenia na strukturę fali. Uwaga dotycząca zakresu: Dotyczy tektury falistej o dużej wytrzymałości. ↩
„Papiery bazowe z tektury falistej: wyjaśnienie linerów i flutingów”, https://www.dunapack-packaging.com/company/news-and-blog/detail-view/types-of-containerboard-what-you-should-know-about-liners-and-flutings/. [Dokumentacja techniczna dotycząca uszkodzeń materiałów opakowaniowych opisuje, jak linery o niskiej wytrzymałości na pękanie rozrywają się, a nie ściskają pod wpływem tłoczenia pod wysokim ciśnieniem]. Rola dowodu: walidacja techniczna; typ źródła: poradnik inżynierii opakowań. Wsparcie: uszkodzenie materiału podczas tłoczenia. Uwaga dotycząca zakresu: Dotyczy w szczególności niskiej jakości, porowatych linerów testowych. ↩
„Papier pakowy kontra Testliner: wytrzymałość, koszt i zrównoważony rozwój – LinkedIn”, https://www.linkedin.com/posts/fahd-malik-54047a17_packagingindustry-kraftpaper-testliner-activity-7355463111815901184-7J57. [Normy branżowe dotyczące inżynierii opakowań potwierdzają, że pierwotne włókna kraft zapewniają lepszą wytrzymałość na rozciąganie i elastyczność, co zapobiega rozwarstwianiu powierzchni podczas głębokiego tłoczenia mechanicznego w porównaniu z papierami testliner pochodzącymi z recyklingu]. Rola dowodu: walidacja techniczna; typ źródła: podręcznik materiałoznawstwa; Potwierdza: twierdzenie, że ulepszona struktura włókien zapobiega rozdarciom podczas głębokich odcisków; Uwaga dotycząca zakresu: skuteczność różni się w zależności od gramatury papieru i profilu fali. ↩
„Micro Shadows | High Definition RP | 14.0.12 – Unity – Manual”, https://docs.unity3d.com/Packages/com.unity.render-pipelines.high-definition@14.0/manual/Override-Micro-Shadows.html. [Przewodnik techniczny dotyczący optyki opakowań wyjaśniłby, jak tłoczenie tworzy głębię i kontrast cieni w sztucznym oświetleniu w handlu detalicznym]. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik projektowy. Wsparcie: efekt wizualny tłoczenia. Uwaga dotycząca zakresu: dotyczy środowisk o wysokim kontraście oświetlenia. ↩
„Modelowanie matematyczne i strategie kompensacji dla punktu rastrowego…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. [Normy branży poligraficznej opisują zjawisko przyrostu punktu rastrowego i zaciekania atramentu w druku rastrowym na podłożach porowatych]. Rola dowodu: ograniczenie techniczne; typ źródła: przewodnik po produkcji druku. Wsparcie: porównanie ostrości druku i wklęsłości. Uwaga dotycząca zakresu: efekt różni się w zależności od porowatości podłoża. ↩
„Opakowania z tłoczeniem i wklęsłym – pudełka na gry”, https://printninja.com/emboss-deboss-packaging/. [Dokumentacja techniczna dotycząca tłoczenia matrycowego weryfikuje precyzję krawędzi mechanicznej wytwarzanej przez matrycę metalową]. Rola dowodu: właściwość fizyczna; typ źródła: specyfikacja produkcyjna. Dowody: ostrość krawędzi elementów wypukłych. Uwaga dotycząca zakresu: dotyczy pras mechanicznych wysokociśnieniowych. ↩
„Badanie wpływu perforacji na nośność…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Badania materiałoznawcze dotyczące włókien celulozowych wykazują, że rozciąganie związane z tłoczeniem powoduje nieodwracalne pękanie włókien i utratę elastyczności strukturalnej]. Rola dowodu: weryfikacja techniczna; rodzaj źródła: badanie naukowe; Potwierdza: twierdzenie, że tłoczenie osłabia strefy nośne; Uwaga dotycząca zakresu: dotyczy tektury falistej. ↩
„Czy tektura jest wystarczająco wytrzymała do użytku detalicznego? – PopDisplay”, https://popdisplay.me/is-the-cardboard-material-sturdy-enough-for-retail-use/. [Normy inżynierii opakowań dla handlu detalicznego określają maksymalną nośność dynamiczną dla ciężkich konstrukcji z tektury falistej, aby zapewnić stabilność podczas transportu]. Rola dowodu: punkt odniesienia technicznego; typ źródła: norma branżowa; Wsparcie: wartość nośności 350 funtów; Uwaga dotycząca zakresu: różni się w zależności od gatunku tektury i wysokości składowania. ↩
„Wytrzymałość na ściskanie krawędziowe tektury falistej (skrót…”, https://imisrise.tappi.org/TAPPI/Products/01/T/0104T811.aspx. [Autorytatywny standard branżowy TAPPI definiuje szczegółowe parametry badania materiałów falistych w celu zapewnienia spójności pomiarów nośności]. Rola dowodu: Weryfikacja techniczna; typ źródła: Standard branżowy. Wspiera: Stosowanie znormalizowanego protokołu badań do pomiaru wyboczenia. Uwaga dotycząca zakresu: Weryfikacja, czy norma T811 jest odpowiednią normą do badań ściskania. ↩
„Wpływ wilgotności względnej na wytrzymałość na ściskanie…”, https://open.clemson.edu/all_theses/3225/. [Badania w dziedzinie inżynierii opakowań wskazują, że tłoczenie rozciąga zewnętrzną warstwę, powodując koncentrację naprężeń, która zagraża integralności strukturalnej włókien papieru]. Rola dowodu: Walidacja techniczna; typ źródła: Badania materiałoznawcze. Potwierdza: Twierdzenie, że tłoczenie zwiększa ryzyko wydmuchnięcia włókien pod obciążeniem. Uwaga dotycząca zakresu: Uderzenie jest proporcjonalne do głębokości wytłoczenia. ↩
„Test zgniatania pudeł i test Chalmers DST – SHARP International”, https://sharp-international.com/chalmers/box-crush-pg-1/. [Analiza naprężeń materiału pokazuje, że wytłoczone włókna działają jak punkty awarii pod wpływem dynamicznych obciążeń od góry]. Rola dowodu: analiza awarii; typ źródła: publikacja z zakresu materiałoznawstwa. Dowody: ryzyko wytłoczenia pod wpływem obciążeń dynamicznych. Uwaga dotycząca zakresu: Dotyczy w szczególności scenariuszy transportu o dużym natężeniu uderzeń. ↩
„[PDF] Specyfikacje tektury falistej – Stowarzyszenie Producentów Pudełek Fibre”, https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. [Dane inżynieryjne dotyczące testów ściskania tektury falistej dostarczają ilościowych dowodów na nośność powierzchni tłoczonych]. Rola dowodu: walidacja ilościowa; rodzaj źródła: podręcznik techniczny. Potwierdza: wyższość strukturalną tłoczenia. Uwaga dotycząca zakresu: Na podstawie standardowych gatunków tektury falistej. ↩
„Wpływ analogowych i cyfrowych linii zagięć na mechanikę…”, https://pubmed.ncbi.nlm.nih.gov/35808303/. [Poradniki dotyczące inżynierii opakowań wyjaśniają, w jaki sposób wytłaczane włókna powodują koncentrację naprężeń, która prowadzi do wydmuchnięcia strukturalnego w pobliżu linii zagięć]. Rola dowodu: ocena ryzyka strukturalnego; typ źródła: poradnik dotyczący inżynierii opakowań. Dowody: zagrożenie wytłoczeniami w pobliżu zagięć. Uwaga dotycząca zakresu: Ryzyko wzrasta wraz z głębokością wytłoczenia. ↩
„Zrozumienie wytrzymałości opakowań wysyłkowych – EcoEnclose”, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoogCpTG43bVu3g_AjBnzIsFFjL_v5dGjBktH1qlCiaVx60-O5Ty. [Normy branżowe dotyczące opakowań z tektury falistej określają, że niższe wartości ECT uzyskuje się poprzez zmniejszenie gramatury lub jakości materiału falistego, a tym samym zmniejszenie rzeczywistej gęstości włókien na cal kwadratowy. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierski. Potwierdza: twierdzenie, że obniżenie wartości ECT wpływa na gęstość rdzenia. Uwaga dotycząca zakresu: dotyczy w szczególności produkcji tektury falistej.] ↩
„Zrozumienie materiału falistego | Northborough, MA 01532”, https://www.newcorrpackaging.com/understanding-corrugated-material. [Podręczniki inżynierii opakowań zawierają dane dotyczące maksymalnej dopuszczalnej głębokości kompresji dla określonych wartości ECT przed pęknięciem linera]. Rola dowodu: walidacja techniczna; typ źródła: podręcznik pakowania. Potwierdza: korelację między głębokością uderzenia a przebiciem materiału. Uwaga dotycząca zakresu: zależna od profilu fali i gramatury linera. ↩
„Zrozumienie wytrzymałości opakowań transportowych – EcoEnclose”, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOop9gaKTsH32aXt7obCkIbyqI9379OpwupikjoLE21aRjjJ1gTVM. [Standardowe wartości ECT (test zgniatania krawędzi) określają nośność tektury falistej, przy czym 32 ECT oferuje wyższą wytrzymałość strukturalną niż 26 ECT]. Rola dowodu: specyfikacja techniczna; typ źródła: norma branżowa. Potwierdza: twierdzenie, że podniesienie wartości do 32 ECT przywraca integralność strukturalną. Uwaga dotycząca zakresu: odnosi się do typowych wartości dla fali C lub B. ↩
„[PDF] Wpływ wilgotności względnej na kompresję… – Clemson OPEN”, https://open.clemson.edu/context/all_theses/article/4232/viewcontent/Brown_clemson_0050M_15634.pdf. Literatura techniczna dotycząca produkcji opakowań wyjaśnia, w jaki sposób tłoczenie fizycznie wymusza na falistych falach zagęszczenie i skompresowanie. Rola dowodu: mechanizm techniczny; typ źródła: podręcznik produkcji. Potwierdza: fizyczną zmianę gęstości fali podczas tłoczenia. Uwaga dotycząca zakresu: koncentruje się na mechanicznej kompresji medium. ↩
„Wpływ analogowych i cyfrowych linii zagięć na właściwości mechaniczne… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Badania materiałoznawcze dotyczące tektury falistej wykazują, że niskie wartości ECT zwiększają prawdopodobieństwo załamania się konstrukcji lub odkształcenia podczas tłoczenia. Rola dowodu: ograniczenia konstrukcyjne; typ źródła: badania inżynierskie. Potwierdza: podatność profili tłoczonych o niskiej wytrzymałości materiału. Uwaga dotycząca zakresu: dotyczy profili wypukłych. ↩
„Test zgniatania krawędzi: Dlaczego jest ważny dla opakowań z tektury falistej”, https://www.ernestpackaging.com/buzz/packaging-technology/importance-of-edge-crush-test-for-corrugated-packaging/. Normy branżowe dotyczące opakowań konstrukcyjnych określają minimalne wartości testu zgniatania krawędzi (ECT) wymagane do zachowania integralności tektury podczas procesów tłoczenia pod wysokim ciśnieniem. Rola dowodu: specyfikacja techniczna; typ źródła: norma branżowa. Potwierdza: wymóg określonej wytrzymałości materiału do tłoczenia. Uwaga dotycząca zakresu: dotyczy progu 32 ECT. ↩