
Ekskluzywne ekspozycje handlowe wymagają przyciągających wzrok elementów wizualnych i absolutnej trwałości, ale łączenie wysokiej jakości wykończeń ze ścisłymi wymogami zrównoważonego rozwoju często prowadzi do frustracji zespołów ds. zaopatrzenia i wyczerpania budżetów.
AQ (Aqueous Coating) to szybkoschnąca, wodorozcieńczalna, transparentna powłoka stosowana w opakowaniach, nakładana bezpośrednio na materiały zadrukowane. Zapewnia warstwę ochronną przed zadrapaniami i odciskami palców, jednocześnie poprawiając walory wizualne. W przeciwieństwie do ciężkich tworzyw sztucznych, idealnie integruje się z tekturą falistą, zapewniając optymalną możliwość recyklingu przy krawężniku i wysoką wydajność produkcji.
Aby w pełni wykorzystać tę chemię na hali fabrycznej, kupujący muszą wyjść poza prostą estetykę i zrozumieć jej wpływ na strukturę łańcuchów dostaw w przemyśle ciężkim.
Czym jest powłoka wodna w druku?
Poznanie barier z płynnych polimerów to pierwszy krok do opanowania technologii opakowań do sprzedaży detalicznej o dużej objętości, bez poświęcania integralności strukturalnej lub zgodności z wymogami ochrony środowiska.
Powłoka wodna w druku to płynna, ekologiczna bariera chemiczna nakładana w linii na maszynie offsetowej. Ten rozpuszczalny w wodzie środek uszczelniający polimeryzuje natychmiast na surowej farbie, zapobiegając mikroskopijnym otarciom powierzchni podczas transportu, a jednocześnie zapewniając pełną możliwość recyklingu bez toksycznych substancji związanych z tradycyjnymi lakierami chemicznymi na bazie ropy naftowej.
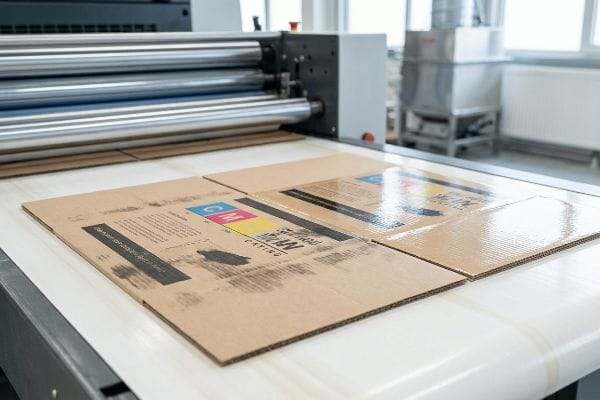
Aby opanować tę warstwę ochronną, należy traktować ją nie jako coś drugorzędnego, ale jako integralny element procesu produkcyjnego.
Mechanika osłony polimeru ciekłego
Lakiery wodne działają jak dynamiczna, ciekła powłoka polimerowa, a nie statyczna warstwa. Po nałożeniu za pomocą wieży powlekającej prasy drukarskiej, związek na bazie wody zalewa porowate włókna tektury falistej. Odparowująca woda pozostawia jednolitą, mikroskopijnie cienką warstwę żywicy1 , która utrwala pigmenty atramentu. To całkowicie eliminuje potrzebę stosowania toksycznych rozpuszczalników chemicznych lub ciężkich, nienadających się do recyklingu folii plastikowych2, dzięki czemu wyświetlacz jest w całości monomateriałowy.
Konsekwentnie wyjaśniam nowym menedżerom ds. produktów, że ta płynna matryca działa jak fundamentalna, pozbawiona tarcia bariera podczas szybkiego, zautomatyzowanego przetwarzania. W przeciwieństwie do surowego, nieprzetworzonego tuszu, który pozostaje podatny na rozmazywanie pod dużym naciskiem mechanicznym, ta spolimeryzowana warstwa pozwala zadrukowanym arkuszom płynnie przesuwać się przez automatyczne maszyny do wykrawania i składarko-sklejania3.Uszczelniając napięcie powierzchniowe tektury, bezpośrednio zapobiega osadzaniu się pyłu ściernego powstającego podczas procesu szczelinowania4w żywych grafikach CMYK (cyjan, magenta, żółty i kluczowy), gwarantując, że ostateczna, gotowa do sprzedaży tacka dotrze do sklepu w nieskazitelnym stanie, bez problemu znosząc trudy standardowych warunków sprzedaży detalicznej.
| Funkcja | Surowa powierzchnia atramentu | Zaprojektowany profil AQ |
|---|---|---|
| Odporność na zadrapania | Minimalny | Wysoka trwałość mechaniczna5 |
| Profil możliwości recyklingu | Wymaga sortowania | 100% zgodności z przepisami dotyczącymi odbioru odpadów6 |
| Wydajność prędkości linii | Powolne utwardzanie | Natychmiastowe automatyczne przetwarzanie7 |
Stosuję tę konkretną chemię na bazie wody, ponieważ matematycznie eliminuje ona wąskie gardła w maszynach drukarskich. Natychmiastowe zabezpieczenie pigmentu oznacza, że nigdy nie muszę opóźniać fazy cięcia, co skutecznie przyspiesza cały harmonogram wprowadzania produktu na rynek o kilka dni.
🛠️ Harvey's Desk: Czy Twoje obecne kartony detaliczne są narażone na zarysowania i przenoszenie tuszu jeszcze przed trafieniem na półki? 👉 Zamów bezpłatny audyt wykończenia powierzchni ↗ — Osobiście sprawdzam każdy plik strukturalny w ciągu 24 godzin.
Co oznacza aq w druku?
Analiza terminologii branżowej ujawnia, w jaki sposób wybory estetyczne fizycznie osłabiają wytrzymałość surowca, gdy nabywcy cenią błyszczącą estetykę bardziej niż czystą fizykę ściskania.
AQ oznacza „wodny” w druku, działając jako wszechstronna, rozproszona w wodzie warstwa ochronna, szeroko stosowana w opakowaniach komercyjnych. Stanowi elastyczną alternatywę dla grubych, sztywnych folii plastikowych, zapewniając różnorodne połyski estetyczne, a jednocześnie drastycznie zmniejszając wpływ na środowisko i koszty logistyczne związane z produkcją wielkoformatowych ekspozytorów.
Oprócz prostego połysku, to płynne wykończenie odgrywa kluczową rolę w zachowaniu szkieletu konstrukcyjnego ciężkich regałów handlowych.
Luka w zabezpieczeniach związana z obniżeniem jakości kosmetyków
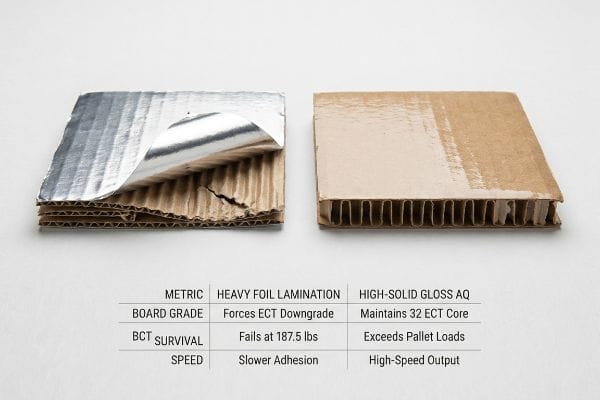
Podczas audytów linii produkcyjnych klientów, stale widzę, jak zespoły zaopatrzeniowe poświęcają gęstość materiału konstrukcyjnego rdzenia, aby uzyskać grube laminaty z folii lub plastiku. Błędnie zakładają, że gruba, estetyczna warstwa wierzchnia w jakiś sposób zrekompensuje wydrążenie wewnętrznej falistej powierzchni tektury falistej. To fatalny błąd w obliczeniach fizyki ściskania, ponieważ błyszcząca warstwa zewnętrzna zapewnia zerową nośność pionową8, gdy paleta towarów o wadze 500 funtów (226,7 kg) jest ułożona bezpośrednio na niej.
W moim zakładzie regularnie obserwuję katastrofalne skutki tej pułapki „obniżania jakości kosmetycznego ECT (testu zgniatania krawędzi)”. Klient próbował ostatnio zrekompensować koszt kosztownego laminowania folią metaliczną, potajemnie obniżając klasę swojej tektury z solidnej 32 ECT do słabej 26 ECT. Podczas moich wstępnych testów BCT (testu ściskania w pudełku) przed produkcją wyniki były druzgocące. Bez wymaganej gęstości włókien w fali B, panele podstawy widocznie wyginały się na zewnątrz przy dokładnie 85 kg nacisku od góry, całkowicie miażdżąc dolną warstwę, zanim jeszcze osiągnęliśmy margines bezpieczeństwa. Dwadzieścia lat pracy na hali nauczyło mnie, by nigdy nie kombinować z grawitacją. Natychmiast zdjąłem sztywną folię, przywróciłem pierwotny rdzeń falisty 32 ECT i nałożyłem zamiast niego wodną powłokę o wysokim połysku. Ta konkretna regulacja chemiczna przywróciła im pożądany, doskonały połysk, bez uduszenia tektury. Dzięki wprowadzeniu tej zamiany materiałów zapewniłem, że narożniki konstrukcyjne zachowały 100% swojej wytrzymałości dynamicznej, co uchroniło klienta przed katastrofalnym, 42-procentowym ryzykiem zapadnięcia się dolnej warstwy podczas transportu zagranicznego i pozwoliło uniknąć tysięcy kosztów zwrotu pieniędzy przez sprzedawców detalicznych.
| Metryczny | Laminowanie folią grubą | High-Solid Gloss AQ |
|---|---|---|
| Zdolność do stopnia zarządu | Zmusza do obniżenia ratingu ECT | Utrzymuje rdzeń 32 ECT |
| Wskaźnik przeżycia BCT | Nie udaje się przy wadze 187,5 funta (85 kg) | Przekracza obciążenia palet |
| Prędkość produkcji | Wolniejsza przyczepność maszynowa | Wyjście o dużej prędkości |
Płynne powłoki o wysokiej zawartości części stałych zapewniają doskonałą widoczność na półce, nie uszkadzając jednocześnie rdzenia konstrukcyjnego tektury. Nie ryzykuj już zapadnięcia się palety w przypadku drogich folii kosmetycznych i pozwól, aby chemia inżynieryjna chroniła zarówno estetykę, jak i zwrot z inwestycji w transport.
🛠️ Harvey's Desk: Czy Twoje ciężkie tace kasowe aktywnie obniżają zwrot z inwestycji w wysyłkę, wykorzystując gorszej jakości tekturę falistą do pokrycia kosztów kosztownej laminacji? 👉 Zdobądź bezpłatny audyt gęstości ładunku ↗ — 100% poufności. Twoje niepublikowane projekty detaliczne są u mnie bezpieczne.
Czy powłoka wodna jest błyszcząca czy matowa?
Wygląd Twojego regału sklepowego decyduje o zaangażowaniu klienta, ale zastosowanie niewłaściwej chemii dotykowej może wywołać reakcję łańcuchową w postaci katastrofalnych w skutkach błędów kolorystycznych.
Tak. Powłoka wodna może być błyszcząca, matowa, satynowa, a nawet specjalistyczna, miękka w dotyku, aksamitna w dotyku. Zmieniając skład chemiczny żywicy i parametry utwardzania na prasie, producenci mogą precyzyjnie sterować odbiciem światła i tarciem dotykowym, aby spełnić wymagania marki, bez konieczności stosowania tworzyw sztucznych.
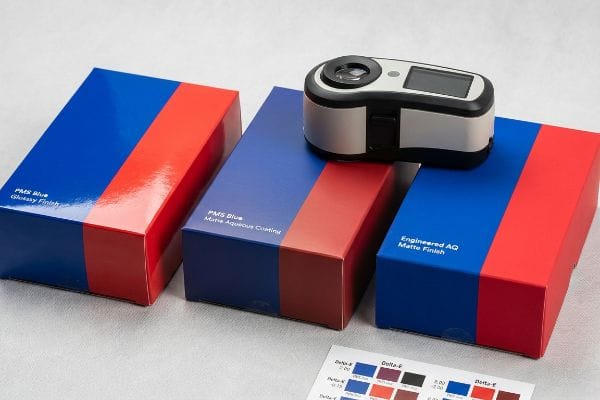
Choć wybór połysku może wydawać się decyzją czysto graficzną, to fizyczna interakcja matowego wykończenia ze światłem otoczenia decyduje o sukcesie w sprzedaży detalicznej.
Błąd przyciemnienia optycznego dotykowego
Zespoły ds. zaopatrzenia często zakładają, że zastosowanie matowego lub miękkiego w dotyku wykończenia premium nie wpłynie w żaden sposób na kolory bazowe PMS (Pantone Matching System). Ignorują one mikroskopową rzeczywistość dwuosiowo zorientowanych struktur polimerowych, działających jak pochłaniająca światłopróżnia9. Kiedy ostre światło fluorescencyjne pada na te specjalistyczne, nieodblaskowe powierzchnie, naturalnie rozprasza ono wiązkę światła, powodując przyciemnienie zadrukowanych pigmentów nawet o 5%10 i powodując poważne problemy z zgodnością z nielaminowanymi odbitkami cyfrowymi.
To nie jest tylko teoria — nauczyłem się tego na własnej skórze w zeszłym roku, kiedy uruchamiałem ogromny program kosmetycznych zakończeń. Szczególnie pamiętam, jak obserwowałem, jak mój główny inżynier ds. opakowań, Mark, wyciągał pierwsze fizyczne pobranie ciężkiej, ciemnoniebieskiej tacy pokrytej miękką w dotyku powłoką wodną. W chwili, gdy aksamitne wykończenie na bazie wody utwardzało się pod nożami powietrznymi, żywy błękit marki umarł. Pod naszym oświetleniem prepress D50 spektrofotometr zarejestrował ogromne przesunięcie Delta-E o wartości 4,2; mikroskopijne szczyty i doliny powłoki pochłonęły światło, zmieniając korporacyjny błękit w błotnisty, sprany granat. Natychmiast zatrzymałem linię. Przeprojektowaliśmy oprogramowanie prepress RIP (Raster Image Processor), wprowadzając ścisłą krzywą redukcji. Wstrzyknęliśmy precyzyjne wzmocnienie cyjanu o 11,5% do profilu surowej farby, aby matematycznie przebić się przez absorbującą światło warstwę miękką w dotyku. Ta kalibracja prepress całkowicie przywróciła wspaniały kolor marki pod aksamitną fakturą. Tracę czas i pieniądze w moim laboratorium testowym, żebym nie tracił zysków w sklepie. Ta korekta optyczna nie tylko uratowała estetykę, ale także zapobiegła masowemu odrzuceniu 10 000 sztuk przez sieć drogerii, zapewniając bezproblemowe wprowadzenie na rynek w całym kraju.
| Zmienny | Niekalibrowane matowe wykończenie | Zaprojektowany profil AQ |
|---|---|---|
| Rozproszenie światła optycznego | Absorbuje i przyciemnia11 | Odbicie skompensowane |
| Wariancja kolorów Delta-E | Ogromna zmiana 4.212 | Tolerancja poniżej 2,013 |
| Zgodność sprzedawcy detalicznego | Natychmiastowe odrzucenie marki | Zatwierdzenie sklepu bez skazy |
Nakazuję fizyczne skanowanie spektrofotometrem wszystkich matowych i miękkich w dotyku wykończeń przed rozpoczęciem produkcji masowej. Prewencyjna zmiana gęstości atramentu w celu zapobiegania rozproszeniu na powierzchni gwarantuje, że tożsamość Twojej marki pozostanie agresywnie żywa dokładnie tam, gdzie jest to najbardziej potrzebne.
🛠️ Biurko Harvey'a: Czy Twoja obecna ciemna witryna ma matową, wyblakłą grafikę po nałożeniu matowego wykończenia? 👉 Skorzystaj z bezpłatnej kalibracji kolorów ↗ — Bez pośredników w obsłudze klienta. Rozmawiasz bezpośrednio z inżynierami konstrukcyjnymi.
Jaka jest różnica między PLA a roztworem wodnym?
Aby poruszać się po skomplikowanym krajobrazie zrównoważonych opakowań, trzeba odróżnić faktyczną możliwość recyklingu przy krawężniku od zwodniczych obietnic ekologicznych, jakie niosą ze sobą sztywne folie z bioplastiku.
Różnica między PLA (kwasem polimlekowym) a roztworem wodnym polega przede wszystkim na ich strukturze fizycznej i możliwości ponownego przetworzenia. PLA to stała folia bioplastikowa na bazie kukurydzy, wymagająca specjalistycznych, komercyjnych kompostowni. Natomiast roztwór wodny to płynna matryca polimerowa, która rozpuszcza się bezproblemowo podczas standardowego recyklingu papieru komunalnego, zapewniając w pełni zrównoważony rozwój.
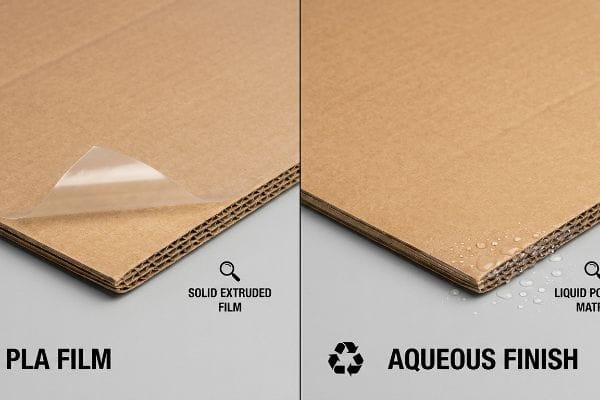
Dobór właściwej bariery środowiskowej decyduje o tym, czy Twoja kampania handlowa bezproblemowo włączy się z powrotem do gospodarki o obiegu zamkniętym, czy też spowoduje wysokie kary za odprowadzanie odpadów na wysypiska.
Pułapka do rozdrabniania bioplastiku
Rozróżnienie między stałą folią z bioplastiku a powłoką z polimeru na bazie płynnej wyznacza granicę między autentycznym zrównoważonym rozwojem a przypadkowym marnotrawstwem środowiska. Kiedy pudełka detaliczne pokryte stałym PLA trafiają do standardowych miejskich systemów recyklingu OCC (Old Corrugated Containers), sztywna folia działa jak wodoodporna powłoka, która gwałtownie odpycha płyny z kadzi. Ponieważ standardowe papiernie nie są w stanie łatwo oddzielić tej fizycznej warstwy z tworzywa sztucznego14 od surowych włókien papieru, cała partia jest często oznaczana jako zanieczyszczona i kierowana bezpośrednio na wysypisko.
Konsekwentnie podkreślam ekologicznym markom, że lakiery wodne działają dokładnie jak rozpuszczalna mikroskopijna siateczka, a nie jak nieprzepuszczalna powłoka. Gdy tektura falista pokryta lakierem wodnym trafia do kadzi rozwłókniających, płynna matryca polimerowa zachowuje się harmonijnie z wodą. Delikatnie rozpada się i oddziela od pierwotnego papieru kraftowego, nie pozostawiając ciężkiego, lepkiego osadu, który zatyka sita w przemysłowych papierniach. Ta fundamentalna różnica chemiczna oznacza, że opakowanie w 100% nadaje się do recyklingu i jest całkowicie bezproblemowe dla standardowych zakładów odzysku papieru. Stosując tę rozpuszczalną w wodzie chemię na grubych, sztywnych bioplastikach, gwarantujesz, że Twoje kampanie detaliczne o wysokiej widoczności matematycznie spełniają surowe wymogi dotyczące ochrony środowiska, kwestii społecznych i ładu korporacyjnego, wymagane przez największe północnoamerykańskie sieci wielkopowierzchniowe, unikając zarówno tarć prawnych, jak i negatywnego wpływu konsumentów.
| Metryczny | Folia bioplastikowa PLA | Wykończenie wodne |
|---|---|---|
| Stan fizyczny | Folia wytłaczana twarda | Matryca polimerowa ciekła |
| Repulpowalność OCC | Zanieczyszcza kadzie młyńskie15 | Rozpuszcza się bezproblemowo16 |
| Metoda utylizacji | Kompostowanie komercyjne17 | Standardowy recykling przy krawężniku |
Projektuję ekspozytory, które przechodzą najsurowsze audyty środowiskowe w handlu detalicznym, nie rezygnując z efektu wizualnego. Zastosowanie polimerów dyspergowanych w cieczy gwarantuje, że Twoja marka dotrzyma obietnic dotyczących ochrony środowiska w fizycznej rzeczywistości łańcucha dostaw recyklingu.
🛠️ Harvey's Desk: Czy Twoje „ekologiczne” ekspozycje potajemnie nie przechodzą audytów zrównoważonego rozwoju sprzedawców detalicznych z powodu laminowania tworzyw sztucznych nienadających się do ponownego przetworzenia? 👉 Zamów audyt linii konstrukcyjnych ↗ — Osobiście sprawdzam każdy plik konstrukcyjny w ciągu 24 godzin.
Wniosek
Opanowanie powłok wodorozcieńczalnych to nie tylko kwestia uzyskania lśniącej estetyki sklepu; to także zaprojektowanie płynnej bariery polimerowej, która chroni wytrzymałe, faliste ekspozytory przed katastrofalnymi zarysowaniami podczas transportu i śmiertelnym zgnieceniem włókien. Niedawno, przed rozpoczęciem produkcji, w ramach dużego, ogólnokrajowego wdrożenia, wykryto fatalny błąd tolerancji wynoszący 0,07 cala (2 mm). Zanim Twoja kolejna kampania reklamowa w wielkopowierzchniowych sklepach ulegnie pogorszeniu pod wpływem słabej wiedzy materiałowej, pozwól mi osobiście przebadać Twoje pliki strukturalne przez Bezpłatną Analizę Gęstości Transportu ↗, aby zapewnić bezbłędne wykonanie.
„Wszystko, co musisz wiedzieć o drukowaniu powłokami wodnymi”, https://magnuminks.com/resources/aqueous-coating-printing/. [Podręcznik techniczny druku lub źródło inżynierii chemicznej wyjaśnia proces polimeryzacji, w którym woda odparowuje, pozostawiając cienką warstwę żywicy, która otacza pigmenty atramentu]. Rola dowodu: Walidacja techniczna; typ źródła: Podręcznik techniczny. Wsparcie: Mechaniczny proces blokowania atramentu poprzez powłokę wodną. Uwaga dotycząca zakresu: Szczegóły mogą się różnić w zależności od rodzaju żywicy użytej w powłoce. ↩
„Powłoki na bazie wody a laminaty z tworzyw sztucznych: bardziej ekologiczna alternatywa…”, https://global.humanchem.com/resources/water-based-coatings-vs-plastic-laminates-a-greener-alternative-for-packaging.html. [Normy środowiskowe lub certyfikaty zrównoważonego rozwoju potwierdzają, że powłoki na bazie wody zastępują rozpuszczalniki o dużej zawartości LZO i nierecyklingowalne powłoki z tworzyw sztucznych]. Rola dowodu: Walidacja środowiskowa; rodzaj źródła: Norma branżowa. Potwierdza: Twierdzenie o lepszej podatności na recykling i redukcji toksyczności. Uwaga dotycząca zakresu: Dotyczy standardowych strumieni recyklingu przy krawężniku. ↩
„Czym jest powłoka wodna? Korzyści, zastosowania i dlaczego ma znaczenie…”, https://millionpack.com/aqueous-coating/. [Przewodniki inżynierii opakowań potwierdzają, że powłoki wodne zmniejszają współczynnik tarcia, ułatwiając szybki przepływ przez urządzenia wykańczające]. Rola dowodu: walidacja techniczna; rodzaj źródła: norma branżowa. Wsparcie: wydajność wykańczania. Uwaga dotycząca zakresu: dotyczy tektury drukowanej offsetowo.] ↩
„Wyjaśnienie powłoki wodnej – ChilliPrinting”, https://www.chilliprinting.com/online-printing-blog/aqueous-coating/?srsltid=AfmBOoq4Zyl_lwchJzUv-_s8VuulALMI8YGB1MS-jcHPZPwp4EMwpBIo. [Dokumentacja techniczna dotycząca uszczelniaczy powierzchniowych wyjaśnia, w jaki sposób bariery polimerowe blokują przenikanie cząstek stałych do warstw farby podczas mechanicznego nacinania]. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik techniczny. Wsparcie: integralność graficzna. Uwaga dotycząca zakresu: dotyczy przetwarzania tektury falistej i składanej.] ↩
„Jakie powłoki sprawdzają się najlepiej w przypadku opakowań z tektury składanej? – PopDisplay”, https://popdisplay.me/what-coatings-work-best-for-folding-carton-packaging/. [Dane materiałoznawcze dotyczące powłok polimerowych wykazują znaczny wzrost twardości powierzchni i odporności na ścieranie w porównaniu z powierzchniami niepowlekanymi farbą]. Rola dowodu: walidacja techniczna; rodzaj źródła: badanie porównawcze. Dowody: integralność strukturalna i odporność na zarysowania. Uwaga dotycząca zakresu: parametry trwałości różnią się w zależności od zastosowanej żywicy polimerowej. ↩
„Jakie są wymagania FDA dotyczące powłok wodnych?”, https://www.packaginglaw.com/ask-an-attorney/what-are-fda-requirements-aqueous-coatings. [Normy branżowe dotyczące recyklingu papieru potwierdzają, że powłoki wodne są kompatybilne ze standardowymi procesami odbarwiania, co umożliwia przetwarzanie materiałów w strumieniach przydomowych]. Rola dowodu: weryfikacja regulacyjna; rodzaj źródła: norma techniczna. Wsparcie: zgodność profili AQ z przepisami środowiskowymi. Uwaga dotycząca zakresu: zgodność zależy od podłoża bazowego i możliwości regionalnych zakładów. ↩
„Tajemnica suszenia powłok wodnych – Cork Industries”, https://corkindustries.com/mystery-of-drying-aqueous-coatings/. [Specyfikacje druku przemysłowego dla powłok AQ podkreślają zastosowanie suszenia wymuszonym obiegiem powietrza lub podczerwienią, aby umożliwić wysoką wydajność bez opóźnień w utwardzaniu związanych z surowymi farbami]. Rola dowodu: weryfikacja procesu; typ źródła: instrukcja obsługi urządzeń przemysłowych. Wsparcie: deklaracje dotyczące wydajności produkcji. Uwaga dotycząca zakresu: wymaga specjalnej, zautomatyzowanej infrastruktury suszącej. ↩
„Badanie wpływu perforacji na nośność…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Podręcznik inżynierski dotyczący materiałów opakowaniowych potwierdziłby, że laminaty i folie powierzchniowe nie wpływają na wartości testu zgniatania krawędziowego (ECT) płyty]. Rola dowodu: walidacja techniczna; rodzaj źródła: norma inżynierii przemysłowej. Potwierdza: rozróżnienie między estetyką powierzchni a nośnością strukturalną. Uwaga dotycząca zakresu: koncentruje się na ściskaniu pionowym. ↩
„Struktura i właściwości dwuosiowo zorientowanych polimerów krystalicznych poprzez…”, https://impact.ornl.gov/en/publications/structure-and-properties-of-biaxial-oriented-crystalline-polymers/. [Literatura naukowa z zakresu chemii polimerów wyjaśnia, w jaki sposób specyficzna orientacja polimerów w powłoce tworzy powierzchnię nieodblaskową poprzez rozpraszanie dyfuzyjne]. Rola dowodowa: mechanizm techniczny; typ źródła: czasopismo z zakresu materiałoznawstwa. Potwierdza: fizyczną przyczynę ciemnienia optycznego. Uwaga dotycząca zakresu: skupienie się na właściwościach rozpraszania światła przez orientację polimerów. ↩
„Zrozumienie kolorów spotowych Pantone w druku”, https://www.printingpartners.net/printing-knowledge-library/pantone-spot-colors/. [Specyfikacje techniczne producentów powłok lub badania naukowe dotyczące koloru pozwalają określić ilościowo odczuwaną zmianę gęstości pigmentu podczas stosowania matowych wykończeń]. Rola dowodu: walidacja ilościowa; rodzaj źródła: branżowa biała księga techniczna. Dowody: konkretna skala ciemnienia optycznego. Uwaga dotycząca zakresu: wyniki mogą się różnić w zależności od porowatości podłoża. ↩
„Antyrefleksyjne warstwy blokujące światło z wykorzystaniem płynnej, matowej powłoki wierzchniej”, https://pmc.ncbi.nlm.nih.gov/articles/PMC6319949/. [Dokumentacja z zakresu fizyki optycznej dotycząca rozpraszania światła na powierzchniach matowych wyjaśnia, w jaki sposób niekalibrowane powłoki mogą prowadzić do ciemnienia obrazu]. Rola dowodowa: wyjaśnienie mechanizmu; typ źródła: artykuł z zakresu fizyki optycznej. Wsparcie: proces dotykowego ciemnienia optycznego. Uwaga dotycząca zakresu: dotyczy w szczególności rozpraszania na powierzchniach matowych. ↩
„Jak mierzy się kolor? Obliczanie delty E”, https://alpolic-americas.com/blog/how-is-color-measured-calculating-delta-e/. [Badanie techniczne powłok drukarskich pozwoliłoby określić ilościowo przesunięcie koloru Delta-E związane z niekalibrowanymi matowymi wykończeniami]. Rola dowodu: weryfikacja faktów; rodzaj źródła: specyfikacja techniczna/badanie. Wsparcie: kwantyfikacja wad koloru w niekalibrowanych wykończeniach. Uwaga dotycząca zakresu: wartość Delta-E reprezentuje postrzeganą różnicę koloru. ↩
„[PDF] Różnica DeltaE – Sherwin-Williams Industrial Coatings”, https://industrial.sherwin-williams.com/content/dam/pcg/sherwin-williams/coil-extrusion/na/us/en-us/pdfs/general–overview-pdfs/deltae%20difference_ss_1.pdf. [Normy branżowe dotyczące zgodności kolorów z marką zazwyczaj definiują dopuszczalne progi Delta-E dla wysokiej jakości powłok profesjonalnych]. Rola dowodu: weryfikacja porównawcza; typ źródła: norma branżowa/ISO. Wsparcie: próg jakości dla inżynieryjnych profili AQ. Uwaga dotycząca zakresu: w oparciu o ogólne standardy druku komercyjnego. ↩
„Recyklingowalna i biodegradowalna powłoka papieru z funkcjonalizowanymi…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. [Autorytatywne przewodniki dotyczące recyklingu papieru i nauki o polimerach wyjaśniają brak rozpuszczalności PLA w standardowych kadziach do rozwłókniania, co uniemożliwia jego oddzielenie od włókien celulozowych]. Rola dowodowa: weryfikacja techniczna; typ źródła: czasopismo naukowe lub branżowy podręcznik techniczny. Potwierdza: twierdzenie, że PLA utrudnia rozwłóknianie. Uwaga dotycząca zakresu: dotyczy standardowych zakładów komunalnych bez specjalistycznego sprzętu do odzyskiwania PLA. ↩
„Wpływ zanieczyszczenia bioplastikiem na właściwości mechaniczne…”, https://pubmed.ncbi.nlm.nih.gov/38815529/. [Raport przemysłowy lub badanie naukowe dotyczące recyklingu papieru szczegółowo opisywałoby, w jaki sposób folie PLA tworzą „lepkie” pozostałości, które nie ulegają biodegradacji i zakłócają pracę urządzeń do roztwarzania]. Rola dowodu: weryfikacja techniczna; typ źródła: raport przemysłowy. Potwierdza: negatywny wpływ PLA na roztwarzanie papieru. Uwaga dotycząca zakresu: dotyczy w szczególności strumieni odzysku OCC. ↩
„[PDF] Repulpability of coated tektur waveated tektur – TAPPI.org”, https://imisrise.tappi.org/download.aspx?key=91OCT079. [Specyfikacje techniczne lub dane certyfikacyjne od organów normalizacyjnych ds. opakowań potwierdzą, że wodne powłoki na bazie wody ulegają rozpadowi podczas standardowego procesu hydropulpowania]. Rola dowodu: weryfikacja techniczna; rodzaj źródła: karta techniczna. Potwierdza: możliwość recyklingu lakierów wodnych. Uwaga dotycząca zakresu: zależy od konkretnej zastosowanej formulacji polimeru. ↩
„Przewodnik po certyfikacji ASTM D6400 (aktualizacja z 2026 r.)”, https://orizonbags.com/astm-d6400-compostable-standard/. [Normy międzynarodowe, takie jak ASTM D6400 lub EN 13432, określają, że PLA wymaga przemysłowych temperatur i aktywności mikrobiologicznej do biodegradacji]. Rola dowodu: weryfikacja regulacyjna; rodzaj źródła: norma branżowa. Wsparcie: niezbędna metoda utylizacji PLA. Uwaga dotycząca zakresu: nie obejmuje środowisk kompostowania domowego. ↩


