Znalezienie idealnego miejsca na lady sklepowe to nie tylko dopasowanie do produktu. Wymaga to ścisłego dostosowania do logistyki strefy kasowej, fizyki konstrukcji i ergonomii kupujących.
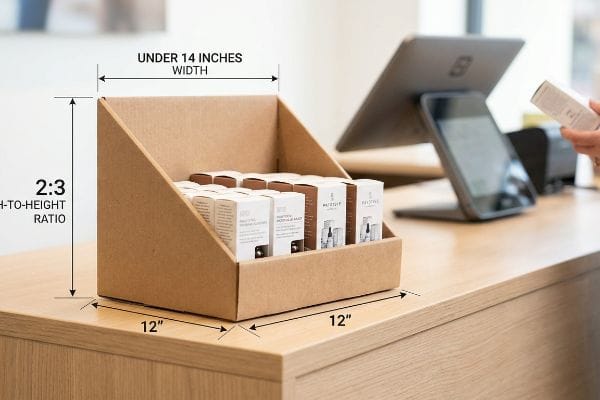
Określenie odpowiednich rozmiarów ekspozycji na ladzie wymaga ścisłego dostosowania do ograniczeń przestrzennych strefy kasowej. Te urządzenia detaliczne mają zazwyczaj szerokość poniżej 35,5 cm (14 cali), co ściśle wiąże się z zachowaniem stosunku głębokości do wysokości 2:3, aby zapobiec przewróceniu, a jednocześnie zapewnić widoczność w polu widzenia, bez naruszania standardowych wytycznych bezpieczeństwa dla kasjerów.
Ale ustalenie podstawowych wymiarów na cyfrowym artboardzie to dopiero początek. Pokażę wam, co się stanie, gdy te teoretyczne pomiary trafią do fizycznego środowiska sprzedaży detalicznej.
Jakie są standardowe rozmiary gablot?
Wybierając profil wymiarowy, należy znaleźć równowagę między objętością produktu a ograniczeniami dotyczącymi miejsca na ladzie sklepowej, zazwyczaj starając się zachować bardzo zwartą powierzchnię podstawy.
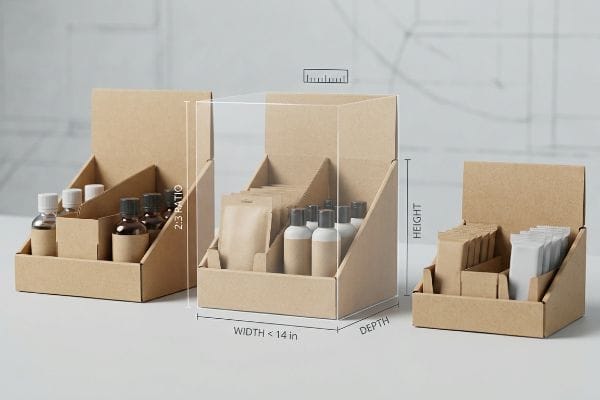
Standardowe rozmiary gablot wystawowych w strefach kasowych wahają się zazwyczaj od 8 do 12 cali (20,3 do 30,4 cm). Utrzymanie tych kompaktowych granic fizycznych gwarantuje optymalną integrację z kasą, a inżynierowie konstrukcyjni ściśle przestrzegają precyzyjnych proporcji matematycznych między głębokością podstawy a całkowitą wysokością, aby zapewnić trwałą stabilność dynamiczną.
Choć standardowe granice dają bezpieczny punkt wyjścia, fizyka wypełnionej jednostki często wskazuje na coś innego.
Określanie standardowych rozmiarów gablot wystawowych na hali fabrycznej
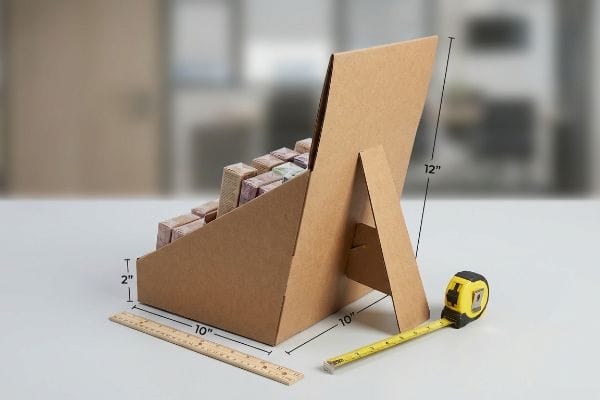
Wielu kupujących po prostu rysuje pudełko, które ściśle przylega do ich matrycy produktów i zakłada, że będzie idealnie działać przy kasie. Często przekraczają granice wysokości, aby pomieścić więcej towaru, zakładając, że podstawa o głębokości 5 cali (12,7 cm)1 z łatwością utrzyma górną półkę o wysokości 15 cali (38,1 cm)2. To przeciążenie górnej półki całkowicie ignoruje chaotyczną energię kinetyczną ruchliwej alejki kasowej, gdzie pędzący klienci agresywnie uderzają w regały, chwytając produkty impulsywne.
W moim zakładzie rutynowo widzę, jak te ciężkie u góry konstrukcje zawodzą podczas podstawowych testów przechyłu fizycznego. Gdy naruszasz ścisłą regułę 3 stosunku głębokości do wysokości 2:3 , środek ciężkości przesuwa się niebezpiecznie wysoko. Pamiętam, jak testowałem 18-calowy (45,7 cm) wysoki regał kosmetyczny klienta z maleńką 4-calową (10,1 cm) podstawą; w chwili, gdy załadowałem górną półkę, poczułem natychmiastowy sztywny opór deski E-flute wyginającej się do tyłu, gdy natychmiast przewróciła się na moim biurku. Aby naprawić to bez utraty pojemności produktu, konstruuję przedłużony tył sztalugi lub obciążone fałszywe dno bezpośrednio w pliku wykrojnika. Poprzez wymuszone obniżenie kotwicy masy gwarantuję, że regał przetrwa interakcje handlowe o wysokim tarciu, zapobiegając kosztownym roszczeniom z tytułu odpowiedzialności cywilnej za przewrócony towar i oszczędzając klientom tygodni przeróbek konstrukcyjnych.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Ignorowanie ograniczeń głębokości i wysokości | Egzekwowanie ścisłego stosunku 2:34 | Zapobiega przewróceniu się jednostki |
| Projektowanie nagłówków o dużej grubości | Dodanie przedłużonego tylnego sztalugu5 | Stabilizuje ciężki towar |
| Pozostawienie wąskiej bazy | Projektowanie fałszywego dna6 | Zmniejsza uszkodzenia produktu |
Nigdy nie akceptuję linii cięcia, która narusza podstawowe fizyczne punkty krytyczne. Egzekwowanie dokładnych proporcji wysokości do głębokości gwarantuje, że Twój towar pozostanie wysoki i idealnie dostępny w godzinach szczytu.
🛠️ Biurko Harvey'a: Nie jesteś pewien, czy Twoja nowa kasa jest niebezpiecznie przeciążona u góry? 👉 Zamów bezpłatny audyt stabilności ↗ — Bezpośredni dostęp do mojego biurka. Obiecuję zero automatycznego spamu sprzedażowego.
Jakie są standardowe rozmiary pudełek?
Określenie dokładnych wymiarów wewnętrznych dodatkowej tacki przeznaczonej do sprzedaży detalicznej w dużej mierze zależy od zachowania fizycznego opakowań podstawowych po ich zgrupowaniu.
Standardowe rozmiary pudełek zależą wyłącznie od przemieszczenia produktu pierwotnego, zazwyczaj wahając się od 6 do 14 cali (15,2 do 35,5 cm) szerokości w przypadku tacek detalicznych. Inżynierowie muszą matematycznie obliczyć konkretne tolerancje materiałowe i rozszerzalność wewnętrzną komponentów, aby zapewnić beztarciowe dopasowanie obudowy wtórnej podczas automatycznego montażu opakowań zbiorczych.
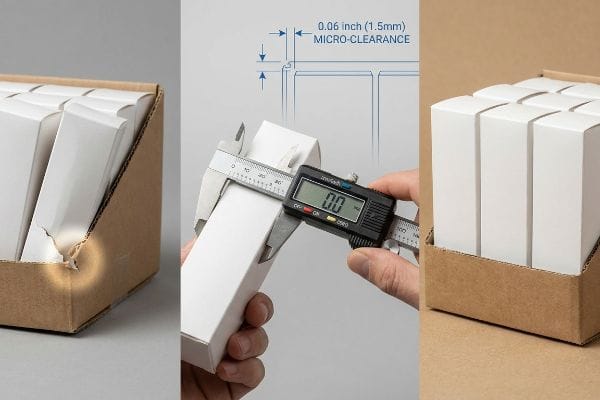
Ekran Twojego komputera może mieć idealnie kwadratowe wymiary, ale materiały fizyczne zachowują się nieprzewidywalnie, gdy są produkowane masowo.
Dlaczego teoretyczne standardowe rozmiary pudełek nie przechodzą testu tolerancji
Nawet doświadczeni projektanci często pomijają fizyczny martwy punkt kumulacyjnego przemieszczania się materiału7.Obliczają dokładne wymiary cylindra kosmetycznego, mnożą go przez 12 jednostek i stosują te ścisłe pomiary 1:1, aby utworzyć dodatkową tackę do sprzedaży detalicznej. Ta strategia oparta na prostych obliczeniach zakłada, że okrągłe plastikowe tuby i cienkie składane kartony z SBS (stałego bielonego siarczanu)8 zachowują absolutną geometryczną perfekcję na półce.
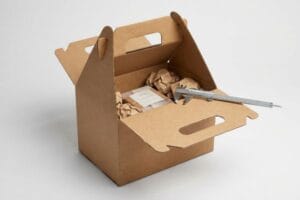
Ciągle wychwytuję tę niedopasowanie, zanim trafi na zautomatyzowane linie pakowania. Kiedy wciskasz sztywną, okrągłą tubę w ciasny, cienki karton składany, ścianki boczne nieuchronnie wyginają się na zewnątrz o ułamek milimetra. Kiedy ręcznie wciskałem tuzin tych rzekomo idealnych pudełek do ciasno zwymiarowanej tektury falistej, usłyszałem natychmiastowy dźwięk rozrywania surowej tektury, gdy nagromadzone mikrowybrzuszenia zakleszczyły się w całym rzędzie. Zamiast ufać teoretycznym danym CAD (Computer-Aided Design), potrzebuję w pełni załadowanych próbek fizycznych zmierzonych suwmiarką cyfrową, aby uchwycić dokładny wierzchołek wybrzuszenia panelu. Dodanie określonego mikroluzu 0,06 cala (1,5 mm) na kolumnę9 przerywa blokadę cierną, oszczędzając linii montażowej szacowany na 25% spadek wydajności godzinowej10 i eliminując rozdarte krawędzie mocujące.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Rozmiar tacek 1:1 do kartonów | Dodawanie mikroluzów fizycznych11 | Zapobiega rozdzieraniu się tektury |
| Ignorowanie wewnętrznego wybrzuszenia produktu | Korzystanie z tolerancji mierzonych suwmiarką12 | Przyspiesza uzupełnianie półek |
| Zgadywanie szerokości tubki kosmetyków | Testowanie w pełni załadowanych próbek13 | Zapobiega zakleszczaniu się towarów |
Zawsze dbam o przestrzeń do swobodnego rozłożenia towaru na dodatkowych tacach ekspozycyjnych. Szanując fizyczną rozszerzalność opakowania podstawowego, sprzedawcy mogą bez problemu uzupełniać asortyment bez niszczenia pojazdu z towarem.
🛠️ Biurko Harvey'a: Czy Twoje kartony podstawowe wyginają się, gdy wpychasz je do tacki ekspozycyjnej? 👉 Uzyskaj niestandardowe obliczenie tolerancji ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli później będziesz mieć pytania.
Jak zmierzyć gablotę?
Określenie dokładnych wymiarów nie polega jedynie na przesunięciu prostej linijki po zewnętrznych krawędziach konstrukcji; konieczne jest uwzględnienie ukrytego zużycia materiałów.
Dokładny pomiar gabloty ekspozycyjnej wymaga oceny zarówno objętości wewnętrznej, jak i zewnętrznego obrysu suwmiarki. Inżynierowie konstrukcyjni obliczają bezwzględne wymiary fizyczne, ściśle uwzględniając specyficzne tolerancje gięcia tektury falistej, co zapewnia, że wewnętrzne przestrzenie na produkty pozostają przestronne, nie przekraczając wymaganej głębokości półki.
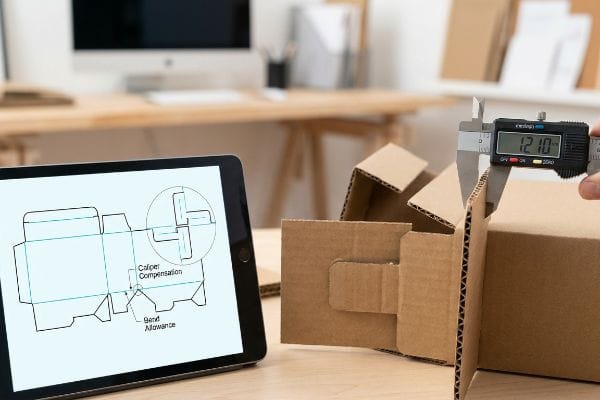
Znajomość zewnętrznej szerokości jest pomocna przy planowaniu sklepu, ale błędne obliczenie wewnętrznych ścieżek składania zrujnuje całą konstrukcję.
Opanowanie kompensacji suwmiarki podczas pomiaru gabloty wystawowej
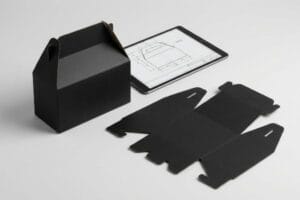
Częstą pułapką, w którą wpadają nawet doświadczone zespoły zaopatrzeniowe, jest mierzenie płaskiej linii wykrojnika i zakładanie, że wymiary te są bezpośrednio przenoszone na zmontowany element 3D. Gruby, falisty testliner traktują jak standardowy papier do drukarki, rysując zakładki o dokładnie takiej samej szerokości, jak szczeliny montażowe. To ignoruje bezwzględną fizyczną grubość samego materiału14 , co prowadzi do katastrofalnych awarii montażowych na hali produkcyjnej.
Właśnie dlatego w naszych obliczeniach konstrukcyjnych ściśle przestrzegam kompensacji suwmiarki. Kiedy płyta o grubości 0,12 cala (3 mm) z falą B15 składa się pod kątem 90 stopni, fizycznie zużywa materiał i poszerza promień zewnętrzny. Niedawno obserwowałem zespół pakujący, który przez 15 minut mozolnie walczył z wciśnięciem standardowej, nieskompensowanej zakładki w wąską szczelinę, co ostatecznie skutkowało głośnym „trzaskiem” pękającej warstwy wierzchniej pod wpływem ogromnego napięcia powierzchniowego. Aby to naprawić, automatycznie poszerzam matematycznie szczeliny odbiorcze w oprogramowaniu, uwzględniając dokładny margines gięcia profilu fali. Ta niezwykle precyzyjna regulacja gwarantuje montaż bez tarcia i bez rozdarć, skracając czas pakowania o prawie 40 sekund na jednostkę i chroniąc ekskluzywny wygląd marki przed nieestetycznymi, przezroczystymi taśmami klejącymi.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Rysowanie zakładek i szczelin 1:1 | Zastosowanie automatycznej kompensacji zacisku16 | Gwarantuje beztarciowy montaż |
| Ignorowanie grubości płyty | Matematyczne poszerzanie szczelin odbiorczych17 | Zapobiega pękaniu papieru |
| Wymuszanie ciasnych połączeń blokujących | Dostosowanie do tolerancji na zgięcie fletu18 | Eliminuje brzydkie poprawki taśmą |
Dokładam wszelkich starań, aby zmierzyć i uwzględnić fizyczną grubość każdego gatunku płyty. Uwzględnienie tolerancji na zagięcia w linii płaskiego wykrojnika gwarantuje, że Twoja konstrukcja 3D za każdym razem będzie idealnie prostopadła.
🛠️ Biurko Harvey'a: Czy Twoje zakładki rozrywają zadrukowany papier podczas składania? 👉 Złóż wniosek o przegląd wykrojnika strukturalnego ↗ — Żadnych formularzy, które wywołują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Jaka powinna być wysokość gabloty?
Określenie ograniczeń pionowych wymaga znalezienia równowagi między maksymalną gęstością zapasów a ścisłymi wytycznymi ergonomii dotyczącymi zasięgu egzekwowanymi przez największe sieci handlowe.
Określenie wysokości gabloty wymaga oceny zarówno głębokości lady, jak i odstępu wizualnego. Typowa gablota ma od 12 do 18 cali (30,4 do 45,7 cm) wysokości w pionie, aby nie blokować widoczności w sklepie, podczas gdy większe modele wolnostojące muszą być zamocowane w granicach dostępności określonych przez ustawę ADA.
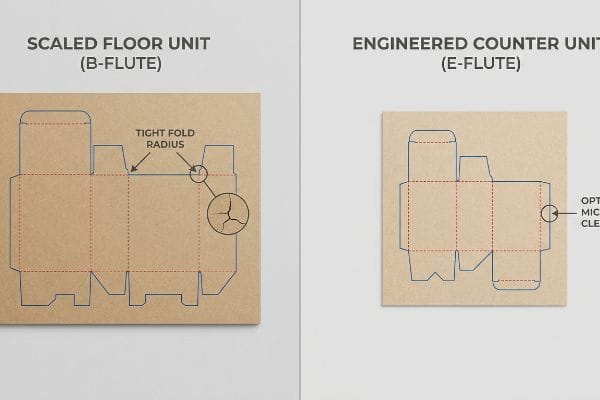
Jednak ustawienie jednego wyświetlacza na idealnej wysokości w kontrolowanym laboratorium nie stanowi problemu; rzeczywistość staje się brutalna, gdy wysyła się ich 500.
Dlaczego standardowe wysokości nie sprawdzają się na hali fabrycznej
Menedżerowie marek często próbują strategii „kurczenia się, aby dopasować”, biorąc udany 50-calowy (127 cm) ekspozytor podłogowy i matematycznie skalując cały plik CAD o 60%, aby stworzyć jednostkę blatową . Zakładają, że jeśli wyższa wersja bezpiecznie utrzymała ciężar, to niższa, wykonana z tej samej wytrzymałej płyty 32ECT, będzie całkowicie niezniszczalna. Nie rozumieją, że agresywne mikroskalingowanie niszczy integralność strukturalną gęstych podłoży papierowych19 .
W moim zakładzie rutynowo widzę, jak ta pułapka skalowania rujnuje krótkoterminowe kampanie podczas fizycznego prototypowania. Gdy zmniejszasz ekspozycję podłogową do wysokości kasy 16 cali (40,6 cm), zachowując grubą tekturę z falą B, promienie zagięcia stają się niebezpiecznie ciasne20. Niedawno przeprowadziłem test na matematycznie zmniejszonym pliku; gdy wcisnąłem stalową wykrojnik w ciężki papier kraft dziewiczy, ciasne, mikroproporcjonalne zagięcia spowodowały, że wewnętrzne fale natychmiast się wygięły i roztrzaskały wierzchnią warstwę laminowaną litograficznie, pozostawiając na stole pył po wykrojniku. Rozwiązałem to, całkowicie rezygnując z pliku jednostki podłogowej, zmniejszając materiał do precyzyjnej fali E 0,06 cala (1,5 mm)21i przeprojektowując blokady cierne dla nowej wysokości. Dzięki zastosowaniu tej metody zmiany materiału wyeliminowałem mikropęknięcia i zapewniłem bezbłędny montaż wyświetlaczy, oszczędzając klientowi około 2400 dolarów na opłatach za ręczne przeróbki związane z pakowaniem.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Bezpośrednie skalowanie jednostek podłogowych | Szablony liczników specyficzne dla inżynierii22 | Zapewnia czyste składanie |
| Zastosowanie grubej fali B w przypadku małych jednostek | Przejście do materiału na flet E23 | Eliminuje pękanie zadrukowanych arkuszy |
| Kurczące się zamki cierne 1:1 | Przeprojektowanie prześwitów mikrozaczepów24 | Przyspiesza konfigurację kasy |
Całkowicie oddzielam rurociągi inżynieryjne dla dużych szafek podłogowych i kompaktowych szafek z rejestrem. Dopasowanie konkretnej grubości rowka do docelowego limitu wysokości to jedyny sposób na zagwarantowanie trwałości konstrukcji.
🛠️ Biurko Harvey'a: Czy Twoje pomniejszone ekspozytory mają popękane grafiki i sztywne połączenia? 👉 Wyślij mi plik z wykrojnikami ↗ — Przetestuję matematykę, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz wybrać najtańszego dostawcę, który bezmyślnie zmniejszy skalę linii wykrojników, ale kiedy gruba tektura z falą B pęknie pod ciasnymi mikrofałdami, spowalniając linię montażową o około 30%, całe wdrożenie detaliczne będzie wiązało się z kosztownymi opóźnieniami. To jest dokładna specyfikacja, której używa moich 10 największych klientów detalicznych, aby zagwarantować brak odrzutów. Przestań zgadywać naddatki na zagięcia i pozwól mi osobiście przejrzeć Twoje pliki konstrukcyjne przez mój Bezpłatny Audyt Linii Wykrojników ↗, aby obliczyć idealną kompensację zacisku przed rozpoczęciem produkcji masowej.
„Wszystko, co MUSISZ wiedzieć o gablotach | Retail Secrets”, https://displayarama.com/display-cases/everything-you-need-to-know-about-display-cases/?srsltid=AfmBOorHb-diGql-ONmjEuI-gFipoNQ4z89Cyu9VfDFxNGKTCNNSAC50. Autorytatywne poradniki projektowania sklepów detalicznych określają minimalne głębokości podstawy, aby zapewnić równowagę środka ciężkości w strefach o dużym natężeniu ruchu. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik projektowania sklepów detalicznych. Potwierdzenia: stwierdzenie dotyczące typowych wymiarów podstawy dla urządzeń POS. Uwaga dotycząca zakresu: skupiono się na sprzęcie w strefie kasowej. ↩
„Jak wybrać wysokość ekspozycji sklepowej?”, https://popdisplay.me/how-to-choose-your-retail-display-height/. Normy inżynierii konstrukcyjnej dla wolnostojących regałów sklepowych określają maksymalny stosunek wysokości do głębokości, aby zapobiec przewróceniu. Rola dowodu: weryfikacja techniczna; typ źródła: norma inżynierii bezpieczeństwa. Potwierdza: twierdzenie, że niektóre wysokości nadproża powodują niestabilność względem podstawy. Uwaga dotycząca zakresu: dotyczy regałów ekspozycyjnych bez mocowania. ↩
„Rozdział 2: Wybór wysokości ekspozycji dla klientów”, https://www.creativedisplaysnow.com/guides/understanding-the-retail-customer/chapter-2-how-to-choose-the-right-display-height-for-your-customers/. Wytyczne techniczne dotyczące inżynierii opakowań weryfikują standardowy współczynnik branżowy stosowany w celu utrzymania środka ciężkości i zapobiegania przechylaniu. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierski. Wsparcie: konkretne matematyczne wymagania dotyczące stabilności. Uwaga dotycząca zakresu: współczynnik może się różnić w zależności od wagi materiału. ↩
„14 typów witryn sklepowych | Chicago, IL – Wertheimer Box”, https://wertheimerbox.com/types-of-retail-displays/. Weryfikacja współczynników stabilności wolnostojących witryn sklepowych w celu zapobiegania przewróceniu. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierski lub wytyczne bezpieczeństwa dla handlu detalicznego. Wsparcie: zalecany stosunek głębokości do wysokości. Uwaga dotycząca zakresu: nacisk na wolnostojące gabloty. ↩
„Najlepsze sztalugi do dużych obrazów i płócien”, https://www.jerrysartarama.com/blog/the-best-easels-for-large-paintings-and-canvas/?srsltid=AfmBOoqNFzVQ2hqxoIq4NHlCEmLWm8hO6Nb-_K1yVsONt8ObCs4uAlvO. Dokumentacja podpór konstrukcyjnych stosowanych do stabilizacji ekspozycji w punktach sprzedaży, których górna część jest ciężka. Rola dowodowa: praktyka projektowa; typ źródła: poradnik produkcji opraw sklepowych. Podpory: stosowanie tylnych sztalug w celu zapewnienia stabilności. Uwaga dotycząca zakresu: dotyczy ekspozycji z lekkich lub tekturowych materiałów. ↩
„Wszystko, co MUSISZ wiedzieć o gablotach”, https://displayarama.com/display-cases/everything-you-need-to-know-about-display-cases/?srsltid=AfmBOopkNJnJCcmySfBw5Nmx6Z-cbJluMFCCFR6QD6c17R2uaEQfI_j8. Analiza technik inżynierii bazowej w ekspozytorach sklepowych w celu obniżenia środka ciężkości i ochrony zawartości. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik projektowania produktów. Wsparcie: korzyści płynące z zastosowania fałszywych dna dla stabilności. Uwaga dotycząca zakresu: koncentruje się na integralności strukturalnej podstawy. ↩
„Analiza stosu tolerancji, jej korzyści i etapy…”, https://asmltd.com/tolerance-stack-up-analysis-its-benefits-and-steps-involved-in-mechanical-design/. Wyjaśnia inżynierską zasadę stosu tolerancji, w której niewielkie odchylenia w opakowaniach pierwotnych kumulują się, powodując problemy z dopasowaniem w opakowaniach wtórnych. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii mechanicznej. Potwierdza: twierdzenie, że pomiary 1:1 nie przynoszą rezultatu z powodu przemieszczenia materiału. Uwaga dotycząca zakresu: Ogólna zasada inżynierska zastosowana do opakowań detalicznych. ↩
„Tektura lita bielona – Wikipedia”, https://en.wikipedia.org/wiki/Solid_bleached_board. Zawiera specyfikacje techniczne tektury SBS, uwzględniając jej właściwości fizyczne i podatność na odchylenia wymiarowe. Rola dowodu: specyfikacja materiału; typ źródła: przemysłowa karta charakterystyki materiału. Potwierdza: twierdzenie, że kartony SBS nie charakteryzują się absolutną perfekcją geometryczną. Uwaga dotycząca zakresu: dotyczy wyłącznie gatunków tektury SBS. ↩
„Rodzaje metod testowania opakowań – PopDisplay”, https://popdisplay.me/types-of-packaging-testing-methods/. Normy techniczne dotyczące opakowań lub podręczniki inżynierskie określają tolerancje wzorcowe dla odstępów luzów wymaganych do zapobiegania blokowaniu tarciowemu w opakowaniach wtórnych. Rola dowodu: Specyfikacja techniczna; typ źródła: Podręcznik inżynierski. Wsparcie: Zastosowanie określonego odstępu luzów w celu przeciwdziałania rozszerzalności materiału. Uwaga dotycząca zakresu: Rzeczywiste wartości mogą się różnić w zależności od gramatury tektury. ↩
„Odporność łańcucha dostaw w 2026 roku: Inżynieria oparta na kosztach dla opakowań”, https://korpack.com/the-2026-efficiency-pivot-moving-from-volume-to-value/?srsltid=AfmBOoofY7plMK2UuoAr4mQFszf1w6pK6eSnMuV11ut81F8nmqD15pxx. Badania efektywności produkcji określają ilościowo korelację między zatorami mechanicznymi spowodowanymi przez błędy tolerancji a stratami całkowitej efektywności urządzeń (OEE). Rola dowodu: Miara wydajności; typ źródła: Studium przypadku przemysłowego. Potwierdza: Koszt operacyjny wynikający z braku wdrożenia odpowiednich mikroluzów. Uwaga dotycząca zakresu: Spadek wydajności zależy od częstotliwości występowania zatorów i czasu odzyskiwania. ↩
„Wpływ analogowych i cyfrowych linii zagięć na właściwości mechaniczne…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Krótkie wyjaśnienie, w jaki sposób tolerancje techniczne w tackach detalicznych zapobiegają uszkodzeniom materiału podczas montażu. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: konieczność stosowania prześwitów większych niż 1:1, aby zapobiec rozdarciom. Uwaga dotycząca zakresu: dotyczy głównie opakowań wtórnych na bazie włókien. ↩
„Badanie powtarzalności i odtwarzalności pomiaru w przypadku wybrzuszenia…”, https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1023&context=itsp. Krótkie wyjaśnienie standardu branżowego dotyczącego stosowania precyzyjnych suwmiarek do określania rzeczywistej objętości produktu w porównaniu z wymiarami teoretycznymi w celu uwzględnienia wybrzuszenia. Rola dowodowa: dowód metodologiczny; typ źródła: standard kontroli jakości. Wsparcie: wykorzystanie pomiarów empirycznych do ustalania tolerancji. Uwaga dotycząca zakresu: dotyczy elastycznych opakowań pierwotnych. ↩
„Testowanie opakowań niestandardowych: wytrzymałość, nadruk i zgodność”, https://custompackly.com/blog/custom-packaging-testing. Krótkie wyjaśnienie protokołów zapewnienia jakości wymagających testowania dopasowania prototypów z rzeczywistymi ładunkami produktu w celu weryfikacji luzu i przepływu. Rola dowodu: walidacja proceduralna; typ źródła: przewodnik logistyczny lub dotyczący opakowań detalicznych. Wsparcie: zapobieganie zakleszczeniom towarów poprzez testy empiryczne. Uwaga dotycząca zakresu: obejmuje fazy montażu i załadunku na półki. ↩
„Przewodnik po grubości tektury dla opakowań”, https://gentlever.com/cardboard-thickness-guide-for-packaging/. Normy inżynieryjne dotyczące opakowań z tektury falistej szczegółowo opisują, jak grubość materiału wpływa na wymiary zagięć i szczelin, aby uniknąć kolizji podczas montażu. Rola dowodu: walidacja techniczna; typ źródła: przewodnik po opakowaniach przemysłowych. Potwierdza: twierdzenie, że zaniedbanie grubości powoduje uszkodzenia konstrukcyjne. Uwaga dotycząca zakresu: dotyczy zazębiających się elementów z tektury falistej. ↩
„Kompletny przewodnik po pudełkach z tektury falistej”, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Specyfikacje techniczne z norm inżynierii opakowań potwierdzają nominalną grubość fali B i konieczność obliczenia tolerancji na zagięcia. Rola dowodu: walidacja techniczna; typ źródła: norma branżowa; wsparcie: wymiary materiału fali B i sposób składania. Uwaga dotycząca zakresu: grubość materiału może się różnić w zależności od producenta. ↩
„Projektowanie opakowań za pomocą oprogramowania CAD: Przewodnik krok po kroku”, https://www.esko.com/en/blog/packaging-design-with-cad-software. Dokumentacja oprogramowania CAD do projektowania konstrukcyjnego opisuje, w jaki sposób algorytmy automatycznej kompensacji dostosowują pomiary na podstawie grubości materiału i tolerancji narzędzi. Rola dowodu: możliwości oprogramowania; typ źródła: dokument techniczny. Wsparcie: wykorzystanie automatycznej kompensacji w celu montażu bez tarcia. Uwaga dotycząca zakresu: dotyczy narzędzi do projektowania cyfrowego. ↩
„Optymalne projektowanie opakowań z tektury falistej o podwójnych ściankach – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Normy projektowania opakowań konstrukcyjnych zawierają wzory dodawania tolerancji do szczelin odbiorczych w oparciu o grubość tektury, aby zapobiec zmęczeniu materiału. Rola dowodu: zasada projektowania; typ źródła: norma branżowa. Wsparcie: metoda poszerzania szczelin w celu zapobiegania pękaniu papieru. Uwaga dotycząca zakresu: dotyczy połączeń blokujących. ↩
„Analityczne wyznaczanie sztywności zginania pięciu…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Techniczne poradniki inżynierskie dotyczące materiałów falistych wyjaśniają, w jaki sposób naddatek na zginanie uwzględnia grubość materiału podczas gięcia, aby zapewnić precyzyjne wymiary zewnętrzne. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierski. Potwierdza: konieczność dostosowania do gięcia rowka wiórowego w celu uniknięcia naprężeń w połączeniach. Uwaga dotycząca zakresu: dotyczy materiałów rowkowanych. ↩
„Oszacowanie wytrzymałości na ściskanie tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: fakt, że liniowe skalowanie plików CAD nie zachowuje proporcjonalnej nośności w podłożach papierowych. Uwaga dotycząca zakresu: dotyczy materiałów falistych. ↩
„Rola wyboczenia w szacowaniu wytrzymałości na ściskanie… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC7602429/. Normy inżynierii opakowań wyjaśniają minimalne wymagania dotyczące promienia gięcia dla materiałów falistych w zależności od grubości fali, aby zapobiec uszkodzeniom konstrukcyjnym. Rola dowodu: zasada techniczna; typ źródła: podręcznik inżynierski. Wsparcie: ryzyko wyboczenia materiału podczas zmniejszania skali projektów z wykorzystaniem grubych fal. Uwaga dotycząca zakresu: efekty różnią się w zależności od gatunku tektury i wilgotności. ↩
„Przewodnik po grubości tektury”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOopD-odYzX1-vgDWlDEibr6uQL4oCyv3XmwkJ1Ycv-QH2pg_Hz36. Normy branżowe dla opakowań z tektury falistej określają dokładną grubość i wysokość fali dla tektury falistej typu E. Rola dowodu: specyfikacja techniczna; typ źródła: norma branżowa. Wsparcie: konkretna grubość materiału stosowana w celu rozwiązania problemów ze skalowaniem. Uwaga dotycząca zakresu: mogą występować niewielkie różnice między różnymi producentami. ↩
„Szablony do projektowania pudełek ekspozycyjnych, wykrojniki – zagięcia boczne”, https://www.cefbox.com/customBox/displayBox/withSideTucks. Wyjaśnienie, w jaki sposób inżynieria szablonów zapewnia dokładność składania i integralność strukturalną w porównaniu ze skalowaniem proporcjonalnym. Rola dowodu: weryfikacja procesu; typ źródła: przewodnik produkcyjny. Wsparcie: jakość składania. Uwaga dotycząca zakresu: koncentruje się na produkcji w hali fabrycznej. ↩
„Typy falistych opakowań z tektury falistej – wyjaśnienie: A, B, C, E i F”, https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. Weryfikacja, jak cieńsza warstwa falista zapobiega pękaniu farby na ciasnych zagięciach w małych jednostkach tektury falistej. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: dobór materiałów do małych ekspozycji. Uwaga dotycząca zakresu: ograniczona do zadrukowanej tektury falistej. ↩
„Przewodnik projektowania konstrukcji opakowań papierowych”, https://greendotpackaging.com/paper-packaging-structural-design-guide/. Dane techniczne dotyczące niezbędnych tolerancji dla luzów mikrozaczepów w celu optymalizacji szybkości montażu i bezpieczeństwa zamków. Rola dowodu: norma projektowa; typ źródła: specyfikacja wzoru przemysłowego. Wsparcie: szybkość konfiguracji kasy. Uwaga dotycząca zakresu: dotyczy połączeń ciernych z tektury. ↩