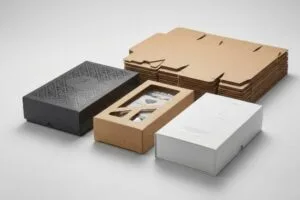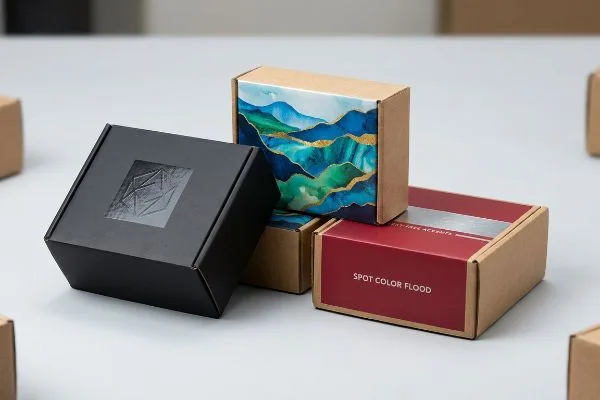
Marki oczekują wysokiej jakości estetyki sprzedaży detalicznej bez poświęcania zrównoważonego rozwoju i szybkości. Rozwój technologii druku przekształcił zwykły brązowy karton w wysokiej jakości płótno reklamowe, które przyciąga uwagę w alejkach.
Postępy w kształtowaniu grafiki na opakowaniach z tektury falistej obejmują cyfrowy druk UV (ultrafioletowy) na płaskim podłożu, laminowanie typu soft-touch oraz techniki nakładania kolorów spotowych. Te innowacje eliminują tradycyjne wąskie gardła w procesie przygotowania do druku, zapobiegają powstawaniu ziarnistości półtonowej na porowatych podłożach i zapewniają namacalne, kontrastowe efekty wizualne, które przekształcają standardowe opakowania wysyłkowe w wysokiej jakości produkty gotowe do sprzedaży detalicznej.
Jednak sama znajomość teoretycznych możliwości nowoczesnych pras drukarskich nie wystarczy, gdy Twoje pliki trafią na halę produkcyjną.
Jaka jest przyszłość opakowań z tektury falistej?
Czasy tygodniowego oczekiwania na metalowe płyty drukarskie minęły. Handel detaliczny rozwija się z prędkością mediów społecznościowych, a opakowania muszą dostosowywać się błyskawicznie.
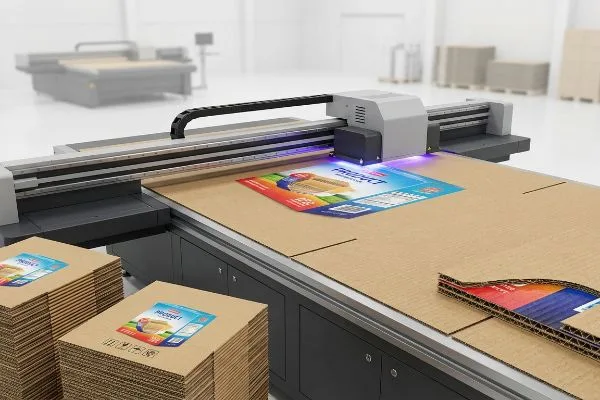
Przyszłość opakowań z tektury falistej w dużej mierze opiera się na cyfrowym druku UV bezpośrednio na tekturze. Ta technologia bez użycia płyt natychmiast utwardza ciekłe farby polimerowe pod wpływem światła ultrafioletowego, omijając tradycyjne kleje na mokro i odkształcanie pod wpływem wilgoci, umożliwiając sprawną i wierną produkcję krótkich serii, które dotrzymują kroku dynamicznym kampaniom detalicznym.
Omijanie wąskich gardeł w rozwiązaniach analogowych wydaje się idealne na papierze, ale tylko jeśli zrozumiesz, w jaki sposób tusz fizycznie oddziałuje z podłożem.
Dlaczego bezpośrednie utwardzanie UV zastępuje wąskie gardła analogowe
Początkujący projektanci często zakładają, że tradycyjna laminacja litograficzna to jedyny sposób na uzyskanie wysokiej jakości grafiki na grubych wyświetlaczach. Tworzą skomplikowane harmonogramy, czekając na wydrukowanie powlekanych arkuszy wierzchnich, przyklejenie ich do karbowanego rdzenia i pozostawienie do wyschnięcia nakilka.
Ten powolny, analogowy proces niweczy szybkość wprowadzania produktów na rynek. W mojej firmie regularnie widzę, jak marki nie zdążą z premierą, ponieważ tradycyjny klej PVA (polioctan winylu) na bazie wody utwardza się przez 24 godziny2,pozostawiając na hali produkcyjnej intensywny zapach schnącego kleju. Rozwiązuję ten problem, przechodząc wyłącznie na płaski druk cyfrowy UV, co pozwala na szybkie wdrażanie. Dzięki natychmiastowej polimeryzacji tuszu w milisekundę od zetknięcia z płytą, całkowicie eliminuję mokry klej. Otrzymujesz ultrawyraźną grafikę bez odkształceń spowodowanych wilgocią, co skraca czas montażu opakowań zbiorczych o około 20%3 i pozwala na wprowadzenie ekspozytorów na halę sklepową o kilka tygodni wcześniej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Poleganie na powolnych analogowych płytach drukarskich | Druk cyfrowy UV bezpośrednio na płycie | Skraca czas realizacji zamówienia o 14 dni4 |
| Stosowanie mokrego kleju PVA w pilnych pracach | Natychmiastowa polimeryzacja tuszu światłem UV5 | Całkowicie zapobiega odkształcaniu się pod wpływem wilgoci6 |
| Nadprodukcja w celu uzasadnienia kosztów narzędzi | Zwinne, krótkoterminowe partie cyfrowe | Eliminuje martwe zapasy magazynowe |
Nie pozwolę, by opóźnienia w analogowym prepressie zrujnowały szybką, sezonową premierę. Przejście na druk cyfrowy bez użycia płyt gwarantuje, że Twoja marka pojawi się w sprzedaży fizycznej dokładnie w momencie startu kampanii marketingowej.
🛠️ Harvey's Desk: Czy analogowe płyty drukarskie spowalniają Twoją pilną akcję promocyjną? 👉 Zamów cyfrowy audyt wykonalności ↗ — Bezpośredni dostęp do mojego biurka. Zero automatycznego spamu sprzedażowego, obiecuję.
Jaki jest proces drukowania pudełek z tektury falistej?
Wtłaczanie tuszu we włókna surowego papieru to lotne równanie chemiczne. Nie można traktować porowatego papieru transportowego jak błyszczącej strony magazynu.
Proces drukowania pudełek z tektury falistej zazwyczaj obejmuje bezpośredni druk fleksograficzny, laminowanie litograficzne lub druk cyfrowy na płaskim stole. Każda metoda nakłada farbę na włókna papieru w inny sposób, co wymaga ścisłej kalibracji w celu kontrolowania przyrostu punktu rastrowego, absorpcji powierzchniowej i gęstości kolorów w trudnych warunkach oświetleniowych w handlu detalicznym.
Możesz wybrać idealny odcień podświetlanego ekranu, ale fizyczny papier opowiada zupełnie inną historię.
Ukryte niebezpieczeństwo związane z efektem rozmycia półtonów CMYK
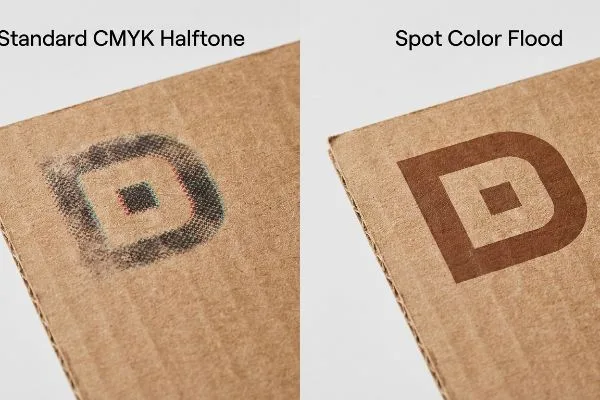
Wiele zespołów marketingowych często konwertuje pełne logo firmowe do standardowych formatów CMYK (cyjan, magenta, żółty, kluczowy) przed wysłaniem plików do fabryki. Zakładają, że druk procesowy będzie idealnie pasował do ich cyfrowych rastrów7 na wszystkich podłożach opakowaniowych.
To założenie prowadzi do ogromnej wizualnej katastrofy na surowym papierze testliner. Kiedy sprawdzam standardowe, czterokolorowe wydruki na niezabezpieczonych płytach, widzę drobne, nakładające się punkty rastrowe, nierównomiernie wchłaniające się przez szorstkie włókna8,pozostawiając pudrowe, sprane wykończenie, które w dotyku jest szorstkie. Aby zapobiec temu rozmyciu, w przypadku głównych logotypów stosuję protokół nakładania kolorów dodatkowych. Zastępując optyczne mieszanie punktów CMYK pojedynczym , gęsto wymieszanym tuszem Pantone9,zapewniam płynne nakładanie pigmentu, które maksymalizuje widoczność marki o wysokim kontraście z odległości 6 metrów. Eliminuje to rozmyte krawędzie i zapobiega odrzucaniu przez sprzedawców ekspozycji, które wyglądają jak tanie podróbki.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Drukowanie pełnych logotypów w CMYK | Określanie dokładnych kolorów dodatkowych Pantone10 | Zapewnia widoczność przejścia na odległość 30 stóp |
| Ignorowanie absorpcji włókien surowego papieru11 | Zalewanie tablicy gęstym tuszem | Zatrzymuje wyblakłe kolory marki |
| Zaufaj podświetlanym ekranom komputerowym | Dopasowanie kolorów do fizycznego obniżenia12 | Zapewnia ścisłą zgodność z marką |
Nigdy nie dopuściłem do tego, by nieskalibrowany plik CMYK trafił na moją maszynę drukarską. Wyodrębnienie kluczowych kolorów marki za pomocą dedykowanego atramentu spotowego to jedyny matematyczny sposób na zagwarantowanie optycznej dominacji w zatłoczonym przejściu.
🛠️ Biurko Harvey'a: Zastanawiasz się, dlaczego Twoje wyraziste logo wygląda na wyblakłe i rozmazane na surowym kartonie? 👉 Skorzystaj z bezpłatnej kontroli kolorów przed drukiem ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Jakie trendy kształtują nowoczesne wzory opakowań i etykiet?
Marki agresywnie dążą do wrażeń dotykowych, aby się wyróżnić. Jeśli opakowanie sprawia wrażenie ekskluzywnego, konsument od razu postrzega produkt jako wartościowy.
Nowoczesne projekty opakowań i etykiet są coraz częściej kształtowane przez dotykowe wykończenia powierzchni, takie jak miękka w dotyku laminacja termiczna, lakiery UV o wysokiej gęstości i tłoczenie. Te multisensoryczne trendy napędzają zakupy impulsywne, przekształcając standardowy karton w luksusowe, wysoce śliskie faktury, które wizualnie i fizycznie zmieniają otoczenie sklepu.
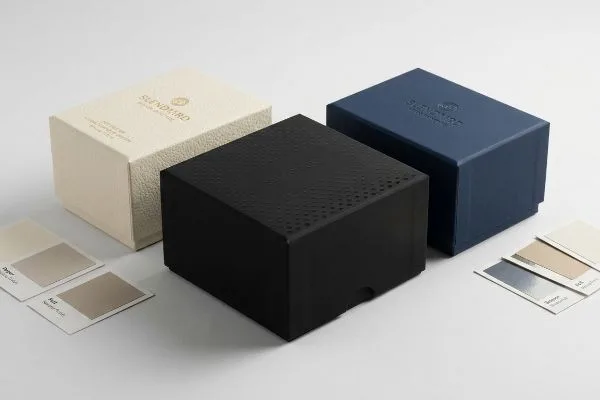
Jednak dodanie luksusowej tekstury powoduje złożone reakcje chemiczne, które mogą całkowicie zniszczyć główną grafikę Twojej marki.
Wyjaśnienie efektu „dotykowego przyciemnienia optycznego”
Zespoły ds. marek uwielbiają wybierać laminat termiczny premium soft-touch13 do swoich ekskluzywnych tac ekspozycyjnych. Traktują go jak prostą, niewidoczną warstwę, zakładając, że nie wpłynie to negatywnie na wygląd nadrukowanych kolorów Pantone.
Wyobraź sobie folię soft-touch jak nakładanie mocno przyciemnianych okularów przeciwsłonecznych na opakowanie. W moim zakładzie mierzę mikroskopijną strukturę polimerową tej gładkiej, aksamitnej folii i obserwuję, jak działa ona jak pochłaniająca światło próżnia. Gdy niedoświadczeni klienci pomijają kompensację przed drukiem, folia fizycznie przyciemnia zadrukowane pigmenty nawet o 5%14, powodując irytujące przesunięcie koloru Delta-E. Rozwiązuję ten problem, wstrzykując matematyczną krzywą redukcji cyjanu o 10% do oprogramowania RIP15 (Raster Image Processor) przed drukowaniem. Poprzez prewencyjne rozjaśnienie farby bazowej, przebijam absorbujący światło polimer, ratując klientów przed katastrofalnym, wielotysięcznym dodrukiem spowodowanym odrzuconymi, niemarkowymi ekspozycjami.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Nakładanie folii soft-touch w ciemno | Wstrzykiwanie kompensacji kolorów w trybie prepress16 | Utrzymuje ścisłe kolory marki |
| Ignorując przesunięcie koloru Delta-E17 | Skanowanie spektrofotometrem fizycznym | Zapobiega kosztownym odrzuceniom przez sprzedawców detalicznych |
| Zakładając, że folia dotykowa jest niewidoczna | Obniżki gęstości atramentu matematycznego18 | Utrzymuje grafikę jasną i wyraźną |
Fizycznie skanuję każdą laminowaną stronę pod oświetleniem D50, ponieważ nie chcę zgadywać fizyki kolorów. Musisz aktywnie projektować krzywe prepressu, aby przeciwdziałać efektowi optycznego przyciemnienia folii luksusowych.
🛠️ Biurko Harvey'a: Czy Twoja ostatnia partia matowo laminowanych pudełek okazała się niespodziewanie ciemna i brudna? 👉 Odbierz swój poradnik laminowania przed lotem ↗ — Żadnych formularzy, które wywołują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Czym jest projektowanie grafiki opakowań?
Projektowanie na płaski ekran zupełnie różni się od projektowania na składaną konstrukcję 3D. Twoja grafika musi fizycznie przetrwać obróbkę na zautomatyzowanej maszynie do wycinania.
Projektowanie graficzne opakowań to strategiczna integracja typografii, kolorów marki i grafiki na precyzyjnie zaprojektowanej, strukturalnej linii wykrojnika. Wymaga to obliczenia mechanicznych tolerancji składania, uwzględnienia marginesów spadów dla automatycznego wykrawania oraz dopasowania hierarchii wizualnej do fizycznej geometrii gotowego produktu w sklepie.
Jednak znajomość teorii nie wystarczy, gdy maszyny zaczną przetwarzać partie produkcyjne z dużą prędkością.
Dlaczego standardowe komercyjne systemy odpowietrzania zawodzą na hali fabrycznej
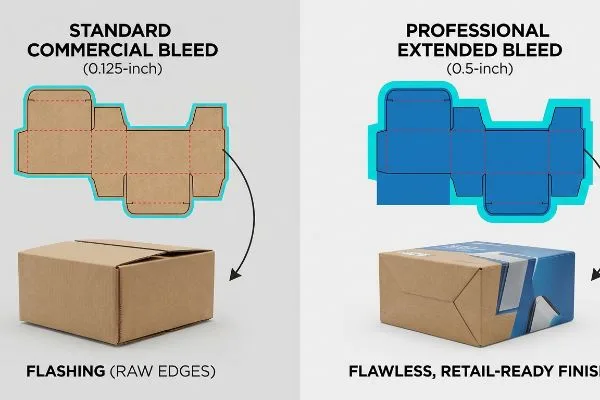
Projektanci graficzni, którzy przechodzą z druku komercyjnego, często stosują standardowe marginesy spadu o szerokości 0,125 cala (3,17 mm) w plikach ekspozycyjnych z tektury falistej . Logicznie zakładają, że cienka siatka zabezpieczająca wystarczy, aby zakryć krawędź ostrza tnącego.
W moim zakładzie rutynowo obserwuję spektakularne zanikanie tego niewielkiego marginesu podczas automatycznego laminowania. Naklejenie zadrukowanego arkusza wierzchniego na grubą tekturę falistą B powoduje szersze przesunięcie mechaniczneo 20 , gdy mokry klej chwyta papier. Kiedy stalowa matryca uderza w tekturę z głośnym trzaskiem, standardowy margines 0,125 cala (3,17 mm)o 21 nie wystarcza, co powoduje „migotanie” – odsłonięte, surowe, brązowe krawędzie na gotowym złożonym arkuszu. Ściśle przestrzegam ogromnego marginesu spadu o szerokości 0,5 cala (12,7 mm) poza fizyczną linię cięcia we wszystkich laminowanych pracach. Dzięki agresywnemu rozszerzeniu grafiki, gwarantuję, że grafika całkowicie zawija się wokół każdej odsłoniętej krawędzi, eliminując ręczne poprawki i oszczędzając klientom około 2500 dolarów zmarnowanej pracy montażowej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Używając spadu wydruku 0,125 cala (3,17 mm)22 | Wymagany spad 0,5 cala (12,7 mm)23 | Zapobiega pojawianiu się surowych, brązowych krawędzi |
| Ignorując przesunięcie mechaniczne laminowania24 | Rozszerzanie grafiki poza promienie zagięcia | Gwarantuje najwyższą jakość estetyki |
| Traktowanie tektury falistej jak cienkiego papieru | Projektowanie ogromnej sieci bezpieczeństwa | Eliminuje opóźnienia związane z przeróbkami w fabryce |
Odeślę plik projektanta bezpośrednio do niego, jeśli nie będzie miał półcalowego spadu. Oczywiście, że ta ogromna fizyczna siatka bezpieczeństwa jest nie do podważenia, jeśli chodzi o uzyskanie nieskazitelnego, gotowego do sprzedaży wykończenia.
🛠️ Biurko Harveya: Nie pozwól, aby 2-milimetrowa wada konstrukcyjna zrujnowała otwarcie 500 sklepów. 👉 Wyślij mi plik Dieline ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz zatwierdzić piękny cyfrowy rendering, ale gdy standardowy spad o szerokości 0,125 cala (3,17 mm) nie zostanie wykonany podczas automatycznego laminowania, pozostawiając odsłonięte brązowe krawędzie, powoduje to ogromne tarcie, spowalniając linię montażową o około 30% i powodując natychmiastowe odrzucenie produktu przez sprzedawcę. Ponad 500 menedżerów ds. marek korzysta z mojej listy kontrolnej prepress, aby uniknąć tych właśnie fatalnych błędów na wczesnym etapie. Przestań zgadywać tolerancje fabryczne i pozwól mi osobiście przejrzeć Twój projekt graficzny przez mój bezpłatny audyt przedlotowy linii wykrojników ↗, aby wykryć fatalne błędy przed rozpoczęciem masowej produkcji.
„Mikrofalówka litograficzna”, https://mm.group/packaging/technologies/lamination/. Specyfikacje techniczne laminowania litograficznego potwierdzają, że utwardzanie kleju między zadrukowanym podkładem a medium falistym wymaga znacznego czasu oczekiwania, aby zapobiec odkształceniom. Rola dowodu: weryfikacja procesu technicznego; typ źródła: przewodnik po produkcji przemysłowej. Potwierdza: twierdzenie, że procesy analogowe tworzą wąskie gardła w harmonogramie. Uwaga dotycząca zakresu: Konkretne czasy trwania zależą od składu chemicznego kleju. ↩
„Jak długo schnie klej PVA na drewnie, papierze i tekturze? | lux-x”, https://lux-x.com/en/novosti/skilki-sohne-klej-pva-na-riznih-poverhnyah/. Weryfikacja techniczna okna schnięcia i utwardzania przemysłowych klejów polioctanowych winylu. Rola dowodu: Specyfikacja techniczna; rodzaj źródła: Karta charakterystyki materiału lub instrukcja produkcji. Wsparcie: Kontrast między analogowymi czasami schnięcia a cyfrowym utwardzaniem natychmiastowym. Uwaga dotycząca zakresu: Czas utwardzania może się różnić w zależności od wilgotności otoczenia i porowatości podłoża. ↩
„MOC DRUKU CYFROWEGO W OPAKOWANIACH I WYSTAWACH”, https://www.bcipkg.com/the-power-of-digital-printing-in-packaging-and-displays/. Dane branżowe dotyczące wzrostu przepustowości po wyeliminowaniu fazy schnięcia kleju na mokro w procesie montażu. Rola dowodu: Miara wydajności; typ źródła: Biała księga branżowa lub studium przypadku. Potwierdza: Twierdzenie o wzroście wydajności operacyjnej dzięki utwardzaniu UV. Uwaga dotycząca zakresu: Wartość procentowa jest szacunkiem opartym na średnich przepływach pracy w zakładzie. ↩
„Druk na żądanie: Najlepszy przewodnik po wydajności w 2026 roku”, https://arrsys.com/eliminating-wasted-inventory-the-ultimate-guide-to-on-demand-box-printing-2026/. Wiarygodny benchmark branżowy lub studium przypadku pozwoliłyby zweryfikować średnie skrócenie czasu realizacji przy przejściu z płyt analogowych na cyfrowy druk UV. Rola dowodu: weryfikacja ilościowa; typ źródła: raport z benchmarku branżowego. Potwierdza: wzrost wydajności w zakresie czasu realizacji. Uwaga dotycząca zakresu: Rzeczywista redukcja może się różnić w zależności od wolumenu druku i dostawcy. ↩
„Zrozumienie roli interakcji papier-farba w… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. Dokumentacja techniczna dotycząca fotopolimeryzacji potwierdziłaby proces chemiczny i szybkość utwardzania atramentu UV na podłożach płyt. Rola dowodu: weryfikacja techniczna; typ źródła: czasopismo z zakresu nauk materiałoznawczych. Wsparcie: mechanizm utwardzania. Uwaga dotycząca zakresu: Ograniczone do systemów atramentów utwardzanych promieniowaniem UV. ↩
„Skręt tektury falistej – przyczyny i środki zaradcze”, https://imisrise.tappi.org/download.aspx?key. Porównawcze badania inżynierii opakowań wykazałyby, jak eliminacja klejów na bazie wody poprzez utwardzanie promieniowaniem UV zapobiega deformacji podłoża. Rola dowodu: weryfikacja właściwości fizycznych; typ źródła: badanie inżynierii opakowań. Potwierdzenia: deklaracje dotyczące integralności strukturalnej. Uwaga dotycząca zakresu: Efekt zależy od konkretnego gatunku tektury i wilgotności otoczenia. ↩
„RGB vs. CMYK: Przewodnik po idealnych kolorach w druku na rok 2026”, https://www.jukeboxprint.com/blog/rgb-vs-cmyk-for-print. Techniczne wyjaśnienie rozbieżności między addytywnymi modelami kolorów RGB stosowanymi w ekranach cyfrowych a drukiem subtraktywnym CMYK na podłożach porowatych. Rola dowodu: weryfikacja techniczna; rodzaj źródła: standard branży poligraficznej. Potwierdza: rozbieżność między projektem cyfrowym a wydrukiem fizycznym. Uwaga dotycząca zakresu: dotyczy w szczególności niepowlekanej tektury falistej. ↩
„Atramenty halochromowe stosowane na tekturze w celu zapobiegania psuciu się żywności…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/. Techniczne wyjaśnienie przyrostu punktu rastrowego i zjawiska kapilarnego w porowatych podłożach papierowych, powodujących degradację rastrów. Rola dowodu: walidacja mechaniczna; typ źródła: podręcznik do nauki o drukowaniu. Potwierdza: twierdzenie dotyczące nierównomiernej absorpcji na włóknach surowych. Uwaga dotycząca zakresu: dotyczy w szczególności niezapieczętowanego testlinera. ↩
„Kolory spotowe a CMYK w projektowaniu opakowań – który jest lepszy…”, https://stampaprints.com/blog/spot-color-vs-cmyk-for-packaging/?srsltid=AfmBOormModg4WRRraP9y67byGuxEiK_Vypw044zlHdAwE5bBEz7oeTe. Dowody techniczne dotyczące wyższej krycia i nasycenia gotowych farb spotowych w porównaniu z półtonami CMYK na materiałach chłonnych. Rola dowodu: walidacja techniczna; typ źródła: przewodnik po zarządzaniu kolorami. Potwierdza: twierdzenie, że kolory spotowe maksymalizują widoczność marki. Uwaga dotycząca zakresu: dotyczy brandingu o wysokim kontraście na podłożach porowatych. ↩
„PMS kontra CMYK do opakowań: Który jest lepszy?”, https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. Autorytatywny poradnik dotyczący druku wyjaśniłby, dlaczego kolory spotowe zapewniają większe nasycenie i spójność na podłożach porowatych niż kolory procesowe CMYK. Rola dowodu: walidacja techniczna; typ źródła: podręcznik standardów branżowych. Wsparcie: stosowanie kolorów Pantone w celu zapewnienia widoczności marki. Uwaga dotycząca zakresu: dotyczy materiałów falistych/niepowlekanych. ↩
„Wpływ barwników na zawartość metali ciężkich w surowcach wtórnych…”, https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. Prace z zakresu materiałoznawstwa lub techniki poligraficznej szczegółowo opisują, w jaki sposób porowatość włókien surowego papieru prowadzi do zanikania farby drukarskiej i wymywania kolorów. Rola dowodu: mechanizm naukowy; typ źródła: praca techniczna. Potwierdza: twierdzenie, że absorpcja włókien wpływa na intensywność kolorów. Uwaga dotycząca zakresu: dotyczy niepowlekanych tektur typu kraft i tektury typu testliner. ↩
„Cyfrowy proces optymalizacji poboru farby – pffc-online.com”, https://www.pffc-online.com/news/16490-a-digital-process-to-create-better-ink-drawdowns. Profesjonalny ekspert ds. grafiki porównałby niedokładność ekranów podświetlanych RGB z fizycznymi próbkami farby w celu ostatecznego zatwierdzenia produkcji. Rola dowodu: najlepsze praktyki branżowe; typ źródła: profesjonalny podręcznik poligraficzny. Wsparcie: konieczność stosowania poboru farby dla zapewnienia zgodności z marką. Uwaga dotycząca zakresu: standard dla druku offsetowego i fleksograficznego. ↩
„Czym jest dokładność kolorów w opakowaniach? Dopasowanie Pantone…”, https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/. Specyfikacja techniczna lub poradnik drukowania wyjaśniający, jak folie soft-touch zmieniają wygląd i nasycenie kolorów bazowych. Rola dowodu: Weryfikacja techniczna; typ źródła: Podręcznik branży poligraficznej. Potwierdza: Twierdzenie, że wykończenia dotykowe wpływają na percepcję kolorów. Uwaga dotycząca zakresu: Skoncentrowano się na laminowaniu termicznym. ↩
„Rozwiązywanie problemów z przesunięciem koloru podczas laminowania – Uniwersytet Nobelus”, https://nobelusuniversity.com/2023/02/17/troubleshooting-color-shift-in-lamination/. Dane techniczne weryfikujące konkretny procent ciemnienia pigmentu i wynikające z niego przesunięcie koloru Delta-E spowodowane przez miękkie w dotyku folie polimerowe. Rola dowodowa: kwantyfikacja; typ źródła: instrukcja techniczna produkcji drukarskiej. Wsparcie: konkretny pomiar ciemnienia optycznego. Uwaga dotycząca zakresu: wyniki mogą się różnić w zależności od producenta folii. ↩
„Oprogramowanie RIP do przetwarzania półtonów – niestandardowa kompensacja wzmocnienia punktu rastrowego dla…”, https://www.youtube.com/watch?v=BjgkGau4rdc. Standardy branżowe dotyczące dostosowywania krzywych kolorów w oprogramowaniu Raster Image Processor w celu kompensacji pochłaniania światła przez matowe lub miękkie w dotyku wykończenia. Rola dowodowa: walidacja procesu; typ źródła: przewodnik techniczny dla działu prepress. Wsparcie: stosowanie redukcji cyjanu w celu zachowania dokładności kolorów marki. Uwaga dotycząca zakresu: dokładne wartości procentowe są często kalibrowane w zakładzie. ↩
„Laminowanie Soft Touch: Przenieś opakowania na nowy poziom luksusu”, https://www.epackprinting.com/support/soft-touch-lamination-add-a-velvety-luxurious-feel-to-your-products/. Techniczne przewodniki produkcyjne do druku wyjaśniają, jak powłoki Soft Touch zmieniają absorpcję światła, co wymaga korekty kolorów w przygotowaniu do druku w celu zachowania wierności marki. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik branżowy. Wsparcie: konieczność kompensacji kolorów dla folii. Uwaga dotycząca zakresu: dotyczy wykończeń Soft Touch. ↩
„Czym jest Delta E (ΔE)? Zrozumienie różnicy kolorów w kontroli jakości”, https://sensing.konicaminolta.eu/mi-en/colourblogtop/colour-blog/whatisdeltae. W literaturze poświęconej nauce o kolorze Delta E jest definiowana jako standardowa miara postrzeganej różnicy kolorów, która może być nasilona przez nakładki dotykowe. Rola dowodowa: definicja metryki; typ źródła: czasopismo naukowe. Wsparcie: wykorzystanie spektrofotometrów do pomiaru rozbieżności kolorów. Uwaga dotycząca zakresu: ogólna nauka o kolorze w zastosowaniu do opakowań. ↩
„Zrozumienie znaczenia balansu szarości dla kontroli procesu”, https://www.youtube.com/watch?v=fLTLIb-BbII. Profesjonalne standardy druku opisują wymóg zmniejszenia całkowitego pokrycia farbą (TAC), aby zapobiec optycznemu ciemnieniu podczas nakładania folii dotykowych. Rola dowodu: specyfikacja techniczna; typ źródła: profesjonalny podręcznik druku. Wsparcie: redukcja gęstości farby dla uzyskania przejrzystości grafiki. Uwaga dotycząca zakresu: dotyczy powłok dotykowych. ↩
„There Will Be Bleed (and other design terms you should know)”, https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: weryfikacja specyfikacji technicznej; typ źródła: instrukcja produkcji druku. Potwierdza: standardowy wskaźnik branżowy dla spadów w druku komercyjnym. Uwaga dotycząca zakresu: zazwyczaj dotyczy komercyjnego druku arkuszowego. ↩
„Zrozumienie opakowań laminowanych litograficznie i jednostronnych…”, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: walidacja procesu; typ źródła: podręcznik inżynierii opakowań. Potwierdza: zjawisko fizyczne przesuwania się papieru podczas laminowania na mokro. Uwaga dotycząca zakresu: koncentruje się na błędach pasowania spowodowanych przez klej. ↩
„Laminowanie litograficzne a druk cyfrowy: Opinia klienta przemysłowego…”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: specyfikacja techniczna; rodzaj źródła: przewodnik produkcyjny. Potwierdza: niewystarczalność standardowych spadów komercyjnych w procesach laminowania w trybie zmianowym. Uwaga dotycząca zakresu: dotyczy zastosowań tektury falistej B-flute. ↩
„Zrozumienie znaczenia spadów w projektowaniu opakowań”, https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOooqFchFyOYjS-J2t_XSFFIWN4KENL28bvMGJvEhG-02C47RH6er. Weryfikacja standardowych pomiarów spadów w druku komercyjnym i wyjaśnienie, dlaczego często są one niewystarczające w przypadku złożonych opakowań 3D. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik branży poligraficznej. Wsparcie: identyfikacja nieadekwatności standardowych spadów. Uwaga dotycząca zakresu: porównanie druku komercyjnego z opakowaniami przemysłowymi. ↩
„Jak wykorzystujemy spady w naszych projektach niestandardowych – CompanyBox”, https://companybox.com/blog/how-we-use-bleed-in-our-custom-designs/. Potwierdzenie wymagań dotyczących rozszerzonego spadu, niezbędnych do zapobiegania powstawaniu nierównych krawędzi podczas automatycznego wykrawania. Rola dowodu: norma techniczna; typ źródła: poradnik produkcji opakowań. Wsparcie: profesjonalne rozwiązanie problemu spadów przemysłowych. Uwaga dotycząca zakresu: dotyczy środowisk fabrycznych o wysokiej tolerancji. ↩
„Modelowanie fałd opakowań w laminatach metalowo-polimerowych”, https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346. Techniczne wyjaśnienie przesuwania się warstw laminacji podczas procesu składania i jego wpływu na wyrównanie grafiki. Rola dowodu: zjawisko techniczne; typ źródła: czasopismo poświęcone inżynierii opakowań. Potwierdza: potrzebę wydłużenia grafiki poza promienie zagięcia. Uwaga dotycząca zakresu: dotyczy podłoży laminowanych. ↩