
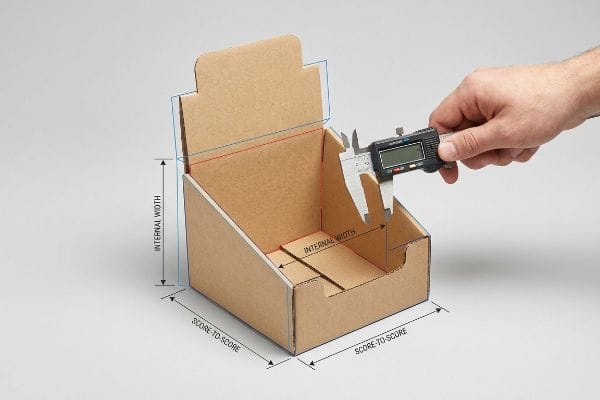
Pomiar wykrojnika nie jest tak prosty, jak wyciągnięcie linijki. Błąd w obliczeniach o ułamek cala może spowodować załamanie się całego systemu sprzedaży detalicznej.
Pomiar opakowania wycinanego metodą wykrojnika wymaga obliczenia dokładnych wymiarów wewnętrznych, zewnętrznych oraz wymiarów między nacięciami tektury falistej. Prawdziwy pomiar uwzględnia grubość materiału, naddatki na zagięcia i luzy konstrukcyjne, aby zapewnić, że gotowa trójwymiarowa struktura dokładnie pasuje do fizycznego produktu i spełnia surowe wymagania dotyczące regałów sklepowych.
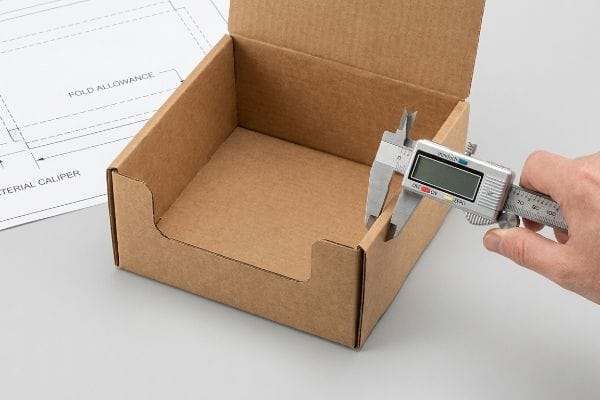
Znajomość teorii to dobry początek, ale przełożenie pomiarów na fizyczny, płaski pakiet, który przetrwa łańcuch dostaw, wymaga głębszego zrozumienia fizyki materiałów.
Jak zmierzyć rozmiar opakowania?
Aby uchwycić dokładne wymiary niestandardowego produktu transportowego, trzeba spojrzeć dalej niż tylko na płaski plik graficzny i przewidzieć, jak fizyczny materiał zachowa się po dotarciu na linię montażową.
Aby dokładnie zmierzyć rozmiar opakowania, należy zawsze oddzielnie oceniać wewnętrzną objętość użytkową i zewnętrzny obszar logistyczny. To odrębne obliczenie gwarantuje, że towar mieści się bezpiecznie wewnątrz, bez tarcia, a wymiary zewnętrzne idealnie dopasowują się do standardowych ograniczeń paletowych i zautomatyzowanych systemów sortowania w magazynach.
Zrozumienie tych podstawowych ograniczeń objętościowych jest w porządku w przypadku konfiguracji biurkowej, ale natychmiast traci na znaczeniu na linii produkcyjnej, jeśli zignorujemy grubość materiału.
Martwy punkt kompensacji zacisku
Większość kupujących po prostu mierzy swój produkt, dodaje niewielki bufor i zakłada, że te liczby determinują ostateczny rozmiar pudełka. Szkicują zakładki i szczeliny składania idealnie dopasowane do szerokości paneli. W cyfrowym pliku CAD (Computer-Aided Design – projektowanie wspomagane komputerowo) wszystko wygląda równo i idealnie kwadratowo.
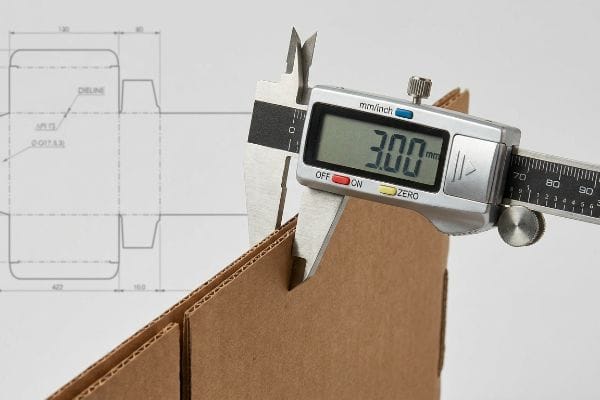
Ale tektura to nie cyfrowy piksel. Kiedy składasz tekturę falistą B o grubości 3 mm (0,11 cala)pod kątem 90 stopni, ten narożnik fizycznie zużywa materiał. Często widzę sfrustrowanych pakujących, którzy z trudem składają źle zmierzone pudełka, w otoczeniu głośnego dźwięku rozrywania surowej tektury, ponieważ szczeliny zostały narysowane zbyt ciasno. Jeśli nie obliczy się fizycznej kompensacji suwmiarki, naddatek na zgięcie konstrukcyjne zostaje całkowicie zniwelowany. Szczelina odbiorcza musi zostać matematycznie poszerzona, aby uwzględnić zewnętrzny promień zagięcia2, w przeciwnym razie wyświetlacz mocno się wygnie i nie będzie się łączył.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Ignorując zacisk deski | Parametryczny margines fałdu3 | Eliminuje tarcie montażowe |
| Mapowanie gniazd 1:1 | Dodawanie zewnętrznego bufora promienia4 | Zapobiega rozdzieraniu się tektury |
| Zgadywanie straty fałdu | Korzystanie z oprogramowania konstrukcyjnego | Przyspiesza pakowanie wspólne |
Matematycznie projektuję naddatek na zagięcie w każdej linii wykrojnika, aby zagwarantować, że zatrzaski blokujące będą się bez trudu ze sobą łączyć, zapobiegając gwałtownym rozdarciom papieru i oszczędzając Państwu kosztownych opóźnień związanych z ręcznym montażem.
🛠️ Biurko Harvey'a: Nie masz pewności, czy Twoje zakładki blokujące mają odpowiedni naddatek na zagięcie? 👉 Wyślij mi swoją płaską linię cięcia ↗ — Bezpośredni dostęp do mojego biurka. Obiecuję zero automatycznego spamu sprzedażowego.
Jakie są standardowe wymiary pudełek do pakowania?
Wybór właściwych wymiarów nie jest decyzją twórczą; jest to ścisły wymóg zgodności z przepisami, narzucony przez fizyczny układ dużych centrów handlowych.
Standardowe wymiary pudełek opakowaniowych zależą wyłącznie od ich przeznaczenia w handlu detalicznym. Ekspozytory podłogowe ściśle przestrzegają wymiarów palety 48×40 cali (121,9×101,6 cm), aby zapewnić bezpieczne magazynowanie, natomiast regały ladowe są ściśle zakotwiczone w oknie ADA o szerokości 15–48 cali (38,1–121,9 cm) i zasięgu do przodu, aby zapewnić zgodność z przepisami.
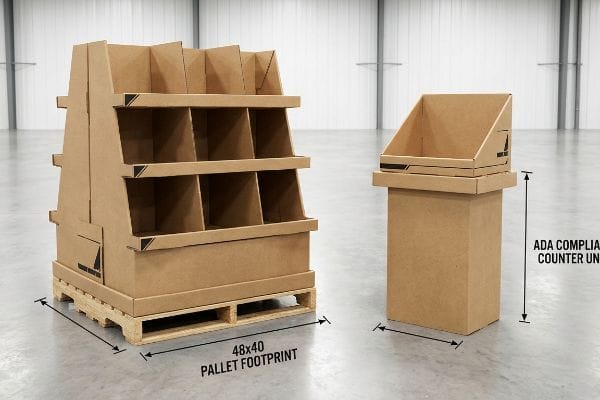
Wybór odpowiedniego wzorca regulacji ma kluczowe znaczenie, ale narzucanie jednego projektu wielu różnym strefom handlowym to pewna katastrofa.
Pułapka ograniczeń przestrzennych
Marki często proszą swoich dostawców o skalowalny szablon opakowania, który można łatwo zmniejszyć z ogromnej palety w sklepie klubowym do tacki. Zakładają, że matematyka jest uniwersalnie proporcjonalna. Chodzi o to, aby zaoszczędzić na kosztach obróbki konstrukcyjnej, po prostu przeciągając róg linii wykrojnika w oprogramowaniu, aby go zmniejszyć.
Nie da się matematycznie zmniejszyć regału i oczekiwać, że przetrwa. Widzę klientów próbujących tego skrótu, którzy muszą się liczyć z ogromnymi kosztami zwrotnymi, gdy kierownicy sklepów odrzucają ich ekspozytory, ponieważ naruszają surowe przepisy dotyczące dostępności. Gdy masywny regał jest skompresowany, gęste, faliste wyżłobienia nie mogą się gładko wygiąć, zmuszając sprzedawców do agresywnego zgniatania sztywnych narożników z głośnym trzaskiem pękających włókien papieru, aby tylko postawić go na ladzie. Trzeba trwale rozdzielić swoje rurociągi inżynieryjne: segregatory podłogowe POP (Point of Purchase) są zakotwiczone w logistycznych limitach obciążenia5 , podczas gdy segregatory POS (Point of Sale) wymagają cienkich mikrowyżłobień dostosowanych do stref zasięgu człowieka6 .
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Kurczące się ekspozycje podłogowe | Dedykowana inżynieria POS | Przechodzi zgodność sklepu7 |
| Ignorowanie praw zasięgu8 | Mapowanie limitów wysokości | Gwarantuje rozmieszczenie przejść |
| Ponowne wykorzystanie ciężkich fletów | Przejście na mikroflety9 | Zapobiega pękaniu krawędzi zagięć |
Odrzucam wykonywanie projektów typu „shrink-to-fit”, ponieważ egzekwowanie odrębnej inżynierii przestrzennej dla każdej strefy handlowej gwarantuje, że ekspozycje będą idealnie pasować i pozostaną całkowicie wolne od odpowiedzialności.
🛠️ Biurko Harvey'a: Czy Twoje pomniejszone ekspozytory na ladzie przekraczają limity wysokości stanowiska kasowego? 👉 Zamów audyt przestrzenny ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Jak określić rozmiar pudełka?
Aby określić rzeczywisty rozmiar kartonu zbiorczego, należy dokładnie określić ujemną przestrzeń między zewnętrznymi ściankami opakowania a wewnętrzną tacką wystawową gotową do sprzedaży detalicznej.
Określenie rozmiaru pudełka wiąże się z fizycznym oddzieleniem wewnętrznej przestrzeni na produkt od zewnętrznej powłoki konstrukcyjnej. Należy zdefiniować pojemność wewnętrzną, aby zapewnić zerowe tarcie podczas wyjmowania, a także zmierzyć zewnętrzną granicę, aby precyzyjnie obliczyć wydajność kontenerów i zmaksymalizować ogólną gęstość ładunku podczas planowania logistyki.
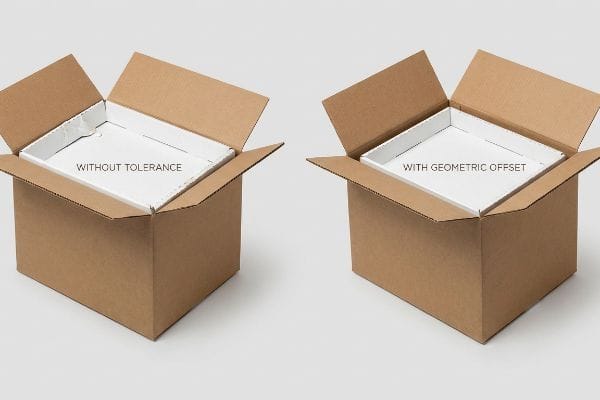
Zadbanie o odpowiednią objętość zewnętrzną jest świetne dla firmy transportowej, ale ignorowanie kwestii objętości wewnętrznej staje się koszmarem dla magazyniera.
Zagrożenie związane z zagnieżdżonym luzem tarcia
Zespoły zaopatrzeniowe zazwyczaj dopasowują wymiary swoich głównych kartonów wysyłkowych do dokładnych wymiarów zewnętrznych 1:110 wstępnie wypełnionych tacek detalicznych. Zależy im na ścisłym dopasowaniu, aby zapobiec przesuwaniu się podczas transportu i zaoszczędzić przestrzeń. W arkuszu kalkulacyjnym idealnie zagnieżdżone wymiary wyglądają jak zoptymalizowany i wysoce wydajny łańcuch dostaw.
Jednak stosunek 1:1 ignoruje silne tarcie powierzchniowe surowej tektury. Można to porównać do próby zdjęcia mokrych zimowych butów o rozmiar za małych. Kiedy zapracowany sprzedawca próbuje wyciągnąć ciasno ułożoną tackę o średnicy 24 cali (60,9 cm) z 24-calowej (60,9 cm) tacki, szorstkie ścianki tektury fizycznie się ze sobą blokują. Widziałem, jak sprzedawcy agresywnie rozrywają zadrukowaną krawędź zabezpieczającą – czując mdłości na rozdarciu papieru litograficznego – tylko po to, by zerwać uszczelnienie próżniowe. Aby zerwać blokadę cierną, należy wprowadzić tolerancję przesunięcia geometrycznego w wewnętrznej komorze 11
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Zagnieżdżone rozmiary 1:1 | Tolerancja przesunięcia geometrycznego12 | Bezproblemowe rozpakowywanie |
| Szczelne ścianki kartonu | Bufor przestrzenny 0,25 cala13 | Eliminuje podarte grafiki |
| Maksymalizacja tarcia | Obliczony prześwit obwodowy14 | Przyspiesza uzupełnianie zapasów w alejkach |
W każdym systemie pakowania zagnieżdżonego stosuję minimalny bufor odstępu obwodowego, aby zagwarantować płynne rozpakowywanie bez rozrywania, chroniąc przy tym Twoją markę.
🛠️ Harvey's Desk: Czy Twoje tacki sklepowe ulegają uszkodzeniu, zanim jeszcze trafią na półkę? 👉 Złóż wniosek o przegląd konstrukcji ↗ — Bez formularzy, które powodują niekończące się telefony od sprzedawców. Tylko czysta wartość.
Jak mierzone są wymiary pudełka?
Finalizowanie tolerancji wymiarowych na suchym biurku nie ma sensu, jeśli pomiarów tych nie da się fizycznie dostosować do gwałtownych zmian atmosferycznych globalnego łańcucha dostaw.
Wymiary pudełek mierzy się za pomocą suwmiarki cyfrowej, mikrometrów i oprogramowania do projektowania konstrukcyjnego, aby precyzyjnie obliczyć grubość tektury i geometrię fali. Dokładny pomiar wymaga dynamicznego dostosowania początkowych danych bazowych w stanie suchym, aby uwzględnić rozszerzalność fizyczną materiału, naprężenia logistyczne i zmienne środowiskowe występujące podczas dystrybucji masy.
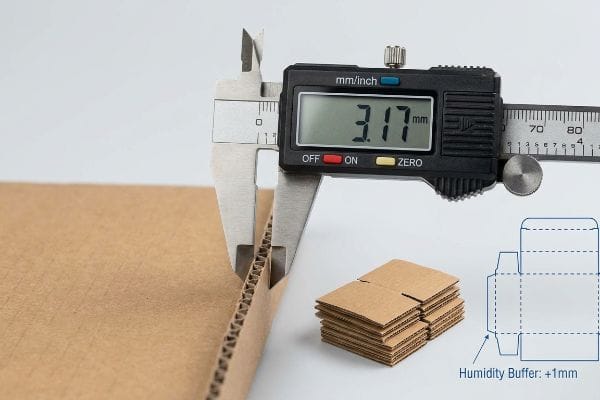
Jednak znajomość teorii nie wystarczy, gdy maszyny zaczynają działać, a pogoda nagle się zmienia.
Dlaczego standardowe tolerancje zawodzą na hali fabrycznej
W klimatyzowanych biurach graficy ustalają tolerancje wymiarowe szczelin, opierając się ściśle na absolutnej grubości suchej płyty. Zakładają, że płyta z falą B ma dokładnie 3,17 mm (0,12 cala) grubości,więc wycinają szczelinę dokładnie tak, aby pasowała. To wysoce logiczne, całkowicie teoretyczne założenie, które wygląda bezbłędnie podczas sesji szybkiego prototypowania.
To nie jest tylko teoria — widzę to na hali testowej, gdy kontenery przybywają z długich tranzytów oceanicznych. Gdy płaskie paczki tektury falistej są przechowywane w regionach o wysokiej wilgotności, porowata warstwa testowa zachowuje się jak gąbka, pochłaniając wilgoć z otoczenia i fizycznie pęczniejąc16. Szczelina odbiorcza, która miała idealne 3,17 mm (0,12 cala) suchości, nagle pęcznieje o 0,04 cala (1 mm)17, przez co prześwit jest zbyt mały. Kiedy mierzę te wypaczone tektury na hali produkcyjnej, wymuszony montaż miażdży fale i niszczy górny arkusz. Dzięki automatycznemu projektowaniu ścisłego bufora wilgotności w oprogramowaniu CAD dla przesyłek oceanicznych, matematycznie uwzględniam rozszerzalność papieru. Ta precyzyjna regulacja tolerancji zapewnia skrócenie czasu montażu pakowania wspólnego o 35 sekund na jednostkę, oszczędzając markom tysiące kar za ręczną pracę, jednocześnie całkowicie eliminując uszkodzenia transportowe.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Wykorzystanie danych z suwmiarki suchej | Inżynieryjne bufory wilgoci | Gwarantuje blokowanie bez tarcia |
| Ignorując pęcznienie papieru18 | Dodanie 1 mm odstępu od gniazda19 | Zatrzymuje kruszenie fletu |
| Standardowe sloty statyczne | Tolerancje dostosowane do klimatu | Eliminuje kary za wspólne pakowanie20 |
Systematycznie wprowadzam matematyczne tolerancje wilgoci do plików konstrukcyjnych, aby zagwarantować, że Twoje ekspozycje zostaną zmontowane bezproblemowo, niezależnie od wilgotności otoczenia w magazynie.
🛠️ Harvey's Desk: Czy znasz dokładny współczynnik rozszerzalności wilgoci tektury falistej Twojego obecnego dostawcy? 👉 Wyślij mi plik z wykrojnikiem ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz wybrać tańszego dostawcę, ale gdy ciasno upakowane opakowanie puchnie w wilgotnym magazynie, powstałe w ten sposób tarcie spowalnia linię montażową co-packingu o około 30% i powoduje natychmiastowe odrzucenie przez detalistę z powodu podartych paneli graficznych. Ponad 500 menedżerów marek korzysta z mojej listy kontrolnej prepress, aby uniknąć tych właśnie fatalnych błędów na wczesnym etapie. Przestań zgadywać tolerancje konstrukcyjne i pozwól mi osobiście zweryfikować Twoje projekty za pomocą mojego bezpłatnego audytu linii wykrojników ↗, aby wychwycić te ukryte fizyczne punkty tarcia przed rozpoczęciem produkcji.
„Tektura falista i gatunki materiałów | 30.06.2021”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Weryfikacja standardowych wymiarów tektury falistej B-flute. Rola dowodu: specyfikacja techniczna; rodzaj źródła: norma branżowa. Wsparcie: podane konkretne wymiary grubości. Uwaga dotycząca zakresu: mogą się nieznacznie różnić w zależności od producenta. ↩
„Analityczne wyznaczanie sztywności zginania pięciu…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Dokumentacja wymagań technicznych dotyczących dostosowania wymiarów rowków w oparciu o grubość materiału i promień gięcia w celu zapobiegania odkształceniom strukturalnym. Rola dowodowa: metodologia techniczna; typ źródła: wytyczne dotyczące projektowania opakowań. Potwierdza: konieczność matematycznego poszerzenia w procesie montażu. Uwaga dotycząca zakresu: dotyczy sztywnych materiałów składanych. ↩
„Wpływ analogowych i cyfrowych linii zagięć na mechaniczne… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: Walidacja techniczna; typ źródła: Podręcznik inżynierii opakowań. Potwierdza: Zastosowanie obliczeń parametrycznych w celu kompensacji grubości materiału w celu zmniejszenia tarcia. Uwaga dotycząca zakresu: Dotyczy przede wszystkim tektury falistej i tektury ciężkiej. ↩
„Optymalne projektowanie opakowań z tektury falistej o podwójnych ściankach – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: Walidacja techniczna; typ źródła: Przewodnik po projektowaniu opakowań konstrukcyjnych. Potwierdza: Praktykę dodawania stref buforowych do promieni zewnętrznych w celu zapobiegania naprężeniom i rozdarciom materiału. Uwaga dotycząca zakresu: Dotyczy mapowania rowków i geometrii linii zagięcia. ↩
„Rodzaje ekspozycji paletowych: pełna, połówka i ćwierć”, https://greendotpackaging.com/understanding-pallet-display-types-full-half-and-quarter-pallet-displays/. Autorytatywne źródło informacji o logistyce detalicznej potwierdziłoby, że wymiary ekspozycji podłogowej zależą od ładowności magazynu i ograniczeń dotyczących palet. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik logistyczny. Potwierdza: związek między projektem POP a limitami obciążenia. Uwaga dotycząca zakresu: dotyczy dużych sklepów detalicznych. ↩
„Standardy ADA dotyczące projektowania dostępnego, tytuł III, rozporządzenie…”, https://www.ada.gov/law-and-regs/design-standards/1991-design-standards/. Wytyczne techniczne dotyczące zgodności z ustawą ADA i sprzedaży detalicznej określają gramaturę i wymiary materiałów, aby mieściły się w prawnie wymaganych strefach zasięgu. Rola dowodu: specyfikacja techniczna; typ źródła: norma regulacyjna. Wsparcie: wymóg stosowania mikroflut w ekspozytorach POS w celu zapewnienia dostępności. Uwaga dotycząca zakresu: dotyczy zgodności z ustawą ADA w zakresie zasięgu do przodu. ↩
„Najlepsze praktyki merchandisingowe: Zgodność z przepisami – Vanguard Companies”, https://www.vanguardpkg.com/merchandising-best-practices-compliance/. Oficjalne podręczniki dla sprzedawców detalicznych określają wymagania konstrukcyjne i wymiarowe dla ekspozycji POS, aby mogły być akceptowane na sali sprzedaży. Rola dowodu: Standard branżowy; typ źródła: Podręcznik zgodności dla sprzedawców detalicznych. Wsparcie: Powiązanie między profesjonalną inżynierią a pozytywnymi wynikami audytów sklepowych. Uwaga dotycząca zakresu: Wymagania różnią się w zależności od sprzedawcy detalicznego. ↩
„Rozdział 9: Elementy wbudowane – Access-Board.gov”, https://www.access-board.gov/ada/chapter/ch09/. Wytyczne wynikające z przepisów dotyczących dostępności (takich jak ADA) lub norm bezpieczeństwa w handlu detalicznym weryfikują ograniczenia dotyczące wysokości ekspozycji, aby zapewnić dostępność dla konsumentów. Rola dowodu: Weryfikacja regulacyjna; typ źródła: Wytyczne prawne/zgodności. Wsparcie: Wymóg mapowania limitów wysokości. Uwaga dotycząca zakresu: Dotyczy dostępności i bezpieczeństwa konsumentów. ↩
„Opakowania z mikrofalami | Kartony EF N-Flute”, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Specyfikacje inżynierii opakowań szczegółowo opisują, w jaki sposób mniejsze rozmiary fal redukują naprężenia w miejscach zagięć, zapobiegając pęknięciom podczas składania. Rola dowodu: Specyfikacja techniczna; typ źródła: Podręcznik materiałoznawstwa. Wsparcie: Zastosowanie mikrofal w celu zapobiegania pękaniu krawędzi. Uwaga dotycząca zakresu: Dotyczy w szczególności tektury falistej. ↩
„5 wymagań dotyczących opakowań gotowych do sprzedaży”, https://greatnorthernpackaging.com/2025/11/19/5-requirements-for-shelf-ready-packaging/. Autorytatywne normy inżynierii opakowań wyjaśniające powszechną praktykę wymiarowania 1:1 i wynikający z tego brak niezbędnego luzu. Rola dowodu: weryfikacja praktyki branżowej; typ źródła: podręcznik techniczny. Potwierdza: twierdzenie, że zespoły ds. zaopatrzenia często ignorują luki w zakresie tolerancji. Uwaga dotycząca zakresu: dotyczy w szczególności zagnieżdżonych elementów wysyłkowych. ↩
„Badanie wpływu perforacji na nośność…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Normy inżynierii opakowań określają wymagane tolerancje odstępu między tacką wewnętrzną a nadawczym nadawczym, aby zapobiec tarciu i uszkodzeniom materiału. Rola dowodu: Specyfikacja techniczna; typ źródła: Podręcznik opakowań przemysłowych. Potwierdza: Konieczność przesunięcia geometrycznego w celu ekstrakcji. Uwaga dotycząca zakresu: Dokładne tolerancje zależą od rodzaju fali i gatunku tektury. ↩
„Opakowania z tektury falistej o innowacyjnej konstrukcji zapewniającej ulepszone…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Krótkie wyjaśnienie, w jaki sposób zasady inżynierii mechanicznej stosują tolerancje offsetowe, aby uwzględnić grubość materiału i różnice produkcyjne w przypadku opakowań zbiorczych. Rola dowodu: definicja techniczna; typ źródła: podręcznik inżynierski. Potwierdza: stosowanie tolerancji offsetowych w przypadku wymiarowania 1:1. Uwaga dotycząca zakresu: dotyczy produkcji precyzyjnej. ↩
„14 typów ekspozycji detalicznych | Chicago, IL – Wertheimer Box”, https://wertheimerbox.com/types-of-retail-displays/. Krótkie wyjaśnienie, w jaki sposób norma inżynierii opakowań potwierdza odstęp 0,25 cala jako punkt odniesienia w celu zapobiegania uszkodzeniom spowodowanym tarciem i ściskaniem. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik opakowań przemysłowych. Wsparcie: konkretny pomiar bufora przestrzennego. Uwaga dotycząca zakresu: norma może się różnić w zależności od rozmiaru falistej tektury. ↩
„Rozwiązania w zakresie opakowań i ekspozycji detalicznych – International Paper”, https://www.internationalpaper.com/packaging/retail-packaging-and-display. Krótkie wyjaśnienie wzoru branżowego stosowanego do określania odstępu między wewnętrznymi tackami a zewnętrznymi ściankami wysyłkowymi w celu optymalizacji wysuwania. Rola dowodu: najlepsze praktyki branżowe; typ źródła: poradnik logistyczny i opakowaniowy. Wsparcie: metoda redukcji tarcia podczas uzupełniania zapasów. Uwaga dotycząca zakresu: dotyczy opakowań gotowych do sprzedaży detalicznej (RRP). ↩
„Przewodnik po grubości tektury”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoqp_HMYeXRlGm9KYgjYCYKVczE0RlNPwefrLORpvhdE6DlRGxB_. Weryfikacja standardowych przemysłowych specyfikacji grubości dla tektury falistej typu B. Rola dowodu: Specyfikacja techniczna; typ źródła: Norma branżowa. Wsparcie: Ustalenie nominalnej grubości bazowej dla materiału typu B. Uwaga dotycząca zakresu: Dotyczy standardowych gatunków komercyjnych. ↩
„Wpływ wilgotności względnej na wytrzymałość na ściskanie…”, https://open.clemson.edu/all_theses/3225/. Dane techniczne dotyczące rozszerzalności wymiarowej tektury falistej pod wpływem wilgoci w środowiskach o wysokiej wilgotności. Rola dowodu: walidacja techniczna; typ źródła: badania materiałoznawcze lub podręcznik inżynierii opakowań. Potwierdza: twierdzenie, że wilgoć prowadzi do pęcznienia fizycznego. Uwaga dotycząca zakresu: Stopień pęcznienia zależy od gatunku papieru i nasycenia środowiska. ↩
„Wpływ wilgotności i temperatury na właściwości mechaniczne…”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Dane empiryczne dotyczące procentowego wzrostu wymiarów tektury falistej w warunkach transportu o wysokiej wilgotności. Rola dowodu: weryfikacja ilościowa; rodzaj źródła: raport z kontroli jakości logistyki lub badanie opakowań. Wsparcie: szczegółowy pomiar rozszerzalności materiału. Uwaga dotycząca zakresu: Typowe wartości różnią się w zależności od podłoża i stanu równowagi wilgoci. ↩
„Jak wilgotność wpływa na pudełka z tektury falistej”, https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Techniczne wyjaśnienie właściwości higroskopijnych włókien celulozowych i tego, jak absorpcja wilgoci powoduje rozszerzalność wymiarową tektury. Rola dowodu: fakt naukowy; typ źródła: czasopismo materiałoznawcze. Potwierdza: twierdzenie, że ignorowanie wilgoci prowadzi do uszkodzeń konstrukcyjnych. Uwaga dotycząca zakresu: skupiono się na wilgotności atmosferycznej. ↩
„Wytrzymałość na ściskanie opakowań z tektury falistej o niskiej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Wytyczne inżynierskie dotyczące stosowania tolerancji luzu w celu zapobiegania ściskaniu materiału i zapadaniu się fali. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: skuteczność określonych przesunięć szczelin. Uwaga dotycząca zakresu: typowe dla standardowych gatunków tektury falistej. ↩
„Wymagania dotyczące opakowań wtórnych dla dostawców – SPS Commerce”, https://www.spscommerce.com/community/articles/secondary-packaging-requirements-for-suppliers. Dokumentacja standardowych kar finansowych naliczanych przez dostawców usług logistycznych i sprzedawców detalicznych za opakowania niezgodne ze specyfikacją. Rola dowodu: standard branżowy; typ źródła: podręcznik logistyki łańcucha dostaw. Wsparcie: uzasadnienie biznesowe dla tolerancji dostosowanych do klimatu. Uwaga dotycząca zakresu: różni się w zależności od umowy z dostawcą. ↩



