Zatwierdzasz bezbłędny prototyp w sali konferencyjnej, ale wysyłane egzemplarze detaliczne docierają zdeformowane i wadliwe. Winowajcą jest ukryta luka między nieskazitelnymi warunkami laboratoryjnymi a fizyką fabryczną.
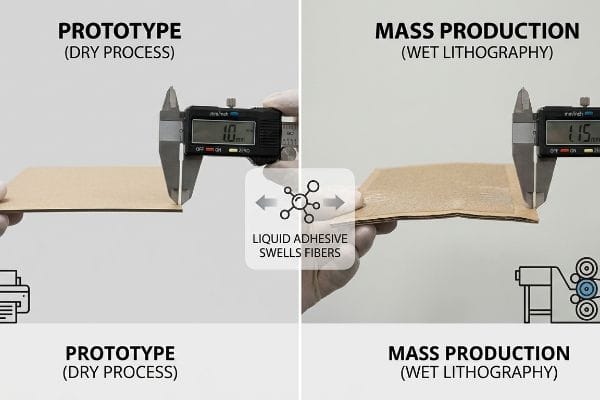
Różnice w grubości tektury między próbkami a produkcją masową wynikają z faktu, że prototypowanie opiera się na suchym druku cyfrowym, podczas gdy produkcja masowa wymaga laminowania litograficznego na mokro. Płynny klej fizycznie pęcznieje porowate włókna papieru, nieznacznie zmieniając ostateczną grubość strukturalną materiału w porównaniu z początkowymi makietami laboratoryjnymi w kontrolowanych warunkach klimatycznych.
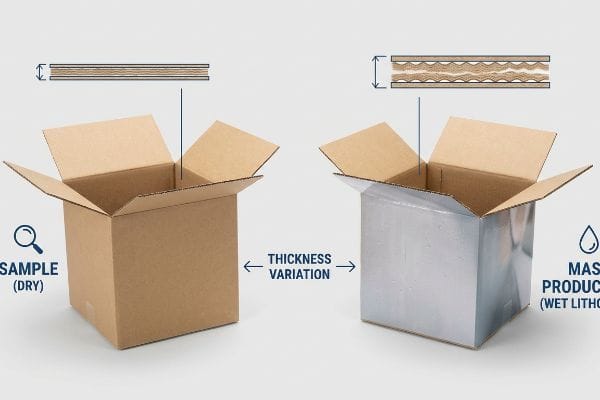
Zrozumienie, dlaczego nieskazitelnie biały model zachowuje się inaczej niż w pełni zadrukowana wersja detaliczna, wymaga zejścia z wykładziny na podłogę w biurze i wyjścia na hałaśliwy, wilgotny pokład fabryczny. Różnica między teorią a realizacją to miejsce, w którym marże znikają.
Jakie są grubości tektury?
Nawet doświadczone zespoły ds. zaopatrzenia często zakładają, że określona klasa tektury zachowuje się identycznie we wszystkich globalnych łańcuchach dostaw. Traktują wymiary papieru surowego jako stałe stałe matematyczne.
Różne grubości tektury wahają się zazwyczaj od ultracienkich mikrofal przeznaczonych do kartonów detalicznych klasy premium, po wytrzymałe profile dwuścienne zaprojektowane z myślą o maksymalnym ułożeniu ładunków. Precyzyjna grubość materiału bezpośrednio decyduje o tym, ile wstrząsów kinetycznych podczas transportu może zaabsorbować finalny fizyczny sprzedawca, zanim ulegnie uszkodzeniu konstrukcyjnemu.
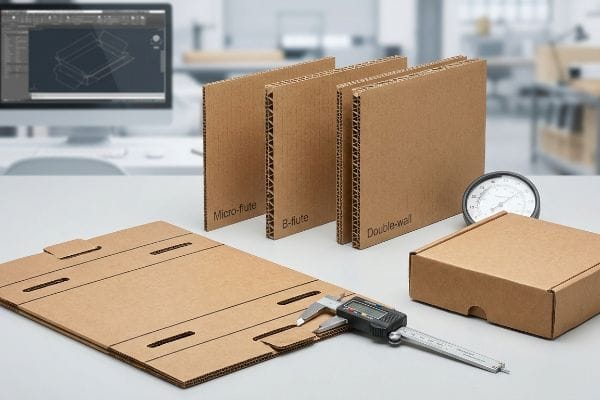
Ale znajomość teoretycznych wymiarów profilu falistego nie wystarczy, gdy kontenery transportowe trafiają do transportu morskiego o wysokiej wilgotności. To właśnie tutaj standardowe założenia całkowicie się załamują.
Pułapka pęcznienia wilgoci na hali fabrycznej
Projektanci w klimatyzowanych biurach często ustalają tolerancje linii wykrojnika w oparciu o absolutną grubość suchej tektury. Zakładają, że jeśli gniazdo idealnie pasuje do zakładki w ich oprogramowaniu CAD (Computer-Aided Design), będzie ona równie płynnie montowana na szybko działającej linii pakującej 3PL. Całkowicie ignorują fizykę środowiska związaną z transportem porowatego materiału przez ocean lub przechowywaniem go w wilgotnych regionalnych centrach dystrybucji.
To nie tylko teoria – zajmuję się tym zniekształceniem środowiskowym na hali testowej. Klient dostarczył kiedyś projekt w płaskim opakowaniu, który idealnie sprawdził się jako sucha próbka laboratoryjna. Ale kiedy wyciągnąłem jednostki masowej produkcji z naszej komory klimatyzacyjnej, płytka 32ECT1 wchłonęła wilgoć z otoczenia i rozszerzyła się o ułamki milimetra. Kiedy próbowałem złożyć podstawę, sztywny opór spęczniałego papieru spowodował całkowite zacięcie się blokujących wypustek, rozrywając zadrukowany arkusz wierzchni. Natychmiast przebudowałem pliki strukturalne, aby automatycznie wstrzykiwać bufor wilgoci 0,04 cala (1 mm)2 do każdej szczeliny odbiorczej. Dzięki dynamicznemu dostosowywaniu się do tego pęcznienia środowiskowego wyeliminowałem ogromne tarcie na linii pakowania, przyspieszając proces pakowania współpakowania o około 20% i całkowicie zapobiegając rozdarciom strukturalnym podczas montażu na poziomie magazynu.
| Rozwiązanie inżynieryjne | Wynik fizyczny | Zwrot z inwestycji finansowych |
|---|---|---|
| Wstrzyknąć bufor CAD o grubości 1 mm3 | Absorbuje wilgoć i rozszerzalność cieplną | Eliminuje podarte zapasy |
| Docelowe gniazda blokujące | Zapobiega blokowaniu tarcia | Zmniejsza koszty pracy związanej z pakowaniem o 20%4 |
| Badania środowiskowe | Symuluje tranzyt oceaniczny | Zapewnia zgodność sprzedawcy detalicznego |
Nie ufam ślepo wymiarom z suchego laboratorium, skoro rzeczywista wilgotność powietrza dyktuje ostateczną tolerancję montażu. Niesprzyjające warunki wymagają proaktywnych buforów konstrukcyjnych.
🛠️ Biurko Harveya: Czy wiesz dokładnie, jak bardzo Twoje obecne podłoże B-flute spęcznieje podczas 30-dniowego transportu oceanicznego? 👉 Sprawdź swoje tolerancje konstrukcyjne ↗ — Osobiście przeglądam każdy plik konstrukcyjny w ciągu 24 godzin.
Jaka jest grubość tektury?
Poleganie na standardowym oprogramowaniu graficznym do określania fizycznych wymiarów detalicznych tworzy niebezpieczny martwy punkt. Piksele nie odzwierciedlają dokładnie fizycznej głębi surowego kartonu.
Grubość tektury jest zazwyczaj mierzona za pomocą mikrometru przemysłowego, który określa jej dokładną fizyczną grubość. Ta precyzyjna matematyczna baza odniesienia okazuje się kluczowa dla obliczenia tolerancji na zginanie, zapewniając, że przecinające się wykrojniki zachowują idealną tolerancję tarcia podczas szybkich, zautomatyzowanych operacji montażu współpakowania na całym świecie.
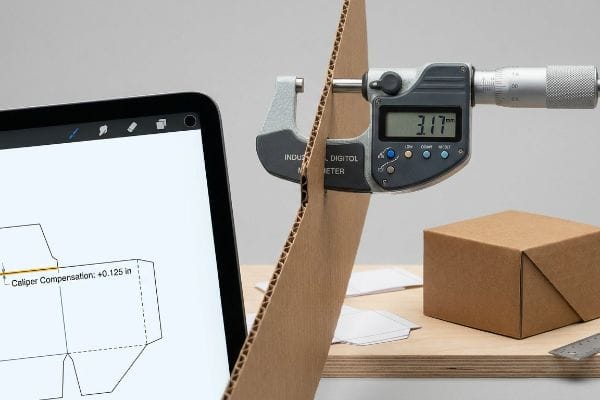
Przejście z ekranu 2D do trójwymiarowej struktury fizycznej wymaga fundamentalnej zmiany w sposobie obliczania geometrii przestrzennej. Pomiar grubości polega na obliczaniu objętości zagiętych narożników.
Inżynieria mechaniczna za kompensacją zacisku
Kiedy graficy tworzą zazębiające się tacki w podstawowym oprogramowaniu wektorowym, zazwyczaj rysują szczelinę zagięcia o dokładnie takiej samej szerokości jak panel łączący. Nie uwzględniają faktu, że gdy gruby, karbowany podkład składa się pod kątem 90 stopni, sam materiał zajmuje przestrzeń fizyczną wzdłuż promienia zewnętrznego. Jeśli szczelina odbiorcza nie zostanie matematycznie poszerzona, aby skompensować tę konkretną grubość materiału, powstałe fizyczne pudełko będzie mocno wygięte lub nie będzie się w ogóle blokować.
Kiedy klienci pytają mnie, dlaczego szablony dostarczone przez agencję zawodzą na hali produkcyjnej, zazwyczaj wskazuję na głośny trzask stalowej matrycy uderzającej o stół prasy. Matryca wycina dokładnie to, co zaprojektował projektant, ale geometria jest z natury wadliwa. Zawsze przepuszczam te płaskie pliki przez oprogramowanie parametryczne, aby zastosować zautomatyzowane algorytmy kompensacji suwmiarki. Mierząc dokładną fizyczną suwmiarkę płyty i wydłużając szerokość szczelin, aby dopasować ją do zewnętrznego marginesu gięcia5, upewniam się, że sztywne panele składają się prostopadle. Gdy ciężka taca z towarem leży idealnie płasko, bez konieczności stosowania brudzącej taśmy przezroczystej, dynamiczny nacisk od góry rozkłada się równomiernie6, całkowicie eliminując ryzyko zgniecenia dolnej warstwy pod wpływem wysokiego obciążenia magazynu.
| Rozwiązanie inżynieryjne | Wynik fizyczny | Zwrot z inwestycji w logistykę |
|---|---|---|
| Kompensacja zacisku | Poszerza zewnętrzny promień fałdu | Zapobiega wyginaniu się pudełka |
| Parametryczne przesunięcie CAD | Dopasowuje się do dokładnej głębokości deski | Zapewnia płaskie układanie palet |
| Szerokość szczeliny bez tarcia | Umożliwia czyste złożenie pod kątem 90 stopni | Przyspiesza konfigurację sklepu detalicznego |
Nigdy nie pozwalam, aby plik projektu 2D dyktował fizyczną rzeczywistość bez wcześniejszego skalibrowania geometrii fałdu z dokładnym odczytem mikrometrów surowego podłoża.
🛠️ Harvey's Desk: Czy Twoi graficy tworzą wykrojniki do opakowań bez dokładnego obliczenia tolerancji na zagięcia surowej tektury falistej? 👉 Zapytaj o wycenę suwmiarki ↗ — 100% poufności. Twoje niepublikowane projekty detaliczne są u mnie bezpieczne.
Jak naprawdę nazywa się gruba tektura?
Kupujący często żądają najwyższej możliwej klasy tektury, aby chronić swój towar, zakładając, że surowa grubość oznacza niezniszczalność. Jednak skład chemiczny tej grubości ma o wiele większe znaczenie niż jej wizualna głębia.
W globalnym przemyśle wytwórczym naprawdę gruba tektura jest technicznie nazywana tekturą falistą dwuścienną lub trójścienną. To wzmocnione podłoże wykorzystuje wiele naprzemiennych warstw wewnętrznych żłobionych łuków i płaskiego testlinera, aby radykalnie zwiększyć ogólną wytrzymałość na ściskanie, bezpiecznie chroniąc ciężkie towary detaliczne podczas intensywnego transportu.
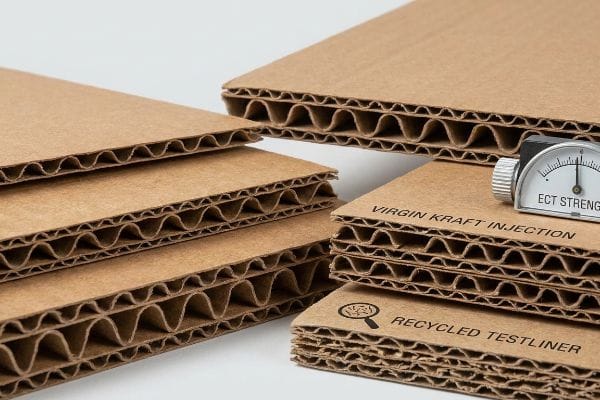
Wymiana materiału na grubszy wydaje się łatwym rozwiązaniem w przypadku zgniecionych przesyłek, ale wprowadza zupełnie nowy poziom wiedzy naukowej o materiałach konstrukcyjnych.
Mechanika inżynieryjna stojąca za wyczerpywaniem się włókien
Wiele marek dbających o zrównoważony rozwój zamawia wytrzymałe, dwuścienne displaye wykonane w całości z testlinera pochodzącego w 100% z recyklingu. Zakładają, że grubość połączonych fal B i C z łatwością utrzyma gęste ładunki detaliczne. Jednak całkowicie ignorują mikroskopijne, mechaniczne aspekty procesu recyklingu papieru, w którym włókna celulozowe ulegają fizycznemu skróceniu i ulegają strukturalnemu wyczerpaniu po pięciu do siedmiu cyklach recyklingu[7].
Kiedy klienci naciskają na te w pełni recyklingowane, wytrzymałe deski, prowadzę ich do naszej prasy hydraulicznej i pokazuję im testu zgniatania krawędzi TAPPI T811 Edge Crush Test (ECT)8. Zwracam uwagę na to, jak grube, w pełni recyklingowane fale natychmiast uginają się pod naciskiem 85 kg (187,5 funta), ponieważ krótkie włókna nie mają wrodzonej sztywności. Aby temu zaradzić, stosuję hybrydową specyfikację materiałową, wstrzykując precyzyjnie 30% czystego papieru kraft bezpośrednio do9 rdzeniowych fal nośnych. To celowe wprowadzenie długich, świeżych włókien papierowych natychmiast przywraca kinetyczną wytrzymałość na ściskanie, gwarantując, że gruba, dwuścienna podstawa przetrwa brutalny, dwuwarstwowy transport oceaniczny bez uszczerbku dla podstawowych wskaźników ekologicznych marki.
| Rozwiązanie inżynieryjne | Wynik fizyczny | Zwrot z inwestycji finansowych |
|---|---|---|
| Wtrysk Virgin Kraft | Wydłuża włókna celulozowe | Przywraca siłę ECT |
| Celowana podwójna ścianka | Wzmacnia flety pierwotne | Zatrzymuje zapadanie się palety |
| Mieszanka materiałów hybrydowych | Równoważy siłę i cele ekologiczne | Eliminuje uszkodzenia ładunku |
Zamiast bezmyślnie dodawać warstwy słabego papieru pochodzącego z recyklingu, opieram się na precyzyjnej recepturze włókien, dzięki czemu wytrzymałość strukturalna nigdy nie ucierpi na rzecz trwałości wyglądu.
🛠️ Biuro Harveya: Czy wiesz, czy Twoje obecne, wytrzymałe wyświetlacze cierpią na ukryte wyczerpywanie się włókien pod szczytowym, dynamicznym obciążeniem magazynu? 👉 Zleć audyt gęstości materiałów ↗ — Bez pośredników w postaci account managerów. Rozmawiasz bezpośrednio z inżynierami konstrukcyjnymi.
Jaka jest grubość tektury?
Zespoły marketingowe często akceptują niezadrukowany, biały model, zakładając, że finalny, masowo produkowany egzemplarz detaliczny będzie miał identyczną grubość i płaskość. Ignorują ogromne zmienne chemiczne powstające podczas szybkiego druku.
Grubość tektury jest fizycznie określona przez grubość surowego papieru nośnego oraz geometryczną wysokość wewnętrznych, żłobionych łuków. Standardowe, jednościenne ekspozytory detaliczne mają zazwyczaj grubość około jednej ósmej cala, co zapewnia optymalną równowagę między sztywnością konstrukcji a gęstością wysyłki wielkogabarytowej.
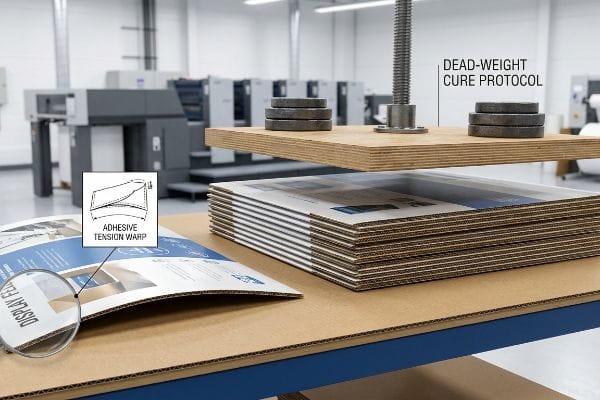
Jednak zrozumienie początkowej grubości materiału staje się zupełnie nieistotne, gdy na podłogę fabryki wprowadzisz płynne kleje i duże naprężenia.
Efekt zniekształcenia wilgoci PVA
Klienci często zakładają, że montaż wysokiej jakości zadrukowanej warstwy wierzchniej na sztywnej tekturze falistej zapewnia idealnie płaski panel ekspozycyjny. Akceptują suchą, cyfrowo wydrukowaną próbkę i oczekują, że produkcja masowa będzie ją idealnie odzwierciedlać. Ignorują oni fizykochemię rzeczywistego procesu produkcyjnego, w którym kleje na bazie wody są rozprowadzane na ogromnych powierzchniach, co zasadniczo zmienia naprężenie strukturalne materiału i jego ostateczną grubość .
Szybko złapałem tę rzeczywistość podczas wczesnej serii produkcyjnej dużych paneli sidekick. Oderwałem górną warstwę od mocno zniekształconej jednostki ekspozycyjnej i poczułem wyraźną wilgoć surowych włókien pod spodem. Używaliśmy standardowego kleju PVA (octan poliwinylu) do procesu laminowania litograficznego11. Gdy mokry klej wysychał w otaczającym powietrzu fabrycznym, kurczył się, tworząc ogromne napięcie powierzchniowe, które spowodowało, że cały 60-calowy (152 cm) panel konstrukcyjny agresywnie wygiął się do wewnątrz. Natychmiast zatrzymałem linię i opracowałem ścisły protokół utwardzania ciężarem własnym. Układając mokre płyty pod dokładnym naciskiem ciężaru własnego płyt12 przez pełne 24 godziny, aby wymusić płaskie utwardzanie, zneutralizowałem napięcie, zapewniając, że panele stały idealnie pionowo na powierzchni handlowej i oszczędzając klientowi poważnego odrzucenia na poziomie sklepu.
| Rozwiązanie inżynieryjne | Wynik fizyczny | Zwrot z inwestycji w logistykę |
|---|---|---|
| Protokół leczenia bezobciążeniowego13 | Neutralizuje kurczenie się kleju | Zapobiega wyginaniu się panelu |
| Kontrolowane laminowanie PVA14 | Stabilizuje napięcie papieru | Zapewnia nieskazitelną estetykę |
| 24-godzinne przygotowanie mieszkania | Blokuje geometrię strukturalną | Zapobiega obciążeniom zwrotnym sprzedawców detalicznych |
Nigdy nie pozwalam, aby surowa prędkość laminarki wpłynęła negatywnie na ostateczną geometrię strukturalną; wymuszone utwardzanie na płasko jest nie do zaakceptowania w przypadku konieczności zapewnienia widoczności w sprzedaży detalicznej.
🛠️ Biurko Harveya: Czy Twoje duże panele wystawowe wyginają się do wewnątrz na podłodze sklepu z powodu niekontrolowanego naprężenia kleju laminującego? 👉 Złóż wniosek o przegląd procesu laminowania ↗ — Osobiście przeglądam każdy plik strukturalny w ciągu 24 godzin.
Wniosek
Możesz nadal traktować niezadrukowane, suche próbki jako absolutną prawdę, ale kiedy ta laminowana litograficznie warstwa wierzchnia kurczy się i odkształca panele boczne w alejce o dużym natężeniu ruchu, wynikające z tego wyboczenie konstrukcyjne spowoduje natychmiastowe odrzucenie produktu przez sprzedawcę i całkowicie zniweczy marżę zysku Twojej kampanii. Ta dokładna analiza inżynieryjna niedawno wykryła fatalny błąd tolerancji 2 mm w przypadku dużego wdrożenia na skalę krajową, jeszcze przed rozpoczęciem produkcji. Przestań marnować budżet marketingowy na teoretyczne prototypy, które zawodzą w rzeczywistości, i pozwól mi osobiście zaprojektować Twoje kolejne wdrożenie ↗ , aby zagwarantować maksymalną wytrzymałość łańcucha dostaw.
„[PDF] Specyfikacje tektury falistej – Stowarzyszenie Fibre Box”, https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Dane techniczne dotyczące wyników testu zgniatania krawędziowego (ECT) potwierdzają właściwości fizyczne i tolerancje strukturalne tektury 32ECT. Rola dowodu: specyfikacja techniczna; rodzaj źródła: norma branżowa. Potwierdza: podatność materiału na pęcznienie wywołane wilgocią. Uwaga dotycząca zakresu: skupiono się na fizyce tektury falistej. ↩
„Kompletny przewodnik po projektowaniu opakowań z tektury falistej – Powell Systems”, https://www.powellsystems.com/feeds/blog/corrugated-box-design. Autorytatywne podręczniki inżynierii opakowań podają zalecane tolerancje rozszerzalności materiału pod wpływem wilgoci. Rola dowodu: punkt odniesienia technicznego; typ źródła: podręcznik inżynierski. Potwierdza: zasadność bufora 1 mm dla pęcznienia pod wpływem wilgoci. Uwaga dotycząca zakresu: ma zastosowanie w środowiskach o wysokiej wilgotności. ↩
„Wpływ współczynnika rozszerzalności cieplnej i absorpcji wilgoci…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Normy techniczne dla opakowań z tektury falistej zweryfikują, czy 1 mm jest uznawanym standardem kompensacji pęcznienia pod wpływem wilgoci. Rola dowodu: specyfikacja techniczna; rodzaj źródła: podręcznik inżynierski. Wsparcie: fizyczny wynik zmian konstrukcyjnych. Uwaga dotycząca zakresu: zależna od gatunku tektury. ↩
„Badanie wpływu perforacji na nośność…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Studium przypadku branżowego lub benchmark logistyczny pozwoliłyby określić ilościowo redukcję nakładu pracy uzyskaną dzięki zoptymalizowanej konstrukcji gniazd. Rola dowodu: walidacja statystyczna; typ źródła: raport branżowy. Wsparcie: finansowy zwrot z inwestycji w projekt techniczny. Uwaga dotycząca zakresu: może się różnić w zależności od wolumenu produktu. ↩
„Analityczne wyznaczanie sztywności zginania pięciowarstwowego arkusza…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Techniczny poradnik inżynierii mechanicznej wyjaśniający, jak należy regulować szerokość szczelin w zależności od grubości materiału (suwmiarki), aby zachować prostopadłe fałdy. Rola dowodowa: weryfikacja techniczna; typ źródła: podręcznik inżynierski. Potwierdza: konieczność uwzględnienia naddatku na zginanie podczas wykrawania. Uwaga dotycząca zakresu: koncentruje się na materiałach z tektury falistej i tektury. ↩
„Oszacowanie wytrzymałości na ściskanie pudeł z tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Badanie strukturalne pokazujące, jak wyrównanie i precyzyjne składanie zapobiegają lokalnym punktom naprężeń i zgniataniu dolnej warstwy w opakowaniach ułożonych w stos. Rola dowodu: dowód strukturalny; typ źródła: biała księga branży opakowaniowej. Wsparcie: związek między geometrią a nośnością. Uwaga dotycząca zakresu: dotyczy opakowań gotowych do sprzedaży detalicznej. ↩
„[PDF] Co dzieje się z włóknami celulozowymi podczas produkcji papieru i recyklingu…”, https://bioresources.cnr.ncsu.edu/BioRes_02/BioRes_02_4_739_788_Hubbe_VR_Recycling_Cellulosic_Fibers_Review.pdf. Techniczna weryfikacja konkretnej liczby cykli recyklingu, które prowadzą do wyczerpania włókien strukturalnych w papierze celulozowym. Rola dowodowa: specyfikacja techniczna; typ źródła: czasopismo z zakresu materiałoznawstwa. Potwierdza: twierdzenie dotyczące fizycznych ograniczeń recyklingowanego testlinera. Uwaga dotycząca zakresu: może się nieznacznie różnić w zależności od rodzaju masy celulozowej. ↩
„Pomiary pełnopolowe w teście zgniatania krawędziowego tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Weryfikacja oficjalnej normy technicznej TAPPI dotyczącej pomiaru wytrzymałości na ściskanie tektury falistej. Rola dowodowa: specyfikacja techniczna; typ źródła: norma branżowa. Potwierdza: ważność metody badawczej stosowanej do pomiaru punktów wyboczenia. Uwaga dotycząca zakresu: Dotyczy w szczególności tektury falistej. ↩
„Wytrzymałość na ściskanie opakowań z tektury falistej z…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Dowody naukowe dotyczące wpływu udziału włókien pierwotnych o długich włóknach na test zgniatania krawędziowego (ECT) i sztywność strukturalną tektur pochodzących z recyklingu. Rola dowodu: punkt odniesienia technicznego; typ źródła: badanie materiałoznawstwa. Potwierdza: twierdzenie, że mieszanka 30% włókien pierwotnych przywraca kinetyczną wytrzymałość na ściskanie. Uwaga dotycząca zakresu: wyniki mogą się różnić w zależności od źródła włókien. ↩
„Wpływ wilgotności i temperatury na właściwości mechaniczne…”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Techniczne wyjaśnienie, w jaki sposób wilgoć pochodząca z klejów wodnych powoduje pęcznienie włókien i nierównomierny skurcz w tekturze. Rola dowodowa: mechanizm techniczny; typ źródła: czasopismo materiałoznawcze/podręcznik produkcyjny. Potwierdza: twierdzenie, że kleje zmieniają naprężenia strukturalne. Uwaga dotycząca zakresu: dotyczy w szczególności materiałów higroskopijnych w druku. ↩
„Wpływ wilgoci na proces laminowania – AICC Now”, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Dokumentacja techniczna dotycząca klejów PVA w przetwórstwie papieru potwierdza, że suszenie przez odparowanie powoduje naprężenia wywołane skurczem i odkształcenie podłoża. Rola dowodu: walidacja techniczna; typ źródła: podręcznik materiałoznawstwa. Potwierdza: związek przyczynowo-skutkowy między suszeniem PVA a odkształceniem panelu. Uwaga dotycząca zakresu: dotyczy klejów na bazie wody. ↩
„Minimalizacja odkształceń spowodowanych utwardzaniem – Forum Formlabs”, https://forum.formlabs.com/t/minimizing-warping-from-curing/33912. Standardy branżowe dotyczące utwardzania laminacji opisują zastosowanie kompresji lub „obciążenia własnego” w celu przeciwdziałania skurczowi kleju i utrzymania płaskości. Rola dowodu: walidacja proceduralna; typ źródła: przewodnik produkcyjny. Potwierdza: skuteczność utwardzania pod ciśnieniem w celu neutralizacji odkształceń. Uwaga dotycząca zakresu: dotyczy sztywnych podłoży wielkoformatowych. ↩
„Najlepszy klej do tektury: Najlepsze rozwiązania zapewniające mocne wiązania – pompy ARO”, https://www.arozone.com/en/tools/blog/best-glues-for-cardboard-top-choices/. Dokumentacja techniczna opisująca proces stosowania obciążników w celu przeciwdziałania skurczowi kleju podczas utwardzania. Rola dowodowa: definicja techniczna; typ źródła: instrukcja produkcyjna. Wsparcie: Metoda neutralizacji skurczu kleju. Uwaga dotycząca zakresu: Dotyczy laminowania papieru o dużej wytrzymałości. ↩
„Czynniki wpływające na stabilność wymiarową papierów dekoracyjnych…”, https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. Analiza chemiczna i strukturalna wpływu kleju polioctan winylu (PVA) na napięcie podłoża papierowego. Rola dowodu: dowód materiałoznawczy; typ źródła: praca naukowa. Potwierdza: twierdzenie, że kontrolowane stosowanie PVA stabilizuje napięcie. Uwaga dotycząca zakresu: Koncentruje się na podłożach wrażliwych na wilgoć. ↩