
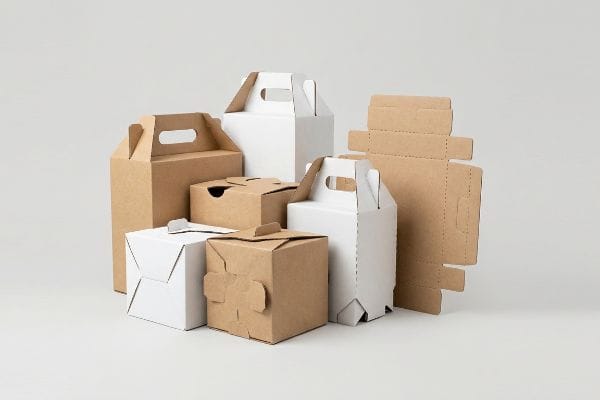
Ekskluzywne produkty detaliczne nie przetrwają na zwykłych kartonach z wycięciami. Gdy potrzebujesz precyzyjnej konstrukcji i wizualnego przełomu na zatłoczonym placu, jedyną realną obroną staje się projektowanie na zamówienie.
Pudełko tekturowe wycinane sztancowo to wysoce zaawansowana technicznie konstrukcja opakowaniowa, wytwarzana za pomocą specjalnej stalowej matrycy, która umożliwia wykrawanie precyzyjnych kształtów, zakładek i otworów wentylacyjnych. Ta zaawansowana metoda produkcji przekształca standardowe arkusze tektury falistej w złożone, gotowe do sprzedaży detalicznej regały ekspozycyjne, zaprojektowane z myślą o automatycznym montażu i specyficznych ograniczeniach przestrzennych.
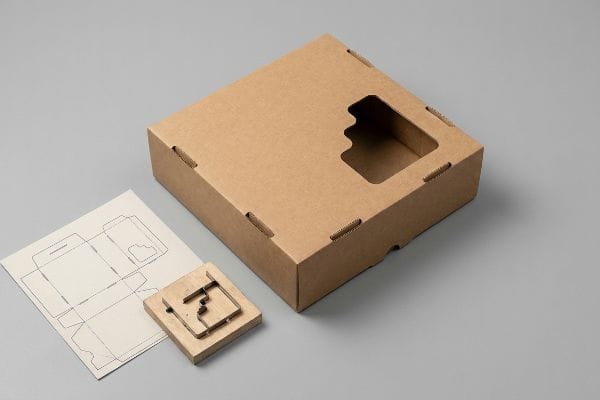
Te specjalnie zaprojektowane konstrukcje stanowią odejście od standardowych kontenerów transportowych i decydują o tym, w jaki sposób Twój produkt przetrwa wibracje podczas transportu i przyciągnie uwagę kupujących w sklepie.
Jakie są wady wykrawania?
Choć te niestandardowe konstrukcje oferują nieograniczoną elastyczność projektowania, wiążą się z poważnymi zagrożeniami mechanicznymi, jeśli fabryka nie przestrzega fizycznego cyklu życia samego sprzętu produkcyjnego.
Do wad wykrawania należą wysokie koszty początkowe narzędzi, wolniejsze fazy prototypowania i poważne ryzyko odkształcenia się zużytych wykrojników wykonanych z drewna w wilgotnych warunkach przechowywania, co ostatecznie prowadzi do powstawania ostrych krawędzi i katastrofalnych w skutkach awarii montażowych podczas masowych zamówień produkcyjnych, jeśli nie zostanie przeprowadzona odpowiednia kontrola.
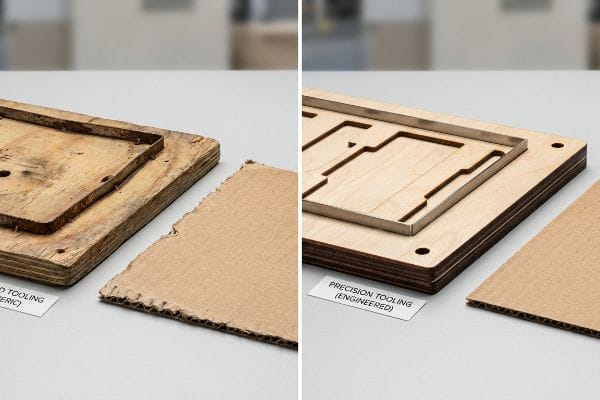
Te teoretyczne niedogodności bledną w porównaniu z brutalną fizyczną rzeczywistością, jaka wiąże się z próbą ponownego wykorzystania skompromitowanych narzędzi w przypadku masowych wdrożeń w handlu detalicznym.
Pułapka „degradacji narzędzi” w operacjach ponownego zamawiania
Kiedy audytuję historię produkcji klientów, stale widzę, jak zespoły zaopatrzeniowe zakładają, że jednorazowa opłata za narzędzia zapewnia stały, niezniszczalny zasób stalowy. Traktują standardowe narzędzia tnące jak stałe elementy, ignorując fakt, że te ostrza są dosłownie osadzone w surowych płytach ze sklejki1. W moim zakładzie regularnie obserwuję, jak porowate drewniane podstawy z czasem absorbują wilgoć panującą w fabryce. Ta absorpcja wilgoci fizycznie odkształca płytę2, powodując, że osadzone stalowe ostrza rozchwiały się i rdzewiały między seriami produkcyjnymi.
To nie jest tylko teoria — widzę to na hali testowej, gdy klienci próbują ponownie wykorzystać stare oprzyrządowanie do nowego, sezonowego tłoczenia. Ładujemy starą matrycę do prasy, a wypaczone ostrza wytwarzają poszarpane cięcia na linii testowej 32ECT (test zgniatania krawędzi), całkowicie nie spełniając mikrometrycznych tolerancji wymaganych przy automatycznym składaniu3. Aby to naprawić, ściśle egzekwuję protokół nowego oprzyrządowania. Całkowicie eliminuję stare drewno i nakazuję wypalanie zupełnie nowej, wycinanej laserowo płyty wykrojnika dla każdej dużej partii produkcyjnej. Dzięki egzekwowaniu tego sztywnego standardu moja wytrzymała, zaprojektowana tektura falista bezbłędnie przechodzi przez fazę montażu, skracając czas pakowania wstępnego o około 20%4 i oszczędzając klientom ogromne opłaty za ręczne przeróbki na hali.
| Metryka/Cecha | Podejście ogólne | Zaprojektowana rzeczywistość |
|---|---|---|
| Baza narzędziowa | Ponownie wykorzystane płyty ze sklejki5 | Świeża wykrojona laserowo6 |
| Jakość krawędzi | Poszarpane i podarte rany | Ostra jak brzytwa, dokładna precyzja |
| Prędkość montażu | Wysokie tarcie ręczne | Beztarciowe automatyczne składanie7 |
Nie pozwolę, by wypaczony kawałek drewna zniszczył kampanię wyborczą w skali kraju. Inwestycja w nienaganną infrastrukturę tnącą gwarantuje, że Twoja niestandardowa geometria będzie działać dokładnie tak, jak została przetestowana pod ekstremalnymi obciążeniami dynamicznymi.
🛠️ Harvey's Desk: Czy Twoje ciężkie tace kasowe aktywnie obniżają zwrot z inwestycji w wysyłkę z powodu ostrych, silnie tarciowych zaczepów montażowych? 👉 Uzyskaj bezpłatny audyt konstrukcji wykrojnika ↗ — Osobiście sprawdzam każdy plik konstrukcyjny w ciągu 24 godzin.
Czy wycinanie jest droższe?
Początkowe koszty jednostkowe często odwracają uwagę zespołów ds. zaopatrzenia od ogromnych oszczędności w dół łańcucha dostaw, generowanych przez precyzyjną inżynierię, przez co rzeczywiste koszty stają się kwestią efektywności całego łańcucha dostaw.
To zależy. Pudełka z tektury wycinanej sztancowo wiążą się z wyższymi kosztami początkowymi i oprzyrządowania niż standardowe pojemniki z nacięciami, ale radykalnie obniżają całkowite koszty, przyspieszając proces pakowania, eliminując potrzebę stosowania drogich plastikowych klipsów i maksymalizując gęstość opakowań transportowych dzięki precyzyjnej konstrukcji płaskich opakowań.
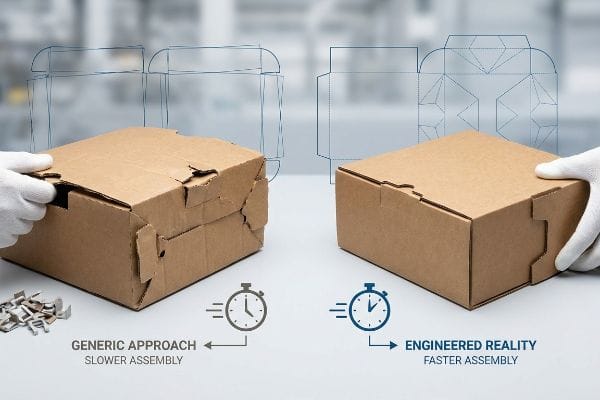
Porównywanie cen surowych płyt to niebezpieczna gra, która całkowicie ignoruje ukryty podatek wynikający z kiepskiej konstrukcji na linii montażowej.
Weryfikacja rzeczywistości „kompensacji zacisku”
W moim zakładzie regularnie widzę, jak marki przesyłają płaskie, wektorowe wykrojniki CAD (Computer-Aided Design), które idealnie ignorują grubość fali i fizyczną średnicę. Nawet doświadczeni projektanci często pomijają ten martwy punkt, tworząc zazębiające się szczeliny o dokładnie tej samej szerokości co pasujący panel. Zakładają, że cyfrowa linia na ekranie natychmiast przekłada się na beztarciowe zgięcie w świecie rzeczywistym, całkowicie zapominając, że gruby papier zużywa materiał, gdy jest wciskany w zagięcie 90 stopni .
To nie tylko teoria — widzę to na hali testowej, gdy uruchamiamy te nieskorygowane pliki na naszym stole tnącym Kongsberg CNC (Computer Numerical Control). Płyta z rowkiem B o grubości 0,12 cala (3 mm)9 fizycznie puchnie, a szczeliny natychmiast stają się zbyt ciasne, co powoduje, że współpakujący agresywnie miażdżą rowki i rozrywają górną blachę, tylko po to, by mocno złączyć wypustki. Dwadzieścia lat pracy na hali nauczyło mnie matematycznego przebudowywania każdego rowka w naszym oprogramowaniu konstrukcyjnym, stosując precyzyjne naddatki na zagięcia, aby skompensować fizyczną grubość. Wymuszając to rozszerzenie tolerancji o 3,2 mm, zapewniam bezproblemowy montaż mechanizmów blokujących, skracając czas pracy współpakowania o prawie 40 sekund na jednostkę10 i całkowicie eliminując kosztowne wąskie gardła montażowe.
| Metryka/Cecha | Podejście ogólne | Zaprojektowana rzeczywistość |
|---|---|---|
| Dieline Math | 1:1 płaskie wektory | Ścisła kompensacja zacisku11 |
| Zespół zakładek | Wysokie ryzyko rozdarcia12 | Wkładanie bez tarcia |
| Koszty pracy | Wysokie opłaty za przeróbki | Zoptymalizowana szybka przepustowość13 |
Projektuję każdy plik tak, aby uwzględniał fizyczną rzeczywistość, ponieważ teoretyczne oszczędności na tanich płytkach zawsze znikają w chwili, gdy Twoi pakowacze muszą użyć taśmy, aby spiąć ze sobą podarte zakładki.
🛠️ Biurko Harvey'a: Czy Twój obecny projekt lady ekspozycyjnej obniża marżę zysku z powodu tarcia i niekalibrowanych gniazd składanych? 👉 Zamów precyzyjną ocenę suwmiarki ↗ — 100% poufności. Twoje niepublikowane projekty detaliczne są u mnie bezpieczne.
Dlaczego nazywa się to wykrojnikiem?
Terminologia ta wywodzi się bezpośrednio z brutalnego, przemysłowego sprzętu potrzebnego do wytłaczania skomplikowanych, misternych wzorów na wytrzymałych podłożach, bez niszczenia wewnętrznego żłobkowania.
Proces ten nazywa się wykrawaniem, ponieważ wykorzystuje specjalistyczne metalowe narzędzie, znane jako stalowa matryca, do wykrawania i przecinania arkuszy tektury falistej. Matryca ta działa jak ogromna foremka do ciastek, wycinając skomplikowane kształty strukturalne i zaginając zagięcia jednym ruchem mechanicznym.
Zrozumienie działania tego gwałtownego uderzenia mechanicznego jest kluczowe, ponieważ niewłaściwie kontrolowane matryce natychmiast zniszczą integralność strukturalną opakowania.
Pęknięcie włókien „matrycy zagnieceń”
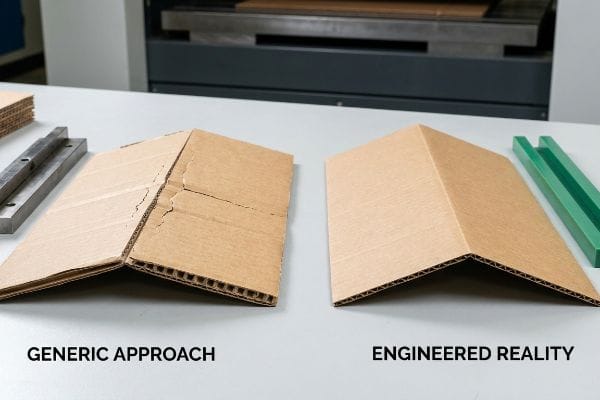
Kontrolując standardy produkcji przychodzącej, stale widzę, jak marki opierają się na ogólnych zgodności sprzedawców detalicznych, traktowanych jako absolutna prawda inżynierska. Wymagają one, aby grube płyty przeszły teoretyczne testy wytrzymałości na upadek, ale całkowicie ignorują interakcję metalowej matrycy z gęstymi włóknami papieru. Uderzenie sztywnej tektury typu virgin kraft z zagięciem od stalowego linijka często powoduje wygięcie wewnętrznych rowków i pęknięcie zadrukowanej warstwywierzchniej14, niszcząc tym samym wytrzymałość, jakiej wymagała lista kontrolna zgodności.
To nie jest tylko teoria — przekonałem się o tym na własnej skórze w zeszłym miesiącu, testując solidną podstawę wystawową sklepu klubowego. W 2023 roku poprosiłem mojego głównego inżyniera ds. pakowania, Marka, aby przepuścił gęstą płytę 44ECT przez prasę, używając standardowego płaskiego uderzenia kowadła. Głośny, gwałtowny trzask stalowej linijki uderzającej o płytę odbił się echem po podłodze, a ja obserwowałem, jak górny arkusz laminowany litograficznie rozwarstwia się i ulega mikropęknięciom wzdłuż krytycznej linii zagięcia 18,5 cala (469,9 mm), natychmiast zmniejszając jego wydajność BCT (test ściskania pudełka)15 o około 25%. Natychmiast zatrzymałem maszynę, chwyciłem mikrometr i zamontowałem określone polimerowe kanały matrycy żeńskiej bezpośrednio na płycie tnącej. Ta matryca kowadła ściśle kontrolowała rozciąganie włókien podczas uderzenia16, całkowicie eliminując pęknięcia i przywracając dynamiczną wytrzymałość na ściskanie wymaganą do przetrwania dwupoziomowego transportu morskiego. Tracę czas i pieniądze w moim laboratorium testowym, abyś Ty nie tracił zysków na hali sprzedaży detalicznej.
| Metryka/Cecha | Podejście ogólne | Zaprojektowana rzeczywistość |
|---|---|---|
| Narzędzia do zagnieceń | Standardowe kowadło płaskie | Kanał matrycy polimerowej17 |
| Reakcja włókien | Silne mikropęknięcia | Kontrolowane rozciąganie strukturalne18 |
| Pojemność BCT19 | Zawodzi pod obciążeniem | Przetrwa układanie palet |
Nie pozwolę, by niedbałe, mechaniczne uderzenia zniszczyły wysokiej jakości surowce. Opanowanie precyzyjnego nacisku i napięcia podczas cięcia odróżnia amatorskie pudełka od gotowych do sprzedaży fortec.
🛠️ Biurko Harveya: Czy Twoje wydrukowane grafiki nagłówkowe mają nieestetyczne pęknięcia na krawędziach po złożeniu na półce sklepowej? 👉 Skorzystaj z bezpłatnej analizy naprężenia włókien ↗ — Bez opiekunów klienta w środku. Rozmawiasz bezpośrednio z inżynierami konstrukcji.
Jakie są różne rodzaje pudełek wycinanych?
Wszechstronność narzędzi niestandardowych pozwala inżynierom na przetwarzanie surowych arkuszy tektury falistej w bardzo specyficzne geometrie, od opakowań ochronnych po opakowania do dużych sprzedaży detalicznej.
Różne rodzaje pudełek wycinanych obejmują interaktywne ekspozytory podłogowe w punktach sprzedaży, tace do układania w stosy, regały sklepowe, pojemniki paletowe o wymiarach częściowych oraz złożone, zagnieżdżone kartony główne. Każdy typ został zaprojektowany konstrukcyjnie, aby zmaksymalizować widoczność produktu, wytrzymać silne wibracje podczas transportu i idealnie dopasować się do specyficznych wymagań powierzchni sklepowej.
Wybór odpowiedniego rodzaju skrzynki to dopiero połowa sukcesu; jeśli materiał bazowy zostanie naruszony w celu pokrycia kosztów wykończenia, cała konstrukcja nieuchronnie ulegnie załamaniu.
Zagrożenie zmiażdżeniem „kosmetycznego obniżenia jakości”
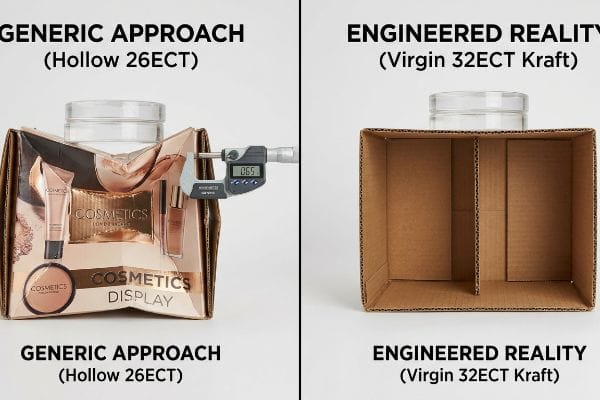
W moim zakładzie regularnie widzę, jak zespoły ds. zaopatrzenia składają zapytania ofertowe (RFQ), które bezmyślnie obniżają wartość ECT rdzeniado 20 , aby zaoszczędzić ułamek centa na jednostce. Chcą skomplikowanych, wielowarstwowych, wycinanych ekspozytorów podłogowych, pokrytych drogimi laminatami foliowymi, ale wydrążają rdzeń, aby zmieścić się w budżecie. Nawet doświadczone zespoły ds. zaopatrzenia wpadają w tę pułapkę, zakładając, że skomplikowana, składana geometria ekspozytora magicznie zrekompensuje matematycznie słabe podłoże.
To nie jest tylko teoria — widzę to na hali testowej, gdy poddajemy te wizualnie oszałamiające, ale strukturalnie wydrążone tace naszym symulacjom drgań ISTA (International Safe Transit Association) 3A21. Obniżona płyta 26ECT22 po prostu nie ma wewnętrznych łuków przypominających fale potrzebnych do rozproszenia energii kinetycznej, co powoduje, że panele boczne widocznie wyginają się na zewnątrz o 0,65 cala (16,5 mm) pod dynamicznym obciążeniem górnym o wadze 180 funtów (81,6 kg). Wyciągnąłem odczyty mikrometryczne i udowodniłem, że nie potrzebuję drogich plastikowych klipsów podporowych — musiałem tylko usunąć spuchniętą folię i ponownie wstrzyknąć wytrzymały, dziewiczy papier liner 32ECT z powrotem do BOM (zestawienia materiałów). Gdy zespół zaopatrzenia pozwolił mi dostosować matrycę materiałową, ulepszone rowki idealnie zamortyzowały wstrząs kinetyczny, zatrzymując odrzuty sprzedawców detalicznych w martwym punkcie i ratując całe wdrożenie w czwartym kwartale przed katastrofalnym zawaleniem się magazynu.
| Metryka/Cecha | Podejście ogólne | Zaprojektowana rzeczywistość |
|---|---|---|
| Skupienie na budżecie | Wzdęcie laminowania folią | Wytrzymałość materiału rdzenia |
| Klasa podłoża | Płytka 26ECT z pustką23 | Virgin 32ECT kraft24 |
| Przetrwanie w tranzycie | Katastrofalne wyginanie się panelu | Kinetyczna amortyzacja wstrząsów25 |
Zawsze stawiam na surową gęstość strukturalną, a nie na powierzchowne kosmetyki. Pięknie zadrukowana, wykrojona tacka jest absolutnie bezwartościowa, jeśli dotrze do sklepu zgnieciona w harmonijkę.
🛠️ Harvey's Desk: Czy Twoje wielopoziomowe ekspozycje sklepowe uginają się pod ciężarem ciężkich, płynnych towarów? 👉 Uzyskaj bezpłatny audyt nośności konstrukcji ↗ — Osobiście sprawdzam każdy plik konstrukcyjny w ciągu 24 godzin.
Wniosek
Aby zapobiec nadmiernemu obciążaniu górnej części regałów i nieskalibrowanym slotom, które mogłyby skutecznie niszczyć marże zysku w handlu detalicznym, konieczne jest ścisłe przestrzeganie zasad fizyki materiałów i kinetycznej logistyki transportu. Ten szczegółowy przegląd techniczny wykazał niedawno fatalny błąd tolerancji 2 mm w przypadku dużego wdrożenia na skalę krajową, jeszcze przed rozpoczęciem produkcji. Aby zapewnić, że Twoja kolejna kampania przetrwa brutalne realia transportu morskiego i magazynowania 3PL, pozwól mi osobiście przejrzeć Twoje pliki strukturalne przez Bezpłatny Audyt Wykrojników Strukturalnych ↗.
„Wykrojniki stalowe 101: Wprowadzenie, zastosowania i korzyści”, https://fremontcuttingdies.com/steel-rule-dies-101-intro-uses-benefits/. Potwierdzenie techniczne, że wykrojniki stalowe są zazwyczaj osadzane w podstawach ze sklejki lub płyty MDF. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik narzędzi przemysłowych. Wsparcie: skład fizyczny narzędzi do wykrawania. Uwaga dotycząca zakresu: dotyczy głównie wykrawania stalowego. ↩
„Dlaczego deska do krojenia się wypacza? Wilgoć, drewno i konstrukcja”, https://rune-jakobsen.com/en-us/blogs/rune-jakobsen-design/cutting-board-stirs-moisture-balance?srsltid=AfmBOopE_1CO9CKfLijAG0o1ez2t20ngB9qhdSfNWrFMJcwC8fRGYwR0. Naukowe wyjaśnienie reakcji obudów narzędzi z drewna na wilgoć poprzez pęcznienie i wypaczanie. Rola dowodu: mechanizm przyczynowy; typ źródła: materiałoznawstwo. Potwierdza: związek między warunkami środowiskowymi a awarią narzędzia. Uwaga dotycząca zakresu: skupienie się na materiałach higroskopijnych. ↩
„Czym jest wykrawanie w opakowaniach? Przewodnik po pudełkach wykrawanych – Gentlever”, https://gentlever.com/die-cutting-in-packaging/. Specyfikacje techniczne dla zautomatyzowanych systemów składania określają precyzyjne tolerancje mikrometryczne wymagane w celu uniknięcia zacięć i błędów podczas pracy maszyny. Rola dowodu: specyfikacja techniczna; typ źródła: instrukcja obsługi maszyny; wsparcie: konieczność precyzyjnego cięcia w automatyzacji. Uwaga dotycząca zakresu: dotyczy szybkich zautomatyzowanych urządzeń składających. ↩
„Automatyzacja pakowania z cyfrowym wykrawaniem – Highcon”, https://highcon.net/packaging-automation-digital-2-2/. Branżowe testy porównawcze dotyczące montażu opakowań pokazują, jak precyzyjne cięcie ogranicza ręczne poprawki i przyspiesza fazę pakowania współnego. Rola dowodu: ilościowy test porównawczy; typ źródła: badanie operacyjne; Wsparcie: wzrost wydajności dzięki wdrożeniu nowych protokołów narzędziowych. Uwaga dotycząca zakresu: wyniki różnią się w zależności od skali produkcji. ↩
„Warunki skrawania i zużycie narzędzi podczas obróbki materiałów drewnopochodnych”, https://bioresources.cnr.ncsu.edu/resources/cutting-conditions-and-tool-wear-when-machining-wood-based-materials/. Techniczne wyjaśnienie, w jaki sposób ponownie wykorzystane płyty ze sklejki odkształcają się lub tracą integralność strukturalną, co prowadzi do błędów rejestracji. Rola dowodu: walidacja techniczna; typ źródła: podręcznik produkcyjny. Wsparcie: ryzyko związane z ogólnymi metodami oprzyrządowania. Uwaga dotycząca zakresu: dotyczy wykrawania wielkoseryjnego. ↩
„Nauka o cięciu laserowym w projektowaniu opakowań – CarePac”, https://www.carepac.com/blog/the-science-of-laser-cutting-in-packaging-design/?srsltid=AfmBOoon9xYDi2l3mc0HmFshMdOVaszl1id6SxHFzaGkgxt4DaYKghpI. Dane porównawcze pokazujące, jak wykrojniki cięte laserowo zwiększają dokładność wymiarową i redukują straty materiału. Rola dowodu: porównanie wydajności; typ źródła: badanie inżynieryjne. Wsparcie: korzyści płynące z oprzyrządowania inżynieryjnego. Uwaga dotycząca zakresu: koncentruje się na zastosowaniach o wysokiej precyzji. ↩
„Precyzyjne wykrawanie – JBC Technologies”, https://www.jbc-tech.com/capabilities/precision-die-cutting/. Dowody wskazują, że precyzyjne tolerancje zagięć umożliwiają szybkie, robotyczne składanie bez ingerencji ręcznej. Rola dowodu: wskaźnik produktywności; typ źródła: dokument techniczny dotyczący automatyki przemysłowej. Potwierdza: związek między jakością narzędzi a szybkością montażu. Uwaga dotycząca zakresu: ograniczone do zautomatyzowanych linii pakujących. ↩
„Analityczne wyznaczanie sztywności zginania pięciu…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Podręczniki inżynierii opakowań definiują naddatek na zginanie i wpływ grubości materiału na długość zagięcia, aby zapewnić dokładność konstrukcji. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik branżowy. Wsparcie: fizyka zużycia materiału podczas składania. Uwaga dotycząca zakresu: Dotyczy w szczególności tektury falistej i tektury ciężkiej. ↩
„Tektura falista i gatunki materiałów – strategie pakowania”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Potwierdzenie standardowych pomiarów branżowych dla tektury falistej typu B w celu potwierdzenia podanej grubości bazowej. Rola dowodu: specyfikacja techniczna; rodzaj źródła: norma branżowa dla opakowań. Wsparcie: właściwości fizyczne materiału. Uwaga dotycząca zakresu: dotyczy standardowych tektur falistych. ↩
„Zrozumienie znaczenia poziomów tolerancji w precyzji…”, https://resources.hartfordtechnologies.com/blog/understanding-the-importance-of-tolerance-levels-in-precision-manufacturing. Dane lub studia przypadków pokazujące, jak precyzyjnie zaprojektowane tolerancje w opakowaniach wykrawanych skracają czas montażu w porównaniu ze standardowymi dopasowaniami. Rola dowodu: wskaźnik wydajności; typ źródła: badanie efektywności operacyjnej. Potwierdza: twierdzenie o skróceniu czasu pracy. Uwaga dotycząca zakresu: wzrost wydajności może się różnić w zależności od złożoności produktu. ↩
„Wpływ analogowych i cyfrowych linii zagięć na mechanikę… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Autorytatywne poradniki inżynierskie dotyczące wykrawania wyjaśniają, jak dostosowanie grubości materiału (suwmiarki) jest niezbędne do dokładnego składania i dopasowania. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierski. Potwierdza: konieczność kompensacji suwmiarki w przypadku wektorów płaskich 1:1. Uwaga dotycząca zakresu: Dotyczy w szczególności sztywnych lub grubych podłoży. ↩
„4 najczęstsze awarie wykrawania i jak je naprawić”, https://www.sblmachinery.com/4-common-die-cutting-failures-and-how-to-fix-them/. Badania materiałoznawcze dotyczące integralności strukturalnej podczas montażu identyfikują typowe punkty awarii w konstrukcjach z nieskompensowanymi zaczepami podczas ręcznego wkładania. Rola dowodu: stwierdzenie faktu; typ źródła: badanie materiałoznawcze. Potwierdza: ryzyko rozerwania w typowych zespołach zaczepów. Uwaga dotycząca zakresu: Poziomy ryzyka różnią się w zależności od gramatury materiału i kierunku włókien. ↩
„Ile kosztuje wykrojnik?”, https://www.cn-koten.com/How-Much-Does-A-Die-Cut-Cost-id41068785.html. Badania efektywności produkcji pokazują, że precyzyjna inżynieria skraca czas montażu i zmniejsza liczbę błędów, zwiększając całkowitą wydajność jednostkową na godzinę. Rola dowodu: wskaźnik wydajności; typ źródła: raport z inżynierii przemysłowej. Potwierdza: związek między wykrojnikami inżynieryjnymi a zwiększoną przepustowością. Uwaga dotycząca zakresu: Skupia się na prędkości linii montażowej i wydajności pracy. ↩
„US5221249A – Linia bigująca do stalowych wykrojników”, https://patents.google.com/patent/US5221249A/en. Dokumentacja techniczna dotycząca przetwarzania tektury falistej wyjaśnia, w jaki sposób nadmierne ściskanie przez gołe stalowe linie powoduje zapadanie się fali i pękanie powierzchni w materiałach o dużej sztywności. Rola dowodu: Weryfikacja techniczna; typ źródła: Podręcznik standardów branżowych. Wsparcie: Mechaniczne uszkodzenie tektury typu virgin kraft podczas wykrawania. Uwaga dotycząca zakresu: Szczegóły zależą od głębokości matrycy bigującej. ↩
„Oszacowanie wytrzymałości na ściskanie pudeł z tektury falistej dla…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Autorytatywne normy inżynierii opakowań wyjaśniają, w jaki sposób uszkodzenia konstrukcyjne, takie jak rozwarstwienie, obniżają wartości BCT. Rola dowodu: walidacja techniczna; typ źródła: norma przemysłowa. Potwierdza: związek między mikropęknięciami a utratą nośności. Uwaga dotycząca zakresu: dotyczy materiałów z tektury falistej. ↩
„C&T dodaje matrycę Anvil Crease Matrix”, https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/. Instrukcje techniczne dotyczące wykrawania opisują, jak kanały matrycy zapobiegają pękaniu powierzchni poprzez kontrolowanie kompresji i rozciągania włókien. Rola dowodowa: wyjaśnienie mechanistyczne; typ źródła: podręcznik produkcyjny. Potwierdzenia: zastosowanie matryc w celu zachowania integralności strukturalnej. Uwaga dotycząca zakresu: dotyczy podłoży o dużej wytrzymałości. ↩
„Matryca bigująca – materiały do produkcji wykrojników”, https://www.bj-industries.co.uk/die-making-supplies/creasing-matrix/. Weryfikacja zastosowania materiałów polimerowych w matrycach bigujących w celu ułatwienia precyzyjnego składania bez zagniatania falistego. Rola dowodowa: specyfikacja techniczna; typ źródła: podręcznik inżynierii przemysłowej. Wsparcie: przejście z kowadeł płaskich na kanały polimerowe. Uwaga dotycząca zakresu: dotyczy wykrawania tektury falistej. ↩
„Dlaczego pudełka z tektury falistej pękają po złożeniu? – LinkedIn”, https://www.linkedin.com/pulse/why-do-corrugated-boxes-crack-when-folded-practical-moss-6nqyc. Wyjaśnienie mechanizmu fizycznego, dzięki któremu matryca zagięć kontroluje odkształcenie włókien, aby uniknąć mikropęknięć. Rola dowodu: weryfikacja mechanizmu; typ źródła: czasopismo z zakresu materiałoznawstwa. Potwierdza: twierdzenie, że narzędzia inżynieryjne powodują rozciąganie strukturalne. Uwaga dotycząca zakresu: dotyczy zachowania tektury liniowej. ↩
„Oszacowanie wytrzymałości na ściskanie tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Dane wykazujące korelację między wykorzystaniem matrycy zagięć a wyższymi wynikami testu ściskania pudeł (BCT). Rola dowodu: wskaźnik wydajności; typ źródła: publikacja techniczna branży opakowaniowej. Potwierdza: twierdzenie, że zaawansowana rzeczywistość pozwala pudłom przetrwać układanie na paletach. Uwaga dotycząca zakresu: skupiono się na wytrzymałości na ściskanie pionowe. ↩
„Badanie wpływu perforacji na nośność…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Dokumentacja techniczna dotycząca norm testu zgniatania krawędziowego (ECT) weryfikuje, jak obniżenie oceny wpływa na nośność pionową podłoży z tektury falistej. Rola dowodu: walidacja techniczna; typ źródła: norma branżowa/podręcznik inżynieryjny. Potwierdza: ryzyko uszkodzenia podłoża przy obniżeniu ECT. Uwaga dotycząca zakresu: dotyczy tektury falistej. ↩
„Procedury testowe – Międzynarodowe Stowarzyszenie Bezpiecznego Transportu”, https://ista.org/test_procedures.php. Weryfikacja standardowych protokołów ISTA 3A do symulacji naprężeń i drgań w środowisku transportowym. Rola dowodu: Weryfikacja normy technicznej; typ źródła: Dokumentacja normy branżowej. Potwierdza: Trafność metodologii testowania stosowanej do symulacji zagrożeń transportowych. Uwaga dotycząca zakresu: Dotyczy symulacji dostaw małych paczek. ↩
„Wyjaśnienie wskaźników ECT: Co oznaczają dla Twojego…”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOop9AX3Tgq6X2pJPACONliDW71nXGVF_oml6b1jc2xQC2iy7q_yz. Techniczne wyjaśnienie wskaźników testu zgniatania krawędziowego (ECT) i korelacji niższych wartości ECT ze zmniejszoną wytrzymałością na ściskanie pionowe. Rola dowodu: Weryfikacja specyfikacji technicznej; typ źródła: Podręcznik inżynierii opakowań. Potwierdza: Twierdzenie, że materiał 26ECT jest strukturalnie gorszy od tektur o wyższych wskaźnikach pod obciążeniem. Uwaga dotycząca zakresu: Ogólne właściwości materiałów falistych. ↩
„Czym jest tektura falista? Profile faliste, ECT, wpływ na wydajność”, https://www.insitepackaging.com/blog/corrugated-board-flute-profiles-ect/. Weryfikacja wyników testu zgniatania krawędziowego (ECT) i podatności strukturalnej tektur klasy 26ECT w opakowaniach o wysokim naprężeniu. Rola dowodu: specyfikacja techniczna; typ źródła: norma branżowa. Potwierdza: niższy profil wytrzymałości standardowych gatunków podłoży. Uwaga dotycząca zakresu: wyniki testu ECT mogą się nieznacznie różnić w zależności od producenta. ↩
„Wytrzymałość na ściskanie opakowań z tektury falistej o niskiej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Autorytatywne źródło informacji o materiałach opakowaniowych potwierdziłoby, że papier kraftowy virgin 32ECT zapewnia lepszą wytrzymałość na ściskanie pionowe w porównaniu z papierami o niższych parametrach ECT. Rola dowodu: specyfikacja techniczna; typ źródła: karta katalogowa materiału. Potwierdza: twierdzenie, że papier kraft 32ECT poprawia jakość podłoża. Uwaga dotycząca zakresu: Dotyczy nośności pionowej. ↩
„Badanie właściwości pochłaniania energii przez tekturę falistą…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11840120/. Badania z zakresu inżynierii opakowań wyjaśniają, w jaki sposób określone geometrie wykrojników i orientacje fali są projektowane w celu rozpraszania energii kinetycznej podczas transportu. Rola dowodu: zasada inżynierii; typ źródła: podręcznik akademicki. Potwierdza: twierdzenie, że pudełka inżynieryjne zapobiegają wyginaniu się paneli poprzez amortyzację. Uwaga dotycząca zakresu: Skuteczność zależy od konkretnej geometrii pudełka. ↩



