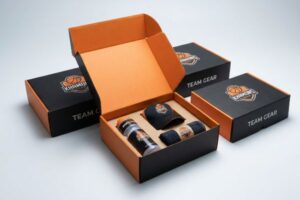
Wprowadzasz produkt na rynek detaliczny, a standardowe opakowania wysyłkowe nie wystarczą. Aby przyciągnąć uwagę na zatłoczonych półkach, potrzebujesz niestandardowych kształtów i precyzyjnej konstrukcji.
Pudełka wycinane sztancowo to specjalnie zaprojektowane opakowania z tektury falistej lub tektury falistej, produkowane przy użyciu stalowej wykrojnika lub cyfrowego stołu CNC, umożliwiającego wykrawanie określonych kształtów, zakładek i mechanizmów blokujących. Ten precyzyjny proces cięcia gwarantuje perfekcyjny montaż, integralność strukturalną i wyjątkowy wygląd w konkurencyjnych sklepach detalicznych.
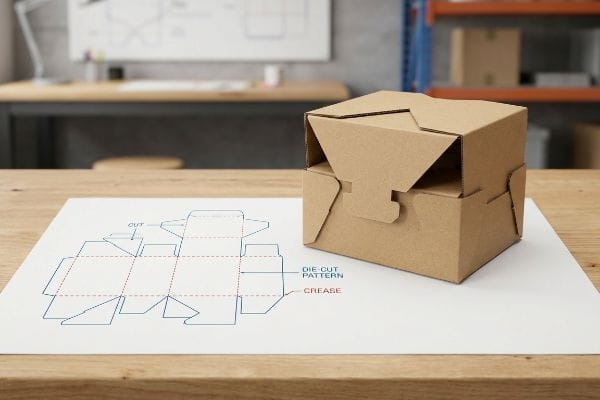
Ale zaprojektowanie niestandardowego kształtu na ekranie to zupełnie co innego niż jego masowa produkcja, mająca na celu przetrwanie w trudnych warunkach magazynowych.
Co oznacza „opakowanie wycinane”?
Nazwa ta brzmi przemysłowo, ale w rzeczywistości oznacza ona po prostu proces przekształcania płaskiego arkusza surowca w funkcjonalną, trójwymiarową konstrukcję handlową.
Opakowania wycinane sztancowo to specjalistyczny proces produkcyjny, w którym ostre stalowe ostrza lub cyfrowe frezy przecinają tekturę, aby uzyskać precyzyjne kontury strukturalne. Technika ta pozwala na tworzenie złożonych zakładek składanych, niestandardowych wycięć okienek i paneli łączących, których standardowe kartony z nacięciami po prostu nie są w stanie odtworzyć w warunkach produkcyjnych.
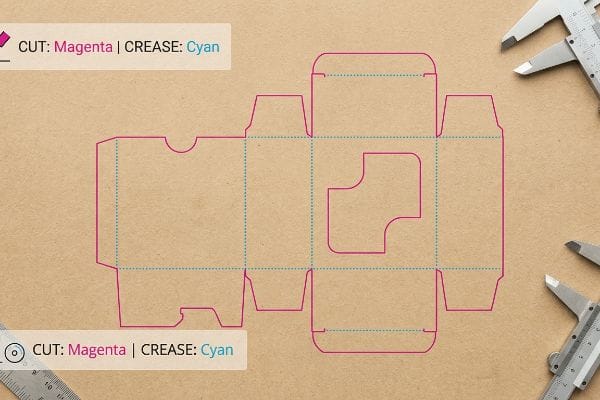
Brzmi to dość prosto, ale większość kampanii po cichu schodzi na manowce, gdy mowa o połączeniu cyfrowej sztuki ze stalowymi ostrzami.
Niewidzialny język narzędzi CAD (projektowania wspomaganego komputerowo)
Nawet doświadczeni projektanci często pomijają ślepą strefę tłumaczenia mechanicznego. Przedstawiają piękne układy strukturalne, używając standardowych czarnych linii CMYK (cyjan, magenta, żółty, klucz)1 , aby wskazać miejsca, w których wyświetlacz powinien zostać podzielony lub złożony. Zakładają, że zautomatyzowane maszyny fabryczne intuicyjnie zrozumieją ich wizualną grafikę i perfekcyjnie wykonają fizyczne cięcia.
Widzę tę pułapkę co tydzień, gdy płaskie linie wykrojników trafiają do mojej kolejki prepress. Rzeczywistość jest taka, że routery CNC (Computer Numerical Control) i wypalarki laserowe do wykrojników nie potrafią odczytać kolorów wizualnych; uruchamiają się tylko wtedy, gdy wykryją bezwzględne pociągnięcia koloremdodatkowym2. Gdy projektant wysyła plik ze standardowymi czarnymi konturami, oprogramowanie maszyny łączy te linie z warstwą projektu. Kiedyś widziałem, jak ogromna drukarka wypluła pełną serię pięknie zadrukowanych płyt, które miały widoczne czarne obramowania, ale zero fizycznych cięć, co stworzyło ogromne wąskie gardło logistyczne. Aby to naprawić, nakazuję ścisły protokół mapowania kolorów, w którym ścieżki cięcia są przypisane w 100% do magenty3, a zagięcia w 100% do cyjanu. Ta mikroregulacja zapobiega całkowitej awarii maszyny, oszczędzając czas klientów i zapewniając, że fizyczne sekcje płyty oddzielają się z czystym, satysfakcjonującym rozdarciem.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Użycie koloru czarnego CMYK do linii cięcia | Przypisywanie absolutnych kolorów punktowych4 | Zapobiega w 100% awariom podczas cięcia maszynowego |
| Łączenie dzieła sztuki i struktury | Izolowanie ścieżek cięcia w CAD5 | Oszczędza godziny opóźnień w przygotowaniu do druku |
| Ignorowanie grubości ostrza | Dodawanie mikrotolerancji dla cięć6 | Zapewnia płynne blokowanie zakładek |
Nie chcę zgadywać, co projektant miał na myśli. Dzięki mechanicznemu blokowaniu kolorów dodatkowych, zanim deska trafi na stół, gwarantuję, że Twój układ strukturalny idealnie przełoży się na fizyczną rzeczywistość.
🛠️ Biurko Harveya: Nie masz pewności, czy warstwy Twojej grafiki rzeczywiście komunikują się z ostrzami tnącymi? 👉 Uzyskaj bezpłatny audyt linii skrawania ↗ — Bezpośredni dostęp do mojego biurka. Obiecuję zero automatycznego spamu sprzedażowego.
Czy wycinanie jest droższe?
Personalizacja zazwyczaj wiąże się z dodatkowymi kosztami, a opakowanie strukturalne nie jest wyjątkiem. Jednak dokładne zrozumienie tego, za co płacisz, zmienia sposób pomiaru rzeczywistego zwrotu z inwestycji.
Tak. Opakowania wycinane sztancowo wiążą się z wyższymi kosztami początkowymi ze względu na niestandardowe rozwiązania konstrukcyjne i opłaty za narzędzia. Jednak ta początkowa inwestycja drastycznie zmniejsza nakład pracy w dalszej części procesu, eliminując problematyczną taśmę pakową i przyspieszając ręczny montaż, co często czyni je bardziej opłacalnymi w przypadku dużych wdrożeń w handlu detalicznym.
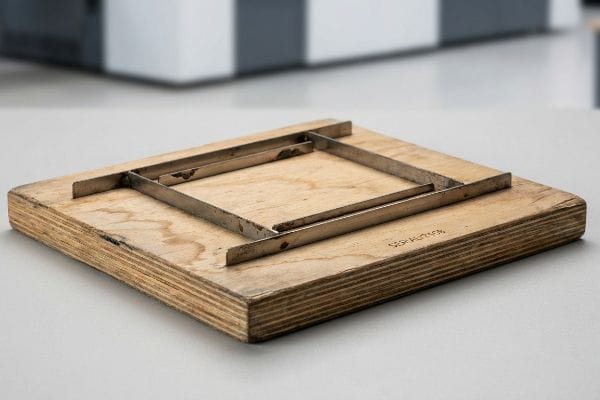
Prawdziwe zagrożenie finansowe stanowi nie początkowa opłata za narzędzia, lecz to, co dzieje się z narzędziami po zakończeniu pierwszej serii produkcyjnej.
Ukryty koszt zdegradowanych płyt narzędziowych
Zespoły zaopatrzeniowe zazwyczaj akceptują początkową opłatę za konfigurację matrycy konstrukcyjnej, zakładając, że ten jednorazowy zakup zapewnia trwały, niezniszczalny zasób. Planują swoje budżety z założeniem, że to samo narzędzie będzie idealnie ponownie wykorzystywane przez lata identycznych, sezonowych zamówień.
To założenie ignoruje materialną rzeczywistość standardowej stalowej matrycy7, która składa się z metalowych ostrzy osadzonych w surowej sklejce. W moim zakładzie rutynowo obserwuję, jak porowate drewno absorbuje wilgotność otoczenia fabrycznego przez kilka miesięcy, fizycznie odkształcając podstawę i rdzewiejąc ostrza8. Jeśli spróbuję ponownie wykorzystać tę uszkodzoną płytę do ponownego zamówienia, źle wyrównane ostrza rozrywają zadrukowaną warstwę wierzchnią zamiast przeciąć ją czysto, generując pyłowy, pofalowany pył, który niszczy wykończenie tuszem i powoduje ogromne tarcie podczas montażu. Aby chronić wartość Twojej marki, egzekwuję ścisły protokół, który wypala laserowo zupełnie nową matrycę dla każdej partii. To całkowicie eliminuje postrzępione krawędzie i bóle głowy związane z montażem, ostatecznie oszczędzając Ci katastrofalnych zwrotów kosztów sprzedaży detalicznej spowodowanych naruszoną integralnością strukturalną.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Ponowne wykorzystanie starych, wypaczonych drewnianych matryc | Palenie nowych kości dla każdego przebiegu | Gwarantuje niezwykle ostre krawędzie9 |
| Przechowywanie matryc w strefach wilgotnych | Scena klimatyzowana | Zapobiega rdzewieniu metalowych ostrzy10 |
| Poszukiwanie najtańszej opłaty za narzędzia | Inwestowanie w stal wysokiej jakości11 | Zapobiega rozrywaniu się zatrzasków |
Nigdy nie ryzykuję, że wystawię produkt na sprzedaż detaliczną, używając taniego, wypaczonego przez wilgoć kawałka drewna. Wypalanie nowych narzędzi dla każdej partii to jedyny sposób, aby zagwarantować absolutną spójność strukturalną.
🛠️ Biurko Harvey'a: Czy Twoje sezonowe zamówienia nagle zaczynają mieć problemy z podartymi zaczepami i niechlujnym montażem? 👉 Poproś o przegląd narzędzi ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Dlaczego nazywa się to wykrojnikiem?
Terminologia ta wywodzi się z początków masowej produkcji, ale zasady fizyki procesu pozostały dokładnie takie same we wszystkich szybkich liniach pakujących.
Nazywa się to wykrawaniem, ponieważ proces ten wykorzystuje narzędzie fizyczne zwane „wykrojnikiem” do wycinania kształtów. Podobnie jak solidna foremka do ciastek, to specjalnie zaprojektowane metalowe ostrze jest wciskane bezpośrednio w tekturowe podłoże z ogromną siłą, aby wyciąć precyzyjne kształty.
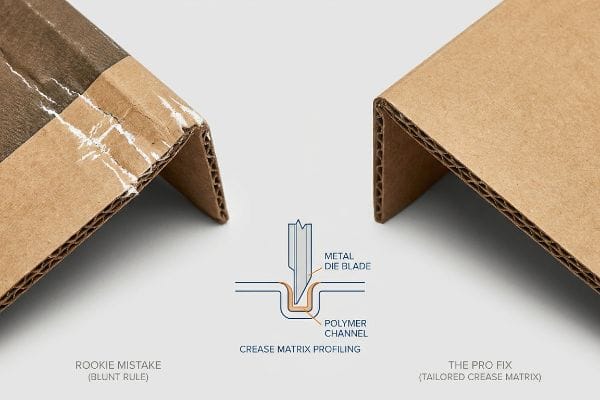
Podczas gdy wycięcie zewnętrznego kształtu jest proste, kontrolowanie sposobu, w jaki papier wygina się wewnętrznie, to zupełnie inna bitwa inżynieryjna.
Fizyka profilowania matrycy zagnieceń
Projektanci zazwyczaj zakładają, że umieszczenie prostej linii zagięcia na ich cyfrowym szablonie automatycznie skutkuje idealnym zgięciem pod kątem 90 stopni. Grubą tekturę falistą traktują jak standardowy papier do drukarek, oczekując, że będzie się łatwo poddawał, bez żadnego oporu mechanicznego.
Obserwuję, jak ta teoria rozpada się, gdy potężna prasa przemysłowa wbija tępą stalową linię bigującą w ciężką tekturę 32ECT virgin kraft. Tępe uderzenie zmusza wewnętrzne rowki do gwałtownego wyginania, wytwarzając głośny trzask, gdy zewnętrzne włókna papieru rozciągają się poza swoje granice i pękają laminowaną grafikę. Aby zapobiec temu brzydkiemu białemu pękaniu na linii zagięcia, mapuję specjalistyczne kanały matrycy polimerowej pod płytą tnącą, aby działały jak kowadło. To precyzyjnie kontroluje, jak włókna rozciągają się podczas uderzenia, całkowicie eliminując pękanie litograficzne poprzez wymuszenie ścisłej mikrotolerancji 0,04 cala (1 mm) na zagięciu12. Ta mikroregulacja zapobiega wizualnym wadom i przyspiesza linię pakowania o około 20 procent13 , ponieważ pracownicy nie muszą już walczyć ze sztywnymi, nieprzerwanymi nacięciami.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Poleganie na tępych strajkach | Korzystanie z dopasowanej matrycy zagnieceń14 | Usuwa brzydkie pęknięcia graficzne |
| Ignorowanie kierunku włókien papieru | Wyrównywanie zagięć z fletem15 | Zapewnia idealnie kwadratowe fałdy |
| Zmuszanie grubej deski do wygięcia | Wstępne kruszenie linii nacięć16 | Przyspiesza montaż ręczny |
Nie pozwolę, by surowy nacisk maszyny zniszczył Twoją wysokiej jakości grafikę. Dzięki precyzyjnemu naprężeniu każdego zagięcia, dbam o to, aby Twoje opakowanie wyglądało nieskazitelnie od fabryki aż po ladę kasową.
🛠️ Biurko Harvey'a: Czy Twoje obecne pudełka ekspozycyjne mają brzydkie białe pęknięcia wzdłuż głównych szwów? 👉 Złóż wniosek o test wytrzymałości konstrukcji ↗ — Żadnych formularzy, które wywołują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Jakie są różne rodzaje pudełek wycinanych?
Od prostych opakowań zbiorczych po skomplikowane modułowe tace półkowe – możliwości geometryczne stają się nieograniczone, gdy odejdziesz od standardowych, prostokątnych kartonów wysyłkowych.
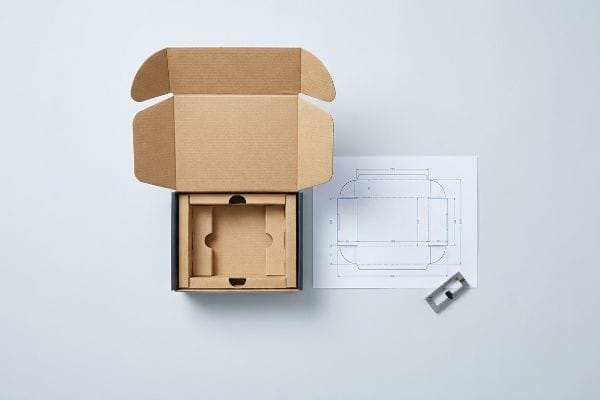
Różne rodzaje pudełek wycinanych obejmują pudełka wysyłkowe, kartony składane, tacki ekspozycyjne oraz pojemniki półotwarte. Te zróżnicowane formaty konstrukcyjne wykorzystują precyzyjne, blokujące się zaczepy, niestandardowe okienka i kątowe krawędzie zabezpieczające, aby idealnie zabezpieczyć towar, jednocześnie maksymalizując widoczność marki na zatłoczonych półkach sklepowych.
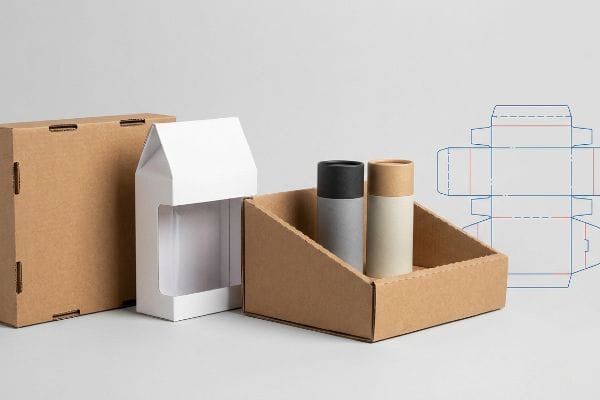
Ale znajomość teorii nie wystarczy, gdy maszyny zaczynają działać, a na tych niestandardowych kształtach.
Dlaczego standardowe modyfikacje HSC zawodzą na hali fabrycznej
Zespoły zaopatrzeniowe często próbują tworzyć natychmiastowe pojemniki detaliczne z otwartym wierzchem, po prostu odcinając górne klapy ze standardowego pojemnika RSC17 (standardowego pojemnika z przegrodą). Zakładają, że oszczędność kosztów surowców dzięki tej modyfikacji HSC (pojemnika z przegrodą o połowie wysokości) pozwoli uzyskać w pełni funkcjonalną i ekonomiczną tacę ekspozycyjną.
W moim zakładzie rutynowo widzę, jak ten skrót skutkuje niszczycielskimi awariami strukturalnymi podczas przedprodukcyjnych testów obciążeniowych. Gdy usuniesz ciągłe górne klapy, całkowicie eliminujesz 360-stopniową górną obudowę, niszcząc zdolność pudełka do rozprowadzania dynamicznego ciśnienia obciążenia górnego na jego pionowe ścianki. Testuję to za pomocą testu zgniatania krawędzi TAPPI T81118, a niepodparte rogi standardowej jednościennej HSC będą widocznie wyginać się na zewnątrz i uginać pod ciężarem zaledwie 187,5 funta (85 kg) wagi palety19. Aby to naprawić, matematycznie wyrównuję słoje fali idealnie pionowo i ulepszam rdzeń do profilu o podwójnych ściankach, specjalnie w celu zastąpienia brakującego górnego naprężenia. Wymuszając tę korektę materiału, całkowicie przywracam wytrzymałość na ściskanie, zapobiegając katastrofalnemu zgniataniu dolnej warstwy, które w przeciwnym razie spowodowałoby masowe obciążenia zwrotne sprzedawców detalicznych i kosztowne ręczne ponowne pakowanie.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Obcinanie klapek ze standardowych pudełek | Przeprojektowanie obciążenia pionowego | Zapobiega zgniataniu dolnej warstwy20 |
| Ignorowanie utraty napięcia górnej powieki | Modernizacja do rdzenia o podwójnych ściankach21 | Wytrzymuje ciężkie układanie palet |
| Wykorzystanie poziomego słoja falistego | Wymuszanie rowków ściśle pionowych | Maksymalizuje wytrzymałość na zgniatanie krawędzi22 |
Nie mogę pozwolić na wysyłkę ciężkich towarów w konstrukcyjnie wykastrowanych pudełkach. Ulepszenie profilu tektury po zdjęciu pokrywy to jedyny sposób, aby zagwarantować, że Twoje produkty przetrwają w łańcuchu dostaw.
🛠️ Biurko Harvey'a: Czy Twoje otwarte od góry tace sklepowe zapadają się, gdy magazyn układa palety w dwóch rzędach? 👉 Wyślij mi swój plik Dieline ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz wybrać tańszego dostawcę opakowań, ale gdy niepodparte, otwarte pudełko zawali się pod ciężarem składowania w magazynie, spowoduje to ogromne tarcia logistyczne, które natychmiast odrzucą produkty u sprzedawców detalicznych. To jest dokładna specyfikacja, której używa moich 10 największych klientów detalicznych, aby zagwarantować brak odrzuceń. Przestań zgadywać tolerancję obciążenia pionowego i pozwól mi osobiście ocenić Twoją architekturę poprzez mój bezpłatny audyt przedlotowy linii ↗, aby wykryć poważne wady konstrukcyjne przed rozpoczęciem masowej produkcji.
„Jaka jest różnica między kolorami dodatkowymi (PMS) a…”, https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging. Dokumentacja techniczna wyjaśniająca branżowy standard stosowania dedykowanych kolorów dodatkowych do linii wykrojników zamiast CMYK w celu zapewnienia czytelności maszynowej. Rola dowodu: specyfikacja techniczna; typ źródła: profesjonalny poradnik projektowy. Wsparcie: rozróżnienie między grafiką wizualną a instrukcjami mechanicznymi. Uwaga dotycząca zakresu: dotyczy druku komercyjnego i wykrawania. ↩
„10 najczęstszych problemów z laserami i ich rozwiązania – YouTube”, https://www.youtube.com/watch?v=k_fnsQYJYm0. Dokumentacja techniczna wyjaśniająca, jak oprogramowanie CAM interpretuje kolory dodatkowe, aby odróżnić grafikę od ścieżek cięcia. Rola dowodu: specyfikacja techniczna; typ źródła: instrukcja produkcyjna. Wsparcie: konieczność stosowania kolorów dodatkowych dla wyzwalaczy maszyny. Uwaga dotycząca zakresu: dotyczy przepływów pracy z wykrawaniem wektorowym. ↩
„Jaki jest cel opakowań sztancowanych?”, https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. Branżowe wytyczne dotyczące kodowania kolorami linii wykrojników w celu rozróżnienia linii cięcia, bigowania i spadów. Rola dowodu: standard branżowy; typ źródła: przewodnik po produkcji prepress. Wsparcie: użycie magenty dla linii cięcia. Uwaga dotycząca zakresu: powszechna konwencja, ale może być dostosowana do potrzeb dostawcy. ↩
„Wytyczne graficzne”, https://www.delinebox.com/graphic-guidelines/. Techniczne wyjaśnienie, w jaki sposób oprogramowanie RIP odróżnia kolory dodatkowe od kolorów procesowych, aby aktywować narzędzia tnące, a nie farbę drukarską. Rola dowodu: walidacja techniczna; typ źródła: podręcznik dla branży poligraficznej. Potwierdza: konieczność stosowania kolorów dodatkowych dla dokładności cięcia maszynowego. Uwaga dotycząca zakresu: dotyczy w szczególności wykrawania cyfrowego i offsetowego. ↩
„Exploring Packaging Prepress: A Simplified Guide – Alpha BPO”, https://www.alphabpo.com/blog/exploring-packaging-prepress-a-simplified-guide/. Standardowy w branży obieg pracy oddzielający wykrojniki strukturalne od grafiki, zapobiegający błędom produkcyjnym i usprawniający proces przygotowania do druku. Rola dowodu: walidacja procesu; typ źródła: dokumentacja oprogramowania CAD/CAM. Wsparcie: efektywność izolowania ścieżek w celu skrócenia opóźnień w przygotowaniu do druku. Uwaga dotycząca zakresu: skupienie się na przemysłowych obiegach pracy z narzędziami CAD. ↩
„Zrównoważenie tolerancji wykrawania z kosztami wykrawania”, https://www.interstatesp.com/blog/post/balance-die-cutting-tolerances-with-die-cutting-costs/. Profesjonalne doradztwo w zakresie kompensacji szerokości ostrza tnącego (nacięcia), aby zapewnić bezpieczne blokowanie złożonych zakładek. Rola dowodu: specyfikacja techniczna; typ źródła: poradnik inżynierii opakowań. Wsparcie: wpływ grubości ostrza na dopasowanie konstrukcyjne. Uwaga dotycząca zakresu: dotyczy fizycznych narzędzi do wykrawania. ↩
„Linia stalowa LCB vs CB do wykrawania – Yitai Precision Machinery”, https://yitaipacking.com/performance-of-die-steel-rule-on-different-materials/. Techniczne potwierdzenie materiałów użytych w konstrukcji stalowych matryc, w szczególności połączenia metalowych ostrzy i drewnianych podstaw. Rola dowodu: specyfikacja techniczna; rodzaj źródła: instrukcja produkcji. Dodatek: fizyczny skład narzędzia. Uwaga dotycząca zakresu: Dotyczy tradycyjnych stalowych matryc, a nie ich magnetycznych ani cyfrowych odpowiedników. ↩
„Jak wilgotność wpływa na metal, drewno, plastik i tekturę”, https://dehum.com/how-humidity-affects-different-materials/. Dowody materiałoznawstwa dotyczące higroskopijnej natury podstaw ze sklejki i podatności ostrzy ze stali węglowej na utlenianie w wilgotnych warunkach fabrycznych. Rola dowodu: mechanizm przyczynowy; typ źródła: instrukcja konserwacji narzędzi. Potwierdza: przyczynę degradacji narzędzi. Uwaga dotycząca zakresu: Wpływ na środowisko zmienia się w zależności od kontroli klimatu w zakładzie. ↩
„4 RODZAJE OSNOW DREWNIANYCH (Skąd się biorą i jak…”, https://www.youtube.com/watch?v=NEHowi-_hvw. Analiza degradacji płyt narzędziowych na bazie drewna prowadząca do deformacji krawędzi oraz korzyści ze stosowania nowych wykrojników do precyzyjnego cięcia. Rola dowodowa: walidacja procesu; typ źródła: podręcznik druku przemysłowego. Potwierdza: twierdzenie, że nowe wykrojniki zapewniają jakość cięcia. Uwaga dotycząca zakresu: odnosi się do tradycyjnego wykrojnika na bazie drewna. ↩
„WPŁYW TEMPERATURY I WILGOTNOŚCI NA…”, https://www.osti.gov/etdeweb/servlets/purl/20468663. Techniczne wyjaśnienie, w jaki sposób klimatyzatory łagodzą utlenianie i korozję ostrzy matryc ze stali węglowej. Rola dowodu: weryfikacja faktów; typ źródła: poradnik materiałoznawstwa. Potwierdza: konieczność stosowania klimatyzatorów w celu wydłużenia żywotności narzędzi. Uwaga dotycząca zakresu: dotyczy w szczególności stali narzędziowych innych niż nierdzewne. ↩
„Gatunki stali narzędziowej: kompleksowy przewodnik – Ryerson”, https://www.ryerson.com/metal-resources/metal-market-intelligence/tool-steel-grades-a-comprehensive-guide. Porównanie stopów stali w narzędziach do wykrawania oraz to, jak twardość i odporność na zużycie zapobiegają rozdarciom materiału w opakowaniach konstrukcyjnych. Rola dowodowa: specyfikacja techniczna; typ źródła: podręcznik produkcji narzędzi. Wsparcie: korelacja między jakością stali a integralnością zaczepów blokujących. Uwaga dotycząca zakresu: koncentruje się na matrycach konstrukcyjnych klasy przemysłowej. ↩
„GURMEET SINGH – Proces wykrawania w opakowaniach”, https://www.linkedin.com/posts/gurmeet-singh-9b539a228_die-cutting-process-in-packaging-problems-activity-7378517393884647424-GqiW. Walidacja techniczna specyficznych pomiarów tolerancji wymaganych do zapobiegania pękaniu włókien w podłożach z tektury falistej. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierski. Potwierdza: skuteczność precyzyjnego profilowania matrycy w eliminowaniu pękania litograficznego. Uwaga dotycząca zakresu: tolerancja może się różnić w zależności od oceny ECT materiału. ↩
„Wpływ analogowych i cyfrowych linii zagięć na parametry mechaniczne…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Dane empiryczne lub branżowe benchmarki korelujące zmniejszenie sztywności zagięcia ze zwiększoną prędkością montażu w opakowaniach. Rola dowodu: wskaźnik wydajności; typ źródła: studium przypadku przemysłowego. Potwierdza: wzrost wydajności operacyjnej dzięki profesjonalnemu matrycowaniu linii zagięć. Uwaga dotycząca zakresu: wartość procentowa jest szacunkowa i opiera się na konkretnych warunkach linii. ↩
„Wykrawanie i bigowanie tektury – Holmen Iggesund”, https://www.iggesund.com/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/. Autorytatywne źródło wyjaśnia, jak precyzyjnie profilowane matryce bigujące radzą sobie ze ściskaniem materiału, zapobiegając pękaniu powierzchni. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik inżynierski. Wsparcie: skuteczność matryc dostosowanych do potrzeb. Uwaga dotycząca zakresu: dotyczy materiałów o wysokiej gramaturze. ↩
„Wykrawanie niestandardowych pudełek papierowych”, https://www.deprintedbox.com/die-cutting-creasing-scoring-for-custom-printed-paper-box.php. Przewodniki techniczne dotyczące opakowań z tektury falistej szczegółowo opisują, jak wyrównanie fałd zgodnie z kierunkiem fali zapobiega odkształceniom i zapewnia prostopadłość. Rola dowodu: zasada mechaniczna; typ źródła: standard branży opakowaniowej. Wsparcie: integralność strukturalna fałd. Uwaga dotycząca zakresu: dotyczy tektury falistej. ↩
„Czym jest wykrawanie w opakowaniach? Przewodnik po pudełkach wykrawanych – Gentlever”, https://gentlever.com/die-cutting-in-packaging/. Normy produkcyjne dla tektury o dużej wytrzymałości opisują korzyści z wstępnego zgniatania w celu zmniejszenia oporu podczas składania. Rola dowodu: optymalizacja procesu; typ źródła: przewodnik produkcyjny. Wsparcie: szybkość montażu. Uwaga dotycząca zakresu: nacisk na ręczny montaż grubych podłoży. ↩
„Podstawowe style pudełek”, https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Normy inżynierii opakowań definiują różnice strukturalne między standardowym pojemnikiem szczelinowym (RSC) a pojemnikiem półszczelinowym (HSC), potwierdzając, że usunięcie górnych klapek jest podstawową różnicą geometryczną. Rola dowodu: specyfikacja techniczna; typ źródła: norma branżowa. Wsparcie: opis modyfikacji z RSC na HSC. Uwaga dotycząca zakresu: dotyczy norm dotyczących tektury falistej. ↩
„Wytrzymałość na ściskanie krawędziowe tektury falistej…”, https://www.tappi.org/product_pull/09/dec/__05/edgewise-compressive-strength-of-corrugated-fiberboard-short-column-test-test-method-t-811-om-17/. Weryfikacja zastosowania normy TAPPI T811 do pomiaru wytrzymałości na ściskanie tektury falistej. Rola dowodowa: weryfikacja metodologii; rodzaj źródła: norma techniczna. Wsparcie: konkretna procedura badawcza stosowana do identyfikacji uszkodzeń konstrukcyjnych. Uwaga dotycząca zakresu: koncentruje się na protokole badawczym. ↩
„Ile ciężaru może udźwignąć pudło z tektury falistej?”, https://brownpackaging.com/how-much-weight-can-a-corrugated-box-hold/. Dane empiryczne lub testy inżynieryjne potwierdzające nośność i punkty krytyczne standardowych pojemników jednościennych z półotworami. Rola dowodu: weryfikacja faktograficzna; rodzaj źródła: podręcznik inżynierski lub badanie techniczne. Potwierdza: twierdzenie, że określone ciężary powodują wyboczenie. Uwaga dotycząca zakresu: wyniki mogą się różnić w zależności od gatunku materiału. ↩
„Badanie wpływu perforacji na nośność…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Analiza, w jaki sposób zachowanie integralności strukturalnej klap lub przeprojektowanie ścieżek obciążenia pionowego zapobiega zapadaniu się najniższych pudeł w stosie. Rola dowodowa: analiza strukturalna; typ źródła: dokument techniczny dotyczący logistyki. Wsparcie: powiązanie między inżynierią obciążenia pionowego a zapobieganiem awariom najniższego poziomu. Uwaga dotycząca zakresu: dotyczy standardowej geometrii kartonów wysyłkowych. ↩
„Opcje wytrzymałościowe tektury falistej warstwowej: tektura jednościenna a…”, https://ufppackaging.com/insights/layered-corrugated-strength-options. Porównanie wytrzymałości na ściskanie i nośności tektur falistych jednościennych i dwuściennych w warunkach paletyzacji. Rola dowodu: weryfikacja wydajności; typ źródła: norma dotycząca opakowań przemysłowych. Potwierdza: zastosowanie rdzeni dwuściennych w celu zapewnienia odporności na wysokie obciążenia. Uwaga dotycząca zakresu: wyniki mogą się różnić w zależności od konkretnej kombinacji fal. ↩
„Nowa konfiguracja testu zgniatania krawędziowego ulepszona o pełne pole…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Techniczne wyjaśnienie, w jaki sposób pionowe ułożenie fali optymalizuje wartość testu zgniatania krawędziowego (ECT) w celu zapewnienia odporności na obciążenia pionowe. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: twierdzenie, że pionowe fale maksymalizują wytrzymałość strukturalną. Uwaga dotycząca zakresu: dotyczy w szczególności materiałów z tektury falistej. ↩