
Zainwestowałeś dużo w swój produkt, ale wysłanie niezweryfikowanego projektu bezpośrednio do fabryki wiąże się z ogromnym ryzykiem finansowym, które często kończy się katastrofalnymi odrzutami ze sprzedaży detalicznej.
Tak. Prezentacja projektu pudełek przed produkcją to standardowy protokół. Ta faza walidacji przedprodukcyjnej obejmuje precyzyjne prototypowanie fizyczne i wizualizacje cyfrowe, aby wyeliminować kosztowne wady konstrukcyjne, gwarantując, że finalne opakowanie bezproblemowo przetrwa trudne warunki łańcucha dostaw i rygorystyczne audyty zgodności ze standardami handlowymi.
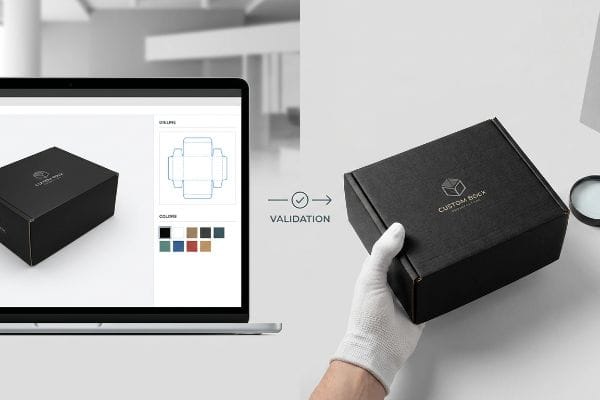
Uzyskanie wizualnego dowodu nie jest kwestią wyłącznie estetyki; to ostateczna bariera między rentownym wdrożeniem a magazynem pełnym bezużytecznej tektury.
Jak stworzyć projekt opakowania pudełkowego?
Budowanie udanej struktury zaczyna się na długo przed tym, zanim tusz zetknie się z papierem.
Stworzenie projektu opakowania pudełkowego wymaga bezpośredniej integracji inżynierii konstrukcyjnej z układami graficznymi. Ten fundamentalny proces oblicza dokładne grubości materiałów, tolerancje gięcia i nośność dynamiczną, zapewniając, że płaskie szablony z powodzeniem przekształcą się w sztywne, trójwymiarowe regały, odporne na duże obciążenia i agresywne warunki handlowe.
Płaski rysunek może wyglądać idealnie na ekranie, ale fizyczna rzeczywistość składania grubego kartonu wymaga ścisłej dyscypliny matematycznej.
Ukryta matematyka kompensacji zacisku
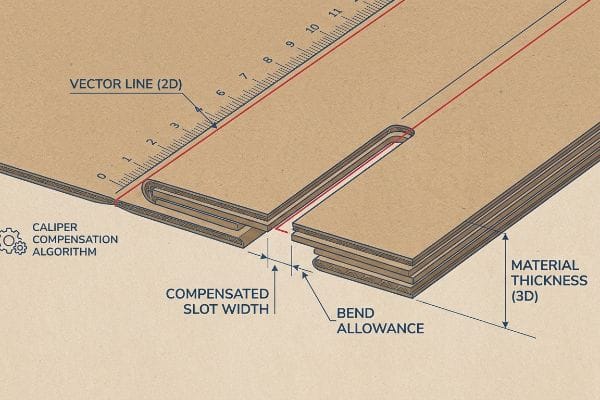
Nawet doświadczeni projektanci często pomijają fizyczną grubość wybranego podłoża. Tworzą zakładki blokujące i szczeliny zagięcia w oprogramowaniu 2D o dokładnie takiej samej szerokości, jak pasujący panel1. Zakładają, że prosta linia wektorowa będzie się gładko składać na podłodze montażowej.
Ciągle widzę tę pułapkę, gdy klienci przesyłają płaskie pliki AI (Adobe Illustrator) do kampanii na grubej tekturze falistej B-flute. Zapominają, że tektura o grubości 0,125 cala (3,17 mm)2 zużywa materiał, gdy jest złożona pod kątem 90 stopni. Jeśli szczelina odbiorcza na linii wykrojnika nie zostanie poszerzona, aby skompensować ten zewnętrzny promień, fizyczny wyświetlacz będzie się mocno wyginał. Widziałem, jak pracownicy pakujący pocą się na linii montażowej, na siłę dociskając zakładki, aż słychać dźwięk rozrywanej surowej tektury. Rozwiązujemy to, wykorzystując oprogramowanie CAD (Computer-Aided Design), które automatycznie stosuje algorytm naddatku na zagięcie do każdej szczeliny. Poszerzając prześwity zaledwie o ułamek milimetra, zapewniamy, że elementy ślizgają się bez wysiłku, zmniejszając nakład pracy montażowej o około 20%3 i eliminując rozdarcia paneli.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Rysowanie zakładek i szczelin o dokładnie takiej samej szerokości 1:1 | Zastosowanie algorytmów kompensacji zacisku CAD4 | Oszczędza 20 sekund czasu montażu na jednostkę5 |
| Ignorowanie grubości płyty podczas składania pod kątem 90 stopni | Poszerzanie szczelin odbiorczych dla promienia gięcia6 | Zapobiega rozdarciom i wybrzuszaniu się górnej warstwy |
| Zmuszanie do łączenia ze sobą niedopasowanych części na linii produkcyjnej | Projektowanie mikroprześwitów dla płynnego ślizgu | Znacznie obniża opłaty za pracę związaną z pakowaniem |
Odmawiam przesyłania nieskompensowanych plików wektorowych do stołu tnącego. Dopasowanie szerokości szczeliny do konkretnego zacisku płytki to jedyny sposób na zagwarantowanie kwadratowej, stabilnej konstrukcji pod dużym naciskiem.
🛠️ Biurko Harvey'a: Nie masz pewności, czy Twoje zakładki blokujące mają odpowiedni naddatek na zagięcie? 👉 Wyślij mi swoją płaską linię cięcia ↗ — Bezpośredni dostęp do mojego biurka. Obiecuję zero automatycznego spamu sprzedażowego.
Jakie będą trendy w projektowaniu opakowań w 2026 roku?
Następna fala innowacji strukturalnych dynamicznie zmierza w kierunku zrównoważonego rozwoju o zerowym tarciu.
Trendy w projektowaniu opakowań na rok 2026 kładą duży nacisk na konstrukcję całkowicie monomateriałową i możliwość recyklingu przy krawężniku. Kierując się surowymi wymogami handlowymi, producenci zastępują mieszane tworzywa sztuczne i trwałe elementy metalowe specjalnie zaprojektowaną tekturą falistą, wykorzystując powłoki na bazie wody, aby zachować wysoką nośność dynamiczną, jednocześnie zapewniając pełną zgodność z wymogami ochrony środowiska.
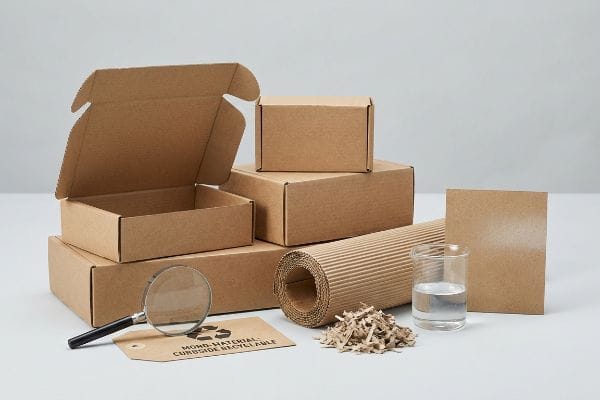
Marki chcą promować swój ekologiczny wizerunek, ale wybór nieodpowiedniego materiału często skutkuje nieprzestrzeganiem norm.
Pułapka repulpowalności bioplastiku
Wiele zespołów marketingowych wymaga stosowania laminatów z bioplastiku PLA (kwasu polimlekowego)7 w swoich ekspozycjach sklepowych. Zakładają, że folia roślinna automatycznie gwarantuje zgodność z wymogami ochrony środowiska. To rozwiązanie świetnie wygląda podczas prezentacji przed salą konferencyjną, ale całkowicie zawodzi w dalszej części procesu.
Często muszę przechwytywać te specyfikacje, zanim trafią na halę produkcyjną. Kiedy standardowy zakład recyklingu OCC (Old Corrugated Containers) przetwarza ekspozytor pokryty solidną folią PLA, materiał odpycha wodę i blokuje maszyny8.Można fizycznie wyczuć lepkie, nieustępliwe napięcie folii plastikowej, która nie chce się rozłożyć w zbiorniku repulpacyjnym. Zamiast poddać ją recyklingowi, zakłady kierują całą konstrukcję bezpośrednio na wysypisko śmieci, co prowadzi do masowych obciążeń sprzedawców detalicznych. Całkowicie omijam ten problem, stosując protokół powlekania ciekłą, wodną powłoką na surowym materiale testliner9.To wykończenie zapewnia wymaganą barierę przed wilgocią, ale rozpuszcza się bezproblemowo podczas recyklingu, dzięki czemu kampania jest w 100% zgodna z przepisami i chroni przed kosztownymi karami środowiskowymi.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Wykorzystanie bioplastiku PLA w celu ochrony środowiska | Modernizacja do powłok barierowych na bazie cieczy wodnych10 | Przeszedł rygorystyczne audyty zrównoważonego rozwoju u sprzedawców detalicznych |
| Zakładając, że wszystkie filmy na bazie roślin są repulpowalne11 | Zapewnienie 100% struktur papieru monomateriałowego12 | Zapobiega opłatom za przekierowanie składowisk |
| Dodawanie materiałów mieszanych do ekspozycji z tektury falistej | Usuwanie nienadających się do recyklingu trwałych folii | Ułatwia sortowanie odpadów na poziomie sklepu |
Nigdy nie poświęcam mechanicznej repulpowalności dla powierzchownego chwytu marketingowego. Prawdziwy zrównoważony rozwój oznacza zaprojektowanie struktury, którą standardowe papiernie miejskie mogą przetwarzać bez specjalistycznych interwencji chemicznych.
🛠️ Harvey's Desk: Czy Twoje obecne bariery przeciwwilgociowe powodują ukryte naruszenia przepisów środowiskowych? 👉 Złóż wniosek o audyt materiałowy ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Jak krok po kroku zaprojektować opakowanie?
Aby produkcja przebiegała bez zarzutu, konieczny jest systematyczny i przewidywalny przepływ pracy.
Projektowanie opakowań krok po kroku wymaga ścisłej sekwencji prac przygotowawczych, skoncentrowanej na tolerancjach mechanicznych. Ten proces obejmuje inżynierię konstrukcyjną, odpowiednie poszerzenie marginesu spadu, dobór gatunku materiału oraz fizyczną kalibrację maszyny, zapewniając płynne dopasowanie grafiki cyfrowej do fizycznego podłoża tektury falistej podczas szybkich, zautomatyzowanych procesów produkcyjnych.
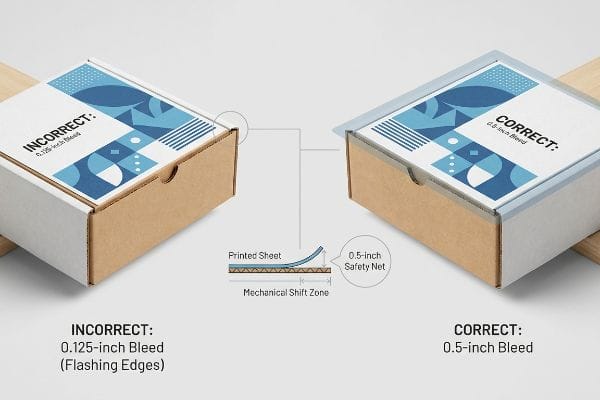
Najczęstszym punktem awarii w tym przypadku jest sytuacja, gdy graficy traktują grube opakowanie jak płaski magazyn reklamowy.
Współczynnik przesunięcia laminowania litograficznego
Działy graficzne rutynowo stosują standardowe marginesy spadu dla wydruków komercyjnych, zazwyczaj około 0,125 cala (3,17 mm)13, w swoich plikach finalnych. Oczekują, że automatyczne maszyny tnące za każdym razem będą precyzyjnie trafiać w krawędź ich prac z laserową precyzją.
Widzę, jak ta ślepa plamka rujnuje masowe serie produkcyjne niemal co tydzień. Kiedy wykonujemy laminowanie litograficzne — fizyczny proces naklejania zadrukowanych arkuszy wierzchnich na grube tektury faliste — mokry klej PVA (octan poliwinylu) i ciężkie wałki wprowadzają naturalne przesunięcie mechaniczne14. Stałem obok laminatora i obserwowałem, jak tektury lekko się przesuwają, gdy głośne ssanie próżniowe chwyta papier. Jeśli pozostawisz tylko niewielki spad, ten niewielki mechaniczny przesuw odsłania surowe, brązowe krawędzie tektury na ostatecznie złożonym urządzeniu, co skutkuje wizualnie wadliwym produktem. Egzekwuję ścisły margines spadu 0,5 cala (12,7 mm)15 poza fizyczną linią cięcia, aby działać jako zaprojektowana siatka bezpieczeństwa przeciwko temu przesunięciu. Ta prosta, krok po kroku reguła przygotowania do druku gwarantuje nieskazitelne krawędzie, zapobiegając odrzuceniu całych partii przez kontrolę jakości.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Korzystanie ze standardowych marginesów spadu dla druku komercyjnego | Wymuszanie 0,5-calowego odstępu bezpieczeństwa poza liniami cięcia16 | Eliminuje migotanie surowych, brązowych krawędzi |
| Ignorowanie przesunięcia mechanicznego podczas laminowania na mokro | Uwzględnianie poślizgu podłoża klejowego PVA17 | Zapewnia wizualną wartość marki na półce |
| Zakładając precyzję lasera na automatycznych rolkach18 | Budowanie zaprojektowanej graficznej siatki bezpieczeństwa | Zapobiega masowym odrzuceniom jakościowym partii |
Zawsze odrzucam pliki na etapie prepressu, jeśli nie spełniają tego progu marginesu. Rozszerzenie tła projektu graficznego zajmuje projektantowi dwie minuty, ale pozwala uniknąć tysięcy dolarów marnowanych na materiały.
🛠️ Harvey's Desk: Nie masz pewności, czy Twoje dzieło jest bezpiecznie przedłużone poza strefę przesunięcia laminowania? 👉 Zleć sprawdzenie pliku przed drukiem ↗ — Bez formularzy, które generują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Jak zaprojektować niestandardowe pudełko?
Opracowanie unikalnej struktury daje Twojemu produktowi wyraźną przewagę na półce.
Zaprojektowanie niestandardowego pudełka wymaga matematycznego zaprojektowania fizycznego podłoża, aby utrzymać określony ładunek produktu. Ta techniczna personalizacja obejmuje precyzyjne obliczenie przesunięć środka ciężkości, zastosowanie wzmocnień o podwójnych ściankach oraz odwzorowanie niestandardowych odstępów między zaczepami, aby zagwarantować beztarciowy montaż i długotrwałą wytrzymałość konstrukcji.
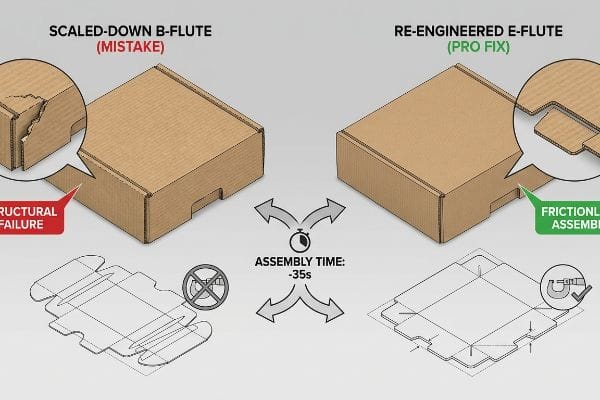
Jednak znajomość teorii nie wystarczy, gdy maszyny zaczynają działać, a niestandardowe wymiary kolidują z fizycznymi ograniczeniami materiałowymi.
Dlaczego standardowe skalowanie metodą „skurczu do dopasowania” zawodzi na hali produkcyjnej
Zespoły ds. zaopatrzenia często starają się zaoszczędzić na kosztach inżynieryjnych, matematycznie zmniejszając o 50% wykrojnik do ekspozycji podłogowej, aby służył jako niestandardowy element blatu. Zakładają, że uniwersalny plik wektorowy będzie działał bez zarzutu we wszystkich wymiarach i na wszystkichpodłożach.
W moim zakładzie rutynowo widzę katastrofalne skutki tej pułapki bezpośredniego skalowania podczas testów przedprodukcyjnych. Gdy zmniejszasz promienie zagięć i zazębiające się zakładki do mikroproporcji na gęstej tekturze z falą B, wewnętrzne fale papieru nie mogą się czysto ścisnąć20. Testuję to za pomocą mikrometru i gdy zmniejszona zakładka o grubości 0,4 cala (10,1 mm) jest wciskana w proporcjonalnie zmniejszoną szczelinę, górny arkusz papieru po prostu pęka pod wpływem naprężenia. Kończy się to chwiejną półką, a współpakowacze uciekają się do niechlujnej przezroczystej taśmy, aby tylko utrzymać niestandardową strukturę razem. Poprzez obrót do cieńszego podłoża z falą E (mikrofalą) i matematyczne przeprojektowanie odstępów między zakładkami specjalnie dla mniejszej skali, łamię to zablokowanie cierne. Ta regulacja skraca czas montażu współpakowania nawet o 35 sekund na jednostkę21, zabezpieczając marżę zysku projektu bez uszczerbku dla estetyki marki.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Matematyczne zmniejszanie dużych linii matryc wyświetlaczy | Przeprojektowanie zamków pod konkretny format | Zatrzymuje zawalenie się konstrukcji blatu |
| Wciskanie grubych zakładek B-flute w mikroszczeliny | Modernizacja do podłoży mikro-fletowych22 | Eliminuje potrzebę stosowania brudzącej, przezroczystej taśmy |
| Używanie dokładnie tego samego pliku CAD dla wszystkich rozmiarów | Mapowanie niestandardowych odstępów dla skalowanych kart | Skraca czas montażu o 35 sekund na jednostkę23 |
Nigdy nie dopuszczam bezpośredniego skalowania matematycznego między różnymi gatunkami materiałów. Pudełko na zamówienie wymaga niestandardowej fizyki, co oznacza, że każda blokada cierna musi być niezależnie zaprojektowana dla danego środowiska sprzedaży detalicznej.
🛠️ Biurko Harveya: Nie pozwól, aby 2-milimetrowa wada konstrukcyjna zrujnowała otwarcie 500 sklepów. 👉 Wyślij mi plik Dieline ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz wybrać tańszego dostawcę opakowań niestandardowych, ale kiedy te matematycznie skurczone zakładki B-flute pękają podczas pakowania, wynikające z tego tarcie spowalnia linię montażową o około 30% i całkowicie niweluje Twoją marżę zysku. To jest dokładna specyfikacja, której używa moich 10 największych klientów detalicznych, aby zagwarantować sobie brak odrzutów. Przestań zgadywać tolerancje materiałowe i pozwól mi osobiście przejrzeć Twoje pliki strukturalne przez mój bezpłatny audyt przedlotowy linii wykrojników ↗, aby wychwycić krytyczne błędy skalowania przed rozpoczęciem produkcji masowej.
„Opanowanie projektowania zakładek i rowków dla wydajnej obróbki metalu”, https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Normy inżynierii opakowań określają, że rowki muszą być szersze niż pasująca do nich zakładka, aby uwzględnić grubość materiału i promień zagięcia i zapewnić montaż. Rola dowodu: specyfikacja techniczna; typ źródła: przewodnik po opakowaniach konstrukcyjnych. Potwierdza: twierdzenie, że stosunek szerokości 1:1 prowadzi do awarii dopasowania. Uwaga dotycząca zakresu: Dotyczy podłoży z tektury falistej i kartonów składanych. ↩
„Tektura falista i gatunki materiałów | 30.06.2021”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Weryfikacja techniczna standardowej grubości dla tektury falistej typu B. Rola dowodu: specyfikacja techniczna; rodzaj źródła: branżowa norma materiałowa. Wsparcie: dokładność deklarowanych grubości materiału. Uwaga dotycząca zakresu: pomiary mogą się nieznacznie różnić w zależności od producenta regionalnego. ↩
„Analityczne wyznaczanie sztywności zginania pięciowarstwowego…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Ilościowe dowody wzrostu wydajności wynikającego z zastosowania algorytmów uwzględniających naddatek na zginanie w projektowaniu opakowań konstrukcyjnych. Rola dowodu: wskaźnik wydajności; typ źródła: studium przypadku produkcyjnego. Wsparcie: redukcja kosztów operacyjnych. Uwaga dotycząca zakresu: wartość procentowa może się różnić w zależności od złożoności projektu. ↩
„Optymalne projektowanie opakowań z tektury falistej o podwójnych ściankach – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Dokumentacja techniczna oprogramowania do inżynierii opakowań, wyjaśniająca zastosowanie algorytmów do regulacji grubości materiału (suwmiarki). Rola dowodowa: walidacja techniczna; typ źródła: podręcznik inżynierii oprogramowania. Wsparcie: wykorzystanie automatycznej kompensacji w celu zapewnienia precyzyjnego dopasowania. Uwaga dotycząca zakresu: Dotyczy głównie zautomatyzowanych procesów CAD/CAM. ↩
„Poprawa produktywności poprzez równoważenie linii montażowej poprzez…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Studia przypadków z zakresu inżynierii przemysłowej, określające ilościowo redukcję czasu montażu ręcznego, gdy części są projektowane z zachowaniem prawidłowych tolerancji. Rola dowodu: wskaźnik ilościowy; typ źródła: badanie efektywności operacyjnej. Potwierdza: twierdzenie o znacznych oszczędnościach czasu pracy. Uwaga dotycząca zakresu: Oszczędności czasu różnią się w zależności od złożoności pudełek i umiejętności pracownika. ↩
„Przegląd najnowszych badań IPST dotyczących krawędzi tektury falistej…”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Normy dotyczące opakowań konstrukcyjnych, szczegółowo opisujące, w jaki sposób szczeliny odbiorcze muszą być powiększone, aby pomieścić promień gięcia materiału podczas składania. Rola dowodowa: norma techniczna; typ źródła: podręcznik branżowy. Wsparcie: zapobieganie rozdarciom i wyboczeniu materiału. Uwaga dotycząca zakresu: Zależne od gatunku tektury i jej grubości. ↩
„Ocena cyklu życia kwasu polimlekowego (PLA) w celu uczynienia go…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Dokumentacja techniczna lub badania dotyczące gospodarki odpadami wykazują, że laminaty PLA zanieczyszczają tradycyjne strumienie recyklingu i często nie posiadają przemysłowej infrastruktury kompostowania wymaganej do faktycznego rozkładu. Rola dowodu: walidacja techniczna; typ źródła: raport branżowy lub badanie naukowe. Potwierdza: twierdzenie, że folie PLA nie spełniają wymogów ochrony środowiska na dalszym etapie. Uwaga dotycząca zakresu: koncentruje się w szczególności na rozbieżności między teoretyczną kompostowalnością a praktycznym przetwarzaniem strumieni odpadów. ↩
„Czym jest zanieczyszczenie recyklingowe? | W naszej naturze – Zrównoważony rozwój Uniwersytetu w Wisconsin”, https://sustainability.uw.edu/blog/recycling-contamination. Dokumentacja techniczna wyjaśniająca, dlaczego folie z kwasu polimlekowego (PLA) nie nadają się do ponownego przetworzenia w standardowych strumieniach OCC i powodują uszkodzenia mechaniczne. Rola dowodu: weryfikacja techniczna; typ źródła: biała księga dotycząca recyklingu przemysłowego. Potwierdza: twierdzenie, że folie z bioplastiku utrudniają recykling papieru. Uwaga dotycząca zakresu: dotyczy w szczególności standardowych zakładów przetwórstwa OCC. ↩
„Recyklingowalna i biodegradowalna powłoka papieru z funkcjonalizowanym PLA…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Normy branżowe potwierdzające, że wodne powłoki na bazie wody zachowują strukturalną barierę przed wilgocią, pozostając jednocześnie w pełni kompatybilne z procesami repulpacji. Rola dowodowa: walidacja techniczna; typ źródła: badanie materiałoznawstwa. Potwierdza: skuteczność powłok wodnych jako zrównoważonej alternatywy dla folii z tworzyw sztucznych. Uwaga dotycząca zakresu: koncentruje się na wskaźnikach repulpowalności. ↩
„Bio-Based Aqueous Dispersions Based on Unsaturated PLA … – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Porównanie techniczne powłok wodnych z biotworzywami sztucznymi pod kątem ich kompatybilności z recyklingiem i standardami zrównoważonego rozwoju dla sprzedawców detalicznych. Rola dowodów: walidacja techniczna; rodzaj źródła: biała księga branżowa. Potwierdza: Zastosowanie powłok wodnych jako lepszej alternatywy dla PLA w przypadku deklaracji ekologicznych. Uwaga dotycząca zakresu: Skuteczność zależy od specyficznych wymagań barierowych produktu. ↩
„Wyjaśnienie różnic między opakowaniami nadającymi się do recyklingu a ponownego przetwarzania”, https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Analiza naukowa interakcji różnych polimerów roślinnych z przemysłowymi urządzeniami do produkcji masy celulozowej i tego, czy powodują one zanieczyszczenia. Rola dowodu: korekta faktograficzna; typ źródła: badanie materiałoznawstwa. Potwierdza: twierdzenie, że pochodzenie roślinne nie gwarantuje możliwości ponownego przetwarzania. Uwaga dotycząca zakresu: koncentruje się na infrastrukturze recyklingu na skalę przemysłową. ↩
„Co nowego w polityce opakowaniowej? Przegląd polityki opakowaniowej”, https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Wytyczne dla sprzedawców detalicznych dotyczące gospodarowania odpadami opakowaniowymi i kar finansowych związanych z materiałami mieszanymi nienadającymi się do recyklingu. Rola dowodu: walidacja ekonomiczna; typ źródła: podręcznik zrównoważonego rozwoju w handlu detalicznym. Wspiera: Powiązanie między projektowaniem monomateriałowym a unikaniem opłat za odprowadzanie odpadów na wysypiska. Uwaga dotycząca zakresu: Dotyczy głównie dużych sklepów detalicznych. ↩
„Jak mogę określić, ile spadu użyć?”, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Weryfikacja standardowych branżowych specyfikacji spadu stosowanych w procesach druku komercyjnego i projektowania graficznego. Rola dowodu: walidacja techniczna; typ źródła: podręcznik branżowy. Potwierdza: twierdzenie, że 0,125 cala to standardowy margines spadu. Uwaga dotycząca zakresu: szczegółowe wymagania mogą się różnić w zależności od dostawcy druku lub podłoża. ↩
„Zrozumienie opakowań laminowanych litograficznie i laminowania jednostronnego”, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Literatura techniczna dotycząca procesów łączenia tektury falistej wyjaśnia, jak wilgoć z PVA i nacisk wałków powodują ruch podłoża podczas laminowania. Rola dowodu: walidacja techniczna; typ źródła: branżowy poradnik inżynierski. Potwierdza: fizyczną przyczynę niewspółosiowości tektury. Uwaga dotycząca zakresu: dotyczy w szczególności procesów laminowania na mokro. ↩
„Laminowanie litograficzne a druk cyfrowy: Przewodnik dla kupujących w przemyśle…”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Specyfikacje techniczne zawarte w standardach projektowania opakowań lub instrukcjach produkcji druku określają wymagany spad, aby uwzględnić przesunięcie pasowania podczas laminowania. Rola dowodu: weryfikacja specyfikacji; typ źródła: techniczny podręcznik produkcji. Podpory: konkretny wymiar stosowany w celu zapobiegania odsłonięciu krawędzi. Uwaga dotycząca zakresu: wartości mogą się różnić w zależności od grubości podłoża. ↩
„Laminowanie litograficzne”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Standardy branży poligraficznej określają niezbędne marginesy spadu, aby zapobiec pojawianiu się nierównych krawędzi podłoża po przycięciu. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik branży poligraficznej. Obsługuje: konkretny wymóg spadu 0,5 cala. Uwaga dotycząca zakresu: dotyczy laminowania litograficznego tektury falistej. ↩
„Wpływ wilgoci na proces laminowania – AICC Now”, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Dokumentacja techniczna klejów PVA wyjaśnia, jak płynna natura kleju powoduje przesunięcie materiału podczas laminowania. Rola dowodu: fakt z zakresu materiałoznawstwa; typ źródła: karta katalogowa producenta kleju. Potwierdza: istnienie przesunięcia mechanicznego podczas laminowania na mokro. Uwaga dotycząca zakresu: koncentruje się na klejach na bazie wody. ↩
„Przewodnik po automatyzacji pakowania – Rollon UK”, https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Normy inżynierii przemysłowej szczegółowo opisują odchylenia tolerancji i błędy rejestracji charakterystyczne dla systemów rolkowych o dużej wydajności. Rola dowodowa: ograniczenia techniczne; typ źródła: podręcznik inżynierii przemysłowej. Potwierdza: potrzebę stosowania zaprojektowanych graficznych siatek bezpieczeństwa. Uwaga dotycząca zakresu: porównanie automatycznych rolek z precyzją sterowaną laserowo. ↩
„Jak przygotować linię wykrojnika do projektowania opakowań: Przewodnik krok po kroku”, https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Dokumentacja techniczna dotycząca inżynierii opakowań wyjaśnia, dlaczego liniowe skalowanie plików wektorowych nie uwzględnia grubości materiału ani naddatków na zagięcia. Rola dowodu: sprzeczność techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: niepowodzenie skalowania „skurcz do dopasowania” w produkcji fizycznej. Uwaga dotycząca zakresu: dotyczy podłoży falistych i ciężkich. ↩
„The Ultimate Guide To Corrugated Boxes”, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Dokumentacja techniczna dotycząca materiałoznawstwa tektury falistej, dotycząca zapadania się fali i granic ściskania podczas składania z małym promieniem. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik materiałoznawstwa. Potwierdza: uszkodzenia mechaniczne fali B w mikroskali. Uwaga dotycząca zakresu: dotyczy w szczególności gęstych profili fali. ↩
„Porównanie fali F, E i B w opakowaniach z tektury falistej”, https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Testy porównawcze inżynierii przemysłowej porównujące prędkości ręcznego montażu dla różnych rozmiarów falistej tektury falistej i odstępów między zakładkami. Rola dowodów: walidacja ilościowa; typ źródła: raport z inżynierii przemysłowej. Potwierdza: wzrost wydajności dzięki przejściu na podłoża z mikrofal. Uwaga dotycząca zakresu: wyniki zależą od ogólnej złożoności opakowania. ↩
„Opakowania z mikrofal | Kartony z falą N EF”, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: specyfikacja techniczna; typ źródła: poradnik materiałoznawstwa. Potwierdza: zastosowanie mikrofal w celu lepszego dopasowania do małych szczelin w porównaniu z falą B. Uwaga dotycząca zakresu: wyniki mogą się różnić w zależności od konkretnego gatunku fali. ↩
„[PDF] Kluczowe wskaźniki pomiaru wydajności i wpływu…”, https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: weryfikacja; typ źródła: studium przypadku z zakresu inżynierii przemysłowej. Potwierdza: ilościowe skrócenie czasu montażu dzięki zoptymalizowanym odstępom CAD. Uwaga dotycząca zakresu: metryka dotyczy skalowanych ekspozycji detalicznych. ↩



