Konstrukcyjnie zaprojektowane składane pudełko to wydajny środek marketingowy, ale modyfikacja jego geometrii wiąże się z bezpośrednim ryzykiem mechanicznym, które może sparaliżować łańcuch dostaw w handlu detalicznym.
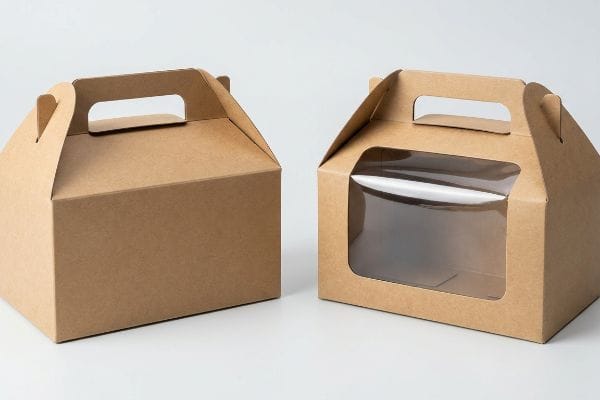
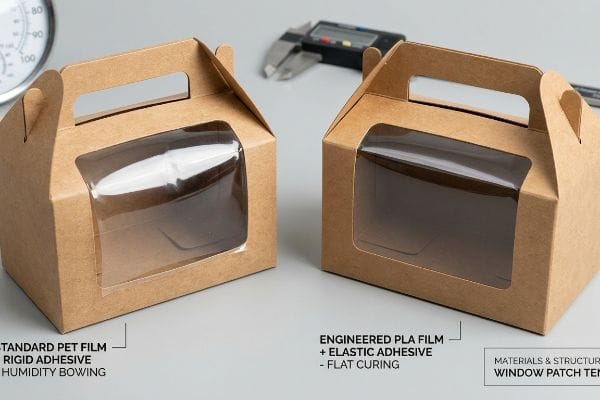
Tak. Do pudełek szczytowych można dodać opcje wycinania lub okienek. Zintegrowanie niestandardowych wycięć poprawia widoczność produktu i poprawia jego widoczność na półkach sklepowych. Jednak usunięcie tektury konstrukcyjnej wymaga precyzyjnych obliczeń naddatku na zagięcia i elastycznego łatania okienek polimerowych, aby zapobiec znacznemu odkształceniu napięcia powierzchniowego podczas transportu w warunkach wysokiej wilgotności.
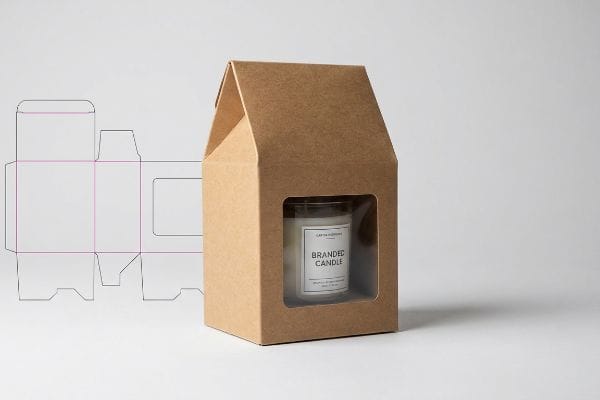
Choć zmiana wyglądu opakowania może wydawać się prostą zmianą kosmetyczną, w rzeczywistości zmienia ona zasadniczo dynamiczną nośność całej konstrukcji.
Czym są niestandardowe skrzynki szczytowe?
Niestandardowe pudełka szczytowe to składane kartony z wbudowanym uchwytem, zaprojektowane specjalnie do sprzedaży detalicznej. Łączą one w sobie główny element transportowy i pojemnik do sprzedaży detalicznej w jedną, spójną konstrukcję.
Niestandardowe pudełka szczytowe to hybrydowe konstrukcje opakowaniowe, łączące w sobie przestrzeń na produkty z zaprojektowanym uchwytem do przenoszenia. Dzięki zastosowaniu zazębiających się paneli dachowych, eliminują konieczność stosowania dodatkowych toreb. Ta architektura w stylu origami wymaga precyzyjnych obliczeń matematycznych na etapie projektowania wspomaganego komputerowo (CAD), aby zapewnić zautomatyzowany montaż bez tarcia na linii pakowania.
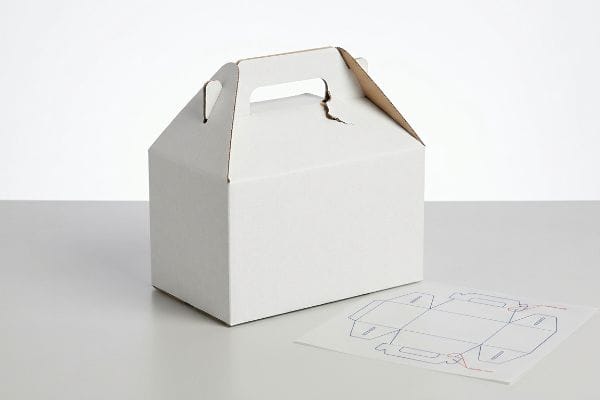
Choć zintegrowany uchwyt wydaje się prostym udogodnieniem, wprowadza on poważne naprężenia strukturalne, których większość uniwersalnych szablonów zupełnie nie jest w stanie obsłużyć.
Awaria uchwytu „kompensacji zacisku”
Kiedy audytuję linie wykrojników dla klientów w przypadku pudełek z niestandardowymi uchwytami, ciągle widzę standardowe szablony pobrane z internetu. Projektanci graficzni traktują zazębiające się zakładki dachowe jako płaskie figury matematyczne, ignorując fizyczną grubość złożonego kartonu. Nie uwzględniają oni konkretnych tolerancji na zagięcia w górnych zamknięciach1. Bez tego krytycznego obliczenia, szczeliny na uchwyty pozostają zbyt wąskie, aby pomieścić pasujące panele2 , gdy materiał fizycznie wygina się o 90 stopni.
To nie jest tylko teoria — widzę to na hali testowej, gdy marki próbują przyspieszyć promocję. Klient kiedyś przesłał płaski plik wektorowy dla pudełka szczytowego E-flute, całkowicie ignorując grubość materiału wynoszącą 0,06 cala (1,5 mm)3. Kiedy złożyliśmy fizyczną białą próbkę, gęste faliste fale zużyły materiał wokół górnego promienia, powodując skurczenie się gniazd uchwytów i ich przesunięcie o mikroułamek 0,04 cala (1 mm). Moja ekipa montażowa musiała agresywnie wciskać wypustki w sztywne gniazda, co natychmiast rozerwało zadrukowaną górną warstwę i zniszczyło estetykę premium. Natychmiast przebudowałem geometrię strukturalną w naszym oprogramowaniu, wykorzystując zautomatyzowane algorytmy kompensacji zacisku4 do matematycznego poszerzenia gniazd odbiorczych specjalnie dla zewnętrznego promienia zagięcia. Dzięki egzekwowaniu tego mikroluzu zapewniłem skrócenie czasu montażu pakowania współpakowanego o szacunkowe 25 sekund na jednostkę, całkowicie eliminując tarcie i oszczędzając budżet marki na robociznę.
| Metryka/Cecha | Szablon ogólny | Zaprojektowana rzeczywistość |
|---|---|---|
| Prześwit gniazda | Płaski wektor 1:15 | Kompensacja zacisku6 |
| Czas montażu | 45 sekund | 20 sekund |
| Współczynnik złomu | Wysokie ryzyko rozdarcia | Blokada bez tarcia7 |
Nie pozwolę, aby wadliwy szablon dyktował koszty pakowania. Precyzyjna inżynieria gwarantuje, że opakowanie chroni produkt bez spowalniania szybkiej linii montażowej.
🛠️ Harvey's Desk: Czy Twoje niestandardowe uchwyty rozrywają się podczas realizacji zamówienia z powodu niewidocznych błędów CAD? 👉 Złóż wniosek o bezpłatny audyt konstrukcji wykrojnika ↗ — Osobiście sprawdzam każdy plik konstrukcyjny w ciągu 24 godzin.
Z jakiego materiału wykonuje się skrzynki szczytowe?
Wybór odpowiedniego podłoża decyduje o tym, czy Twoje pudełko przetrwa transport, czy też ugnie się pod własnym ciężarem. Wybór materiału to coś więcej niż tylko wybór koloru marki.
Materiał używany do produkcji pudeł szczytowych składa się głównie z tektury SBS (Solid Bleached Sulfate), tektury Kraft lub mikrofalowanej tektury falistej Testliner. Dokładny rodzaj podłoża zależy od wagi ładunku. Konstrukcje o dużej gęstości wymagają precyzyjnego wyrównania kierunku włókien, aby zapobiec zgniataniu narożników podczas układania w stosy podczas transportu ciężkich ładunków paletowych LTL (Less-Than-Truckload).
Jeśli jednak wycinasz w tych podłożach duże puste przestrzenie, aby wyeksponować produkt znajdujący się w środku, zasadniczo zmieniasz właściwości fizyczne i chemiczne opakowania.
Zniekształcenie „naprężenia okiennego”
W moim zakładzie regularnie widzę, jak zespoły zaopatrzeniowe zamawiają surową tekturę typu kraft dla uzyskania rustykalnego wyglądu, jednocześnie prosząc o duże, przezroczyste plastikowe okienka. Zakładają, że przyklejenie płaskiej folii PET (politereftalanu etylenu) do wykrojonej w ten sposób pustej przestrzeni to prosta poprawa estetyki. Całkowicie ignorują konflikt napięcia powierzchniowego między porowatymi włóknami papieru8 a sztywnymi tworzywami sztucznymi na bazie ropy naftowej. Ponieważ te dwa różne materiały rozszerzają się i kurczą w zupełnie innym tempie9, struktura pudełka jest zagrożona, zanim jeszcze trafi ono do sklepu.
To nie jest tylko teoria — widzę to na hali testowej, gdy standardowe sztywne kleje są nakładane na elastyczne łaty na okna. Kiedyś audytowałem mocno obciążone pudełko szczytowe na kosmetyki , w którym wykorzystano standardowe okienko PET przyklejone do cienkiej płyty SBS. Po poddaniu testom symulującym transport w warunkach wysokiej wilgotności, włókna papieru wchłonęły wilgoć z otoczenia i pęczniały o mikromargines 0,02 cala (0,5 mm)10, podczas gdy folia plastikowa pozostała sztywna. Ta ogromna odporność chemiczna spowodowała, że całe płaskie pudełko agresywnie wygięło się do wewnątrz jak chips ziemniaczany, całkowicie odrywając okno od struktury pudełka. Dwadzieścia lat pracy na hali nauczyło mnie, aby zakazać tej niedopasowanej chemii. Natychmiast zmieniłem specyfikację materiału na folię PLA (kwas polimlekowy) o wysokiej przejrzystości11 wykorzystującą wysoce elastyczny, odporny na warunki atmosferyczne klej, który dynamicznie rozciąga się wraz z rozszerzaniem się papieru. Ta interwencja chemiczna całkowicie wyeliminowała poważne odkształcenia napięcia powierzchniowego, dzięki czemu kartony pozostały płaskie podczas automatycznego napełniania i uniknięto tysięcy opłat zwrotnych od sprzedawców detalicznych.
| Metryka/Cecha | Ogólne łatanie | Zaprojektowana rzeczywistość |
|---|---|---|
| Podłoże okienne | Folia sztywna PET | Elastyczna folia PLA12 |
| Rodzaj kleju | Standardowy klej statyczny | Obligacja odporna na klimat13 |
| Geometria płytki | Silne wyginanie pod wpływem wilgoci14 | idealnie płaskie utwardzanie |
Nie pozwalam, by zła chemia zepsuła prestiżową prezentację w sklepie. Zmiana na elastyczne kleje do okien gwarantuje, że Twoje opakowanie pozostanie idealnie kwadratowe, niezależnie od trudnych warunków w łańcuchu dostaw.
🛠️ Harvey's Desk: Czy wilgoć powoduje, że Twoje kartony z okienkami odkształcają się i wyginają, zanim jeszcze trafią na półkę sklepową? 👉 Zamów bezpłatną analizę chemiczną materiałów ↗ — 100% poufności. Twoje niepublikowane projekty detaliczne są u mnie bezpieczne.
Jaka jest różnica między pudełkiem szczytowym a pudełkiem prezentowym?
Choć obie konstrukcje podnoszą poziom wrażeń z rozpakowywania, ich fundamenty inżynieryjne są zupełnie inne. Jedna została zaprojektowana z myślą o luksusie statycznym, druga zaś z myślą o mobilności kinetycznej w sklepach detalicznych.
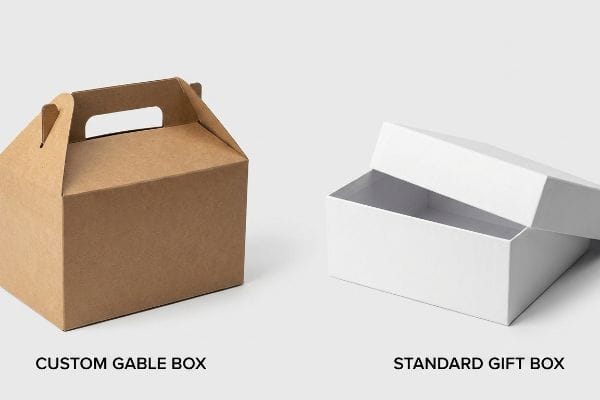
Odróżnienie pudełek szczytowych od standardowych pudełek prezentowych opiera się przede wszystkim na zintegrowanym zamknięciu konstrukcyjnym. Niestandardowe pudełka szczytowe posiadają wbudowane uchwyty do przenoszenia i zazębiające się panele dachowe. Natomiast standardowe, sztywne pudełka prezentowe wykorzystują oddzielne podstawy i pokrywy z mocowaniem wciskowym, co całkowicie eliminuje naprężenie wymagane do bezpośredniego przenoszenia przez konsumenta bez konieczności dodatkowego pakowania w torebki.
Aby zrozumieć tę fizyczną różnicę, trzeba spojrzeć dalej niż tylko na graficzną powierzchnię i przyjrzeć się podstawowym zasadom mechaniki zamknięć monomateriałowych.
Architektura napięciowa „mono-materiału”
Standardowe sztywne pudełko prezentowe działa jak statyczny pojemnik, wykorzystując dwuczęściową teleskopową pokrywę do zatrzymania powietrza i utworzenia fizycznej blokadyciernej15. Projektując pudełko szczytowe, cel inżynierski całkowicie zmienia się w kinetyczną samowystarczalność. Konstrukcja musi bezpiecznie utrzymywać fizyczny produkt, jednocześnie przenosząc dynamiczny ciężar ładunku w górę przez ścianki tektury, bezpośrednio do dłoni konsumenta. Wymaga to zunifikowanej, monomateriałowej architektury, w której górne klapy są precyzyjnie nacięte, aby złożyć się we wzmocniony trójkąt16,działając jak dosłowny system kratownicy.
Aby osiągnąć tę jednolitą wytrzymałość bez polegania na niechlujnej zewnętrznej taśmie lub plastikowych klipsach, dach dwuspadowy wykorzystuje blokadę cierną w stylu origami17. Pasujące panele muszą idealnie na siebie zachodzić, splatając włókna papieru, aby utworzyć mechaniczną kotwicę, która aktywnie opiera się skierowanemu w dół przyciąganiu grawitacyjnemu. Kiedy wyjaśniam to menedżerom produktu, przedstawiam to jako fundamentalną różnicę między wiadrem a sejfem. Standardowe pudełko na prezent leży płasko na półce sklepowej, polegając na torbie na zakupy do transportu ze sklepu. Jednostka szczytowa całkowicie eliminuje tę dodatkową torbę, wykorzystując matematycznie zaprojektowane zatrzaski blokujące do zabezpieczenia wewnętrznego towaru nawet przy poddaniu go działaniu 15 funtów (6,8 kg) kinetycznej siły wahadłowej18 podczas fizycznego przenoszenia. Dzięki zrozumieniu tych odrębnych właściwości mechanicznych, zespoły zaopatrzeniowe mogą właściwie dostosować swój budżet na opakowania strukturalne bezpośrednio do swoich specyficznych wymagań dotyczących obsługi użytkownika końcowego.
| Metryka/Cecha | Standardowe pudełko prezentowe | Niestandardowe pudełko szczytowe |
|---|---|---|
| Metoda transportu | Potrzebna jest dodatkowa torba | Uchwyt do samodzielnego przenoszenia |
| System zamykania | Pokrywa z mocowaniem ciernym19 | Zakładki w stylu origami20 |
| Dystrybucja obciążenia | Statyczna dolna podstawa | Kinetyczne napięcie w górę21 |
Projektuję konstrukcje fizyczne, opierając się wyłącznie na tym, jak będą się one dynamicznie poruszać w realnym świecie. Matematycznie poprawny mechanizm nośny przekształca prosty karton w niezależny, mobilny billboard.
🛠️ Biuro Harveya: Czy przepłacasz za torby zbiorcze, ponieważ Twój karton podstawowy nie ma wbudowanego mechanizmu transportowego? 👉 Uzyskaj bezpłatny audyt konsolidacji opakowań ↗ — Bez pośredników w postaci account managerów. Rozmawiasz bezpośrednio z inżynierami konstrukcyjnymi.
Jak stworzyć własne, niestandardowe pudełka?
Tworzenie spersonalizowanej kampanii opakowaniowej zaczyna się na długo przed tym, zanim tusz trafi na papier. Wymaga to stworzenia idealnego wektorowego schematu, który zautomatyzowane maszyny fabryczne potrafią perfekcyjnie zinterpretować.
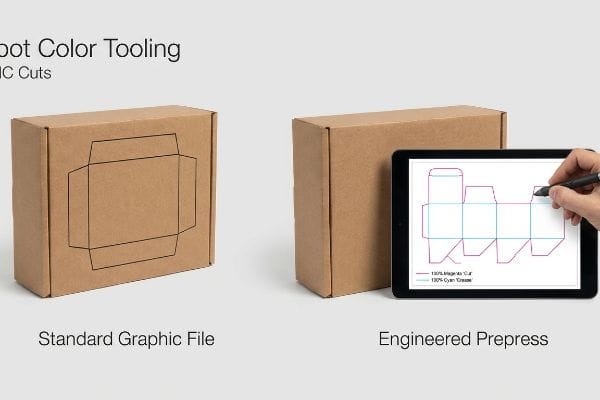
Tworzenie własnych, niestandardowych pudełek wymaga wygenerowania szablonu linii wykrojnika o sprawdzonej konstrukcji. Ten plik wektorowy określa dokładne promienie gięcia i wymiary obwodu. Oprogramowanie do prepressu odczytuje te konkretne pociągnięcia, aby sterować zautomatyzowanymi stołami frezarskimi CNC (Computer Numerical Control), zapewniając niezwykle precyzyjne cięcia mechaniczne podczas masowej produkcji fizycznej.
Jednakże stworzenie takiego projektu w standardowym oprogramowaniu projektowym często skutkuje poważnym rozłączeniem prac nad przygotowaniem do druku, co powoduje całkowite wstrzymanie produkcji.
Wąskie gardło „narzędzi do kolorów dodatkowych”
W moim zakładzie regularnie widzę, jak graficy przesyłają swoje ostateczne projekty opakowań, używając standardowych czarnych linii CMYK (cyjan, magenta, żółty, klucz), aby wskazać miejsca, w których fizyczny arkusz powinien zostać wycięty lub zagięty. Zakładają, że zautomatyzowane stoły do cięcia CAD i wypalarki laserowe do wykrawania płyt interpretują linie wizualne dokładnie tak samo, jak robi to stacjonarna drukarka atramentowa. To krytyczny, ślepy punkt w procesie produkcyjnym. Oprogramowanie przemysłowe nie odczytuje kolorów optycznych; odczytuje ono konkretnie bezwzględne nazwy kolorów dodatkowych przypisane do pociągnięć wektorowych22, aby uruchomić fizyczne ostrza stalowe.
To nie jest tylko teoria — widzę to na hali testowej, gdy klienci próbują ominąć techniczne zasady prepressu, aby przyspieszyć prototypowanie. Marka kiedyś przesłała złożony plik pudełka szczytowego z okienkiem, używając standardowych wektorów 100% czarnych dla wykrojnika. Gdy plik trafił na nasz stół CNC Kongsberg, oprogramowanie maszyny połączyło linie cięcia bezpośrednio z warstwą projektu, co zaowocowało fizyczną białą próbką z grubymi czarnymi kwadratami nadrukowanymi na niej, ale bez fizycznych cięć. Gdy zespół zaopatrzeniowy pozwolił mi dostosować surowe dane pliku, maszyny wykonały ciężką pracę. Przechwyciłem ścieżki wektorowe, oddzieliłem warstwy i matematycznie odwzorowałem pociągnięcia na absolutne mechaniczne kolory punktowe —100% magenty dla „Cięcia” i 100% cyjanu dla „Zagięcia”23. Dzięki egzekwowaniu tej precyzyjnej składni prepressu całkowicie ominąłem błędy automatycznego przetwarzania, skracając czas realizacji próbek z trzech dni do poniżej 24 godzin i zapewniając bezbłędne, bezproblemowe uruchomienie masowej produkcji.
| Metryka/Cecha | Standardowy plik graficzny | Inżynieryjne przygotowanie do druku |
|---|---|---|
| Składnia linii cięcia | CMYK wizualna czerń | 100% plamka magenty24 |
| Wydajność maszyny | Wydrukowane czarne kontury | Ostre jak brzytwa cięcia CNC25 |
| Przykładowy zwrot | 3 dni (przerobione) | Mniej niż 24 godziny26 |
Nie pozwolę, aby słaba higiena plików cyfrowych opóźniła wdrożenie opakowań fizycznych. Prawidłowo odwzorowane kolory dodatkowe gwarantują natychmiastowe wchodzenie ostrzy tnących w tekturę, a jednocześnie zachowują nieskazitelny wygląd nadruku.
🛠️ Harvey's Desk: Czy Twoje zamówienia na próbki strukturalne są stale opóźniane z powodu uszkodzonych lub nieprzetłumaczalnych plików wektorowych? 👉 Uzyskaj bezpłatną diagnostykę plików przed drukiem ↗ — Osobiście sprawdzam każdy plik strukturalny w ciągu 24 godzin.
Wniosek
Zapobieganie uszkodzeniom uchwytów lub poważnie odkształcającym się łatkom okiennym w niestandardowym pudełku szczytowym wymaga bezwzględnej matematycznej precyzji na długo przed rozpoczęciem masowej produkcji. Tylko w zeszłym miesiącu mój audyt strukturalny pomógł trzem markom uniknąć strat rzędu 10 000 dolarów z powodu złomowania zapasów i obciążeń zwrotnych od sprzedawców detalicznych. Jeśli masz dość teoretycznych szablonów, które zawodzą na fizycznej linii montażowej, pozwól mi osobiście przejrzeć Twoje pliki strukturalne przez Bezpłatny Audyt Structural Dieline ↗, aby matematycznie wyeliminować ukryte tarcie, które obniża zwrot z inwestycji w opakowania.
„Analityczne wyznaczanie sztywności zginania pięciowarstwowego opakowania…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Autorytatywne źródło informacji na temat projektowania opakowań konstrukcyjnych wyjaśniałoby matematyczną konieczność uwzględniania naddatków na zginanie, aby uwzględnić grubość materiału podczas składania. Rola dowodowa: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: wymóg przeprowadzania szczegółowych obliczeń w projektowaniu linii wykrojników. Uwaga dotycząca zakresu: dotyczy tektury i podłoży falistych. ↩
„Projektowanie opakowań konstrukcyjnych: kluczowe elementy i proces”, https://www.arkay.com/resources/structural-packaging-design. Standardy branżowe dotyczące wykrawania szczegółowo opisują, jak ignorowanie grubości materiału prowadzi do pasowań wciskowych i awarii montażu w konstrukcjach blokujących. Rola dowodu: wyjaśnienie przyczynowe; typ źródła: podręcznik projektowania technicznego. Potwierdza: fizyczne konsekwencje pomijania grubości materiału w systemach CAD. Uwaga dotycząca zakresu: dotyczy architektur blokujących z wypustkami i rowkami. ↩
„Przewodnik po grubości tektury”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoocGCC9NKNiaba68Yzw8CrOXC9lDWTDCyT14ug_TTcvfn-6VGkh. Weryfikacja standardowych pomiarów grubości materiału falistej E w celu zapewnienia dokładności technicznej. Rola dowodu: specyfikacja techniczna; typ źródła: branżowy standardowy przewodnik po opakowaniach. Wsparcie: stałe grubości materiałów. Uwaga dotycząca zakresu: wartości mogą się nieznacznie różnić w zależności od producenta. ↩
„Opakowania z tektury falistej o innowacyjnej konstrukcji zapewniającej ulepszone…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Potwierdzenie istnienia i działania kompensacji suwmiarki w oprogramowaniu do projektowania opakowań konstrukcyjnych, uwzględniającej grubość materiału podczas składania. Rola dowodowa: weryfikacja procesu technicznego; typ źródła: dokumentacja oprogramowania CAD lub podręcznik inżynierski. Wsparcie: metoda korekcji geometrii konstrukcyjnej. Uwaga dotycząca zakresu: Implementacja różni się w zależności od dostawcy oprogramowania. ↩
„Optymalne projektowanie opakowań z tektury falistej o podwójnych ściankach – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Krótkie wyjaśnienie, dlaczego stosowanie surowych wymiarów wektorowych bez uwzględnienia fałdowania materiału prowadzi do zakłóceń strukturalnych. Rola dowodu: analiza porównawcza; typ źródła: poradnik projektowania strukturalnego. Wsparcie: nieefektywność szablonów generycznych. Uwaga dotycząca zakresu: Powszechne w podstawowym oprogramowaniu CAD. ↩
„Przewodnik po szablonach pudełek: Jak projektować precyzyjne wykrojniki do opakowań”, https://gentlever.com/what-is-box-template-and-how-to-design/. Krótkie wyjaśnienie, jak dostosowanie wymiarów szczeliny w oparciu o grubość materiału (suwmiarka) zapobiega uszkodzeniom uchwytu i zapewnia prawidłowe dopasowanie. Rola dowodowa: specyfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: skuteczność zaprojektowanego prześwitu szczeliny. Uwaga dotycząca zakresu: Dotyczy podłoży z tektury falistej i kartonów składanych. ↩
„Redukcja ilości złomu: wzór, punkty odniesienia i sprawdzone metody…”, https://usersolutions.com/blog/scrap-rate-reduction. Krótkie wyjaśnienie, jak konkretne mechanizmy blokujące redukują naprężenia i rozdarcia materiału podczas procesu gięcia. Rola dowodu: weryfikacja wydajności; typ źródła: studium przypadku przemysłowego. Wsparcie: redukcja ilości złomu. Uwaga dotycząca zakresu: Wyniki mogą się różnić w zależności od gatunku materiału. ↩
„[PDF] Adhezja metalu do folii PET – TAPPI.org”, https://www.tappi.org/content/events/07place/papers/culbertson.pdf. Techniczne wyjaśnienie różnicy energii powierzchniowej między materiałami porowatymi na bazie celulozy a niepolarnymi polimerami termoplastycznymi. Rola dowodowa: walidacja techniczna; typ źródła: czasopismo z zakresu nauk materiałoznawczych. Potwierdza: trudność łączenia PET z papierem. Uwaga dotycząca zakresu: koncentruje się na napięciu/energii powierzchniowej. ↩
„Wpływ współczynnika rozszerzalności cieplnej i absorpcji wilgoci…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Analiza porównawcza współczynnika rozszerzalności cieplnej i szybkości absorpcji wilgoci dla PET i tektury typu Kraft. Rola dowodowa: weryfikacja faktów; typ źródła: podręcznik inżynierii opakowań. Dowody: naruszenie struktury spowodowane nierównomierną rozszerzalnością. Uwaga dotycząca zakresu: dotyczy zmiennych warunków środowiskowych. ↩
„Tektura SBS vs. SUS”, https://unicopacking.com/en/new/sbs-vs-sus-paperboard.html. Dane techniczne dotyczące stabilności wymiarowej i współczynnika absorpcji wilgoci przez tekturę SBS w celu weryfikacji wskaźnika rozszerzalności. Rola dowodowa: weryfikacja wskaźnika technicznego; typ źródła: czasopismo z zakresu materiałoznawstwa. Potwierdza: fizyczną przyczynę zniekształcenia powierzchni okiennych. Uwaga dotycząca zakresu: dotyczy środowisk transportowych o wysokiej wilgotności. ↩
„Poza tworzywami kopalnymi: biopolimery nowej generacji oparte na PLA… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC13001162/. Porównanie właściwości mechanicznych i elastyczności folii PLA i PET w opakowaniach w celu walidacji ich zastosowania w zapobieganiu odkształceniom naprężeniowym. Rola dowodowa: walidacja rozwiązania technicznego; typ źródła: podręcznik inżynierii opakowań. Potwierdza: skuteczność PLA jako podłoża do nakładek na okna. Uwaga dotycząca zakresu: skoncentrowana na zastosowaniach w elastycznych oknach. ↩
„Przegląd potencjału biopolimeru kwasu polimlekowego… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11091039/. Porównanie techniczne folii PLA i PET, ze szczególnym uwzględnieniem elastyczności i naprężenia w okienkach opakowaniowych. Rola dowodowa: specyfikacja techniczna; typ źródła: karta charakterystyki materiałoznawstwa. Potwierdza: zastosowanie PLA jako niskonapięciowej alternatywy dla PET. Uwaga dotycząca zakresu: dotyczy przezroczystych łatek okiennych. ↩
„Kleje do tektury i opakowań”, https://cattieadhesives.com/adhesive-applications/packaging-adhesives. Weryfikacja właściwości kleju, który utrzymuje integralność połączenia w warunkach wahań temperatury i wilgotności. Rola dowodu: walidacja wydajności; typ źródła: poradnik dotyczący klejów przemysłowych. Potwierdza: twierdzenie, że specjalistyczne wiązania zapobiegają uszkodzeniom łat. Uwaga dotycząca zakresu: skupienie się na klejach do przemysłu opakowaniowego. ↩
„Wpływ zawartości wilgoci w pustym materiale na proces formowania i…”, https://repository.rit.edu/cgi/viewcontent.cgi?article. Naukowe wyjaśnienie reakcji materiałów higroskopijnych w podłożach opakowaniowych na wilgoć, prowadzącej do odkształceń. Rola dowodu: mechanizm przyczynowy; typ źródła: podręcznik inżynierii opakowań. Potwierdza: twierdzenie, że łatanie ogólne jest podatne na odkształcenia wywołane wilgocią. Uwaga dotycząca zakresu: dotyczy podłoży papierowych. ↩
„Teleskopowe sztywne pudełka: cechy konstrukcyjne, zalety,…”, https://boxagency.co/blog/telescopic-rigid-boxes/?srsltid. Wyjaśnienie mechanicznego systemu zamykania tarciem i ciśnieniem powietrza w teleskopowych pudełkach prezentowych. Rola dowodu: specyfikacja techniczna; typ źródła: poradnik inżynierii opakowań. Wsparcie: mechanizm blokujący tarciem. Uwaga dotycząca zakresu: dotyczy sztywnych pudełek dwuczęściowych. ↩
„Kratownica trójkątna – kratownica XSF”, https://www.xsftruss.com/triangle-truss/. Analiza inżynierska integralności strukturalnej kratownicy, uzyskanej dzięki żłobionym trójkątnym fałdom w skrzynce szczytowej. Rola dowodu: analiza strukturalna; typ źródła: podręcznik wzornictwa przemysłowego. Wsparcie: dynamiczne przenoszenie ciężaru ładunku. Uwaga dotycząca zakresu: ograniczone do tektury monomateriałowej. ↩
„Struktury origami z grubych paneli tworzące bezszwowe powierzchnie – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12022054/. Dokumentacja techniczna dotycząca projektowania pudełek składanych wyjaśnia geometrię i mechanikę zamknięć ciernych stosowanych w szczytach dachów. Rola dowodowa: wyjaśnienie strukturalne; typ źródła: przewodnik projektowy. Podpory: mechanizm zamknięcia dachu dwuspadowego. Uwaga dotycząca zakresu: dotyczy pudełek składanych wykonanych z jednego materiału. ↩
„Nośność skrzynki skrętnej”, https://sawmillcreek.org/threads/torsion-box-capacity.37461/. Autorytatywny podręcznik inżynierii opakowań lub karta specyfikacji technicznej zweryfikuje nośność i odporność na siłę wahadłową standardowych zatrzasków skrzynek szczytowych. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynieryjny. Potwierdza: limit masy właściwej dla siły kinetycznej podczas transportu. Uwaga dotycząca zakresu: nośność różni się w zależności od gramatury papieru i gramatury (GSM). ↩
„Hurtowa sprzedaż pudełek prezentowych z dnem i pokrywką cierną – BD Print”, https://www.bdprint.com/wholesale-custom-friction-base-lid-gift-boxes/. Definicja systemów zamykania ciernego (teleskopowego) powszechnie stosowanych w sztywnych, luksusowych pudełkach prezentowych. Rola dowodowa: definicja techniczna; typ źródła: specyfikacja produkcyjna. Wsparcie: mechanizm zamykania standardowych pudełek prezentowych. Uwaga dotycząca zakresu: odnosi się do pasowania bez kleju o ścisłej tolerancji. ↩
„Pudła szczytowe | Niestandardowe opakowania szczytowe”, https://thepackagingtree.com/gable-boxes?srsltid=AfmBOorcq8aMGGeo41bKhYD8JHgccYv3NtPiuC3y3agXIpSKZW90wS__. Opis zazębiających się wzorów składania stosowanych w konstrukcji puszek szczytowych w celu zapewnienia integralności strukturalnej bez użycia klejów. Rola dowodowa: weryfikacja konstrukcji; typ źródła: podręcznik wzornictwa przemysłowego. Wsparcie: mechanizm składania puszek szczytowych. Uwaga dotycząca zakresu: koncentruje się na monomateriałowym montażu konstrukcyjnym. ↩
„Oszacowanie wytrzymałości na ściskanie tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Techniczne wyjaśnienie, w jaki sposób zintegrowana konstrukcja uchwytu i zagięcia w skrzynce szczytowej przesuwa rozkład obciążenia z podstawy na naprężenie uchwytu. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Wsparcie: różnice w konstrukcji konstrukcyjnej w zakresie nośności. Uwaga dotycząca zakresu: dotyczy w szczególności konstrukcji uchwytów monomateriałowych. ↩
„Wytyczne graficzne”, https://www.delinebox.com/graphic-guidelines/. Wyjaśnienie, jak oprogramowanie CAD/CAM rozróżnia linie cięcia i bigowania za pomocą nazwanych kolorów dodatkowych, a nie wartości CMYK. Rola dowodu: walidacja techniczna; typ źródła: profesjonalna instrukcja druku lub dokumentacja oprogramowania. Wsparcie: wymóg mapowania kolorów dodatkowych w przemysłowym wykrawaniu. Uwaga dotycząca zakresu: dotyczy zautomatyzowanych systemów CNC i laserowych systemów wykrawania. ↩
„Adobe Illustrator – Jakiego wzornika kolorów użyć do linii cięcia?”, https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Standardowe wytyczne branżowe dotyczące przygotowania do druku dla maszyn CNC do frezowania i wykrawania zazwyczaj wymagają stosowania odrębnych kolorów dodatkowych w celu odróżnienia ścieżek cięcia od bigowania. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik branżowy. Wsparcie: konieczność precyzyjnego mapowania kolorów dodatkowych w przypadku zautomatyzowanego oprzyrządowania. Uwaga dotycząca zakresu: Chociaż konkretne kolory można dostosować do indywidualnych potrzeb, stosowanie niedrukowalnych kolorów dodatkowych jest uniwersalnym wymogiem technicznym. ↩
„Czym jest przygotowanie opakowań do druku? Pełny przegląd”, https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. Dokumentacja techniczna dotycząca stosowania niedrukowalnych kolorów dodatkowych do oznaczania ścieżek cięcia w maszynach zautomatyzowanych. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik branżowy. Wsparcie: stosowanie magenty w kolorach dodatkowych w składni linii cięcia. Uwaga dotycząca zakresu: konkretne wybory kolorów mogą się różnić w zależności od drukarni, ale są zgodne z zasadą koloru dodatkowego. ↩
„Rysowanie wektorowe dla CNC: Odkryj niezrównaną precyzję maszyn.”, https://dxf4you.com/blog/vector-drawing-for-cnc-unlock-unparalleled-machine-precision/. Techniczne wyjaśnienie, w jaki sposób wysokiej jakości plany wektorowe umożliwiają maszynom CNC wykonywanie precyzyjnych ścieżek cięcia. Rola dowodu: proces techniczny; typ źródła: specyfikacja maszyny. Potwierdza: twierdzenie o wyższej wydajności maszyny z plików inżynieryjnych. Uwaga dotycząca zakresu: precyzja zależy od kalibracji sprzętowej. ↩
„Rynek usług graficznych w zakresie prepressu i opakowań | CAGR 7,4%”, https://market.us/report/pre-press-and-packaging-graphics-services-market/. Analiza porównawcza harmonogramów produkcji prototypów z wykorzystaniem plików inżynieryjnych i plików wymagających ręcznej obróbki. Rola dowodu: wskaźnik wydajności; typ źródła: benchmark branżowy. Potwierdza: twierdzenie o efektywności w zakresie realizacji inżynieryjnych prac prepress. Uwaga dotycząca zakresu: harmonogramy zależą od mocy produkcyjnych i sprzętu dostawcy. ↩