
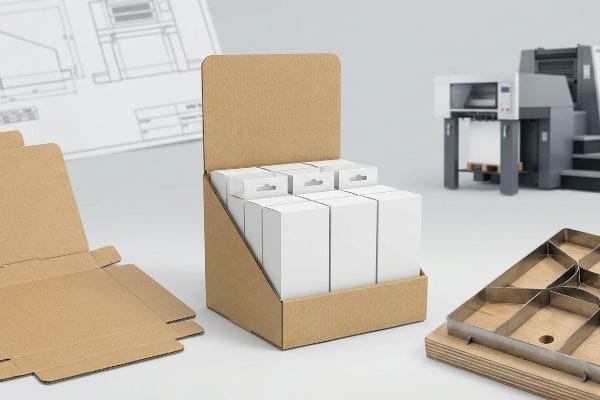
Wiesz, że Twój produkt jest niesamowity, ale dostarczenie go bezpiecznie na halę sklepową bez ryzyka zawalenia się konstrukcji lub uszkodzenia produktu w transporcie, które mogłoby zaszkodzić marce, przypomina poruszanie się po polu minowym.
Pudełka ekspozycyjne wycinane sztancowo to precyzyjnie zaprojektowane rozwiązania opakowaniowe, mające na celu podniesienie standardu sprzedaży detalicznej. Dzięki zastosowaniu specjalistycznych stalowych wykrojników, konstrukcje te eliminują błędy ręcznego cięcia, zapewniając identyczne wymiary złożenia, co przyspiesza proces pakowania, minimalizuje uszkodzenia w transporcie i maksymalizuje widoczność w sklepie dla wiodących marek konsumenckich.
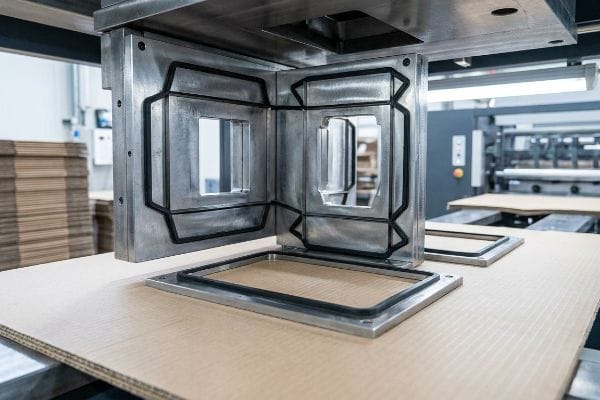
Opanowanie tego formatu strukturalnego to dokładna różnica między bezproblemowym wdrażaniem na skalę ogólnokrajową a ogromną stertą odrzuconych produktów zalegającą bezużytecznie na zapleczu sklepu. Pokażę ci, jak to działa w praktyce na hali fabrycznej.
Czym są pudełka wycinane?
Czy obecnie polegasz na podstawowych przewoźnikach przy transporcie towarów detalicznych najwyższej jakości?
Pudełka wycinane sztancowo to pojemniki z tektury falistej lub tektury falistej, produkowane przy użyciu wstępnie zaprogramowanych maszyn CNC (Computer Numerical Control) i niestandardowych stalowych wykrojników. Ten mechaniczny proces tnie, biguje i nacina surowe, płaskie podłoża, tworząc ściśle określone geometrie wymiarowe, eliminując potrzebę stosowania taśmy klejącej lub ręcznej regulacji rozmiaru.
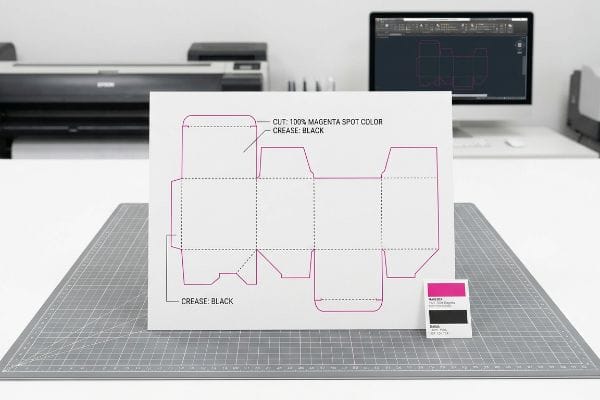
Zrozumienie mechanizmów stojących za tymi pudełkami jest kluczowe, ponieważ matematyka decyduje o szybkości montażu.
Ukryta pułapka prepressu w pudełkach wycinanych
Nawet doświadczone zespoły ds. zaopatrzenia często zakładają, że jeśli linia wykrojnika wygląda idealnie na ekranie w formacie PDF (Portable Document Format), automatycznie przełoży się na nieskazitelne pudełko. Przesyłają standardowe pliki graficzne w kolorach CMYK (cyjan, magenta, żółty i czarny), wierząc, że maszyny fabryczne same zrozumieją, gdzie ciąć i gdzie składać, bazując wyłącznie na liniach wizualnych. To powoduje ogromny rozdźwięk między projektowaniem graficznym a realiami produkcji przemysłowej1 .
Widzę tę ślepą plamkę stale, gdy marki przechodzą ze standardowego druku komercyjnego na opakowania strukturalne. Brutalna rzeczywistość jest taka, że automatyczne stoły tnące nie odczytują wizualnych czarnych linii2. Wyraźnie pamiętam, jak patrzyłem na piękną, w pełni zadrukowaną partię nagłówków displayowych zjeżdżającą z linii, tylko po to, by usłyszeć głośny, ścierny szum ostrza CNC tnącego absolutnie nic. Ponieważ projektant użył standardowego czarnego tuszu do ścieżek cięcia zamiast przypisać mechaniczny kolor punktowy3, oprogramowanie maszyny RIP (Raster Image Processor) połączyło linie bezpośrednio z grafiką. Zespół co-packingu został wpatrzony w płaski arkusz tektury, całkowicie niezdolny do złożenia ekspozytora, co spowolniło linię montażową o około 35%. Zawsze zmuszam zespoły do przypisywania absolutnych kolorów punktowych — takich jak 100% magenty do cięć — aby zagwarantować, że fizyczna stal zaangażuje się w tekturę, całkowicie eliminując przestoje linii montażowej i oszczędzając ogromne koszty pracy ręcznej.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Wykorzystanie standardowych czarnych linii CMYK do wykrojników strukturalnych. | Przypisz 100% koloru punktowego magenta specjalnie dla ścieżek cięcia mechanicznego4. | Eliminuje konieczność ręcznego przycinania, oszczędzając 40 sekund na montaż na jednostkę5. |
| Poleganie na wizualnych plikach PDF w celu uzyskania instrukcji składania. | Użyj programu ArtiosCAD do oddzielenia fizycznej warstwy strukturalnej6 od dzieła sztuki. | Gwarantuje składanie bez tarcia, co jest szczególnie przydatne w przypadku sprzedawców, którzy się spieszą. |
| Zakładając, że drukarki automatycznie korygują pliki wierszy strukturalnych. | Przed rozpoczęciem masowego drukowania należy zlecić sprawdzenie pliku przed lotem. | Zapobiega całkowitemu odrzuceniu ekspozycji na poziomie magazynu. |
Nigdy nie pozwalam, aby plik trafił na halę produkcyjną bez dokładnego audytu przed drukiem, ponieważ wykrycie błędu odwzorowania kolorów na ekranie zajmuje pięć minut, ale naprawienie pominiętego fizycznego cięcia może kosztować cały nakład produkcyjny.
🛠️ Biurko Harveya: Nie masz pewności, czy Twój grafik prawidłowo oddzielił ścieżki cięcia mechanicznego od grafiki? 👉 Zleć audyt linii cięcia ↗ — Bezpośredni dostęp do mojego biurka. Zero automatycznego spamu sprzedażowego, obiecuję.
Do czego służą wycinane kształty?
Czy Twoje stoiska z produktami detalicznymi wtapiają się w tło zatłoczonego sklepu klubowego?
Wykrojniki służą do natychmiastowego przełamania wizualnej monotonii w zatłoczonych alejkach sklepowych. Dzięki zastosowaniu radykalnych krzywizn i trójwymiarowych nagłówków, te niestandardowe geometrie przechwytują linię wzroku kupującego z odległości dziewięciu metrów, psychologicznie stymulując impulsywne zaangażowanie i zasadniczo odróżniając towary premium od standardowych, prostokątnych kartonów wysyłkowych.
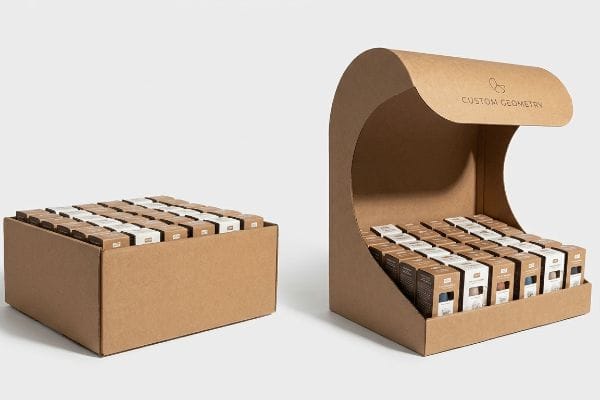
Kiedy zrozumiesz, że prosta, zakrzywiona krawędź może przyciągnąć uwagę, uświadomisz sobie, że inżynieria budowlana jest w rzeczywistości Twoim najskuteczniejszym narzędziem marketingowym.
Napędzanie konwersji impulsów za pomocą wycinanych kształtów
Częstą pułapką wschodzących marek jest projektowanie ekspozycji sklepowej wyłącznie na płaskim monitorze komputerowym, zakładając, że sama jasna grafika będzie napędzać sprzedaż. Projektują idealnie kwadratowe, wysoce wydajne pudełka, aby zaoszczędzić na kosztach oprzyrządowania. To wysoce logiczne podejście całkowicie ignoruje chaotyczne, przeciążone sensorycznie środowisko hipermarketów, gdzie spieszący się klienci aktywnie ignorują symetryczne bloki kolorów .
Klienci często pytają mnie, dlaczego ich niezwykle funkcjonalne, jaskrawo kolorowe, kwadratowe ekspozytory nie przyciągają klientów. Odpowiedź leży w ścisłej zasadzie „3-3-3” dotyczącej zaangażowania przestrzennego8.Kiedyś obserwowałem, jak marka rozpoczynała ogromną sezonową kampanię, wykorzystując standardowe, płaskie ekspozytory. Stojąc w przejściu, ekspozytory wyglądały jak jednolita ściana beżu; płaskie krawędzie całkowicie pochłaniały ostre, górne światło jarzeniówek. Natychmiast wprowadziłem konstrukcyjny pivot, wysuwając ekspozytor zaledwie o 50,8 mm i tworząc asymetryczną, opadającą, wycinaną krzywiznę. Od razu można było dostrzec ostry, fizyczny kontrast cienia rzucanego na tylny panel. To agresywne zaburzenie konstrukcji przyciągało wzrok z odległości 9,1 metra, zmuszając kupujących do fizycznego odwrócenia głowy, co natychmiast zwiększało liczbę włożonych koszyków i znacznie kompensowało początkową inwestycję w narzędzia.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Projektowanie idealnie kwadratowych wyświetlaczy w celu maksymalizacji zagęszczenia przesyłek. | Wprowadź asymetryczne, wygięte, wycinane nagłówki, aby przełamać wizualną monotonię. | Przyciąga uwagę kupującego z odległości9, zwiększając sprzedaż impulsywną. |
| Poleganie wyłącznie na grafice drukowanej, aby wyróżnić się na półce. | Wykorzystuj trójwymiarowe warstwy strukturalne do rzucania fizycznych cieni. | Zapewnia widoczność o wysokim kontraście w trudnych warunkach oświetleniowych w sklepie10. |
| Projektowanie wyłącznie z myślą o czytaniu z bliska na płaskim ekranie komputera. | Zastosuj regułę przestrzenną 3-3-3nr 11 , aby zapobiegać zakłóceniom widzenia na dużą odległość. | Zapobiega staniu się wyświetlacza hałasem tła w sklepie. |
Zawsze mówię menedżerom marek, że płaskie pudełko to tylko logistyka, ale dynamicznie ukształtowana konstrukcja aktywnie sprzedaje produkt, podczas gdy konkurencja siedzi cicho na półce.
🛠️ Biurko Harveya: Zastanawiasz się, czy Twoja obecna struktura merchandisingowa jest w stanie przyciągnąć uwagę z odległości dziesięciu metrów? 👉 Zamów analizę przestrzenną ↗ — Pobierz bezpiecznie. Moja skrzynka odbiorcza jest otwarta, jeśli będziesz mieć pytania później.
Jakie są wady wykrawania?
Czy zdarzyło Ci się kiedyś rozpakować luksusowy produkt ekspozycyjny i odkryć, że jego pięknie zadrukowane rogi już się popękały?
Wady wykrawania koncentrują się przede wszystkim na naprężeniach materiału i początkowych nakładach na oprzyrządowanie. Wciskanie agresywnych stalowych ostrzy w grube tektury faliste z natury rozciąga włókna papieru. Bez ścisłej kontroli wilgotności i odpowiedniego profilowania matrycy, to tarcie fizyczne łatwo powoduje pękanie wysokiej jakości zadrukowanych arkuszy wierzchnich wzdłuż linii zagięć strukturalnych.
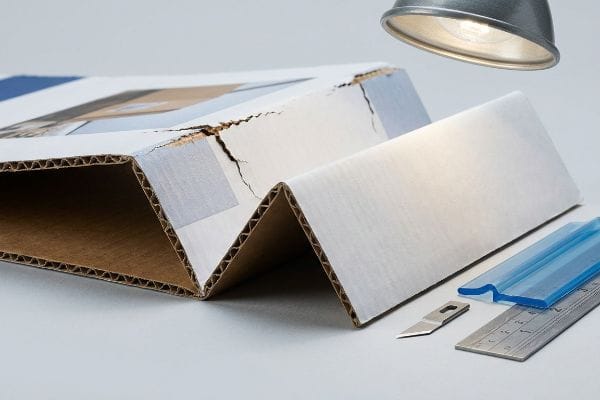
Ograniczenia materiałowe nie są czynnikami wykluczającymi, ale wymagają dogłębnej znajomości fizyki papieru, aby zapobiec błędom w masowej produkcji.
Dlaczego standardowe wykrawanie powoduje pękanie litografii
Marki często promują tekturę o wysokiej wytrzymałości 32ECT (test zgniatania krawędzi), aby zmaksymalizować nośność12, zakładając, że im grubszy materiał, tym lepszy ekspozytor. Wysyłają płaskie projekty do standardowej drukarni komercyjnej, oczekując, że gruba tektura złoży się równie gładko, jak broszura na cienkim papierze. Całkowicie ignorują gwałtowne urazy mechaniczne, które powstają, gdy zgniata się gęstą, wielowarstwową strukturę papieru pod kątem 90 stopni.
Wyobraź sobie, że próbujesz ostro złożyć gruby kawałek dywanu w salonie; górne włókna rozciągną się i w końcu pękną pod wpływem naprężenia. Dobrą regułą jest to, że im grubsze podłoże konstrukcyjne, tym szerszy musi być margines na zagięcie13. Widziałem niezliczone premiery detaliczne, które zostały przerwane, ponieważ pracownik działu pakowania próbował złożyć ciężką podstawę ekspozycyjną, tylko po to, by usłyszeć mdły, suchy dźwięk rozrywania zadrukowanego arkusza wierzchniego pękającego szeroko, odsłaniając surowe, brązowe żłobienia pod spodem. Aby zapobiec temu pękaniu litografii, natychmiast wdrażam specjalistyczne żeńskie kanały bigujące matrycy14 na płycie tnącej. Ten polimerowy kanał działa jak kowadło, precyzyjnie kontrolując rozciąganie włókien papieru podczas uderzenia wykrojnika. Całkowicie neutralizuje naprężenie mechaniczne, gwarantując nieskazitelne, bezpękliwe zgięcie, które zachowuje zarówno ogromną wytrzymałość na obciążenie palety, jak i wysoką jakość wizualną.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Zakładając, że grube, wytrzymałe deski złożą się idealnie pod kątem 90 stopni. | Wykorzystaj żeński kanał zagnieceń matrycy, aby kontrolować rozciąganie włókien15. | Zapobiega agresywnemu pękaniu wierzchniej warstwy, przyczyniając się do utrzymania wizerunku marki premium. |
| Używanie standardowych ustawień druku komercyjnego dla grubych, konstrukcyjnych, falistych tektur. | Matematycznie zwiększ margines zagięcia, aby skompensować grubość płyty16. | Umożliwia pracownikom szybki montaż ekspozycji bez konieczności użycia siły przy panelach. |
| Ignorowanie naprężenia fizycznego wierzchniej warstwy zadrukowanej podczas wycinania. | Przed rozpoczęciem wykrawania należy przeprowadzić ścisłą kontrolę wilgotności otoczenia 17 . | Zapewnia giętkość włókien papieru, zapobiegając kruchym pęknięciom konstrukcyjnym. |
Nie zgadzam się na poświęcenie jakości estetycznej na rzecz wytrzymałości konstrukcyjnej; dzięki precyzyjnej kontroli zagnieceń gwarantuję, że otrzymasz ładowność porównywalną z czołgiem, która nadal będzie wyglądać jak luksusowe opakowanie kosmetyków.
🛠️ Biurko Harvey'a: Czy Twoje wytrzymałe ekspozytory podłogowe cierpią z powodu pękniętych krawędzi i odsłoniętego papieru po złożeniu? 👉 Zdobądź swoje rozwiązanie strukturalne ↗ — Bez formularzy, które wywołują niekończące się telefony sprzedażowe. Tylko czysta wartość.
Jakie są różne rodzaje pudełek wycinanych?
Czy planujesz użyć dokładnie tego samego szablonu konstrukcyjnego zarówno dla ekspozycji podłogowych , jak i dla stanowisk kasowych?
Różne rodzaje pudełek wycinanych obejmują masywne ekspozytory paletowe, interaktywne zaślepki, tace gotowe do umieszczenia na półce oraz kompaktowe regały ekspozycyjne. Każda z tych kategorii wymaga zupełnie innych tolerancji konstrukcyjnych, grubości podłoża oraz lokalnych blokad ciernych, aby bezpiecznie przenosić ładunki o różnej masie i ściśle spełniać lokalne limity zgodności przestrzennej dużych pudełek.
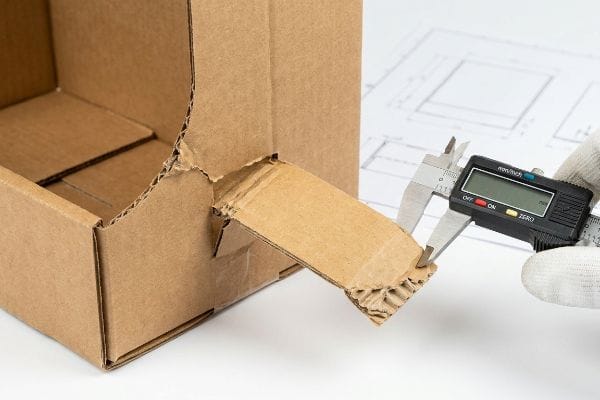
Jednak znajomość teorii tych różnych kategorii nie wystarczy, gdy zaczną działać zautomatyzowane maszyny, a kontrolę przejmie fizyka materiałów.
Dlaczego skalowanie różnych typów pudełek wycinanych w hali produkcyjnej nie sprawdza się
Niebezpiecznie powszechnym założeniem w obszarze zamówień na opakowania jest to, że można matematycznie zmniejszyć o 50% plik CAD udanego ekspozytora podłogowego, aby natychmiast stworzyć ekspozytor na ladę. Marki wierzą, że zmniejszenie pliku w całej firmie zachowuje logikę inżynieryjną, oszczędzając im kosztów generowania nowych projektów konstrukcyjnych. Ten teoretyczny skrót całkowicie ignoruje nieubłaganą geometrię fizyczną grubej tektury falistej[18].
W moim zakładzie rutynowo obserwuję, jak ta strategia „kurczenia się, aby dopasować” powoduje poważne awarie linii montażowej podczas wstępnych testów. Kiedy bierzesz ciężką płytę z falą B i matematycznie zmniejszasz jej zazębiające się wypustki i promienie zagięcia do mikroproporcji, gęste wewnętrzne łuki po prostu nie mogą się wystarczająco ścisnąć, aby wykonać obrót19.Testuję to za pomocą suwmiarki cyfrowej na hali montażowej; szczelina, która pierwotnie była zmniejszona do 0,12 cala (3,04 mm), fizycznie nie jest w stanie pomieścić płyty o grubości 0,15 cala (3,81 mm). Pracownicy działu pakowania desperacko miażdżą wypustki dłońmi, niszcząc integralność strukturalną i w końcu sięgają po brzydką przezroczystą taśmę, aby utrzymać chwiejny element w całości. Wymuszając obowiązkowy obrót materiału do cienkiego podłoża z falą E20 i całkowicie przeliczając fizyczne tolerancje luzu, zapewniam, że zazębiające się wypustki ślizgają się bez wysiłku. Ta mikroregulacja zapobiega wyginaniu się ekspozytorów pod wpływem naprężeń, co skraca czas montażu opakowań zbiorczych o 45 sekund na sztukę i natychmiast chroni marżę zysku projektu.
| Typowy błąd nowicjusza | Profesjonalna naprawa | Korzyść dla klientów detalicznych |
|---|---|---|
| Zmniejszenie dużego pliku ekspozycyjnego ustawionego na podłodze o 50% w celu umieszczenia go na blacie. | Przeprojektuj plik strukturalny specjalnie pod kątem nowych zlokalizowanych wymiarów. | Gwarantuje, że blokady cierne rzeczywiście bezpiecznie trzymają całość. |
| Wciskanie grubej tektury falistej B w bardzo kompaktowe, maleńkie, zazębiające się szczeliny na zakładki. | Przenieś materiał na lekką falę E, aby uzyskać ciasne geometryczne zagięcia21. | Eliminuje potrzebę stosowania przezroczystej taśmy podczas pospiesznego rozkładania towaru w sklepie. |
| Ignorowanie fizycznej grubości płyty podczas zmniejszania całości projektu22. | Dokładna kalibracja odstępów między szczelinami przy użyciu cyfrowych pomiarów mikrometrycznych. | Zapobiega agresywnemu wyginaniu się i przewracaniu podstawy wyświetlacza. |
Zawsze mówię moim klientom, że tektura falista nie skaluje się idealnie jak zdjęcie cyfrowe; wymaga ona bardzo szczegółowych obliczeń matematycznych dotyczących jej fizycznej grubości.
🛠️ Biurko Harveya: Nie pozwól, aby 2-milimetrowa wada konstrukcyjna zrujnowała otwarcie 500 sklepów. 👉 Wyślij mi plik Dieline ↗ — Przetestuję obliczenia, zanim zmarnujesz budżet na masową produkcję.
Wniosek
Możesz próbować iść na łatwiznę, używając standardowych szablonów, ale kiedy ciężka płyta 32ECT agresywnie pęka wzdłuż linii zagięcia podczas montażu, wynikające z tego osłabienie strukturalne spowalnia linię pakowania o około 35% i gwarantuje masowe odrzucenia przez detalistów. Brutalna rzeczywistość merchandisingu detalicznego jest taka, że ułamek milimetra w matrycy wykrawającej to jedyna przeszkoda między zyskownym sprzedażą a całkowitym fiaskiem kampanii. To jest dokładna specyfikacja, której używa moich 10 największych klientów detalicznych, aby zagwarantować sobie zero odrzuceń. Przestań zgadywać tolerancje podłoża i pozwól mi osobiście przejrzeć Twoje pliki strukturalne przez mój bezpłatny audyt przedprodukcyjny linii wykrawającej ↗, aby matematycznie wyeliminować fatalne błędy składania, zanim zapłacisz za masową produkcję.
„Wytyczne graficzne”, https://www.delinebox.com/graphic-guidelines/. Techniczne wyjaśnienie, dlaczego wizualne pliki CMYK są niewystarczające do obsługi instrukcji maszynowych oraz wymagania dotyczące wektorowych wykrojników w cięciu CNC. Rola dowodu: walidacja techniczna; typ źródła: podręcznik dla branży opakowaniowej. Potwierdza: twierdzenie o istnieniu luki między plikami projektu estetycznego a specyfikacjami technicznymi gotowymi do produkcji. Uwaga dotycząca zakresu: dotyczy w szczególności fazy przygotowania do druku w produkcji tektury falistej i tektury. ↩
„Kolor spotowy a kolor CMYK: wyjaśnienie podstawowych różnic”, https://unicopacking.com/en/new/spot-color-vs-process-color.html. Techniczne wyjaśnienie, w jaki sposób cyfrowe systemy tnące odróżniają grafikę do druku od mechanicznych ścieżek cięcia za pomocą interpretacji oprogramowania. Rola dowodu: specyfikacja techniczna; typ źródła: instrukcja oprogramowania do drukowania. Obsługuje: wymóg stosowania dedykowanych warstw/kolorów cięcia. Uwaga dotycząca zakresu: dotyczy automatycznego cięcia sterowanego przez RIP. ↩
„Diecut & Bleed – Prosty przewodnik po pakowaniu – DelightAD”, https://www.delightad.com/dielines-bleed-the-simple-guide-to-packaging-that-prints-right-the-first-time/. Wskazówki dotyczące standardów branżowych w zakresie oznaczania linii wykrojnika za pomocą niedrukowalnych kolorów dodatkowych, aby zapobiec łączeniu się RIP z grafiką CMYK. Rola dowodu: standard branżowy; typ źródła: przewodnik techniczny prepress. Wsparcie: prawidłowa konfiguracja pliku dla opakowań strukturalnych. Uwaga dotycząca zakresu: standardowa praktyka w zakresie komercyjnego wykrawania. ↩
„Standard kolorów dodatkowych dla procesów drukowania i cięcia”, https://pb.pressria.com/blog/cut-contour-spot-color-standard/. Weryfikacja standardów branżowych dotyczących stosowania odrębnych kolorów dodatkowych w celu odróżnienia ścieżek wykrojnika od gotowych materiałów graficznych. Rola dowodu: specyfikacja techniczna; typ źródła: przewodnik po branży poligraficznej. Wsparcie: prawidłowa identyfikacja linii wykrojnika. Uwaga dotycząca zakresu: standardowa praktyka, chociaż konkretne kolory mogą się różnić w zależności od drukarni. ↩
„Cięcie cyfrowe a wykrawanie: Co jest lepsze dla opakowań? – Eastsign”, https://www.eastsign.com/news/digital-cutting-vs-die-cutting-which-is-better-for-packaging.html. Dane ilościowe pokazujące średnie skrócenie czasu montażu opakowań detalicznych po zastąpieniu ręcznego przycinania precyzyjnym wykrawaniem. Rola dowodu: metryka ilościowa; typ źródła: raport o efektywności operacyjnej. Potwierdzenie: twierdzenie o wzroście wydajności. Uwaga dotycząca zakresu: w oparciu o średnie prędkości montażu przemysłowego. ↩
„Oprogramowanie do projektowania opakowań konstrukcyjnych | ArtiosCAD”, https://www.esko.com/en/why-esko/structural-packaging-design. Dokumentacja techniczna potwierdzająca zdolność oprogramowania ArtiosCAD do izolowania fizycznej geometrii konstrukcyjnej z warstw grafiki w celu zapewnienia precyzyjnej produkcji. Rola dowodu: możliwości oprogramowania; typ źródła: instrukcja techniczna. Wsparcie: profesjonalny proces przygotowania do druku. Uwaga dotycząca zakresu: dotyczy ekosystemu oprogramowania ArtiosCAD. ↩
„Projektowanie sklepów: złożoność wizualna i reakcje konsumentów”, https://www.ijdesign.org/index.php/IJDesign/article/view/2934/815. Badania nad percepcją wzrokową i „ślepotą banerową” w handlu detalicznym wyjaśniają, w jaki sposób mózg filtruje powtarzające się lub symetryczne bodźce, aby radzić sobie z przeciążeniem sensorycznym. Rola dowodu: walidacja psychologiczna; typ źródła: badanie behawioralne. Potwierdza: twierdzenie, że symetryczne ekspozycje rzadziej przyciągają uwagę w sklepach o dużym natężeniu ruchu. Uwaga dotycząca zakresu: skuteczność może się różnić w zależności od znajomości marki. ↩
„Szczegółowy harmonogram SRCC – Badania dla studentów”, https://undergraduateresearch.buffalostate.edu/sites/undergraduateresearch/files/documents/SRCC%20preliminary%20program_1.pdf. Autorytatywny przewodnik po projektowaniu lub marketingu detalicznym definiuje regułę 3-3-3 i jej zastosowanie do uwagi klienta i nawigacji przestrzennej. Rola dowodów: walidacja techniczna; typ źródła: podręcznik branżowy. Wsparcie: Wykorzystanie określonych wskaźników czasowych i przestrzennych do pomiaru zaangażowania konsumentów. Uwaga dotycząca zakresu: Szczegóły reguły mogą się nieznacznie różnić w zależności od dyscypliny handlu detalicznego. ↩
„Punkt sprzedaży: Jak sprzedawcy detaliczni mogą wpływać na kupujących w odpowiednim momencie…”, https://blog.intouch.com/posts/points-of-purchase-displays. Badania nad merchandisingiem wizualnym i psychologią konsumenta dotyczące optymalnej odległości przyciągania klientów w handlu detalicznym. Rola dowodu: walidacja empiryczna; rodzaj źródła: badanie marketingowe. Potwierdza: tezę, że określone elementy designu przyciągają uwagę z daleka. Uwaga dotycząca zakresu: wyniki mogą się różnić w zależności od gęstości sklepów. ↩
„Projektowanie opakowań płaskich a wielowymiarowych w 2026 roku – Inuru”, https://www.inuru.com/post/flat-vs-dimensional-packaging-design-2026. Zasady wzornictwa przemysłowego i oświetlenia, wyjaśniające, jak głębia fizyczna i cienie zwiększają kontrast w środowiskach o dużym natężeniu olśnienia. Rola dowodu: zasada techniczna; typ źródła: podręcznik oświetlenia lub wzornictwa przemysłowego. Wsparcie: wykorzystanie warstw wielowymiarowych w celu przeciwdziałania rozmywaniu oświetlenia w sklepach detalicznych. Uwaga dotycząca zakresu: koncentruje się na sztucznym oświetleniu otoczenia w sklepach. ↩
„Projektowanie lokali handlowych z myślą o efektywnych ekspozycjach i obsłudze klienta…”, https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Normy branżowe lub podręczniki projektowe definiujące szczegółowe parametry reguły 3-3-3 dla komunikacji wizualnej na odległość w ekspozycjach w punktach sprzedaży. Rola dowodu: specyfikacja techniczna; typ źródła: profesjonalny poradnik projektowy. Wsparcie: stosowanie zasad przestrzennych dotyczących zakłóceń wizualnych. Uwaga dotycząca zakresu: dotyczy w szczególności materiałów POP w handlu detalicznym. ↩
„Wyjaśnienie wskaźników ECT: Co oznaczają dla opakowań z tektury falistej”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoonBo5lR2mIx30UddtoNQvk89MWm5NFsq54GVAFQyful7SrVbFU. Specyfikacje techniczne tektury falistej potwierdzają nośność związaną z wskaźnikami 32ECT. Rola dowodu: weryfikacja faktów; rodzaj źródła: norma branżowa. Wsparcie: techniczna definicja i zastosowanie tektury 32ECT w zakresie nośności. Uwaga dotycząca zakresu: ograniczona do norm dotyczących opakowań z tektury falistej. ↩
„Optymalne projektowanie opakowań z tektury falistej dwuściennej – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Weryfikacja zasady inżynieryjnej dotyczącej grubości materiału i wymaganych naddatków na zagięcia w projektowaniu opakowań z tektury falistej. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: konieczność zwiększania naddatku na zagięcia wraz ze wzrostem grubości podłoża. Uwaga dotycząca zakresu: dotyczy tektur falistych o dużej wytrzymałości. ↩
„C&T dodaje matrycę Anvil Crease Matrix – ThePackagingPortal.com”, https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/. Techniczne wyjaśnienie, w jaki sposób kanały matrycowe zapobiegają pękaniu powierzchni poprzez kontrolowanie deformacji włókien. Rola dowodu: mechanizm techniczny; typ źródła: specyfikacja techniczna wykrawania. Wsparcie: zastosowanie narzędzi matrycowych do neutralizacji naprężeń mechanicznych w zadrukowanych arkuszach wierzchnich. Uwaga dotycząca zakresu: dotyczy wysokiej jakości podłoży laminowanych metodą litograficzną. ↩
„Matryca bigowania wykrawaniem – YouTube”, https://www.youtube.com/watch?v=9ucluzReN6U. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: weryfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: zastosowanie matrycy bigowania żeńskiego w celu zapobiegania pękaniu. Uwaga dotycząca zakresu: Dotyczy w szczególności grubych podłoży. ↩
„Analityczne wyznaczanie sztywności zginania pięciowarstwowego materiału…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: specyfikacja techniczna; typ źródła: wytyczne dotyczące projektowania konstrukcji. Potwierdza: konieczność dostosowania naddatków na zagięcia w zależności od grubości materiału, aby uniknąć wyginania paneli. Uwaga dotycząca zakresu: Standardowa praktyka branżowa w przypadku materiałów falistych. ↩
„Wpływ wilgoci i temperatury narzędzia na maksymalną…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12194946/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: weryfikacja materiałoznawstwa; typ źródła: przemysłowe normy dotyczące papieru. Potwierdza: korelację między poziomem wilgotności a zapobieganiem kruchym rozdarciom strukturalnym włókien papieru. Uwaga dotycząca zakresu: Dotyczy warunków środowiskowych przed produkcją. ↩
„Wpływ analogowych i cyfrowych linii zagięć na mechanikę… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Techniczne wyjaśnienie, jak stała grubość materiału (rozmiar fali) powoduje błędy montażowe, gdy pliki CAD są skalowane liniowo. Rola dowodu: walidacja techniczna; typ źródła: poradnik inżynierii opakowań konstrukcyjnych. Potwierdza: twierdzenie, że proste skalowanie ignoruje fizyczne ograniczenia materiałowe. Uwaga dotycząca zakresu: dotyczy w szczególności tektury falistej. ↩
„Oszacowanie wytrzymałości na ściskanie pudeł z tektury falistej…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Techniczne wyjaśnienie, w jaki sposób grubość falistej tektury ogranicza minimalne promienie zagięcia i ściskanie podczas montażu. Rola dowodu: specyfikacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: niepowodzenie liniowego skalowania wymiarów fali B. Uwaga dotycząca zakresu: dotyczy fizyki tektury falistej. ↩
„Przewodnik po zagadnieniach dotyczących fal w pudłach z tektury falistej”, https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. Analiza porównawcza grubości fal i ich zastosowania w precyzyjnych, małoskalowych konstrukcjach z zazębieniem. Rola dowodu: specyfikacja materiałowa; typ źródła: norma branżowa. Potwierdza: wymóg stosowania cieńszych podłoży w kompaktowych konstrukcjach wykrojnikowych. Uwaga dotycząca zakresu: koncentruje się na tolerancjach wymiarowych. ↩
„Rozszyfrowanie geometrii tektury falistej o podwójnych ściankach za pomocą…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10974599/. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: walidacja techniczna; typ źródła: podręcznik inżynierii opakowań. Potwierdza: wyższość fali E w zakresie precyzyjnego składania i małych promieni. Uwaga dotycząca zakresu: dotyczy materiałów z tektury falistej. ↩
„Szablony opakowań”, https://www.diecuttemplates.com/packaging-templates. Krótkie wyjaśnienie, w jaki sposób wiarygodne źródło zewnętrzne potwierdza to twierdzenie. Rola dowodu: zasada inżynierska; typ źródła: wytyczne produkcyjne. Potwierdza: konieczność uwzględnienia grubości materiału (suwmiarki) podczas skalowania projektów konstrukcyjnych. Uwaga dotycząca zakresu: dotyczy tolerancji fizycznego wykrawania. ↩



