
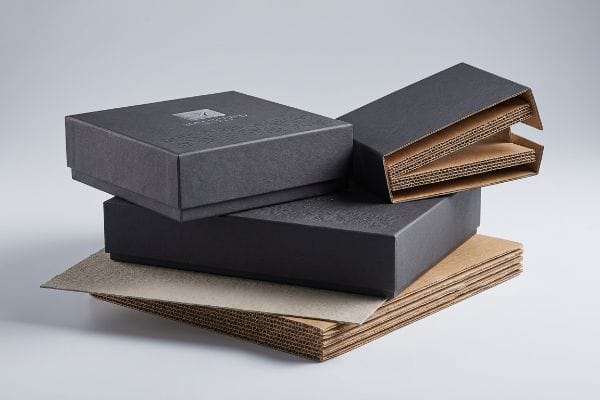
Elk nieuw merk wil een elegante uitpakervaring die premium kwaliteit uitstraalt.
Ja. Het produceren van op maat gemaakte dozen met elegante ontwerpen vereist een evenwicht tussen hoogwaardige cosmetische afwerking en structurele stevigheid. We bereiken dit door premium litholaminering en tactiele coatings aan te brengen op een dicht, gegolfd substraat. Zo zorgen we ervoor dat de uiteindelijke verpakking een superieure visuele aantrekkingskracht heeft zonder dat dit ten koste gaat van het draagvermogen tijdens zwaar transport.
Maar de theorie kennen is niet genoeg als de machines eenmaal draaien. De kloof tussen een prachtige digitale weergave en een fysiek, massaal geproduceerd product is waar de meeste marketingbudgetten verloren gaan.
Wat zijn de kosten voor het maken van dozen op maat?
Bij het bepalen van de prijs voor een maatwerkopdracht gaat het niet alleen om het opgeven van inkt- en papierkosten.
De kosten voor het maken van dozen op maat zijn sterk afhankelijk van de materiaalkwaliteit, de complexiteit van de constructie en de specifieke druktechnieken. Hoogwaardige cosmetische afwerkingen drijven de eenheidskosten vaak op, waardoor strikte volumeoptimalisatie en slimme productietoleranties nodig zijn om een winstgevend rendement op de investering te behouden bij standaard retailuitrollen.
Maar het berekenen van de basisprijs in een spreadsheet is precies waar de meeste inkoopteams blindelings in de val trappen.
Waarom budgettering voor cosmetische ingrepen de druksterkte van dozen ondermijnt
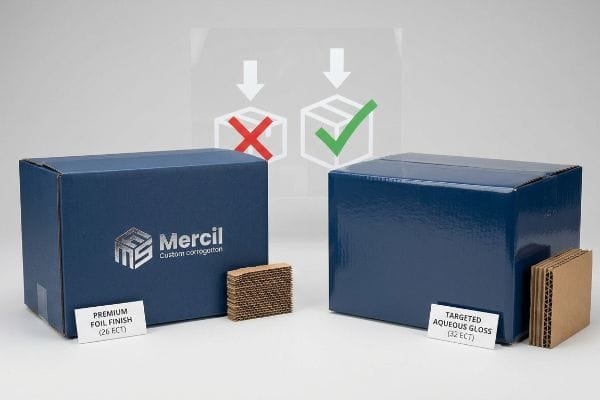
Zelfs ervaren inkoopteams beschouwen hoogwaardige cosmetische afwerkingen, zoals folielaminering over het gehele oppervlak, vaak als een niet-onderhandelbare marketingeis voor hun elegante dozen. Om deze hoge esthetische kosten te compenseren en hun streefprijs per eenheid te halen, geven ze de fabriek in het geheim de opdracht om de ECT-waarde (Edge Crush Test) van het basiskarton te verlagen van een robuuste 32 naar een fragiele 26. Hierdoor wordt een cruciale vezeldichtheid uit de kern verwijderd , waardoor een visueel aantrekkelijke verpakking ontstaat die structureel hol is.
Dit is niet zomaar theorie – ik kom dit constant tegen in de praktijk. Een klant in de sportartikelenbranche bracht me een elegant ontwerp voor een boogschietdoos van zware folie, afkomstig van een budgetleverancier. Ze gingen ervan uit dat het afgezwakte 26 ECT-karton wel stevig genoeg zou zijn. Ik had het helemaal mis door op hun specificaties te vertrouwen. Tijdens mijn interne TAPPI T811-evaluatie³brakde bodem bij 51,02 kg op de triltafel, wat leidde tot catastrofale beschadiging tijdens de BCT (Box Compression Test) onder standaard belasting. Ik heb het ontwerp onmiddellijk aangepast. In plaats van te vertrouwen op dure, zware folies om de elegante uitstraling te bereiken, heb ik een materiaalupgrade naar een nieuw 32 ECT-karton⁴ en de gewenste premium reflectie bereikt met behulp van hoogwaardige, glanzende watergedragen coatings. Door de dure folie te vervangen door een gerichte watergedragen glanscoating, heb ik de dynamische druksterkte volledig hersteld. Hierdoor konden de dozen het dubbel gestapelde zeetransport probleemloos doorstaan, terwijl de materiaalkosten per stuk met ongeveer 12% werden verlaagd.
| Kostenoptimalisatiestrategie | Fysiek resultaat | Financieel rendement |
|---|---|---|
| Het verwijderen van volledige folielaminering | Voorkomt structurele ECT-verlaging | Verlaagt de materiaalkosten per eenheid |
| Upgraden naar Virgin 32 ECT | Herstelt het draagvermogen bij zware dynamische belastingen | Voorkomt terugvorderingen wegens vrachtschade |
| Gerichte watergedragen glansbehandeling aanbrengen | Biedt een hoogwaardige, elegante reflectie | Beschermt de merkwaarde van premiummerken |
Ik weiger de kwaliteit van de structurele printplaten te verlagen om cosmetische verbeteringen te bekostigen. Door dure folies te vervangen door slimme vloeibare coatings, garandeer ik zowel een hoogwaardige uitstraling als een schadevrije verzending.
🛠️ Harvey's Bureau: Offer je onbewust de druksterkte van je doos op om een glanzende folieafwerking te kunnen betalen? 👉 Controleer je verpakkingskosten ↗ — Ik bekijk elk constructiebestand persoonlijk binnen 24 uur.
Hoe maak ik mijn eigen dozen op maat?
Het ontwerpen van je eigen hoogwaardige verpakking voelt machtig, totdat je beseft dat 2D-tekeningen in de praktijk niet buigzaam zijn.
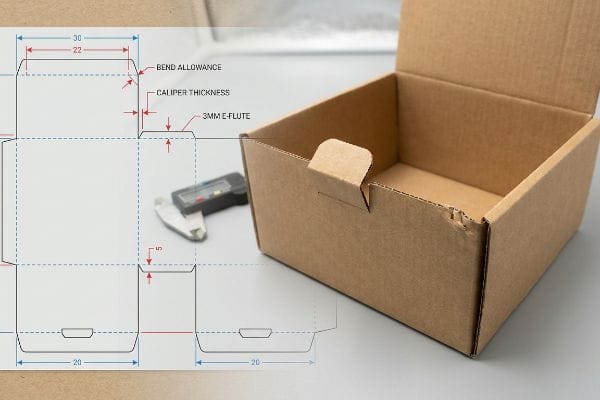
Voor het maken van je eigen dozen op maat heb je parametrische CAD-software (Computer-Aided Design) nodig om nauwkeurige driedimensionale structuren te ontwerpen. Je moet de fysieke dikte van het golfkarton wiskundig berekenen om de juiste buigmarges te creëren. Zo zorg je ervoor dat de in elkaar grijpende lipjes en vouwsleuven naadloos in elkaar passen zonder de bedrukte buitenlaag te scheuren.
De overgang van een plat scherm naar opgevouwen karton is echter een uiterst lastige opgave als je de basisprincipes van de natuurkunde negeert.
De blinde vlek van de remklauwcompensatie in 2D-ontwerp
Er bestaat een hardnekkige mythe dat je in standaard vectorsoftware een mooie stanslijn kunt tekenen en deze direct naar een CNC-snijtafel (Computer Numerical Control) kunt sturen. Ontwerpers maken vaak in elkaar grijpende lipjes en vouwsleuven met exact dezelfde breedte als het bijbehorende paneel, zonder rekening te houden met de fysieke dikte van het gevouwen golfkarton. Wanneer een 3 mm (0,11 inch) dik B-flute paneel5 90 graden wordt gevouwen, verbruikt het fysiek materiaal, waardoor een 1:1 sleuf direct te smal wordt6.
Dit is niet zomaar theorie – ik kom dit in de praktijk tegen wanneer klanten zelf structurele engineering toepassen. Een high-end merk voor jachtkleding stuurde een zorgvuldig getekend ontwerp voor een flatpack, en aanvankelijk ging ik ervan uit dat standaard stanstoleranties de montage mogelijk zouden maken. Ik had het helemaal mis. Op de assemblagelijn bood het 3 mm (0,11 inch) dikke E-flute karton7 flinke weerstand tegen de vouw, en de in elkaar grijpende lipjes bogen de zijpanelen ernstig door, waardoor het elegante bovenvel volledig scheurde. Ik moest de rendering van het bureau weggooien en de berekeningen helemaal opnieuw uitvoeren. Ik gebruikte parametrisch ontwerp om automatisch strikte algoritmes voor margecompensatie8 op elke afzonderlijke vouw, waarbij de ontvangende sleuven kunstmatig werden verbreed om rekening te houden met de exacte buigradius van de specifieke papierbatch. Door deze aanpassing van de sleuftolerantie van 1,5 mm (0,05 inch) af te dwingen, zorgde ik ervoor dat de assemblagetijd van de co-packing met 35 seconden per eenheid daalde, waardoor klanten duizenden euro's aan arbeidskosten bespaarden en gescheurde afbeeldingen werden voorkomen.
| Structurele herinrichting | Fysiek resultaat | Financieel rendement |
|---|---|---|
| De exacte dikte van de plank berekenen9 | Houdt rekening met de dikte van een 90-gradenvouw | Voorkomt gescheurde grafische voeringen |
| Verruiming van de ontvangstmogelijkheden10 | Verbreekt wrijvingsvergrendelingen tijdens het vouwen | Verkort de montagetijd aanzienlijk |
| Het toepassen van parametrische CAD-algoritmen11 | Garandeert perfect haaks in elkaar grijpende lipjes | Voorkomt kostbaar handmatig herstelwerk |
Ik vertrouw nooit op een plat 2D-vectorbestand voor een 3D-constructieprobleem. Door de exacte buigtoeslag wiskundig in de stanslijn te verwerken, garandeer ik een wrijvingsloze, scheurvrije assemblage voor elke premium doos.
🛠️ Harvey's bureau: Heeft uw grafisch ontwerper rekening gehouden met de fysieke dikte van een gevouwen B-golfkarton in de stanslijn? 👉 Vraag een 3D CAD-audit aan ↗ — 100% vertrouwelijk. Uw nog niet uitgebrachte ontwerpen zijn veilig bij mij.
Kun je een doos met een ontwerp erop verzenden?
Het verzenden van een masterdoos met bedrijfslogo is de ultieme marketingtroefkaart voor een groeiend bedrijf.
Ja. Het verzenden van een doos met een ontwerp erop gebeurt door middel van litholaminering met hoge resolutie of UV-digitale printtechnologie, rechtstreeks aangebracht op stevig, transportbestendig golfkarton. Dit zorgt ervoor dat de merkuitstraling aan de buitenkant levendig en intact blijft, terwijl de onderliggende structuur de schokken tijdens complexe logistieke processen veilig absorbeert.
Maar het behouden van die onberispelijke visuele esthetiek tijdens geautomatiseerde fabrieksproductie is een mechanische nachtmerrie.
Waarom standaard printmarges elegante randen verpesten
Zelfs ervaren ontwerpers zien vaak de mechanische instabiliteit van het lamineerproces over het hoofd bij het instellen van de printmarges. Ze passen doorgaans een standaard commerciële afloop van 0,125 inch (3,17 mm) toe op hun elegante golfkartonnen displaymappen , ervan uitgaande dat deze naadloos om de randen heen loopt. Het lijmen van bedrukte toplagen op dikke golfkartonnen platen brengt echter inherent een grotere mechanische verschuiving met zich mee tijdens het geautomatiseerde montageproces¹²,nauwe afloop volstrekt ontoereikend is.
Dit is niet zomaar theorie – ik heb dit op de harde manier geleerd tijdens een grote lancering. In 2022 vroeg ik mijn hoofdverpakkingsingenieur, Mark, om een elegante, matzwarte verzenddoos voor een premium kruisboog te versnellen. Ik dacht dat ik inkt en tijd kon besparen door me aan de standaard aflooplijn van 3 mm (0,11 inch) van het bureau te houden. Drie dagen later zag ik op de productievloer hoe de litholamineermachine honderden exemplaren uitspuugde met blootliggend, onbewerkt bruin karton langs elke vouwrand. De misselijkmakende geur van drogende PVA-lijm (polyvinylacetaat) op waterbasisvulde de lucht toen ik me realiseerde dat de mechanische afwijking de premium uitstraling van de hele batch had verpest. Ik stopte onmiddellijk de lijn en rende direct naar de prepress-terminal. Ik verlengde de achtergronden van de afbeeldingen met een strikte minimale afloopmarge van 0,5 inch (12,7 mm)14 voorbij de fysieke snijlijn, als een soort veiligheidsnet tegen verschuivingen tijdens het lamineren. Deze enorme aanpassing van de afloopmarge zorgde er niet alleen voor dat de bruine randen niet meer zichtbaar waren; het elimineerde ook volledig het afkeuringspercentage bij mijn interne kwaliteitscontrole. Hierdoor hoefde de klant geen dozen met visuele gebreken te verzenden en was een herdruk van $4.500 niet meer nodig.
| Kalibratie vóór de druk | Fysiek resultaat | Financieel rendement |
|---|---|---|
| Een afloopmarge van 0,5 inch verplichten 15 | Omvat geautomatiseerde litholamineringsdrift16 | Voorkomt kostbare afkeuringen vanwege visuele gebreken |
| Het afdwingen van de verlenging van de prepress-illustraties | De afbeeldingen worden volledig om de randen heen gewikkeld | Elimineert kosten voor herdrukken in geval van nood |
| Gebruikmakend van een sterke PVA-lijm17 | Verankert het bovenzeil aan de testliner | Garandeert een hoogwaardige merkuitstraling |
Ik laat me bij de voorbereiding van golfkarton nooit leiden door standaard commerciële drukmarges. Door een ruime afloopmarge in te bouwen, garandeer ik dat uw elegante afbeeldingen elke zichtbare rand volledig bedekken, ongeacht de afwijkingen in de drukpers.
🛠️ Harvey's Desk: Weet u of uw huidige drukkerij een standaard commerciële aflooprand gebruikt of een echte golfkarton-lithomarge? 👉 Vraag een prepress-bestandscontrole aan ↗ — Geen tussenpersonen. U spreekt direct met constructeurs.
Hoeveel vragen ontwerpers voor verpakkingsontwerp?
Investeren in hoogwaardige ontwerpdiensten voelt gerechtvaardigd wanneer je streeft naar een luxe unboxing-ervaring.
De kosten die ontwerpers in rekening brengen voor verpakkingsontwerp variëren afhankelijk van de structurele complexiteit, de grafische weergave en de voorbereiding op de productie. Freelancers vragen wellicht een paar honderd dollar voor eenvoudige visuele concepten, terwijl professionele constructie-ingenieurs hogere tarieven hanteren om de draagkrachttoleranties wiskundig te valideren en catastrofale defecten tijdens massaproductie te voorkomen.
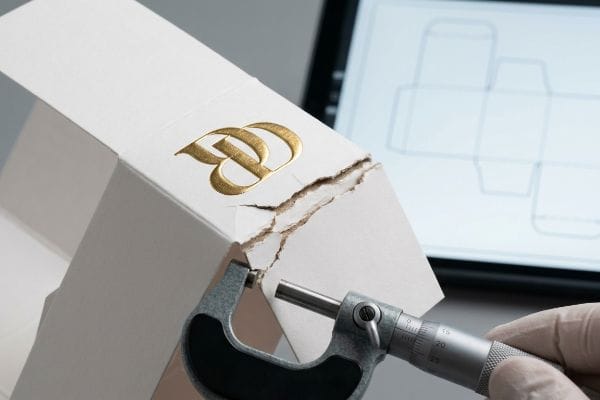
Maar veel geld uitgeven aan een prachtig ontwerp heeft geen zin als de esthetische kenmerken de doos fysiek beschadigen.
De 3D-reliëfdruk op dragende vouwen
Ontwerpers specificeren vaak zware 3D-foliedruk op premiumverpakkingen om hun hoge ontwerpkosten te rechtvaardigen, ervan uitgaande dat het zich precies hetzelfde gedraagt als vlakke foliedruk. Echte embossing maakt echter gebruik van mannelijke en vrouwelijke stempels18 die de ruwe kartonvezels agressief uitrekken en verdunnen om verhoogde texturen te creëren. Als een ontwerper van een reclamebureau een diepe 3D-embossing direct op of nabij een kritieke, dragende structurele vouw plaatst, creëert hij onbewust een enorme dubbele spanningszone19.
Dit is niet zomaar theorie – ik kom dit tegen in de praktijk bij het testen van dure concepten van reclamebureaus. Ik scheurde de bovenste laag van een prototype van een dure ontwerper voor een luxe cosmeticaverpakking en voelde meteen de poederachtige, uitgeputte papiervezels onder mijn duim meegeven. Aanvankelijk dacht ik dat de standaard vouwdruk de boosdoener was, maar ik had het helemaal mis. De diepe logo-reliëf was precies op de primaire hoekvouw geplaatst, waardoor de structureel uitgeputte vezels tijdens het machinaal vouwen met geweld knapten en uit elkaar schoten. Ik heb de micrometermetingen erbij gepakt en bewezen dat ik het hoogwaardige substraat niet hoefde te veranderen – ik hoefde alleen de textuur wiskundig aan te passen. Ik heb een strikte reliëf-uitsluitingszone in mijn CAD-software ingesteld, waarbij ik alle diepe 3D-texturen 0,25 inch (6,35 mm) van de primaire structurele vouwen verwijderde en speciale polymeermatrixkanalen gebruikte om de spanning van de papiervezels dynamisch te regelen . Door deze precieze ruimtelijke verschuiving uit te voeren, zorgde ik ervoor dat de hoeken van de doos volledig intact bleven onder compressie van bovenaf, waardoor structurele scheuren volledig werden voorkomen en de klant een verwoestend verliespercentage van 40% op de geautomatiseerde verpakkingslijn bespaard bleef.
| Structurele toleranties | Fysiek resultaat | Financieel rendement |
|---|---|---|
| Het verschuiven van 3D-reliëf vanuit vouwen | Voorkomt dat de vezels van karton uitrekken22 | Voorkomt automatische vouwfouten |
| Gebruikmakend van een polymeer vouwmatrix23 | Regelt de spanning tijdens het stansen | Beschermt de compressie van de omdoos |
| Handhaving van CAD-uitsluitingszones24 | Isoleert cosmetische stress van de structuur | Voorkomt enorme productieverliezen |
Ik zal nooit toestaan dat een cosmetische ontwerpkeuze de structurele integriteit van een dragende hoek in gevaar brengt. Door de spanning in het reliëf wiskundig te isoleren, bescherm ik zowel de elegante esthetiek als de fysieke duurzaamheid van de doos.
🛠️ Harvey's bureau: Plaatst uw dure verpakkingsontwerper diepe 3D-texturen direct op structurele vouwlijnen? 👉 Vraag een 3D-spanningssimulatie aan ↗ — Ik beoordeel elk structureel bestand persoonlijk binnen 24 uur.
Conclusie
Je kunt een budgetbroker kiezen die je board stiekem downgradet naar 26 ECT om zwaardere folie te kunnen gebruiken, maar wanneer die structureel holle masterkartonnen dozen in een vochtige container in elkaar zakken, zal de resulterende geplette voorraad de winstmarge van je project volledig tenietdoen. Alleen al vorige maand hielp mijn structurele audit 3 merken om meer dan $10.000 aan afgekeurde voorraad en terugboekingen van retailers te voorkomen. Stop met het verspillen van je marketingbudget aan fragiele, overgecompliceerde ontwerpen en laat mij persoonlijk jouw volgende custom rollout ontwerpen ↗ om een opvallende esthetiek en ongeëvenaarde duurzaamheid te garanderen.
"ECT-waarden uitgelegd: wat ze betekenen voor uw golfkartonnen verpakkingen", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Gezaghebbende verpakkingsnormen leggen uit hoe de Edge Crush Test (ECT)-waarde de stapelsterkte van golfkarton meet en hoe een afname van deze waarde samenhangt met een verminderde structurele integriteit. Bewijsmateriaal: technische specificatie; brontype: industriestandaard; Onderbouwing: de bewering dat een lagere ECT-waarde de doos verzwakt. Toepassingsgebied: beperkt tot golfkartonmetingen. ↩
"Overzicht van recente studies bij IPST over de randsterkte van golfkarton …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Technische handleidingen voor de productie beschrijven hoe lagere ECT-waarden worden bereikt door het basisgewicht of de vezeldichtheid van het golfkarton te verlagen. Bewijsrol: causaal mechanisme; brontype: handleiding voor de productie; Ondersteunt: de bewering dat het verlagen van de materiaalkwaliteit de vezeldichtheid in de kern vermindert. Toepassingsgebied: specifiek van toepassing op de constructie van golfkarton. ↩
"Methoden voor randvervormingstesten en dooscompressie …", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Verificatie dat de TAPPI T811-norm de juiste methodologie is voor het evalueren van de sterkte of compressie van golfkarton in een laboratoriumomgeving. Bewijsrol: technische validatie; brontype: industriestandaard. Ondersteunt: De validiteit van de genoemde testprocedure. Doelstelling: Focus op de toepasbaarheid van T811 op dooscompressie. ↩
"Richtlijn voor de sterkte van golfkartonnen dozen: golfkartonkwaliteiten, ECT-waarden en wanddikte …", https://anchorbox.com/corrugated-box-strength/. Technische vergelijking van de draagkracht tussen golfkarton met een Edge Crush Test (ECT)-waarde van 26 en 32 om de toename in druksterkte te valideren. Bewijsmateriaal: technische benchmark; brontype: materiaalspecificatieblad. Onderbouwing: De bewering dat het verhogen van de ECT-waarde de structurele integriteit herstelt. Doelgroep: Standaard golfkartonwaarden. ↩
"Golfkarton en materiaalkwaliteiten | 30-06-2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verificatie van de industriestandaarddikte voor B-flute golfkarton. Bewijsmateriaal: technische specificatie; brontype: handboek met industriestandaarden. Ondersteunt: materiaaldikteconstanten. Opmerking: De dikte kan per fabrikant enigszins variëren. ↩
"Analytische bepaling van de buigstijfheid van een vijf-laags ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische uitleg van materiaalverplaatsing en de noodzaak van buigtoeslagen in gevouwen golfkartonsubstraten. Bewijsmateriaal: mechanisch principe; brontype: leerboek verpakkingstechniek. Ondersteunt: vereiste voor calipercompensatie. Toepassingsgebied: specifiek van toepassing op vouwtoleranties. ↩
"Richtlijn voor kartondikte – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Verificatie van standaard E-flute-diktemetingen om de technische nauwkeurigheid van de genoemde kartondikte te garanderen. Bewijsmateriaal: technische specificatie; brontype: industriestandaard. Onderbouwing: bewering over materiaaldikte. Opmerking: typisch E-flute is dunner, wat wijst op een gespecialiseerd of niet-standaard substraat. ↩
"Optimaal ontwerp van dubbelwandige golfkartonnen verpakkingen – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Technische uitleg over hoe parametrische CAD-software de afmetingen aanpast op basis van de materiaaldikte om een correcte vouwing te garanderen. Bewijsmateriaal: technisch proces; brontype: technische handleiding. Ondersteunt: het gebruik van software om montageproblemen op te lossen. Toepassingsgebied: specifiek van toepassing op golfkarton. ↩
"Invloed van analoge en digitale vouwlijnen op mechanische eigenschappen …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Verificatie van hoe materiaaldikteberekeningen (caliper) worden gebruikt om vouwverlies in 90-graden bochten te compenseren. Bewijsrol: Technische validatie; brontype: Handboek verpakkingstechniek. Ondersteunt: De noodzaak van calipercompensatie in 2D-ontwerp. Toepassingsgebied: Van toepassing op golfkarton en stijf karton. ↩
"Richtlijn voor structureel ontwerp van papieren verpakkingen", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Uitleg van de relatie tussen sleuftoleranties en de vermindering van wrijvingsvergrendelingen tijdens het vouwproces. Bewijsmateriaal: Procesoptimalisatie; brontype: Richtlijn voor industrieel ontwerp. Ondersteunt: Invloed van sleufbreedte op de montagesnelheid. Toepassingsgebied: Specifiek voor in elkaar grijpende lip-en-sleufmechanismen. ↩
"Golfkartonnen verpakkingen met een innovatief ontwerp voor …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Technisch bewijs van hoe parametrische modellering geometrische beperkingen handhaaft om vierkante, in elkaar grijpende lipjes te garanderen, ongeacht veranderingen in de afmetingen. Rol van het bewijs: Verificatie van de methodologie; brontype: Technische documentatie van CAD-software. Ondersteunt: Gebruik van parametrisch ontwerp voor precisie. Doelstelling: Richt zich op geautomatiseerde aanpassing van de structurele lay-out. ↩
"Litholamineren geeft tonerkartons een verbeterde uitstraling", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Technische documentatie waarin de registratietoleranties en mechanische verschuivingen worden uitgelegd die optreden tijdens het monteren van bedrukte vellen op golfkarton. Bewijsmateriaal: technische validatie; brontype: handleiding voor verpakkingstechniek. Ondersteunt: de noodzaak van grotere afloopmarges bij litholamineren. Toepassingsgebied: specifiek voor geautomatiseerde montageapparatuur. ↩
"Inzicht in litholamineerde verpakkingen en enkelzijdige verpakkingen …", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Verificatie van polyvinylacetaat (PVA) als standaardlijm die wordt gebruikt in het litholamineerproces voor het bevestigen van bedrukte vellen op golfkarton. Bewijsmateriaal: technische verificatie; brontype: handleiding voor de productie- of verpakkingsindustrie. Ondersteunt: de technische nauwkeurigheid van de chemicaliën die bij het lamineren worden gebruikt. Toepassingsgebied: specifiek voor lijmen op waterbasis. ↩
"Lithografische laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Vaststelling van industriestandaard afloopmarges voor litholaminering om mechanische verschuiving te beperken en blootliggend karton (flashing) aan de randen te voorkomen. Bewijsmateriaal: technische specificatie; brontype: prepress- of verpakkingsontwerpgids. Onderbouwing: de bewering dat grotere marges nodig zijn voor lamineerverschuiving. Toepassingsgebied: specifiek voor hoogwaardige merkdozen. ↩
"Lithografische laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Een gezaghebbende handleiding voor verpakkingsontwerp zou bevestigen dat een afloop van 0,5 inch een standaard technische vereiste is om machinevariaties te compenseren. Bewijsmateriaal: technische specificatie; brontype: branchehandleiding. Ondersteunt: correcte printuitlijning. Toepassingsgebied: specifiek voor laminering van grootformaat prints. ↩
"Litho-gelamineerd microgolfkarton – MM Group", https://mm.group/packaging/technologies/lamination/. Technische productiedocumentatie beschrijft de mechanische variatie of 'drift' die optreedt tijdens het verlijmen van bedrukte vellen op golfkarton. Bewijsmateriaal: procesvalidatie; brontype: technische handleiding. Ondersteunt: de eis voor afloopmarges. Toepassingsgebied: heeft betrekking op geautomatiseerde productielijnen. ↩
"Lijmen voor golfkarton", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Veiligheids- en technische gegevensbladen bevestigen de rol van PVA-lijm bij het bevestigen van bedrukte liners aan testlinerkarton tijdens litholaminering. Bewijsmateriaal: materiaalspecificatie; brontype: technisch gegevensblad. Ondersteuning: structurele verlijming van dozen met merklogo. Doelstelling: richt zich op PVA-gebaseerde verlijming. ↩
"Effect van reliëfdruk op mechanische eigenschappen en zachtheid …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsrol: Technische verificatie; brontype: Productiehandleiding. Ondersteunt: Het mechanische proces van het creëren van reliëfstructuren in papier. Toepassingsgebied: Van toepassing op industrieel reliëfdrukken van karton. ↩
"Stappen voor het reliëf- en diepdrukproces – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsmateriaal: Structurele validatie; brontype: Handboek voor verpakkingstechniek. Onderbouwing: Het risico op materiaalfalen wanneer reliëfdruk samenvalt met structurele vouwen. Doelstelling: Richt zich op materiaalmoeheid bij massaproductie. ↩
"Embossing", https://mm.group/packaging/technologies/embossing/. Korte uitleg van industriestandaarden voor het aanbrengen van reliëfzones in structurele verpakkingen om vezelbreuk te voorkomen. Bewijsmateriaal: technische validatie; brontype: handboek verpakkingstechniek. Ondersteunt: de specifieke ruimtelijke verschuiving die nodig is om de structurele integriteit te behouden. Toepassingsgebied: kan variëren afhankelijk van het GSM-gewicht van het substraat. ↩
"De invloed van vezelspanning tijdens filamentwikkeling op …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Technische verificatie van het gebruik van polymeergebaseerde coatings of structuren om cellulosevezels te stabiliseren in sterk belaste verpakkingsgebieden. Bewijsrol: technisch bewijs; brontype: tijdschrift voor materiaalkunde. Ondersteunt: de methode die wordt gebruikt om structurele scheuren te voorkomen. Toepassingsgebied: van toepassing op geavanceerde additieve of chemische behandelingen. ↩
"Invloed van ultrageluid op het resultaat van reliëfdruk op karton", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Technische documentatie over structureel verpakkingsontwerp waarin wordt uitgelegd hoe het verschuiven van reliëfdruk weg van vouwen vezelbreuk voorkomt. Bewijsrol: technische validatie; brontype: technisch handboek. Ondersteunt: mechanische integriteit van reliëfvouwen. Toepassingsgebied: specifiek voor kartonnen substraten. ↩
"Metalen matrix versus kunststof matrix – A & A Graphic Dies", https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Industriële normen voor stansgereedschappen die het gebruik van polymeermatrices beschrijven om de materiaalspanning te reguleren. Bewijsmateriaal: technische specificatie; brontype: productiehandleiding. Ondersteunt: controle van de stansspanning. Toepassingsgebied: van toepassing op grootschalige verpakkingsproductie. ↩
"De pijlers van sterkte: het waarborgen van structurele integriteit in uw …", https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Professionele ontwerprichtlijnen die de implementatie van uitsluitingszones in CAD beschrijven om cosmetische elementen te scheiden van dragende structuren. Bewijsrol: verificatie van best practices; brontype: ontwerpmanual. Ondersteuning: isolatie van cosmetische spanning. Doelgroep: gericht op geautomatiseerde productieomgevingen. ↩



