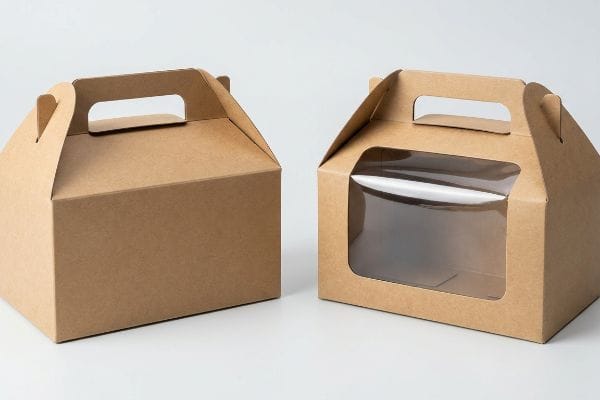
Een structureel ontworpen vouwdoos is een zeer effectief marketinginstrument, maar het aanpassen van de geometrie ervan brengt direct mechanische risico's met zich mee die uw retailtoeleveringsketen kunnen ontregelen.
Ja. Je kunt stans- of vensteropties toevoegen aan puntgeveldozen. Het integreren van op maat gemaakte uitsparingen verbetert de productzichtbaarheid en zorgt voor een opvallende uitstraling in de winkelschappen. Het verwijderen van structureel karton vereist echter nauwkeurige berekeningen van de buigtoeslag en het gebruik van elastische polymeer vensterverstevigingen om te voorkomen dat de verpakking tijdens transport in vochtige omstandigheden sterk kromtrekt door de oppervlaktespanning.
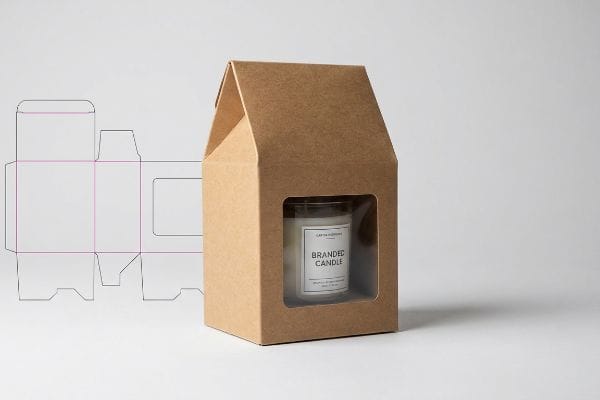
Hoewel het aanpassen van het uiterlijk van uw verpakking een simpele cosmetische verbetering lijkt, verandert het fundamenteel de draagkracht van de gehele constructie.
Wat zijn op maat gemaakte puntgevelboxen?
Op maat gemaakte puntdakdozen zijn vouwdozen met geïntegreerde handgrepen, speciaal ontworpen voor de detailhandel. Ze combineren een hoofdverpakking en een winkelverpakking tot één naadloze structuur.
Op maat gemaakte puntdakdozen zijn hybride verpakkingsstructuren die productbescherming combineren met een speciaal ontworpen draaghendel. Door gebruik te maken van in elkaar grijpende dakpanelen zijn secundaire zakken overbodig. Deze origami-achtige architectuur vereist nauwkeurige wiskundige spelingen tijdens de CAD-fase (Computer-Aided Design) om een wrijvingsloze geautomatiseerde assemblage op de co-packinglijn te garanderen.
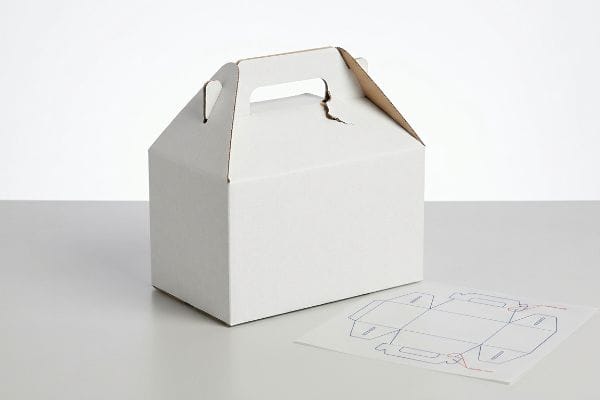
Hoewel de geïntegreerde handgreep eruitziet als een simpele, handige toevoeging, introduceert deze ernstige structurele spanningspunten die de meeste standaard sjablonen totaal niet kunnen weerstaan.
Storing in de hendel voor "remklauwcompensatie"
Wanneer ik de stansvormen van klanten voor op maat gemaakte dozen met handgrepen, zie ik steeds weer standaardsjablonen die van internet zijn gedownload. Grafisch ontwerpers behandelen de in elkaar grijpende daklipjes als platte wiskundige vormen en negeren de fysieke dikte van het gevouwen karton. Ze houden geen rekening met specifieke buigtoeslagen voor de bovenste sluitingen1.Zonder deze cruciale berekening blijven de handgreepgleuven te smal om de bijbehorende panelen2 wanneer het materiaal fysiek 90 graden buigt.
Dit is niet zomaar theorie – ik zie dit gebeuren in de praktijk wanneer merken een promotionele uitrol proberen te overhaasten. Een klant diende ooit een plat vectorbestand in voor een E-flute doos met puntdak, waarbij de materiaaldikte van 1,5 mm (0,06 inch)genegeerd³. Toen we het fysieke witte sample vouwden, verbruikte het dichte golfkarton materiaal rond de bovenste radius, waardoor de sleuven voor de handvatten een micro-fractie van 1 mm (0,04 inch) kromtrokken en scheef kwamen te liggen. Mijn montageteam moest de lipjes met geweld in de stijve sleuven duwen, waardoor de bedrukte bovenlaag direct scheurde en de luxe uitstraling verloren ging. Ik heb onmiddellijk de structurele geometrie in onze software opnieuw opgebouwd, waarbij ik gebruik maakte van geautomatiseerde algoritmes voor calipercompensatie⁴, specifiek voor de buitenradius van de vouw. Door deze micro-speling toe te passen, zorgde ik ervoor dat de assemblagetijd voor het co-packen met naar schatting 25 seconden per eenheid daalde, waardoor de wrijving volledig werd weggenomen en het merk op de arbeidskosten bespaarde.
| Metriek/Kenmerk | Algemene sjabloon | Geconstrueerde realiteit |
|---|---|---|
| Slotvrijgave | Platte 1:1 vector5 | Remklauw gecompenseerd6 |
| Montagetijd | 45 seconden | 20 seconden |
| Schrootpercentage | Hoog risico op scheuren | Wrijvingsloos slot7 |
Ik weiger te accepteren dat een gebrekkig sjabloon uw co-packingkosten bepaalt. Precisie-engineering bij de handgreep zorgt ervoor dat uw verpakking het product beschermt zonder de snelle assemblagelijn te vertragen.
🛠️ Harvey's Desk: Scheuren uw op maat gemaakte handgrepen tijdens de productie door onzichtbare CAD-fouten? 👉 Vraag uw gratis structurele matrijscontrole aan ↗ — Ik controleer elk structureel bestand persoonlijk binnen 24 uur.
Welk materiaal wordt gebruikt voor puntgeveldozen?
De juiste materiaalkeuze bepaalt of uw doos met handvatten het transport overleeft of onder zijn eigen gewicht bezwijkt. Materiaalselectie gaat veel verder dan alleen het kiezen van een merkkleur.
Het materiaal dat voor puntdakdozen wordt gebruikt, bestaat voornamelijk uit SBS-karton (Solid Bleached Sulfate), kraftkarton of microgegolfd testkarton. Het exacte materiaal is afhankelijk van het gewicht van de lading. Bij structuren met een hoge dichtheid is een nauwkeurige uitlijning van de vezelrichting vereist om te voorkomen dat de hoeken beschadigd raken wanneer de dozen worden gestapeld tijdens het transport van zware, gepalletiseerde LTL-vracht (Less-Than-Truckload).
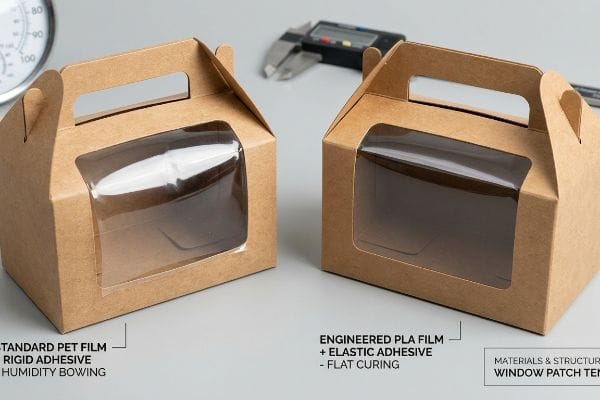
Wanneer je echter grote holtes in deze substraten snijdt om het product erin te laten zien, verander je de fysische chemie van de verpakking fundamenteel.
De "Vensterspanning"-vervorming
In mijn bedrijf zie ik regelmatig inkoopteams die onbewerkt kraftkarton eisen voor een rustieke uitstraling, terwijl ze tegelijkertijd grote, transparante plastic kijkvensters aanvragen. Ze gaan ervan uit dat het aanbrengen van een platte PET-folie (polyethyleentereftalaat) over een uitgestanste opening slechts een cosmetische verbetering is. Ze negeren volledig het vluchtige conflict in oppervlaktespanning tussen poreuze papiervezels⁸, op aardolie gebaseerde kunststoffen. Omdat deze twee verschillende materialen met totaal verschillende snelheden uitzetten en krimpen⁹,is de structuur van de doos al aangetast voordat deze de winkelschappen bereikt.
Dit is niet zomaar theorie – ik zie dit gebeuren in de praktijk wanneer standaard, stijve lijmen worden gebruikt op flexibele vensters. Ik heb ooit een zwaarbeladen doos voor cosmetica met een standaard PET-venster, gelijmd op een dunne SBS-plaat, gecontroleerd. Tijdens een gesimuleerde transporttest onder hoge luchtvochtigheid absorbeerden de papiervezels omgevingsvocht en zwollen ze met een micromarge van 0,02 inch (0,5 mm)10, terwijl de plastic folie stijf bleef. Deze enorme chemische weerstand zorgde ervoor dat de hele platte doos agressief naar binnen boog als een aardappelchips, waardoor het venster volledig van de doos losliet. Mijn twintig jaar ervaring in de praktijk hebben me geleerd deze verkeerde combinatie te verbieden. Ik heb de materiaalspecificatie onmiddellijk aangepast naar een zeer transparante PLA-folie (polymelkzuur)11 met een zeer elastische, klimaatbestendige lijm die dynamisch meerekt met de uitzetting van het papier. Deze chemische ingreep elimineerde de ernstige kromtrekking door oppervlaktespanning volledig, waardoor de dozen vlak bleven tijdens het automatisch vullen en duizenden euro's aan terugboekingen door retailers werden voorkomen.
| Metriek/Kenmerk | Generieke patches | Geconstrueerde realiteit |
|---|---|---|
| Vensterondergrond | Stijve PET-folie | Elastische PLA-folie12 |
| Lijmtype | Standaard statische lijm | Klimaatbestendige band13 |
| Bordgeometrie | Ernstige vochtbuiging14 | perfect vlakke uitharding |
Ik laat slechte chemische processen een hoogwaardige winkelpresentatie niet verpesten. Door over te stappen op elastische vensterlijmen blijft uw verpakking gegarandeerd perfect recht, ongeacht de zware omstandigheden in de toeleveringsketen.
🛠️ Harvey's Desk: Veroorzaakt de luchtvochtigheid dat uw vensterverpakkingen kromtrekken en vervormen voordat ze zelfs maar in de winkel liggen? 👉 Vraag een gratis materiaalanalyse aan ↗ — 100% vertrouwelijk. Uw nog niet uitgebrachte winkelontwerpen zijn veilig bij mij.
Wat is het verschil tussen een puntzakdoos en een geschenkdoos?
Hoewel beide structuren de uitpakervaring naar een hoger niveau tillen, zijn hun technische grondslagen wezenlijk verschillend. De ene is ontworpen voor statische luxe, terwijl de andere is ontwikkeld voor dynamische, mobiele winkelomgevingen.
Het verschil tussen puntdakdozen en standaard geschenkdozen zit hem vooral in de integratie van de sluiting. Puntdakdozen op maat hebben ingebouwde handgrepen en in elkaar grijpende dakpanelen. Standaard, stijve geschenkdozen daarentegen hebben aparte bodems en deksels die met een klemsysteem sluiten, waardoor ze niet de spanning bieden die nodig is om de doos direct door de consument te dragen zonder extra verpakking.
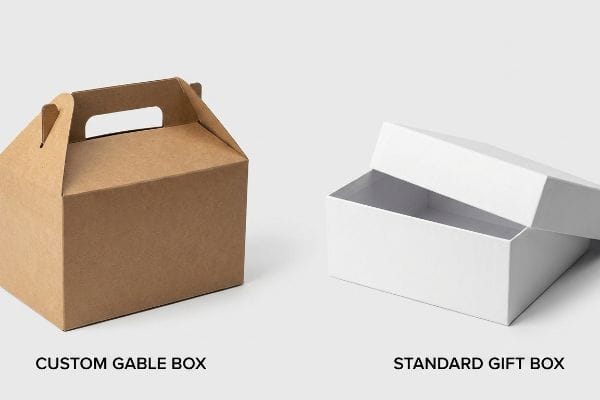
Om dit fysieke onderscheid te begrijpen, moeten we verder kijken dan de uiterlijke kenmerken en de fundamentele mechanica van monomateriële sluitingen onderzoeken.
De "monomateriaal"-spanningsarchitectuur
Een standaard, stijve geschenkdoos fungeert als een statische verpakking, waarbij een tweedelig telescopisch deksel lucht vasthoudt en een fysieke wrijvingssluiting creëert15.Bij het ontwerpen van een doos met een puntdak verandert het technische doel volledig naar kinetische zelfvoorziening. De structuur moet het fysieke product stevig omsluiten en tegelijkertijd het dynamische gewicht van de lading via de kartonnen wanden naar boven en direct in de hand van de consument overbrengen. Dit vereist een uniforme architectuur van één materiaal, waarbij de bovenste flappen nauwkeurig zijn ingekeept om in een versterkte driehoek te vouwen16, die fungeert als een letterlijk vakwerksysteem.
Om deze uniforme sterkte te bereiken zonder gebruik te maken van onhandige externe tape of plastic clips, maakt het zadeldak gebruik van een origami-achtige wrijvingsvergrendeling17.De aansluitende panelen moeten perfect over elkaar heen vallen, waarbij de papiervezels in elkaar worden geweven om een mechanisch anker te creëren dat actief weerstand biedt aan de neerwaartse zwaartekracht. Wanneer ik dit aan productmanagers uitleg, vergelijk ik het met het fundamentele verschil tussen een emmer en een kluis. Een standaard geschenkdoos staat plat op een schap in de winkel en is afhankelijk van een boodschappentas voor transport naar buiten. Een zadeldakunit elimineert die tweede tas volledig, door middel van wiskundig ontworpen vergrendelingslipjes die de inhoud beveiligen, zelfs wanneer deze wordt blootgesteld aan een kinetische zwaaikracht van 6,8 kg18 tijdens het dragen. Door deze onderscheidende mechanische eigenschappen te begrijpen, kunnen inkoopteams hun budget voor structurele verpakkingen direct afstemmen op de specifieke eisen van de eindgebruiker.
| Metriek/Kenmerk | Standaard geschenkverpakking | Op maat gemaakte gevelbox |
|---|---|---|
| Transportmethode | Extra tas nodig | Draaghendel |
| Sluitingssysteem | Deksel met wrijvingssluiting19 | Tabbladen in origami-stijl20 |
| Belastingverdeling | Statische bodembasis | Kinetische opwaartse spanning21 |
Ik ontwerp fysieke constructies volledig op basis van hoe ze zich dynamisch door de echte wereld zullen bewegen. Een wiskundig onderbouwd draagmechanisme transformeert een eenvoudige kartonnen doos in een onafhankelijk, mobiel reclamebord.
🛠️ Harvey's Desk: Betaalt u te veel voor secundaire winkelverpakkingen omdat uw primaire kartonnen doos geen ingebouwd transportmechanisme heeft? 👉 Ontvang een gratis audit voor verpakkingsconsolidatie ↗ — Geen tussenpersonen. U spreekt direct met constructie-ingenieurs.
Hoe maak ik mijn eigen dozen op maat?
Het creëren van een op maat gemaakte verpakkingscampagne begint lang voordat de inkt op het papier komt. Het vereist een foutloos vectorontwerp dat geautomatiseerde fabrieksmachines perfect kunnen interpreteren.
Voor het maken van je eigen dozen op maat heb je een structureel gevalideerd stanssjabloon nodig. Dit vectorbestand bepaalt de exacte vouwradius en omtrekafmetingen. Prepress-software leest deze specifieke lijnen om geautomatiseerde CNC-freesmachines (Computer Numerical Control) aan te sturen, waardoor tijdens de massaproductie haarscherpe mechanische sneden gegarandeerd zijn.
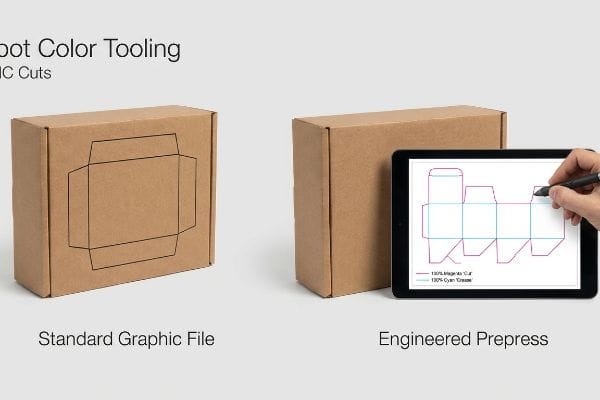
Het maken van dit ontwerp in standaard ontwerpsoftware leidt echter vaak tot een enorme kloof in de voorbereiding, waardoor de productie volledig stil komt te liggen.
Het knelpunt bij het gebruik van steunkleuren
In mijn bedrijf zie ik regelmatig dat grafisch ontwerpers hun definitieve doosontwerpen aanleveren met standaard CMYK-lijnen (cyaan, magenta, geel, zwart) om aan te geven waar het karton moet worden gesneden of gevouwen. Ze gaan ervan uit dat geautomatiseerde CAD-snijtafels en laserbranders visuele lijnen exact interpreteren zoals een desktop-inkjetprinter dat doet. Dit is een cruciaal blinde vlek in de workflow. Industriële software leest geen optische kleuren; het leest specifiek absolute steunkleurnamen die zijn toegewezen aan vectorlijnen22 om de fysieke stalen messen te activeren.
Dit is niet zomaar theorie – ik zie dit gebeuren in de praktijk wanneer klanten proberen technische prepress-regels te omzeilen om het prototypen te versnellen. Een merk diende ooit een complex bestand in voor een doos met vensters en een puntgevel, waarbij standaard 100% zwarte vectoren werden gebruikt voor de stansopening. Toen het bestand op onze Kongsberg CNC-machine terechtkwam, voegde de software van de machine de snijlijnen direct samen met de artworklaag. Het resultaat was een fysiek wit voorbeeld met dikke zwarte vierkanten erop gedrukt, maar zonder fysieke sneden. Nadat het inkoopteam me toestemming had gegeven om de ruwe data van het bestand aan te passen, deed de machine het zware werk. Ik onderschepte de vectorpaden, scheidde de lagen en koppelde de lijnen wiskundig aan absolute steunkleuren –100% magenta voor 'Snijden' en 100% cyaan voor 'Vouw'23.Door deze precieze prepress-syntaxis af te dwingen, omzeilde ik volledig de geautomatiseerde verwerkingsfouten, waardoor onze doorlooptijd voor voorbeelden werd verkort van drie dagen tot minder dan 24 uur en een vlekkeloze, wrijvingsloze lancering van de massaproductie werd gegarandeerd.
| Metriek/Kenmerk | Standaard grafisch bestand | Technische voorbereiding voor drukwerk |
|---|---|---|
| Syntaxis van snijlijnen | CMYK Visueel Zwart | 100% Magenta Spot24 |
| Machine-output | Gedrukte zwarte contouren | Vlijmscherpe CNC-sneden25 |
| Voorbeeld doorlooptijd | 3 dagen (herzien) | Binnen 24 uur26 |
Ik weiger te accepteren dat slechte digitale bestandsbeheer de uitrol van uw fysieke verpakkingen vertraagt. Correct toegewezen steunkleuren garanderen dat de snijbladen direct in het karton grijpen, terwijl uw bedrukte logo er absoluut onberispelijk uitziet.
🛠️ Harvey's Desk: Worden uw aanvragen voor constructiemonsters voortdurend vertraagd door beschadigde of niet-vertaalbare digitale vectorbestanden? 👉 Ontvang een gratis preflight-bestandsdiagnose ↗ — Ik beoordeel elk constructiebestand persoonlijk binnen 24 uur.
Conclusie
Om te voorkomen dat een op maat gemaakte puntgeveldoos te maken krijgt met gescheurde handgrepen of ernstig vervormde vensters, is meedogenloze wiskundige precisie vereist, lang voordat de massaproductie begint. Alleen al vorige maand hielp mijn structurele audit 3 merken om meer dan $10.000 aan afgekeurde voorraad en terugboekingen van retailers te voorkomen. Als u genoeg hebt van theoretische sjablonen die falen aan de fysieke assemblagelijn, laat mij dan persoonlijk uw structurele bestanden door een gratis structurele stanslijnaudit ↗ om de verborgen frictie die uw ROI op verpakkingen drukt, wiskundig te elimineren.
"Analytische bepaling van de buigstijfheid van een vijf-laags ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Een gezaghebbende bron over structureel verpakkingsontwerp zou de wiskundige noodzaak van buigtoeslagen uitleggen om rekening te houden met de materiaaldikte tijdens het vouwen. Bewijsrol: technische validatie; brontype: handboek verpakkingstechniek. Ondersteunt: de eis voor specifieke berekeningen in het ontwerp van de stanslijn. Toepassingsgebied: van toepassing op karton en golfkarton. ↩
"Structureel verpakkingsontwerp: belangrijke elementen en proces", https://www.arkay.com/resources/structural-packaging-design. Industriestandaarden voor stansen beschrijven hoe het negeren van de materiaaldikte leidt tot interferentiepassing en montagefouten in in elkaar grijpende structuren. Bewijsmateriaal: causale verklaring; brontype: technische ontwerphandleiding. Onderbouwing: de fysieke consequentie van het negeren van de materiaaldikte in CAD. Doelgroep: specifiek voor in elkaar grijpende lip-en-sleuf-architecturen. ↩
"Richtlijn voor kartondikte", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoocGCC9NKNiaba68Yzw8CrOXC9lDWTDCyT14ug_TTcvfn-6VGkh. Verificatie van standaard E-flute materiaaldiktemetingen om technische nauwkeurigheid te garanderen. Bewijsmateriaal: technische specificatie; brontype: industriestandaard verpakkingsrichtlijn. Ondersteunt: materiaaldikteconstanten. Opmerking: Waarden kunnen per fabrikant enigszins variëren. ↩
"Golfkartonnen verpakkingen met een innovatief ontwerp voor verbeterde duurzaamheid tijdens transport...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Bevestiging van het bestaan en de functie van calipercompensatie in software voor structureel verpakkingsontwerp om rekening te houden met materiaaldikte tijdens het vouwen. Bewijsmateriaal: verificatie van het technische proces; brontype: CAD-softwaredocumentatie of technische handleiding. Ondersteunt: Correctiemethode voor structurele geometrie. Opmerking over de reikwijdte: Implementatie verschilt per softwareleverancier. ↩
"Optimaal ontwerp van dubbelwandige golfkartonnen verpakkingen – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Korte uitleg waarom het gebruik van ruwe vectorafmetingen zonder rekening te houden met materiaalvouwing leidt tot structurele interferentie. Bewijsmateriaal: vergelijkende analyse; brontype: structurele ontwerprichtlijn. Ondersteunt: inefficiëntie van generieke sjablonen. Doelgroep: Komt veel voor in basis CAD-ontwerpsoftware. ↩
"Handleiding voor doossjablonen: Hoe nauwkeurige verpakkingsstanslijnen te ontwerpen", https://gentlever.com/what-is-box-template-and-how-to-design/. Korte uitleg over hoe het aanpassen van de sleufafmetingen op basis van de materiaaldikte (caliper) voorkomt dat de handgreep losraakt en zorgt voor een goede pasvorm. Bewijsmateriaal: technische specificatie; brontype: handboek verpakkingstechniek. Ondersteunt: effectiviteit van de ontworpen sleufspeling. Toepassingsgebied: Van toepassing op golfkarton en vouwkarton. ↩
"Verlaging van het afvalpercentage: formule, benchmarks en bewezen resultaten...", https://usersolutions.com/blog/scrap-rate-reduction. Korte uitleg over hoe specifieke vergrendelingsmechanismen materiaalspanning en scheuren tijdens het vouwproces verminderen. Bewijsmateriaal: prestatieverificatie; brontype: industriële casestudy. Ondersteunt: verlaging van het afvalpercentage. Opmerking: Resultaten kunnen variëren afhankelijk van de materiaalkwaliteit. ↩
"[PDF] Metaalhechting aan PET-folie – TAPPI.org", https://www.tappi.org/content/events/07place/papers/culbertson.pdf. Technische uitleg van het verschil in oppervlakte-energie tussen poreuze materialen op basis van cellulose en niet-polaire thermoplastische polymeren. Bewijsrol: technische validatie; brontype: tijdschrift voor materiaalkunde. Ondersteunt: de moeilijkheid om PET aan papier te hechten. Focus: richt zich op oppervlaktespanning/-energie. ↩
"Effecten van de thermische uitzettingscoëfficiënt en vochtabsorptie …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Vergelijkende analyse van de thermische uitzettingscoëfficiënt en vochtabsorptiesnelheden voor PET en kraftkarton. Bewijsmateriaal: feitelijke verificatie; brontype: handboek verpakkingstechniek. Ondersteunt: structureel compromis als gevolg van differentiële uitzetting. Toepassingsgebied: van toepassing op wisselende omgevingsomstandigheden. ↩
"SBS vs SUS-karton", https://unicopacking.com/en/new/sbs-vs-sus-paperboard.html. Technische gegevens over de dimensionale stabiliteit en vochtabsorptiesnelheid van SBS-karton ter verificatie van de specifieke uitzettingsparameter. Bewijsmateriaal: verificatie van technische parameter; brontype: tijdschrift voor materiaalkunde. Ondersteunt: de fysieke oorzaak van vervorming van vensters. Toepassingsgebied: specifiek voor transportomgevingen met een hoge luchtvochtigheid. ↩
"Voorbij fossiele kunststoffen: de volgende generatie PLA-gebaseerde bio... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13001162/. Vergelijking van de mechanische eigenschappen en elasticiteit van PLA versus PET-folies in verpakkingen om het gebruik ervan te valideren bij het voorkomen van spanningsvervorming. Bewijsrol: validatie van een technische oplossing; brontype: handboek verpakkingstechniek. Ondersteunt: de effectiviteit van PLA als substraat voor vensterpatches. Doelgroep: gericht op flexibele venstertoepassingen. ↩
"Een overzicht van het potentieel van biobased polymeer polymelkzuur … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11091039/. Technische vergelijking van PLA- en PET-folies met focus op elasticiteit en spanning in verpakkingsvensters. Bewijsmateriaal: technische specificatie; brontype: materiaalwetenschappelijk gegevensblad. Ondersteunt: het gebruik van PLA als een spanningsarm alternatief voor PET. Toepassingsgebied: van toepassing op het repareren van transparante vensters. ↩
"Kartonnen en verpakkingslijmen", https://cattieadhesives.com/adhesive-applications/packaging-adhesives. Verificatie van lijmeigenschappen die de hechtsterkte behouden bij temperatuur- en vochtigheidsschommelingen. Bewijsmateriaal: prestatievalidatie; brontype: industriële lijmgids. Ondersteunt: de bewering dat speciale lijmen reparatiefalen voorkomen. Doelgroep: focus op lijmen voor de verpakkingsindustrie. ↩
"Effect van het vochtgehalte van de verpakking op het vormgedrag en …", https://repository.rit.edu/cgi/viewcontent.cgi?article. Wetenschappelijke verklaring van hoe hygroscopische materialen in verpakkingssubstraten reageren op vocht, wat leidt tot kromtrekken. Bewijsrol: oorzakelijk mechanisme; brontype: handboek verpakkingstechniek. Ondersteunt: de bewering dat generieke reparaties gevoelig zijn voor door vocht veroorzaakte vervorming. Toepassingsgebied: specifiek voor op papier gebaseerde substraten. ↩
"Telescopische, stevige dozen: ontwerpkenmerken, voordelen, …", https://boxagency.co/blog/telescopic-rigid-boxes/?srsltid. Uitleg van het mechanische wrijvings- en luchtdruksluitsysteem in telescopische geschenkdozen. Bewijsmateriaal: technische specificatie; brontype: handleiding voor verpakkingstechniek. Ondersteuning: wrijvingssluitmechanisme. Toepassingsgebied: van toepassing op stevige tweedelige dozen. ↩
"Driehoekige vakwerkconstructie – XSF Truss", https://www.xsftruss.com/triangle-truss/. Technische analyse van de vakwerkachtige structurele integriteit die wordt geboden door ingekerfde driehoekige vouwen in puntgeveldozen. Bewijsmateriaal: structurele analyse; brontype: handleiding voor industrieel ontwerp. Ondersteuning: dynamische gewichtsoverdracht. Toepassingsgebied: beperkt tot karton van één materiaal. ↩
"Dikwandige origami-structuren die naadloze oppervlakken vormen – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12022054/. Technische documentatie over het ontwerp van vouwkarton zou de geometrie en mechanica van wrijvingssluitingen in puntgevels verklaren. Bewijsmateriaal: structurele verklaring; brontype: ontwerprichtlijn. Ondersteuning: het mechanisme van de sluiting van het puntgeveldak. Doelgroep: specifiek voor vouwkarton van één materiaal. ↩
"Draagvermogen van een torsiedoos", https://sawmillcreek.org/threads/torsion-box-capacity.37461/. Een gezaghebbend handboek voor verpakkingstechniek of een technische specificatie zou het draagvermogen en de weerstand tegen zwenkkrachten van standaard sluitlipjes van puntdakdozen bevestigen. Bewijsmateriaal: technische specificatie; brontype: technisch handboek. Ondersteunt: de specifieke gewichtslimiet voor kinetische kracht tijdens transport. Opmerking: het draagvermogen varieert afhankelijk van het papiergewicht en het GSM-gehalte. ↩
"Groothandel in op maat gemaakte geschenkdozen met frictiebodem en deksel – BD Print", https://www.bdprint.com/wholesale-custom-friction-base-lid-gift-boxes/. Definitie van frictiesluitingssystemen (telescopische sluitingen) die veelvuldig worden gebruikt in stevige luxe geschenkdozen. Bewijsmateriaal: technische definitie; brontype: fabricagespecificatie. Ondersteunt: het sluitmechanisme van standaard geschenkdozen. Toepassingsgebied: verwijst naar niet-klevende, nauwsluitende pasvorm. ↩
"Gable Boxes | Custom Gable Packaging", https://thepackagingtree.com/gable-boxes?srsltid=AfmBOorcq8aMGGeo41bKhYD8JHgccYv3NtPiuC3y3agXIpSKZW90wS__. Beschrijving van de in elkaar grijpende vouwpatronen die worden gebruikt bij de constructie van gable boxes om structurele integriteit te garanderen zonder lijm. Bewijsrol: constructieverificatie; brontype: industriële ontwerprichtlijn. Ondersteuning: het vouwmechanisme van gable boxes. Doelgroepnotitie: richt zich op structurele assemblage van één materiaal. ↩
"Schatting van de druksterkte van golfkarton …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Technische uitleg over hoe de geïntegreerde handgreep en vouwconstructie van een puntdakdoos de lastverdeling verschuift van de bodem naar de trekkracht van de handgreep. Bewijsmateriaal: technische validatie; brontype: handboek verpakkingstechniek. Onderbouwing: structurele verschillen in draagvermogen. Toepassingsgebied: specifiek van toepassing op handgreepontwerpen van één materiaal. ↩
"Grafische richtlijnen", https://www.delinebox.com/graphic-guidelines/. Uitleg over hoe CAD/CAM-software snij- en vouwlijnen onderscheidt met behulp van benoemde steunkleuren in plaats van CMYK-waarden. Bewijsmateriaal: technische validatie; brontype: professionele drukhandleiding of softwaredocumentatie. Ondersteunt: de vereiste voor steunkleurtoewijzing bij industrieel stansen. Toepassingsgebied: van toepassing op geautomatiseerde CNC- en laserstanssystemen. ↩
"Adobe Illustrator – Welke kleurstalen moet ik gebruiken voor snijlijnen?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. De industriestandaard voor prepress-richtlijnen voor CNC-frees- en stansmachines vereist doorgaans verschillende steunkleuren om snij- en rilpaden te onderscheiden. Bewijsmateriaal: technische specificatie; brontype: industriehandleiding. Ondersteunt: de noodzaak van nauwkeurige steunkleurtoewijzing voor geautomatiseerde gereedschappen. Opmerking over de reikwijdte: Hoewel specifieke kleuren per faciliteit kunnen worden aangepast, is het gebruik van niet-afdrukbare steunkleuren een universele technische vereiste. ↩
"Wat is verpakkingsprepress? Een compleet overzicht", https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. Technische documentatie over het gebruik van niet-drukbare steunkleuren om snijpaden voor geautomatiseerde machines aan te duiden. Bewijsmateriaal: technische specificatie; brontype: branchehandleiding. Ondersteunt: het gebruik van magenta steunkleuren voor snijlijnnotatie. Opmerking: specifieke kleurkeuzes kunnen per drukkerij verschillen, maar volgen het steunkleurprincipe. ↩
"Vectortekeningen voor CNC: Ontgrendel ongeëvenaarde machineprecisie.", https://dxf4you.com/blog/vector-drawing-for-cnc-unlock-unparalleled-machine-precision/. Technische uitleg over hoe hoogwaardige vectorblauwdrukken CNC-machines in staat stellen precieze snijpaden uit te voeren. Bewijsmateriaal: technisch proces; brontype: machinespecificatie. Onderbouwt: de bewering van superieure machineprestaties op basis van technische bestanden. Opmerking: precisie is afhankelijk van hardwarekalibratie. ↩
"Markt voor prepress- en verpakkingsgrafische diensten | CAGR 7,4%", https://market.us/report/pre-press-and-packaging-graphics-services-market/. Vergelijkende analyse van de productietijdlijnen van prototypes bij gebruik van gestandaardiseerde bestanden versus bestanden die handmatige bewerking vereisen. Bewijsmateriaal: prestatiemaatstaf; brontype: branchebenchmark. Onderbouwing: de bewering over de efficiëntie van gestandaardiseerde prepress-doorlooptijden. Opmerking: de doorlooptijden zijn afhankelijk van de capaciteit en apparatuur van de leverancier. ↩