Je hebt de perfecte retailcampagne ontworpen, maar als winkelmedewerkers je display niet binnen drie minuten in elkaar kunnen zetten, belandt het direct in de afvalpers.
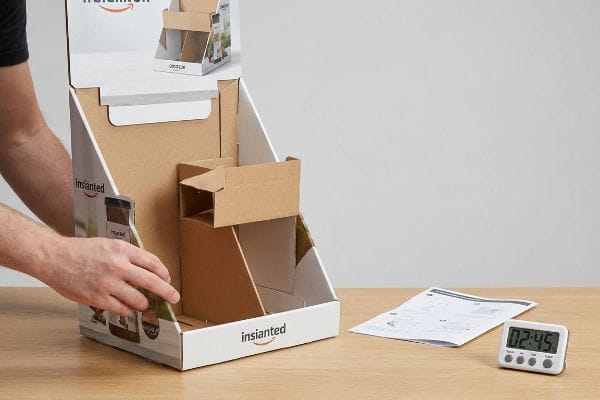
Het opzetten van een kartonnen displaystandaard duurt ongeveer één tot vijf minuten, afhankelijk van de complexiteit van de constructie. Voorgelijmde pop-upmodellen zijn binnen enkele seconden in elkaar te zetten, terwijl grote palletconstructies met meerdere modulaire schappen en een interne ondersteuningsstructuur iets meer tijd vergen en duidelijke visuele instructies vereisen om frustratie bij de winkelmedewerker te voorkomen.
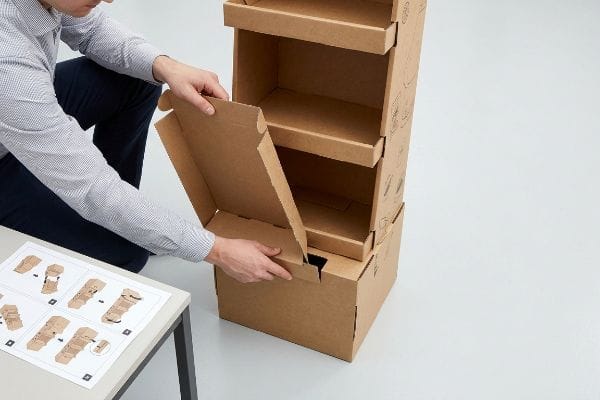
Het kennen van de theoretische insteltijd is slechts het begin. Laten we eens nader bekijken hoe constructietechniek daadwerkelijk de montagesnelheid in de winkel bepaalt.
Wat is de levertijd voor op maat gemaakte kartonnen figuren?
Wekenlang wachten op een fysiek prototype remt je momentum al voordat de campagne van start gaat.
De doorlooptijd voor op maat gemaakte kartonnen uitsnijdingen varieert doorgaans van 24 uur voor onbedrukte witte structuurmonsters tot twee weken voor massaproductie. Dankzij geavanceerde digitale snijtafels zijn dure stalen stansmallen niet meer nodig tijdens de snelle prototyping- en initiële structuurvalidatiefasen.
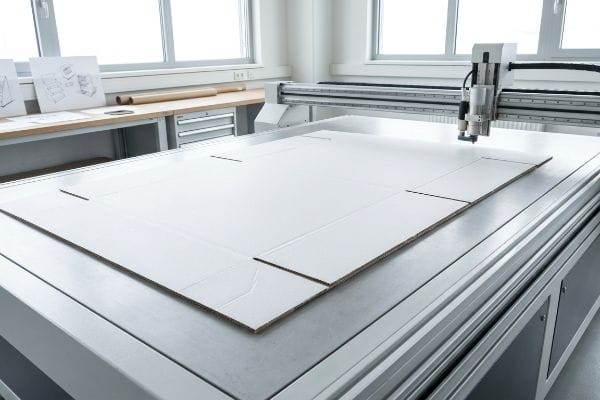
Het is geweldig om de vorm snel uit te snijden, maar ervoor zorgen dat het ook daadwerkelijk blijft staan, dát is waar de echte technische uitdaging begint.
Sneller op de markt met digitale prototyping
Het is standaardprocedure om weken te wachten tot een fabriek een houten matrijs heeft gebakkenom een constructieconcept te testen. Zelfs ervaren inkoopteams accepteren deze enorme vertragingen vaak als standaardwerkwijze, waardoor waardevolle tijd in de toeleveringsketen verloren gaat.
Ik weet dat je naar de kalender staart en je verloren voelt, want 80% van mijn klanten gaat ervan uit dat ze moeten investeren in dure gereedschappen voordat ze een fysiek voorbeeld te zien krijgen. De truc is om CNC-snijtafels (Computer Numerical Control) te gebruiken voor een wit voorbeeld dat binnen 24 uur klaar is.² Vorige maand zag ik nog een klant worstelen met een doorhangende basis omdat ze het prototypen hadden overgeslagen; het harde, poederachtige gekraak van het ruwe 32ECT (Edge Crush Test) golfkarton³ tijdens de montage betekende een volledig nieuw ontwerp. Door snel een fysiek voorbeeld te snijden, slaan we de wachttijd over, leggen we de structurele berekeningen vast en besparen we ze 15 dagen doorlooptijd.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Wekenlang wachten op stalen matrijzen | CNC digitale witte stalen | Lanceert campagnes 15 dagen sneller4 |
| Het fysieke prototype overslaan | 24-uurs structurele testen5 | Voorkomt catastrofale instorting |
| Inschatting van de stabiliteit | Validatie van de belasting in de praktijk | Garandeert een rechtopstaande positionering |
Ik stuur nooit een ontwerp naar massaproductie zonder eerst een wit proefstuk van 24 uur te maken. Dat elimineert giswerk, zorgt ervoor dat de basisgeometrie wiskundig correct is en voorkomt kostbare herwerkingen voordat ze je marketingbudget uitputten.
🛠️ Harvey's bureau: Weet je niet zeker of jouw op maat gemaakte vorm een drukke winkelgang zal overleven? 👉 Vraag een wit proefexemplaar aan ↗ — Directe toegang tot mijn bureau. Geen geautomatiseerde verkoopspam, beloofd.
Hoe maak je een displaystandaard van karton?
Je kunt de mooiste graphics ter wereld hebben, maar als je een ingenieursdiploma nodig hebt om de behuizing te bouwen, is het een mislukking.
Om met slimme technieken een displaystandaard van karton te maken, moet je voorgelijmde modulaire trays en zelfvergrendelende voetstukken gebruiken. Dit maakt rommelig plakband of ingewikkeld handmatig vouwen overbodig, waardoor winkelmedewerkers de standaard moeiteloos kunnen openklappen met behoud van een maximaal dynamisch draagvermogen.
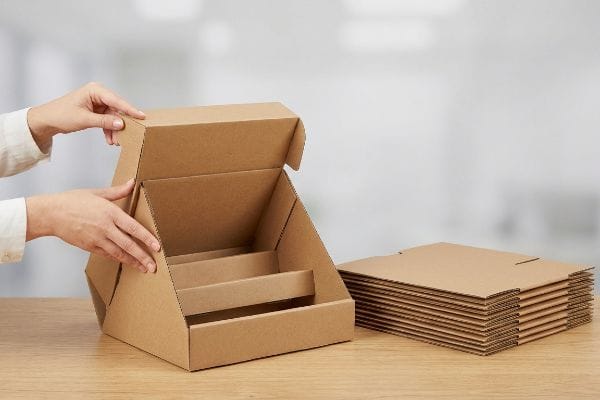
Nu de basis vastligt, vormt de interne architectuur de volgende grote uitdaging.
De frustratievrije voorgelijmde methode
Veel merken proberen hun initiële productiekosten te verlagen door volledig vlakke, ongelijmde golfkartonnen vellen te leveren⁶.Ze gaan ervan uit dat winkelmedewerkers graag 20 minuten besteden aan het volgen van een ingewikkelde papieren handleiding om elk afzonderlijk lipje en bakje te vouwen.
De realiteit is dat winkelmedewerkers simpelweg geen tijd hebben om origami te ontcijferen, dus grijpen ze naar lelijke, transparante verpakkingstape om de structuur in elkaar te zetten. Ik heb dit constant zien gebeuren in de winkel; de plakkerige, rommelige wrijving van goedkope tape verpest een hoogwaardige litholaminering, alleen maar om te voorkomen dat de schappen instorten. De oplossing is om te eisen dat de schappen direct vanuit de fabriek worden voorzien van voorgelijmde, zelfklevende bodems . Deze structurele stap vooraf verkort de montagetijd tot slechts enkele seconden, voorkomt esthetische problemen en zorgt ervoor dat het product er in de winkel precies zo uitziet als op de digitale proefdrukken.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Levering van 100% vlakke platen | Voorgelijmde, zelfvergrendelende voetstukken8 | Doorsneden van de montage tot seconden |
| Afhankelijk zijn van complexe handleidingen | Intuïtieve pop-up geometrie | Elimineert frustratie bij baliemedewerkers |
| Het toestaan dat klerken tape gebruiken | Ingebouwde structurele sloten9 | Behoudt de premium merkidentiteit |
Ik eis altijd voorgelijmde modulaire componenten voor elke uitrol van snel bewegende consumentengoederen. Dit neemt de montagelast weg bij de drukke winkelmedewerker en legt deze bij mijn fabrieksmachines neer, waardoor een perfecte uitvoering gegarandeerd is.
🛠️ Harvey's Desk: Scheuren uw winkelmedewerkers uw premium trays tijdens het vouwen? 👉 Krijg een structurele upgrade ↗ — Download veilig. Mijn inbox staat open als u later vragen heeft.
Hoe lang duurt het om een steiger op te zetten?
Interne steunconstructies zijn de onzichtbare helden van elke grote winkel, maar de installatie ervan zou geen bouwproject moeten zijn.
Het opzetten van een steiger in een grote golfkartonnen displaykast duurt slechts één tot twee minuten bij gebruik van zwevende of modulaire scheidingswanden. Deze interne ondersteuningsconstructies zorgen voor een cruciale dynamische lastverdeling voor zware producten, waardoor de installatietijd aanzienlijk wordt verkort in vergelijking met het gebruik van tape of complexe kruiselingse rasterconstructies.
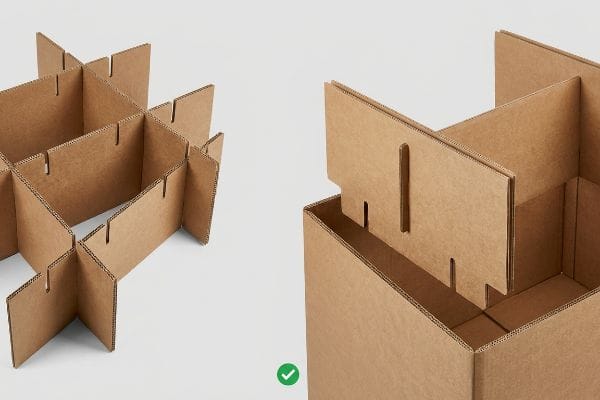
Zodra het interne steunframe stevig op zijn plaats zit, moet je het hoofdachterpaneel nog verankeren om de unit te voltooien.
Vereenvoudiging van interne golfkartonnen steunconstructies
Bij het werken met zware producten ontwerpen merken vaak enorme interne steigerconstructies die bestaan uit meerdere elkaar kruisende stukken plaat10.Zelfs ervaren ontwerpers zien vaak over het hoofd hoe moeilijk het is om deze stijve constructies handmatig uit te lijnen terwijl ze over een diepe palletbak.
Stel je voor dat je een kaartenhuis probeert te bouwen met winterhandschoenen aan; de toleranties zijn gewoon te klein voor handmatige snelheid. Ik zie regelmatig fulfilmentteams worstelen met het uitlijnen van standaard rasterstructuren, wat resulteert in het agressieve scheurende geluid van onbewerkt karton wanneer ze de vakken in elkaar proberen te drukken. Een eenvoudige vuistregel is om zwevende modulaire scheidingswanden te gebruiken in plaats van starre, in elkaar grijpende rasterstructuren. Deze strategische aanpassing verkort de insteltijd met naar schatting 40%11, elimineert volledig gescheurde golfkarton en zorgt ervoor dat het gewicht van de zware SKU's (Stock Keeping Units) perfect verdeeld blijft over de pallet.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Complexe, elkaar kruisende roosters | Zwevende modulaire scheidingswanden | Verkort de insteltijd met 40%12 |
| Nauwkeurige handmatige uitlijning | Ontworpen spelingbuffers13 | Voorkomt dat karton scheurt |
| Het negeren van ergonomie voor winkelmedewerkers | Top-down drop-in steunen | Bespaart fysieke inspanning |
Ik weiger complexe interne rasterconstructies goed te keuren als een eenvoudiger modulair scheidingswandje exact dezelfde BCT-sterkte (Box Compression Test) kan bereiken. Gestroomlijnde steigers zorgen ervoor dat uw display onbeschadigd en op tijd in het gangpad aankomt.
🛠️ Harvey's Desk: Veroorzaakt uw interne display-structuur enorme vertragingen in de orderafhandeling? 👉 Vraag uw supportaudit aan ↗ — Geen formulieren die eindeloze verkoopgesprekken uitlokken. Gewoon pure waarde.
Hoe bevestig ik de achterkant aan het kartonnen figuur zodat het kan staan?
Een prachtig achterpaneel is waardeloos als het tijdens de laatste montagestap niet in de basis vastklikt.
Om de achterkant aan een kartonnen uitsnede te bevestigen en deze stevig te laten staan, moet u de mannelijke vergrendelingslipjes uitlijnen met de daarvoor bestemde sleuven. Door rekening te houden met de fysieke dikte van het gevouwen golfkarton, wordt een wrijvingsloze passing gegarandeerd, waardoor het achterpaneel niet kan doorbuigen of scheuren.
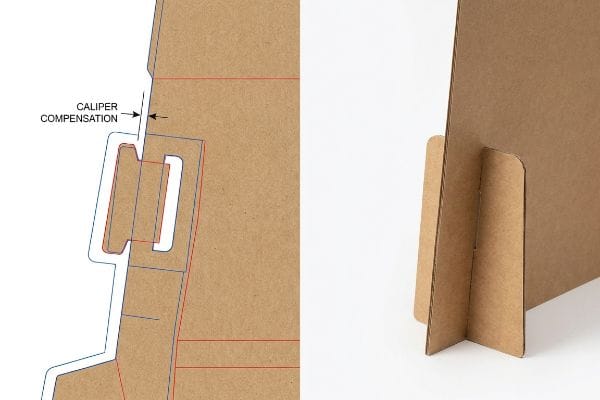
Het is makkelijk om één beeldscherm rechtop te zetten in een laboratorium, maar de harde realiteit is dat wanneer je er 500 verzendt en de lipjes niet in de gleuven passen in de fabriek, dit wel het geval is.
De verborgen wrijving van remklauwcompensatie
Grafisch ontwerpers maken in hun digitale bestanden vaak in elkaar grijpende lipjes en vouwgleuven met exact dezelfde breedte als het bijbehorende paneel. Ze gaan ervan uit dat als een lipje op het scherm precies 50,8 mm breed is, de gleuf ook precies 50,8 mm breed moet zijn om een goede aansluiting te garanderen.
In mijn fabriek zie ik regelmatig complete co-packinglijnen tot stilstand komen door deze specifieke blinde vlek. Wanneer een 3 mm dikke B-golfkartonplaat14 90 graden wordt gevouwen, rekt het materiaal uit en neemt het fysieke ruimte in beslag; als de ontvangstsleuf niet wordt verbreed om die buitenradius15, ontstaat er enorme mechanische weerstand in de verbinding. Ik heb onlangs de micrometerwaarden van een defect toonbankdisplay , waaruit bleek dat we geen dure plastic klemmen nodig hadden – we hadden alleen een 2,8 mm bredere sleuftolerantie nodig om de vouw op te vangen. Door deze exacte compensatie voor de dikte in de stanslijn te implementeren, zorg ik ervoor dat de montagetijd met 35 seconden per eenheid daalt, waardoor klanten duizenden euro's aan onnodige arbeidskosten besparen en tegelijkertijd wordt voorkomen dat de achterpanelen onder spanning sterk naar buiten buigen.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Het trekken van 1:1 digitale slots | Diktecompensatie van de remklauw16 | Elimineert wrijving tijdens de montage |
| Het stevig vastzetten van de vergrendelingslipjes | Het toevoegen van speling in de vouwradius17 | Voorkomt dat het achterpaneel doorbuigt |
| Met behulp van plastic steunclips | Gefabriceerde golfkarton wiskunde18 | Verlaagt de materiaalkosten per eenheid |
Ik pas elke afzonderlijke in elkaar grijpende gleuf op de stanslijn wiskundig aan voordat er inkt op het papier komt. Rekening houden met de fysieke dikte van het karton is de enige manier om een wrijvingsloze constructie te garanderen die ook daadwerkelijk recht staat.
🛠️ Harvey's Desk: Laat een structurele fout van 2 millimeter een uitrol in 500 winkels niet verpesten. 👉 Stuur me je stansbestand ↗ — Ik test de berekeningen voordat je budget verspilt aan massaproductie.
Conclusie
U kunt de laagste grondstofprijzen bedingen, maar wanneer die digitaal perfecte sluitlipjes weigeren te passen door een genegeerde margecompensatie, waardoor de assemblage met naar schatting 30% vertraagt, wordt uw volledige winstmarge tenietgedaan door de enorme arbeidskosten voor de afhandeling. Meer dan 500 merkmanagers gebruiken mijn prepress-checklist om precies deze fatale fouten in een vroeg stadium te voorkomen. Stop met gissen naar structurele vouwtoleranties en laat mij persoonlijk uw geometrie controleren met mijn gratis stanslijncontrole ↗ om deze onzichtbare knelpunten op te sporen voordat u met massaproductie begint.
"Stalen stansmallen – Apple-stansmal", https://appledie.com/products-steel-rule-dies/. Documentatie volgens de industriestandaard die de typische doorlooptijd voor de productie van een fysieke houten stansmal voor het snijden van karton bevestigt. Bewijsmateriaal: technische benchmark; brontype: rapport uit de maakindustrie. Onderbouwing: De bewering dat het maken van traditionele stansmallen weken duurt. Opmerking: Doorlooptijden kunnen variëren afhankelijk van de capaciteit van de leverancier. ↩
"CNC-mes snijmachine voor kartonnen en papieren doosmonsters", https://yitaipacking.com/products/corrugated-cardboard-box-sample-cutting-machine/. Industriële benchmarks voor digitale snijtechnologie bevestigen de mogelijkheid om binnen 24 uur onbedrukte structurele prototypes te produceren. Bewijsmateriaal: technische specificatie; brontype: industriestandaard. Ondersteunt: snelheid van digitaal prototypen versus traditionele gereedschappen. Toepassingsgebied: van toepassing op onbedrukte witte monsters. ↩
"[PDF] Specificaties voor golfkarton – Fibre Box Association", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Technische verpakkingsnormen definiëren de Edge Crush Test (ECT)-score als een maatstaf voor de stapelsterkte van golfkarton. Bewijsmateriaal: technische specificatie; brontype: industriële materiaalnorm. Ondersteunt: het gebruik van specifieke kartonsoorten voor structurele stabiliteit. Toepassingsgebied: norm voor Noord-Amerikaanse golfkartonmaterialen. ↩
"Wat is stanssnijden in verpakkingen? Een gids voor gestanste dozen", https://gentlever.com/die-cutting-in-packaging/. Vergelijking van doorlooptijden tussen traditionele productie van stalen stansmallen en CNC-digitale sampling voor winkeldisplays. Bewijsmateriaal: kwantitatieve verificatie; brontype: industriële benchmark. Ondersteunt: snelheid van marktintroductie. Opmerking: Doorlooptijden kunnen per fabrikant verschillen. ↩
"Structureel ontwerp van tijdelijke golfkartonnen winkeldisplays – UD Direct", https://www.ud-direct.com/blog/the-importance-of-structural-design-in-temporary-corrugated-retail-displays. Technische documentatie over de doorlooptijd voor fysieke structurele prototypes in de verpakkings- en display-industrie. Bewijsrol: technische validatie; brontype: fabricagespecificatie. Ondersteunt: de haalbaarheid van een testcyclus van 24 uur. Toepassingsgebied: Van toepassing op prototypes van standaardformaat. ↩
"Verpakkings- en logistieke planning voor winkeldisplays – Frank Mayer", https://www.frankmayer.com/blog/packaging-and-logistics-planning-for-retail-displays/. De normen van de verpakkingsindustrie leggen uit hoe het elimineren van lijm en het gebruik van platte verpakkingen de initiële productie- en logistieke kosten verlaagt. Bewijsmateriaal: technische verificatie; brontype: whitepaper van de verpakkingsindustrie. Onderbouwing: de bewering dat ongelijmde vellen de initiële kosten verlagen. Opmerking over de reikwijdte: exclusief arbeidskosten op lange termijn in de detailhandel. ↩
"Voorgelijmde (voorgemonteerde) – Doos met automatische bodem – Landaal Packaging", https://www.landaal.com/corrugated-packaging/corrugated-boxes/pre-glued-pre-assembled/. Technische validatie van hoe de constructie met automatische bodem handmatig vouwen overbodig maakt en de structurele integriteit verbetert. Bewijsmateriaal: Technische validatie; brontype: Handboek verpakkingstechniek. Ondersteunt: Gebruik van in de fabriek gelijmde bodems om de montage te vereenvoudigen. Doelgroep: Specifiek voor het ontwerp van golfkartonnen displaydozen. ↩
"Dozen met automatische bodemvergrendeling voor zwaardere producten | Verpakkingen op maat", https://www.boxcoop.com/box-styles/auto-lock-bottom. Industriestandaarden voor het ontwerp van golfkartonnen verpakkingen tonen aan dat voorgelijmde vergrendelingsmechanismen de montagetijd aanzienlijk verkorten in vergelijking met platte kartonnen vellen. Bewijsmateriaal: technische validatie; brontype: branche-whitepaper. Ondersteunt: montagesnelheid. Doelgroep: specifiek voor displays in de detailhandel. ↩
"14 Soorten winkeldisplays | Chicago, IL – Wertheimer Box", https://wertheimerbox.com/types-of-retail-displays/. Technische specificaties voor golfkarton geven aan dat geïntegreerde structurele vergrendelingen voldoende draagkracht bieden zonder dat externe lijm nodig is. Bewijsmateriaal: technische specificatie; brontype: technische handleiding. Ondersteunt: haalbaarheid van tapevrije constructie. Toepassingsgebied: Van toepassing op lichtgewicht commerciële displays. ↩
"Golfkartonnen verpakkingen met een innovatief ontwerp voor verbeterde duurzaamheid tijdens transport...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Korte uitleg over hoe handleidingen voor verpakkingstechniek de constructie van kruisende kartonnen rasters voor lastverdeling beschrijven. Bewijsmateriaal: technische specificatie; brontype: industriehandleiding. Ondersteuning: beschrijving van traditionele ondersteuningsmethoden. Toepassingsgebied: beperkt tot zware golfkartonnen displays. ↩
"Gestanste doosverdelers versus geïntegreerde verpakking", https://itbpackaging.com/packaging-optimization/die-cut-box-dividers-vs-integrated-packaging/. Een brancheonderzoek of technische handleiding over de assemblage van winkeldisplays zou het percentage tijdsbesparing kunnen aantonen dat wordt behaald door modulaire verdelers te gebruiken in plaats van starre rastersystemen. Bewijsmateriaal: kwantitatieve validatie; brontype: branche-whitepaper. Ondersteunt: de bewering dat modulaire verdelers de insteltijd met 40% verkorten. Toepassingsgebied: van toepassing op grote golfkartonnen displays. ↩
"Doosverdelers | Verpakkingsverdelers – Smurfit Westrock", https://www.smurfitwestrock.com/products/packaging/protective/box-partitions. Een technische casestudy of branchebenchmark die de tijdsbesparing kwantificeert die wordt behaald door het gebruik van modulaire verdelers in plaats van kruisende roosters in winkeldisplays. Bewijsmateriaal: kwantitatieve verificatie; brontype: brancherapport. Onderbouwing: claim van assemblage-efficiëntie. Toepassingsgebied: van toepassing op interne golfkartonnen steunen. ↩
"Druksterkte van golfkartonnen verpakkingen met …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Documentatie over verpakkingstechniek waarin wordt uitgelegd hoe buffers wrijving en mechanische spanning op karton tijdens de installatie verminderen. Bewijsrol: technische validatie; brontype: technische handleiding. Ondersteuning: voorkoming van materiaalschade. Omschrijving: specifiek voor interne ondersteuningen van karton. ↩
"Golfkarton en materiaalkwaliteiten – Verpakkingsstrategieën", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verificatie van de industriestandaardafmetingen voor B-flute golfkarton om de opgegeven fysieke dikte te bevestigen. Bewijsmateriaal: feitelijke verificatie; brontype: technisch specificatieblad. Ondersteunt: de materiaalbasislijn voor de compensatieberekening. Opmerking over de reikwijdte: kan per fabrikant enigszins variëren. ↩
"Analytische bepaling van de buigstijfheid van een vijf-laags ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische uitleg over hoe de buigtoeslag en de buitenradius van golfkarton grotere sleuftoleranties vereisen om mechanische spanning te voorkomen. Bewijsmateriaal: technisch principe; brontype: handboek verpakkingstechniek. Onderbouwt: de bewering dat de buitenradius de pasvorm en weerstand beïnvloedt. Toepassingsgebied: specifiek voor vouwen van 90 graden. ↩
"[PDF] Cal Poly BSAE Remklauw", https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?filename=1&article=1899&context=mesp&type=additional. Technische richtlijnen voor het aanpassen van de afmetingen van digitale sleuven om rekening te houden met de werkelijke materiaaldikte en zo een soepele montage te garanderen. Bewijsmateriaal: technische specificatie; brontype: technische handleiding. Onderbouwing: de bewering dat compensatie wrijving tijdens de montage elimineert. Toepassingsgebied: specifiek van toepassing op toleranties van golfkarton. ↩
"[PDF] VOUWEN EN KREUKEN – BioResources", https://bioresources.cnr.ncsu.edu/wp-content/uploads/2019/01/2017.1.69.pdf. Analyse van materiaalcompressie en -expansie op vouwpunten in zwaar karton om structurele vervorming te voorkomen. Bewijsmateriaal: mechanisch principe; brontype: handleiding voor verpakkingsontwerp. Ondersteuning: het voorkomen van kromtrekken van het achterpaneel tijdens het sluiten. Doelstelling: Richt zich op de fysieke geometrie van kartonnen vouwen. ↩
"Golfkarton versus plastic golfkartonverpakkingen", https://brownpackaging.com/corrugated-vs-plastic-corrugated-packaging/. Vergelijking van de materiaalkosten (BOM) tussen geïntegreerde kartonnen structurele ondersteuningen en externe plastic bevestigingsmiddelen. Bewijsmateriaal: economische analyse; brontype: branche-whitepaper. Ondersteuning: verlaging van de eenheidskosten door structurele optimalisatie. Opmerking: De vergelijking is gebaseerd op grootschalige retailproductie. ↩