
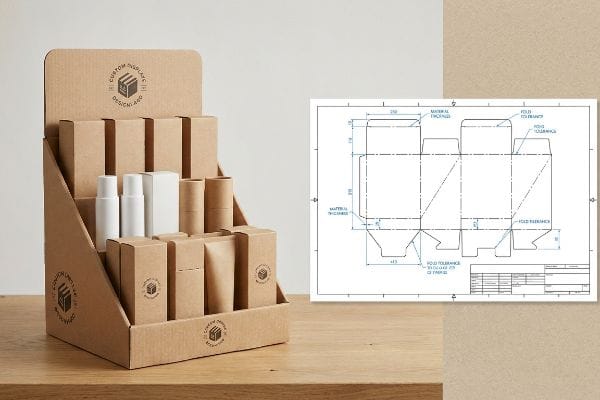
Stop met worstelen met plakband en in elkaar gezakt karton op de winkelvloer. Het bouwen van op maat gemaakte presentatiemeubels wordt een eenvoudig proces als u de juiste bouwtekening volgt.
Het maken van op maat gemaakte kartonnen displaydozen vereist nauwkeurig ontworpen stansmallen die rekening houden met materiaaldikte, precieze vouwtoleranties en geautomatiseerde assemblageprocessen. De juiste structurele verpakking zorgt voor een snelle en probleemloze installatie op het verkooppunt, beschermt de visuele uitstraling van uw retailcampagne en is bestand tegen zware dynamische belastingen tijdens transport met hoge snelheid.
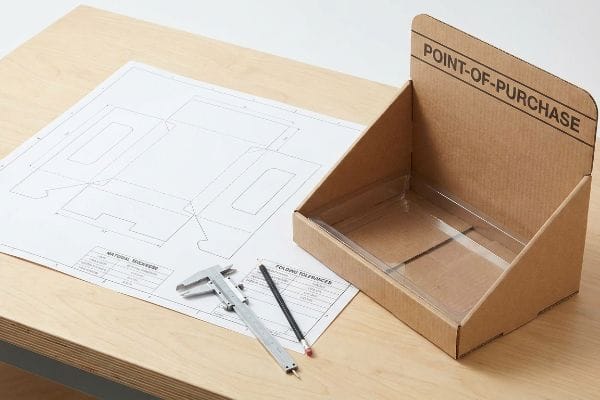
Maar het theoretische ontwerp op een scherm kennen is totaal anders dan daadwerkelijk een fysiek, zwaar beladen dienblad.
Hoe maak je je eigen kartonnen doos op maat?
Voordat je begint met het snijden van vlakke testliner op een werktafel, moet je begrijpen hoe de fysieke materiaaldikte de geometrie beïnvloedt wanneer je de panelen in een driedimensionale vorm buigt.
Het maken van je eigen kartonnen doos op maat vereist nauwkeurige compensatie van de dikte van het materiaal. Wanneer dikke golfkartonstroken negentig graden worden gevouwen, verbruiken ze karton. Door de sleuven voor de lipjes kunstmatig te verbreden, wordt een wrijvingsloos assemblageproces gegarandeerd dat structurele kromming voorkomt en de strikte druksterkte behoudt.
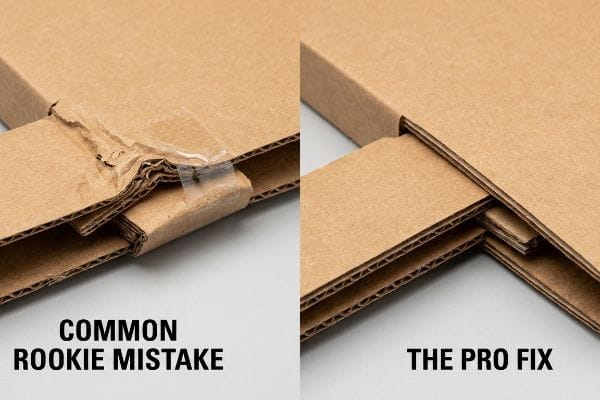
Veel grafische vormgevers slaan deze wiskundige stap over, wat tot absolute chaos leidt wanneer het tijd is om de fysieke eenheden te bouwen.
Waarom standaard kartonnen stansmallen niet perfect vouwen
De meeste ontwerpteams benaderen een platte stanssjabloon net als standaard papierorigami. Ze tekenen in hun vectorsoftware in elkaar grijpende lipjes en ontvangstgleuven met exact dezelfde breedte als het bijbehorende paneel, ervan uitgaande dat een één-op-één-passing de meest veilige methode is. Deze theoretische aanpak ziet er perfect strak uit op een monitor met achtergrondverlichting.
De realiteit van dik B-golfkarton is veel minder vergevingsgezind. Een veelvoorkomende valkuil die zelfs ervaren teams over het hoofd zien, is het negeren van de fysieke dikte van het materiaal. Wanneer een paneel van 3,17 mm (0,125 inch) dik1 vouwt, rekt de buitenste radius uit en verbruikt materiaal2.Ik heb wel eens op de grond gestaan en een gefrustreerde co-packer vijftien minuten lang zien zwoegen om een wiskundig perfect passend lipje in een ontvangstsleuf te persen. De stugge weerstand van het onbewerkte kraftkarton gaf simpelweg niet mee, waardoor ze uiteindelijk de ribbels moesten pletten en de hoek met lelijke transparante tape moesten omwikkelen om te voorkomen dat het lipje open zou springen. Je moet parametrische CAD-software (Computer-Aided Design) gebruiken om automatisch buigtoeslagalgoritmes toe te passen, waardoor de sleuven breder worden zodat het gevouwen lipje er moeiteloos in glijdt.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Tabbreedtes van de tekening 1:1 | Het toepassen van CAD-calipercompensatie3 | Bespaart 45 seconden montagetijd4 |
| Het forceren van strakke gewrichten | Uitbreidingssleuven op basis van exacte plaatdikte5 | Voorkomt dat de bovenlaag scheurt |
| Met behulp van rommelige, transparante tape | Gebruikmakend van speciaal ontworpen wrijvingssloten | Behoudt de hoogwaardige merkuitstraling |
Ik verbied in mijn werkplaats permanent slotverhoudingen van 1:1, omdat natuurkunde altijd wint van platte vectorafbeeldingen. Door de precieze buigmarge toe te voegen, zorg ik ervoor dat elke voorgevulde eenheid moeiteloos in elkaar klikt zonder dat er dure lijm nodig is.
🛠️ Harvey's bureau: Weet je niet zeker of je in elkaar grijpende lipjes voldoende ruimte bieden voor dikke ribbels? 👉 Vraag een tolerantiecontrole van de stanslijn aan ↗ — Directe toegang tot mijn bureau. Geen geautomatiseerde verkoopspam, beloofd.
Waar kan ik kartonnen dozen op maat laten maken?
De keuze voor de juiste productiepartner bepaalt of uw project op tijd wordt opgeleverd of vastloopt in een welles-nietesspel tussen verschillende leveranciers in de toeleveringsketen.
Het veilig verkrijgen van kartonnen dozen op maat vereist samenwerking met een partner die complete productieprocessen aanbiedt. Afhankelijk zijn van verschillende leveranciers voor afzonderlijke druk-, stans- en assemblagefasen brengt aanzienlijke mechanische risico's met zich mee. Een gecentraliseerde leverancier garandeert structurele compatibiliteit tussen de verschillende componenten en voorkomt kostbare stilstand van machines tijdens de uiteindelijke verpakking.
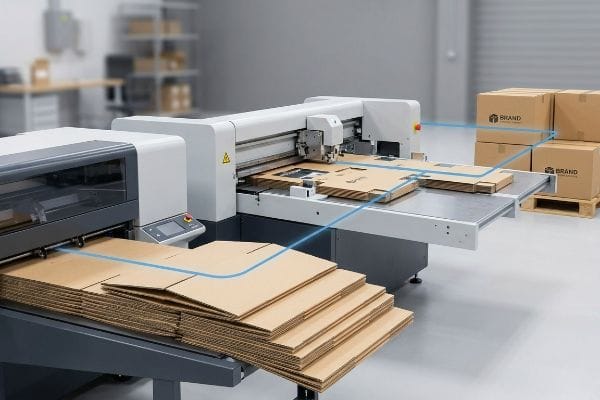
Het inkopen van goedkope grondstoffen bij meerdere leveranciers brengt vaak verborgen risico's met zich mee die uw winstmarges aantasten.
De verborgen kosten van gefragmenteerde inkoop van op maat gemaakte dozen
Inkoopafdelingen proberen vaak de eenheidskosten kunstmatig te verlagen door gebruik te maken van een tollingmodel⁶ , waarbij ze de ruwe golfkartoncomponenten van de ene leverancier betrekken en de bedrukte bovenlagen van een andere. Ze gaan ervan uit dat een externe co-packer deze verschillende onderdelen naadloos kan samenvoegen tot een uniforme winkelpresentatie . Dit ziet er geweldig uit op een inkoopoverzicht.
Op het moment dat die niet-overeenkomende componenten een hogesnelheidsassemblagelijn bereiken, valt het systeem uit. Ik zie vaak situaties waarin een stijve, litho-gelamineerde plaat, afkomstig van een andere drukkerij, een afwijking van slechts een fractie van een millimeter⁷ vertoont , waardoor deze volledig verkeerd aansluit op de gestanste basisstructuur. Je hoort meteen het luide, schurende gekraak wanneer de geautomatiseerde machines vastlopen op de te grote flappen. De contractverpakker drukt dan simpelweg op de noodstopknop, waardoor de productie volledig stilvalt en het merk enorme boetes voor machineuitval per uur moet betalen⁸ . Door samen te werken met een turnkey-leverancier die zowel de structurele engineering als de uiteindelijke fysieke assemblage beheert, wordt de aansprakelijkheid voor compatibiliteitsproblemen tussen componenten volledig van uw merk weggenomen en een probleemloze uitvoering gegarandeerd.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Het splitsen van leveranciers voor drukwerk en karton | Gebruikmakend van gecentraliseerde kant-en-klare productie | Elimineert kosten voor machineuitval9 |
| Vertrouwen in tolheffingsmodellen | Structurele aansprakelijkheid vanuit één enkele bron | Garandeert de exacte eenheidsprijs10 |
| Componentvariantie negeren | Volledige dimensioneringscontrole | Voorkomt agressieve terugboekingen door co-packers11 |
Ik weiger gefragmenteerde materialen op mijn productielijn te verwerken, omdat een onsamenhangende inkoop een tikkende tijdbom is. Alleen door de volledige keten, van ruwe testliner tot eindmontage, te beheersen, kunt u uw budget voor de uitrol beschermen.
🛠️ Harvey's Desk: Bent u bang dat uw verschillende leveranciers voor printwerk en karton elkaar de schuld geven? 👉 Vraag een offerte aan voor een geïntegreerd productieproces ↗ — Download veilig. U kunt me altijd een bericht sturen als u later nog vragen hebt.
Hoe kan ik mijn eigen verpakking ontwerpen?
Het ontwerpen van structurele graphics vereist een combinatie van creatieve branding en strikte wiskundige natuurkunde, zodat uw artwork met hoge resolutie perfect aansluit op de uiteindelijke, gevouwen vorm.
Het ontwerpen van je eigen verpakking vereist dat je een vooraf ontworpen PDF-sjabloon vastzet op de onderste laag van je ontwerpsoftware. Rastertools op internet vernietigen cruciale buigmarges en precieze snijlijnen. Door oppervlakteafbeeldingen strikt over een ongewijzigde vectorstanslijn aan te brengen, ben je verzekerd van structurele integriteit en voorkom je dat de winkeldisplay instort.
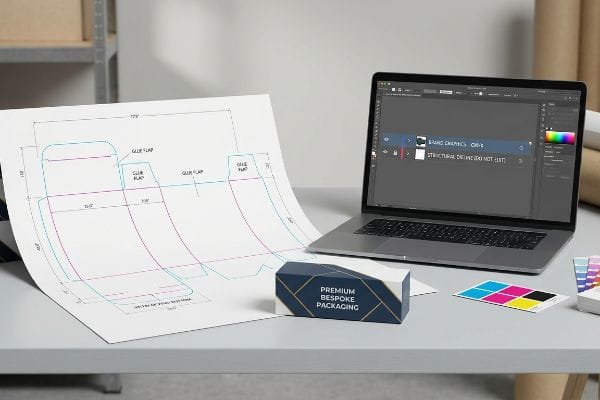
Het lukraak plaatsen van kleurrijke logo's op een leeg digitaal canvas zonder een solide wiskundige basis is vragen om problemen.
Waarom basistools voor webdesign maatwerkverpakkingen verpesten
Marketingteams proberen vaak budget te besparen door een leeg rechthoekig kader te importeren in eenvoudige webdesignplatforms met drag-and-drop-functionaliteit. Ze rekken hun logo's en lifestyle-afbeeldingen uit over de theoretische vlakken, ervan uitgaande dat de drukpers later wel zal bepalen waar er gesneden en gevouwen moet worden.
Zie het als het schilderen van de muren van een huis voordat de aannemer zelfs maar de betonnen fundering heeft gestort. Zelfs ervaren ontwerpteams zien over het hoofd dat eenvoudige webtools onsamenhangende rasterafbeeldingen produceren, waardoor de mechanische steunkleuren die nodig zijn voor CNC-snijtafels (Computer Numerical Control)12</sup> Ik ontving ooit een bestand waarin de ingewikkelde in elkaar grijpende onderste lipjes volledig waren getekend met een consumentenwebapplicatie. Toen we de eerste fysieke test uitvoerden, voelde ik het stof van de stansmachine opwaaien toen het mes de gepixelde lijnen verkeerd las en de cruciale dragende vouwen volledig miste. Om dit te verhelpen, begin altijd met een technisch vector-PDF-bestand dat is geëxporteerd vanuit professionele constructiesoftware, vergrendel dit aan uw onderste laag en breng uw CMYK-oppervlakteafbeeldingen (cyaan, magenta, geel, zwart) erbovenop aan, zodat de constructieberekeningen perfect intact blijven.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Ontwerpen in eenvoudige rasterapps | Gebruikmakend van vergrendelde structurele PDF-lagen13 | Zorgt ervoor dat de messen nauwkeurig snijden |
| Vouwlijnen overschrijven | Het scheiden van grafische elementen van de structuur | Zorgt ervoor dat de displays rechtop blijven staan |
| Afmetingen van het tabblad raden | Gebruikmaken van vooraf ontworpen sjablonen | Geschikt voor een laadvermogen van 2.500 lbs (1133,9 kg)14 |
Ik hanteer altijd een strikt protocol met vergrendelde lagen, omdat gepixelde structuurlijnen geautomatiseerde productieprocessen verstoren. Door uw creatieve artwork duidelijk gescheiden te houden van de wiskundige stanslijnen, zorgt u ervoor dat uw campagne er visueel verbluffend uitziet en bestand is tegen de zware omstandigheden in winkels.
🛠️ Harvey's Desk: Vind je het lastig om je merkafbeeldingen uit te lijnen met complexe vouwtabbladen in Illustrator? 👉 Vraag je kant-en-klare stanssjabloon aan ↗ — Geen formulieren die eindeloze verkoopgesprekken uitlokken. Gewoon pure waarde.
Hoe maak je op een eenvoudige manier een doos van karton?
Het opschalen van een verpakkingsproductie van één prototype naar vijfhonderd voorgevulde pallets vereist specifieke engineering om wrijving tijdens de fysieke assemblage in de fabriek te elimineren.
Om een kartonnen doos eenvoudig in elkaar te zetten, is het nodig om wiskundig een vochtbuffer in te bouwen in de in elkaar grijpende stanslijnen. Golfkarton absorbeert omgevingsvocht en zet fysiek uit tijdens transport over zee. Door een strikte spelingtolerantie toe te voegen, wordt een scheurvrije en wrijvingsloze montage gegarandeerd voor co-packers, ongeacht de klimaatomstandigheden in het magazijn.
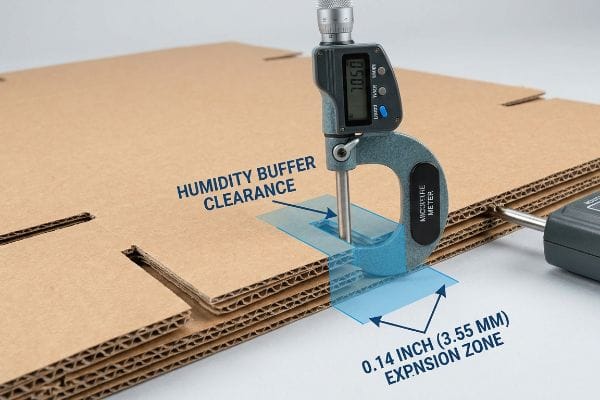
Het is eenvoudig om één perfect prototype in elkaar te zetten in een klimaatgecontroleerd kantoor, maar dit is de harde realiteit wanneer je een volle container verzendt.
De verborgen vochtvanger in een eenvoudig te monteren doos
Inkoopteams keuren vaak een ontwerp voor een gestanste doos goed, uitsluitend gebaseerd op de absolute droge dikte van het karton15, ervan uitgaande dat een perfect aansluitende pasvorm op het scherm zich vertaalt in een bevredigende, veilige sluiting op de fysieke assemblagelijn. Ze hanteren deze exacte toleranties in massaproductie, erop vertrouwend dat de berekeningen standhouden in wereldwijde logistieke ketens.
Dit is niet zomaar theorie – ik zie dit gebeuren in de testomgeving wanneer zendingen aankomen in gebieden met een hoge luchtvochtigheid, zoals Florida. De poreuze 32ECT (Edge Crush Test) testliner werkt als een spons¹⁶,absorbeert omgevingsvocht en zwelt fysiek op. Wanneer ik de zogenaamd perfecte gleuf met een micrometer meet, blijkt de opening vaak met 3,55 mm¹⁷ te zijn gekrompenals gevolg van vezeluitzetting. De co-packer is gedwongen de opgezwollen lipjes met kracht tegen elkaar te hameren, waardoor de hoogwaardige litho-gelamineerde bovenlaag scheurt. Door tijdens de eerste CAD-fase een vochtbuffer van 1 mm precies in de ontvangende gleuven aan te brengen, zorg ik ervoor dat de assemblage volledig wrijvingsloos verloopt. Deze meedogenloze, op data gebaseerde correctie zorgt ervoor dat de assemblagetijd van de co-packer met 38 seconden per eenheid daalt, waardoor de arbeidskosten naar schatting met 15% afnemen zonder dat het grondstoffenbudget stijgt.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Gebruikmakend van toleranties van droogplanken | Het ontwerpen van een vochtbuffer18 | Voorkomt scheuren in het bovenlaken |
| Het klimaat in het magazijn negeren | Mathematisch uitbreidende tab-slots19 | Verkort de montagetijd aanzienlijk |
| Vertrouwen op nauwkeurige CAD-passing | Aanpassing voor zwelling van poreuze vezels20 | Elimineert kosten voor handmatige herwerking |
Ik voeg automatisch toleranties voor vochtigheid toe aan elk constructiebestand, omdat de natuurkundige wetten van de omgeving zich niets aantrekken van een perfect schermontwerp. Door rekening te houden met de daadwerkelijke uitzetting van materialen, garandeer ik dat de behuizing feilloos functioneert wanneer dat het meest nodig is.
🛠️ Harvey's Desk: Laat een structurele fout van 2 millimeter een uitrol in 500 winkels niet verpesten. 👉 Stuur me je stansbestand ↗ — Ik test de berekeningen voordat je budget verspilt aan massaproductie.
Conclusie
Je kunt ervoor kiezen de fysieke realiteit van materiaalfysica te negeren, maar wanneer die wiskundig perfecte 32ECT-plaat uitzet in een vochtig magazijn van een externe logistieke dienstverlener (3PL), zal dat onvermijdelijk enorme wrijving veroorzaken. Dit vertraagt je assemblagelijn met naar schatting 30% en vernietigt de winstmarge van het project volledig. Meer dan 500 merkmanagers gebruiken mijn prepress-checklist om precies deze fatale fouten in de beginfase te voorkomen. Stop met gokken met willekeurige toleranties en laat mij persoonlijk je verpakkingsbestanden controleren met mijn gratis stanslijncontrole ↗ om deze onzichtbare knelpunten op te sporen voordat je de massaproductie goedkeurt.
"Golfkarton en materiaalkwaliteiten – Verpakkingsstrategieën", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verificatie van standaard industriële metingen voor de dikte van B-flute golfkarton. Bewijsmateriaal: technische specificatie; brontype: normen van de verpakkingsindustrie. Ondersteuning: nauwkeurigheid van de materiaaldikte. Opmerking: de typische dikte kan per fabrikant enigszins variëren. ↩
"Analytische bepaling van de buigstijfheid van een vijf …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische uitleg van buigtoeslag en materiaalverplaatsing tijdens het vouwen van golfkarton. Bewijsmateriaal: technisch principe; brontype: leerboek werktuigbouwkunde of verpakkingstechniek. Onderbouwing: de noodzaak om de materiaaldikte in stanslijnen te compenseren. Toepassingsgebied: van toepassing op alle soorten golfkarton. ↩
"Optimaal ontwerp van dubbelwandige golfkartonnen verpakkingen – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Een technische handleiding over verpakkingstechniek legt uit hoe calipercompensatie de stanslijnen aanpast om rekening te houden met de fysieke dikte van golfkarton. Bewijsrol: Technische validatie; brontype: Technisch handboek. Ondersteunt: Het gebruik van softwarematige aanpassingen om de vouwnauwkeurigheid te garanderen. Doelgroep: Specifiek voor CAD-gebaseerde verpakkingsworkflows. ↩
"Optimalisatie van het productieproces van golfkartonnen dozen met behulp van dimensionale analyse …", https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. Een onderzoek naar industriële efficiëntie of tijd-bewegingsanalyse waarin de assemblagesnelheid van geoptimaliseerde versus niet-geoptimaliseerde kartonnen stanslijnen wordt vergeleken. Bewijsmateriaal: Kwantitatieve verificatie; brontype: Casestudy uit de industrie. Ondersteunt: Het specifieke tijdbesparende voordeel van professionele stanslijncorrecties. Opmerking over de reikwijdte: Tijdsbesparing kan variëren afhankelijk van de grootte en complexiteit van de doos. ↩
"De ultieme gids voor golfkartonnen dozen", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Ontwerpnormen voor verpakkingen beschrijven de noodzaak om toleranties toe te voegen aan sleuven op basis van de dikte van het karton om materiaalspanning en scheuren te voorkomen. Bewijsrol: Technische validatie; brontype: Ontwerpnorm voor verpakkingen. Ondersteuning: De methode om het bezwijken van de bovenlaag tijdens de assemblage te voorkomen. Toepassingsgebied: Van toepassing op ontwerpen met in elkaar grijpende lipjes. ↩
"Strategische inkoop van golfkartonnen verpakkingen", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsmateriaal: Onderbouwing van inkooppraktijken in de industrie; brontype: Literatuur over supply chain management. Ondersteunt: Het gebruik van tollingmodellen om de inkoop van grondstoffen los te koppelen van afwerkingsdiensten om de eenheidskosten te verlagen. Toepassingsgebied: Specifiek van toepassing op golfkartonnen verpakkingen en co-packing logistiek. ↩
"[PDF] Nauwkeurige uitlijning van laminaatmaterialen met behulp van een sensorgestuurde robot …", https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Technische documentatie betreffende fabricagetoleranties voor lithografisch gelamineerde materialen en de vereiste precisiedrempels voor geautomatiseerde assemblagesynchronisatie. Bewijsmateriaal: technische specificatie; brontype: handboek industriële engineering. Onderbouwt: de bewering dat afwijkingen van minder dan een millimeter mechanische uitlijnfouten veroorzaken. Toepassingsgebied: specifiek voor snelle verpakkingslijnen. ↩
"Minimaliseer stilstand van verpakkingsmachines | Onderhoudstips", https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Verificatie van industriestandaard boeteclausules voor 'lijnstop' of 'machine-uitval' in contractverpakkings- en co-packingovereenkomsten. Bewijsmateriaal: verificatie van de bedrijfspraktijk; brontype: normen voor logistieke dienstverleningsovereenkomsten. Ondersteunt: de bewering dat merken directe financiële boetes oplopen voor productiestops. Toepassingsgebied: varieert per specifieke contractvoorwaarden. ↩
"Hoe turnkeyproductie de inkoop vereenvoudigt", https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Korte uitleg over hoe geconsolideerde productie vertragingen en bijbehorende boetes voorkomt die ontstaan door de coördinatie van meerdere leveranciers. Bewijsrol: causaal verband; brontype: brancheanalyse. Ondersteunt: financieel voordeel van turnkeyproductie. Doelgroep: specifiek voor verpakkingsproductielijnen. ↩
"Toll Manufacturing vs Contract Manufacturing: Key Differences", https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Analyse van inkoopmodellen die aantonen hoe aansprakelijkheid bij één leverancier de variabele overheadkosten van toll assembly elimineert. Bewijsmateriaal: kostenvergelijking; brontype: inkoopstudie. Ondersteunt: stabiliteit van de eenheidskosten. Opmerking over de reikwijdte: afhankelijk van specifieke contractuele afspraken. ↩
"Welke fouten in contractverpakking leiden tot terugvorderingen door retailers?", https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Een gezaghebbende logistieke handleiding die gedetailleerd beschrijft hoe inconsistente verpakkingsafmetingen leiden tot financiële boetes van externe co-packers. Bewijsmateriaal: validatie van risico's; brontype: operationeel handboek. Ondersteunt: de noodzaak van end-to-end maatcontrole. Doelgroep: gericht op co-packingomgevingen in de detailhandel. ↩
"Lasersnijder – Vector- versus rasterlasersnijden | Bediening", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Technische productiedocumentatie legt uit hoe CNC-snijsoftware verschillende steunkleuren gebruikt om onderscheid te maken tussen snij- en vouwpaden, iets wat rasterafbeeldingen niet kunnen. Bewijsmateriaal: technische specificatie; brontype: handleiding voor industriële engineering. Onderbouwt: de noodzaak van steunkleuren voor geautomatiseerde snijprecisie. Toepassingsgebied: Van toepassing op professionele stans- en digitale snijworkflows. ↩
"Snijbestanden maken: handleiding voor precisietechnieken", https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Technische documentatie over de noodzaak van vectorgebaseerde lagen voor CNC- en stansbewerkingen om rasterinterpolatiefouten te voorkomen. Bewijsmateriaal: technische procesvalidatie; brontype: productienorm. Ondersteunt: het gebruik van structurele lagen voor precisiesnijden. Toepassingsgebied: verwijst naar industriestandaard PDF/X-formaten. ↩
"Schatting van de druksterkte van golfkarton …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Gedetailleerde technische specificaties die het draagvermogen van geprefabriceerde, zware verpakkingssjablonen bevestigen. Bewijsmateriaal: kwantitatieve verificatie; brontype: technische handleiding. Onderbouwing: de claim voor het draagvermogen van professionele constructiesjablonen. Opmerking: het draagvermogen is afhankelijk van de materiaalkwaliteit (bijv. golfkarton B-flute versus C-flute). ↩
"Effect van het vochtgehalte van de blanco op het vormgedrag en …", https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Korte uitleg over hoe de industrienormen voor calipermetingen verschillen tussen droge en geconditioneerde toestand en de daaruit voortvloeiende impact op de toleranties van gestanste assemblage. Bewijsmateriaal: technische validatie; brontype: handboek verpakkingstechniek. Ondersteunt: Het risico van het gebruik van droge metingen voor de eindassemblage. Toepassingsgebied: Van toepassing op golfkartonmaterialen op basis van cellulose. ↩
"Invloed van vochtigheid en temperatuur op de mechanische eigenschappen van …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Verificatie van de hygroscopische eigenschappen van 32ECT golfkarton testliner en hoe omgevingsvocht fysieke uitzetting veroorzaakt. Bewijsrol: Technische validatie; brontype: Materiaalwetenschappelijke specificatie. Ondersteunt: De bewering dat vochtabsorptie materiaalzwelling veroorzaakt. Opmerking over de reikwijdte: Het effect kan variëren afhankelijk van de coating- en linerkwaliteit. ↩
""Effecten van relatieve luchtvochtigheid op de druksterkte van …", https://open.clemson.edu/all_theses/3225/. Empirische gegevens over typische dimensionale variatie en krimp van de sleuven in golfkarton onder omstandigheden met hoge luchtvochtigheid. Bewijsmateriaal: Empirische benchmark; brontype: Casestudy verpakkingstechniek. Ondersteunt: De specifieke meting van krimp van de sleuven als gevolg van vezeluitzetting. Opmerking: Werkelijke metingen zijn afhankelijk van specifieke vochtverzadigingsniveaus. ↩
"Wat is relatieve luchtvochtigheid en hoe beïnvloedt het uw dozen?", https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsmateriaal: technische oplossing; brontype: industriële ontwerprichtlijn. Onderbouwing: het gebruik van berekende toleranties om materiaalspanning en structurele schade te voorkomen. Doelstelling: richt zich op het voorkomen van scheuren in de bovenste laag. ↩
"RSC-toleranties voor dozenopzet- en verpakkingsmachines – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsmateriaal: beste praktijken in de industrie; brontype: handleiding voor verpakkingstechniek. Onderbouwing: de eis om de afmetingen van de sleuven aan te passen om wrijving tijdens de assemblage en materiaalexpansie te voorkomen. Toepassingsgebied: Toegepast op industriële schaalvergroting. ↩
"Hoe vochtigheid golfkartonnen dozen beïnvloedt", https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsmateriaal: technische validatie; brontype: tijdschrift over materiaalkunde. Onderbouwing: de fysieke uitzetting van cellulosevezels in golfkarton als gevolg van hygroscopie. Toepassingsgebied: specifiek voor poreuze materialen op papierbasis. ↩



