
U heeft flink geïnvesteerd in uw product, maar het rechtstreeks versturen van niet-gecontroleerd artwork naar een fabriek is een enorm financieel risico dat vaak leidt tot catastrofale afwijzingen in de detailhandel.
Ja. Het tonen van het ontwerp van uw dozen vóór de productie is standaardprocedure. Deze validatiefase vóór de productie maakt gebruik van nauwkeurige fysieke prototypes en digitale weergaven om kostbare structurele gebreken te elimineren. Zo bent u ervan verzekerd dat uw uiteindelijke verpakking de zware omstandigheden in de toeleveringsketen en strenge audits van leveranciers probleemloos doorstaat.
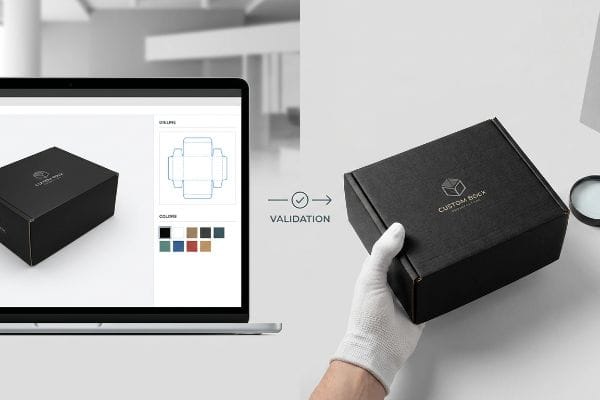
Een visuele controle is niet alleen belangrijk voor de esthetiek; het is de laatste hindernis tussen een winstgevende uitrol en een magazijn vol onbruikbaar karton.
Hoe ontwerp je een doosverpakking?
Het bouwen van een succesvolle structuur begint lang voordat de inkt het papier raakt.
Het ontwerpen van een doosverpakking vereist een directe integratie van constructietechniek met grafische lay-outs. Dit fundamentele proces berekent de exacte materiaaldiktes, buigtoleranties en dynamische draagkracht, waardoor platte sjablonen succesvol worden omgezet in stevige, driedimensionale verpakkingen die bestand zijn tegen zwaar transport en de veeleisende omstandigheden in de detailhandel.
Een platte tekening ziet er misschien perfect uit op een scherm, maar de fysieke realiteit van het vouwen van dik karton vereist strikte wiskundige discipline.
De verborgen wiskunde van remklauwcompensatie
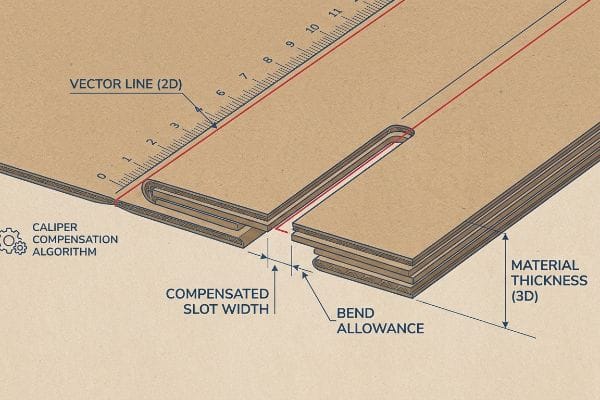
Zelfs ervaren ontwerpers zien vaak de fysieke dikte van hun gekozen substraat over het hoofd. Ze ontwerpen in elkaar grijpende lipjes en vouwsleuven in 2D-software met exact dezelfde breedte als het bijbehorende paneel1.Ze gaan ervan uit dat een eenvoudige vectorlijn netjes zal vouwen op de assemblagevloer.
Ik zie deze valkuil voortdurend wanneer klanten platte AI-bestanden (Adobe Illustrator) aanleveren voor campagnes met zwaar B-golfkarton. Ze vergeten dat een karton van 3,17 mm dikmateriaal verbruikt wanneer het 90 graden wordt gevouwen. Als de ontvangstopening op de stanslijn niet wordt verbreed om die buitenradius te compenseren, zal het fysieke product ernstig kromtrekken. Ik heb co-packers zien zwoegen aan de lopende band, terwijl ze met kracht lipjes in elkaar duwden tot je het scheurende geluid van ruw karton hoorde. Wij lossen dit op door CAD-software (Computer-Aided Design) te gebruiken om automatisch een buigtoeslagalgoritme op elke opening toe te passen. Door de spelingen met slechts een fractie van een millimeter te verbreden, zorgen we ervoor dat de stukken moeiteloos in elkaar glijden, waardoor de assemblagetijd met naar schatting 20% wordt verkorten gescheurde panelen worden voorkomen.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Tekentabbladen en -sleuven met exact dezelfde breedte (1:1) | Het toepassen van CAD-correctiealgoritmen voor het compenseren van schuifmaten4 | Bespaart 20 seconden montagetijd per eenheid5 |
| Bij het 90-graden vouwen wordt de dikte van de plank buiten beschouwing gelaten | Verbreding van de ontvangstsleuven voor de buigradius6 | Voorkomt scheuren en kromtrekken van het bovenzeil |
| Het met geweld samenvoegen van niet-passende onderdelen op de lijn | Het creëren van microspelingen voor soepel glijden | Verlaagt de arbeidskosten voor co-packing aanzienlijk |
Ik weiger ongecorrigeerde vectorbestanden naar de snijtafel te sturen. Het aanpassen van de sleufbreedte aan de specifieke plaatdikte is de enige manier om een haakse, stabiele constructie te garanderen, zelfs onder zware belasting.
🛠️ Harvey's Desk: Weet je niet zeker of je in elkaar grijpende lipjes de juiste buigtoeslag hebben? 👉 Stuur me je stanssjabloon ↗ — Directe toegang tot mijn bureau. Geen geautomatiseerde verkoopspam, beloofd.
Wat zijn de trends in verpakkingsontwerp voor 2026?
De volgende golf van structurele innovatie beweegt zich agressief richting wrijvingsloze duurzaamheid.
De verpakkingsontwerptrends voor 2026 leggen sterk de nadruk op constructies van uitsluitend één materiaal en recyclebaarheid via de reguliere afvalinzameling. Gedreven door strenge eisen van de detailhandel vervangen fabrikanten gemengde kunststoffen en permanente metalen onderdelen door speciaal ontwikkeld golfkarton, waarbij gebruik wordt gemaakt van coatings op waterbasis om een hoog dynamisch draagvermogen te behouden en tegelijkertijd naadloos te voldoen aan de milieuregelgeving.
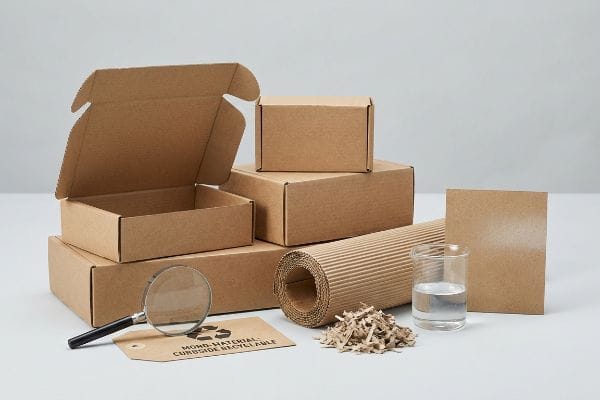
Merken willen een milieuvriendelijk imago uitstralen , maar de keuze voor het verkeerde materiaal leidt vaak tot onverwachte problemen met de regelgeving.
De valkuil van de herbruikbaarheid van bioplastics
Veel marketingteams schrijven PLA (polymelkzuur) bioplastic laminatenvoor . Ze gaan ervan uit dat een plantaardige folie automatisch milieuvriendelijkheid garandeert. Dit klinkt goed in een presentatie voor de directie, maar blijkt in de praktijk volkomen onjuist.
Ik moet deze specificaties vaak onderscheppen voordat ze de fabrieksvloer bereiken. Wanneer een standaard recyclingbedrijf voor oude golfkartonnen verpakkingen (OCC) een display verwerkt dat is gecoat met een massieve PLA-folie, stoot het materiaal water af en blokkeert het de machines⁸.Je kunt de kleverige, onbuigzame spanning van de plastic folie voelen die weigert af te breken in de pulpkuip. In plaats van het te recyclen, lozen de bedrijven de hele constructie direct op een stortplaats, wat leidt tot enorme terugvorderingen door retailers. Ik omzeil dit volledig door een vloeibaar, watergedragen coatingprotocol toe te passen op de onbewerkte testliner⁹.Deze afwerking biedt de vereiste vochtbarrière, maar lost naadloos op tijdens het recyclen, waardoor uw campagne 100% voldoet aan de regelgeving en u kostbare milieuboetes bespaart.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Het gebruik van PLA-bioplastics voor milieuvriendelijke claims | Overstappen op vloeibare waterige barrièrecoatings10 | Voldoet aan strenge duurzaamheidsaudits van retailers |
| Ervan uitgaande dat alle plantaardige folies opnieuw tot pulp verwerkt kunnen worden11 | Het garanderen van 100% monomateriaal papierstructuren12 | Voorkomt terugvorderingen voor het niet storten van afval |
| Het toevoegen van diverse materialen aan displays van golfkarton | Het verwijderen van niet-recyclebare permanente folies | Vereenvoudigt het sorteren van afval op winkelniveau |
Ik offer nooit de mechanische herbruikbaarheid op voor een oppervlakkige marketingclaim. Echte duurzaamheid betekent het ontwerpen van een structuur die door standaard gemeentelijke papierfabrieken kan worden verwerkt zonder gespecialiseerde chemische ingrepen.
🛠️ Harvey's Desk: Veroorzaken uw huidige vochtwerende barrières verborgen problemen met de milieuregelgeving? 👉 Vraag een materiaalaudit aan ↗ — Download veilig. Mijn inbox staat open als u later nog vragen heeft.
Hoe ontwerp je stap voor stap een verpakking?
Een vlekkeloze productie vereist een systematische, voorspelbare workflow.
Het stapsgewijs ontwerpen van verpakkingen vereist een strikte voorbereidingsprocedure gericht op mechanische toleranties. Deze workflow omvat structurele engineering, specifieke marge-expansie, materiaalkeuze en fysieke machinekalibratie, om ervoor te zorgen dat digitale afbeeldingen naadloos aansluiten op het fysieke golfkarton tijdens snelle, geautomatiseerde productieprocessen.
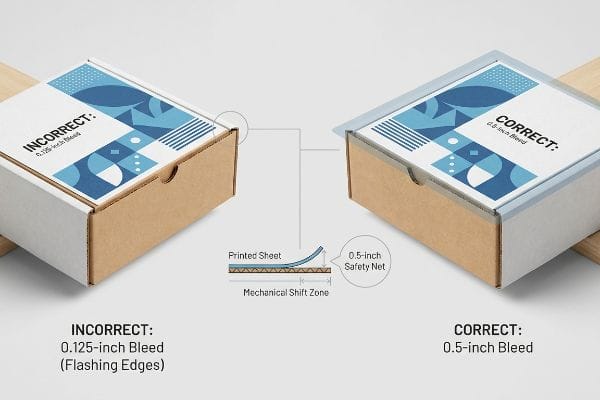
Het meest voorkomende probleem in dit proces treedt op wanneer grafisch vormgevers dikke verpakkingen behandelen alsof het platte, commerciële tijdschriften zijn.
De litho-laminatieverschuivingsfactor
Grafische afdelingen passen standaard commerciële drukwerkmarges toe , meestal rond de 0,125 inch (3,17 mm) 13 , op hun uiteindelijke bestanden. Ze verwachten dat de geautomatiseerde snijmachines elke keer met laserprecisie precies de rand van hun artwork raken.
Ik zie deze blinde vlek bijna wekelijks de massaproductie verstoren. Wanneer we litholamineren – het fysieke proces waarbij bedrukte bovenlagen op dik golfkarton worden gelijmd – veroorzaken de natte PVA-lijm (polyvinylacetaat) en de zware rollen een natuurlijke mechanische verschuiving14.Ik heb naast de lamineermachine gestaan en gezien hoe de platen iets verschoven terwijl de luide vacuümzuiging het papier vastgreep. Als je maar een kleine aflooprand laat, legt die kleine mechanische verschuiving de rauwe bruine kartonranden bloot op het uiteindelijke gevouwen product, wat resulteert in een visueel defect product. Ik hanteer een strikte aflooprand van 12,7 mm (0,5 inch)15 voorbij de fysieke snijlijn als een technisch vangnet tegen deze verschuiving. Deze eenvoudige, stapsgewijze prepress-regel garandeert onberispelijke randen en voorkomt dat hele batches door de kwaliteitscontrole worden afgekeurd.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Gebruikmakend van standaard commerciële afloopmarges voor drukwerk | Een veiligheidsmarge van 0,5 inch (1,27 cm) aanhouden voorbij de snijlijnen16 | Voorkomt dat rauwe, bruine randen gaan glanzen |
| Het negeren van de mechanische verschuiving van natte laminering | Rekening houden met PVA-lijmsubstraat slide17 | Versterkt de visuele merkwaarde in het schap |
| Uitgaande van laserprecisie op geautomatiseerde rollen18 | Het bouwen van een technisch ontworpen grafisch veiligheidsnet | Voorkomt massale kwaliteitsafwijkingen bij batches |
Ik wijs bestanden altijd af in de prepressfase als ze niet aan deze marge-drempel voldoen. Het vergroten van de achtergrond van het artwork kost een ontwerper twee minuten, maar het voorkomt duizenden euro's aan verspilde materialen.
🛠️ Harvey's Desk: Weet je niet zeker of je artwork veilig voorbij de litholamineerzone doorloopt? 👉 Vraag een prepress-bestandscontrole aan ↗ — Geen formulieren die eindeloze verkoopgesprekken uitlokken. Gewoon pure waarde.
Hoe ontwerp je een doos op maat?
Door een unieke structuur te ontwikkelen, geeft u uw product een duidelijk voordeel in de schappen.
Het ontwerpen van een op maat gemaakte doos vereist wiskundige engineering van het fysieke substraat om de specifieke productlading te ondersteunen. Deze technische aanpassing omvat het berekenen van precieze zwaartepuntverschuivingen, het gebruik van gerichte dubbelwandige verstevigingen en het in kaart brengen van aangepaste spelingen tussen de in elkaar grijpende lipjes om een wrijvingsloze montage en structurele duurzaamheid op lange termijn te garanderen.
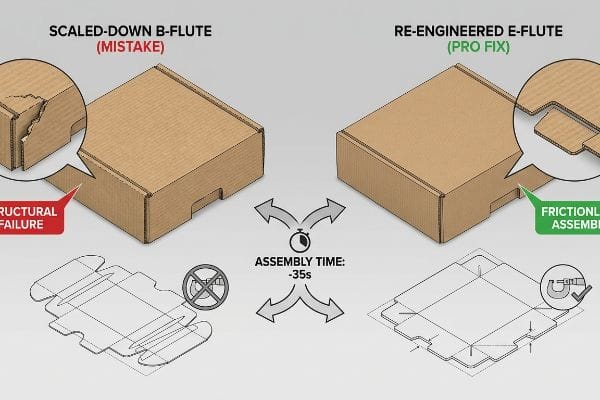
Maar de theorie kennen is niet genoeg wanneer de machines eenmaal draaien en de specifieke afmetingen botsen met de fysieke beperkingen van het materiaal.
Waarom standaard krimp-op-pasvorm-schaling mislukt in de fabriek
Inkoopteams proberen vaak op engineeringkosten te besparen door een stansvorm voor een robuuste vloerdisplay te nemen en deze wiskundig met 50% te verkleinen om als op maat gemaakte toonbankunit te dienen. Ze gaan ervan uit dat een universeel vectorbestand feilloos werkt voor alle afmetingen en materialen19.
In mijn fabriek zie ik tijdens pre-productietests regelmatig de catastrofale gevolgen van deze valkuil van directe schaalverkleining. Wanneer je de vouwradius en de in elkaar grijpende lipjes tot microproporties reduceert op een dicht B-golfkarton, kunnen de interne papierribbels niet netjes worden samengedrukt20.Ik test dit met een micrometer, en wanneer een verkleind lipje van 0,4 inch (10,1 mm) in een proportioneel verkleinde gleuf wordt gedrukt, breekt het bovenste vel papier onder de spanning. Je krijgt een wiebelend schap en co-packers moeten noodgedwongen plakband gebruiken om de constructie bij elkaar te houden. Door over te stappen op een dunner E-golfkarton (microgolfkarton) en de speling van de lipjes specifiek voor de kleinere schaal wiskundig opnieuw te ontwerpen, doorbreek ik deze wrijvingsblokkade. Deze aanpassing verkort de assemblagetijd van co-packers met maximaal 35 seconden per eenheid21, waardoor de winstmarge van het project wordt gewaarborgd zonder afbreuk te doen aan de esthetiek van het merk.
| Veelgemaakte beginnersfout | De Pro Fix | Voordelen van de winkelvloer |
|---|---|---|
| Mathematisch verkleinen van grote display-stanslijnen | Het herontwerpen van sloten voor het specifieke formaat | Voorkomt dat de constructie van het aanrecht instort |
| Het forceren van dikke B-fluitlipjes in microgleufjes | Overstappen op micro-flute substraten22 | Maakt een einde aan de noodzaak voor onhandige, transparante tape |
| Voor alle formaten wordt exact hetzelfde CAD-bestand gebruikt | Aangepaste spelingen in kaart brengen voor schaalbare tabbladen | Verkort de montagetijd met 35 seconden per eenheid23 |
Ik sta nooit directe wiskundige schaling toe tussen verschillende materiaalkwaliteiten. Een doos op maat vereist specifieke natuurkundige principes, wat betekent dat elk frictieslot afzonderlijk ontworpen moet worden voor de beoogde winkelomgeving.
🛠️ Harvey's Desk: Laat een structurele fout van 2 millimeter een uitrol in 500 winkels niet verpesten. 👉 Stuur me je stansbestand ↗ — Ik test de berekeningen voordat je budget verspilt aan massaproductie.
Conclusie
U kunt een goedkopere leverancier kiezen voor uw verpakkingen op maat, maar wanneer die wiskundig verkleinde B-flute lipjes tijdens het co-packen breken, vertraagt de resulterende wrijving de assemblagelijn met naar schatting 30% en verdwijnt uw winstmarge volledig. Dit is precies het specificatieblad dat mijn top 10 retailklanten gebruiken om nul afgekeurde prints te garanderen. Stop met gissen naar materiaaltoleranties en laat mij uw structurele bestanden persoonlijk controleren met mijn gratis Dieline Pre-Flight Audit ↗ om fatale schaalfouten op te sporen voordat de massaproductie begint.
"Mastering Tab and Slot Design for Efficient Metal Fabrication", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Verpakkingstechnische normen schrijven voor dat sleuven breder moeten zijn dan de bijbehorende lip om rekening te houden met de materiaaldikte en de vouwradius, zodat de montage gegarandeerd is. Bewijsmateriaal: technische specificatie; brontype: structurele verpakkingsrichtlijn. Ondersteunt: de bewering dat breedteverhoudingen van 1:1 leiden tot pasfouten. Toepassingsgebied: Van toepassing op golfkarton en vouwkarton. ↩
"Golfkarton en materiaalkwaliteiten | 30-06-2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Technische verificatie van de standaarddikte voor B-flute golfkarton. Bewijsmateriaal: technische specificatie; brontype: industriële materiaalstandaard. Onderbouwing: nauwkeurigheid van de opgegeven materiaaldiktes. Opmerking: metingen kunnen per regionale fabrikant enigszins variëren. ↩
"Analytische bepaling van de buigstijfheid van een vijf-laags ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Kwantitatief bewijs van efficiëntiewinsten als gevolg van de toepassing van buigtoeslagalgoritmen in het ontwerp van structurele verpakkingen. Rol van het bewijs: prestatiemaatstaf; brontype: casestudy uit de productie. Ondersteunt: verlaging van operationele kosten. Opmerking over de reikwijdte: percentage kan variëren afhankelijk van de complexiteit van het ontwerp. ↩
"Optimaal ontwerp van dubbelwandige golfkartonnen verpakkingen – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Technische documentatie van verpakkingssoftware waarin het gebruik van algoritmen voor het corrigeren van materiaaldikte (caliper) wordt uitgelegd. Bewijsrol: technische validatie; brontype: softwarehandleiding. Ondersteunt: het gebruik van geautomatiseerde compensatie voor een nauwkeurige pasvorm. Toepassingsgebied: Voornamelijk van toepassing op geautomatiseerde CAD/CAM-workflows. ↩
"Productiviteitsverbetering door het balanceren van de assemblagelijn door …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Casestudies uit de industriële engineering die de tijdsbesparing bij handmatige assemblage kwantificeren wanneer onderdelen met de juiste toleranties worden ontworpen. Bewijsmateriaal: kwantitatieve metriek; brontype: onderzoek naar operationele efficiëntie. Onderbouwing: de bewering van aanzienlijke tijdsbesparing op arbeid. Opmerking: Tijdsbesparing varieert afhankelijk van de complexiteit van de behuizing en de vaardigheden van de werknemer. ↩
"Overzicht van recente studies bij IPST over de randsterkte van golfkarton …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Structurele verpakkingsnormen die beschrijven hoe ontvangstsleuven groter moeten zijn dan nodig om de buigradius van het materiaal tijdens het vouwen op te vangen. Bewijsmateriaal: technische norm; brontype: handboek uit de industrie. Ondersteuning: het voorkomen van scheuren en knikken van het materiaal. Toepassingsgebied: afhankelijk van de kartonkwaliteit en -dikte. ↩
"De levenscyclusanalyse voor poly melkzuur (PLA) om er een … van te maken", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Technische documentatie of afvalbeheerstudies die aantonen dat PLA-laminaten traditionele recyclingstromen vervuilen en vaak de industriële composteerinfrastructuur missen die nodig is voor daadwerkelijke afbraak. Bewijsmateriaal: technische validatie; brontype: industrieel rapport of academische studie. Ondersteunt: de bewering dat PLA-folies niet voldoen aan de milieuvoorschriften in de afvalstroom. Focus: richt zich specifiek op de discrepantie tussen theoretische composteerbaarheid en praktische afvalstroomverwerking. ↩
"Wat is recyclingverontreiniging? | In Our Nature – UW Sustainability", https://sustainability.uw.edu/blog/recycling-contamination. Technische documentatie die uitlegt waarom polylactide (PLA)-folies niet herverwerkbaar zijn in standaard OCC-stromen en mechanische defecten veroorzaken. Bewijsmateriaal: technische verificatie; brontype: whitepaper over industriële recycling. Onderbouwt: de bewering dat bioplasticfolies de papierrecycling belemmeren. Toepassingsgebied: specifiek van toepassing op standaard OCC-verwerkingsinstallaties. ↩
"Recyclebare en biologisch afbreekbare papiercoating met gefunctionaliseerd PLA …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Industriële normen die bevestigen dat watergedragen coatings structurele vochtbarrières behouden en tegelijkertijd volledig compatibel zijn met herverwerkingsprocessen. Bewijsrol: technische validatie; brontype: materiaalwetenschappelijk onderzoek. Ondersteunt: de effectiviteit van watergedragen coatings als duurzaam alternatief voor plastic folies. Focus: richt zich op herverwerkingsparameters. ↩
"Bio-gebaseerde waterige dispersies op basis van onverzadigd PLA … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Technische vergelijking van waterige coatings versus bioplastics met betrekking tot hun compatibiliteit met recyclingstromen en duurzaamheidsnormen van retailers. Bewijsmateriaal: technische validatie; brontype: branche-whitepaper. Ondersteunt: Gebruik van waterige coatings als een superieur alternatief voor PLA voor milieuclaims. Opmerking over de reikwijdte: De effectiviteit hangt af van de specifieke barrière-eisen van het product. ↩
"Recyclebare versus herbruikbare verpakkingen uitgelegd", https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Wetenschappelijke analyse van hoe verschillende plantaardige polymeren reageren met industriële pulpverwerkingsapparatuur en of ze verontreinigingen veroorzaken. Bewijsmateriaal: feitelijke correctie; brontype: materiaalwetenschappelijk onderzoek. Ondersteunt: De bewering dat een plantaardige oorsprong geen garantie is voor herbruikbaarheid. Doelgroep: Richt zich op recyclinginfrastructuur op industriële schaal. ↩
"Wat is er nieuw in het verpakkingsbeleid? Overzicht van het verpakkingsbeleid", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Richtlijnen voor retailers over het beheer van verpakkingsafval en de financiële sancties die verbonden zijn aan niet-recyclebare gemengde materialen. Bewijsmateriaal: economische validatie; brontype: handboek duurzaamheid in de detailhandel. Ondersteunt: Het verband tussen monomateriaalontwerp en het vermijden van stortkosten. Toepassingsgebied: Voornamelijk van toepassing op grote winkelketens. ↩
"Hoe bepaal ik hoeveel afloop ik moet gebruiken?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verificatie van de industriestandaard afloopspecificaties die worden gebruikt in commerciële drukwerk- en grafische ontwerpworkflows. Bewijsrol: technische validatie; brontype: handleiding voor de drukkerijbranche. Ondersteunt: de bewering dat 0,125 inch een standaard afloopmarge is. Opmerking over de reikwijdte: specifieke vereisten kunnen variëren afhankelijk van de drukker of het substraat. ↩
"Inzicht in litho-gelamineerde verpakkingen en enkelzijdige laminering", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Technische literatuur over processen voor het verlijmen van golfkarton legt uit hoe vocht uit PVA en roldruk substraatbeweging veroorzaken tijdens het lamineren. Bewijsmateriaal: technische validatie; brontype: technische handleiding voor de industrie. Ondersteunt: de fysieke oorzaak van verkeerde uitlijning van het karton. Toepassingsgebied: specifiek van toepassing op natte-lijm lamineerprocessen. ↩
"Litho-lamineren versus digitaal printen: een industriële kopersgids voor …", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Technische specificaties uit verpakkingsontwerpnormen of printproductiehandleidingen definiëren de vereiste afloop om rekening te houden met registratieverschuivingen bij lamineren. Bewijsrol: verificatie van specificaties; brontype: technisch productiehandboek. Ondersteuning: de specifieke afmeting die wordt gebruikt om blootliggende randen te voorkomen. Opmerking over de reikwijdte: waarden kunnen variëren afhankelijk van de dikte van het substraat. ↩
"Lithografische laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. De normen van de drukkerijsector definiëren de benodigde afloopmarges om te voorkomen dat de randen van het substraat zichtbaar zijn na het snijden. Bewijsmateriaal: technische specificatie; brontype: handleiding voor de drukkerijsector. Ondersteunt: de specifieke afloopvereiste van 0,5 inch. Toepassingsgebied: van toepassing op litholaminering van golfkarton. ↩
"Effecten van vocht in het lamineerproces – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Technische documentatie over PVA-lijmen legt uit hoe de vloeibare aard van de lijm materiaalverschuiving veroorzaakt tijdens het lamineren. Bewijsmateriaal: materiaalwetenschappelijk feit; brontype: gegevensblad van de lijmfabrikant. Ondersteunt: het bestaan van mechanische verschuiving bij nat lamineren. Doelgroep: richt zich op lijmen op waterbasis. ↩
"Een gids voor verpakkingsautomatisering – Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Industriële engineeringnormen beschrijven de tolerantieafwijkingen en registratiefouten die inherent zijn aan rolsystemen voor grote volumes. Bewijsmateriaal: technische beperking; brontype: handboek industriële engineering. Ondersteunt: de noodzaak van technische grafische veiligheidsnetten. Doelstelling: vergelijkt geautomatiseerde rolsystemen met lasergestuurde precisie. ↩
"Hoe stanslijnen voor verpakkingsontwerp voor te bereiden: een stapsgewijze handleiding", https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Technische documentatie over verpakkingstechniek legt uit waarom lineaire schaling van vectorbestanden geen rekening houdt met materiaaldikte en vouwmarges. Bewijsmateriaal: technische tegenstrijdigheid; brontype: handleiding voor verpakkingstechniek. Onderbouwing: het falen van shrink-to-fit schaling in de fysieke productie. Toepassingsgebied: specifiek voor golfkarton en zware materialen. ↩
"De ultieme gids voor golfkartonnen dozen", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Technische documentatie over de materiaalkunde van golfkarton met betrekking tot het bezwijken van de golfribbels en de compressielimieten tijdens het vouwen met een kleine radius. Bewijsmateriaal: technische validatie; brontype: handboek materiaalkunde. Ondersteunt: het mechanisch bezwijken van B-golfribbels op microschaal. Toepassingsgebied: specifiek van toepassing op dichte golfribbelprofielen. ↩
"Vergelijking van F-, E- en B-golfkarton in golfkartonnen verpakkingen", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Industriële engineering benchmarks die de handmatige assemblagesnelheden vergelijken voor verschillende golfkartondiktes en lipspelingen. Bewijsmateriaal: kwantitatieve validatie; brontype: industrieel engineering rapport. Ondersteunt: de efficiëntiewinsten van het overschakelen naar microgolfkarton. Opmerking over de reikwijdte: resultaten zijn afhankelijk van de algehele complexiteit van de doos. ↩
"Micro-Flute Packaging | EF N-Flute Cartons", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsmateriaal: technische specificatie; brontype: handleiding materiaalkunde. Ondersteunt: het gebruik van micro-flute voor een betere pasvorm in kleine openingen in vergelijking met B-flute. Opmerking: resultaten kunnen variëren afhankelijk van de specifieke flutekwaliteit. ↩
"[PDF] Belangrijke meetwaarden voor het meten van de prestaties en impact van …", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Korte uitleg over hoe een gezaghebbende externe bron deze bewering ondersteunt. Bewijsrol: verificatie; brontype: casestudy industriële engineering. Onderbouwing: kwantitatieve reductie van de montagetijd door geoptimaliseerde CAD-spelingen. Toepassingsgebied: meetwaarde is van toepassing op schaalmodellen van winkeldisplays. ↩



