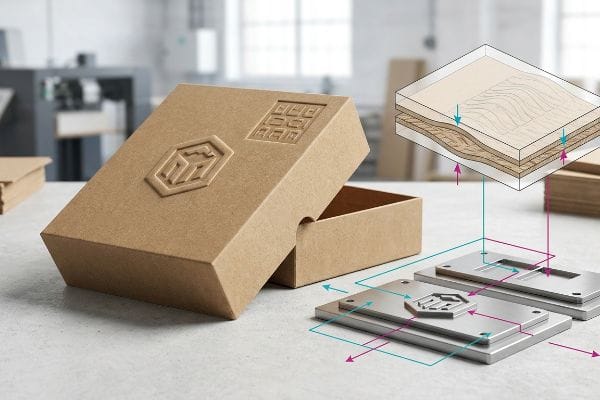
PAS: Tekstur pembungkusan kelihatan hebat pada monitor, tetapi kegagalan memahami had fizikal gentian kertas boleh memusnahkan integriti struktur paparan runcit anda dengan cepat.
Langkah-langkah untuk proses embossing dan debossing melibatkan penghasilan acuan logam jantan dan betina tersuai, mengenakan tekanan terkira pada papan kertas mentah dan mengubah suai gentian selulosa secara kekal. Embossing mengangkat bahan ke luar untuk kesan 3D, manakala debossing memampatkan substrat ke dalam untuk menumpatkan seruling struktur.
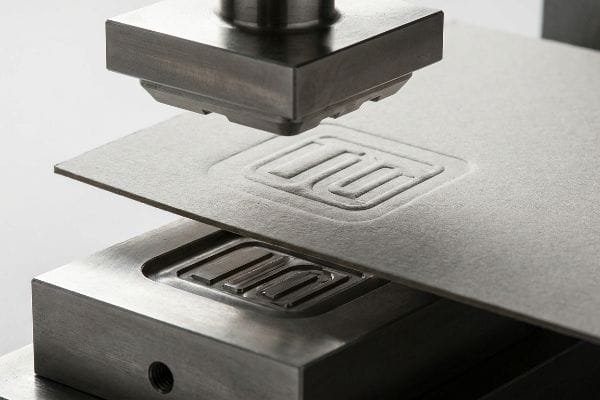
Mengetahui definisi teori adalah satu perkara, tetapi menterjemahkan rasa sentuhan mewah itu ke atas testliner tugas berat tanpa menghancurkan papan memerlukan disiplin mekanikal yang ketat.
Apakah proses timbul dan nyah-bos?
Banyak pasukan jenama menganggap kedua-dua kemasan premium ini sebagai pilihan estetik yang boleh ditukar ganti, mengabaikan perbezaan besar dalam cara ia memanipulasi bahan pembungkusan fizikal.
Proses timbul dan nyah-bos membentuk semula gentian kertas secara mekanikal menggunakan acuan logam yang dipadankan. Embossing secara agresif meregangkan papan pelapik luar ke luar untuk menghasilkan puncak yang dinaikkan, manakala nyah-boss memacu acuan ke bawah ke dalam bahan, secara fizikalnya menumpatkan seruling beralun dalaman menjadi blok pepejal yang termampat.
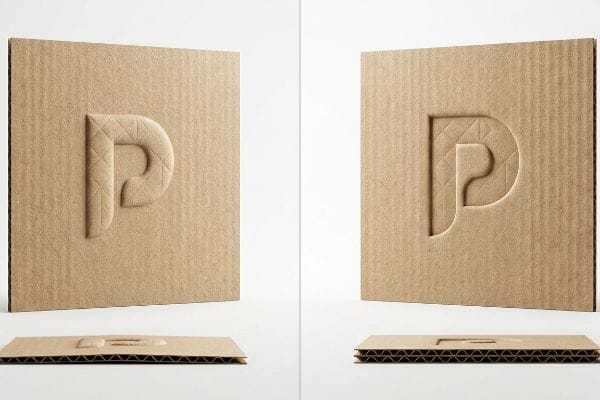
Perbezaan visual memang jelas, tetapi kesan fizikal pada papan struktur adalah tempat kempen promosi sebenarnya hidup atau mati.
Kos Fizikal Pembungkusan Taktil
Pereka junior sering menambah tekstur sentuhan tanpa pandang bulu merentasi templat pembungkusan standard. Mereka menganggap bahawa mencipta kesan tiga dimensi pada skrin komputer diterjemahkan dengan lancar kepada papan beralun yang tegar tanpa menjejaskan kekuatan galas beban asalnya1.
Saya melihat kesilapan yang sama ini apabila pelanggan menuntut emboss keluar yang besar betul-betul di bibir hadapan PDQ (Product Display Quarter) runcit . Acuan logam meregangkan pelapik kertas atas ke luar2 untuk mencipta puncak estetik itu, menipiskan gentian mentah ke titik putus mutlaknya. Saya pernah melihat seorang kerani kedai mengisi semula botol syampu berat ke salah satu dulang yang dikatakan premium ini; bibir yang menipis dan timbul serta-merta melengkung di bawah berat, koyak dengan bunyi koyakan yang kuat yang merosakkan persembahan jenama. Untuk membetulkannya, saya sentiasa membalikkan perkakas ke deboss ke dalam pada panel struktur utama. Dengan menolak acuan ke bawah, kita memampatkan seruling dalaman menjadi blok3, memelihara integriti struktur 32ECT (Edge Crush Test) sambil tetap memberikan tekstur mewah yang tahan lasak selepas pengisian semula yang agresif.
| Kesilapan Rookie Biasa | Pembaikan Pro | Manfaat Runcit-Lantai |
|---|---|---|
| Panel galas beban timbul | Tukar kepada debos masuk | Mencegah bibir pecah akibat berat badan4 |
| Mengabaikan had regangan gentian | Mampatkan seruling dalaman | Mengekalkan penarafan ECT asal5 |
| Melemahkan bahagian hadapan dulang | Tumpatkan bahan di zon impak6 | Menghilangkan pembaikan pita yang hodoh |
Saya tidak pernah membenarkan regangan ke luar pada zon struktur utama. Pemadatan papan melalui penyahbosan memberikan pelanggan anda interaksi sentuhan mewah tanpa mengorbankan kekuatan mampatan mentah yang diperlukan untuk barangan berat.
🛠️ Meja Harvey: Adakah elemen sentuhan 3D anda secara rahsia menjejaskan kapasiti berat paparan anda? 👉 Dapatkan Audit Struktur Percuma ↗ — Akses terus ke meja saya. Saya janji tiada spam jualan automatik.
Apakah empat langkah utama dalam proses embossing panas yang biasa?
Beralih daripada dakwat rata kepada kerajang sentuh yang dipanaskan memerlukan penyegerakan mekanikal yang tepat di tingkat pengeluaran bagi mengelakkan papan kertas daripada kering sepenuhnya.
Empat langkah utama dalam proses timbul panas yang biasa ialah merekayasa susun atur acuan, memanaskan perkakas logam yang dipadankan, memasukkan papan kertas beralun dan memukul substrat dengan tekanan yang dikira. Urutan yang tepat ini meregangkan gentian kertas sambil menggabungkan filem kerajang hiasan secara kekal ke permukaan.
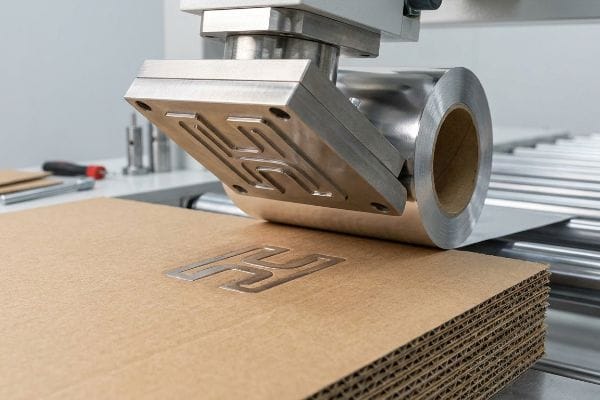
Melakukan empat langkah ini secara berasingan adalah mudah, tetapi menggabungkannya dengan paparan runcit tugas berat akan menyebabkan geseran fizikal yang besar.
Menyegerakkan Haba dan Integriti Struktur
Pencetak komersial standard sering melaksanakan empat langkah pengecapan panas ini dengan sempurna pada karton lipat yang nipis dan rata. Mereka secara salah menganggap haba, tekanan dan masa sambaran yang samaboleh dikenakan terus pada penjual beralun.
Inilah semakan realiti yang sering dihadapi oleh pembeli semasa menaik taraf karya seni mereka. Apabila anda menekan sekeping papan beralun yang tebal dan berliang dengan acuan jantan-betina yang dipanaskan, anda akan memperkenalkan tekanan haba dan fizikal yang kuat secara serentak8.Seorang pelanggan pernah menghantar karya seni rata kepada kami yang meletakkan timbul kerajang panas yang tebal terus merentasi garis lipatan 90 darjah. Semasa semakan pracetak kami, saya serta-merta tahu bahawa mengenakan haba yang melampau dan meregangkan gentian terus pada engsel akan mengeringkan kertas secara agresif. Apabila dilipat, papan tersebut mengeluarkan bunyi retakan yang tajam dan kering, mendedahkan sepenuhnya seruling coklat mentah di bawahnya. Jika kilang anda tidak mengalihkan zon hentakan yang dipanaskan ini secara matematik daripada lipatan berfungsi9, kempen kerajang premium anda akan kelihatan seperti kucar-kacir sebelum ia sampai ke lorong runcit.
| Kesilapan Rookie Biasa | Pembaikan Pro | Manfaat Runcit-Lantai |
|---|---|---|
| Pemanasan berhampiran garisan lipatan | Anjak zon hentakan sebanyak 0.5 inci (12.7 mm)10 | Menghentikan keretakan tepi yang kelihatan |
| Merawat beralun seperti kadbod | Tekanan hentakan yang lebih rendah pada seruling11 | Mengekalkan papan struktur yang utuh |
| Meregangkan gentian kertas kering | Merekayasa margin keselamatan yang rata | Memastikan pemasangan pembungkusan bersama yang lancar |
Saya menganggap acuan setem yang dipanaskan sebagai bahaya struktur, bukan sekadar peningkatan kosmetik. Dengan memastikan tekanan haba jauh daripada garisan lipatan mekanikal anda, paparan anda dapat bertahan di barisan pemasangan tanpa sebarang kecacatan visual.
🛠️ Meja Harvey: Tertanya-tanya jika kedudukan kerajang panas anda terlalu dekat dengan garis lipatan kritikal? 👉 Semak Penghabisan Wang Anda ↗ — Muat turun dengan selamat. Peti masuk saya dibuka jika anda mempunyai soalan kemudian.
Apakah proses embossing?
Memahami realiti mekanikal proses ini adalah wajib sebelum meluluskan sebarang bajet pembungkusan runcit mewah.
Proses embossing membentuk semula bahan pembungkusan mentah dengan menekannya di antara acuan jantan yang dinaikkan dan acuan betina yang tersembunyi. Tindakan mekanikal yang kuat ini memaksa gentian selulosa meregang ke dalam rongga kosong, mewujudkan profil sentuhan tiga dimensi yang kekal pada permukaan paparan.
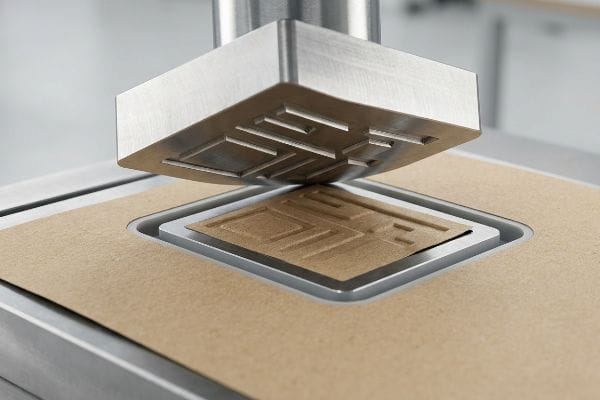
Walaupun mekanisme asasnya kedengaran mudah, mengawal bagaimana kertas bertindak balas di bawah tekanan yang kuat itu adalah cabaran pembuatan sebenar.
Mengawal Regangan Serat Semasa Hentakan
Pemula biasanya melihat operasi mekanikal ini hanya seperti mengecap bentuk pada sehelai kertas. Mereka terlepas pandang realiti mikroskopik bahawa setiap logo atau tekstur yang dibangkitkan secara fizikal meregangkan dan menarik gentian selulosa di sekelilingnya12 menjauhi keadaan semula jadi yang rata.
Bayangkan pelapik kertas seperti getah yang ketat; ia hanya mempunyai keanjalan yang terhad sebelum ia patah dengan kuat. Di kilang saya, saya sering melihat garisan die rata di mana sekumpulan teks bertekstur yang padat dipadatkan rapat bersama. Apabila mesin penekan keluli berat mengenai kawasan tertentu itu, ketegangan setempat menjadi sangat ketara. Saya pernah merasakan rintangan keras papan kraft dara apabila acuan yang direka bentuk dengan buruk mengenainya, serta-merta menyebabkan keretakan mikro pada lapisan dakwat13 kerana gentian tidak mempunyai tempat untuk ditarik. Untuk mengelakkannya, saya mewajibkan penggunaan saluran matriks polimer khusus di sekitar zon hentakan14.Ini bertindak sebagai penyerap hentakan mikroskopik, mengawal ketegangan kertas secara dinamik dan membolehkan gentian meregang dengan lancar tanpa menghancurkan grafik yang dicetak.
| Kesilapan Rookie Biasa | Pembaikan Pro | Manfaat Runcit-Lantai |
|---|---|---|
| Mengumpul teks 3D secara berperingkat | Elemen ruang untuk membolehkan regangan | Mencegah keretakan mikro lapisan dakwat |
| Mengabaikan keanjalan kertas | Gunakan matriks polimer khusus | Mengekalkan kualiti grafik yang tajam |
| Hentakan mekanikal yang tidak terkawal | Penampan tekanan acuan | Mengelakkan penolakan peruncit serta-merta |
Saya enggan membiarkan ketegangan mekanikal yang tidak terkawal merosakkan cetakan premium. Melaksanakan saluran polimer khusus semasa pukulan menjamin grafik yang dinaikkan anda kekal tajam, sempurna dan kebal sepenuhnya daripada koyakan permukaan.
🛠️ Meja Harvey: Adakah pembungkusan timbul anda sebelum ini mengalami masalah dakwat retak atau logo meregang? 👉 Minta Semakan Zon Mogok ↗ — Tiada borang yang mencetuskan panggilan jualan tanpa henti. Sekadar nilai murni.
Bagaimana untuk membuat emboss untuk pemula?
Bagi pereka yang baru bermula, melaksanakan kemasan sentuhan tanpa memusnahkan kadbod induk memerlukan disiplin matematik yang ketat.
Untuk membuat emboss bagi pemula, anda mesti memetakan zon pengecualian pada garisan die anda secara matematik, memastikan semua tekstur tiga dimensi yang dalam jauh dari lipatan struktur. Mulakan dengan berunding dengan jurutera pembuatan anda untuk menyelaraskan visi estetik anda dengan had regangan fizikal gentian kertas beralun.
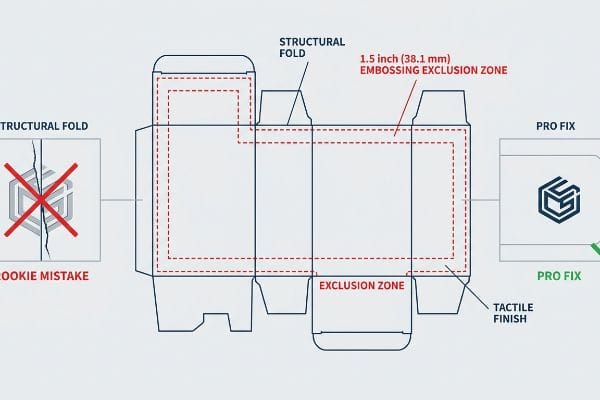
Tetapi mengetahui teori reka bentuk tidak mencukupi apabila jentera berat mula berjalan dan daya rantaian bekalan dinamik mengambil alih.
Mengapa Embossing Standard Gagal di Lantai Kilang
Satu andaian yang nampaknya munasabah yang dibuat oleh pereka baharu ialah logo bertekstur boleh diletakkan tepat di tempat ia kelihatan paling estetik, selalunya dipusatkan betul-betul di seberang garis lipatan tebal. Mereka menganggap kilang itu boleh melipat tekstur yang diubah secara ajaib tanpa merosakkan struktur kadbod di sekelilingnya15.
Di kemudahan saya, saya kerap melihat kesan buruk daripada kerja meja teori ini. Sebuah jenama akan mewajibkan timbulnya kerajang 3D yang berat tepat pada lipatan galas beban kadbod induk. Apabila saya mengukur integriti struktur menggunakan Ujian Hancuran Tepi TAPPI T811, datanya sangat teruk. Oleh kerana tekstur yang dalam telah meregangkan dan meletihkan gentian kertas sehingga hadnya, lipatan sudut tertentu itu menyebabkan seluruh papan patah. Kapasiti beban dinamik papan menurun sebanyak 42.5%, dan bunyi koyakan yang kuat daripada letupan bergema pada garisan pembungkusan bersama. Saya segera menguatkuasakan "Zon Pengecualian Embossing" semasa fasa pracetak kami. Dengan mengalihkan semua tekstur dalam secara matematik tepat 1.5 inci (38.1 mm) dari mana-mana lipatan struktur utama, saya menghapuskan sepenuhnya zon tekanan berganda. Pelarasan mikro ini memelihara sudut 32ECT, menjimatkan pelanggan anggaran 30% dalam kelewatan pemasangan manual dan memastikan palet bertahan dalam transit barang berat.
| Kesilapan Rookie Biasa | Pembaikan Pro | Manfaat Runcit-Lantai |
|---|---|---|
| Meletakkan tekstur pada lipatan | Kuatkuasakan zon pengecualian 1.5 inci (38.1 mm)16 | Menjamin kekuatan mampatan sudut17 |
| Serat kertas yang meletihkan | Alihkan reka bentuk daripada lipatan | Menghilangkan masalah pengeluaran barisan pembungkusan bersama |
| Mengabaikan penarafan ECT18 | Asingkan estetik daripada zon struktur | Terselamat daripada muatan berat bertindan dua |
Saya menghentikan letupan struktur sebelum ia mengenai meja pemotong. Dengan mengasingkan elemen sentuhan berat anda dari sudut galas beban, saya memastikan pembungkusan anda mengekalkan kekuatan dinamik maksimumnya.
🛠️ Meja Harvey: Jangan biarkan kecacatan struktur 2 milimeter merosakkan pelancaran 500 kedai. 👉 Hantarkan Fail Dieline Anda kepada Saya ↗ — Saya akan menguji tekanan matematik sebelum anda membazirkan bajet untuk pengeluaran besar-besaran.
Kesimpulan
Apabila anda mengembos terus di atas lipatan galas beban, gentian kertas yang haus itu akan terkeluar dengan kuat di bawah berat palet, mencetuskan penolakan serta-merta oleh peruncit besar. Protokol zon pengecualian yang ketat ini ialah helaian spesifikasi tepat yang digunakan oleh 10 pelanggan runcit teratas saya untuk menjamin penolakan cetakan sifar. Berhenti berjudi dengan had ketegangan gentian dan biarkan saya sendiri menjalankan karya seni pembungkusan anda melalui Audit Talian Die Percuma saya ↗ untuk menghapuskan ralat struktur yang membawa maut sebelum pengeluaran besar-besaran bermula.
"Menyiasat Kesan Tebukan pada Kapasiti Galas Beban…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Kajian sains bahan atau kejuruteraan struktur akan memperincikan bagaimana mengganggu penjajaran menegak seruling beralun melalui penekanan mekanikal mengurangkan kekuatan mampatan papan]. Peranan bukti: pengesahan teknikal; jenis sumber: buku panduan sains bahan. Menyokong: premis bahawa kemasan taktil merendahkan kapasiti galas beban struktur. Nota skop: terpakai khusus untuk bahan beralun bergalur. ↩
"Kesan Tekanan Embossing pada Sifat Mekanikal dan Kelembutan …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [Teks sah tentang kejuruteraan kertas menerangkan bagaimana regangan mekanikal semasa embossing menipiskan papan pelapik, yang boleh mengurangkan kekuatan pecah dan meningkatkan kerentanan terhadap koyakan]. Peranan bukti: pengesahan teknikal; jenis sumber: buku teks sains bahan. Menyokong: dakwaan bahawa embossing melemahkan bahan. Nota skop: fokus pada papan pelapik berasaskan selulosa. ↩
"Anggaran Kekuatan Mampatan Kotak Papan Beralun …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Panduan kejuruteraan pembungkusan menjelaskan bahawa penyahbosan meruntuhkan seruling papan beralun yang berisi udara, menghasilkan kawasan bahan yang lebih padat dan tegar]. Peranan bukti: pengesahan teknikal; jenis sumber: manual industri pembungkusan. Menyokong: dakwaan bahawa penyahbosan meningkatkan ketumpatan setempat. Nota skop: khusus untuk papan gentian beralun. ↩
"Embossing vs Debossing: Ketahui Perbezaannya dan Mana Yang Lebih Baik?", https://www.wecustomboxes.com/blog/embossing-vs-debossing/. [Literatur kejuruteraan pembungkusan menerangkan bagaimana debossing ke dalam menghilangkan bibir yang menonjol yang dihasilkan oleh embossing, yang sebaliknya bertindak sebagai titik kegagalan di bawah beban mampatan]. Peranan bukti: pengesahan mekanikal; jenis sumber: buku panduan kejuruteraan. Menyokong: kelebihan struktur debossing untuk panel galas beban. Nota skop: terpakai pada pembungkusan tegar dan separa tegar. ↩
"Kaedah pengujian dan kesan lengkokan antara seruling – BioResources", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [Manual teknikal mengenai piawaian pembungkusan beralun akan mengesahkan bagaimana pengurusan regangan gentian dan mampatan seruling mengekalkan penilaian Ujian Hancuran Tepi (ECT)]. Peranan bukti: pengesahan teknikal; jenis sumber: piawaian perindustrian. Menyokong: integriti struktur seruling termampat. Nota skop: khusus untuk bahan kadbod beralun. ↩
"Penukaran dan kesannya terhadap sifat penghalang pembungkusan bersalut …", https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [Penyelidikan sains bahan mengesahkan bahawa peningkatan ketumpatan bahan di kawasan bertekanan tinggi meningkatkan rintangan hentaman dan ketahanan struktur pembungkusan]. Peranan bukti: bukti sains bahan; jenis sumber: jurnal semakan rakan sebaya. Menyokong: keberkesanan pemadatan bahan dalam mencegah kerosakan. Nota skop: sains bahan pembungkusan umum. ↩
"Apakah itu Penetapan Kerajang dan Bagaimanakah Ia Berfungsi? – WeCustomBoxes", https://www.wecustomboxes.com/blog/what-is-foil-stamping/. [Manual percetakan industri menyatakan bahawa keperluan kekonduksian terma dan mampatan papan beralun tebal berbeza dengan ketara daripada kadbod nipis, yang memerlukan tetapan haba dan tekanan yang diselaraskan]. Peranan bukti: pengesahan teknikal; jenis sumber: manual percetakan industri. Menyokong: dakwaan bahawa parameter untuk karton nipis tidak boleh dipindahkan secara langsung kepada bahan beralun. Nota skop: tertumpu pada tetapan mekanikal khusus substrat]. ↩
"Pemodelan Bahan Filem PMMA untuk Proses Embossing Panas – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/. [Dokumentasi sains bahan teknikal menerangkan bagaimana haba dan tekanan serentak semasa pengecapan panas menyebabkan ubah bentuk struktur dalam substrat berliang]. Peranan bukti: mekanisme teknikal; jenis sumber: kertas sains bahan. Menyokong: impak fizikal proses embossing. Nota skop: fokus pada papan kertas berliang. ↩
"Kerajang dan timbul – PREMERKO", https://www.premerko.fi/en/methods/foil-and-emboss/. [Piawaian pengeluaran pembungkusan mengesyorkan ofset khusus antara acuan timbul dan garisan skor untuk mengelakkan keretakan dan keretakan gentian]. Peranan bukti: amalan terbaik industri; jenis sumber: manual pengeluaran percetakan. Menyokong: keperluan pelarasan matematik zon hentakan. Nota skop: terpakai pada papan beralun berat. ↩
"Pengaruh Garisan Lipatan Analog dan Digital pada … Mekanikal – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [Piawaian pembuatan teknikal untuk pengecapan panas menyatakan jarak ofset yang tepat dari garisan lipatan untuk mencegah keletihan bahan dan keretakan tepi]. Peranan bukti: spesifikasi teknikal; jenis sumber: manual kejuruteraan industri. Sokongan: jarak optimum untuk mengelakkan keretakan. Nota skop: khusus untuk substrat papan kertas. ↩
"Panduan Memahami Seruling dalam Kotak Beralun – Gentlever", https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. [Garis panduan kejuruteraan pembungkusan menunjukkan bahawa mengurangkan daya mampatan pada seruling beralun menghalang keruntuhan medium struktur dalaman semasa timbul haba]. Peranan bukti: keperluan teknikal; jenis sumber: buku teks sains pembungkusan. Menyokong: pelarasan tekanan untuk bahan beralun. Nota skop: terpakai pada pembinaan papan beralun. ↩
"Penjajaran gentian melalui regangan mekanikal dan pengeringan terhad dalam …", https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314. [Sumber berwibawa mengenai fizik kertas atau teknologi percetakan akan menerangkan bagaimana gentian selulosa mengalami ubah bentuk plastik dan regangan untuk mencipta profil 3D]. Peranan bukti: Pengesahan teknikal; jenis sumber: Jurnal sains bahan atau buku panduan industri. Menyokong: Realiti mekanikal anjakan gentian semasa timbul. Nota skop: Khususnya terpakai pada substrat pembungkusan berasaskan selulosa. ↩
"Cara Menyalin Semula Pad Dakwat Embossing Pengeringan Ultra Perlahan Anda – YouTube", https://www.youtube.com/watch?v=aoGlPBdKeN8. [Kajian sains bahan mengenai ubah bentuk substrat akan mengesahkan bahawa ketegangan gentian yang berlebihan semasa embossing menyebabkan kegagalan lapisan dakwat]. Peranan bukti: pengesahan teknikal; jenis sumber: jurnal sains bahan. Menyokong: punca keretakan dakwat. Nota skop: terpakai untuk embossing mekanikal tekanan tinggi. ↩
"Penyerap hentakan polimerik buatan tambahan untuk automotif …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/. [Dokumentasi kejuruteraan industri mengenai reka bentuk acuan akan mengesahkan penggunaan saluran pelepasan tekanan berasaskan polimer untuk mengurus ketegangan kertas]. Peranan bukti: pengesahan proses; jenis sumber: manual kejuruteraan industri. Menyokong: kaedah kawalan ketegangan. Nota skop: mungkin merujuk kepada perkakas canggih atau proprietari. ↩
"Menetapkan papan beralun secara berlebihan boleh merosakkan produk – LinkedIn", https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O. [Piawaian industri untuk pembungkusan beralun menjelaskan bahawa cetakan timbul mengganggu orientasi dan keanjalan gentian, yang membawa kepada kegagalan struktur atau keretakan apabila dilipat]. Peranan bukti: pengesahan teknikal; jenis sumber: manual kejuruteraan pembungkusan. Menyokong: risiko fizikal cetakan timbul merentasi lipatan. Nota skop: Berkenaan dengan papan beralun tugas berat. ↩
"Gaya Kotak Asas | Perbadanan Pembungkusan Amerika", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. [Piawaian kejuruteraan industri untuk pembungkusan beralun menentukan jarak minimum antara tekstur timbul dan garisan lipatan untuk mengelakkan kegagalan bahan]. Peranan bukti: spesifikasi teknikal; jenis sumber: piawai industri. Sokongan: jarak yang disyorkan untuk zon timbul. Nota skop: Mungkin berbeza-beza berdasarkan bahan GSM. ↩
""Kesan Kelembapan Relatif terhadap Kekuatan Mampatan …", https://open.clemson.edu/all_theses/3225/. [Ujian mekanikal papan beralun menunjukkan bahawa timbul di kawasan sudut bertekanan tinggi mengurangkan kapasiti galas beban menegak kotak]. Peranan bukti: pengesahan sebab-akibat; jenis sumber: kajian kejuruteraan. Menyokong: manfaat struktur zon pengecualian. Nota skop: Khusus untuk tekanan susunan menegak. ↩
"Kotak Beralun – Ujian Remuk Tepi (ECT) | TheBoxery.com", https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1. [Ujian Remuk Tepi (ECT) ialah metrik standard industri yang digunakan untuk menentukan kekuatan susunan dan integriti struktur kontena penghantaran beralun]. Peranan bukti: definisi metrik; jenis sumber: piawaian ASTM/ISO. Menyokong: kepentingan pengezonan struktur. Nota skop: Terpakai terutamanya pada kadbod beralun. ↩