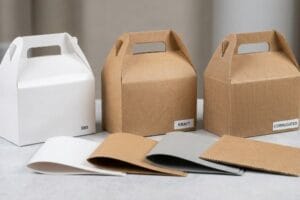
PAS: മോണിറ്ററിൽ പാക്കേജിംഗ് ടെക്സ്ചറുകൾ അസാധാരണമായി കാണപ്പെടുന്നു, പക്ഷേ പേപ്പർ നാരുകളുടെ ഭൗതിക പരിധികൾ മനസ്സിലാക്കുന്നതിൽ പരാജയപ്പെടുന്നത് നിങ്ങളുടെ റീട്ടെയിൽ ഡിസ്പ്ലേയുടെ ഘടനാപരമായ സമഗ്രതയെ പെട്ടെന്ന് നശിപ്പിക്കും.
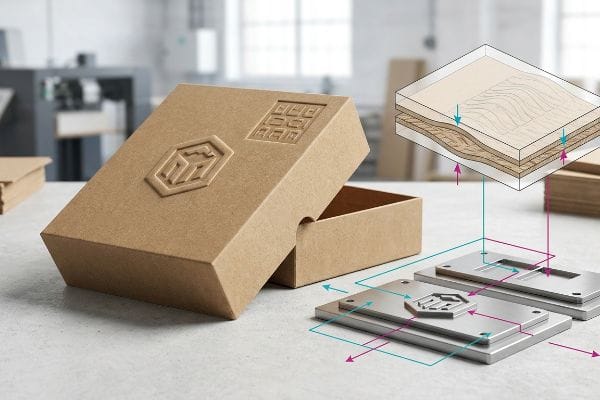
എംബോസിംഗ്, ഡീബോസിംഗ് പ്രക്രിയയ്ക്കുള്ള ഘട്ടങ്ങളിൽ ഇഷ്ടാനുസൃത ആൺ, പെൺ മെറ്റൽ ഡൈകൾ സൃഷ്ടിക്കൽ, അസംസ്കൃത പേപ്പർബോർഡിൽ കണക്കാക്കിയ മർദ്ദം പ്രയോഗിക്കൽ, സെല്ലുലോസ് നാരുകൾ സ്ഥിരമായി മാറ്റൽ എന്നിവ ഉൾപ്പെടുന്നു. 3D ഇഫക്റ്റിനായി എംബോസിംഗ് മെറ്റീരിയൽ പുറത്തേക്ക് ഉയർത്തുന്നു, അതേസമയം ഡീബോസിംഗ് ഘടനാപരമായ ഫ്ലൂട്ടുകളെ സാന്ദ്രമാക്കുന്നതിന് അടിവസ്ത്രത്തെ അകത്തേക്ക് കംപ്രസ് ചെയ്യുന്നു.
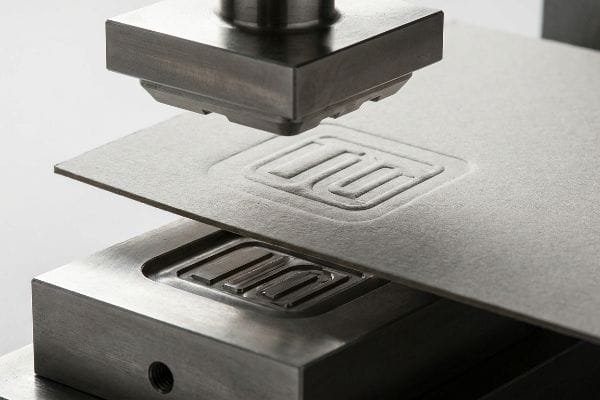
സൈദ്ധാന്തിക നിർവചനങ്ങൾ അറിയുന്നത് ഒരു കാര്യമാണ്, എന്നാൽ ആ ആഡംബര സ്പർശന അനുഭവം ഒരു ഹെവി-ഡ്യൂട്ടി ടെസ്റ്റ്ലൈനറിലേക്ക് വിവർത്തനം ചെയ്യുന്നതിന് കർശനമായ മെക്കാനിക്കൽ അച്ചടക്കം ആവശ്യമാണ്.
എംബോസിംഗ്, ഡീബോസിംഗ് പ്രക്രിയ എന്താണ്?
പല ബ്രാൻഡ് ടീമുകളും ഈ രണ്ട് പ്രീമിയം ഫിനിഷുകളെയും പരസ്പരം മാറ്റാവുന്ന സൗന്ദര്യാത്മക തിരഞ്ഞെടുപ്പുകളായി കണക്കാക്കുന്നു, ഭൗതിക പാക്കേജിംഗ് മെറ്റീരിയലുകൾ കൈകാര്യം ചെയ്യുന്നതിലെ വലിയ വ്യത്യാസം അവഗണിച്ചുകൊണ്ട്.
പൊരുത്തപ്പെടുന്ന മെറ്റൽ ഡൈകൾ ഉപയോഗിച്ച് ഒരു എംബോസിംഗ്, ഡീബോസിംഗ് പ്രക്രിയ പേപ്പർ നാരുകൾ യാന്ത്രികമായി പുനർരൂപകൽപ്പന ചെയ്യുന്നു. എംബോസിംഗ് ബാഹ്യ ലൈനർബോർഡിനെ പുറത്തേക്ക് നീട്ടി ഉയർത്തിയ ഒരു പീക്ക് സൃഷ്ടിക്കുന്നു, അതേസമയം ഡീബോസിംഗ് ഡൈയെ മെറ്റീരിയലിലേക്ക് താഴേക്ക് നയിക്കുകയും ആന്തരിക കോറഗേറ്റഡ് ഫ്ലൂട്ടുകളെ ഒരു സോളിഡ്, കംപ്രസ് ചെയ്ത ബ്ലോക്കിലേക്ക് ഭൗതികമായി സാന്ദ്രമാക്കുകയും ചെയ്യുന്നു.
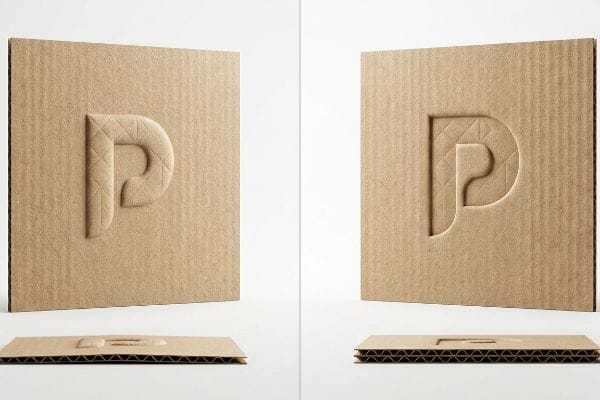
ദൃശ്യ വ്യത്യാസം വ്യക്തമാണ്, പക്ഷേ ഘടനാപരമായ ബോർഡിലെ ഭൗതിക സ്വാധീനം പ്രൊമോഷണൽ കാമ്പെയ്നുകൾ യഥാർത്ഥത്തിൽ എവിടെയാണ് ജീവിക്കുന്നത് അല്ലെങ്കിൽ മരിക്കുന്നത് എന്നതാണ്.
ടാക്റ്റൈൽ പാക്കേജിംഗിന്റെ ഭൗതിക ചെലവ്
ജൂനിയർ ഡിസൈനർമാർ പലപ്പോഴും സ്റ്റാൻഡേർഡ് പാക്കേജിംഗ് ടെംപ്ലേറ്റുകളിൽ വിവേചനരഹിതമായി സ്പർശിക്കുന്ന ടെക്സ്ചറുകൾ ചേർക്കുന്നു. ഒരു കമ്പ്യൂട്ടർ സ്ക്രീനിൽ ഒരു ത്രിമാന പ്രഭാവം സൃഷ്ടിക്കുന്നത് അതിന്റെ യഥാർത്ഥ ലോഡ്-ബെയറിംഗ് ശക്തിയിൽ വിട്ടുവീഴ്ച1.
ഒരു റീട്ടെയിൽ PDQ (പ്രൊഡക്റ്റ് ഡിസ്പ്ലേ ക്വാർട്ടർ) ട്രേയുടെ മുൻവശത്ത് ഒരു വലിയ ബാഹ്യ എംബോസ് ഒരു ക്ലയന്റ് ആവശ്യപ്പെടുമ്പോൾ എനിക്ക് ഈ കൃത്യമായ തെറ്റ് കാണാൻ കഴിയും . ആ സൗന്ദര്യാത്മക കൊടുമുടി സൃഷ്ടിക്കുന്നതിനായി മെറ്റൽ ഡൈ മുകളിലെ പേപ്പർ ലൈനർ പുറത്തേക്ക് ശക്തമായി നീട്ടുന്നു , അസംസ്കൃത നാരുകൾ അവയുടെ പൂർണ്ണമായ ബ്രേക്കിംഗ് പോയിന്റിലേക്ക് നേർത്തതാക്കുന്നു. ഒരു സ്റ്റോർ ക്ലാർക്ക് ഈ പ്രീമിയം ട്രേകളിൽ ഒന്നിലേക്ക് കനത്ത ഷാംപൂ കുപ്പികൾ വീണ്ടും സ്റ്റോക്ക് ചെയ്യുന്നത് ഞാൻ ഒരിക്കൽ കണ്ടു; നേർത്തതും എംബോസ് ചെയ്തതുമായ ലിപ് ഉടൻ തന്നെ ഭാരത്തിനടിയിൽ കുടുങ്ങി, ബ്രാൻഡ് അവതരണത്തെ നശിപ്പിച്ച ഉച്ചത്തിലുള്ള കീറൽ ശബ്ദത്തോടെ കീറി. ഇത് പരിഹരിക്കാൻ, ഞാൻ എല്ലായ്പ്പോഴും ടൂളിംഗ് പ്രാഥമിക ഘടനാ പാനലുകളിൽ ഒരു അകത്തേക്ക് ഒരു ഡീബോസിലേക്ക് ഫ്ലിപ്പുചെയ്യുന്നു. ഡൈ താഴേക്ക് തള്ളുന്നതിലൂടെ, ആന്തരിക ഫ്ലൂട്ടുകളെ ഒരു സോളിഡ് ബ്ലോക്ക് 3 ആയി കംപ്രസ് ചെയ്യുന്നു , ആക്രമണാത്മക റീസ്റ്റോക്കിംഗിനെ അതിജീവിക്കുന്ന ഒരു ആഡംബര ടെക്സ്ചർ നൽകുമ്പോൾ തന്നെ 32ECT (എഡ്ജ് ക്രഷ് ടെസ്റ്റ്) ഘടനാപരമായ സമഗ്രത സംരക്ഷിക്കുന്നു.
| പുതുമുഖങ്ങളുടെ സാധാരണ തെറ്റ് | പ്രോ ഫിക്സ് | റീട്ടെയിൽ-ഫ്ലോർ ആനുകൂല്യം |
|---|---|---|
| എംബോസിംഗ് ലോഡ്-ബെയറിംഗ് പാനലുകൾ | ഒരു ഇൻവേഡ് ഡീബോസിലേക്ക് മാറുക | ഭാരക്കുറവ് മൂലം ചുണ്ടുകൾ പൊട്ടുന്നത് തടയുന്നു4 |
| ഫൈബർ സ്ട്രെച്ച് പരിധികൾ അവഗണിക്കുന്നു | ആന്തരിക ഫ്ലൂട്ടുകൾ കംപ്രസ് ചെയ്യുക | യഥാർത്ഥ ECT റേറ്റിംഗ് നിലനിർത്തുന്നു5 |
| ട്രേയുടെ മുൻഭാഗം ദുർബലപ്പെടുത്തൽ | ആഘാത മേഖലകളിൽ വസ്തുക്കളുടെ സാന്ദ്രത വർദ്ധിപ്പിക്കുക6 | വൃത്തികെട്ട ടേപ്പ് അറ്റകുറ്റപ്പണികൾ ഇല്ലാതാക്കുന്നു |
പ്രാഥമിക ഘടനാപരമായ മേഖലകളിൽ പുറത്തേക്ക് വലിച്ചുനീട്ടാൻ ഞാൻ ഒരിക്കലും അനുവദിക്കില്ല. ഡീബോസിംഗ് വഴി ബോർഡ് സാന്ദ്രമാക്കുന്നത് നിങ്ങളുടെ ഉപഭോക്താക്കൾക്ക് ഭാരമേറിയ ഉൽപ്പന്നങ്ങൾക്ക് ആവശ്യമായ അസംസ്കൃത കംപ്രസ്സീവ് ശക്തി നഷ്ടപ്പെടുത്താതെ ഉയർന്ന നിലവാരമുള്ള സ്പർശന ഇടപെടൽ നൽകുന്നു.
🛠️ ഹാർവിയുടെ മേശ: നിങ്ങളുടെ 3D സ്പർശന ഘടകങ്ങൾ നിങ്ങളുടെ ഡിസ്പ്ലേയുടെ ഭാരം ശേഷി രഹസ്യമായി ലംഘിക്കുന്നുണ്ടോ? 👉 സൗജന്യ ഘടനാ ഓഡിറ്റ് നേടുക ↗ — എന്റെ മേശയിലേക്ക് നേരിട്ടുള്ള പ്രവേശനം. ഓട്ടോമേറ്റഡ് സെയിൽസ് സ്പാം ഇല്ലെന്ന് ഞാൻ വാഗ്ദാനം ചെയ്യുന്നു.
സാധാരണ ഹോട്ട് എംബോസിംഗ് പ്രക്രിയകളിലെ നാല് പ്രധാന ഘട്ടങ്ങൾ ഏതൊക്കെയാണ്?
പരന്ന മഷിയിൽ നിന്ന് ചൂടാക്കിയ, സ്പർശിക്കുന്ന ഫോയിലിലേക്ക് മാറുന്നതിന്, പേപ്പർബോർഡ് പൂർണ്ണമായും ഉണങ്ങുന്നത് ഒഴിവാക്കാൻ ഉൽപ്പാദന തറയിൽ കൃത്യമായ മെക്കാനിക്കൽ സിൻക്രൊണൈസേഷൻ ആവശ്യമാണ്.
സാധാരണ ഹോട്ട് എംബോസിംഗ് പ്രക്രിയകളിലെ നാല് പ്രധാന ഘട്ടങ്ങൾ ഡൈ ലേഔട്ട് എഞ്ചിനീയറിംഗ് ചെയ്യുക, പൊരുത്തപ്പെടുന്ന ലോഹ ഉപകരണം ചൂടാക്കുക, കോറഗേറ്റഡ് പേപ്പർബോർഡിന് ഭക്ഷണം നൽകുക, കണക്കാക്കിയ മർദ്ദം ഉപയോഗിച്ച് അടിവസ്ത്രത്തിൽ അടിക്കുക എന്നിവയാണ്. ഈ കൃത്യമായ ക്രമം പേപ്പർ നാരുകളെ നീട്ടുകയും ഉപരിതലത്തിലേക്ക് ഒരു അലങ്കാര ഫോയിൽ ഫിലിം സ്ഥിരമായി സംയോജിപ്പിക്കുകയും ചെയ്യുന്നു.
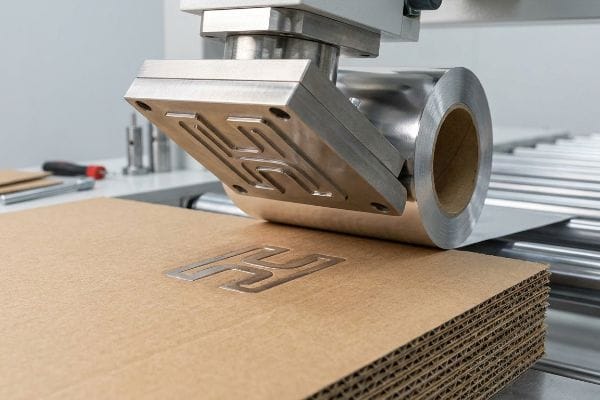
ഈ നാല് ഘട്ടങ്ങൾ ഒറ്റപ്പെടുത്തുന്നത് ലളിതമാണ്, പക്ഷേ അവയെ ഒരു ഹെവി ഡ്യൂട്ടി റീട്ടെയിൽ ഡിസ്പ്ലേയുമായി ബന്ധിപ്പിക്കുന്നത് വലിയ ശാരീരിക സംഘർഷത്തിന് കാരണമാകുന്നു.
താപത്തിന്റെയും ഘടനാപരമായ സമഗ്രതയുടെയും സമന്വയം
സാധാരണ വാണിജ്യ പ്രിന്ററുകൾ പലപ്പോഴും നേർത്തതും പരന്നതുമായ മടക്കാവുന്ന കാർട്ടണുകളിൽ ഈ നാല് ഹോട്ട്-സ്റ്റാമ്പിംഗ് ഘട്ടങ്ങൾ കുറ്റമറ്റ രീതിയിൽ നടപ്പിലാക്കുന്നു. കട്ടിയുള്ള കോറഗേറ്റഡ് മർച്ചൻഡൈസറുകളിൽ നേരിട്ട് പ്രയോഗിക്കാൻ കഴിയുന്ന അതേ തീവ്രമായ ചൂട്, മർദ്ദം, സ്ട്രൈക്ക് ടൈമിംഗ് എന്നിവ അവർ തെറ്റായി അനുമാനിക്കുന്നു .
ആർട്ട്വർക്ക് അപ്ഗ്രേഡ് ചെയ്യുമ്പോൾ വാങ്ങുന്നവർ പലപ്പോഴും നേരിടുന്ന റിയാലിറ്റി ചെക്ക് ഇതാണ്. കട്ടിയുള്ളതും സുഷിരങ്ങളുള്ളതുമായ ഒരു കോറഗേറ്റഡ് ബോർഡിൽ ചൂടാക്കിയ പുരുഷ-സ്ത്രീ ഡൈ ഉപയോഗിച്ച് അടിക്കുമ്പോൾ, നിങ്ങൾ ഒരേസമയം തീവ്രമായ താപ, ശാരീരിക സമ്മർദ്ദം സൃഷ്ടിക്കുന്നു8.ഒരു ക്ലയന്റ് ഒരിക്കൽ ഞങ്ങൾക്ക് ഫ്ലാറ്റ് ആർട്ട്വർക്ക് അയച്ചു, അത് 90-ഡിഗ്രി ഫോൾഡ് ലൈനിന് കുറുകെ നേരിട്ട് ഒരു കനത്ത ഹോട്ട് ഫോയിൽ എംബോസ് സ്ഥാപിച്ചു. ഞങ്ങളുടെ പ്രീപ്രസ് അവലോകനത്തിനിടെ, അങ്ങേയറ്റത്തെ ചൂട് പ്രയോഗിക്കുന്നതും നാരുകൾ നേരിട്ട് ഒരു ഹിഞ്ചിൽ നീട്ടുന്നതും പേപ്പർ ആക്രമണാത്മകമായി വരണ്ടതാക്കുമെന്ന് എനിക്ക് ഉടനടി അറിയാമായിരുന്നു. മടക്കിക്കഴിയുമ്പോൾ, ബോർഡ് ഒരു മൂർച്ചയുള്ള, വരണ്ട വിള്ളൽ ശബ്ദം പുറപ്പെടുവിച്ചു, അടിയിലുള്ള അസംസ്കൃത തവിട്ട് ഫ്ലൂട്ടുകൾ പൂർണ്ണമായും തുറന്നുകാട്ടുന്നു. നിങ്ങളുടെ ഫാക്ടറി ഈ ചൂടായ സ്ട്രൈക്ക് സോണുകളെ ഫങ്ഷണൽ ക്രീസുകളിൽ നിന്ന് ഗണിതശാസ്ത്രപരമായി മാറ്റിയില്ലെങ്കിൽ9, നിങ്ങളുടെ പ്രീമിയം ഫോയിൽ കാമ്പെയ്ൻ റീട്ടെയിൽ ഇടനാഴിയിൽ എത്തുന്നതിനുമുമ്പ് ഒരു തകർന്ന കുഴപ്പം പോലെ കാണപ്പെടും.
| പുതുമുഖങ്ങളുടെ സാധാരണ തെറ്റ് | പ്രോ ഫിക്സ് | റീട്ടെയിൽ-ഫ്ലോർ ആനുകൂല്യം |
|---|---|---|
| ക്രീസ് ലൈനുകൾക്ക് സമീപം ചൂടാക്കൽ | സ്ട്രൈക്ക് സോൺ 0.5 ഇഞ്ച് (12.7 മിമി) മാറ്റുക10 | ദൃശ്യമായ അരികുകളിലെ വിള്ളലുകൾ തടയുന്നു |
| കാർട്ടൺ പോലെയുള്ള കോറഗേറ്റഡ് കൈകാര്യം ചെയ്യുന്നു | ഫ്ലൂട്ടുകളിൽ സ്ട്രൈക്ക് പ്രഷർ കുറയ്ക്കുക11 | ഘടനാപരമായ ബോർഡ് കേടുകൂടാതെ സൂക്ഷിക്കുന്നു |
| ഉണങ്ങിയ കടലാസ് നാരുകൾ വലിച്ചുനീട്ടുന്നു | ഒരു ഫ്ലാറ്റ് സേഫ്റ്റി മാർജിൻ എഞ്ചിനീയർ ചെയ്യുക | സുഗമമായ കോ-പാക്കിംഗ് അസംബ്ലി ഉറപ്പാക്കുന്നു |
ചൂടായ സ്റ്റാമ്പിംഗ് ഡൈകളെ ഞാൻ ഒരു ഘടനാപരമായ അപകടമായാണ് കാണുന്നത്, ഒരു സൗന്ദര്യവർദ്ധക നവീകരണം പോലെയല്ല. നിങ്ങളുടെ മെക്കാനിക്കൽ ഫോൾഡ് ലൈനുകളിൽ നിന്ന് താപ സമ്മർദ്ദം അകറ്റി നിർത്തുന്നതിലൂടെ, നിങ്ങളുടെ ഡിസ്പ്ലേകൾ ദൃശ്യ വൈകല്യങ്ങളില്ലാതെ അസംബ്ലി ലൈനെ അതിജീവിക്കുന്നു.
🛠️ ഹാർവിയുടെ മേശ: നിങ്ങളുടെ ഹോട്ട് ഫോയിൽ പ്ലെയ്സ്മെന്റ് ഒരു ക്രിട്ടിക്കൽ ഫോൾഡ് ലൈനിന് വളരെ അടുത്താണോ എന്ന് ആശ്ചര്യപ്പെടുന്നുണ്ടോ? 👉 നിങ്ങളുടെ ക്ലിയറൻസുകൾ പരിശോധിക്കുക ↗ — സുരക്ഷിതമായി ഡൗൺലോഡ് ചെയ്യുക. പിന്നീട് എന്തെങ്കിലും ചോദ്യങ്ങളുണ്ടെങ്കിൽ എന്റെ ഇൻബോക്സ് തുറന്നിരിക്കും.
എംബോസിംഗ് പ്രക്രിയ എന്താണ്?
ഏതെങ്കിലും ഉയർന്ന നിലവാരമുള്ള റീട്ടെയിൽ പാക്കേജിംഗ് ബജറ്റ് അംഗീകരിക്കുന്നതിന് മുമ്പ് ഈ പ്രക്രിയയുടെ യാന്ത്രിക യാഥാർത്ഥ്യം മനസ്സിലാക്കേണ്ടത് നിർബന്ധമാണ്.
എംബോസിംഗ് പ്രക്രിയയിൽ അസംസ്കൃത പാക്കേജിംഗ് വസ്തുക്കൾ ഉയർത്തിയ ആൺ ഡൈയ്ക്കും റീസെസ്ഡ് പെൺ ഡൈയ്ക്കും ഇടയിൽ അമർത്തി പുനർരൂപകൽപ്പന ചെയ്യുന്നു. ഈ തീവ്രമായ മെക്കാനിക്കൽ പ്രവർത്തനം സെല്ലുലോസ് നാരുകളെ ശൂന്യമായ അറയിലേക്ക് നീട്ടാൻ പ്രേരിപ്പിക്കുന്നു, ഇത് ഡിസ്പ്ലേയുടെ ഉപരിതലത്തിൽ സ്ഥിരമായ ഒരു ത്രിമാന സ്പർശന പ്രൊഫൈൽ സൃഷ്ടിക്കുന്നു.
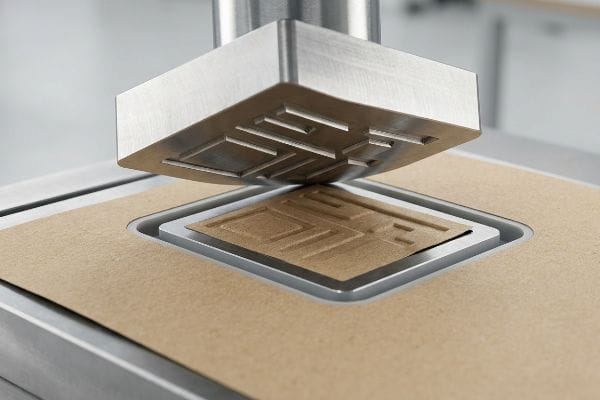
അടിസ്ഥാന സംവിധാനം ലളിതമായി തോന്നുമെങ്കിലും, ആ തീവ്രമായ സമ്മർദ്ദത്തിൽ പേപ്പർ എങ്ങനെ പ്രതികരിക്കുന്നു എന്നത് നിയന്ത്രിക്കുക എന്നതാണ് യഥാർത്ഥ നിർമ്മാണ വെല്ലുവിളി.
സ്ട്രൈക്ക് സമയത്ത് ഫൈബർ സ്ട്രെച്ച് നിയന്ത്രിക്കൽ
തുടക്കക്കാർ സാധാരണയായി ഈ മെക്കാനിക്കൽ പ്രവർത്തനത്തെ ഒരു കടലാസിൽ ഒരു ആകൃതി മുദ്രണം ചെയ്യുന്നതായി കാണുന്നു. ഉയർത്തിയ ഓരോ ലോഗോയും അല്ലെങ്കിൽ ഘടനയും ചുറ്റുമുള്ള സെല്ലുലോസ് നാരുകളെ അവയുടെ സ്വാഭാവികവും പരന്നതുമായ അവസ്ഥയിൽ നിന്ന് 12 ദൂരം വലിച്ചുനീട്ടുകയും വലിക്കുകയും ചെയ്യുന്നു എന്ന സൂക്ഷ്മ യാഥാർത്ഥ്യത്തെ അവർ അവഗണിക്കുന്നു
ഒരു ഇറുകിയ റബ്ബർ ബാൻഡ് പോലെയാണ് പേപ്പർ ലൈനറിനെ കുറിച്ച് ചിന്തിക്കുക; അത് വളരെ ഇലാസ്തികതയുള്ളതേയുള്ളൂ, അത് ശക്തമായി തകരും. എന്റെ ഫാക്ടറിയിൽ, ടെക്സ്ചർ ചെയ്ത ടെക്സ്റ്റുകളുടെ ഒരു സാന്ദ്രമായ ക്ലസ്റ്റർ ഒരുമിച്ച് ഇറുകിയിരിക്കുന്ന ഫ്ലാറ്റ് ഡൈലൈനുകൾ ഞാൻ പലപ്പോഴും കാണാറുണ്ട്. കനത്ത സ്റ്റീൽ പ്രസ്സ് ആ പ്രത്യേക ഭാഗത്ത് അടിക്കുമ്പോൾ, പ്രാദേശികവൽക്കരിച്ച പിരിമുറുക്കം അതിരുകടന്നതായിത്തീരുന്നു. മോശമായി രൂപകൽപ്പന ചെയ്ത ഒരു ഡൈ ഒരിക്കൽ അതിൽ തട്ടിയപ്പോൾ ഒരു വിർജിൻ ക്രാഫ്റ്റ് ബോർഡിന്റെ ശക്തമായ പ്രതിരോധം എനിക്ക് അനുഭവപ്പെട്ടു, തൽക്ഷണം മഷി പാളി13 , കാരണം നാരുകൾക്ക് വലിച്ചെടുക്കാൻ ഒരിടവുമില്ലായിരുന്നു. ഇത് തടയാൻ, സ്ട്രൈക്ക് സോണിന് ചുറ്റും പ്രത്യേക പോളിമർ മാട്രിക്സ് ചാനലുകൾ14.ഇത് ഒരു മൈക്രോസ്കോപ്പിക് ഷോക്ക് അബ്സോർബറായി പ്രവർത്തിക്കുന്നു, ഡൈനാമിക് ആയി പേപ്പർ ടെൻഷൻ നിയന്ത്രിക്കുകയും അച്ചടിച്ച ഗ്രാഫിക്സ് തകർക്കാതെ നാരുകൾ സുഗമമായി നീട്ടാൻ അനുവദിക്കുകയും ചെയ്യുന്നു.
| പുതുമുഖങ്ങളുടെ സാധാരണ തെറ്റ് | പ്രോ ഫിക്സ് | റീട്ടെയിൽ-ഫ്ലോർ ആനുകൂല്യം |
|---|---|---|
| 3D ടെക്സ്റ്റ് ഒരുമിച്ച് ക്രാം ചെയ്യുന്നു | വലിച്ചുനീട്ടാൻ അനുവദിക്കുന്ന സ്ഥല ഘടകങ്ങൾ | മഷി പാളിയിലെ സൂക്ഷ്മ പൊട്ടലുകൾ തടയുന്നു |
| കടലാസ് ഇലാസ്തികത അവഗണിക്കുന്നു | പ്രത്യേക പോളിമർ മാട്രിക്സ് ഉപയോഗിക്കുക | മൂർച്ചയുള്ള ഗ്രാഫിക് നിലവാരം നിലനിർത്തുന്നു |
| അനിയന്ത്രിതമായ മെക്കാനിക്കൽ പ്രഹരങ്ങൾ | ഡൈ പ്രഷർ ബഫർ ചെയ്യുക | ചില്ലറ വ്യാപാരികളുടെ ഉടനടിയുള്ള നിരസിക്കൽ ഒഴിവാക്കുന്നു |
അനിയന്ത്രിതമായ മെക്കാനിക്കൽ ടെൻഷൻ പ്രീമിയം പ്രിന്റ് റൺ നശിപ്പിക്കാൻ ഞാൻ അനുവദിക്കില്ല. സ്ട്രൈക്ക് സമയത്ത് പ്രത്യേക പോളിമർ ചാനലുകൾ നടപ്പിലാക്കുന്നത് നിങ്ങളുടെ ഉയർത്തിയ ഗ്രാഫിക്സ് മികച്ചതും, കുറ്റമറ്റതും, ഉപരിതല കീറലിൽ നിന്ന് പൂർണ്ണമായും പ്രതിരോധശേഷിയുള്ളതുമായി തുടരുമെന്ന് ഉറപ്പാക്കുന്നു.
🛠️ ഹാർവിയുടെ മേശ: നിങ്ങളുടെ മുൻ എംബോസ്ഡ് പാക്കേജിംഗിൽ പൊട്ടിയ മഷിയോ വലിച്ചുനീട്ടിയ ലോഗോകളോ ഉണ്ടായിരുന്നോ? 👉 ഒരു സ്ട്രൈക്ക് സോൺ അവലോകനം അഭ്യർത്ഥിക്കുക ↗ — അനന്തമായ വിൽപ്പന കോളുകൾക്ക് കാരണമാകുന്ന ഫോമുകൾ ഇല്ല. വെറും മൂല്യം മാത്രം.
തുടക്കക്കാർക്ക് എങ്ങനെ എംബോസ് ചെയ്യാം?
പുതുതായി തുടങ്ങി വച്ച ഡിസൈനർമാർക്ക്, മാസ്റ്റർ കാർട്ടൺ നശിപ്പിക്കാതെ ഒരു സ്പർശന ഫിനിഷ് നടപ്പിലാക്കുന്നതിന് കർശനമായ ഗണിതശാസ്ത്ര അച്ചടക്കം ആവശ്യമാണ്.
തുടക്കക്കാർക്കായി എംബോസ് ചെയ്യുന്നതിന്, നിങ്ങളുടെ ഡൈലൈനിൽ ഒരു ഒഴിവാക്കൽ മേഖല ഗണിതശാസ്ത്രപരമായി മാപ്പ് ചെയ്യണം, എല്ലാ ആഴത്തിലുള്ള ത്രിമാന ടെക്സ്ചറുകളും ഘടനാപരമായ മടക്കുകളിൽ നിന്ന് വളരെ അകലെ സൂക്ഷിക്കണം. കോറഗേറ്റഡ് പേപ്പർ നാരുകളുടെ ഭൗതിക സ്ട്രെച്ച് പരിധികളുമായി നിങ്ങളുടെ സൗന്ദര്യാത്മക കാഴ്ചപ്പാട് വിന്യസിക്കാൻ നിങ്ങളുടെ നിർമ്മാണ എഞ്ചിനീയറുമായി കൂടിയാലോചിച്ചുകൊണ്ട് ആരംഭിക്കുക.
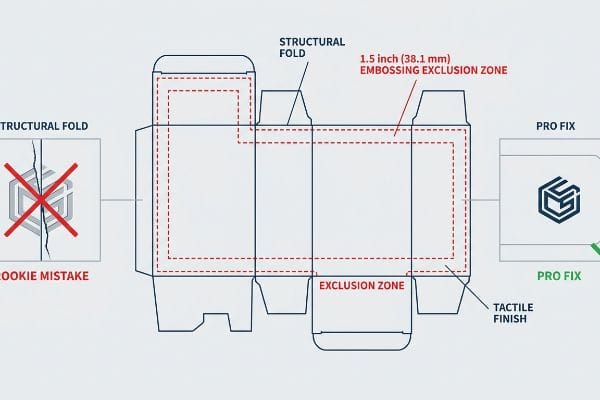
എന്നാൽ ഹെവി മെഷിനറികൾ പ്രവർത്തിക്കാൻ തുടങ്ങുകയും ഡൈനാമിക് സപ്ലൈ ചെയിൻ ശക്തികൾ നിയന്ത്രണം ഏറ്റെടുക്കുകയും ചെയ്യുമ്പോൾ ഡിസൈൻ സിദ്ധാന്തം അറിഞ്ഞാൽ മാത്രം പോരാ.
ഫാക്ടറി തറയിൽ സ്റ്റാൻഡേർഡ് എംബോസിംഗ് പരാജയപ്പെടുന്നത് എന്തുകൊണ്ട്?
പുതിയ ഡിസൈനർമാർ നടത്തുന്ന ഒരു ന്യായമായ അനുമാനം, ഒരു ടെക്സ്ചർ ചെയ്ത ലോഗോ സൗന്ദര്യാത്മകമായി ഏറ്റവും നന്നായി കാണപ്പെടുന്നിടത്ത് കൃത്യമായി സ്ഥാപിക്കാൻ കഴിയുമെന്നാണ്, പലപ്പോഴും അത് ഒരു കനത്ത മടക്ക രേഖയ്ക്ക് കുറുകെ കേന്ദ്രീകരിക്കാം. ചുറ്റുമുള്ള കാർഡ്ബോർഡ് ഘടനയ്ക്ക് കേടുപാടുകൾ15.
എന്റെ സൗകര്യത്തിൽ, ഈ സൈദ്ധാന്തിക ഡെസ്ക്-വർക്കിന്റെ ദുരന്ത ഫലങ്ങൾ ഞാൻ പതിവായി കാണുന്നു. ഒരു ബ്രാൻഡ് ഒരു മാസ്റ്റർ കാർട്ടണിന്റെ ലോഡ്-ബെയറിംഗ് ക്രീസിനു തൊട്ടുമുന്നിൽ തന്നെ ഒരു കനത്ത 3D ഫോയിൽ എംബോസ് നിർബന്ധമാക്കും. ഒരു TAPPI T811 എഡ്ജ് ക്രഷ് ടെസ്റ്റ് ഉപയോഗിച്ച് ഞാൻ ഘടനാപരമായ സമഗ്രത അളക്കുമ്പോൾ, ഡാറ്റ ക്രൂരമാണ്. ആഴത്തിലുള്ള ടെക്സ്ചറിംഗ് ഇതിനകം തന്നെ പേപ്പർ നാരുകൾ അവയുടെ പരിധിയിലേക്ക് നീട്ടി തീർന്നുപോയതിനാൽ, ആ നിർദ്ദിഷ്ട കോർണർ മടക്കുന്നത് മുഴുവൻ ബോർഡും സ്നാപ്പ് ചെയ്യാൻ കാരണമാകുന്നു. ബോർഡിന്റെ ഡൈനാമിക് ലോഡ് കപ്പാസിറ്റി 42.5% കുറയുന്നു, കൂടാതെ ബ്ലോഔട്ടിന്റെ ഉച്ചത്തിലുള്ള കീറൽ ശബ്ദം കോ-പാക്കിംഗ് ലൈനിൽ പ്രതിധ്വനിക്കുന്നു. ഞങ്ങളുടെ പ്രീപ്രസ് ഘട്ടത്തിൽ ഞാൻ ഉടൻ തന്നെ ഒരു "എംബോസിംഗ് എക്സ്ക്ലൂഷൻ സോൺ" നടപ്പിലാക്കുന്നു. ഏതെങ്കിലും പ്രാഥമിക ഘടനാപരമായ മടക്കിൽ നിന്ന് കൃത്യമായി 1.5 ഇഞ്ച് (38.1 മിമി) അകലെ എല്ലാ ആഴത്തിലുള്ള ടെക്സ്ചറുകളും ഗണിതശാസ്ത്രപരമായി മാറ്റുന്നതിലൂടെ, ഞാൻ ഇരട്ട-സ്ട്രെസ് സോൺ പൂർണ്ണമായും ഇല്ലാതാക്കുന്നു. ഈ മൈക്രോ-അഡ്ജസ്റ്റ്മെന്റ് 32ECT കോണുകളെ സംരക്ഷിക്കുന്നു, മാനുവൽ അസംബ്ലി കാലതാമസങ്ങളിൽ ക്ലയന്റുകൾക്ക് ഏകദേശം 30% ലാഭിക്കുകയും പാലറ്റ് കനത്ത ചരക്ക് ഗതാഗതത്തെ അതിജീവിക്കുന്നുവെന്ന് ഉറപ്പാക്കുകയും ചെയ്യുന്നു.
| പുതുമുഖങ്ങളുടെ സാധാരണ തെറ്റ് | പ്രോ ഫിക്സ് | റീട്ടെയിൽ-ഫ്ലോർ ആനുകൂല്യം |
|---|---|---|
| ഒരു മടക്കിൽ ടെക്സ്ചർ സ്ഥാപിക്കുന്നു | 1.5 ഇഞ്ച് (38.1 മിമി) ഒഴിവാക്കൽ മേഖല 16 നടപ്പിലാക്കുക | കോർണർ കംപ്രഷൻ ശക്തി 17 ഉറപ്പ് നൽകുന്നു |
| ക്ഷീണിപ്പിക്കുന്ന കടലാസ് നാരുകൾ | ക്രീസുകളിൽ നിന്ന് ഡിസൈൻ മാറ്റുക | കോ-പാക്കിംഗ് ലൈൻ ബ്ലോഔട്ടുകൾ ഇല്ലാതാക്കുന്നു |
| ECT റേറ്റിംഗ് 18 അവഗണിക്കൽ | ഘടനാപരമായ മേഖലകളിൽ നിന്ന് സൗന്ദര്യശാസ്ത്രത്തെ വേർതിരിക്കുക | ഇരട്ട സ്റ്റാക്ക് ചെയ്ത ഭാരമേറിയ ചരക്കുനീക്കത്തെ അതിജീവിക്കുന്നു |
കട്ടിംഗ് ടേബിളിൽ എത്തുന്നതിന് മുമ്പ് ഞാൻ സ്ട്രക്ചറൽ ബ്ലോഔട്ടുകൾ നിർത്തുന്നു. ലോഡ്-ബെയറിംഗ് കോണുകളിൽ നിന്ന് നിങ്ങളുടെ ഭാരമേറിയ സ്പർശന ഘടകങ്ങളെ ഒറ്റപ്പെടുത്തുന്നതിലൂടെ, നിങ്ങളുടെ പാക്കേജിംഗ് അതിന്റെ പരമാവധി ചലനാത്മക ശക്തി നിലനിർത്തുന്നുവെന്ന് ഞാൻ ഉറപ്പാക്കുന്നു.
🛠️ ഹാർവിയുടെ മേശ: 2 മില്ലിമീറ്റർ ഘടനാപരമായ പിഴവ് 500 സ്റ്റോറുകളുടെ ഒരു ലോഞ്ചിനെ നശിപ്പിക്കാൻ അനുവദിക്കരുത്. 👉 നിങ്ങളുടെ ഡയലൈൻ ഫയൽ എനിക്ക് അയയ്ക്കുക ↗ — വൻതോതിലുള്ള ഉൽപ്പാദനത്തിനായി ബജറ്റ് പാഴാക്കുന്നതിനുമുമ്പ് ഞാൻ ഗണിതശാസ്ത്രം പരിശോധിക്കും.
തീരുമാനം
ഒരു ലോഡ്-ബെയറിംഗ് ക്രീസിനു മുകളിൽ നേരിട്ട് എംബോസ് ചെയ്യുമ്പോൾ, ആ ക്ഷീണിച്ച പേപ്പർ നാരുകൾ പാലറ്റ് ഭാരത്തിന്റെ കീഴിൽ ശക്തമായി പൊട്ടിത്തെറിക്കും, ഇത് ഒരു വലിയ ബോക്സ് റീട്ടെയിലർ നിരസിക്കലിന് കാരണമാകും. സീറോ പ്രിന്റ് നിരസിക്കലുകൾ ഉറപ്പാക്കാൻ എന്റെ മികച്ച 10 റീട്ടെയിൽ ക്ലയന്റുകൾ ഉപയോഗിക്കുന്ന കൃത്യമായ സ്പെക്ക് ഷീറ്റാണ് ഈ കർശനമായ ഒഴിവാക്കൽ മേഖല പ്രോട്ടോക്കോൾ. ഫൈബർ ടെൻഷൻ പരിധികളുള്ള ചൂതാട്ടം നിർത്തുക, വൻതോതിലുള്ള ഉൽപ്പാദനം ആരംഭിക്കുന്നതിന് മുമ്പ് മാരകമായ ഘടനാപരമായ പിശകുകൾ ഇല്ലാതാക്കാൻ എന്റെ സൗജന്യ ഡൈലൈൻ ഓഡിറ്റ് ↗ വഴി നിങ്ങളുടെ പാക്കേജിംഗ് ആർട്ട്വർക്ക് ഞാൻ നേരിട്ട് പ്രവർത്തിപ്പിക്കട്ടെ
"ഭാരം വഹിക്കാനുള്ള ശേഷിയിൽ സുഷിരങ്ങളുടെ സ്വാധീനം അന്വേഷിക്കുന്നു ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [മെക്കാനിക്കൽ പ്രസ്സിംഗ് വഴി കോറഗേറ്റഡ് ഫ്ലൂട്ടുകളുടെ ലംബ വിന്യാസം തടസ്സപ്പെടുത്തുന്നത് ബോർഡിന്റെ കംപ്രഷൻ ശക്തി എങ്ങനെ കുറയ്ക്കുന്നുവെന്ന് ഒരു മെറ്റീരിയൽ സയൻസ് അല്ലെങ്കിൽ സ്ട്രക്ചറൽ എഞ്ചിനീയറിംഗ് പഠനം വിശദമാക്കും]. തെളിവ് പങ്ക്: സാങ്കേതിക പരിശോധന; ഉറവിട തരം: മെറ്റീരിയൽ സയൻസ് കൈപ്പുസ്തകം. പിന്തുണയ്ക്കുന്നു: സ്പർശനപരമായ ഫിനിഷുകൾ ഘടനാപരമായ ലോഡ്-വഹിക്കാനുള്ള ശേഷിയെ കുറയ്ക്കുന്നു എന്ന ആശയം. സ്കോപ്പ് കുറിപ്പ്: ഫ്ലൂട്ട് ചെയ്ത കോറഗേറ്റഡ് മെറ്റീരിയലുകൾക്ക് പ്രത്യേകമായി ബാധകമാണ്. ↩
"മെക്കാനിക്കൽ, സോഫ്റ്റ്നെസ് പ്രോപ്പർട്ടികളിൽ എംബോസിംഗ് പ്രഷർ ഇഫക്റ്റ് …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [എംബോസിംഗ് സമയത്ത് മെക്കാനിക്കൽ സ്ട്രെച്ചിംഗ് ലൈനർബോർഡിനെ എങ്ങനെ നേർത്തതാക്കുന്നു എന്ന് പേപ്പർ എഞ്ചിനീയറിംഗിനെക്കുറിച്ചുള്ള ആധികാരിക ഗ്രന്ഥങ്ങൾ വിവരിക്കുന്നു, ഇത് പൊട്ടിത്തെറിക്കുന്ന ശക്തി കുറയ്ക്കുകയും കീറാനുള്ള സാധ്യത വർദ്ധിപ്പിക്കുകയും ചെയ്യും]. തെളിവുകളുടെ പങ്ക്: സാങ്കേതിക സാധൂകരണം; ഉറവിട തരം: മെറ്റീരിയൽ സയൻസ് പാഠപുസ്തകം. പിന്തുണയ്ക്കുന്നു: എംബോസിംഗ് മെറ്റീരിയലിനെ ദുർബലപ്പെടുത്തുന്നു എന്ന അവകാശവാദം. സ്കോപ്പ് കുറിപ്പ്: സെല്ലുലോസ് അടിസ്ഥാനമാക്കിയുള്ള ലൈനർബോർഡിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുക. ↩
"കോറഗേറ്റഡ് ബോർഡ് ബോക്സുകളുടെ കംപ്രസ്സീവ് ശക്തിയുടെ കണക്ക് ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [ഡിബോസിംഗ് കോറഗേറ്റഡ് ബോർഡിന്റെ വായു നിറച്ച ഫ്ലൂട്ടുകളെ തകർക്കുന്നുവെന്നും, അതിന്റെ ഫലമായി കൂടുതൽ സാന്ദ്രമായ, കൂടുതൽ കർക്കശമായ മെറ്റീരിയൽ മേഖല ഉണ്ടാകുമെന്നും പാക്കേജിംഗ് എഞ്ചിനീയറിംഗ് ഗൈഡുകൾ വിശദീകരിക്കുന്നു]. തെളിവ് പങ്ക്: സാങ്കേതിക സാധൂകരണം; ഉറവിട തരം: പാക്കേജിംഗ് വ്യവസായ മാനുവൽ. പിന്തുണയ്ക്കുന്നു: ഡീബോസിംഗ് പ്രാദേശിക സാന്ദ്രത വർദ്ധിപ്പിക്കുന്നു എന്ന അവകാശവാദം. സ്കോപ്പ് കുറിപ്പ്: കോറഗേറ്റഡ് ഫൈബർബോർഡിന് പ്രത്യേകമായി. ↩
"എംബോസിംഗ് vs ഡീബോസിംഗ്: വ്യത്യാസം അറിയാമോ, ഏതാണ് നല്ലത്?", https://www.wecustomboxes.com/blog/embossing-vs-debossing/. [എംബോസിംഗ് സൃഷ്ടിക്കുന്ന നീണ്ടുനിൽക്കുന്ന ചുണ്ടിനെ അകത്തേക്ക് ഡീബോസിംഗ് എങ്ങനെ ഇല്ലാതാക്കുന്നുവെന്ന് പാക്കേജിംഗ് എഞ്ചിനീയറിംഗ് സാഹിത്യം വിശദീകരിക്കുന്നു, അല്ലാത്തപക്ഷം ഇത് കംപ്രസ്സീവ് ലോഡുകൾക്ക് കീഴിൽ ഒരു പരാജയ പോയിന്റായി പ്രവർത്തിക്കുന്നു]. തെളിവ് പങ്ക്: മെക്കാനിക്കൽ വാലിഡേഷൻ; ഉറവിട തരം: എഞ്ചിനീയറിംഗ് ഹാൻഡ്ബുക്ക്. പിന്തുണയ്ക്കുന്നു: ലോഡ്-ബെയറിംഗ് പാനലുകൾക്കുള്ള ഡീബോസിംഗിന്റെ ഘടനാപരമായ നേട്ടം. സ്കോപ്പ് കുറിപ്പ്: കർക്കശവും അർദ്ധ-കർക്കശവുമായ പാക്കേജിംഗിന് ബാധകമാണ്. ↩
"ഇന്റർഫ്ലൂട്ട് ബക്ക്ലിംഗിന്റെ പരിശോധനാ രീതികളും ഫലങ്ങളും - ബയോ റിസോഴ്സസ്", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [ഫൈബർ സ്ട്രെച്ചും ഫ്ലൂട്ട് കംപ്രഷനും കൈകാര്യം ചെയ്യുന്നത് എഡ്ജ് ക്രഷ് ടെസ്റ്റ് (ECT) റേറ്റിംഗ് എങ്ങനെ സംരക്ഷിക്കുന്നുവെന്ന് കോറഗേറ്റഡ് പാക്കേജിംഗ് മാനദണ്ഡങ്ങളെക്കുറിച്ചുള്ള ഒരു സാങ്കേതിക മാനുവൽ പരിശോധിക്കും]. തെളിവ് പങ്ക്: സാങ്കേതിക പരിശോധന; ഉറവിട തരം: വ്യാവസായിക നിലവാരം. പിന്തുണയ്ക്കുന്നു: കംപ്രസ് ചെയ്ത ഫ്ലൂട്ടുകളുടെ ഘടനാപരമായ സമഗ്രത. സ്കോപ്പ് കുറിപ്പ്: കോറഗേറ്റഡ് കാർഡ്ബോർഡ് മെറ്റീരിയലുകൾക്ക് പ്രത്യേകം. ↩
"പരിവർത്തനവും പൂശിയ പാക്കേജിംഗിന്റെ തടസ്സ ഗുണങ്ങളിലുള്ള അതിന്റെ സ്വാധീനവും ...", https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [ഉയർന്ന സമ്മർദ്ദമുള്ള പ്രദേശങ്ങളിൽ മെറ്റീരിയൽ സാന്ദ്രത വർദ്ധിക്കുന്നത് പാക്കേജിംഗ് ഘടനയുടെ ആഘാത പ്രതിരോധവും ഈടുതലും വർദ്ധിപ്പിക്കുമെന്ന് മെറ്റീരിയൽസ് സയൻസ് ഗവേഷണം സ്ഥിരീകരിക്കുന്നു]. തെളിവുകളുടെ പങ്ക്: മെറ്റീരിയൽ സയൻസ് തെളിവ്; ഉറവിട തരം: പിയർ-റിവ്യൂഡ് ജേണൽ. പിന്തുണയ്ക്കുന്നു: കേടുപാടുകൾ തടയുന്നതിൽ മെറ്റീരിയൽ ഡെൻസിഫിക്കേഷന്റെ ഫലപ്രാപ്തി. സ്കോപ്പ് കുറിപ്പ്: ജനറൽ പാക്കേജിംഗ് മെറ്റീരിയൽ സയൻസ്. ↩
"ഫോയിൽ സ്റ്റാമ്പിംഗ് എന്താണ്, അത് എങ്ങനെ പ്രവർത്തിക്കുന്നു? – WeCustomBoxes", https://www.wecustomboxes.com/blog/what-is-foil-stamping/. [കട്ടിയുള്ള കോറഗേറ്റഡ് ബോർഡിന്റെ താപ ചാലകതയും കംപ്രഷൻ ആവശ്യകതകളും നേർത്ത കാർഡ്സ്റ്റോക്കിൽ നിന്ന് ഗണ്യമായി വ്യത്യാസപ്പെട്ടിരിക്കുന്നുവെന്ന് വ്യാവസായിക പ്രിന്റിംഗ് മാനുവലുകൾ വ്യക്തമാക്കുന്നു, ഇതിന് ക്രമീകരിച്ച താപ, മർദ്ദ ക്രമീകരണങ്ങൾ ആവശ്യമാണ്]. തെളിവ് പങ്ക്: സാങ്കേതിക പരിശോധന; ഉറവിട തരം: വ്യാവസായിക പ്രിന്റിംഗ് മാനുവൽ. പിന്തുണയ്ക്കുന്നു: നേർത്ത കാർട്ടണുകൾക്കുള്ള പാരാമീറ്ററുകൾ നേരിട്ട് കോറഗേറ്റഡ് മെറ്റീരിയലുകളിലേക്ക് മാറ്റാൻ കഴിയില്ലെന്ന വാദം. സ്കോപ്പ് കുറിപ്പ്: അടിവസ്ത്ര-നിർദ്ദിഷ്ട മെക്കാനിക്കൽ ക്രമീകരണങ്ങളിൽ ശ്രദ്ധ കേന്ദ്രീകരിച്ചിരിക്കുന്നു]. ↩
"ഹോട്ട് എംബോസിംഗ് പ്രക്രിയയ്ക്കുള്ള PMMA ഫിലിമിന്റെ മെറ്റീരിയൽ മോഡലിംഗ് - PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/. [ഹോട്ട് സ്റ്റാമ്പിംഗ് സമയത്ത് ഒരേസമയം ചൂടും മർദ്ദവും പോറസ് അടിവസ്ത്രങ്ങളിൽ ഘടനാപരമായ രൂപഭേദം വരുത്തുന്നത് എങ്ങനെയെന്ന് സാങ്കേതിക മെറ്റീരിയൽ സയൻസ് ഡോക്യുമെന്റേഷൻ വിശദീകരിക്കുന്നു]. തെളിവുകളുടെ പങ്ക്: സാങ്കേതിക സംവിധാനം; ഉറവിട തരം: മെറ്റീരിയൽ സയൻസ് പേപ്പർ. പിന്തുണയ്ക്കുന്നു: എംബോസിംഗ് പ്രക്രിയയുടെ ഭൗതിക ആഘാതം. സ്കോപ്പ് കുറിപ്പ്: പോറസ് പേപ്പർബോർഡിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുക. ↩
"ഫോയിൽ ആൻഡ് എംബോസ് – PREMERKO", https://www.premerko.fi/en/methods/foil-and-emboss/. [ഫൈബർ പൊട്ടലും വിള്ളലും ഒഴിവാക്കാൻ പാക്കേജിംഗ് പ്രൊഡക്ഷൻ മാനദണ്ഡങ്ങൾ എംബോസിംഗ് ഡൈകൾക്കും സ്കോർ ലൈനുകൾക്കും ഇടയിൽ നിർദ്ദിഷ്ട ഓഫ്സെറ്റുകൾ ശുപാർശ ചെയ്യുന്നു]. തെളിവ് പങ്ക്: വ്യവസായത്തിലെ മികച്ച രീതി; ഉറവിട തരം: പ്രിന്റിംഗ് പ്രൊഡക്ഷൻ മാനുവൽ. പിന്തുണയ്ക്കുന്നു: സ്ട്രൈക്ക് സോണുകളുടെ ഗണിതശാസ്ത്ര ക്രമീകരണത്തിന്റെ ആവശ്യകത. സ്കോപ്പ് കുറിപ്പ്: ഹെവി കോറഗേറ്റഡ് ബോർഡിന് ബാധകമാണ്. ↩
"മെക്കാനിക്കലിൽ അനലോഗ്, ഡിജിറ്റൽ ക്രീസ് ലൈനുകളുടെ സ്വാധീനം … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [ഹോട്ട് സ്റ്റാമ്പിംഗിനുള്ള സാങ്കേതിക നിർമ്മാണ മാനദണ്ഡങ്ങൾ മെറ്റീരിയൽ ക്ഷീണവും അരികിലെ വിള്ളലും തടയുന്നതിന് ഫോൾഡ് ലൈനുകളിൽ നിന്നുള്ള കൃത്യമായ ദൂരം ഓഫ്സെറ്റുകൾ വ്യക്തമാക്കുന്നു]. തെളിവ് പങ്ക്: സാങ്കേതിക സ്പെസിഫിക്കേഷൻ; ഉറവിട തരം: വ്യാവസായിക എഞ്ചിനീയറിംഗ് മാനുവൽ. പിന്തുണയ്ക്കുന്നു: വിള്ളൽ ഒഴിവാക്കാൻ ഒപ്റ്റിമൽ ദൂരം. സ്കോപ്പ് കുറിപ്പ്: പേപ്പർബോർഡ് സബ്സ്ട്രേറ്റുകൾക്ക് പ്രത്യേകം. ↩
"കോറഗേറ്റഡ് ബോക്സുകളിലെ ഫ്ലൂട്ടുകളെ മനസ്സിലാക്കുന്നതിനുള്ള ഗൈഡ് - ജെന്റിൽവർ", https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. [കോറഗേറ്റഡ് ഫ്ലൂട്ടുകളിലെ കംപ്രഷൻ ഫോഴ്സ് കുറയ്ക്കുന്നത് താപ എംബോസിംഗ് സമയത്ത് ആന്തരിക ഘടനാപരമായ മാധ്യമത്തിന്റെ തകർച്ച തടയുന്നുവെന്ന് പാക്കേജിംഗ് എഞ്ചിനീയറിംഗ് മാർഗ്ഗനിർദ്ദേശങ്ങൾ സൂചിപ്പിക്കുന്നു]. തെളിവ് പങ്ക്: സാങ്കേതിക ആവശ്യകത; ഉറവിട തരം: പാക്കേജിംഗ് സയൻസ് പാഠപുസ്തകം. പിന്തുണയ്ക്കുന്നു: കോറഗേറ്റഡ് വസ്തുക്കൾക്കുള്ള മർദ്ദ ക്രമീകരണങ്ങൾ. സ്കോപ്പ് കുറിപ്പ്: ഫ്ലൂട്ടഡ് ബോർഡ് നിർമ്മാണങ്ങൾക്ക് ബാധകമാണ്. ↩
"മെക്കാനിക്കൽ സ്ട്രെച്ചിംഗും കൺഫൈൻഡ് ഡ്രൈയിംഗും ഉപയോഗിച്ച് ഫൈബർ അലൈൻമെന്റ് …", https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314. [പേപ്പർ ഫിസിക്സിനെക്കുറിച്ചോ പ്രിന്റിംഗ് സാങ്കേതികവിദ്യയെക്കുറിച്ചോ ഉള്ള ഒരു ആധികാരിക ഉറവിടം, 3D പ്രൊഫൈലുകൾ സൃഷ്ടിക്കുന്നതിന് സെല്ലുലോസ് നാരുകൾ പ്ലാസ്റ്റിക് രൂപഭേദത്തിനും വലിച്ചുനീട്ടലിനും വിധേയമാകുന്നതെങ്ങനെയെന്ന് വിവരിക്കും]. തെളിവ് പങ്ക്: സാങ്കേതിക പരിശോധന; ഉറവിട തരം: മെറ്റീരിയൽ സയൻസ് ജേണൽ അല്ലെങ്കിൽ വ്യവസായ കൈപ്പുസ്തകം. പിന്തുണയ്ക്കുന്നു: എംബോസിംഗ് സമയത്ത് ഫൈബർ സ്ഥാനചലനത്തിന്റെ മെക്കാനിക്കൽ യാഥാർത്ഥ്യം. സ്കോപ്പ് കുറിപ്പ്: സെല്ലുലോസ് അടിസ്ഥാനമാക്കിയുള്ള പാക്കേജിംഗ് സബ്സ്ട്രേറ്റുകൾക്ക് പ്രത്യേകിച്ചും ബാധകമാണ്. ↩
"നിങ്ങളുടെ അൾട്രാ സ്ലോ ഡ്രൈയിംഗ് എംബോസിംഗ് ഇങ്ക് പാഡ് എങ്ങനെ വീണ്ടും മഷി ചെയ്യാം - YouTube", https://www.youtube.com/watch?v=aoGlPBdKeN8. [എംബോസിംഗ് സമയത്ത് അമിതമായ ഫൈബർ പിരിമുറുക്കം മഷി പാളി പരാജയത്തിന് കാരണമാകുമെന്ന് സബ്സ്ട്രേറ്റ് ഡിഫോർമേഷനെക്കുറിച്ചുള്ള ഒരു മെറ്റീരിയൽ സയൻസ് പഠനം സാധൂകരിക്കും]. തെളിവ് പങ്ക്: സാങ്കേതിക സാധൂകരണം; ഉറവിട തരം: മെറ്റീരിയൽ സയൻസ് ജേണൽ. പിന്തുണയ്ക്കുന്നു: മഷി പൊട്ടാനുള്ള കാരണം. സ്കോപ്പ് കുറിപ്പ്: ഉയർന്ന മർദ്ദമുള്ള മെക്കാനിക്കൽ എംബോസിംഗിന് ബാധകമാണ്. ↩
"ഓട്ടോമോട്ടീവിനായുള്ള അഡിറ്റീവ് നിർമ്മിത പോളിമെറിക് ഷോക്ക് അബ്സോർബറുകൾ …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/. [ഡൈ ഡിസൈനിലെ ഇൻഡസ്ട്രിയൽ എഞ്ചിനീയറിംഗ് ഡോക്യുമെന്റേഷൻ പേപ്പർ ടെൻഷൻ കൈകാര്യം ചെയ്യുന്നതിന് പോളിമർ അധിഷ്ഠിത സ്ട്രെസ്-റിലീഫ് ചാനലുകളുടെ പ്രയോഗത്തെ പരിശോധിക്കും]. തെളിവ് റോൾ: പ്രോസസ് വെരിഫിക്കേഷൻ; ഉറവിട തരം: ഇൻഡസ്ട്രിയൽ എഞ്ചിനീയറിംഗ് മാനുവൽ. പിന്തുണയ്ക്കുന്നു: ടെൻഷൻ നിയന്ത്രണ രീതികൾ. സ്കോപ്പ് കുറിപ്പ്: അഡ്വാൻസ്ഡ് അല്ലെങ്കിൽ പ്രൊപ്രൈറ്ററി ടൂളിംഗിനെ പരാമർശിക്കാം. ↩
"കോറഗേറ്റഡ് ബോർഡ് അമിതമായി വ്യക്തമാക്കുന്നത് ഉൽപ്പന്നങ്ങൾക്ക് കേടുവരുത്തും - LinkedIn", https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O. [കോറഗേറ്റഡ് പാക്കേജിംഗിനായുള്ള വ്യവസായ മാനദണ്ഡങ്ങൾ എംബോസിംഗ് ഫൈബർ ഓറിയന്റേഷനെയും ഇലാസ്തികതയെയും തടസ്സപ്പെടുത്തുന്നുവെന്നും ഇത് മടക്കുമ്പോൾ ഘടനാപരമായ പരാജയത്തിലേക്കോ വിള്ളലിലേക്കോ നയിക്കുന്നുവെന്നും വിശദീകരിക്കുന്നു]. തെളിവ് പങ്ക്: സാങ്കേതിക സാധൂകരണം; ഉറവിട തരം: പാക്കേജിംഗ് എഞ്ചിനീയറിംഗ് മാനുവൽ. പിന്തുണയ്ക്കുന്നു: മടക്കുകളിലുടനീളം എംബോസിംഗിന്റെ ഭൗതിക അപകടസാധ്യത. സ്കോപ്പ് കുറിപ്പ്: ഹെവി-ഡ്യൂട്ടി കോറഗേറ്റഡ് ബോർഡിന് ബാധകമാണ്. ↩
"ബേസിക് ബോക്സ് സ്റ്റൈലുകൾ | പാക്കേജിംഗ് കോർപ്പറേഷൻ ഓഫ് അമേരിക്ക", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. [കോറഗേറ്റഡ് പാക്കേജിംഗിനായുള്ള ഇൻഡസ്ട്രി എഞ്ചിനീയറിംഗ് മാനദണ്ഡങ്ങൾ മെറ്റീരിയൽ പരാജയം തടയാൻ എംബോസ് ചെയ്ത ടെക്സ്ചറുകൾക്കും ഫോൾഡ് ലൈനുകൾക്കും ഇടയിലുള്ള ഏറ്റവും കുറഞ്ഞ ദൂരം വ്യക്തമാക്കുന്നു]. തെളിവ് റോൾ: സാങ്കേതിക സ്പെസിഫിക്കേഷൻ; ഉറവിട തരം: വ്യവസായ നിലവാരം. പിന്തുണയ്ക്കുന്നു: എംബോസ് ചെയ്ത സോണുകൾക്കുള്ള ശുപാർശിത ദൂരം. സ്കോപ്പ് കുറിപ്പ്: മെറ്റീരിയൽ GSM അടിസ്ഥാനമാക്കി വ്യത്യാസപ്പെടാം. ↩
"..."…ന്റെ കംപ്രഷൻ ശക്തിയിലുള്ള ആപേക്ഷിക ഈർപ്പം ഇഫക്റ്റുകൾ", https://open.clemson.edu/all_theses/3225/. [കോറഗേറ്റഡ് ബോർഡിന്റെ മെക്കാനിക്കൽ പരിശോധനയിൽ ഉയർന്ന സമ്മർദ്ദമുള്ള കോർണർ ഏരിയകളിൽ എംബോസിംഗ് ബോക്സിന്റെ ലംബ ലോഡ്-വഹിക്കുന്ന ശേഷി കുറയ്ക്കുന്നുവെന്ന് തെളിയിക്കുന്നു]. തെളിവ് പങ്ക്: കാരണ-ഫല സാധൂകരണം; ഉറവിട തരം: എഞ്ചിനീയറിംഗ് പഠനം. പിന്തുണയ്ക്കുന്നു: ഒഴിവാക്കൽ മേഖലകളുടെ ഘടനാപരമായ നേട്ടം. സ്കോപ്പ് കുറിപ്പ്: ലംബ സ്റ്റാക്കിംഗ് മർദ്ദത്തിന് പ്രത്യേകമാണ്. ↩
"കോറഗേറ്റഡ് ബോക്സുകൾ – എഡ്ജ് ക്രഷ് ടെസ്റ്റ് (ECT) | TheBoxery.com", https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1. [കോറഗേറ്റഡ് ഷിപ്പിംഗ് കണ്ടെയ്നറുകളുടെ സ്റ്റാക്കിംഗ് ശക്തിയും ഘടനാപരമായ സമഗ്രതയും നിർണ്ണയിക്കാൻ ഉപയോഗിക്കുന്ന വ്യവസായ-സ്റ്റാൻഡേർഡ് മെട്രിക് ആണ് എഡ്ജ് ക്രഷ് ടെസ്റ്റ് (ECT). തെളിവ് പങ്ക്: മെട്രിക്കിന്റെ നിർവചനം; ഉറവിട തരം: ASTM/ISO സ്റ്റാൻഡേർഡ്. പിന്തുണയ്ക്കുന്നു: ഘടനാപരമായ സോണിംഗിന്റെ പ്രാധാന്യം. സ്കോപ്പ് കുറിപ്പ്: പ്രധാനമായും കോറഗേറ്റഡ് കാർഡ്ബോർഡിന് ബാധകമാണ്. ↩