
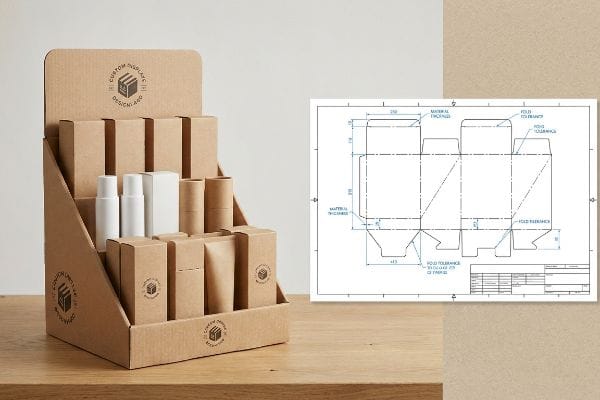
매장에서 지저분한 포장 테이프와 무너지는 골판지 상자 때문에 고생하지 마세요. 올바른 구조 설계도를 따르면 맞춤형 진열대를 손쉽게 제작할 수 있습니다.
맞춤형 골판지 디스플레이 박스를 제작하려면 재질 두께를 고려한 정밀한 금형 설계, 정확한 접힘 공차, 그리고 자동화된 조립 공정이 필요합니다. 적절한 구조의 포장은 수작업 없이 신속한 매장 진열을 보장하고, 소매 캠페인의 시각적 브랜딩을 보호하는 동시에 고속 운송 중 발생하는 무거운 하중을 견딜 수 있도록 해줍니다.
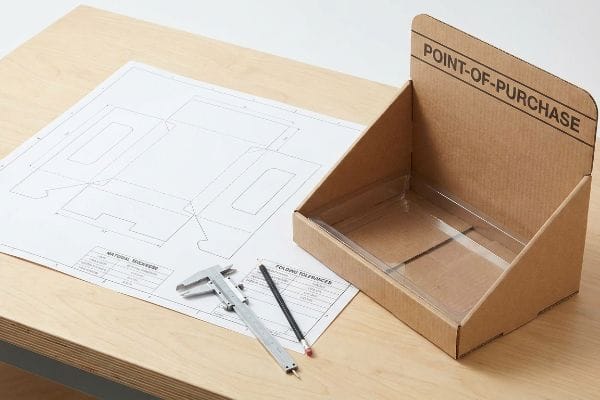
하지만 화면으로 이론적인 설계도를 보는 것과 실제로 내용물이 가득 담긴 실물 트레이를.
나만의 맞춤형 골판지 상자를 만드는 방법은 무엇일까요?
작업대에서 평평한 테스트라이너를 자르기 전에, 패널을 3차원 형태로 구부렸을 때 재료의 물리적 두께가 기하학적 형상에 어떤 영향을 미치는지 이해해야 합니다.
맞춤형 골판지 상자를 제작하려면 재료 두께를 고려하여 정확한 캘리퍼 보정이 필요합니다. 두꺼운 골판지는 90도 각도로 접힐 때 골판지 소모가 심해집니다. 확장형 탭 슬롯은 마찰 없는 조립 과정을 인위적으로 보장하여 구조적 변형을 방지하고 엄격한 압축 강도 기준을 유지합니다.
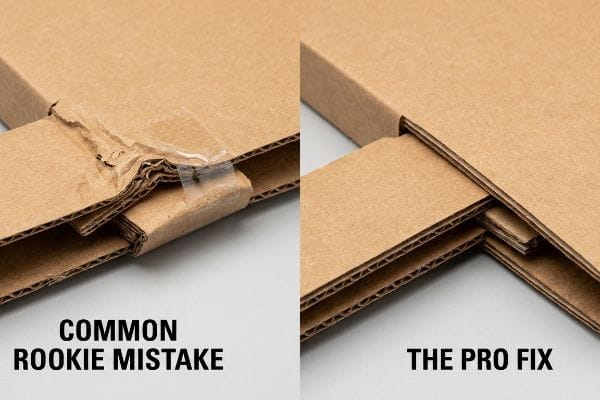
많은 그래픽 디자이너들이 이 수학적 단계를 생략하여 실제 제품을 제작할 때 완전한 혼란을 초래합니다.
일반적인 골판지 다이컷팅이 완벽하게 접히지 않는 이유는 무엇일까요?
대부분의 디자인 팀은 평면 다이컷 템플릿을 일반적인 종이접기처럼 접근합니다. 결합되는 탭과 슬롯을 결합 패널과 정확히 같은 너비로 벡터 소프트웨어에 그려 넣는데, 이는 1:1 맞춤이 가장 안전한 방법이라고 가정하기 때문입니다. 이론적인 이 접근 방식은 백라이트 모니터에서는 완벽하게 깔끔해 보입니다.
두꺼운 B-플루트 판지의 실제 재질은 생각보다 훨씬 까다롭습니다. 경험이 풍부한 팀조차 간과하기 쉬운 일반적인 맹점은 재질의 물리적 두께를 무시하는 것입니다. 0.125인치(3.17mm) 두께의 패널¹ 접 바깥쪽 곡률이 늘어나면서 재질이 소모됩니다². 저는 한 포장 작업자가 땀을 뻘뻘 흘리며 수학적으로 계산된 1:1 비율의 탭을 수납 슬롯에 억지로 끼워 넣으려고 15분 동안 애쓰는 모습을 바닥에 서서 지켜본 적이 있습니다. 새 크라프트지의 뻣뻣한 저항 때문에 탭이 쉽게 들어가지 않아 결국 골을 구부리고 모서리를 보기 흉한 투명 테이프로 감싸야만 했습니다. 따라서 굽힘 여유 알고리즘을 자동으로 적용하고 슬롯을 넓혀 접힌 탭이 쉽게 들어갈 수 있도록 매개변수 CAD(컴퓨터 지원 설계) 소프트웨어를 사용해야 합니다.
| 초보자들이 흔히 저지르는 실수 | 프로 픽스 | 매장 내 혜택 |
|---|---|---|
| 1:1 탭 너비 그리기 | CAD 캘리퍼 보정 적용3 | 조립 시간을 45초 절약해 줍니다4 |
| 관절을 꽉 조이는 것 | 기판 두께에 맞춰 슬롯 확장5 | 침대 시트가 찢어지는 것을 방지합니다 |
| 지저분한 투명 테이프를 사용하기 | 설계된 마찰 잠금 장치에 의존 | 프리미엄 브랜드의 미적 감각을 유지합니다 |
저는 제 시설에서 1:1 슬롯 비율을 영구적으로 금지합니다. 왜냐하면 물리 법칙은 평면 벡터 도면보다 항상 우선하기 때문입니다. 정확한 굽힘 여유를 추가하면 모든 사전 채워진 유닛이 값비싼 접착제 없이도 손쉽게 결합됩니다.
🛠️ 하비의 책상: 두꺼운 골재에 맞물리는 탭의 간격이 충분한지 확신이 안 서시나요? 👉 다이 라인 공차 진단 요청 ↗ — 제 책상으로 바로 연결됩니다. 자동 판매 스팸은 절대 보내지 않으니 안심하세요.
맞춤 사이즈 골판지 상자는 어디서 구할 수 있나요?
적합한 제조 파트너를 선택하는 것은 프로젝트가 제시간에 완료될지, 아니면 공급망 내 여러 업체 간의 책임 공방에 휘말릴지를 결정짓는 중요한 요소입니다.
맞춤형 크기의 골판지 상자를 안전하게 제작하려면 모든 공정을 한 곳에서 처리할 수 있는 통합 제조 파트너를 이용해야 합니다. 인쇄, 다이컷팅, 조립 단계를 각각 다른 업체에 맡기면 기계적 결함 발생 가능성이 매우 높습니다. 통합 공급업체를 이용하면 부품 간 구조적 호환성을 보장하고 최종 포장 과정에서 발생하는 고가의 기계 가동 중단 손실을 방지할 수 있습니다.
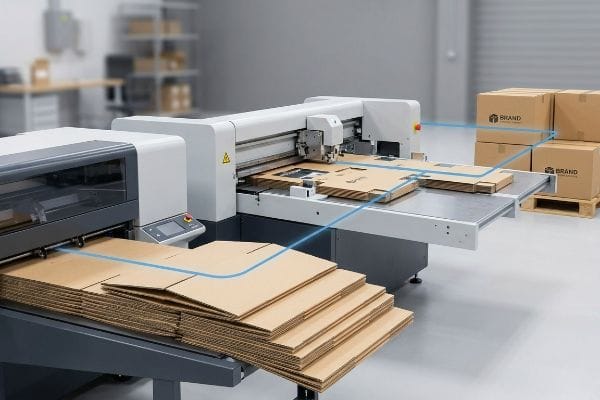
여러 시설에서 저렴한 원자재를 조달하는 것은 종종 실제 수익 마진을 떨어뜨리는 숨겨진 문제점을 야기합니다.
파편화된 맞춤형 박스 소싱의 숨겨진 비용
구매 부서는 종종 위탁 생산 모델 6을 활용 하여 단위 비용을 인위적으로 낮추려고 시도합니다 . 즉, 한 공급업체에서 골판지 원자재를 조달하고 다른 공급업체에서 인쇄된 상단 시트를 조달하는 방식입니다. 이들은 제3자 위탁 포장업체가 이러한 서로 다른 부품들을 하나의 통합된 소매 진열대 로 매끄럽게 결합할 수 있다고 가정합니다 . 이는 구매 스프레드시트에서는 좋아 보입니다.
규격에 맞지 않는 부품들이 고속 조립 라인에 투입되는 순간, 시스템은 붕괴됩니다. 저는 다른 프린터에서 공급받은 경질 리소 라미네이트 시트가 단 몇 밀리미터의 오차7다이컷 구조 베이스와 완전히 어긋나면서 도착하는 상황을 자주 목격합니다. 자동화 기계가 크기가 맞지 않는 부분에 걸려 뻑뻑하게 삐걱거리는 소리가 즉시 들립니다. 계약 포장업체는 비상 정지 버튼을 눌러 생산을 완전히 중단하고 브랜드에 시간당 막대한 기계 가동 중단 비용을8구조 설계와 최종 물리적 조립을 모두 담당하는 턴키 공급업체와 협력하면 부품 간 호환성 문제에 대한 책임을 브랜드에서 완전히 벗어나게 하고 원활한 실행을 보장할 수 있습니다.
| 초보자들이 흔히 저지르는 실수 | 프로 픽스 | 매장 내 혜택 |
|---|---|---|
| 인쇄업체와 판지 공급업체 분리 | 중앙 집중식 턴키 제조 방식을 활용 | 기계 가동 중단으로 인한 비용을 없애줍니다9 |
| 위탁조립 모델에 대한 신뢰 | 단일 출처 구조적 책임 | 정확한 단가를 보장합니다10 |
| 구성 요소 분산을 무시함 | 엔드 투 엔드 치수 제어 | 공격적인 위탁포장업체의 환불 요청을 방지합니다11 |
저는 파편화된 자재를 제 생산 라인에 사용하는 것을 절대 용납하지 않습니다. 분산된 조달은 시한폭탄과 같기 때문입니다. 원자재 테스트라이너부터 최종 조립까지 전체 공급망을 관리하는 것이야말로 제품 출시 예산을 보호하는 유일한 방법입니다.
🛠️ 하비의 질문: 인쇄 및 판지 공급업체들이 서로에게 책임을 전가할까 봐 걱정되시나요? 👉 통합 제조 견적 받기 ↗ — 안전하게 다운로드하세요. 나중에 궁금한 점이 있으면 언제든지 메일함을 확인해 주세요.
나만의 포장 디자인을 어떻게 할 수 있나요?
구조 그래픽을 디자인하려면 창의적인 브랜딩과 엄격한 수학적 물리학을 결합하여 고해상도 아트워크가 최종 접힌 형태에 완벽하게 들어맞도록 해야 합니다.
자신만의 포장 디자인을 하려면 미리 설계된 구조용 PDF 템플릿을 디자인 소프트웨어의 맨 아래 레이어에 고정해야 합니다. 웹 기반 래스터 도구는 중요한 굽힘 여유 공간과 정밀한 절단선을 손상시킬 수 있습니다. 표면 그래픽을 손상되지 않은 벡터 다이 라인 위에 정확하게 적용하면 구조적 안정성이 보장되고 소매 진열대의 심각한 붕괴를 방지할 수 있습니다.
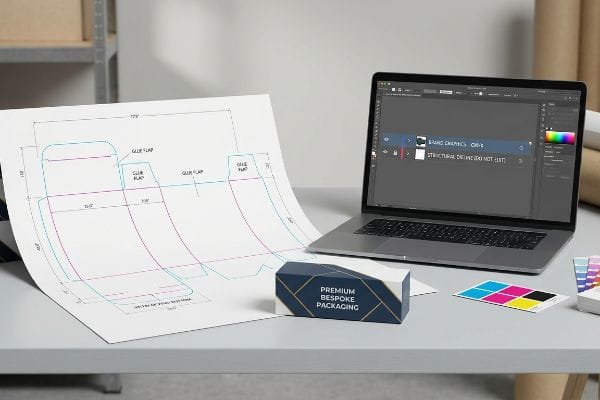
탄탄한 수학적 기초 없이 텅 빈 디지털 캔버스에 다채로운 로고를 마구잡이로 얹는 것은 물리적 재앙을 초래할 수 있습니다.
기본 웹 디자인 도구가 맞춤형 패키징을 망치는 이유는 무엇일까요?
브랜드 마케팅 팀은 예산을 절약하기 위해 기본적인 드래그 앤 드롭 웹 디자인 플랫폼에 빈 직사각형 상자를 불러오는 경우가 많습니다. 그런 다음 로고와 라이프스타일 이미지를 가상의 칸에 늘려 배치하고, 인쇄소에서 알아서 자르고 접어줄 거라고 생각합니다.
마치 시공업자가 콘크리트 기초를 붓기도 전에 집 벽에 페인트를 칠하는 것과 같습니다. 경험이 풍부한 설계팀조차도 기본적인 웹 도구가 결합되지 않은 래스터 이미지를 출력하여 CNC(컴퓨터 수치 제어) 절단 테이블에 필요한 기계적인 별색을12저는 예전에 복잡하게 맞물리는 하단 탭이 모두 일반 웹 앱으로 그려진 파일을 받은 적이 있습니다. 첫 번째 물리적 테스트를 진행했을 때, 칼날이 픽셀화된 선을 잘못 인식하여 중요한 하중 지지 주름을 완전히 놓치면서 다이 커팅 먼지가 공중으로 흩날리는 것을 느꼈습니다. 이러한 문제를 해결하려면 항상 전문 구조 설계 소프트웨어에서 내보낸 엔지니어링 벡터 PDF로 시작하여 이를 하단 레이어에 고정하고 그 위에 CMYK(시안, 마젠타, 옐로우, 키/블랙) 표면 그래픽을 적용하여 구조 계산이 완벽하게 유지되도록 해야 합니다.
| 초보자들이 흔히 저지르는 실수 | 프로 픽스 | 매장 내 혜택 |
|---|---|---|
| 기본 래스터 앱을 사용한 디자인 | 잠금 구조 PDF 레이어 사용13 | 칼날이 정확하게 절단되도록 보장합니다 |
| 접는 선 덮어쓰기 | 그래픽과 구조를 분리하기 | 진열대를 똑바로 세워줍니다 |
| 탭 크기 추측 | 미리 설계된 템플릿에 의존하는 것 | 최대 2,500파운드(1133.9kg)의 탑재량을 허용합니다14 |
저는 픽셀화된 구조적 경로가 자동화된 제조 공정을 망치기 때문에 항상 엄격한 잠금 레이어 프로토콜을 시행합니다. 창의적인 아트워크를 수학적인 다이컷 라인과 깔끔하게 분리하면 캠페인이 시각적으로 멋지게 보일 뿐만 아니라 열악한 매장 환경에서도 견딜 수 있습니다.
🛠️ 하비의 조언: Illustrator에서 복잡한 접이식 탭에 브랜드 아트워크를 맞추는 데 어려움을 겪고 계신가요? 👉 미리 설계된 다이컷팅 템플릿을 받아보세요 ↗ — 끝없는 영업 전화로 이어지는 양식은 필요 없습니다. 오직 가치만 누리세요.
골판지로 상자를 쉽게 만드는 방법은?
단일 시제품에서 500개의 사전 포장된 팔레트로 포장 규모를 확장하려면 공장 수준에서 물리적 조립 마찰을 제거하기 위한 특수 엔지니어링이 필요합니다.
골판지 상자의 조립을 용이하게 하려면 맞물리는 다이 라인 슬롯에 습도 완충재를 수학적으로 계산해야 합니다. 골판지 테스트라이너는 주변 습기를 흡수하고 해상 운송 중에 물리적으로 팽창합니다. 엄격한 간격 허용 오차를 추가하면 창고 환경 조건에 관계없이 파절 없이 마찰 없이 조립할 수 있습니다.
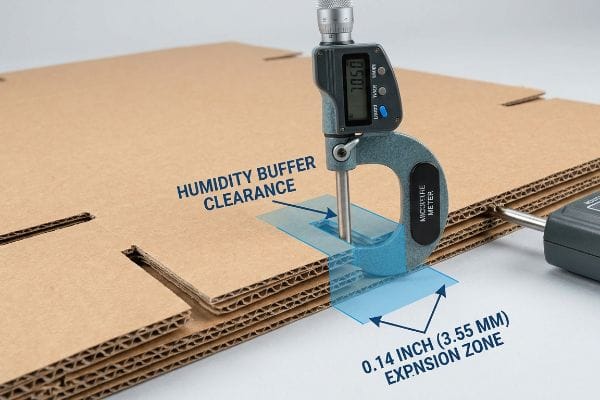
온도와 습도가 조절되는 사무실에서 완벽한 시제품 하나를 조립하는 것은 쉽지만, 컨테이너 한 대 분량의 제품을 선적할 때는 냉혹한 현실에 직면하게 됩니다.
간편 조립 박스에 숨겨진 습기 함정
조달팀은 종종 보드의 정확한 치수 (15) 만을 기준으로 다이컷 박스 디자인을 승인하는데 , 화면에 완벽하게 꼭 맞는 치수가 물리적 조립 라인에서 만족스럽고 안전한 잠금으로 이어질 것이라고 가정하기 때문입니다. 그들은 이러한 정확한 공차를 대량 생산에 적용하고, 글로벌 물류망 전반에 걸쳐 계산이 성립될 것이라고 믿습니다.
이는 단순한 이론이 아닙니다. 플로리다와 같이 습도가 높은 지역에 제품이 도착하면 테스트 현장에서 실제로 이러한 현상을 목격합니다. 다공성 32ECT(Edge Crush Test) 테스트라이너는 스펀지처럼 작용하여주변습기를 흡수하고 물리적으로 팽창합니다. 마이크로미터로 완벽하다고 여겨지는 슬롯을 측정해 보면 개구부가 0.14인치(3.55mm)만큼 줄어든 경우가 많습니다17 이로 인해 공동 포장 업체는 팽창된 탭을 강하게 두드려 붙여야 하는데, 이 과정에서 고급 리소 라미네이트 상판이 찢어집니다. 초기 CAD 단계에서 수령 슬롯에 정확히 0.04인치(1mm)의 습도 완충 간격을 확보함으로써 조립 과정에서 마찰이 전혀 발생하지 않도록 합니다. 이러한 냉혹하고 데이터 기반의 수정 덕분에 공동 포장 조립 시간이 단위당 38초 단축되어 원자재 예산을 늘리지 않고도 인건비를 약 15% 절감할 수 있습니다.
| 초보자들이 흔히 저지르는 실수 | 프로 픽스 | 매장 내 혜택 |
|---|---|---|
| 건식 보드 공차를 사용하여 | 습도 완충 장치 설계18 | 상판 찢어짐을 방지합니다 |
| 창고 기후를 무시함 | 수학적으로 확장되는 탭 슬롯19 | 조립 시간을 획기적으로 단축합니다 |
| CAD 도면에 정확하게 맞춰서 | 다공성 섬유 팽창에 대한 조정20 | 수작업 재작업 비용을 없애줍니다 |
환경 물리학은 아무리 완벽한 스크린 디자인을 해도 소용없기 때문에, 저는 모든 구조 파일에 습도 허용 오차를 자동으로 적용합니다. 실제 환경에서 발생하는 재료의 팽창을 고려한 설계는 가장 중요한 순간에 박스가 완벽하게 작동하도록 보장합니다.
🛠️ 하비의 조언: 2mm의 구조적 결함 때문에 500개 매장 출시를 망치지 마세요. 👉 다이 라인 파일을 보내주세요 ↗ — 대량 생산에 예산을 낭비하기 전에 제가 계산을 꼼꼼하게 검토해 드리겠습니다.
결론
물리적 물리 법칙을 무시할 수도 있겠지만, 수학적으로 완벽해 보이는 32ECT 보드가 습도가 높은 3PL(제3자 물류) 창고에서 팽창하면 필연적으로 엄청난 마찰이 발생하여 조립 라인 속도가 최대 30%까지 저하되고 프로젝트의 수익 마진이 완전히 사라질 수 있습니다. 500명이 넘는 브랜드 매니저들이 이러한 치명적인 초기 단계 실수를 피하기 위해 제가 개발한 프리프레스 체크리스트를 사용하고 있습니다. 임의적인 허용 오차에 얽매이지 마시고, 제가 직접 제공하는 무료 다이 라인 감사(↗)를 대량 생산 승인 전에 보이지 않는 마찰 지점을 찾아내세요.
"골판지 및 재료 등급 – Packaging Strategies", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-플루트 골판지 두께에 대한 표준 산업 측정값 검증. 증거 역할: 기술 사양; 출처 유형: 포장 산업 표준. 지원: 재료 캘리퍼 정확도. 범위 참고: 일반적인 두께는 제조업체에 따라 약간씩 다를 수 있습니다. ↩
"5겹 골판지의 굽힘 강성 분석적 결정", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. 골판지 접힘 시 굽힘 여유 및 재료 변위에 대한 기술적 설명. 증거 역할: 공학 원리; 출처 유형: 기계 공학 또는 포장 교과서. 뒷받침: 다이 라인에서 재료 두께 보정의 필요성. 적용 범위: 모든 골판지 유형에 적용 가능. ↩
"이중벽 골판지 포장의 최적 설계 - PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. 포장 엔지니어링에 관한 기술 매뉴얼로, 골판지의 물리적 두께를 고려하여 다이 라인을 조정하는 캘리퍼 보정 방법을 설명합니다. 증거 역할: 기술 검증; 출처 유형: 엔지니어링 핸드북. 지원 내용: 접힘 정확도를 보장하기 위한 소프트웨어 기반 조정 사용. 범위 참고: CAD 기반 포장 워크플로에 특화됨. ↩
"치수 분석을 이용한 골판지 상자 생산 공정 최적화…", https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. 최적화된 골판지 다이라인과 최적화되지 않은 다이라인의 조립 속도를 비교하는 산업 효율성 연구 또는 시간-동작 분석. 증거 역할: 정량적 검증; 출처 유형: 산업 사례 연구. 뒷받침: 전문적인 다이라인 수정으로 인한 구체적인 시간 절약 효과. 범위 참고: 시간 절약 효과는 상자의 크기와 복잡성에 따라 달라질 수 있습니다. ↩
"골판지 상자 완벽 가이드", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. 포장 디자인 표준은 재료의 응력과 찢어짐을 방지하기 위해 골판지 두께에 따라 슬롯에 허용 오차를 추가해야 한다는 점을 명시하고 있습니다. 증거 역할: 기술 검증; 출처 유형: 포장 디자인 표준. 지원: 조립 중 상판 파손 방지 방법. 적용 범위 참고: 인터록 탭 디자인에 적용 가능. ↩
"골판지 포장재 전략적 소싱", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. 권위 있는 외부 자료가 이 주장을 어떻게 뒷받침하는지에 대한 간략한 설명입니다. 증거의 역할: 업계 조달 관행 입증; 출처 유형: 공급망 관리 문헌. 뒷받침 내용: 원자재 소싱과 후가공 서비스를 분리하여 단위 비용을 절감하는 위탁 생산 모델 활용. 적용 범위: 골판지 포장재 및 공동 포장 물류에 특화된 적용 사례. ↩
"[PDF] 센서 기반 로봇을 이용한 적층 재료의 정확한 정렬…", https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. 리소그래피 적층 재료의 제조 공차 및 자동 조립 동기화에 필요한 정밀도 임계값에 관한 기술 문서. 증거 역할: 기술 사양; 출처 유형: 산업 공학 매뉴얼. 뒷받침: 1mm 미만의 오차가 기계적 정렬 불량을 유발한다는 주장. 범위 참고: 고속 포장 라인에 특화됨. ↩
"포장 기계 가동 중단 시간 최소화 | 유지보수 팁", https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. 위탁 포장 및 공동 포장 계약에 포함된 업계 표준 '생산 라인 중단' 또는 '기계 가동 중단' 위약금 조항 검증. 증거 역할: 사업 관행 검증; 출처 유형: 물류 서비스 계약 표준. 뒷받침 내용: 브랜드가 생산 중단으로 인해 직접적인 재정적 손실을 입는다는 주장. 범위 참고: 특정 계약 조건에 따라 다름. ↩
"턴키 제조 방식이 조달을 간소화하는 방법", https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. 통합 생산이 여러 공급업체를 조율하는 과정에서 발생하는 지연 및 관련 비용을 방지하는 방법을 간략하게 설명합니다. 증거 역할: 인과 관계; 출처 유형: 산업 분석. 뒷받침: 턴키 제조의 재정적 이점. 범위 참고: 포장 생산 라인에 특화됨. ↩
"위탁생산 vs 계약생산: 주요 차이점", https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. 단일 공급원 책임으로 위탁조립과 관련된 변동 간접비가 어떻게 제거되는지 보여주는 조달 모델 분석. 증거 역할: 비용 비교; 출처 유형: 조달 연구. 뒷받침: 단위 비용 안정성. 범위 참고: 특정 계약 조건에 따라 다름. ↩
"어떤 계약 포장 실수가 소매업체의 비용 청구를 유발하는가?", https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. 포장 치수 불일치가 제3자 위탁 포장업체로부터 재정적 불이익을 초래하는 방식을 자세히 설명하는 권위 있는 물류 가이드입니다. 증거 역할: 위험 검증; 출처 유형: 운영 매뉴얼. 뒷받침: 엔드 투 엔드 치수 관리의 필요성. 범위 참고: 소매 위탁 포장 환경에 초점. ↩
"레이저 커터 - 벡터 vs 래스터 레이저 커팅 | 운영", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. 기술 제조 문서에서는 CNC 커팅 소프트웨어가 래스터 이미지로는 제공할 수 없는 절단 경로와 접힘 경로를 구분하기 위해 고유한 스팟 색상을 사용하는 방법을 설명합니다. 증거 역할: 기술 사양; 출처 유형: 산업 공학 매뉴얼. 뒷받침 내용: 자동화된 커팅 정밀도를 위한 스팟 색상의 필요성. 적용 범위: 전문 다이 커팅 및 디지털 커팅 워크플로에 적용됨. ↩
"다이컷 파일 생성: 정밀 기술 가이드", https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. CNC 및 다이컷팅 블레이드 경로에 벡터 기반 레이어를 사용하여 래스터 보간 오류를 방지해야 한다는 기술 문서입니다. 증거 역할: 기술 프로세스 검증; 출처 유형: 제조 표준. 지원: 정밀 절단을 위한 구조적 레이어 사용. 범위 참고: 업계 표준 PDF/X 형식을 참조합니다. ↩
"골판지의 압축 강도 추정...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. 사전 제작된 고하중 포장 템플릿의 하중 지지 능력을 확인하는 상세 엔지니어링 사양. 증거 역할: 정량적 검증; 출처 유형: 엔지니어링 매뉴얼. 지원: 전문 구조 템플릿의 하중 지지 능력 주장. 범위 참고: 지지 능력은 재질 등급(예: B-플루트 골판지 대 C-플루트 골판지)에 따라 다릅니다. ↩
"건조 상태와 습도 조건에서의 재료 수분 함량의 성형 거동에 미치는 영향 및…", https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. 건조 상태와 습도 조건에서의 캘리퍼 측정에 대한 산업 표준의 차이점과 그로 인한 다이컷 조립 공차에 미치는 영향에 대한 간략한 설명. 증거 역할: 기술 검증; 출처 유형: 포장 엔지니어링 핸드북. 뒷받침: 최종 조립에 건조 상태 측정을 사용하는 위험성. 적용 범위: 셀룰로오스 기반 골판지 재료에 적용. ↩
"습도 및 온도가 …의 기계적 특성에 미치는 영향", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. 32ECT 골판지 테스트라이너의 흡습성 및 주변 습도가 물리적 팽창을 유발하는 방식에 대한 검증. 증거 역할: 기술 검증; 출처 유형: 재료 과학 사양. 뒷받침: 수분 흡수가 재료 팽창을 유발한다는 주장. 범위 참고: 코팅 및 라이너 등급에 따라 효과가 다를 수 있음. ↩
"…의 압축 강도에 대한 상대 습도의 영향", https://open.clemson.edu/all_theses/3225/. 고습 조건에서 골판지의 일반적인 치수 변동 및 슬롯 수축에 관한 실증 데이터. 증거 역할: 실증적 벤치마킹; 출처 유형: 포장 공학 사례 연구. 뒷받침: 섬유 팽창으로 인한 슬롯 수축의 구체적인 측정값. 범위 참고: 실제 측정값은 특정 수분 포화 수준에 따라 달라집니다. ↩
"상대 습도란 무엇이며 상자에 어떤 영향을 미칠까요?", https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. 권위 있는 외부 자료가 이 주장을 어떻게 뒷받침하는지 간략하게 설명합니다. 증거 역할: 기술적 해결책; 출처 유형: 산업 디자인 가이드. 뒷받침 내용: 재료 응력 및 구조적 파손 방지를 위한 계산된 허용 오차 사용. 범위 참고: 상단 시트 찢어짐 방지에 중점을 둡니다. ↩
"케이스 조립 및 포장 장비에 대한 RSC 공차 – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. 권위 있는 외부 자료가 이 주장을 어떻게 뒷받침하는지에 대한 간략한 설명입니다. 증거 역할: 업계 모범 사례; 출처 유형: 포장 엔지니어링 매뉴얼. 뒷받침 내용: 재료 팽창 시 조립 마찰을 방지하기 위해 슬롯 치수를 조정해야 한다는 요구 사항. 적용 범위: 산업 규모에 적용됨. ↩
"습도가 골판지 상자에 미치는 영향", https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. 권위 있는 외부 자료가 이 주장을 어떻게 뒷받침하는지에 대한 간략한 설명입니다. 증거 역할: 기술적 검증; 출처 유형: 재료 과학 저널. 뒷받침 내용: 흡습성으로 인한 골판지 셀룰로오스 섬유의 물리적 팽창. 연구 범위: 다공성 종이 기반 재료에 특화됨. ↩



