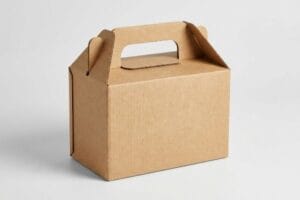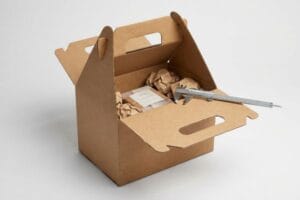
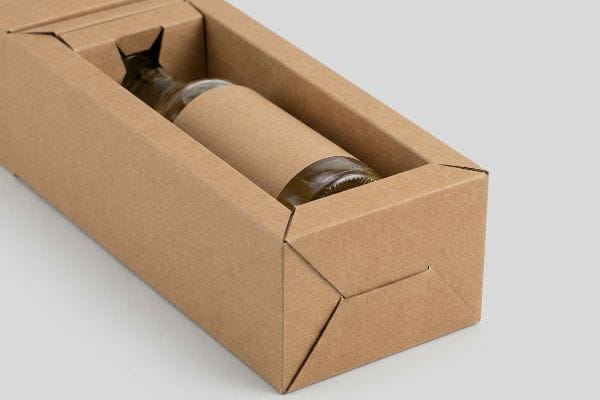
混雑した小売店の通路で人目を引きつつ、製品をしっかりと保護するパッケージが求められているが、標準的な既製ボックスは多くの場合、その両方の点で不十分である。.
型抜き加工された箱を使用することで、連結構造を精密にカスタマイズでき、過剰なテープの使用を不要にできます。この製造方法により、ブランドは構造的な完全性を確保するために正確な寸法を設計でき、製品のぴったりとしたフィット感を実現し、デッドスペースを削減することで、サプライチェーンの物流を最適化し、店頭での全体的なプレゼンテーションを向上させることができます。.
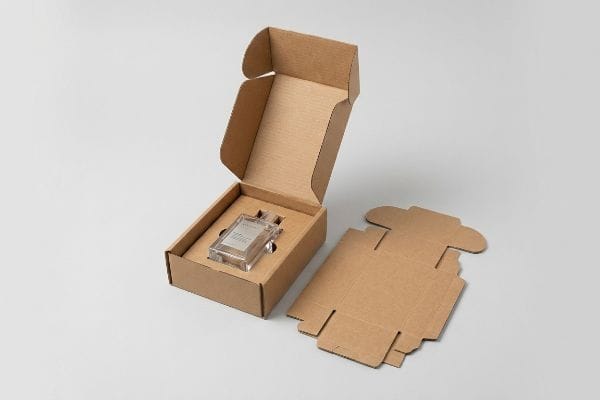
汎用的な包装から特注設計の構造に切り替えることで、製品の輸送中の耐久性や店頭でのパフォーマンスが劇的に向上します。.
ダイカッターを使用するメリットは何ですか?
包装生産を自動型抜き機に移行する際の主な利点は、スピードと絶対的な精度です。.
ダイカッターの利点としては、段ボールに正確で再現性の高い構造形状を高速で作成できることが挙げられます。これらの自動機械は手作業による切断ミスを排除し、迅速なプロトタイピングを可能にするだけでなく、接着剤を使わずに重い小売ディスプレイを固定する複雑な連結タブを完璧に仕上げることができます。.

スピードは規模拡大には最適だが、真の価値は、その精度が小売現場における実際の組み立て問題をどのように解決するかにある。.
デジタルカッティングテーブルによる市場投入までのスピードアップのメリット
ブランドが季節ごとのキャンペーンを開始する際、構造プロトタイプの開発と修正に数週間かかると想定することがよくあります。多くの若手デザイナーは、アイデアをテストするために、カッターナイフで厚手の段ボールシートを手作業で切断しようとします。この洗練されていないアプローチでは、ギザギザのエッジや不正確な折り目が生じ、実際の工場での状況を再現できません。
ダイカッターは、 自動デジタルテーブルを使用して正確なベクターパスを実行することで2。新規のクライアントがカットラインのスポットカラーを指定せずにファイルを提出するため、苦労しているのをよく見かけます。テストフロアで、熱心なブランドマネージャーが手動でプロトタイプを組み立てようとしたものの、手でカットしたスコアラインが適切に圧縮されていなかったため、厚い B フルートボードの硬くて融通の利かない抵抗を感じたのを見たことがあります。これらのファイルを CNC (コンピュータ数値制御) 切断テーブル3と、完璧に折り畳める、24 時間で真っ白なサンプルが完成します。この迅速なターンアラウンドにより、構造計算をすぐに確定できるため、何日もやり取りする手間が省け、何週間も生産が遅れるのを防ぐことができます。
| 初心者によくある間違い | プロフィックス | 小売店舗におけるメリット |
|---|---|---|
| 重い板を手作業で切断する | 自動デジタル切断テーブルを使用する | 正確で再現性のある構造を実現します4 |
| カットラインのスポットカラーを無視する | 正確なベクトルスポットプロファイルの割り当て | 自動機械のエラーを防止する5 |
| サンプルが届くまで数週間待ちます | 24時間ホワイトサンプルの実装6 | 実店舗展開を加速させる |
量産に入る前に、必ず実物サンプルで構造的な完全性を確認します。初日から機械的な切断を正確に行うことで、最終的な店頭展開時にパッケージが圧力で変形するリスクを完全に排除できます。.
🛠️ ハーベイのデスク: アートワークが裁ち落とし線内に収まっているか不安ですか? 👉 ファイルをチェックさせてください ↗ — 私のデスクに直接アクセスできます。自動販売スパムは一切ありませんのでご安心ください。
ミレニアル世代はなぜ段ボール箱を保管するのか?
現代の消費者は、構造的に高級感があり、視覚的にも特徴的なパッケージを大切に保管し、シンプルな箱を記念品へと変えていく。.
ミレニアル世代が箱を保管するのは、高品質な手触りと頑丈な構造デザインがブランドの価値を高めるからです。パッケージに上質な質感と耐久性のある素材が採用されると、使い捨ての輸送廃棄物から、家庭でブランドへの忠誠心を継続的に強化する再利用可能な収納ソリューションへと変化します。.

高級感を演出するには、ただ厚手の紙を使うだけでは不十分で、特定の物理工学技術が求められる。.
内側の型押し加工が開封体験をどのように向上させるか
グラフィックデザイナーは、高級パッケージにおいて、エンボス加工やデボス加工といった3D触覚効果を、互換性のある美的選択肢として扱うことが多い。彼らは、紙繊維を外側に押し出して浮き上がったロゴを作るのが、買い物客の目を引く最良の方法だと考えている。しかし、過度に外側にエンボス加工を施すと、上層のライナーが伸びて紙繊維が薄くなり、 重い商品の荷重がかかると微細な亀裂が生じる危険性がある7。
紙繊維を輪ゴムのように考えてみてください。外側に伸ばしすぎると、最終的には切れてしまいます。重量のある包装の場合、伸ばすよりも圧縮するのが鉄則です。私は、ブランドが 耐荷重トレイ目にしますが、伸ばした角が親指で軽く押すだけでどのように曲がるかを実際に示さなければなりません。金型を反転させて内側デボス加工を作成すると、基材を下向きに押し下げ、 内部の溝を物理的に高密度化して固いブロックにします8。購入者が好む高級感のある触感の陰影効果が得られますが、 ボードは厳密な構造的完全性を維持し、海上輸送中に箱が潰れないようにします9。
| 初心者によくある間違い | プロフィックス | 小売店舗におけるメリット |
|---|---|---|
| エンボス加工を施した繊維の延伸 | 折り目に内側へエンボス加工を施す10 | 構造板の強度を維持する |
| 紙繊維の限界を無視する | 内部溝の密度を高める11 | 輸送中の微小なひび割れを防ぎます |
| テクスチャを純粋に視覚的に扱う | 触覚圧縮限界の工学的12 | 高品質で潰れていない箱をお届けします |
重量物を積載するすべての高級トレイには、内側へのエンボス加工を施すことを義務付けます。この物理的な調整により、サプライチェーンを経る過程でも品質が損なわれることなく、消費者のデスク上で完璧な外観を保つ、高級感あふれる触感を実現します。.
🛠️ ハーベイのデスク: ボックスの圧縮強度を損なわずに触感の良い質感を加えたいですか? 👉 構造レビューを依頼する ↗ — 安全にダウンロードしてください。後で質問があれば、いつでもメッセージを送ってください。
型抜きはどんな用途に使えるのか?
カスタムカット技術によって、 単一素材のパッケージを、高価なハードウェアや有害な接着剤が不要になります。
型抜き加工を用いることで、連結タブ、複雑な折り返しヘッダー、モジュール式の内部仕切りなどを設計できます。この精密な切断技術により、ブランドは段ボールのみで完全に固定された摩擦ロック式のパッケージ構造を構築でき、環境に有害なプラスチッククリップや目に見えるテープを一切使用する必要がなくなります。.

プラスチック製の金具をなくすことは、サステナビリティの評価を高めるだけでなく、実際の組み立て工程を劇的に効率化することにもつながります。.
単一素材使用義務と折り紙式錠前
多くの調達チームは、重い小売用陳列ケースを固定するために、プラスチック製のジョイントや太い結束バンドを使用することを常としている。彼らは、生の板紙はそれ自体では動的な重量を支えられないと想定し、混合材料で設計を補っている。この時代遅れのアプローチは、リサイクル活動を著しく複雑化させ、不必要な単位コストを増加させる。
ディスプレイの組み立ては、接着剤やテープで部品を無理やりくっつけるのではなく、精密なパズルを組み立てるようなものであるべきです。店員が組み立てるのに工具を必要とする場合、設計に欠陥があるというのが良い目安です。最近、共同包装業者が設計の悪いヘッダーに硬質プラスチッククリップを合わせるのに苦労しているのを見ました。イライラする摩擦でラインがほとんど動かなくなっていました。私たちはそれらのクリップを、型抜きされた折り紙スタイルの紙製ロックに完全に置き換えました。オスとメスのタブが摩擦で完璧に所定の位置にロックされる心地よいカチッという音が聞こえ、プラスチックの無駄を完全に排除し、 組み立て時間を約30%短縮しました14。
| 初心者によくある間違い | プロフィックス | 小売店舗におけるメリット |
|---|---|---|
| プラスチック製の棚クリップに頼る | 折り紙風の紙製錠前を設計する | 路側回収によるリサイクル率100%を実現15 |
| 安定性を保つためにテープを乱雑に使う | 精密摩擦タブを使用 | 店舗での組み立て作業を迅速化します |
| リサイクル不可能な材料を混ぜる | 単一素材の使用義務化の実施 | 小売業者の厳格な環境監査に合格16 |
私は構造的な接合部をすべて、プラスチック製の金具ではなく精密なタブを用いて設計しています。これにより原材料費を節約できるだけでなく、お客様のパッケージが 小売業者の厳しいサステナビリティ監査を。
🛠️ ハーベイのデスク: 現在お使いのディスプレイは、高価なプラスチック製のクリップで固定されていませんか? 👉 モノマテリアルデザインにリニューアルしましょう ↗ — 延々と営業電話がかかってくるようなフォームは不要です。純粋な価値だけをお届けします。
型抜きボックスとは何ですか?
これらは、特殊な鋼製金型を用いて正確な平面形状を打ち抜くことで作られる、高度に設計された包装ソリューションです。.
ダイカットボックスは、精密な金属刃を使用して製造される、特注設計の段ボールまたは厚紙製の容器です。標準的なスロット付きカートンとは異なり、これらのボックスは製品の寸法に合わせて特別に設計された折り目、構造的なスロット、および連結機構を備えており、優れた輸送保護と完全にスムーズな開封体験を提供します。.
しかし、工場現場で自動機械が稼働し始めると、こうした特注形状の背後にある理論を知っているだけでは十分ではない。.
工場現場で標準的な箱計算が通用しない理由
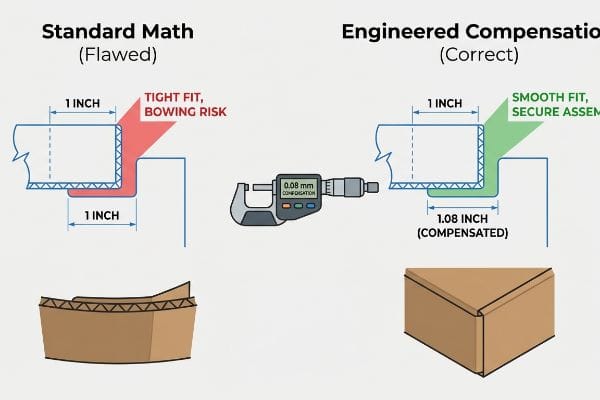
グラフィックデザイナーは、デジタルCADソフトウェアで、嵌合パネルと全く同じ幅のインターロッキングタブと折り畳みスロットを作成することがよくあります。彼らは、1インチ(25.4 mm)のタブが1インチ(25.4 mm)のスロットにぴったり収まることを前提として、完全に平らな2D設計図を描きます。これは、平面の 数学が3D構造の現実に直接変換される17。
ラボでディスプレイを1つ立てるのは簡単ですが、500個出荷するとなると厳しい現実があります。私の施設では、折り畳まれた段ボールの物理的な厚み(キャリパー)を無視するクライアントをよく見かけます。 厚さ0.12インチ(3mm)のBフルートパネル18 を90度折り畳むと、材料が消費されます。折り目の外径を補正するためにダイラインの受け口スロットが広げられていないと、実際のディスプレイは大きく反ってしまいます。私はこれをデジタルマイクロメーターでテストしましたが、補正されていないスロットにきついタブを無理やり押し込むと大きな摩擦が発生し、組み立てラインの速度が推定30%低下します。 0.08インチ(2mm)のキャリパー補正アルゴリズム19を 、事前に充填されたディスプレイが摩擦なく組み立てられ、完全に直角に収まることを保証し、手作業による共同梱包の人件費を効果的に削減します。
| 初心者によくある間違い | プロフィックス | 小売店舗におけるメリット |
|---|---|---|
| タブ付きスロットを1:1で設計する | キャリパー補正計算を追加する20 | 摩擦のないボックス組み立てを保証します |
| 板の厚さを無視する | 外側の折り目半径を調整する21 | サイドパネルの反りを防ぎます |
| きついタブを手で押し込む | 精密なクリアランスバッファーの設計22 | ライン上の紙の破れをなくします |
私は、まず寸法精度を数学的に確認せずに、デジタルで作成した平面ダイラインをそのままカッティングプレスに送ることを拒否します。ボードの実際の厚みを尊重することで、コストのかかる組立ラインのボトルネックを完全に解消できます。.
🛠️ ハーベイのデスク: 2ミリの構造上の欠陥で500店舗展開を台無しにしないでください。👉 ダイラインファイルをお送りください↗ — 大量生産に予算を浪費する前に、計算をストレステストします。
結論
より安価なベンダーを選ぶこともできますが、補正されていないBフルートのスロットが大きな摩擦と深刻なベースの座屈を引き起こすと、組立ラインの速度が推定30%低下し、小売店からの即時拒否につながります。500人以上のブランドマネージャーが、このような致命的な初期段階のミスを回避するために、私のプリプレスチェックリストを使用しています。段ボールの公差を推測するのはやめて、私の 無料ダイライン監査↗ 、生産を台無しにする前にこれらの機械的エラーを検出しましょう。
「デジタルダイカットによるパッケージング自動化 – Highcon」、 https://highcon.net/packaging-automation-digital-2-2/。パッケージング製造に関する技術文書では、手動カットではダイカットの精度を達成できず、構造的な不整合が生じることが示されています。証拠の役割:技術検証。情報源の種類:工業製造ガイド。サポート:手動プロトタイピングの限界。適用範囲に関する注記:特に厚手の段ボール材料に適用されます 。↩
「デジタルカッティング vs. ダイカット:プロジェクトに最適な方法 | AMI」、 https://www.americanmicroinc.com/resources/digital-cutting-vs-die-cutting/。権威ある外部情報源がこの主張をどのように裏付けているかについての簡単な説明。証拠の役割:技術的検証。情報源の種類:業界技術マニュアル。裏付け:デジタルダイカットのメカニズム。範囲に関する注記:ベクトルベースの自動化に焦点を当てています 。↩
「パッケージングのためのラピッドプロトタイピング – Zenpack」、 https://www.zenpack.us/design/rapid-prototyping-packaging/。権威ある外部情報源がこの主張をどのように裏付けているかについての簡単な説明。証拠の役割:運用検証。情報源の種類:製造ガイド。裏付け:迅速なサンプリングのためのCNCの使用。適用範囲に関する注記:段ボールへの適用 。↩
「自動ダイカットでパッケージ生産効率を最適化する方法…」、 https://www.masterworkgroup.com/postpress-related-products/how-to-optimize-packaging-production-efficiency-with-automatic-die-cutting-machines.html。手動方式と比較したデジタルダイカットの精度公差と再現性指標を示す技術文書または業界ベンチマーク。証拠の役割:技術検証。情報源の種類:メーカー仕様書または業界ホワイトペーパー。サポート:自動切断の信頼性。適用範囲に関する注記:工業グレードのデジタルテーブルに適用されます 。↩
「プリント&カットワークフローにおけるスポットカラー標準」、 https://pb.pressria.com/blog/cut-contour-spot-color-standard/。RIPソフトウェアとカッティングマシンがカットラインのスポットカラーチャンネルをどのように解釈し、位置合わせエラーを回避するかについての技術ガイド。証拠の役割:プロセス検証。ソースタイプ:ソフトウェアドキュメントまたは印刷業界ハンドブック。サポート:ベクタースポットプロファイルの必要性。範囲に関する注記:カットのためのPDF/X規格に焦点を当てる 。↩
「デジタルカッティング vs ダイカット:パッケージングにはどちらが適しているか?」、 https://www.eastsign.com/news/digital-cutting-vs-die-cutting-which-is-better-for-packaging.html。小売展開の加速化における、従来のダイ製作リードタイムと迅速なデジタルプロトタイピングを比較した業界データ。エビデンスの役割:効率性の比較。情報源の種類:パッケージング業界のケーススタディ。裏付け:デジタルサンプリングのスピード上の利点。範囲に関する注記:デジタルカッティング技術に特化 。↩
「エンボス加工圧力が機械的特性と柔軟性に及ぼす影響…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/。板紙の材料疲労に関する技術文書は、エンボス加工中の外向きの伸張が繊維密度を低下させ、構造的破壊のリスクを高めるという主張を裏付けています。証拠の役割:技術的検証。情報源の種類:材料科学ジャーナルまたは包装工学ハンドブック。裏付け:エンボス加工の構造的リスク。適用範囲に関する注記:厚手のカードストックまたは段ボールライナーへの高圧エンボス加工に適用されます 。↩
「段ボール箱の圧縮強度推定…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/。包装工学または材料科学の技術マニュアルでは、デボス加工による圧縮が段ボールのフルートの相対密度をどのように増加させるかが説明されています。証拠の役割:技術的検証。情報源の種類:工学マニュアル。裏付け:エンボス加工よりも内向きデボス加工の構造的利点。適用範囲に関する注記:特にフルート付き紙板基材に関するものです 。↩
「段ボール包装のエッジクラッシュテスト」、 https://www.ernestpackaging.com/buzz/packaging-technology/importance-of-edge-crush-test-for-corrugated-packaging/。エッジクラッシュテスト(ECT)と圧縮強度の業界標準は、繊維の伸張を避けることで、海上輸送に必要な垂直荷重支持能力がどのように維持されるかを検証します。証拠の役割:性能検証。情報源の種類:物流標準。裏付け:デボス加工により輸送中の潰れを防ぐという主張。適用範囲に関する注記:重量級段ボール輸送コンテナに適用されます 。↩
「エンボス加工」、 https://mm.group/packaging/technologies/embossing/。繊維を伸ばす外向きエンボス加工と比較して、内向きデボス加工が繊維の完全性を維持する仕組みに関する技術的な説明。証拠の役割:技術的検証。情報源の種類:包装工学マニュアル。支持:構造板の強度。適用範囲に関する注記:高坪量折りたたみカートンに特化 。↩
「段ボールの圧縮強度の推定…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。フルート密度または圧縮率を高めることで、輸送中の材料疲労が軽減され、微小亀裂が防止される仕組みの検証。証拠の役割:事実の検証。情報源の種類:材料科学ジャーナル。支援:輸送中の損傷防止。適用範囲に関する注記:段ボールに適用可能 。↩
「触覚的なデザイン要素は視覚的な要素と同じくらい重要である可能性がある」 https://www.iplpackaging.com/tactile-design-elements-may-be-as-important-as-visual-ones/。包装材が潰れることなく高級感を維持できるよう、圧縮に必要な力を計算するための基準。証拠の役割:専門基準。情報源の種類:工業デザインハンドブック。サポート:高級ボックスの品質。適用範囲に関する注記:高級消費財の包装 。↩
「容器と包装:製品別データ」、 https://www.epa.gov/facts-and-figures-about-materials-waste-and-recycling/containers-and-packaging-product-specific。信頼できる廃棄物管理またはサステナビリティの情報源が、単一素材ではない包装が紙のリサイクル工程における汚染と分別作業の複雑性をどのように高めるかを説明しています。証拠の役割:裏付けとなる証拠。情報源の種類:環境調査。裏付け:混合素材がリサイクル性を阻害するという主張。範囲に関する注記:使用済み回収プロセスに焦点を当てています 。↩
「ダイカットが生産効率を向上させる方法」、 https://www.jbc-tech.com/blog/posts/how-die-cutting-increases-your-production-efficiency/。摩擦ロック式紙製部品の組み立て速度と手動プラスチッククリップ取り付け速度を比較した技術事例研究または業界ベンチマーク。証拠の役割:定量的検証。情報源の種類:業界ホワイトペーパー。裏付け:組み立て時間30%削減に関する主張。範囲に関する注記:指標は、プラスチック製ハードウェアから単一素材ロックへの移行に特有のものである 。↩
「モノマテリアル包装:リサイクルプロセスの簡素化」、 https://www.berlinpackaging.com/insights/sustainability/mono-material-packaging-simplifies-the-recycling-process?srsltid 。プラスチック部品を紙製のロック機構に置き換えることで、路側回収による完全なリサイクルが可能になることを確認する技術文書または廃棄物管理基準。証拠の役割:技術検証。情報源の種類:環境基準/廃棄物管理ガイド。裏付け:折り紙式の紙製ロックにより完全なリサイクルが可能になるという主張。適用範囲に関する注記:地域の自治体のリサイクル能力による 。↩
「単一素材パッケージで持続可能性を向上|ビジネス」、 https://www.shell.us/business/sectors/shell-polymers/resources-and-insights/boost-sustainability-with-mono-material-packaging.html。主要小売業者の業界レポートまたは企業サステナビリティガイドラインには、パッケージ監査の要件と単一素材設計の推奨が詳細に記載されています。証拠の役割:業界標準の検証。情報源の種類:企業サステナビリティレポート。サポート:単一素材の義務付けと小売業者のエコ監査への準拠との関連性。範囲に関する注記:要件は小売業者によって異なる場合があります 。↩
「タブとスロットを備えた板金部品の設計」、 https://sendcutsend.com/blog/designing-sheet-metal-parts-with-tab-and-slots/?srsltid=AfmBOoofhXNqeDeXU13f22kcRSfVlMJZajYlwSTtL2zeFMXdecsdayYj 。段ボール包装の技術仕様では、材料の厚さがインターロック部品のクリアランス公差を必要とする理由が詳しく説明されています。証拠の役割:技術的検証。情報源の種類:工業デザイン規格。裏付け:2D設計図には3Dアセンブリのための余裕が必要であるという主張。範囲に関する注記:折り畳み段ボールに焦点を当てています 。↩
「段ボールと材料等級 | 2021年6月30日」、 https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。Bフルート段ボールの標準物理的厚さの検証。証拠の役割:技術仕様。情報源の種類:包装業界標準。裏付け:材料厚さの主張。範囲に関する注記:寸法は製造業者によって若干異なる場合があります 。↩
「アナログおよびデジタル折り目線が機械的特性に及ぼす影響…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。型抜きにおける材料の厚さと折り目半径を考慮してスロット幅を調整するための業界標準の文書化。証拠の役割:エンジニアリング仕様書。情報源の種類:技術包装マニュアル。裏付け:提案された補正値の精度。範囲に関する注記:具体的な許容値は、板紙のグレードとフルートの種類によって異なります 。↩
「輸送中の耐久性向上のための革新的なデザインの段ボール包装」、 https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/。権威ある包装工学ガイドでは、タブとスロット間の適切な嵌合を確保するために、スロット寸法に材料の厚み(キャリパー)を加える必要があることを説明しています。証拠の役割:技術検証。情報源の種類:工学ハンドブック。裏付け:摩擦のない組み立てのためのキャリパー補正の必要性。範囲に関する注記:計算は材料の密度と厚みによって異なります 。↩
「5つの…の曲げ剛性の解析的決定」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。段ボールの物理学に関する技術文書では、外側の折り曲げ半径を考慮することで、材料の束とそれに続く側面パネルの反りを防ぐことができると示されています。証拠の役割:技術検証。情報源の種類:製造規格。サポート:パネルの平坦性を維持するための折り曲げ半径調整の使用。適用範囲に関する注記:高耐久性段ボールにとって最も重要 。↩
「パッケージにおける型抜きとは?型抜きボックスガイド – Gentlever」、 https://gentlever.com/die-cutting-in-packaging/。パッケージの許容誤差に関する業界標準では、高速自動組立時の摩擦と材料応力を低減するためにクリアランスバッファーの使用が規定されています。証拠の役割:業界標準、情報源の種類:品質管理マニュアル。裏付け:紙の破れをなくすためのクリアランスバッファーの役割。適用範囲に関する注記:有効性は型抜きダイの精度に依存します 。↩