
ブランド各社は白い段ボールの高級感のある外観を好むが、そのすっきりとした美しさを実現するのは、工場で紙ロールを交換するほど単純なことではない。.
はい。白い段ボール箱への印刷は、通常、標準的な未漂白クラフト紙ではなく、高級な漂白ライナーボードが必要となるため、追加費用が発生します。さらに、これらの白い段ボールを製造するには、汚染を防ぐために段ボール製造機の厳格な洗浄手順が必要となり、全体的な生産コストと材料費が若干増加します。.
しかし、理論上の価格差を知っていても、真っ白な箱が実際に過酷なサプライチェーンに渡ったときには、何の役にも立たない。.
段ボールはなぜこんなに高価なのか?
調達チームは、段ボールを安価な再生紙だと思い込んでいるため、大型小売用什器の見積もりを取る際に、価格の高さに驚くことがよくあります。.
ブランド側が高度な構造強度と重厚な化粧仕上げを要求する場合、段ボールは高価になります。32 ECT(エッジクラッシュテスト)ボードのような高強度段ボールは、BCT(ボックス圧縮テスト)の評価を維持するために高品質のバージン紙繊維を必要とするため、高性能段ボールは標準的な輸送資材よりも大幅に高価になります。.
しかし、本当のコストは原材料そのものではなく、その材料の物理的性質を欺こうとすることによる壊滅的なコストなのだ。.
工場現場における「外観の劣化」という落とし穴
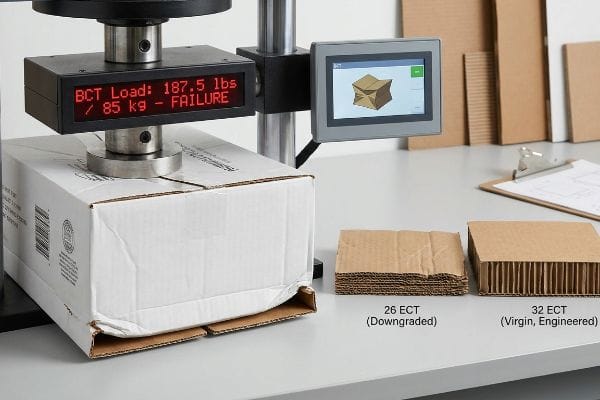
ベテランの調達チームでさえ、予算を分離し、化粧仕上げと構造エンジニアリングを別々の項目として扱うことがよくあります。高級ホワイトトップシートと全面リソラミネート加工の高コストを相殺するために、厚手の化粧紙が構造を人工的に保持してくれると想定して、ベース段ボールのエッジクラッシュ評価を密かに下げます。たとえば、 32 ECTから26 ECT 1に下げます。2
これは単なる理論ではなく、私はテスト現場で常にこの問題に直面しています。ある大手 ハードウェアメーカーから、 高価な白い箔ラミネート加工のためにコアのフルート密度を20%削減した、急ぎの代理店ダイラインが送られてきました。最初は、この硬質ラミネートが実際にギャップを埋めてくれるだろうと思っていました。しかし、それは全くの間違いでした。通常の ISTA 3Aシミュレーション3、BCTロードセルは187.5ポンド(85kg)でフラットラインに達しました。ベース全体が内側にたわみ、ラボ中に響き渡る不快な軋み音が発生しました。白いソリッドラミネートはボードを強化しておらず、運動衝撃が加わるまで構造的な弱点を隠していただけでした。私はすぐに介入し、部品表(BOM)を 元の32 ECT標準4 、重い箔を取り除いて高固形分光沢水性コーティングを施しました。優れた内部フルート形状を設計することで、高級感のある白い外観を維持しながら、重量貨物に必要な動的圧縮強度を回復することができました。この精密な材料の方向転換により、輸送中の破損リスクが排除され、小売業者からのチャージバックの可能性が完全に解消され、顧客は生産コストの約22%を削減できたと推定される。
| エンジニアリングソリューション | 身体的結果 | 貨物輸送の投資対効果 |
|---|---|---|
| ベースをVirgin 32 ECTにアップグレードしました | 動的BCTを250ポンド(113kg)に復元5 | 輸送中の破損リスクを排除 |
| アルミ箔を水性コーティング剤に交換 | 高級感のある白い美しさを維持 | 単位コストを12%削減6 |
| 設計された垂直フルートアライメント7 | 運動エネルギーの衝撃をコーナーに分散させる | 大手小売店のチャージバックを防止します |
見た目の美しさを追求するあまり、構造的な強度を損なうようなことは断じて許しません。たとえ美しい白い箱でも、 226kgのパレット積載で潰れてコストコに届いたら、全く役に立ちません。
🛠️ ハーベイのデスク: 調達チームは、高額な化粧印刷の費用を捻出するために、密かにECT評価を下げていませんか? 👉 構造BOMを監査しましょう↗ — 私はすべての構造ファイルを24時間以内に個人的にレビューします。
段ボール箱にはどのような種類の印刷が一般的に用いられていますか?
多孔質の紙にインクを塗りつけるのは簡単だが、小売店で販売されるような視覚的なインパクトを与えるには、特殊な工業用機械が必要となる。.
段ボール箱の印刷方法として最も一般的なのは、シンプルな1~3色の配送ロゴを印刷するフレキソ印刷、高解像度の小売用グラフィックを印刷するリソグラフィー、そして版不要で迅速な試作が可能なUVデジタル印刷です。それぞれの印刷方法は、特定のパッケージングキャンペーンに応じて、インク吸収量、セットアップコスト、および必要印刷量のバランスが異なります。.
これらの印刷方法の辞書的な定義を知っていても、実際にインクが紙の繊維に付着したときには何の役にも立ちません。.
フレキソ印刷におけるハーフトーンの泥汚れ問題
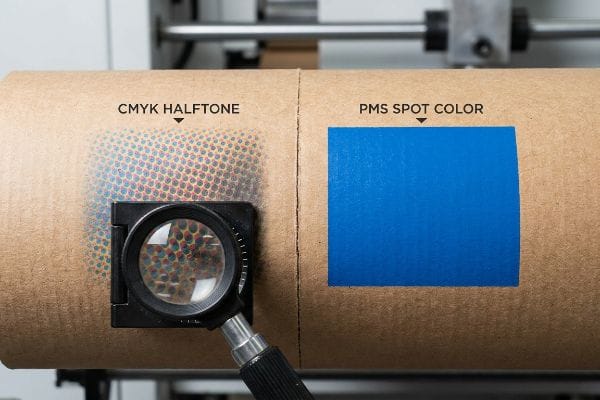
マーケティングチームは、鮮やかな企業ロゴを標準的なCMYKデジタルファイルに変換すれば、生産ラインで完璧な色合わせが保証されると考えることが多い。彼らは、 小さなハーフトーンドットを重なり合わせてブレンドするプロセス印刷によって 、光沢のある雑誌に印刷しようと、多孔質の段ボール製陳列ケースに印刷しようと、ブランドアイデンティティがシームレスに再現されることを期待している。
これは単なる理論ではなく、私は毎週印刷現場でこの失敗を目にしています。 飲料のクライアントが 、プリプレスツールのコストを削減するために、未密封の白いテストライナーに複雑なCMYKグラデーションを直接印刷するように要求しました。私は吸収率について警告しましたが、彼らはファイルを強行しました。フレキソ印刷ラインから最初のマスターカートンを取り出したとき、触覚的な現実は残酷でした。段ボールの粉塵が濡れたインクと混ざり、 微細なCMYKドットが濡れたスポンジのように紙の繊維ににじみ出ていましたざらざら した、色あせた泥水たまりのようでした。私たちはすぐに15,000ドルの印刷を中止しました。私は代理店のデジタルレンダリングを破棄し、構造的なプリプレスの方向転換を強制しました。私はスポットカラーフラッドプロトコルを義務付け、光学ドットブレンドを単一の 正確に混合されたPMS(パントンマッチングシステム)スポットカラーインク10。濃密で均一な顔料を塗布することで、多孔質の吸収問題を完全に回避し、30フィート離れた場所からでも高コントラストな視認性を確保できました。このインクの調整により、バッチ全体の品質が維持され、共同包装のスケジュールを3日間短縮し、マーケティング上の損失を回避できました。
| エンジニアリングソリューション | 身体的結果 | 貨物輸送の投資対効果 |
|---|---|---|
| CMYKをPMSスポットカラーに置き換えました。 | ハーフトーンのドットブレンドを排除11 | ブランドコンプライアンスを確保 |
| 義務付けられたスポットカラーフラッドプロトコル | 多孔質紙の吸収が阻害される12 | 1万5000ドルの再版を防いだ |
| 高粘度インクにアップグレード13 | 濃密な色素被覆を実現 | 30フィート(約9メートル)離れた場所からの小売店の視認性を向上させる |
段ボールの生の基材を扱う場合、画面上のCMYKシミュレーションは信用できません。紙繊維の物理的な化学的性質を尊重しなければ、ブランドカラーが文字通り段ボールに染み込んでしまいます。.
🛠️ ハーベイのデスク: CMYKグラデーションが未密封のBフルート紙でどのように反応するか、ルーペ拡大鏡で実際に確認しましたか? 👉 印刷校正監査を依頼する ↗ — 100%機密保持。未公開の小売デザインは私が安全に保管します。
パッケージ印刷にはどれくらいの費用がかかりますか?
小売印刷の真のコストは、インクや版代だけではない。生産ライン上で爆発する可能性のある、隠れた化学物質の危険性も含まれているのだ。.
パッケージ印刷のコストは、数量、素材、印刷方法によって大きく異なります。基本的なフレキソ印刷の配送箱は1個あたりわずか数セントで済みますが、触感コーティング、特殊ニス、カスタムのパントンカラーを使用した高解像度リソラミネート加工の高級ディスプレイは、1個あたりのコストが数ドル増加する可能性があります。.
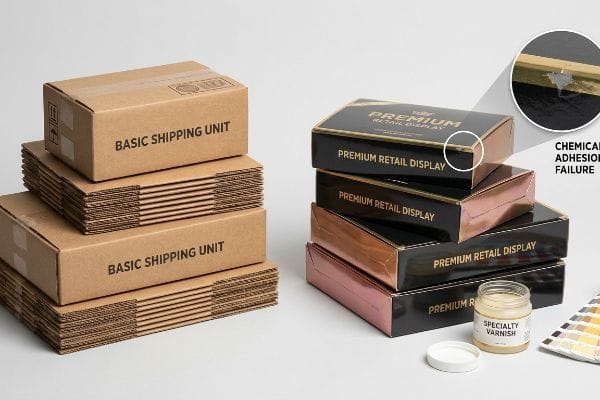
しかし、倉庫で高級仕上げ材同士が互いに拒絶し始めたら、スプレッドシートでインク使用量を計算しても意味がありません。.
化学薬品の剥離に関する賠償責任が問われる
調達チームは、鮮やかな色を出すために油性大豆インク14を指定する一方で、小売業者の厳しい環境評価基準15を満たすために安価な水性ニスを義務付けるなど、プレミアムな機能を無計画に積み重ねて予算を立てることがよくあります。彼らは、これら2つの異なる化学層が自然に乾燥して結合し、高級パッケージのための耐久性のある擦り傷防止シールドになると考えています。
これは単なる理論ではなく、私自身の工場で苦労して学んだことです。2021年、私は主任パッケージングエンジニアのマークに、高密度の油性インクと速乾性の水性トップコートを組み合わせた大規模な化粧品の展開を急ぐよう依頼しました。標準的な24時間ダインレベルの接着テスト16を省略すれば時間を節約できると考えました。3日後、準備エリアでメインヘッダーパネルを親指で強くこすってみました。触感で胃が締め付けられるような思いでした。埃っぽい黒板のような感触でした。水性ニスが下の未硬化の油性インクを化学的に反発し、抵抗なく激しく剥がれ落ちる脆いマイクロフィルムを形成していました。5,000個の不良品を印刷してしまったのです。私はすぐにマークにロータリースロッターを停止し、流体管理システム全体を再調整するように指示しました。統一された化学マトリックスを導入し、トップコートの表面エネルギーを油性インクの酸化速度に直接数学的に一致させました17 。稼働中のプレス機上で直接行ったこの集中的な機械的調整により、恒久的な分子結合が回復し、擦り傷の危険性が完全に解消された。これにより、顧客は推定1万8000ドル相当の小売在庫の損失を回避できただけでなく、発売も予定通りに完了することができた。
| エンジニアリングソリューション | 身体的結果 | 貨物輸送の投資対効果 |
|---|---|---|
| 統一化学マトリックス校正 | トップコートのダインレベルを一致させた18 | 1万8000ドルの在庫損失を回避した |
| 義務付けられた 24時間テープ接着試験19 | 検証済みの永続的な分子結合 | 完璧な小売処理を保証 |
| 油インクの酸化速度を一致させる20 | 水性撥水性を防止 | プロジェクトのスケジュールを予定通りに進めた。 |
予算目標を達成するためだけに、検証されていない化学塗料を混ぜて使うことを顧客に許すことは絶対にありません。店頭で剥がれ落ちるような安価な塗料は、瞬時にブランド価値を損なうからです。.
🛠️ ハーベイのデスク: 現在ご利用の工場では、大豆インクと水性コーティング剤の化学的密着性を適切にテストしていると確信できますか? 👉 コーティング化学分析を入手 ↗ — 中間のアカウントマネージャーは不要です。構造エンジニアと直接お話しいただけます。
段ボール箱にデザインを印刷する方法は?
フラットスクリーン用のグラフィックをデザインすることと、自動化された工業用切断テーブル向けに多層構造の機械的なファイルを作成することは、全く異なる。.
段ボール箱にデザインを印刷するには、まずCAD(コンピュータ支援設計)ソフトウェアで作成した実物大の構造ダイラインを確保する必要があります。次に、CMYKまたはパントンカラーを使用し、すべてのカットラインと折り目線に厳密な特色指定を施して、自動印刷機との互換性を確保しながらアートワークを適用します。.
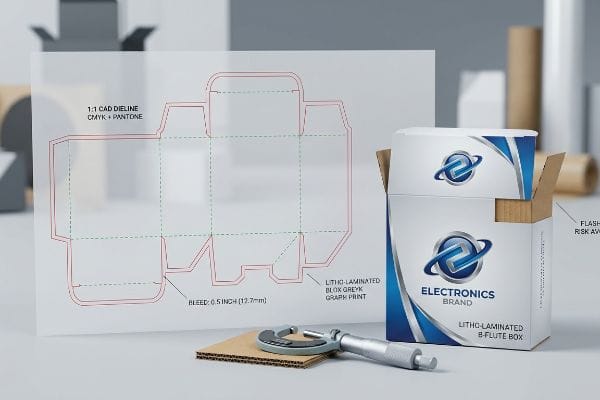
しかし、数学的に完璧なベクターファイルであっても、自動ラミネート加工という過酷な工程の中で、物理的な大惨事へと変わってしまう可能性がある。.
リソシフト・フラッシング災害
グラフィックデザイナーは通常、 標準的な商業印刷の裁ち落とし(通常約0.125インチ(3mm))を段ボール製のディスプレイファイルに適用します。彼らは厚手の小売用パッケージを薄い名刺と同じように扱い、わずかな余分な色があれば高速工業用印刷機の機械的な切断公差を完全にカバーできると考えています。
これは単なる理論ではなく、テスト現場で常に直面している問題です。大手 電子機器メーカーから、 リソラミネート加工のフロアディスプレイ用に、わずか3mmの裁ち落としが承認されたダイラインが送られてきました。最初の物理的なプロトタイプ検査中に、折り畳まれたトップシートを剥がすと、露出した茶色のテストライナーの生々しくざらざらしたエッジを感じました。自動マウンターが、厚いBフルートボード上で印刷されたトップシートをほんのわずかミリメートルずらしていたのです。このわずかな機械的なずれが深刻な「フラッシング」を引き起こし、折り畳まれたすべてのエッジで、高級な白いグラフィックを通して醜い茶色の段ボールがギラギラと見えていました。マイクロメーターの測定値を取り出して、マウンターの速度を落とす必要はないことを証明しました。必要なのは、徹底的なプリプレス修正だけでした。代理店のファイルを却下し、数学的にすべてのアートワークの背景を、 最小裁ち落としマージン22。この極端なオーバーブリードは、設計上の安全網として機能し、グラフィックが3D半径全体に完全に巻き付くことを保証しました。このコストゼロのダイライン調整により、バリが完全に解消され、クライアントはエッジを手作業でテープ処理する莫大な人件費を削減でき、店舗レベルで完璧で高級感のあるプレゼンテーションが保証されました。
| エンジニアリングソリューション | 身体的結果 | 貨物輸送の投資対効果 |
|---|---|---|
| ブリードを0.5インチ(12.7mm)に拡張23 | カバー付き自動ラミネートシフト | 未加工ボードのバリを根絶する |
| 厳格なプリプレス拒否を実施 | 強制アートワーク背景拡張 | 手作業によるテープ貼りの手間を省きます |
| 計算された3D折り曲げ半径の許容誤差 | Bフルートの縁に沿ってグラフィックを巻き付けた24 | 高級小売店のような外観を保証します |
私は印刷機に印刷する前に、代理店から送られてくるすべてのファイルを徹底的に裁ち落としチェックします。機械的なずれを考慮しないと、せっかく高級印刷した箱も安っぽい手作り品のように見えてしまいます。.
🛠️ ハーベイのデスク: グラフィックデザイナーは、厚手のBフルートリソラミネートファイルで標準の3mmの裁ち落としを使用していますか? 👉 ダイラインプリプレス監査を申し込む↗ — すべての構造ファイルを24時間以内に私が個人的にレビューします。
結論
最も安価なプリンターを選ぶこともできますが、湿度の高い倉庫で互換性のない水性ニスが油性インクを化学的に拒絶すると、結果として剥がれ落ち、共同包装ラインの速度が推定30%低下し、小売店での即時返品につながります。まさにこのエンジニアリングレビューにより、最近、大規模な全国展開において、生産前に致命的な2mmの公差エラーが発見されました。失敗したプロトタイプにマーケティング予算を浪費するのはやめて、私に 次の展開の設計を任せ サプライチェーンのROIを最大化しましょう。
「ECT評価の説明:それがあなたの…にとって何を意味するのか」、 https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopWCE-VgpERr3LwXTxzeNLO31Tg19TtKhYMVabEgBJ39HVRm7Jn 。これら2つの業界標準エッジクラッシュテスト評価間の耐荷重能力の定量的差異の検証。証拠の役割:技術仕様。ソースタイプ:包装業界標準。サポート:構造板の評価をダウングレードした場合の影響。範囲注記:標準ECT値 。↩
「段ボールの圧縮強度の推定…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。ラミネートライナーがベースボードのECT(エッジクラッシュテスト)評価の低下を補うことができるかどうかの技術分析。証拠の役割:材料科学の検証。情報源の種類:エンジニアリングホワイトペーパー。支持:構造的完全性のために化粧仕上げを使用するという技術的な誤謬。範囲に関する注記:リソラミネーションに特化 。↩
「試験手順」、 https://ista.org/test_procedures.php。ISTA3A包装試験規格の検証と、箱圧縮試験(BCT)の破壊点測定への適用。証拠の役割:技術規格、情報源の種類:業界認証機関。裏付け:構造崩壊を特定するために使用されるシミュレーション方法の妥当性。適用範囲に関する注記:一般的な小包の配送と取り扱いに適用されます 。↩
「低圧縮強度を有する段ボール包装の圧縮強度…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/。32 ECT(エッジクラッシュテスト)ボードの仕様と、再生紙含有量と比較してバージン紙繊維が耐荷重能力をどのように向上させるかに関する技術データ。証拠の役割:材料特性の検証。情報源の種類:製造仕様。裏付け:32 ECTバージンボードが動的圧縮強度を回復するという主張。適用範囲に関する注記:高性能段ボール基材に特有 。↩
「輸送箱の強度を理解する – EcoEnclose」、 https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOor5ddRgntGpGYNgtqWYGwYyFyw5cIaSBdt_yinMEgC2L7gpQqXp 。技術的な包装規格では、バージンファイバーボードのエッジクラッシュテスト(ECT)値とボックス圧縮テスト(BCT)容量の相関関係が示されています。証拠の役割:技術検証、情報源の種類:包装工学マニュアル。裏付け:32種類のECT材料が特定のBCT閾値を達成できるという主張。範囲に関する注記:BCTは箱の寸法と環境湿度に大きく影響されます 。↩
「印刷箱用水性コーティングとは何かを理解する」、 https://www.wecustomboxes.com/blog/what-is-aqueous-coating/。小売ディスプレイの仕上げ工程に関する比較製造データによると、箔押しと水性コーティングのコスト差が示されています。証拠の役割:経済的検証、情報源の種類:業界コスト分析。裏付け:箔を水性コーティングに置き換えることで、2桁のコスト削減が可能になる可能性。範囲に関する注記:実際の節約額は、注文量と設計の複雑さによって異なります 。↩
「段ボール箱の圧縮強度推定…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/。段ボールの配向に関する材料科学研究では、垂直フルートの配置が圧縮強度を最適化し、衝撃力を分散させる仕組みが説明されています。証拠の役割:機械的証明。情報源の種類:構造工学ジャーナル。裏付け:フルートの配向が運動衝撃を管理し、内容物を保護するという主張。範囲に関する注記:性能は特定のフルート形状(例:BフルートとCフルート)によって異なります 。↩
「ハーフトーン」、 https://en.wikipedia.org/wiki/Halftone。印刷技術ガイドでは、プロセス印刷はシアン、マゼンタ、イエロー、ブラックの小さなドットを重ね合わせることで幅広い色を作り出すと説明されています。証拠の役割:定義、情報源の種類:技術マニュアル。サポート:プロセス印刷の仕組み。適用範囲に関する注記:オフセット印刷とフレキソ印刷に適用可能 。↩
「印刷における数理モデル化と補正戦略…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/。未密封基材へのフレキソ印刷におけるドットゲインとインク吸収の技術分析。証拠の役割:技術検証。情報源の種類:工業印刷マニュアル。サポート:多孔質紙上のインクのにじみのメカニズム。適用範囲に関する注記:未密封の白色テストライナーに特化 。↩
「フレキソ印刷はCMYKを使用しますか?パッケージング&ラベルの回答」、 https://www.jotamachinery.com/academy/does-flexo-printing-use-cmyk/。段ボール上のPMSスポットカラーとCMYKハーフトーンプロセスの顔料濃度と安定性の比較。証拠の役割:技術的検証。情報源の種類:パッケージングエンジニアリングガイド。補足:スポットカラーが「濁り」効果を防ぐ理由。適用範囲に関する注記:高コントラストの工業用印刷に限定 。↩
「特色とCMYKカラーの違い」、 https://www.deprintedbox.com/blog/spot-vs-process-color/。多孔質基材へのCMYKフレキソ印刷に固有の加法混色とドットパターンの重なりをPMS特色が回避する技術的な説明。証拠の役割:技術的検証。情報源の種類:印刷業界のマニュアル。裏付け:ブランドの一貫性における特色の優位性。適用範囲に関する注記:フレキソ印刷に特化 。↩
「食品腐敗防止のための段ボールへのハロクロミックインクの適用…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/。フラッドコートまたはソリッドインクプロトコルが、インクが段ボールのフルーティングとライナーに深く浸透するのを防ぐバリアを形成する方法に関する文書。証拠の役割:プロセス検証。情報源の種類:工業印刷ガイド。裏付け:色の鮮やかさを維持するフラッドプロトコルの有効性。適用範囲に関する注記:高吸収性再生紙に適用されます 。↩
「段ボール包装用インクジェットプリントヘッド」、 https://www.packworld.com/coding-printing-labeling/package-printing/product/22936206/xaar-americas-inc-inkjet-printhead-for-corrugated-packaging。未コート段ボール上のインク粘度、顔料含有量、表面不透明度の関係に関する科学的データ。証拠の役割:技術仕様。情報源の種類:材料科学論文。サポート:小売店での視認性を高めるための高粘度インクの使用。範囲に関する注記:不透明度と被覆率に焦点を当てています 。↩
「大豆インクとは?定義、利点、用途」 https://www.epackprinting.com/support/what-is-soy-based-ink/。色の彩度と鮮やかさに関して、大豆インクと従来の石油系インクの技術的な比較。証拠の役割:技術仕様書。情報源の種類:印刷業界マニュアル。裏付け:材料特性の主張。範囲に関する注記:効率は顔料濃度によって異なります 。↩
「持続可能性への影響に関する考慮事項:板紙コーティング」、 https://www.zenpack.us/blog/paperboard-coatings-sustainability-impact/。環境評価を向上させるために、溶剤系代替品よりも水性コーティングを優先する小売業の持続可能性に関する義務の文書化。証拠の役割:業界標準。情報源の種類:小売業の調達ガイドライン。サポート:調達の推進要因。範囲に関する注記:企業の持続可能性指標に特化 。↩
「ダインテストペン完全ガイド:測定方法…」、 https://kolorguide.com/the-complete-guide-to-dyne-test-pens-surface-energy-testing-for-print-packaging-excellence/?srsltid=AfmBOopQ54HF9myRYsd_37JJtI2tZEcoNC3K1xtII93LFdaDUlKUMyqu 。権威ある外部情報源が、表面張力測定のためのダインレベルテストの使用と、検証前に必要な一般的な硬化待機時間をどのようにサポートしているかについての簡単な説明。証拠の役割:技術検証。情報源の種類:工業印刷規格。サポート:接着性テストの標準操作手順。範囲に関する注記:所要時間は基材とインクの種類によって異なる場合があります 。↩
「表面エネルギーと表面張力の接着要因 – コルク産業」、 https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/ 。表面エネルギーと酸化重合に関する材料科学の原理が、水性コーティングと油性インク間の結合をどのように支配するかについての簡単な説明。証拠の役割:科学的検証。情報源の種類:材料科学または化学工学のマニュアル。サポート:インクの剥離を解消するための技術的解決策。適用範囲に関する注記:ハイブリッドインク/コーティングシステムに特化して適用されます 。↩
「ダインレベルとは? | Chetan」、 https://www.linkedin.com/posts/chetan9682382894_what-is-the-dyne-level-the-dyne-level-activity-7296614608579039232-LDQS。小売包装における表面エネルギーの測定とコーティングの密着性確保のためのダインレベルの使用に関する業界標準の検証。証拠の役割:技術仕様書、情報源の種類:技術マニュアル。裏付け:ダインレベルの一致がコーティングの不具合を防ぐという主張。範囲に関する注記:表面張力試験に限定 。↩
「テープを使用したフレキシブル包装材料へのインクまたはコーティングの接着」、 https://pkgcompliance.com/test/inc-or-coating-adhesion-to-flexible-packaging-materials-using-tape/。インクと基材間の分子結合の強度を検証するためのテープ接着試験に関する業界標準プロトコル(ASTMなど)の文書化。証拠の役割:手順標準、情報源の種類:業界標準。サポート:永久接着を検証するための24時間ウィンドウの使用。適用範囲に関する注記:インクと基材の接着に適用可能 。↩
「印刷インクの酸化に関する実験的研究…」、 https://www.sciencedirect.com/science/article/abs/pii/S221334372101722X。油性インクの酸化と水性コーティングの反発防止との化学的関係に関する技術的な説明。証拠の役割:化学原理。情報源の種類:印刷化学の教科書。裏付け:酸化配列が表面反発を防止するという主張。範囲に関する注記:インクの化学的相互作用に焦点を当てている 。↩
「どれくらいの裁ち落とし量を使えばいいですか?」、 https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use。権威ある外部情報源がこの主張をどのように裏付けているかについての簡単な説明。証拠の役割:事実の検証。情報源の種類:印刷業界のハンドブック。裏付け:商業印刷の標準的な裁ち落とし仕様。範囲に関する注記:薄い紙の場合に一般的 。↩
「リソラミネート包装 – Accurate Box Company, Inc」、 https://accuratebox.com/our-packaging/litho-laminated-packaging/。段ボールの業界標準の裁ち落とし要件に関する簡単な説明。マウント機のずれを補正するためのものです。証拠の役割:技術仕様書。ソースの種類:プリプレスガイドライン。サポート:バリを防ぐために0.5インチのマージンを使用すること。範囲に関する注記:機械の公差によって異なります 。↩
「リソグラフィーラミネート加工」、 https://packlane.com/support/lithographic-lamination?srsltid=AfmBOoqmrC5sNh425Mv7kJOdb90z5T6923hDZkA6R4musNKa0AxqoAEL。印刷技術マニュアルまたは包装規格で、自動ラミネート加工中の機械的なずれに対応するための業界標準の裁ち落としが0.5インチであるかどうかを確認する必要があります。証拠の役割:技術仕様、情報源の種類:工業用印刷マニュアル。裏付け:特定の裁ち落とし寸法が、未加工ボードのバリを防ぐのに有効であること。適用範囲に関する注記:自動化された工業用切断およびラミネート加工に適用されます 。↩
「5層構造の曲げ剛性の解析的決定…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。包装工学文書には、グラフィックが歪みなく端に巻き付けられる方法を検証するために、Bフルート段ボールの具体的な寸法と折り曲げ半径を記載する必要があります。証拠の役割:材料仕様、情報源の種類:包装工学規格。裏付け:Bフルート材料の3D折り曲げ半径計算の必要性。適用範囲に関する注記:Bフルート段ボールの仕様に限定 。↩



