最適な構造マーチャンダイザーを選定するには、見た目の好みだけで判断するのではなく、サプライチェーンの物理学を習得し、動的負荷制限を計算し、物流上の摩擦を徹底的に排除する必要がある。.
適切な段ボール製ディスプレイボックスを選ぶには、構造設計と厳格な小売基準を整合させる必要があります。当社では、物流上の問題を防止するために、寸法制限、材料グレード、自動組立ワークフローを評価します。パッケージを動的なシステムとして捉えることで、混雑した売り場での繊細なマージンを保護しながら、輸送効率を最大限に高めることができます。.

理論的なコンピュータ支援設計と高速輸送の厳しい物理的現実との間のギャップを埋めない限り、どんなに素晴らしい小売キャンペーンも、崩壊を待つばかりの負債に過ぎない。.
必要な箱のサイズはどうやって判断すればいいですか?
正確な物理的設置面積を決定するには、平面的なデジタル仕様を捨て、完全に組み立てられ、商品が積載された一次コンテナの体積膨張を数学的に検証する必要があります。.
実際に必要な箱のサイズを把握するには、理論上の平面ベクトルではなく、中身を満載した一次包装の寸法を測定する必要があります。当社では、製品の膨張率、フルートの厚さ、自動梱包時のクリアランスを動的に計算します。この精密な計算により、構造的な破損を防ぎ、摩擦のない組み立てを実現し、今日の標準的な国際輸送コンテナ内の空間容積を最大化します。.

空の一次カートンのみに基づいて空間容積を計算すると、蓄積された表面摩擦が最終的な共同梱包ワークフローを確実に阻害することになります。.
「負荷サンプル許容値」膨張係数
クライアントのダイラインを監査する際、調達チームが主要パッケージサプライヤーから提供された理論上の寸法を盲信しているケースをよく目にします。彼らは、その平面ベクトル寸法に正確に適合するように設計されたタイトな二次トレイを作成しますが、密度の高いマスカラチューブやガラス瓶のような硬い製品を薄い折りたたみ式カートンに挿入するという構造的な現実を完全に無視しています。この理論上のサイズ設定は、50個のユニットを収納するPDQ(Product Display Quick)トレイ全体に適用されると、深刻な物理的不一致1を引き起こし、単純な小売用ボックスを高張力摩擦トラップに変えてしまいます。
私の施設では、初期の物理プロトタイプ作成段階で、この盲点による壊滅的な影響を日常的に目にしています。購入者はCAD(コンピュータ支援設計)図面上で完全に面一になると考えていますが、実際に負荷をかけた化粧用シリンダーをデジタルノギスで測定すると、剛性の高い主要部品がサイドパネルをわずか0.08インチ(2.03 mm)外側に押し出します。密集したディスプレイグリッドでは、この 累積的な寸法ずれにより、入れ子構造全体が座屈し、詰まり、波状の保持リップが激しく破れてしまいます。この問題を解決するために、私はパラメトリック設計ソフトウェアを活用し、理論データを完全に無視して、 0.125インチ(3.17 mm)の空間バッファ3を 。Kongsberg CNCテーブルは、この正確に設計されたオフセットがトレイの剛性を損なうことなく物理的な膨らみを吸収することを実証しました。この独自の空間許容範囲を適用することで、最終ライン組立時の手作業による詰まりを削減し、1ユニットあたり28秒の短縮を実現し、標準的な生産ロットでクライアントの利益に推定2,800ドルの貢献をもたらしました。
| メトリック/フィーチャー | 理論上のサイズ設定 | 人工現実 |
|---|---|---|
| プライマリーコンテナ | フラットパック形状 | 物理的なシリンダーがロードされました |
| パネルの膨らみ | 0.00インチと想定 | 0.08インチ(計算値)4 |
| 組み立て速度 | 深刻な手動ジャミング | 1ユニットあたり28秒短縮5 |
理論的な幾何学を作るのはもうやめましょう。私たちは、お客様の実際の製品が持つ、混沌として負荷のかかる物理的な現実のためだけに、構造を設計します。.
🛠️ ハーベイのデスク: レジのトレイがぎっしり詰まっていて、小売店の通路に届く前にバラバラになっていませんか? 👉 空間許容範囲を監査しましょう ↗ — 私はすべての構造ファイルを24時間以内に個人的に確認します。
ディスプレイボックスにはどのような種類がありますか?
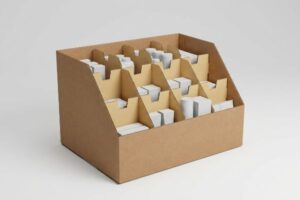
広大な倉庫フロアから狭いレジカウンターまで、それぞれの小売エリアは、法律的にも物理的にも、まったく独自の種類の段ボール製陳列ケースを必要とする。.
ディスプレイユニットの種類は、重量のあるパレットからコンパクトなレジ用トレイまで多岐にわたります。それぞれのカテゴリーごとに、特定の運動荷重計算とカスタマイズされたボード形状が必要です。異なるフォーマット間で統一された測定基準を適用することは絶対に避けてください。許容誤差を再調整せずに巨大な設置面積を小さな構造に縮小すると、組み立て不良という致命的な結果を招くことになります。.

耐久性の高い床材の製造で成功した事例を、大幅な材料の再設計なしに、カウンタートップのサイズにそのまま縮小できると考えるのは、構造的な失敗を招く確実な道である。.
「縮んでぴったりフィット」する床からカウンターまでの惨事
届いたRFQをレビューしていると、ブランドチームが初期設計コストを削減しようと、主要な フロアディスプレイ ファイルを数学的に50%縮小して、二次的な レジユニットとしているのをよく見かけます。彼らは、硬い段ボール基材を、画面上で完璧に拡大縮小できる単純なデジタル画像のように扱い、密度の高い紙の波状構造の厳しい物理的制約を無視しています。この安易な縮小によって、 構造的な曲げ許容範囲6が。大きなベースでは完璧に機能していた巨大な連結タブは、印刷された紙のライナーを破らずに折り曲げることができない、微細で硬い摩擦点になってしまいます。
私の施設では、顧客が圧縮されたマイクロサイズに高密度のBフルートボードを無理やり押し込むよう要求すると、このシステム的な調達の罠による悲惨な結果を日常的に目にします。試作前の組み立てテストでは、硬質の 32 ECT(エッジクラッシュテスト)紙板が、縮んだ0.11インチ(2.79 mm)の折り曲げ半径に沿って曲げられることに激しく抵抗し、 上部の化粧シートが音を立ててパキッと折れて芯から剥がれてしまいます。キャンペーンを救うために、現場での20年の経験から、すぐに材料のアップグレードを実行し、プロジェクト全体を標準のテストライナーから、はるかに薄く弾力性の高い Eフルートのバージンクラフト基材8た。この柔軟な化学プロファイルと完全に再設計されたタブクリアランスを組み合わせることで、新しい繊維の物理化学が狭い角を容易に通過します。この材料の転換により、共同包装業者が破損した接合部を固定するために煩雑な透明テープを使用する必要がなくなり、人件費を大幅に削減できるだけでなく、顧客は隠れた組み立てペナルティ料金として1,400ドルを節約できます。
| メトリック/フィーチャー | 一般的なアプローチ | 人工現実 |
|---|---|---|
| 構造スケーリング | CAD価格を50%直接削減 | カスタムマイクロタブエンジニアリング |
| 基質選択 | リジッドBフルート9 | フレキシブルEフルートバージンクラフト10 |
| アセンブリ修正 | 乱雑な透明梱包テープ | 摩擦のない連動ジョイント11 |
作品を無計画に拡大縮小することは、失敗を招くだけです。当社は、あらゆるサイズにおいて完璧な組み立てを保証するために、基材の物理化学的性質を積極的に再設計しています。.
🛠️ ハーベイのデスク: 縮小したカウンタートップディスプレイの継ぎ目が破れそうになり、形を保つために高価なテープが必要になっていませんか? 👉 ダイラインの欠陥を明らかにします ↗ — 100%機密保持。未発表の小売デザインは私にお任せください。
段ボール箱にはどのような種類がありますか?
小売店向けアーキテクチャは、大きく分けて密閉型物流輸送容器と開放型陳列容器に分類され、それぞれ垂直方向の圧縮限界が全く異なる。.
段ボール箱には、通常のスロット付きタイプとハーフスロット付きタイプなど、さまざまな種類があります。これらの構造を変更すると、輸送中の上部積載安定性に直接影響します。上部サポートフラップを取り外すと、重要な圧縮強度が損なわれるため、重量のあるサプライチェーンにおける多軸振動に耐えるには、垂直フルートの再調整または段ボールの即時アップグレードが必要になります。.

原材料費を節約するためだけに構造箱の形状を変更すると、幾何学的支持力が突然失われることへの対策を講じなければ、運動破壊は避けられない。.
RSCとHSCの垂直荷重崩壊
私のテストラボでは、調達部門がBOMからほんのわずかなセントを節約するためだけに、完全に密閉されたレギュラースロットコンテナをオープントップのハーフスロットコンテナに無謀に置き換えているのを常に目にします。彼らは、技術的にはオープンビンを許可している一般的な 小売業者のコンプライアンス チェックリストに頼り、生の板の密度だけで重い商品を保護できると誤って想定しています。彼らは構造幾何学の物理を完全に無視しています。連続した上部フラップを取り除くことで、360度の上部囲いがなくなり、垂直壁が上部積載パレットの圧力を動的に分散する能力が12。
これは単なる理論ではありません。先月、主任パッケージエンジニアのマークが、高く評価されているオープントップの小売用ビンを診断テストにかけた際に、私はこれを身をもって学びました。私たちはクライアントのコスト削減設計をテストしていたのですが、油圧式マレンテスターが比較的穏やかな187.5ポンド(85.0kg)の下向きの圧力をかけた瞬間、支えのない角から不快な大きな座屈音がして、前面パネル全体が安っぽい紙のように内側に折り畳まれました。構造的な完全性は完全に失われていました。これを即座に修正するために、工場フロアのロータリースロッターを停止し、機械の圧力を積極的に再調整してBフルートを再スコアリングすると同時に、ダイラインを恒久的に変更して 紙の繊維を厳密に垂直軸に固定しました13。内部の波形アーチを運動力に対して完全にまっすぐに立たせることで、 より厚い紙を使用することなく、失われたエッジクラッシュ能力を回復しました14。私はテストラボで時間とお金を費やしていますが、それはお客様が小売現場で利益を損なわないようにするためです。この構造的な改善により、 パレット歩留まり 、輸送中の損害に対する保証費用4,100ドルを節約することができました。
| メトリック/フィーチャー | 一般的なアプローチ | 人工現実 |
|---|---|---|
| ボックスプロファイル | オープントップHSC | 木目に沿った垂直支持15 |
| トップロード分配 | 上部の角がくぼんでいる | 機械的にロックされたフルート16 |
| 貨物輸送サバイバル | 瞬時の油圧座屈 | 輸送中の損傷による損失ゼロの節約 |
理論上のコスト削減も、箱が崩壊してしまえば意味がありません。私たちは研究所で構造物の限界までテストを行い、サプライチェーンの存続を確実なものにします。.
🛠️ ハーベイのデスク: オープントップの小売用コンテナは、標準的な倉庫パレットの重量で動的圧縮強度が静かに低下し、潰れていませんか? 👉 真のECT荷重を計算してください↗ — 中間のアカウントマネージャーは不要です。構造エンジニアと直接お話しいただけます。
必要なサイズの段ボール箱を作る方法
寸法をカスタマイズするには、自動折り畳み機械を通過する際に、波形基材の正確な物理的厚みを数学的に補正する必要がある。.
必要なサイズに正確に段ボール箱を製作するには、標準的なデジタルプリプレスファイルにアルゴリズムによる曲げ代を組み込む必要があります。90度折り曲げ時の材料消費量も考慮しなければなりません。マイクロクリアランスを設けることで、自然な湿度膨張を吸収し、手作業による再加工を不要にし、迅速なフルフィルメントラインでの梱包作業中に完璧な位置合わせを実現します。.

型抜き線が厚紙が曲がる際に消費される材料の量を考慮していない場合、完璧なサイズの箱でも組み立て時に激しく反ってしまう。.
「キャリパー補正」ダイラインシフト
クライアントのダイラインを監査する際、グラフィックデザイナーが基材の厚さを完全に無視し、嵌合パネルと全く同じ幅で嵌合スロットを作成するアマチュア的なベクターファイルを頻繁に見かけます。彼らは理論的には完璧な2Dボックスを作成しますが、厚手の板紙を90度曲げると、折り目に沿って原材料17が積極的に消費されることを理解していません。ダイライン上の受け側のスロットが板紙の物理的な厚みを補正するために意図的に広げられていない場合、結果として生じる構造は大きな表面張力の影響を受け、パネルが目に見えて反り、印刷されたブランドロゴが応力によって破損します18 。
私の施設では、積極的なRFQによって、わずか$0.05/ユニットの節約のために材料のダウングレードを強制されると、この特定のシステム上の落とし穴によって自動梱包ラインが麻痺するのを日常的に目にします。バイヤーは、より安価で密度の高いボードプロファイルを使用することを要求しましたが、試作テスト中に、原材料の摩擦が危険なほど急上昇しました。マイクロメーターの測定値は、新しいボードのキャリパーが既存の折り曲げ公差を0.06インチ(1.52 mm)も大きく押しつぶすことを示しています。きついタブは、組み立てチームが無理やり閉じると、トップシートを激しく引き裂きました。調達チームが肥大化したExcel BOMの調整を許可した後、私の機械の精度が重労働を担いました。私は完全に更新されたマトリックスを自動化されたKongsbergテーブルに通し、 すべてのインターロッキングスロットを外科手術のように1.5mm広げて、正確な曲げ代19。この極めて精密な公差調整を実施することで、材料の摩擦を完全に排除し、共同梱包の組み立て時間を1ユニットあたり34秒短縮することに成功しました。これにより、クライアントは人件費を2,650ドル削減することができました。
| メトリック/フィーチャー | 一般的なアプローチ | 人工現実 |
|---|---|---|
| スロット公差 | 1:1 フラットデジタルマッチ | キャリパー補正バッファー20 |
| 折り曲げ半径 | 材料の張力による歪み | 摩擦のない90度曲げ21 |
| アセンブリーインパクト | 激しい紙の破り方 | 単位あたり34秒速い22 |
アルゴリズムによる精度と徹底的な機械調整こそが、カスタム寸法の製品を自動生産ライン上で完璧に組み立てることを保証する唯一の方法である。.
🛠️ ハーベイのデスク: 品質の劣る段ボールが、摩擦によって共同梱包ラインの速度を低下させ、利益率を圧迫していませんか? 👉 キャリパー公差監査をご依頼ください ↗ — 24時間以内にすべての構造ファイルを私が直接確認します。
結論
段ボール箱を単なる汎用品として扱うのをやめ、動的な物流システムとして設計し始めると、重心の高い陳列がレジの利益率を損なうのを即座に防ぐことができます。先月だけでも、私の構造監査により、3つのブランドが1万ドル以上の在庫廃棄と小売店へのチャージバックを回避することができました。輸送中の潰れや組み立てのボトルネックを恒久的に解消したい場合は、私が直接、 無料の貨物密度監査を実施し、 サプライチェーンに潜む脆弱性を明らかにします。
「許容誤差スタック解析方法」、 https://faculty.washington.edu/fscholz/Reports/isstech-95-030.pdf。包装工学規格では、一次包装における小さな偏差が二次容器に蓄積される許容誤差スタックアップの概念が説明されています。証拠の役割:技術的検証。情報源の種類:エンジニアリングマニュアル。裏付け:理論的なサイズからの物理的な不一致のリスク。適用範囲に関する注記:高個数PDQトレイで最も顕著 。↩
「公差スタックアップ解析の基礎:完全ガイド…」、 https://www.gd-prototyping.com/tolerance-stack-up-analysis/。公差スタックアップに関する技術文書では、増分寸法誤差がどのように蓄積されて入れ子構造のパッケージングアレイの構造的破損を引き起こすかを説明しています。証拠の役割:技術的原理、情報源の種類:エンジニアリングハンドブック。裏付け:微細な膨らみとシステム全体の座屈との因果関係。適用範囲に関する注記:高密度入れ子構造に特に適用されます 。↩
「パッケージボックスを完璧にするためのヒントとは? – PopDisplay」、 https://popdisplay.me/what-are-some-tips-for-packaging-box-perfection/。段ボール包装の業界ガイドラインでは、製品のばらつきや材料の膨らみに対応するため、推奨される空間的クリアランス(多くの場合約1/8インチ)が指定されています。証拠の役割:技術仕様、情報源の種類:業界標準。裏付け:構造的安定性のための0.125インチのオフセットの妥当性。範囲に関する注記:許容差は、フルートのグレードと材料の密度によって異なる場合があります 。↩
「段ボール仕様書」、 https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf。積載された一次容器の標準的な体積膨張と膨らみ許容値に関する技術文書。証拠の役割:技術的検証。情報源の種類:エンジニアリング仕様書。裏付け:計算された特定のパネル膨らみ指標。範囲に関する注記:値は材料の厚さと積載密度によって異なります 。↩
「カスタムパッケージングキットサービス:組み立てガイド…」、 https://oemmaterials.com/custom-packaging-kitting-services-a-guide-to-assembly-line-optimization/。生産ラインにおける手動組み立て時の詰まりと設計による嵌合公差を比較する運用ベンチマーク。証拠の役割:性能検証。情報源の種類:業界事例研究。裏付け:設計によるサイズ調整でユニットあたり節約できる時間。範囲に関する注記:実際の節約量は組み立て方法によって異なります 。↩
「5つの…の曲げ剛性の解析的決定」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。技術的な包装ガイドラインでは、曲げ許容値は設計全体のスケールではなく、材料のフルーティングの特定の厚さとプロファイルによって決定されることが説明されています。証拠の役割:技術的検証。情報源の種類:包装工学ハンドブック。裏付け:材料の厚さを再計算せずに寸法をスケーリングすると構造的完全性が損なわれるという主張。適用範囲に関する注記:特に段ボール基材に適用されます 。↩
「段ボール箱の品質管理:破裂強度とECT規格」、 https://www.tradeaiders.com/corrugated-box-qc-explaining-bursting-strength-and-edge-crush-test-ect-standards.html。エッジクラッシュテスト(ECT)評価のエンジニアリング仕様では、表面のひび割れや剥離を避けるための最小曲げ半径が規定されています。証拠の役割:技術的検証。情報源の種類:材料科学ハンドブック。裏付け:小半径での32 ECTボードの物理的破壊。適用範囲に関する注記:ボードのグレードによって異なります 。↩
「段ボール箱のフルートを理解するためのガイド」、 https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/。フルート形状を比較した包装規格では、EフルートはBフルートよりも薄い構造で、狭い半径でも優れた柔軟性を発揮することが示されています。証拠の役割:材料仕様、情報源の種類:業界技術ガイド。サポート:マイクロプロポーションへのEフルートの使用。適用範囲に関する注記:バージンクラフト繊維に特化 。↩
「段ボールと材料グレード | 2021年6月30日」、 https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。段ボール包装業界におけるBフルートの厚さと剛性の基準に関する技術的検証。証拠の役割:技術仕様、情報源の種類:業界標準。サポート:Bフルートを剛性基材として特性評価すること。範囲に関する注記:標準フルートサイズに焦点を当てています 。↩
「段ボールとは?フルートプロファイル、ECT、…」、 https://www.insitepackaging.com/blog/corrugated-board-flute-profiles-ect/。Eフルートの薄いプロファイルとバージンクラフト紙の構成が、カウンタートップディスプレイに必要な柔軟性と印刷品質をどのように提供するかについての説明。証拠の役割:技術仕様書。情報源の種類:材料科学マニュアル。サポート:精密スケーリングのためのEフルートの使用。適用範囲に関する注記:段ボールに特化 。↩
「段ボール箱のデザイン」、 https://en.wikipedia.org/wiki/Corrugated_box_design。インターロッキングタブアンドスロットデザインが、小売販売業者における外部接着剤の使用を排除するための専門的なエンジニアリング標準であることを検証する。証拠の役割:デザイン標準、情報源の種類:構造包装ガイド。支持:テープよりもエンジニアリングされた組み立ての方が優れていること。適用範囲に関する注記:ダイカット段ボールデザインに適用可能 。↩
「ハーフスロットコンテナ(HSC)ボックス」、 https://www.meridianpkg.com/feeds/blog/hsc-box。包装工学規格では、通常のスロットコンテナ(RSC)の構造的な閉鎖が、開口部のあるハーフスロットコンテナ(HSC)と比較して、垂直積み重ね荷重の分散において重要な補強を提供するとされています。証拠の役割:技術検証、情報源の種類:包装工学マニュアル。裏付け:上部フラップを取り外すと荷重分散が損なわれるという主張。適用範囲に関する注記:パレット積みの垂直圧縮に適用されます 。↩
「箱を積み重ねると潰れる理由」、 https://korpack.com/why-your-boxes-crush-when-you-stack-them-grain-direction-and-compression-strength/?srsltid=AU7gw4XgPJanWo843OOl_wAfGzcHxvamwSNcr1yqc40kTI-oJsaK4Lyq 。包装工学マニュアルでは、紙の繊維と溝を垂直に揃えることで、板紙の垂直圧縮に対する抵抗力が最大化されることが説明されています。証拠の役割:技術的検証、情報源の種類:工学マニュアル。支持事項:構造的完全性を向上させるための垂直繊維配列の使用。適用範囲に関する注記:垂直荷重支持能力に適用されます 。↩
「エッジクラッシュテスト:段ボールの重要な洞察…」、 https://www.testresources.net/blog/edge-crush-test-essential-insights-for-corrugated-packaging。段ボールに関する材料科学研究では、フルートと繊維方向を最適化することで、材料質量を増やすことなくエッジクラッシュテスト(ECT)値を向上させることができることが示されています。証拠の役割:技術的検証。情報源の種類:材料科学ジャーナル。裏付け:アライメントによってボードのアップグレードを代替できるという主張。範囲に関する注記:基材の固有の強度によって制限されます 。↩
「…の圧縮強度に関する比較研究」、 https://repository.rit.edu/theses/285/。段ボールの繊維を垂直に整列させることで、箱の積み重ね強度と耐荷重能力が最大化されることを技術的に検証した研究。証拠の役割:技術仕様書、情報源の種類:包装工学ハンドブック。裏付け:一般的なプロファイルよりも、設計された繊維配向の方が優れていること。適用範囲に関する注記:段ボールに特化 。↩
「段ボールのパッケージサイズとフルートタイプの効果…」、 https://research.fs.usda.gov/treesearch/54788。フルートがロックされて角の崩壊を防ぎ、上部荷重の分散を改善する構造メカニズムの説明。証拠の役割:構造メカニズム、情報源の種類:材料科学出版物。裏付け:ロックされたフルートが荷重分散を向上させるという主張。範囲に関する注記:高強度段ボール構造に関するもの 。↩
「板金曲げ代計算ツール」、 https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AU7gw4WP44K3uOqcqgNOsALOKiJzSqMfbEA7as8zsgN-LWi4U3pI_xy2 。折り曲げ時の材料の伸縮をk係数と曲げ代がどのように考慮するかについての技術的な説明。証拠の役割:技術的検証。情報源の種類:包装工学マニュアル。裏付け:折り目に沿った材料の物理的な消費。適用範囲に関する注記:厚板基材に適用可能 。↩
「3Dプリントが反る本当の理由(完全版…)」、 https://www.youtube.com/watch?v=-ZPV-nVIIX4&vl=en 。インターロッキングスロットの公差不足が機械的ストレスを生み出し、基板の反りやインクの剥離につながる仕組みの分析。証拠の役割:因果関係。情報源の種類:印刷業界の技術ガイド。補足:材料の厚みを無視した結果。範囲に関する注記:構造的完全性と表面仕上げに焦点を当てる 。↩
「パッケージングと印刷におけるダイラインとは? – PopDisplay」、 https://popdisplay.me/what-is-a-dieline-in-packaging-print/。構造パッケージングエンジニアリング規格が曲げ代をどのように定義し、さまざまな材料の厚みに応じたスロット寸法にどのように適用するかを説明しています。証拠の役割:技術的検証。情報源の種類:パッケージング業界ハンドブック。サポート:材料の厚みを補償するためのスロット幅の拡大の使用。範囲に関する注記:正確な測定値は、材料の密度とフルートの形状に依存します 。↩
「PMMI B155-TR2.1-2018 標準スロットの公差」、 https://www.fibrebox.org/assets/2025/07/B155_TR2-1_RSC_Containers_2018_Edition.pdf。包装エンジニアリングに関する技術文書で、材料の厚さ(キャリパー)に応じてスロット公差を調整し、正確な嵌合を実現する方法を詳述しています。証拠の役割:技術的検証、情報源の種類:エンジニアリングマニュアル。裏付け:ダイライン設計におけるバッファ調整の必要性。適用範囲に関する注記:自動折り畳み機械に特化して適用されます 。↩
「折り目付けと折り畳み」、 https://bioresources.cnr.ncsu.edu/wp-content/uploads/2019/01/2017.1.69.pdf。精密な曲げ加工の実現を検証するための、加工段ボールの折り目半径とスコアリング技術の構造解析。証拠の役割:物理的特性の検証。情報源の種類:材料科学論文。支持:材料の張力による反りの除去。範囲に関する注記:スコアリングの深さと材料のグレードに依存する 。↩
「(PDF)段ボール箱におけるSMEDによる段取り時間短縮…」、 https://www.researchgate.net/publication/378797807_Setup_time_reduction_with_SMED_in_a_corrugated_box_plant。エンジニアリングされた段ボール箱設計と汎用段ボール箱設計の組み立て速度を比較した実証研究または業界ベンチマーク。証拠の役割:定量的パフォーマンス指標。情報源の種類:業界事例研究。裏付け:単位あたりの具体的な時間短縮の主張。範囲に関する注記:結果は自動化レベルによって異なる場合があります 。↩