スピードは重要ですが、無計画に大量生産を急ぐことは、サプライチェーンの混乱を招く確実な道です。適切な小売用パッケージを設計するための現実的なタイムラインを詳しく見ていきましょう。.
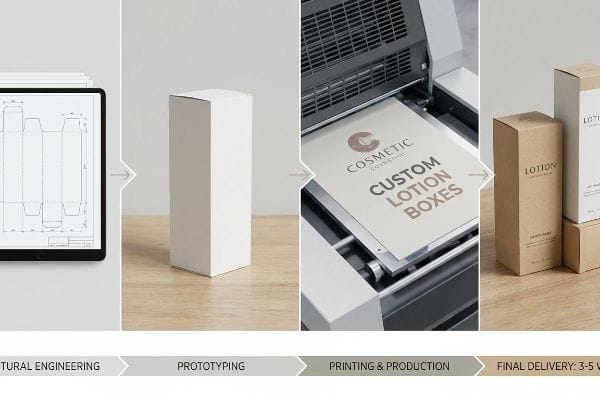
特注ローションボックスのご注文からお届けまで、通常3~5週間かかります。この期間には、構造設計、試作品製作、大量印刷、最終的な型抜き加工が含まれます。特急オプションもございますが、十分な時間を確保することで、正確な寸法精度が保証され、輸送中の破損による高額な損害を回避できます。.
しかし、理論上のスケジュールを知っているだけでは、機械が稼働し始め、構造的な現実が突きつけられたときには十分ではない。.
特注パッケージの費用はいくらですか?
パッケージの価格設定を単価のみに基づいて行うと、危険な盲点が生じる可能性があります。最も安い見積もりを追い求めると、最終的な利益率を損なう深刻な構造上の妥協点が見過ごされがちです。.
特注パッケージの費用は、1個あたり数セントから数ドルまで幅があります。最終価格は、構造材料、寸法、印刷方法、および特定の仕上げ技術に大きく左右されます。大量注文の場合は1個あたりの価格が大幅に下がりますが、複雑な構造設計には初期投資が高くなります。.
しかし、コストをスプレッドシート上の独立した指標として扱うことは、物理的な重量が考慮されるようになると、大きなリスクとなる。.
工場現場で化粧品予算編成が失敗する理由
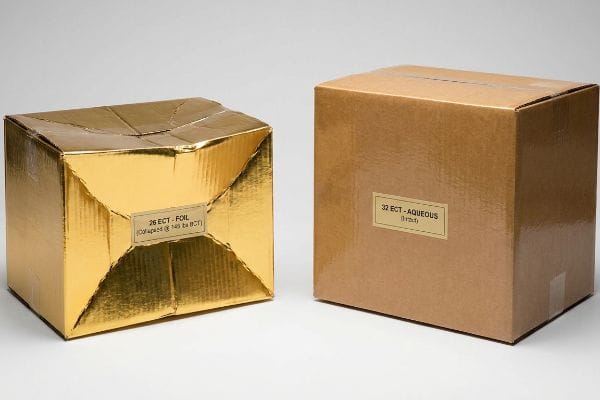
経験豊富な調達チームでさえ、構造的完全性よりも高価な外観仕上げを優先するという危険な罠に陥ることがよくあります。高級箔ラミネートや厚いニスにかかる高額な費用を相殺するために、バイヤーは ベース材料のECT(エッジクラッシュテスト)評価1ことがよくあります。これは、隠れた内部の溝にかかるわずかな費用を節約して、光沢のある目を引く外観に充てることができると仮定すれば、紙面上では論理的な妥協のように思えます。
これは単なる理論ではなく、私はテスト現場で常にこの問題に取り組んでいます。最近、あるクライアントから、厚手の金属箔を必須とするテンプレートが提出されましたが、 、ベース層の硬度を32 ECTから26 ECTに下げるよう 。私は完全に組み立てられたマスターカートンを油圧プレスに通し、 BCT(ボックス圧縮試験)3を。ロードセルは145ポンド(65.7kg)で横ばいになりました。運動衝撃を吸収する高密度のバージンクラフトフルートがないため、見た目に美しい箱は、動的な上部荷重圧力で完全に潰れてしまいました。私はすぐに構造の再設計を指示し、高価な箔フィルムを剥がして32 ECTのバージンコアを復元し、美観上の要件を高固形分光沢水性コーティングに置き換えました。この材料の転換を設計することで、厳しい単位コスト制限を維持しながら、輸送中のベース層の潰れのリスクを排除し、小売業者からの巨額のチャージバックを回避することができました。
| コスト最適化 | 身体的結果 | サプライチェーンROI |
|---|---|---|
| 32 ECTコア4を復元 | ベースクラッシュを阻止します | 輸送中の損傷をなくします |
| 水性コーティング剤を塗布する5 | 高価なアルミホイルの代替品 | 予算効率を最大化する |
| 垂直フルートCAD6 | 動的荷重を伝達する | 小売店のチャージバックを防止します |
構造用ボードのグレードを削って、見た目を肥大化させるようなことは断じて許しません。最大限の圧縮強度を確保することが、美観を考慮する前に、常に原材料の予算を決定する基準となるべきです。.
🛠️ ハーベイのデスク: 構造的な圧縮強度を犠牲にして、高価な化粧仕上げに無意識のうちにこだわっていませんか? 👉 BOM監査を依頼する↗ — 24時間以内に私がすべての構造ファイルを個人的に確認します。
カスタムボックスの注文方法を教えてください。
信頼性の高いサプライチェーンを確保するには、単に印刷会社にデザインデータを送るだけでは不十分です。正確な機械的再現性を考慮して設計されたファイルを提出する必要があります。.
特注ボックスを注文するには、寸法精度の高いダイラインテンプレートの提出、耐荷重の定義、および特定の板材グレードの選択が必要です。製品の重量や構造上の許容誤差など、製造業者に正確な仕様を提供しなければなりません。この調達段階における明確なコミュニケーションは、自動製造工程における構造的完全性を保証します。.
しかし、平面的なデジタルテンプレートから折り畳まれた現実への移行こそが、ほとんどの初期注文が壊滅的に頓挫する原因となる。.
工場現場で2Dダイラインが失敗する理由
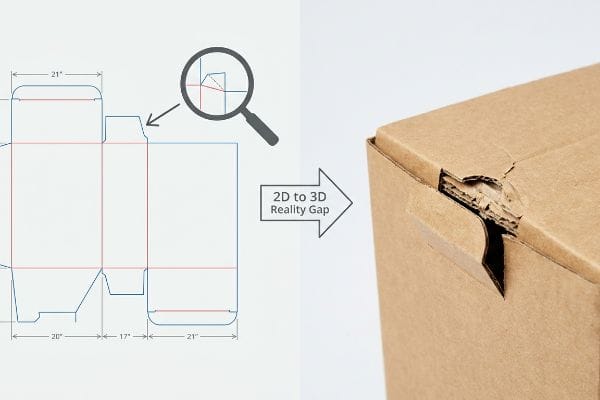
グラフィックデザイナーは、数学的に完璧な比率が物理空間で問題なく機能すると想定して、Illustratorで直接連結タブとスロットを作成することがよくあります。彼らは厚い段ボールを重さのない紙のように扱い、基材の物理的な厚みを完全に無視します。重いボードを90度折り曲げると、 実際には材料が消費され、外形寸法が大幅に変化します7。
これは単なる理論ではなく、私は苦労してこれを学びました。2021年、私は主任パッケージエンジニアのマークに、代理店のフラットダイラインから直接ラピッドプロトタイプを作成するように依頼しました。私たちは、通常のCAD(コンピュータ支援設計)曲げ代数式を省略することで時間を節約できると考えました。3時間後、R&Dラボで、私はプレカットサンプルを組み立てようとしました。生のクラフトボードが抵抗する硬い感触を物理的に感じました。受け側のスロットが狭すぎました。インターロッキングタブを無理やり押し込むと、印刷されたトップシートが激しく裂け、フルートが座屈する不快な音が聞こえました。私はすぐに代理店のレンダリングを破棄し、スロットを数学的に再構築し、キャリパー補正アルゴリズムを適用して、すべての構造折り目に0.12インチ(3 mm)の曲げ代数を挿入しました。このパラメトリック公差調整により、タブが折れるのを防ぐだけでなく、これにより、共同梱包の組み立て時間が1ユニットあたり推定35秒短縮され、フルフィルメント速度が向上し、手作業によるボトルネックが解消されました。
| 構造工学 | 身体的結果 | 製造業の投資収益率 |
|---|---|---|
| キャリパー補正10 | 折り畳み半径を拡大する | 組み立てを迅速化します |
| ArtiosCAD 数学11 | 摩擦ロックを解除する | 労働力不足を解消する |
| パラメトリックタブ12 | トップシートの破れを防ぎます | スクラップ廃棄物をなくす |
私は制作現場で標準的なウェブツールテンプレートの使用を明確に禁止しています。理論的なアートワークを具体的な物理的寸法に変換するには、妥協のない数学的な精度が不可欠だからです。.
🛠️ ハーベイのデスク: 現在のサプライヤーは、切断前にインターロッキングタブに曲げ代を自動的に挿入していますか? 👉 1対1の構造3D応力シミュレーションを入手しましょう↗ — 100%機密保持。未公開の小売デザインは私にお任せください。
製品のカスタムパッケージを入手するにはどうすればよいですか?
しっかりと固定するには、綿密な空間計画が必要です。壊れやすい主要物品を厚紙できつく包みすぎると、複雑な輸送経路で事故を招く恐れがあります。.
製品のカスタムパッケージングを実現するには、運動衝撃を効果的に吸収する構造を設計する必要があります。内部に浮遊空間を設けた二次容器を設計することで、壊れやすい製品が外側の衝撃壁に直接触れるのを防ぎます。この寸法設計により、サプライチェーン全体にわたる多軸方向の振動を安全に吸収できます。.
しかし、ブランド側がこれらの許容範囲を自ら測定しようとすると、往々にして輸送中の不具合を自ら引き起こしてしまうことになる。.
工場現場で密なネスティングが失敗する理由
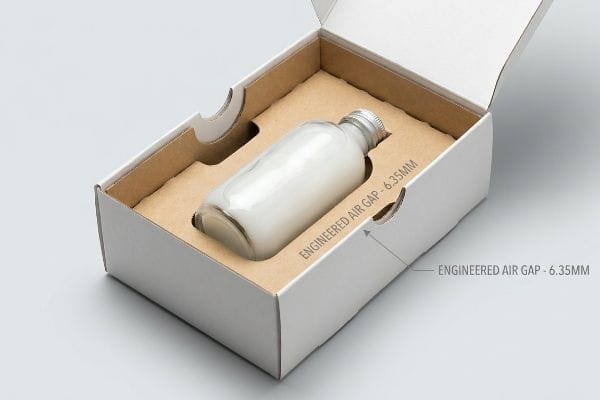
ブランドオーナーは、しっかりと物理的に包めば最大限の安全性が得られると想定し、一次包装の正確な外形寸法を測って二次箱の寸法を決定することが多い。彼らは、LTL(混載貨物)における運動エネルギーの容赦ない性質を無視している。設計された空間的緩衝材がない場合、 硬い外箱への横方向の衝撃は一次容器に直接伝わる13。
これは単なる理論ではなく、私はテスト現場で常にこの問題に取り組んでいます。最近、 化粧品の展開を ですが、調達チームは、薄いSBS(固体漂白硫酸塩)カートンの中に重いガラス製のローションボトルを入れるために、正確な寸法の包装を要求していました。ISTA (国際安全輸送協会)3A落下シーケンス14、高速カメラの再生を見ました。外側のカートンはほとんどへこみませんでしたが、ガラスが側壁にぴったりとくっついていたため、運動波が瞬時に伝わり、中のボトルが粉々に割れてしまいました。私はすぐに型抜きプレスを停止し、CNC(コンピュータ数値制御)ツールを再調整しました。内部にサスペンションの空洞を設計し、外側の設置面積を広げて、 ガラスの周りに厳密に0.25インチ(6.35 mm)の空気ギャップ15。製品を構造壁から隔離することで、段ボール箱が落下時の衝撃を完全に吸収するようにし、クライアントの過去の破損率をゼロに抑え、小売業者からの巨額の返品ペナルティを回避することができました。
| ボイドエンジニアリング | 身体的結果 | 小売業におけるコンプライアンス投資対効果(ROI) |
|---|---|---|
| 0.25インチのエアギャップ16 | 一次ボトルを吊り下げる | 交通機関の運行停止が衝撃的な事態を引き起こす |
| CNCツーリングピボット17 | 運動エネルギーを吸収する | 小売店の拒否を阻止する |
| 型抜きトレイ18 | 横方向からの衝撃を遮断する | 交換費用を削減 |
壊れやすい一次包装品がマスターカートンの外側の衝撃壁に直接触れることは絶対に避けています。内部に空気層を設けることが、過酷なサプライチェーンでの取り扱いに対する最も効果的な防御策です。.
🛠️ ハーベイのデスク: 二次包装の折りたたみカートンが、壊れやすい一次ボトルに直接運動衝撃を伝えていませんか? 👉 無料のパッケージ監査を申し込む ↗ — 中間のアカウントマネージャーはいません。構造エンジニアと直接話せます。
結論
最低単価を追求したとしても、化粧品用ボックスがぎっしりと詰め込まれていて、衝撃が壊れやすいボトルに直接伝わってしまうと、小売店から即座に返品され、莫大な製品交換費用が発生することになります。先月だけでも、私の構造監査によって3つのブランドが1万ドル以上の在庫廃棄と 小売店からのチャージバック。輸送パッケージの不具合でマーケティング予算を無駄にするのはもうやめて、私に 次の展開の設計を 。サプライチェーンの生存率を最大限に高めます。
「エッジクラッシュテスト:段ボール包装のための重要な洞察」、 https://www.testresources.net/blog/edge-crush-test-essential-insights-for-corrugated-packaging。信頼できる情報源は、エッジクラッシュテスト(ECT)を段ボールの積み重ね強度を測定するための標準として定義し、ECT値が低いほど材料費が削減され、構造的な耐荷重能力が低下することを説明するでしょう。証拠の役割:技術仕様、情報源の種類:業界エンジニアリング標準。裏付け:コスト削減のためにECT値を操作できるという主張。適用範囲に関する注記:段ボール材料に特化 。↩
「輸送箱の強度を理解する」、 https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoor2YCGJWiYCHdpi28-bpnmw8c5yUPILK97abh-IXf7ei9ePxZr 。エッジクラッシュテスト(ECT)評価が段ボールの積み重ね強度をどのように測定するか、そしてこの値を下げることで耐荷重能力にどのような影響が出るかについての簡単な説明。証拠の役割:技術的検証。情報源の種類:包装工学規格。裏付け:ECT値が低いほど崩壊リスクが高まるという主張。適用範囲に関する注記:段ボール材料に特化 。↩
「ISO 12048 に基づく箱圧縮試験/積み重ね試験 (BCT)」、 https://www.zwickroell.com/industries/paper-cardboard-tissues/corrugated-board-and-solid-board/box-crush-tests-stacking-crush-tests/。輸送用コンテナが破損する前に耐えられる最大垂直荷重を測定するための標準化された方法としての箱圧縮試験 (BCT) の簡単な説明。証拠の役割: 手順の妥当性検証。情報源の種類: ISO/ASTM 技術規格。サポート: 使用される試験プロセスの妥当性。適用範囲注記: マスターカートンの規格 。↩
「ECT評価の説明:段ボール包装にとっての意味」、 https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoqTyIeFVma_9knan2hOT-RPn4AgZLNWxoQWbYmVbT7pcnZM3oMa。エッジクラッシュテスト(ECT)評価と、段ボール輸送容器の構造的完全性および耐圧性との関係に関する技術規格。証拠の役割:技術仕様。情報源の種類:業界標準。裏付け:32 ECT評価と底面の潰れ防止との相関関係。適用範囲に関する注記:標準段ボールに適用されます 。↩
「高級パッケージ向け印刷仕上げオプション21選 – Gentlever」、 https://gentlever.com/print-finishing-options-for-luxury-packaging/。パッケージ仕上げにおける材料費と生産効率に関する水性コーティングと箔押しの比較分析。エビデンスの役割:費用対効果分析。情報源の種類:商業印刷ガイド。根拠:箔の費用対効果の高い代替手段として水性コーティングを使用すること。範囲に関する注記:美的結果は用途によって異なります 。↩
「IPSTにおける段ボールエッジに関する最近の研究の概要…」、 https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/。垂直圧縮強度と荷重分布を最大化するための段ボールフルートの向きに関する工学原理。証拠の役割:機械工学原理。情報源の種類:包装設計マニュアル。裏付け:動的荷重の伝達における垂直フルートの有効性。範囲に関する注記:垂直軸方向荷重に特化 。↩
「板金曲げ代計算機」、 https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOord5WCkVOnW15DdIUeKYae0pFDk0N5KwrXGRRWpK0afa0DCli9U 。曲げ代とK係数に関する工学原理は、基材の厚さが折り曲げ時の最終的な外形寸法にどのように影響するかを説明しています。証拠の役割:技術検証。情報源の種類:製造ハンドブック。裏付け:材料の厚さが折り曲げ時の空間寸法に影響を与えるという事実。適用範囲に関する注記:段ボールおよび厚板に適用されます 。↩
「5層構造の板材の曲げ剛性の解析的決定」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。技術的な包装エンジニアリングガイドでは、折り畳み時の材料破損を防ぐために、板材の厚さに応じてキャリパー補正がどのように調整されるかを詳しく説明しています。証拠の役割:技術的検証、情報源の種類:エンジニアリングハンドブック。サポート:ダイライン設計におけるパラメトリック公差の使用。範囲に関する注記:正確な許容値は、特定の板材のグレードとフルートによって異なります 。↩
「共同包装が製品発売スケジュールに与える影響」、 https://www.econo-pak.com/articles/the-impact-of-co-packing-on-product-launch-timelines/。産業人間工学と運用効率に関する研究では、精密な包装公差により組み立てエラーと手作業時間が削減されることが示されています。証拠の役割:運用検証。情報源の種類:産業工学研究。裏付け:ダイライン精度とフルフィルメント速度の関連性。範囲に関する注記:時間短縮効果は包装の複雑さによって大きく異なります 。↩
「アナログおよびデジタル折り目線が機械的特性に及ぼす影響…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。包装設計における材料の厚さ(キャリパー)を考慮することが、計算された折り目半径にどのように影響するかを検証する。証拠の役割:技術的検証。情報源の種類:エンジニアリングマニュアル。裏付け:正確な折り目半径を得るためのキャリパー補正の必要性。適用範囲に関する注記:段ボールおよび折りたたみ式カートン材料に適用される 。↩
「ArtiosCADにおけるパッケージングコンポーネント(設計者向け) – Allen Field」、 https://www.allenfield.com/packaging-components-built-into-artioscad-what-this-means-for-your-workflow/。ArtiosCADのアルゴリズム計算が摩擦ロックを防ぐためにロック機構を最適化する方法に関する技術文書。証拠の役割:ソフトウェア機能の検証。ソースの種類:技術仕様。サポート:CAD数学を使用して機械的干渉を解決する。範囲に関する注記:ArtiosCADソフトウェアに特有 。↩
「CADソフトウェアによるパッケージデザイン:ステップバイステップガイド」、 https://www.esko.com/en/blog/packaging-design-with-cad-software。パラメトリックタブ設計が、組み立て時のトップシートの破れを防ぐために応力集中をどのように低減するかを分析。エビデンスの役割:材料科学の検証。ソースタイプ:工業デザイン研究。サポート:パラメトリックタブによる不良品削減の有効性。スコープノート:構造的破壊点に焦点を当てる 。↩
「緩衝材の衝撃保護効果に関する調査…」、 https://jtam.pl/Investigation-on-impact-protection-effectiveness-of-cushioning-material-in-packaging,194501,0,2.html。二次包装における緩衝材と空隙が運動エネルギーを減衰させ、衝撃の伝達を防ぐ仕組みの説明。証拠の役割:技術的検証。情報源の種類:包装工学マニュアル。支持:緩衝材がないと直接的な力の伝達が生じるという主張。範囲に関する注記:硬質容器に焦点を当てている 。↩
「試験手順」、 https://ista.org/test_procedures.php。権威ある業界標準では、小包配送検証に必要な落下および振動パラメータが具体的に定義されています。証拠の役割:試験方法の検証。情報源の種類:業界技術標準。サポート:標準化されたストレス試験を使用して包装の不具合を特定すること。適用範囲に関する注記:小包配送シミュレーションに特化 。↩
「製品にサスペンション包装を使用する理由|隙間充填材」、 https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/ 。包装工学の文献では、内部のサスペンション空隙と空気ギャップが衝撃時の運動エネルギー伝達を減衰させる仕組みが説明されています。証拠の役割:物理原理の検証。情報源の種類:工学教科書または技術マニュアル。裏付け:製品を外壁から隔離することで破損が減少するという主張。適用範囲に関する注記:最適なギャップ距離は製品の質量と材質によって異なります。↩
「輸送中の壊れやすい製品の保護方法|ブログ」、 https://www.packsize.com/blog/how-to-protect-fragile-products-during-shipping。輸送中の破損を防ぐために必要な特定のクリアランス測定を、信頼できる外部情報源がどのように裏付けているかについての簡単な説明。証拠の役割:技術仕様。情報源の種類:包装工学ハンドブック。裏付け:物品を吊り下げる際の0.25インチの隙間の有効性。適用範囲に関する注記:有効性は材料の密度によって異なります 。↩
「PLAプリントにおける後処理によるエネルギー吸収の向上…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC13166018/。包装インサートの精密加工されたピボット構造が運動エネルギー伝達を緩和する仕組みについての簡単な説明。証拠の役割:技術的メカニズム。情報源の種類:機械工学研究。裏付け:ピボットツールが衝撃力を低減するという主張。適用範囲に関する注記:特にカスタムツールで加工された剛性インサートに適用される 。↩
「革新的なデザインの段ボール包装…」、 https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf。ダイカットトレイの構造形状が横方向のずれを防ぎ、側面からの衝撃を吸収する仕組みについて簡単に説明しています。証拠の役割:設計原理。情報源の種類:工業用包装規格。裏付け:横方向の衝撃を遮断するためのトレイの使用。範囲に関する注記:段ボールおよび板紙材料に焦点を当てています 。↩