
すぐにオリジナルの無地の箱が必要ですが、汎用テンプレートを使うと製品が潰れたり、予算が無駄になったりすることがよくあります。最初から完璧な箱を作るのは、思っているよりも簡単です。.
特注の無地ボックスを作成するには、構造設計ソフトウェアを使用して正確な型抜き線を作成し、その後、段ボールまたは厚紙をデジタルで型抜きして折り曲げる必要があります。この包装製造プロセスにより、平らなシート状の素材が、安全な物流、小売販売、および安全なサプライチェーン流通に最適化された三次元の保護容器へと変化します。.
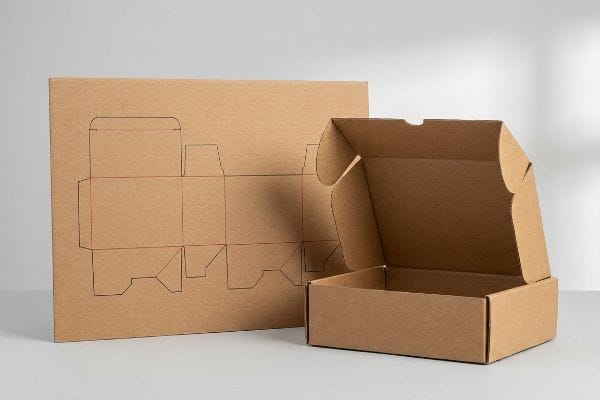
しかし、理論的な定義を知っているだけでは、実際に大量生産を始めるには不十分です。では、これが工場現場で具体的にどのように適用されるのかを詳しく見ていきましょう。.
自分だけのオリジナルボックスを作るにはどうすればいいですか?
ラフスケッチから実際の容器へと移行するには、推測ではなく、構造化された機械的なアプローチが必要となる。.
オリジナルの箱を作るには、まずPDFなどのスケーラブルなベクター形式で標準化された型抜きテンプレートを入手することから始めます。この設計図には、平らな段ボールを折り曲げて、かなりの垂直荷重に耐えられる構造的に丈夫な容器にするために必要な、正確な切断線、折り目線、および留め具の位置が示されています。.
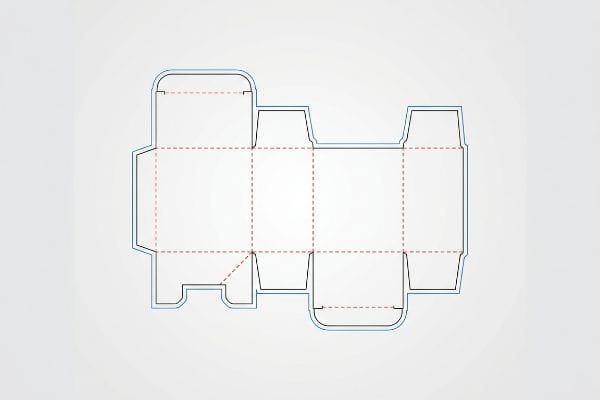
デジタル設計図から物理的なプロトタイプへの移行こそ、多くのブランドが最初の試みでつまずく点である。.
カスタムボックスの型抜き工程をマスターする
初心者によくあるアプローチは、基本的なグラフィックデザインソフトを使って、目的の箱の形状をゼロから描くことです。マーケティングチームは、製品の主要寸法のみに基づいて、平らなパネルと連結タブのスケッチを作成することが多く、ぴったりとフィットすれば最高の保護が得られると想定しています。彼らは視覚的なレイアウトに重点を置き、構造設計は後回しにしています。.
クライアントが機械的なロジックが全くないフラットな Adobe Illustrator ファイルを提出してくると、このような構造的な不整合をしょっちゅう目にします。もしあなたがただ最も安価な箱で空輸したいだけなら、私はあなたには適任ではありません。私はハイリスクな小売展開のためのエンジニアリングをしています。よくある初心者の落とし穴は、物理的なクリアランスを計算せずにカスタム タブを作成することです。以前、倉庫作業員がクライアントが自分で描いた輸送箱を組み立てようと 10 分間汗だくになっているのを見たことがあります。重い 32ECT バージン クラフト ボード1 は非常に硬く、タブは非常にきつかったため、彼がそれを無理やり閉じようとしたときに、生の紙繊維が裂ける大きな音が聞こえました。ここでの簡単な経験則は、 製造パートナー 最初に要求することです。
| 初心者によくある間違い | プロフィックス | 小売店舗におけるメリット |
|---|---|---|
| Illustratorで箱をゼロから描く | 事前に設計された工場用ダイラインを使用する2 | 構造的な裂け目を排除します |
| サイズは製品と全く同じです | 内部サスペンション空隙の追加3 | 商品の潰れを防ぎます |
| 折り畳みクリアランスを無視する | 精密なタブ公差の設計 | 共同梱包時間を40秒短縮4 |
私はクライアントにパッケージングの設計を闇雲に推測させることを断固として拒否します。なぜなら、標準化されたテンプレートから始めることで、市場投入までのスピードが劇的に向上し、組み立て時の摩擦も即座に解消されるからです。.
🛠️ ハーベイのデスク: 連結タブの幅がどれくらい必要かお悩みですか? 👉 無料のダイラインテンプレートをリクエスト ↗ — 私のデスクに直接アクセスできます。自動販売スパムは一切ありませんのでご安心ください。
無料の箱型テンプレートはどこで入手できますか?
インターネットで構造設計図を検索すると、見た目は魅力的でも、機械的に致命的な欠陥のある結果に終わることが多い。.
無料の箱型テンプレートは、様々なオンラインパッケージデザインライブラリ、ベクターグラフィックウェブサイト、ウェブベースの編集プラットフォームなどを通じて入手可能です。しかし、正確な折り目、構造的な完全性、自動切断機とのシームレスな統合を確保するためには、専用のCAD(コンピュータ支援設計)ソフトウェアを使用して信頼性の高いテンプレートを作成する必要があります。.
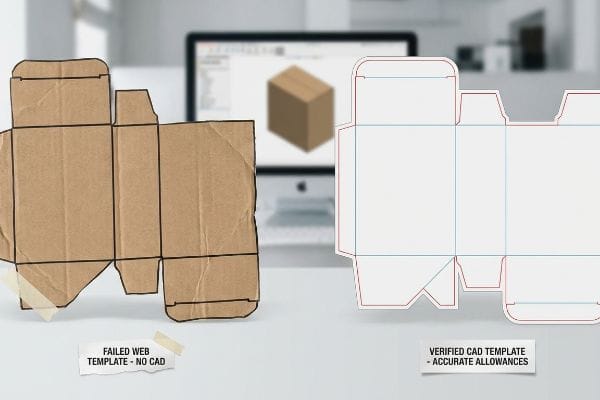
基本的なウェブサイトから手軽なテンプレートを入手するのは効率的に見えるかもしれないが、サプライチェーンに重大な隠れたリスクをもたらす可能性がある。.
ウェブツールボックステンプレートの危険性
スタートアップ企業は、Canvaのようなウェブベースのデザインプラットフォームから汎用テンプレートをダウンロードすることで、初期費用を節約しようとすることがよくあります。彼らは、平面画像が標準的な郵送用封筒や 小売用トレイ、印刷してカットすれば自動的に正しく機能すると考えています。このアプローチは、 パッケージングエンジニアリングの数学的な現実を5。
最もよく受ける質問は、これらの基本的なウェブテンプレートが重量のある小売商品をサポートできるかどうかです。簡潔に答えると、いいえです。なぜなら、ウェブツールは 自動的に曲げ代6です。ベテランデザイナーでさえ、線が完全に正確だと考えて、この盲点を見落としがちです。クライアントがダウンロードしたテンプレートをテストしたとき、画面上では連結タブが完全に揃っていたのですが、実際に組み立てると、 厚いEフルートボードが大きな表面張力7を、折り目がロックされてしまいました。そのため、粘着性のある透明テープで固定する必要があり、高級感のある開封体験が台無しになり、組み立てラインの速度が推定30%低下しました。表面グラフィックを適用する前に、構造PDFが実際のCADエンジニアリングによって裏付けられていることを必ず確認してください。
| 初心者によくある間違い | プロフィックス | 小売店舗におけるメリット |
|---|---|---|
| 結合されていないラスターテンプレートを使用する | ロックされたCAD生成PDFのソース8 | 切れ味抜群のCNC切削加工を実現します。 |
| 材料の厚さを無視する | 自動曲げ代数の適用9 | 摩擦のないタブロック |
| Canvaでカットラインを変更する | 構造底層を固定する10 | 組み立てラインのテープをなくす |
私は、重要なダイラインをすべてベースレイヤー上で数学的に固定してからクリエイティブチームに渡します。これにより、複雑な構造計算が基本的なピクセル操作によって上書きされることを防ぎます。.
🛠️ ハーベイのデスク: ダウンロードしたテンプレートに、輸送に耐えるために必要な構造的な曲げ許容値が密かに欠落していませんか? 👉 テンプレートの整合性を確認してください ↗ — 安全にダウンロードしてください。後で質問があれば、私の受信箱は開いています。
手作りの箱の作り方を教えてください。
構造的な容器を手作業で製作するには、ハサミと段ボールだけでは不十分で、材料の変位に関する理解が必要となる。.
手作りの箱を作るには、平らな厚紙を正確な数学的な線に沿って切り込みを入れ、折り曲げて立体的な形状を作り出す必要があります。この手作業による試作段階は、重要な概念実証として機能し、量産に入る前に、ロック機構、製品の適合性、素材の張力などを実際にテストすることができます。.
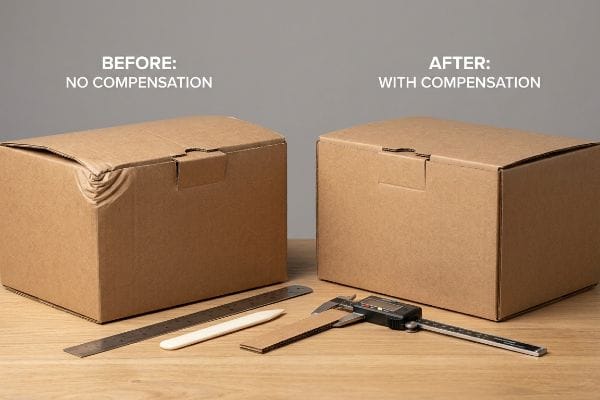
手作業による製作は単一のプロトタイプを作るには最適だが、紙繊維の物理的性質を無視すると、より大きな目標達成はたちまち頓挫してしまうだろう。.
自作ボックスにおけるキャリパー補正のナビゲーション
プロトタイプを手作業で製作する際の初心者によくあるアプローチは、製品の正確な外形寸法を測り、その寸法に完全に合うように段ボールをカットすることです。彼らは厚い段ボールをまるで二次元の紙のように扱います。しかし、これは 段ボール11 自体の物理的な厚み、つまり寸法を無視しています。
厚手の段ボールをマットレスのように考えてみてください。半分に折ると、内側の素材が圧縮され、外側が伸びて、その過程でスペースが消費されます。デザイナーが嵌合パネルとまったく同じ幅で連結タブを描く場合、この物理的な厚みを計算していません。以前、 厚さ 0.11 インチ (2.79 mm) の B フルート パネル12 を 、受け口を広げずに 90 度折り曲げた手作りのサンプルをレビューしたことがあります。物理的な抵抗が非常に強く、親指で内側のフルートがたわむのが感じられ、ディスプレイ全体が大きく外側に反っていました。最も簡単な経験則は、 折り曲げの外半径13。
| 初心者によくある間違い | プロフィックス | 小売店舗におけるメリット |
|---|---|---|
| 段ボールを2次元の紙として扱う | 物理的なボードキャリパーのエンジニアリング14 | 角が完全に直角であることを保証します |
| スロットを切り抜くのがきつすぎる | 外側の半径に合わせてスロットを広げる15 | サイドパネルの反りを防ぎます |
| 厚いタブを無理やり押し込む | マイクロクリアランスバッファーを追加する16 | 紙繊維の潰れを解消します |
私はパラメトリック設計ソフトウェアを使用して、すべての折り目に自動的にキャリパー補正アルゴリズムを適用し、あらかじめ充填されたディスプレイが継ぎ目なく組み立てられ、完全に直角に収まるようにします。.
🛠️ ハーベイのデスク: 手作りの試作品の角が歪んでいるのは、スロットが数学的にきつすぎるためですか? 👉 キャリパー補正ダイラインを入手しましょう ↗ — 延々と営業電話がかかってくるようなフォームはありません。純粋な価値だけを提供します。
オンラインで自分だけのボックスを作成できますか?
インターネットベースのエディターを使ってパッケージをデザインすれば、驚くほど迅速に作業を進めることができますが、デジタルの利便性と製造における物理的な課題との間のギャップを埋める必要があります。.
はい。専用のウェブプラットフォームを使用すれば、オンラインで独自の箱を作成できます。これらのプラットフォームでは、カスタム寸法の生成、3Dアートワークの適用、製造準備完了ファイルの書き出しなどが可能です。ただし、製造時のずれを防ぐため、これらのデジタルファイルは、特定の裁ち落としマージンや特色印刷の金型パスなど、工業的なプリプレス許容範囲を厳密に遵守する必要があります。.
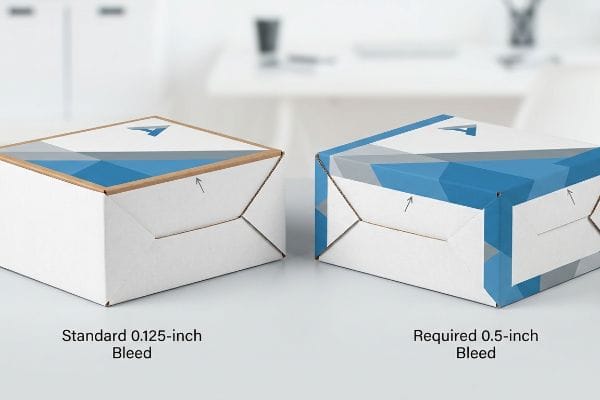
しかし、自動リソグラフィーラミネート加工機が高速で稼働し始めると、理論を知っているだけでは十分ではない。.
工場現場で標準的なオンラインブリードが失敗する理由
オンラインの箱作成ツールを使用する際にデザイナーが抱く、一見もっともらしい思い込みは、標準的な商用印刷の裁ち落とし設定が重量のあるパッケージにも完璧に機能するというものです。彼らは通常、名刺や平らなチラシの場合と同様に、物理的な裁断線から17インチ外側に標準的な0.125インチ(3.17mm)の裁ち落としマージンを適用します。そして、デジタルプラットフォームのデフォルトの書き出し設定が、あらゆる工業用基材に完全に最適化されていると信じています。
これは単なる理論ではありません。ウェブで生成されたファイルが当社のリソラミネートラインに送られると、テスト現場で実際にこのようなことが起こるのを目にします。私の施設では、 印刷されたトップシートを厚いBフルートの段ボール18 には、必然的に大きな機械的公差が伴うため、美しくデザインされたファイルが致命的な失敗を繰り返すのを日常的に見ています。自動マウントのずれを測定すると、標準的な3mmのブリードではボードのばらつきをカバーするには全く不十分です。その結果、露出した茶色の段ボールの端が最終的に折り畳まれたユニットを台無しにするバリが発生します。マイクロメーターの測定値を取り出して、機械全体の速度を落とす必要はないことを証明しました。必要なのは、 厳密に0.5インチ(12.7mm)のブリードマージン19を 確保することだけでした。ラミネートのずれに対するこの安全策を徹底することで、印刷されたグラフィックが露出したすべての端を完全に包み込むようにし、小売店からの返品をゼロに抑え、クライアントのプリプレス再加工費用を大幅に削減しています。
| 初心者によくある間違い | プロフィックス | 小売店舗におけるメリット |
|---|---|---|
| 0.125インチの標準ブリード20を使用 | 0.5インチの裁ち落としマージンを適用する | 茶色い縁が露出するのを防ぎます |
| ウェブプラットフォームのデフォルト設定を信頼する | リソグラフィ用ファイルのキャリブレーション21 | 小売店のグラフィックが完璧な状態であることを保証します |
| 機械的なボードシフトを無視して22 | 美術作品の安全網を構築する | プリプレス作業の遅延を解消します |
この基準を満たさないファイルは、プリプレス段階で厳しく拒否し、デザイナーにはアートワークの背景を拡張して、最終製品が店頭で完璧に見えるようにすることを強制しています。.
🛠️ ハーベイのデスク: オンラインで作成したダイラインに、リソラミネートに必要な0.5インチの塗り足しが含まれているかご存知ですか? 👉 ダイラインファイルをお送りください ↗ — 大量生産で予算を無駄にする前に、計算をストレステストします。
結論
より安価な業者を選ぶこともできますが、自動リソラミネート加工中に不十分な0.125インチ(3.17mm)の塗り足しマージンがずれると、茶色の生の端が露出し、小売店から即座に拒否され、数週間の高額な手作業による再加工が発生します。これは、私のトップ10の小売クライアントが印刷拒否ゼロを保証するために使用している仕様書そのものです。機械的な公差を推測するのはやめて、私の 無料ダイラインプリフライト監査↗ 。致命的なプリプレスエラーがプロジェクトの利益を損なう前に発見します。
「輸送箱の強度を理解する」、 https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq0oKgvW9Cxn3vZCr2z2H2k3V4ic4eNitlrwhSa_GuzbK6d3EXs。32ECTバージンクラフトボードの強度と剛性を検証するための、段ボール材料のエッジクラッシュテスト(ECT)評価を詳述した業界標準の情報源。証拠の役割:技術仕様。情報源の種類:製造規格。裏付け:材料の物理的特性と剛性。適用範囲に関する注記:段ボール包装規格に適用されます 。↩
「プレエンジニアード鋼構造の理解 – Paramount Metal Systems」、 https://www.paramountmetalsystems.com/understanding-the-engineering-behind-pre-engineered-steel-structures。標準化された工場ダイラインが、構造物の破断を防ぐために材料の応力点に合わせて数学的に最適化されている仕組みの説明。証拠の役割:技術的検証。情報源の種類:包装エンジニアリングガイド。サポート:安定性のための工場ダイラインの使用。適用範囲に関する注記:主に段ボールに適用されます 。↩
「製品にサスペンション包装を使用する理由|緩衝材」、 https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/。サスペンションの緩衝材が衝撃を吸収し、製品の圧縮を防ぐ重要な緩衝材となる仕組みを技術的に解説しています。エビデンスの役割:技術的検証。情報源の種類:物流および包装規格。サポート:商品の破損防止。適用範囲に関する注記:壊れやすい内容物に最も効果的です 。↩
「組立誤差と公差最適化のモデリング… – PMC」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC12922696/。最適化されたタブ公差が、工業用共同包装における手作業による組立摩擦を低減し、単位サイクル時間を短縮する方法の分析。証拠の役割:メトリック検証。情報源の種類:工業工学研究。裏付け:精密なエンジニアリングによる時間短縮効果。範囲に関する注記:節約効果は箱の複雑さによって異なる場合があります 。↩
「5つの…の曲げ剛性の解析的決定」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。構造的完全性には材料の厚さと折り曲げ許容値の精密な計算が必要であることを確認する包装工学に関する技術文書または教科書。証拠の役割:基礎的証明。情報源の種類:工学教科書または業界標準。支持するもの:単純な図表テンプレートよりも工学的計算の必要性。適用範囲に関する注記:物理的な基材に特に適用される 。↩
「曲げ代と曲げ減算の計算方法」、 https://www.youtube.com/watch?v=21Ky5ayg_q8。基本的なベクターツールと比較して、プロフェッショナルなCADソフトウェアが折り目の材料厚さを計算する方法について簡単に説明しています。証拠の役割:技術的検証。ソースの種類:エンジニアリング標準。サポート:Webベースのテンプレートの構造的不備。適用範囲に関する注記:段ボール材料に適用されます 。↩
「ボードグレード」、 https://www.acmebox.com/product-offerings/board-grades/。Eフルート材の厚みが、設計図で考慮されていない場合に、物理的な抵抗や折り目のロックを引き起こす仕組みを検証します。証拠の役割:材料仕様、情報源の種類:包装業界ガイド。サポート:CAD以外のテンプレートにおける物理的な組み立て不良。範囲に関する注記:Eフルートグレードに特化 。↩
「レーザー切断用CADファイルの準備方法 – Kanyana Engineering」、 https://kanyanaengineering.com.au/file-for-laser-cutting/ 。高精度切断において、ベクターベースのCAD PDFがラスター画像に比べて正確なパスを提供する理由を説明するCNC加工に関する技術文書。証拠の役割:技術検証。ソースの種類:エンジニアリングハンドブック。サポート:CNC切断精度。適用範囲に関する注記:ベクター対応切断ハードウェアに適用されます 。↩
「Kファクターとは?|板金曲げ代の説明 – YouTube」、 https://www.youtube.com/watch?v=kUizKC1gkg0。曲げ代の計算方法を詳述した包装エンジニアリング規格。材料が正しく折り畳まれ、安全で摩擦のないタブロックが実現されます。証拠の役割:技術的検証。情報源の種類:包装業界標準。サポート:タブロック機能。適用範囲に関する注記:折り畳まれた基材に特化 。↩
「構造パッケージ設計:主要要素とプロセス」、 https://www.arkay.com/resources/structural-packaging-design。テンプレートの構造ベース層の完全性を維持することで、二次接着剤なしで確実なフィットを実現する方法を説明した工業デザインガイド。証拠の役割:運用検証。情報源の種類:工業デザインガイド。サポート:組立テープの排除。適用範囲に関する注記:型抜き箱の組立に関するもの 。↩
「アナログおよびデジタル折り目線が機械的特性に及ぼす影響…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。権威ある外部情報源がこの主張をどのように裏付けているかについての簡単な説明。証拠の役割:技術的定義。情報源の種類:包装工学マニュアル。裏付け:正しい内部寸法を確保するために材料の厚さ(キャリパー)を考慮する必要性。適用範囲に関する注記:特に段ボールおよび厚紙を指す 。↩
「段ボールと材料グレード – パッケージング戦略」、 https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。業界標準の包装仕様では、Bフルート段ボールの標準的な厚み範囲が検証されています。証拠の役割:技術仕様、情報源の種類:業界標準。サポート:Bフルート材料の特定の厚み。範囲に関する注記:厚みは製造業者によって若干異なる場合があります 。↩
「段ボール設計 – Google グループ」、 https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ。構造包装設計に関する技術マニュアルでは、材料の座屈を防ぎ、適合性を確保するための曲げ代数の計算方法が説明されています。証拠の役割:工学原理、情報源の種類:技術ガイド。サポート:材料の厚さに基づいてスロット幅を調整する方法。適用範囲に関する注記:厚手の板紙に適用可能 。↩
「木工技術でフレーミングスクエアを大型キャリパーに変える方法…」、 https://www.protradecraft.com/construction-phase/tools/video/55181199/turn-a-framing-square-into-a-large-caliper-with-some-woodworking-wizardry。材料の厚み(キャリパー)を考慮することで、構造的なずれを防ぎ、直角を確保する方法を説明しています。証拠の役割:技術的検証。情報源の種類:包装工学マニュアル。裏付け:コーナーの精度を確保するためにキャリパー補正が必要であること。適用範囲に関する注記:主に段ボールと厚手のカードストックに適用されます 。↩
「耐荷重に対する穿孔の影響の調査…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/。構造変形を防ぐために材料の曲げ半径に合わせてスロット公差を調整する技術ガイダンス。証拠の役割:幾何学的検証。情報源の種類:構造設計ガイド。サポート:スロット幅とパネルの平面度の関係。範囲に関する注記:折りたたみ式ジョイントに焦点を当てています 。↩
「段ボールの圧縮強度の推定…」、 https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。組み立て時にクリアランス公差が紙繊維への過剰な圧縮応力を防ぐ仕組みの説明。証拠の役割:材料科学の検証。情報源の種類:製紙業界の技術標準。サポート:接合部での材料破損の防止。適用範囲に関する注記:タブアンドスロット式の機械的接続に特有 。↩
「名刺サイズと寸法ガイド(2026)」、 https://www.jukeboxprint.com/blog/business-card-sizes-dimensions。権威ある印刷ガイドまたは業界標準では、0.125インチが小型商業印刷における一般的な裁ち落とし要件であることが確認されています。証拠の役割:技術仕様の検証。情報源の種類:業界ハンドブック。サポート:記載されている一般的な設計慣行。適用範囲に関する注記:通常、紙ベースの基材に適用されます 。↩
「リソラミネート加工によりトナーカートンの画質が向上する」 https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image。段ボール包装に関する権威あるガイドでは、基材のずれにより、リソラミネート加工が直接印刷よりも高い許容誤差を必要とする理由を説明しています。証拠の役割:技術的検証。情報源の種類:業界マニュアル。裏付け:ラミネート加工における機械的ばらつき。適用範囲に関する注記:Bフルートおよび類似の段ボール基材に適用されます 。↩
「リソラミネート包装 – Accurate Box Company, Inc」、 https://accuratebox.com/our-packaging/litho-laminated-packaging/。包装のプリプレス仕様では、印刷されたライナーを段ボールに貼り付ける際にバリが発生しないようにするために必要なブリードの詳細を規定しています。証拠の役割:技術仕様、ソースの種類:生産標準。サポート:ブリードマージンの具体的な測定値。範囲に関する注記:値は機械の精度によって異なる場合があります 。↩
「段ボールディスプレイに利用できる印刷オプションとは…」、 https://popdisplay.me/what-printing-options-are-available-for-corrugated-display-boxes/。段ボール包装の技術印刷ガイドラインでは、標準的な小判の裁ち落としマージンでは、型抜き時の端の露出を防ぐのに不十分であることが確認されています。証拠の役割:技術仕様書、情報源の種類:業界ハンドブック。サポート:包装に推奨される裁ち落とし幅。適用範囲に関する注記:特に段ボール基材向け 。↩
「GMIオフセット印刷パッケージ認証 – Netpak」、 https://www.netpak.com/en/packaging-resources/industry-articles/gmi-certification-for-litho-offset-packaging/。オフセット印刷ラミネート加工の製造仕様では、紙に印刷して段ボールにラミネートする際に画像品質を確保するために、特定のファイルキャリブレーションが必要であることが説明されています。証拠の役割:プロセス検証。ソースの種類:技術マニュアル。サポート:特殊な印刷要件。適用範囲に関する注記:ハイエンドの小売グラフィックに適用可能 。↩
「湿度と温度が…の機械的特性に及ぼす影響」、 https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/。業界文書では、加工および折り畳み工程中の段ボールの物理的な動きがアートワークのずれを引き起こすことが説明されています。証拠の役割:概念定義、情報源の種類:製造ガイド。裏付け:アートワークの安全ネットの正当化。範囲に関する注記:段ボールの許容誤差に関連 。↩



