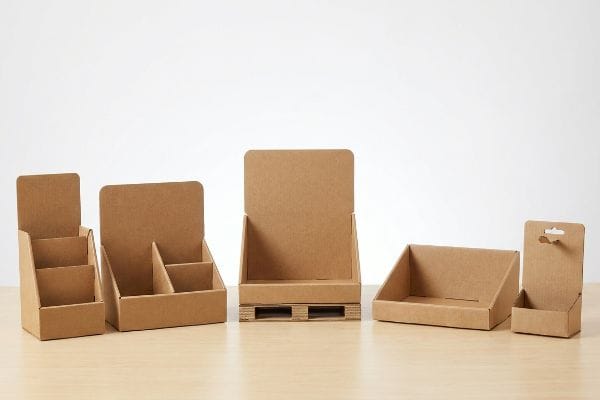
La scelta della struttura espositiva perfetta determina la velocità con cui il prodotto arriva sugli scaffali del punto vendita. Esploriamo insieme i principi fondamentali che guidano il successo del merchandising nei grandi magazzini.
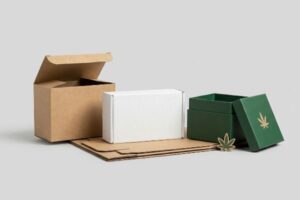
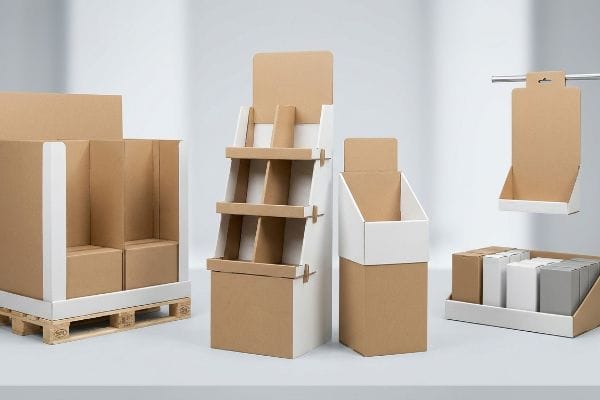
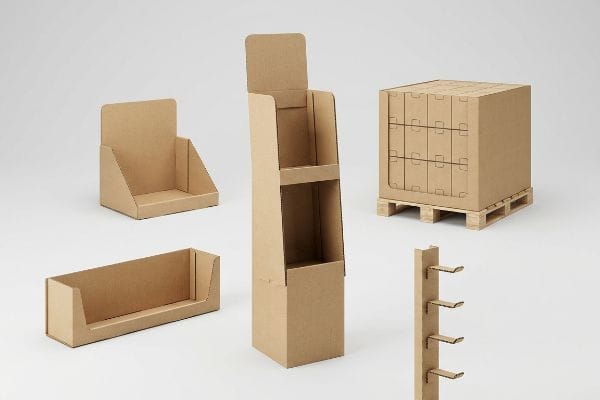
Le principali tipologie di espositori sono quelli da pavimento, da banco, da pallet, da scaffale e con linguette. Ogni struttura si adatta a specifiche strategie di merchandising, ottimizzando la visibilità del prodotto e l'efficienza dello spazio nelle diverse zone del negozio. La scelta del formato più adatto garantisce il rispetto dei limiti di spazio fisico previsti a livello internazionale e massimizza le opportunità di acquisto d'impulso.
Comprendere queste categorie fondamentali è solo il primo passo. Analizziamo ora gli aspetti meccanici di come queste unità riescono effettivamente a sopravvivere al difficile ambiente della vendita al dettaglio.
Quali sono i cinque tipi di display?
Passeggiando per un grande magazzino si nota una chiara gerarchia nel marketing spaziale. Sapere quale struttura adottare è fondamentale per il successo della propria campagna.
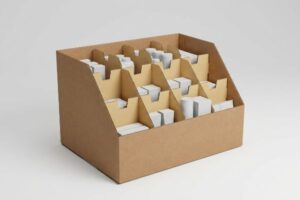
I cinque principali formati espositivi includono unità da pavimento autoportanti, strutture compatte da banco, espositori per pallet, vassoi a scaffale in linea e strisce verticali con clip. Questi formati, progettati in modo sistematico per adattarsi a diverse esigenze di spazio, garantiscono che i beni di largo consumo (CPG) si integrino perfettamente nelle corsie e nelle aree casse dei punti vendita ad alto traffico.
Ma la semplice scelta di una categoria da un catalogo non garantisce il dominio sugli scaffali.
Progettare le cinque strutture fondamentali per un impatto significativo nel settore della vendita al dettaglio
La strategia di vendita al dettaglio standard presuppone che l'abbinamento del prodotto a uno di questi cinque formati di base garantisca le vendite. I marchi spesso progettano espositori da pavimento o vassoi da scaffale basandosi esclusivamente sull'estetica visiva, confidando che i modelli fustellati standard siano intrinsecamente in grado di sostenere la merce. Si concentrano molto sulla grafica di alta qualità, ignorando completamente la fisica strutturale necessaria per mantenere in piedi questi diversi tipi di unitàsotto carico.
Vedo spesso questa trappola quando i marchi cercano di adattare un design per pavimenti a un'unità da banco senza ricalcolare le leggi della fisica. Quando il mio team ridimensiona una massiccia base per pavimenti in cartone ondulato a onda B per adattarla a un vassoio compatto per la cassa, il cartone spesso oppone resistenza ai raggi di piegatura più stretti. Ricordo vividamente di aver visto un commesso piegare con forza una micro-linguetta progettata troppo spessa, provocando uno strappo rumoroso a causa della rottura delle fibre di carta grezze sotto la tensione. Per risolvere questo problema, sostituisco rigorosamente il materiale con un substrato leggero in cartone ondulato a onda E per i formati più piccoli²,assicurando che le linguette ad incastro scorrano l'una sull'altra senza attrito, il che riduce i tempi di assemblaggio di ben il 40%³.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzo di lamiere ondulate spesse a forma di B per linguette da banco | Passa al flauto di Mi flessibile4 | Elimina le linguette di carta strappate |
| Ridimensionamento delle unità del piano 1:1 | Riprogettare i giochi di attrito5 | Velocizza l'assemblaggio degli impiegati |
| Forzare raggi di piega stretti | Applicare tolleranze di piegatura parametriche6 | Garantisce che il display rimanga perfettamente piatto |
Non mi affido mai a semplici formule matematiche di scala quando passo da un tipo di espositore all'altro. Far corrispondere con precisione il profilo ondulato alle dimensioni fisiche dell'unità è imprescindibile se si vuole che la struttura resista ai frequenti rifornimenti in negozio.
🛠️ La scrivania di Harvey: I vostri piccoli mobili da appoggio si strappano durante il montaggio perché il cartone è troppo spesso? 👉 Lasciatemi controllare la vostra fustella ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Che cos'è un display PDQ?
La velocità è la moneta di scambio per eccellenza nel moderno settore della vendita al dettaglio. Se la confezione rallenta un commesso, il prodotto finisce nel magazzino.
Il display PDQ è un vassoio "Pretty Darn Quick" pronto per la vendita al dettaglio, progettato per un rapido disimballaggio e un posizionamento immediato sugli scaffali. Queste strutture pre-imballate arrivano completamente cariche di merce, eliminando il lavoro manuale di rifornimento e integrandosi perfettamente nei sistemi di scaffalatura standard del negozio per aumentare istantaneamente la visibilità dei prodotti.
Conoscere la definizione di PDQ è facile, ma progettarne uno che funzioni effettivamente sotto pressione è una disciplina completamente diversa.
La fisica nascosta nella costruzione dei vassoi PDQ
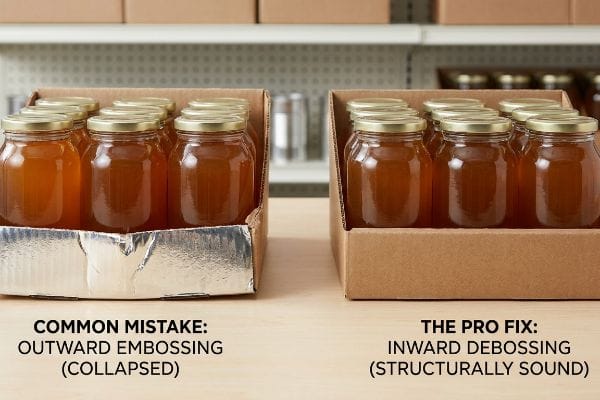
I team di marketing spesso progettano vassoi PDQ con caratteristiche tattili 3D di alta qualità, come la goffratura, per far risaltare il marchio sotto la forte illuminazione fluorescente. Considerano il bordo frontale di contenimento come un cartellone pubblicitario puramente estetico, puntando su una stampa a caldo aggressiva verso l'esterno per catturare l'attenzione dell'acquirente. Il presupposto teorico è che le finiture estetiche di alta gamma si adattino perfettamente al cartone ondulato standard senza comprometterne la resistenza fondamentale.
La realtà nel mio stabilimento è completamente diversa quando l'integrità strutturale incontra l'ambizione estetica. Recentemente ho testato un vassoio PDQ fortemente goffrato e la pressione verso l'esterno dello stampo ha allungato in modo aggressivo il rivestimento di carta superiore, assottigliando le fibre in una piega portante critica8.Quando ho impilato i pesanti barattoli di vetro da 20 libbre (9,07 kg) nel vassoio, il bordo anteriore indebolito si è visibilmente incurvato e le scanalature sono collassate sotto il peso statico. Ho immediatamente imposto il nostro protocollo di compressione della goffratura verso l'interno, spingendo l'utensile metallico verso il basso per densificare le 32ECT (Edge Crush Test)9 invece di allungarle, salvando la struttura e prevenendo un costoso crollo dell'espositore.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Goffratura sulle pieghe portanti | Passaggio alla goffratura interna | Previene il collasso del labbro anteriore10 |
| Allungamento delle fibre del rivestimento superiore | Densificazione delle scanalature interne ondulate11 | Mantiene la piena capacità di carico utile |
| Dare priorità all'estetica rispetto alla fisica | Spostare le texture lontano dalle pieghe12 | Elimina i costosi guasti dei vassoi |
Su ogni vassoio PDQ che progetto, isolo rigorosamente le finiture estetiche più pesanti dai punti di sollecitazione strutturale. La densificazione del pannello tramite goffratura offre una sensazione tattile di alta qualità senza sacrificare minimamente la capacità di carico.
🛠️ Harvey's Desk: I vostri vassoi PDQ di alta qualità si stanno incurvando o cedendo sotto il peso dei vostri prodotti? 👉 Richiedi un'analisi strutturale ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Che cosa significa PDQ in magazzino?
Prima ancora di arrivare nelle mani di un cliente, un vassoio PDQ deve superare le brutali e velocissime operazioni di smistamento di un centro di distribuzione commerciale.
Nel contesto della logistica di magazzino, l'acronimo PDQ si riferisce a unità pre-riempite e pronte per la vendita al dettaglio, progettate per un'immediata preparazione e distribuzione. Questi cartoni master modulari semplificano la movimentazione delle merci, consentendo agli operatori di carrelli elevatori e agli addetti alla ricezione di trasferire rapidamente i pallet di grandi dimensioni direttamente nelle aree di vendita attive, senza necessità di reimballaggio.
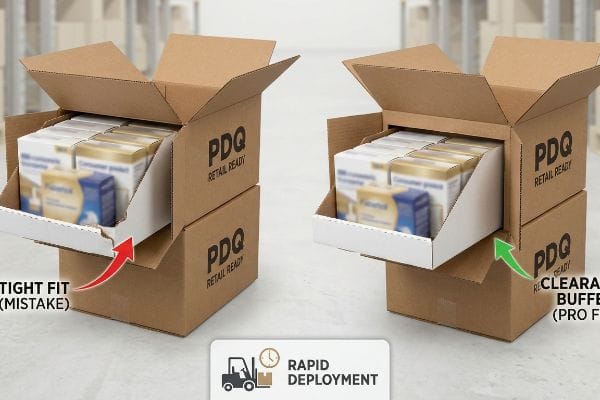
Ma trattare un PDQ da magazzino come una normale scatola di spedizione è la strada sicura per incorrere in ingenti storni di pagamento da parte dei rivenditori.
La trappola di attrito annidata nella logistica PDQ
I reparti acquisti in genere progettano cartoni di spedizione master che corrispondono esattamente, in scala 1:1, alle dimensioni esternedei loro vassoi PDQ. La logica comune suggerisce che un incastro perfetto e preciso offra la massima protezione durante il trasporto, eliminando completamente i movimenti interni. Si presume che questa strategia di contenimento aderente protegga il prodotto delicato, consentendo al contempo di risparmiare sui costi del cartone ondulato.
Questa teorica perfetta aderenza si trasforma in un vero incubo sulla banchina di ricevimento. Ho visto magazzinieri frettolosi tentare di estrarre un vassoio PDQ da 609,6 mm (24 pollici) perfettamente incastrato nella sua confezione, solo per scontrarsi con un enorme attrito superficiale dovuto all'incastro delle pareti di cartone grezzo e poroso. Sentendo la rigida resistenza fisica del cartone kraft vergine, finiscono per strappare con forza il pannello frontale del vassoio, lacerando in modo permanente il bordo di ritegno. Ho risolto questo problema progettando matematicamente un margine di sicurezza minimo di 6,35 mm (0,25 pollici) all'interno della scatola principale14, rompendo l'attrito e riducendo i tempi di disimballaggio di 15 secondi per unità.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| spedizionieri annidati con corrispondenza esatta 1:1 | Progettare un margine di sicurezza di 0,25 pollici15 | Impedisce ai lavoratori di strappare i vassoi |
| Ignorando l'attrito della superficie ondulata | Aggiungere spazi vuoti per l'estrazione perimetrale | Riduce di 15 secondi il tempo necessario per disimballare la merce16 |
| Estrazione forzata del vassoio stretto | Implementare tolleranze di accoppiamento a scorrimento17 | Garantisce una presentazione impeccabile della corsia |
Mi rifiuto di progettare cartoni master senza una tolleranza di offset geometrico calcolata. Una scatola ben imballata potrebbe anche resistere al camion delle consegne, ma verrà inevitabilmente distrutta dalle mani umane frustrate che cercano di disimballarla.
🛠️ Harvey's Desk: I rivenditori ti addebitano multe perché i vassoi PDQ si strappano durante il disimballaggio? 👉 Richiedi un controllo personalizzato della tolleranza di spedizione ↗ — Nessun modulo che innesca infinite chiamate di vendita. Solo puro valore.
Che cos'è il PDQ nella catena di approvvigionamento?
Quando la metodologia PDQ viene estesa alla catena di fornitura globale, si trasforma da un semplice formato di confezionamento in un ecosistema di dati altamente sincronizzato.
Nella catena di approvvigionamento, PDQ indica unità di merchandising ottimizzate e cross-docking che bypassano i tradizionali schemi di stoccaggio a magazzino. Utilizzando imballaggi in cartone ondulato standardizzati ed etichette di instradamento logistico preapplicate, questi espositori preassemblati accelerano la velocità di trasporto delle merci, trasferendole senza soluzione di continuità dai centri di produzione ai centri di distribuzione e direttamente sugli scaffali dei punti vendita.
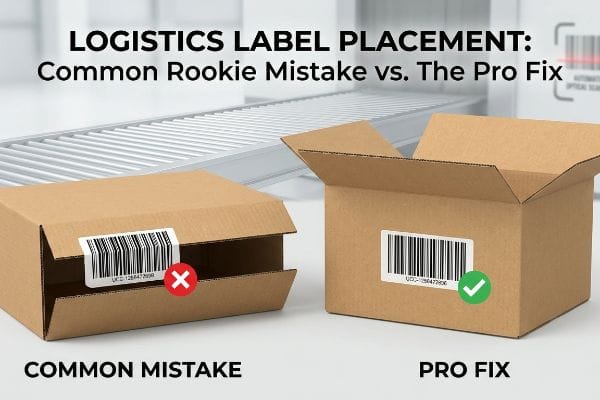
Ma conoscere la teoria non basta quando le macchine di smistamento automatizzate entrano in funzione e iniziano a scansionare la merce in arrivo.
Perché le etichette logistiche standard falliscono in fabbrica
I grafici spesso considerano i codici a barre per la logistica, come l'UCC-12818, come semplici adesivi estetici da posizionare ovunque sulla fustella di un cartone. Collocano questi blocchi di scansione cruciali proprio a ridosso dei bordi o delle linee di piegatura strutturali dell'imballaggio, cercando di mantenere i pannelli centrali liberi per i loghi del marchio. Il presupposto è che, finché il codice a barre è stampato in modo chiaro e con un elevato contrasto, gli scanner automatici dei fornitori di servizi logistici di terze parti (3PL) elaboreranno facilmente i dati.
Nel mio stabilimento, osservo regolarmente come proprio questo presupposto estetico provochi massicci blackout nella catena di approvvigionamento. Poiché il cartone ondulato a onda C di spessore elevato consuma materiale quando viene piegato a 90 gradi¹⁹,posizionare un codice a barre troppo vicino alla linea di piegatura provoca l'allungamento del rivestimento di carta esterno, deformando completamente le linee stampate lungo il raggio del bordo. Quando faccio passare questi cartoni deformati davanti ai nostri scanner ottici automatizzati, il laser non riesce a leggere la geometria piegata, arrestando immediatamente il nastro trasportatore con un forte allarme di errore e innescando costose code di rilavorazione manuale. Imponendo una rigorosa zona di esclusione per le etichette di 38,1 mm (1,5 pollici)²⁰ di distanza da tutte le pieghe, garantisco una ricezione automatizzata senza intoppi, facendo risparmiare ai clienti migliaia di euro in costi di reimballaggio.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Codici a barre sulle linee di piegatura strutturali | Applicare zone di divieto di accesso di 1,5 pollici21 | Elimina i costi di reimballaggio dei fornitori di servizi logistici terzi (3PL) |
| Ignorando il raggio di piegatura della tavola spessa | Spostare i dati su pannelli centrali piatti | Garantisce la lettura automatica dello scanner22 |
| Considerare le etichette come arte estetica | Separare la logistica dall'estetica | Elimina i ritardi massicci dei nastri trasportatori |
Ritengo che ogni codice a barre cruciale debba essere posizionato in un'area piana designata durante la fase di prestampa. Anche una sola linea deformata sullo scanner si traduce in ritardi e penalità devastanti che annullano l'intero margine di profitto della campagna.
🛠️ Harvey's Desk: Non lasciare che un difetto strutturale di 2 millimetri rovini il lancio in 500 negozi. 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Puoi negoziare le tariffe più basse al mondo per il cartone ondulato, ma quando un codice a barre UCC-128 deformato blocca uno scanner automatico di un fornitore di servizi logistici di terze parti, si generano costi di reimballaggio manuale che azzerano completamente il margine di profitto del progetto e paralizzano il lancio sul mercato. Oltre 500 brand manager utilizzano la mia checklist di prestampa per evitare proprio questi errori fatali nelle fasi iniziali. Smetti di fare supposizioni sulle tolleranze meccaniche e lascia che io controlli personalmente i tuoi file di cartone con il mio Controllo Pre-Flight Strutturale Gratuito ↗ per individuare costosi punti ciechi di scansione e assemblaggio prima che arrivino in fabbrica.
"PROGETTAZIONE STRUTTURALE DEI DISPLAY PER LA VENDITA AL DETTAGLIO INTERATTIVA…", https://www.bcipkg.com/display-structural-design-for-interactive-retail-displays/. Gli standard ingegneristici per gli imballaggi in cartone ondulato spiegano la fisica delle pareti portanti e la stabilità dei display autoportanti. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di ingegneria. Supporta: necessità della fisica strutturale per la stabilità. Nota di ambito: si applica ai display in cartone ondulato. ↩
"Legno ondulato E vs. Legno ondulato B: quale è quello giusto per le tue scatole personalizzate?", https://custompackaginghouse.com/e-flute-vs-b-flute-which-one-is-right-for-your-custom-boxes/?srsltid=AfmBOoo3sYG7ZXr-a9xJITd5vomDbivajDTRcjNMh66RmHa-EOEnx6fa. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: specifica tecnica; tipo di fonte: standard di ingegneria degli imballaggi. Supporta: l'uso del cartone ondulato E per espositori al dettaglio di piccole dimensioni. Nota di ambito: si applica ai materiali in cartone ondulato. ↩
"Una guida al cartone ondulato a onda E: a cosa serve e quando usarlo", https://www.accbox.com/blog/a-guide-to-e-flute-corrugated-what-its-good-for-and-when-to-use-it/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: metrica quantitativa delle prestazioni; tipo di fonte: studio sull'efficienza operativa. Supporta: riduzione dei tempi di assemblaggio attraverso l'ottimizzazione dei materiali. Nota di ambito: dati empirici sulla riduzione della manodopera. ↩
"Come scegliere il giusto tipo di onda nelle scatole di cartone ondulato", https://www.ucanpack.com/blog/post/choose-right-corrugated-flute-for-shipping-boxes. Specifiche tecniche sullo spessore e la flessibilità dell'onda ondulata per giustificare la superiorità dell'onda E per piccoli componenti pieghevoli. Ruolo della prova: convalida tecnica; tipo di fonte: standard del settore degli imballaggi. Supporta: il vantaggio di utilizzare l'onda E per le linguette da banco. Nota di ambito: specifico per i materiali in cartone ondulato. ↩
"Standard ADA per la progettazione accessibile Titolo III Regolamento 28 CFR …", https://www.ada.gov/law-and-regs/design-standards/1991-design-standards/. Linee guida di settore per tolleranze meccaniche e giochi nei componenti in cartone ad incastro per ottimizzare la velocità di assemblaggio e l'adattamento. Ruolo della prova: convalida del processo; tipo di fonte: linea guida di produzione. Supporta: l'affermazione che la riprogettazione dei giochi velocizza l'assemblaggio. Nota di ambito: si concentra sui meccanismi ad incastro a linguetta e fessura. ↩
"Determinazione analitica della rigidità flessionale di una struttura a cinque strati…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Principi di ingegneria relativi alla deformazione dei materiali e al calcolo delle tolleranze di flessione per garantire la planarità strutturale nei display pieghevoli. Ruolo della prova: validazione tecnica; tipo di fonte: manuale di ingegneria meccanica. Supporta: l'uso di tolleranze parametriche per prevenire la deformazione. Nota di ambito: si applica alla progettazione di imballaggi strutturali. ↩
"Imballaggi in cartone ondulato con design innovativo per una maggiore…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Breve spiegazione di come uno studio di scienza dei materiali o un manuale di ingegneria degli imballaggi supporti o confuti l'affermazione che i trattamenti estetici influenzino la resistenza del cartone. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria. Supporta: resistenza del materiale sotto la finitura. Nota di ambito: si applica al cartone ondulato standard. ↩
"Influenza delle linee di piegatura analogiche e digitali sulle proprietà meccaniche... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Studi ingegneristici sulla rottura del cartone ondulato dimostrano che lo stiramento dei rivestimenti nei punti di piegatura porta ad un'attenuazione localizzata delle fibre e a una ridotta resistenza alla compressione. Ruolo della prova: Spiegazione tecnica; tipo di fonte: Studio di scienza dei materiali. Supporta: Il meccanismo di rottura strutturale durante la goffratura. Nota di ambito: Si applica specificamente ai rivestimenti a base di cellulosa. ↩
"Comprendere la resistenza delle scatole di spedizione – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOorV57ZXGH_Uuw7O958PPzePBVVtIRttC2ma-HLvB4LGbV0RRo2m. Gli standard di settore per gli imballaggi in cartone ondulato definiscono il test di schiacciamento dei bordi (ECT) come misura della resistenza all'impilamento del cartone. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporti: la valutazione strutturale del vassoio PDQ. Nota di ambito: le prestazioni variano in base al tipo di cartone e al tipo di ondulazione. ↩
"Goffratura – MM Group", https://mm.group/packaging/technologies/embossing/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria del packaging. Supporta: vantaggio strutturale della debossing rispetto alla goffratura nelle aree portanti. Nota di ambito: specifico per vassoi PDQ in cartone ondulato. ↩
"Resistenza alla compressione degli imballaggi in cartone ondulato con…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: verifica scientifica dei materiali; tipo di fonte: standard per imballaggi in cartone ondulato. Supporta: la relazione tra densità delle ondulazioni e capacità di carico. Nota di ambito: focalizzato sulla conservazione delle fibre del rivestimento superiore. ↩
"Progettazione strutturale degli imballaggi: elementi chiave e processo – Arkay", https://www.arkay.com/resources/structural-packaging-design. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: migliori pratiche di progettazione; tipo di fonte: guida alla produzione di espositori per la vendita al dettaglio. Supporta: prevenzione dei cedimenti dei vassoi evitando sollecitazioni strutturali sulle aree testurizzate. Nota di ambito: si applica ai punti di piegatura ad alta sollecitazione. ↩
"Vassoi e scatole PDQ – Plus Printers", https://www.plusprinters.com/product/pdq-trays-and-boxes/?srsltid=AfmBOooqfOH4Qxg4PjjB-jMFKjoGzHQVWPF9l9GTRKmXE1trH832XKnI. Le guide autorevoli di ingegneria degli imballaggi verificherebbero se il dimensionamento 1:1 è una pratica di approvvigionamento standard per la spedizione pronta per la vendita al dettaglio. Ruolo della prova: standard tecnico; tipo di fonte: manuale di settore. Supporta: specifiche di approvvigionamento standard per unità PDQ. Nota di ambito: si concentra sulle norme per gli imballaggi in cartone ondulato. ↩
"Stima della resistenza alla compressione delle scatole di cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Verifica delle tolleranze standard del settore per i contenitori di spedizione in cartone ondulato per prevenire blocchi da vuoto o da attrito. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'affermazione che uno specifico buffer previene il blocco da attrito. Nota di ambito: applicabile agli imballaggi pronti per la vendita al dettaglio con scomposizione in strati. ↩
"Espositore da banco PDQ in cartone ondulato – Packaging Consultants, Inc.", https://pci-packaging.com/project/titleist-point-of-sale-display/. La documentazione tecnica sugli standard di ingegneria degli imballaggi per le spedizioni impilabili verificherebbe la distanza standard del settore per prevenire il cedimento del materiale. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: dimensione ottimale del buffer per vassoi in cartone ondulato. Nota di ambito: specifico per materiali in cartone ondulato. ↩
"Quale metodo chiude più velocemente gli spazi di estrazione: la retrazione in massa o...?", https://pmc.ncbi.nlm.nih.gov/articles/PMC8109172/. Uno studio sui tempi e movimenti o un rapporto sull'efficienza logistica quantificherebbe la specifica riduzione di tempo ottenuta implementando gli spazi di estrazione nella logistica PDQ. Ruolo della prova: metrica delle prestazioni; tipo di fonte: studio di ingegneria industriale. Supporta: guadagni di efficienza derivanti dagli spazi di estrazione. Nota di ambito: i risultati possono variare in base al livello di competenza del lavoratore. ↩
"Tolleranze RSC per formatrici e imballatrici di scatole – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Gli standard di ingegneria meccanica per le tolleranze nei materiali in cartone ondulato definirebbero i requisiti per i progetti a incastro per ridurre l'attrito durante l'estrazione. Ruolo della prova: standard tecnico; tipo di fonte: linea guida di produzione. Supporta: utilizzo di tolleranze a incastro per l'estrazione dei vassoi. Nota di ambito: applicabile ai progetti di cartone annidati. ↩
"Codici a barre GS1-128 nella logistica – Interlake Mecalux", https://www.interlakemecalux.com/blog/gs1-128-barcode-logistics. Gli standard di settore di GS1 definiscono l'UCC-128 (ora GS1-128) come standard globale per l'etichettatura logistica su container e cartoni master. Ruolo della prova: Definizione tecnica; tipo di fonte: Standard di settore. Supporta: L'identificazione dell'UCC-128 come codice a barre logistico specifico. Nota sull'ambito: UCC-128 è il nome precedente dello standard GS1-128. ↩
"La guida definitiva alle scatole di cartone ondulato - Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. I manuali di ingegneria degli imballaggi descrivono l'allungamento fisico dei rivestimenti esterni nel cartone ondulato a onda C durante la piegatura a 90 gradi. Ruolo della prova: Validazione tecnica; tipo di fonte: Manuale di ingegneria. Supporta: La causa della deformazione del codice a barre sui bordi curvi. Nota di ambito: Specifico per i profili di cartone ondulato. ↩
"[PDF] Standard della catena di fornitura degli imballaggi secondari", https://p2pi.com/file/PtPI16509cf4c7b5d4070798853/Walmart%2520Supply%2520Chain%2520Packaging%2520Guide%2520August%25202023.pdf. Gli standard di etichettatura logistica definiscono i margini minimi dalle linee di piegatura per garantire la leggibilità del codice a barre da parte degli scanner automatici. Ruolo della prova: convalida delle specifiche; tipo di fonte: standard di settore. Supporta: il margine di sicurezza di 1,5 pollici per le etichette. Nota sull'ambito: gli standard di settore possono variare in base alla regione o al fornitore. ↩
"Come stampare codici a barre scansionabili su imballaggi in cartone ondulato", https://www.keyence.com/products/marker/inkjet-printers/resources/inkjet-printer-resources/how-to-print-scannable-barcodes-on-corrugated-packaging.jsp. Standard di settore per il posizionamento dei codici a barre su imballaggi in cartone ondulato per prevenire errori di scansione causati da pieghe strutturali. Ruolo della prova: specifica tecnica; tipo di fonte: standard del settore degli imballaggi. Supporta: il requisito specifico del margine per il posizionamento dell'etichetta. Nota sull'ambito: gli standard possono variare leggermente a seconda del rivenditore. ↩
"Effetto dell'erogazione automatizzata di dosi unitarie con scansione di codici a barre su…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8678992/. Spiegazione tecnica di come evitare superfici curve (raggi di piega) garantisca che gli scanner di codici a barre lineari e 2D possano mantenere la lunghezza focale necessaria per letture corrette. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di automazione logistica. Supporta: la necessità di spostare i dati su pannelli piatti. Nota di ambito: specifico per sistemi di trasporto automatizzati ad alta velocità. ↩