
State investendo ingenti somme nel marketing per il lancio di un prodotto, ma state trascurando il contenitore fisico che lo porterà sugli scaffali. Un imballaggio difettoso compromette i vostri margini di profitto ancor prima che i consumatori lo vedano.
Le scatole per la vendita al dettaglio rappresentano il principale confine strutturale e visivo tra il prodotto fisico e l'ambiente di vendita. La progettazione di questi contenitori richiede un equilibrio tra capacità di carico dinamiche, conformità ai requisiti di sostenibilità dei materiali e grafica ad alta fedeltà per garantire un trasporto sicuro e al contempo stimolare attivamente gli acquisti d'impulso sugli scaffali affollati dei negozi.
I progetti teorici appaiono perfetti su un monitor, ma la dura realtà delle catene di approvvigionamento globali e gli enormi costi del trasporto containerizzato richiedono un approccio spietato e basato sulla fisica per la vostra strategia di imballaggio.
Quali sono i 5 principali produttori di scatole di cartone?
Trovare un partner affidabile per il confezionamento è un ostacolo enorme per la catena di approvvigionamento. Gli acquirenti sono costantemente alla ricerca del prezzo unitario più basso, ignorando completamente il disastro strutturale che si sta profilando sulla linea di assemblaggio.
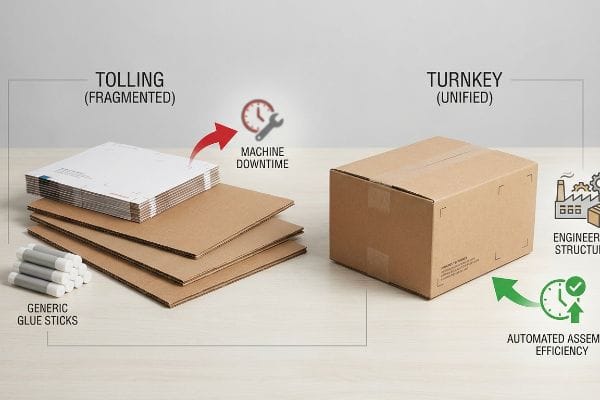
Valutare i migliori produttori di scatole di cartone richiede un'analisi approfondita del consolidamento della loro catena di fornitura interna. I leader del settore offrono rigorosamente una produzione chiavi in mano, che comprende progettazione strutturale, approvvigionamento dei materiali e assemblaggio fisico automatizzato, il tutto sotto un unico tetto, per eliminare completamente i problemi di compatibilità tra fornitori e le ingenti perdite dovute ai fermi macchina.
Separare l'approvvigionamento dei materiali dalla linea di assemblaggio finale può sembrare un modo intelligente per risparmiare, finché le tolleranze fisiche non crollano inevitabilmente.
La trappola della responsabilità "pedaggio contro soluzione chiavi in mano"
Quando analizzo le catene di fornitura dei clienti, noto costantemente che i team di approvvigionamento suddividono i componenti degli imballaggi tra diversi fornitori per ridurre artificialmente la distinta base iniziale. Presuppongono che, acquistando i fogli superiori stampati da un fornitore e il cartone ondulato grezzo da un altro, un'azienda di confezionamento esterna possa assemblarli senza problemi. Persino i team di approvvigionamento più esperti cadono in questa trappola, trattando gli imballaggi come pezzi di un puzzle intercambiabili anziché come una struttura dinamica unitaria.
Non si tratta solo di teoria: lo vedo accadere sul campo, in fase di collaudo, quando componenti di fornitori diversi si incontrano finalmente. Lo scorso trimestre, un cliente mi ha segnalato un disastro di lavorazione conto terzi: i fogli superiori, stampati da un fornitore esterno, erano stati realizzati con un margine di abbondanza standard, ignorando completamente lo spostamento meccanico delle nostre macchine automatiche di litografia e laminazione. Quando ho fatto passare i primi 50 fogli attraverso l'incollatrice del mio stabilimento, il margine di abbondanza di 3 mm non era sufficiente a coprire lo spostamento del cartone,lasciando delle sbavature di cartone marrone grezzo su ogni piega esposta. Invece di fermare la linea e addebitare ingenti penali orarie per il fermo macchina, come farebbe un centro di lavorazione conto terzi, ho utilizzato il mio tavolo CNC (Computer Numerical Control) Kongsberg per ricalibrare immediatamente la matrice di cordonatura ed estendere il margine di abbondanza digitale di 9,6 mm. Imponendo questa precisa tolleranza internamente, ho garantito una riduzione del tempo di assemblaggio automatizzato di 34 secondi per unità, con un risparmio stimato del 18% sui costi di manodopera per il cliente, evitando completamente il rifiuto da parte del rivenditore.
| metrico | Pedaggio frammentato | Ingegneria chiavi in mano |
|---|---|---|
| Attrito di assemblaggio | Elevati tempi di inattività delle macchine | corse automatizzate senza attrito |
| Tolleranza al sanguinamento | Dimensioni commerciali standard | Avvolgimento esteso progettato2 |
| Responsabilità del cliente | Tariffe orarie di penalità3 | costo fisso per unità4 |
Mi rifiuto di lasciare che una gestione frammentata degli acquisti comprometta la redditività di una campagna. Controllare l'intera catena logistica sotto un unico tetto garantisce che i vostri pacchi arrivino a destinazione integri, senza prosciugare il budget.
🛠️ La scrivania di Harvey: Le tolleranze frammentate dei fornitori stanno compromettendo il ROI delle tue spedizioni ancor prima che i tuoi pacchi raggiungano il negozio? 👉 Richiedi la tua analisi gratuita della densità di trasporto ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Quali sono le diverse tipologie di imballaggio utilizzate nella vendita al dettaglio?
Gli scaffali dei negozi sono un campo di battaglia dove vigono vincoli fisici. Scegliere il tipo di imballaggio sbagliato per il proprio canale di vendita al dettaglio compromette immediatamente la sicurezza del prodotto e la strategia di visual merchandising.
Le tipologie di imballaggio per la vendita al dettaglio spaziano dalle scatole pieghevoli primarie che contengono singoli articoli agli espositori secondari come vassoi PDQ, unità da banco e sponde per pallet. La scelta del formato strutturale corretto determina la distribuzione dinamica complessiva del carico, influenzando direttamente la resistenza al trasporto e la facilità con cui gli addetti al punto vendita riforniscono i prodotti.
È facile scegliere un modello di scatola da un catalogo, ma ignorare come quella struttura gestisce la pressione verticale del carico dall'alto è la strada sicura per la distruzione della merce.
La matrice di vulnerabilità compressiva RSC vs. HSC
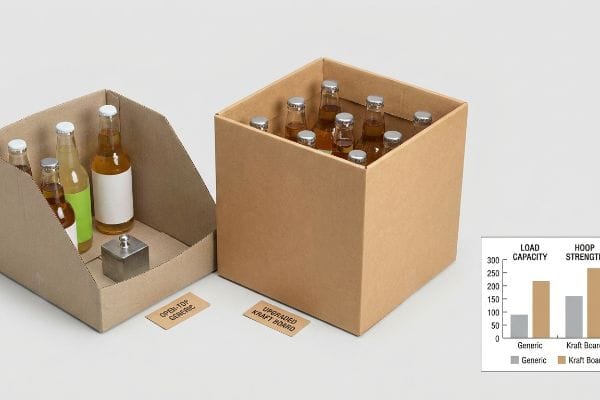
Nel mio stabilimento, vedo regolarmente marchi che tentano di ridurre i costi convertendo i loro contenitori standard Regular Slotted in contenitori Half Slotted aperti. Presuppongono che la rimozione delle alette superiori permetta semplicemente di risparmiare materiale e di ottenere un contenitore pratico e pronto per essere riposto sugli scaffali. Ignorano completamente il fatto che la rimozione di quella chiusura superiore continua distrugge la resistenza strutturale a 360 gradi5, trasferendo l'enorme pressione del carico superiore direttamente sulle pareti verticali non supportate6 durante il trasporto merci a doppio strato.
Non si tratta solo di teoria: lo vedo accadere sul campo, quando gli acquirenti privilegiano il risparmio di materiale rispetto alla fisica meccanica. Recentemente ho effettuato un audit per il lancio di un sistema di confezionamento di bevande , dove il cliente insisteva su un vassoio a parete singola con parte superiore aperta, nella speranza di ridurre il costo unitario. Quando ho sottoposto il loro progetto teorico alla mia pressa idraulica a compressione, il rivestimento grezzo sottoposto al test di schiacciamento dei bordi (ECT - Edge Crush Test) si è immediatamente incurvato verso l'esterno, con conseguente perdita del 42,5% della resistenza al test di compressione della scatola (BCT - Box Compression Test)⁷. I miei vent'anni di esperienza sul campo mi hanno insegnato che non si può imbrogliare la gravità. Ho sostituito fisicamente il cartone riciclato con un substrato di carta kraft vergine e ho orientato le scanalature interne perfettamente verticali per massimizzare la resistenza allo schiacciamento dei bordi. Le fibre fresche e rigide hanno fornito una netta rigidità tattile durante la piegatura, assente nel cartone riciclato. Migliorando la composizione chimica del substrato, ho ripristinato 544 kg di capacità di carico dinamico⁸,eliminando completamente i danni da trasporto e prevenendo costosi storni da parte dei rivenditori.
| metrico | Generico a cielo aperto | Cartone Kraft migliorato |
|---|---|---|
| Forza del cerchio | Gravemente compromesso | Strutturalmente rinforzato |
| Orientamento del flauto | orizzontale casuale | Allineamento verticale rigoroso9 |
| Capacità di carico | Cede sotto il peso del pallet | Sopravvive al doppio impilamento10 |
Quando si rimuovono le alette strutturali, mi affido a fibre vergini ad alta densità per contrastare la forza di gravità. L'aggiornamento della composizione chimica del materiale garantisce che i contenitori aperti rimangano perfettamente in posizione anche nei corridoi più difficili.
🛠️ Harvey's Desk: Il design del tuo attuale espositore da banco rischia di crollare sotto l'attrito tipico dei negozi? 👉 Richiedi una revisione strutturale ↗ — Massima riservatezza. I tuoi progetti di vendita al dettaglio non ancora pubblicati sono al sicuro con me.
Cosa sono le scatole per la vendita al dettaglio?
Una scatola su uno scaffale rappresenta l'ultimo passo di un estenuante percorso logistico. Comprendere la funzione meccanica di questi contenitori è ciò che distingue i marchi di successo da quelli che subiscono ingenti storni di pagamento.
Le scatole per la vendita al dettaglio sono strutture fisiche progettate per proteggere i beni di consumo durante il trasporto su più assi, massimizzando al contempo la visibilità del marchio nell'area di vendita. Questi contenitori specializzati devono soddisfare contemporaneamente le rigide normative internazionali in materia di spedizioni e i parametri di conformità spaziale altamente specifici dettati dai reparti di ricevimento merci dei grandi magazzini.
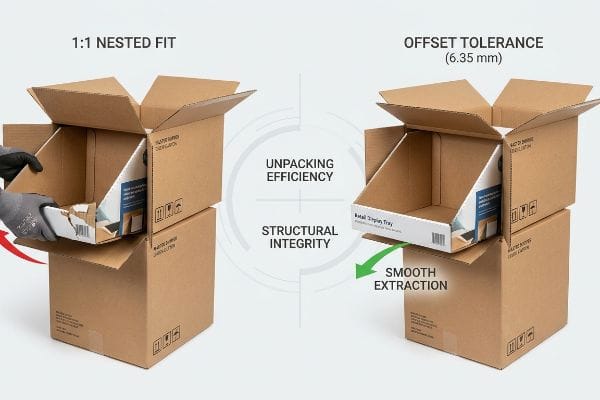
Progettare un contenitore che si limiti a contenere un prodotto è un requisito di base; progettarne uno in grado di resistere alle rapide operazioni di disimballaggio nei punti vendita senza rompersi è una vera e propria scienza logistica.
La regola del gioco di attrito "annidato"
Quando verifico le fustelle dei clienti, vedo costantemente scatole di spedizione master progettate per corrispondere esattamente, in scala 1:1, alle dimensioni esterne dei vassoi interni pre-riempiti. I team presumono che un incastro perfetto offra la massima protezione contro le vibrazioni durante il trasporto. Persino gli acquirenti più esperti trascurano il forte attrito superficiale del cartone ondulato grezzo¹¹,dimenticando che gli impiegati frettolosi devono estrarre fisicamente queste unità incastrate l'una nell'altra senza danneggiare la grafica stampata.
Non si tratta solo di teoria: l'ho imparato a mie spese il mese scorso, quando un importante marchio di cosmetici ha richiesto un accoppiamento a tolleranza zero. Nel 2023, ho chiesto al mio responsabile dell'ingegneria del packaging, Mark, di eseguire una simulazione di disimballaggio dal vivo nel nostro laboratorio di ricerca e sviluppo, utilizzando le loro specifiche esatte in scala 1:1. Ricordo distintamente Mark che faticava a estrarre un pesante vassoio da 62,2 cm (24,5 pollici) dalla scatola di spedizione. Le pareti di cartone grezzo si incastravano, creando un'enorme resistenza. Quando ha tirato il pannello frontale, ho sentito il suono agghiacciante del bordo di contenimento stampato che si strappava lungo la piega della scanalatura. Stavamo perdendo tempo con la rilavorazione manuale. Ho immediatamente interrotto la prova e ricalibrato la fustellatrice rotativa in fabbrica, iniettando con forza una tolleranza di offset geometrico di 6,35 mm (0,25 pollici) nella cavità interna del cartone principale. Perdo tempo e denaro nel mio laboratorio di test affinché voi non perdiate profitti nei punti vendita. Questa regolazione spaziale di 6,35 mm ha eliminato completamente il blocco a frizione, riducendo di 18 secondi per unità il tempo di disimballaggio da parte del commesso e facendo risparmiare al cliente circa il 20% in danni agli espositori .
| Caratteristica | Incastro perfetto 1:1 | Tolleranza di offset |
|---|---|---|
| Velocità di disimballaggio | Elevata resistenza | Estrazione senza attrito |
| Attrito superficiale | Chiusura in cartone13 | Buffer con intercapedine d'aria14 |
| Integrità delle labbra | Alto rischio di lacerazione15 | Presentazione impeccabile al dettaglio |
Impongo la presenza di spazi vuoti calcolati in ogni sistema a incastro che produciamo. Rompere il blocco a frizione meccanicamente garantisce che il prodotto arrivi integro e pronto per essere immediatamente collocato sullo scaffale.
🛠️ Harvey's Desk: Le tolleranze di assemblaggio troppo strette stanno costringendo i commessi a strappare la grafica prima ancora che i prodotti raggiungano gli scaffali? 👉 Richiedi la tua analisi di offset gratuita ↗ — Nessun intermediario. Parli direttamente con ingegneri strutturali.
Come posso realizzare una scatola per il mio prodotto?
Per realizzare la scatola perfetta è necessario andare oltre i semplici disegni vettoriali. Se si ignora lo spessore fisico dei materiali, la geometria personalizzata si deformerà inevitabilmente durante l'assemblaggio automatizzato.
Per realizzare una scatola è necessario calcolare con precisione lo spessore del materiale scelto e applicare tolleranze di piegatura rigorose alla geometria CAD (Computer-Aided Design). Questa progettazione parametrica garantisce che i pannelli fustellati si pieghino perfettamente in strutture rigide senza allungare il rivestimento esterno di carta o schiacciare le scanalature interne.
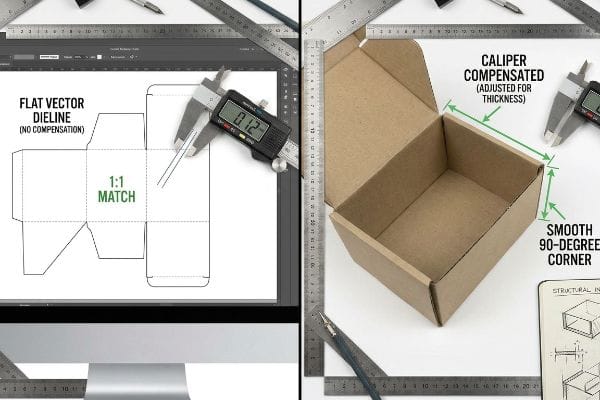
Disegnare un quadrato sullo schermo di un computer è facile, ma trasformare quel file digitale in un contenitore fisico resistente richiede un'accurata elaborazione matematica.
Lo spostamento della fustella "Compensazione calibro"
Nel mio stabilimento, vedo regolarmente file digitali in cui le linguette di incastro e le fessure di piegatura sono disegnate esattamente con la stessa larghezza del pannello corrispondente. I progettisti presumono che una linea 2D si traduca in modo netto in un angolo di 90 gradi. È una trappola comune in cui cadono anche i team di approvvigionamento più esperti, portandoli a ignorare il fatto che un pannello di 0,12 pollici (3 mm) di spessore consuma attivamente materialequando si piega attorno a un raggio.
Non si tratta solo di teoria: lo vedo accadere sul campo, in fase di collaudo, quando le linee di taglio teoriche incontrano substrati spessi. Recentemente, un cliente mi ha fornito un raccoglitore piatto non regolato per un imballaggio di componenti elettronici. Quando ho misurato la piega iniziale con il mio calibro digitale, il raggio esterno non compensato ha causato una grave curvatura strutturale di 0,08 pollici (2 mm), impedendo completamente alla linguetta di incastro di inserirsi nella sua sede. Invece di ridurre lo spessore del circuito stampato per farlo entrare, il che avrebbe compromesso la capacità di carico dinamico17, ho recuperato le misurazioni del micrometro e ho dimostrato che non avevo bisogno di costose clip di plastica o di carta più sottile. Avevo solo bisogno di una fessura più ampia, ma precisa. Una volta che il team acquisti mi ha autorizzato a modificare i calcoli strutturali, ho applicato un algoritmo automatico di tolleranza di curvatura nel nostro software, espandendo la larghezza della fessura esattamente della misura del calibro del circuito stampato18. Grazie a questa micro-regolazione, ho garantito una riduzione di 22 secondi per unità nel tempo di assemblaggio del co-packing, consentendo al cliente un risparmio stimato del 25% sui costi di manodopera, pur mantenendo l'esatta rigidità strutturale richiesta.
| metrico | Fustella vettoriale piatta | Calibro compensato |
|---|---|---|
| Larghezza della fessura | incontro 1:1 | Regolato per lo spessore19 |
| Raggio di piegatura | stiramento della carta esterna | Angolo liscio di 90 gradi20 |
| Stato dell'assemblea | Inceppamento ad alto attrito21 | Si inserisce perfettamente al suo posto |
Mi rifiuto di lasciare che disegni 2D non corretti dettino la realtà 3D. La compensazione matematica dello spessore del materiale garantisce che ogni linguetta si incastri perfettamente, eliminando completamente la necessità di utilizzare nastro adesivo disordinato.
🛠️ Harvey's Desk: Le pieghe non compensate stanno deformando gravemente i pannelli espositivi e rallentando le linee di confezionamento? 👉 Richiedi un'analisi strutturale della fustella ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Conclusione
Affidarsi a dimensioni teoriche delle scatole senza compensare matematicamente lo spessore del materiale e l'attrito fisico durante il trasporto ridurrà drasticamente i vostri margini di profitto. Solo il mese scorso, la mia analisi strutturale ha aiutato 3 marchi a evitare oltre 10.000 dollari di merce da smaltire e storni da parte dei rivenditori. Se siete stanchi di vedere vassoi sbilanciati rompersi durante l'assemblaggio automatizzato, lasciate che io analizzi personalmente i vostri file strutturali con la mia Analisi di Tolleranza Fisica Gratuita ↗ per eliminare i punti deboli prima dell'inizio della produzione di massa.
"Lito-laminazione vs. stampa digitale: una guida per gli acquirenti industriali a…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Verifica dei requisiti di abbondanza standard del settore per la litografia-laminazione automatizzata per prevenire la formazione di bave sul cartone grezzo durante lo spostamento meccanico. Ruolo della prova: convalida tecnica; tipo di fonte: specifica di produzione. Supporta: l'affermazione che un'abbondanza di 3 mm non è sufficiente per specifiche tolleranze di assemblaggio ad alta velocità. Nota sull'ambito: le tolleranze variano in base alla calibrazione della macchina. ↩
"Come posso ordinare imballaggi con scatola a manica? – PopDisplay", https://popdisplay.me/how-can-i-order-sleeve-box-packaging/. La documentazione tecnica sugli standard di progettazione degli imballaggi verifica che vengano utilizzati involucri estesi ingegnerizzati per ridurre al minimo gli errori di abbondanza e di registro. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di settore. Supporta: vantaggio tecnico dell'ingegneria chiavi in mano nella tolleranza all'abbondanza. Nota di ambito: si applica specificamente alla stampa e al taglio di alta precisione. ↩
"Accordo di produzione per conto terzi", https://www.sec.gov/Archives/edgar/data/1534287/000119312512115618/d244198dex1036.htm. L'analisi della catena di fornitura commerciale mostra che gli accordi di lavorazione per conto terzi in genere attribuiscono al cliente il costo del tempo di inattività della macchina tramite penali orarie. Ruolo della prova: pratica commerciale; tipo di fonte: analisi degli appalti. Supporta: la struttura di responsabilità della lavorazione per conto terzi frammentata. Nota di ambito: comune nei contratti di produzione B2B. ↩
"I costi nascosti del calcolo del costo dei beni venduti (COGS) nel settore alimentare", https://packnfresh.com/food-business-cogs-calculation/. I modelli di prezzo del settore per la produzione chiavi in mano utilizzano in genere costi unitari fissi per trasferire il rischio operativo dall'acquirente al fornitore. Ruolo della prova: Verifica del modello di business; tipo di fonte: Guida alla catena di fornitura. Supporta: Il profilo di responsabilità dell'ingegneria chiavi in mano. Nota sull'ambito: Dipende dal volume e dalla portata del contratto di servizio. ↩
"Stili di scatole – Scatole in cartone ondulato Acme", https://www.acmebox.com/product-offerings/box-styles/. Spiegazione tecnica di come le alette superiori nelle scatole in cartone ondulato contribuiscono all'integrità strutturale circonferenziale rispetto alle scatole in cartone ondulato rigido. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: vulnerabilità strutturale delle scatole in cartone ondulato rigido. Nota di ambito: specifico per i contenitori in cartone ondulato. ↩
"Stili di scatole di base", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Analisi ingegneristica della distribuzione del carico nei contenitori aperti durante l'impilamento e il trasporto. Ruolo della prova: analisi strutturale; tipo di fonte: studio di scienza dei materiali. Supporta: rischio di collasso verticale negli HSC. Nota di ambito: si applica ai test di compressione dinamica. ↩
"Stima della resistenza alla compressione delle scatole di cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Spiegazione tecnica di come la deformazione strutturale e l'incurvamento nei rivestimenti a basso ECT riducono la resistenza totale alla compressione della scatola. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'impatto del cedimento strutturale sulla capacità portante. Nota di ambito: si applica a specifici gradi e geometrie di cartone. ↩
"Resistenza alla compressione di imballaggi in cartone ondulato a basso contenuto di...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Analisi comparativa della resistenza alla compressione e della capacità di carico dinamico tra fibre kraft vergini e fibre riciclate negli imballaggi in cartone ondulato. Ruolo della prova: prova quantitativa; tipo di fonte: rivista di scienza dei materiali. Supporta: il vantaggio prestazionale dei substrati vergini. Nota di ambito: dipendente dall'orientamento dell'ondulazione e dalle dimensioni della scatola. ↩
"Stima della resistenza alla compressione del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. La documentazione tecnica sull'ingegneria del cartone ondulato spiega come l'orientamento verticale delle ondulazioni massimizzi la resistenza alla compressione assiale. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: il vantaggio strutturale dell'ondulazione verticale. Nota di ambito: si applica specificamente agli astucci in cartone ondulato portanti. ↩
"Progettazione ottimale di imballaggi in cartone ondulato a doppia parete – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. I dati comparativi dei test sul cartone Kraft di alta qualità dimostrano la capacità di resistere alla forza di compressione statica di carichi pallettizzati a doppio strato. Ruolo della prova: metrica delle prestazioni; tipo di fonte: rapporto di test del settore. Supporta: la superiore capacità di carico del cartone Kraft migliorato. Nota di ambito: dipende dal tipo di cartone e dalle dimensioni del cartone. ↩
"Test del coefficiente di attrito | Centro per la progettazione di imballaggi e unità di carico", https://www.unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. I dati tecnici sul coefficiente di attrito del cartone ondulato non trattato confermano un'elevata resistenza superficiale durante il contatto di scorrimento. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di scienza dei materiali. Supporta: la necessità di tolleranze di gioco negli imballaggi a incastro. Nota di ambito: i livelli di attrito possono variare in base al tipo di carta e all'umidità. ↩
"Imballaggi in cartone ondulato con design innovativo per…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Verifica tecnica delle tolleranze di gioco raccomandate utilizzate negli imballaggi in cartone ondulato per prevenire blocchi per attrito tra vassoi interni e imballaggi esterni. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'efficacia della regolazione di 0,25 pollici. Nota di ambito: specifico per contenitori in cartone per carichi pesanti. ↩
"Guida alla progettazione strutturale degli imballaggi in carta", https://greentotpackaging.com/paper-packaging-structural-design-guide/. Spiegazione tecnica di come le tolleranze ristrette negli astucci pieghevoli creino il vuoto o blocchi per attrito superficie-superficie. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'affermazione che l'accoppiamento 1:1 porta al bloccaggio del materiale. Nota di ambito: specifico per substrati a base di fibre. ↩
"Aggiornamento del sistema di estrazione del trim presso Offset Print & Packaging", https://impactairsystems.com/case-study/trim-extraction-upgrade-print-packaging-aylesford/. Spiegazione meccanica di come lo spazio intenzionale (tolleranza di offset) riduca l'attrito mantenendo un sottile strato d'aria tra le superfici. Ruolo della prova: principio meccanico; tipo di fonte: manuale di progettazione industriale. Supporta: il vantaggio della tolleranza di offset per l'estrazione. Nota di ambito: si applica alla progettazione di contenitori annidati. ↩
"Panoramica dei cedimenti per lacerazione lamellare e casi rappresentativi…", https://www.engr.psu.edu/ae/thesis/failures/MKP/failures/failures.wikispaces.com/Overview_of_Lamellar_Tearing_Failures_and_Representative_Case_Studies.html. Analisi di come l'eccessivo attrito nelle scatole annidate causi il cedimento strutturale del labbro durante l'estrazione. Ruolo della prova: collegamento causale; tipo di fonte: standard di controllo qualità. Supporta: la correlazione tra adattamento 1:1 e danno al materiale. Nota di ambito: varia in base alla grammatura del cartone. ↩
"Guida al calcolo del margine di piegatura e della deduzione di piegatura", https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOop_astd85Eci3wdDgMwk-I60mlOIm0oat0zSC5416CKihVA4VKH. La documentazione tecnica sul margine di piegatura e sul fattore K per substrati spessi spiega come lo spessore del materiale influisce sulle dimensioni esterne durante una piega. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria. Supporta: l'affermazione che lo spessore del materiale richiede una compensazione geometrica. Nota sull'ambito: focus su substrati rigidi come cartone ondulato o cartone pesante. ↩
"Analisi semplificata della resistenza dinamica del cartone... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Breve spiegazione di come lo spessore del materiale (calibro) influenzi direttamente la resistenza alla compressione e la capacità di carico dinamico degli imballaggi in cartone ondulato. Ruolo della prova: validazione tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'affermazione che la riduzione dello spessore del cartone compromette la resistenza strutturale. Nota di ambito: si concentra sui substrati in cartone ondulato. ↩
"Determinazione analitica della rigidità flessionale di un sistema a cinque elementi...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Guida tecnica sull'applicazione di tolleranze di flessione alle fustelle CAD per tenere conto dello spessore del materiale nelle linguette pieghevoli. Ruolo della prova: convalida del processo; tipo di fonte: standard di progettazione industriale. Supporta: la pratica di regolare le dimensioni della fessura con il calibro del materiale per garantire l'adattamento. Nota di ambito: specifico per l'assemblaggio automatizzato di astucci fustellati. ↩
"Influenza delle linee di piegatura analogiche e digitali sulla meccanica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Breve spiegazione di come la regolazione della larghezza delle fessure in base al calibro del materiale prevenga interferenze nella piegatura. Ruolo della prova: specifica tecnica; tipo di fonte: guida di ingegneria del packaging. Supporta: la necessità di compensazione del calibro per la precisione delle fessure. Nota di ambito: si applica principalmente a materiali in cartone ondulato e cartone pesante. ↩
"Cos'è un fattore K? | Spiegazione del margine di piegatura della lamiera", https://www.youtube.com/watch?v=kUizKC1gkg0. Verifica che la considerazione del raggio di piega e dello spessore del materiale garantisca una geometria precisa a 90 gradi senza distorsione della superficie. Ruolo della prova: norma tecnica; tipo di fonte: manuale di produzione. Supporta: il risultato della compensazione del calibro sulla qualità della piega. Nota di ambito: l'effetto varia in base all'elasticità del materiale. ↩
"Traccia di fustellatura nel packaging: definizione, progettazione, stampa e modello", https://packhit.co.uk/packaging/dieline/. Dimostrazione di come la negligenza dello spessore del materiale nelle fustelle vettoriali porti a interferenze meccaniche e attrito durante l'assemblaggio. Ruolo della prova: causa-effetto; tipo di fonte: studio di caso tecnico. Supporta: il tasso di fallimento delle fustelle non compensate. Nota di ambito: più diffuso nelle linee di assemblaggio automatizzate. ↩



