Spesso i marchi perdono margini di profitto scegliendo alla cieca metodi di stampa commerciali per i lanci nei punti vendita. La scelta di un processo di applicazione errato compromette sia l'integrità strutturale che l'impatto visivo sul punto vendita.
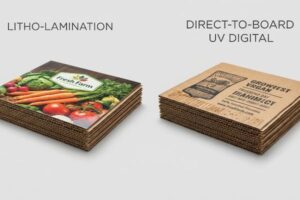
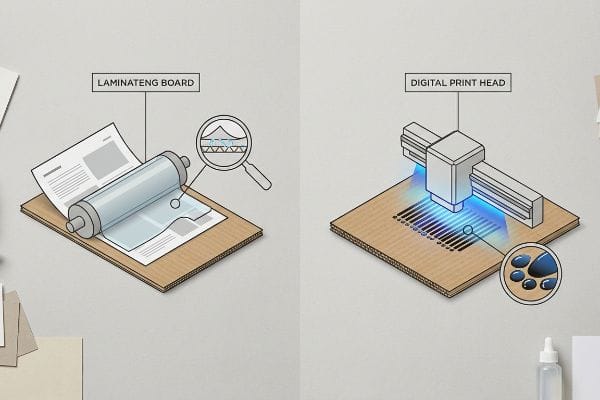
La stampa offset e quella digitale rappresentano processi produttivi distinti per i display in cartone ondulato. La stampa offset lamina i fogli stampati su pannelli rigidi utilizzando adesivi, mentre la stampa digitale diretta polimerizza l'inchiostro istantaneamente tramite luce UV. La scelta tra le due tecnologie determina i quantitativi minimi d'ordine, i tempi di consegna e la logistica di imballaggio.
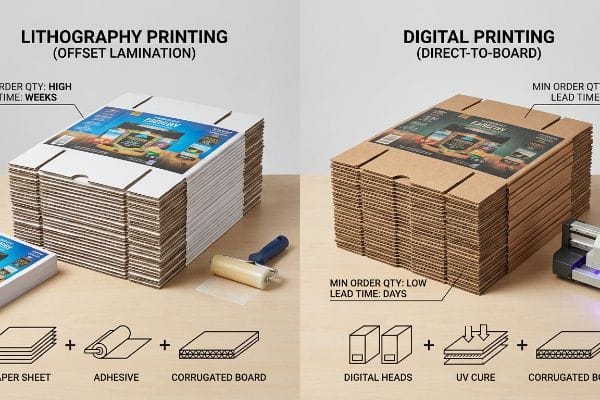
In qualità di ingegnere di produzione, non mi soffermo sui bei colori che appaiono sullo schermo; osservo come la chimica dell'inchiostro liquido e degli adesivi pesanti reagisce fisicamente con le fibre di carta grezza durante l'assemblaggio automatizzato.
La stampa offset è migliore di quella digitale?
La sola qualità di stampa non è sufficiente a determinare la superiorità. La vera prova sta nell'integrazione del sistema di erogazione dell'inchiostro scelto con la tempistica di produzione complessiva e la strategia di lancio sul mercato.
Dipende. La stampa litografica offre una risoluzione ad alta fedeltà senza pari e una corrispondenza esatta dei colori spot Pantone per tirature di grandi volumi. Tuttavia, richiede costose placcature metalliche e laminazione a umido, il che la rende un processo più lento e un investimento di capitale maggiore rispetto alle agili alternative digitali flatbed senza lastre per il packaging retail ad alta velocità.
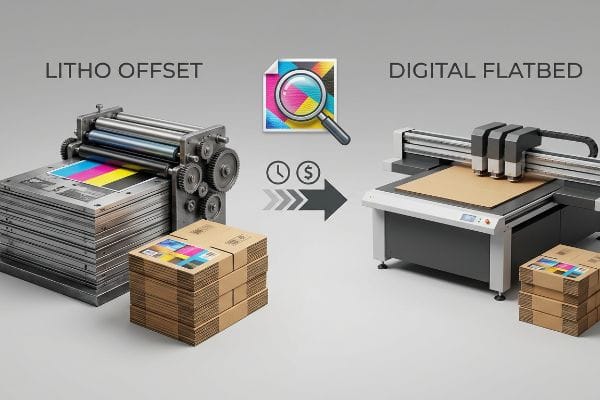
Quando gli acquirenti richiedono una qualità superiore, spesso presumono che i processi di stampa offset tradizionali siano l'unica strada percorribile per ottenere l'accettazione da parte del mercato al dettaglio, ignorando la logistica a monte.
Matrice costi di placcatura vs. output ad alta fedeltà
Quando verifico le fustelle dei clienti, noto costantemente modelli di approvvigionamento che spingono i team a specificare la litografia offset per ogni singola campagna promozionale, indipendentemente dalla dimensione del lotto. È una trappola comune in cui cadono anche gli acquirenti più esperti, i quali presumono che il tradizionale processo commerciale sia l'unico modo per ottenere un contrasto realmente pronto per la vendita al dettaglio. Ciò che non comprendono è che la litografia tradizionale richiede la creazione di lastre metalliche fisiche per ogni singolo strato di colore CMYK1 (ciano, magenta, giallo, nero), il che comporta costi di impostazione iniziali elevatissimi e allunga notevolmente i tempi di consegna prima ancora che venga tagliata una singola scatola.
Nel mio stabilimento, vedo regolarmente marchi che cercano di forzare una rapida produzione di prova di 200 unità attraverso un tradizionale processo di litografia e laminazione. Il disegno CAD vettoriale (Computer-Aided Design) sembra perfetto, ma durante i test iniziali di pre-produzione in fabbrica, il tempo di impostazione sulla nostra macchina da stampa offset Heidelberg a 6 colori assorbe ben quattro giorni interi solo per la registrazione delle lastre. Imponendo un rigoroso protocollo di attrezzaggio, ho spostato le loro campagne a tiratura limitata sui nostri tavoli da taglio CNC (Computer Numerical Control) Kongsberg abbinati a stampanti digitali UV ad alta velocità. Questo ha eliminato completamente il collo di bottiglia delle lastre metalliche, consentendo l'avvio immediato della stampa. Eliminando queste fasi di attrezzaggio eccessivamente complesse, garantisco che il di assemblaggio del co-packing si riduca di ore, facendo risparmiare ai clienti migliaia di euro in costi di attrezzaggio non necessari e assicurando che i display in cartone ondulato con test di resistenza alla compressione dei bordi (Edge Crush Test)vengano spediti perfettamente piatti. Poiché il cartone ondulato viene spedito piatto, un singolo container di cartone imballato in piano sostituisce 4 container di espositori rigidi preassemblati³,fungendo da enorme moltiplicatore dei costi di trasporto per il ROI totale della tua campagna.
| Focus sulle metriche | Presupposto ereditario | Realtà ingegnerizzata |
|---|---|---|
| Velocità della regione | 4-5 giorni (Placcatura)4 | Trasferimento file istantaneo |
| Costo del capitale | Attrezzatura iniziale pesante | Nessun costo di attrezzaggio |
| Volume ottimale | Oltre 2.000 unità5 | Da 100 a 1.000 unità6 |
Mi rifiuto di lasciare che i marchi sprechino il loro budget di marketing su piastre metalliche quando una campagna a tempi rapidi richiede agilità. Adattare con precisione il flusso di lavoro alla dimensione del lotto è il modo in cui proteggo le vostre tempistiche e garantisco i vostri margini di profitto.
🛠️ Harvey's Desk: Le tue elevate spese di avviamento stanno compromettendo il ROI delle tue campagne promozionali a breve termine ancora prima che l'inchiostro si asciughi? 👉 Richiedi un audit gratuito della metodologia di stampa ↗ — Analizzo personalmente ogni file strutturale entro 24 ore.
Quali sono gli svantaggi della litografia?
La minaccia maggiore nella produzione offset tradizionale non è la scarsa corrispondenza dei colori, bensì la reazione chimica invisibile e altamente distruttiva che si verifica all'interno del circuito stampato stesso.
Gli svantaggi della litografia includono gravi deformazioni strutturali dovute all'umidità, tempi di asciugatura prolungati ed elevati costi iniziali di attrezzaggio. Gli adesivi a base d'acqua necessari penetrano nei substrati ondulati porosi durante la laminazione, creando un'enorme tensione superficiale che fa sì che i pannelli piani si incurvino violentemente verso l'interno durante l'indurimento all'aria ambiente della fabbrica.
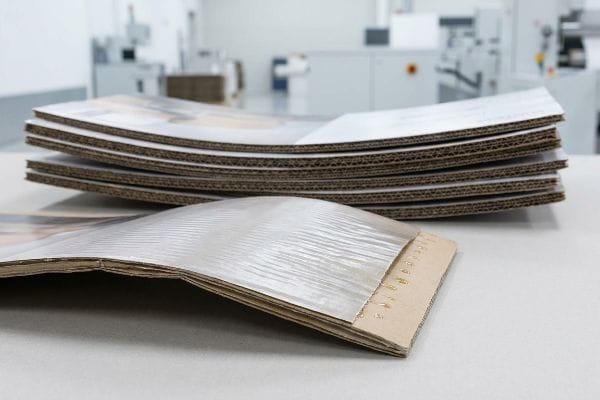
Gli acquirenti pensano che il montaggio di un rivestimento stampato di alta qualità su un pannello rigido crei un pannello permanentemente piatto, ma la fisica dice il contrario.
La distorsione da umidità del PVA
Quando esamino le specifiche degli imballaggi in arrivo, noto costantemente che i progettisti considerano la laminazione litografica come un semplice e immediato miglioramento estetico. Presentano fustelle vettoriali piatte che ignorano completamente lo spessore del cartone ondulato e l'enorme quantità di adesivo liquido necessaria per incollare il foglio superiore a un cartone ondulato spesso. Ignorano del tutto la realtà chimica per cui questa colla liquida alla fine si asciuga, si restringe ed esercita una forza di trazionesu tutta la superficie della struttura di vendita al dettaglio.
Nel mio stabilimento, osservo regolarmente cosa succede quando la progettazione teorica incontra la chimica della carta. Utilizziamo un adesivo PVA (acetato di polivinile) a base d'acqua per la laminazione. Quando misuro l'assorbimento di umidità su un pannello laterale non controllato da 60 pollici (152,4 cm), il PVA in fase di asciugatura crea un'enorme tensione superficiale⁸che fa sì che l'intera parete espositiva si deformi e si incurvi verso l'interno come una patatina, sballando le tolleranze degli incastri fino a 0,14 pollici⁹( 3,5 mm). I miei vent'anni di esperienza sul campo mi hanno insegnato a progettare un rigoroso protocollo di peso di polimerizzazione. Impilando i pannelli umidi sotto piastre di pressione a peso morto preciso per 24 ore e specificando una struttura bilanciata di pannelli duplex con un rivestimento posteriore, neutralizzo completamente la tensione superficiale. Imponendo questa chimica fisica di polimerizzazione piana, garantisco che l'espositore finale sia perfettamente verticale sul punto vendita, riducendo l'attrito di assemblaggio ed eliminando completamente il rischio di spedizioni rifiutate a causa di pareti piegate o deformate.
| Metrica strutturale | Laminazione generica | Protocollo di cura ingegnerizzato |
|---|---|---|
| planarità del pannello | Grave incurvamento verso l'interno10 | Tolleranza perfettamente a piombo |
| Chimica della colla | Evaporazione incontrollata | PVA polimerizzato a pressione11 |
| Attrito di assemblaggio | Le linguette si strappano durante l'installazione | Co-confezionamento senza attrito |
Lasciare asciugare naturalmente il cartone ondulato bagnato è una ricetta sicura per il cedimento strutturale. Io sottopongo ogni pannello laminato a un ciclo di polimerizzazione sotto pressione perché un espositore deformato non può reggere il peso dinamico tipico dei prodotti in vendita.
🛠️ La scrivania di Harvey: Il tuo attuale espositore laterale rischia di incurvarsi e rompersi a causa delle fluttuazioni di umidità reali? 👉 Richiedi un test di stabilità ↗ — Massima riservatezza. I tuoi design non ancora pubblicati sono al sicuro con me.
Cosa è meglio, una stampa o una litografia?
Il confronto tra stampe dirette standard e litografie laminate richiede la comprensione delle tolleranze meccaniche del taglio automatizzato. Non si tratta solo di una questione di preferenze estetiche.
Il dibattito tra stampa e litografia si concentra sull'applicazione fisica dell'inchiostro sul supporto. La litografia offre una profondità visiva superiore grazie a un foglio superiore laminato, che richiede margini di abbondanza meccanica più ampi. La stampa diretta offre tolleranze di registro più strette, ma spesso sacrifica la finitura lucida fotorealistica di alta qualità, tipica del mercato di fascia alta.
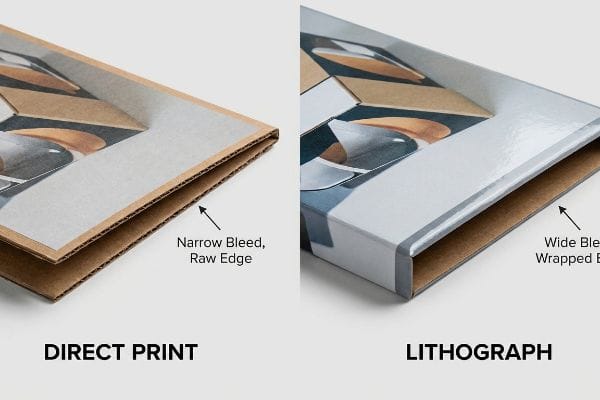
Il passaggio da uno schermo digitale a una scatola di cartone pieghevole mette in luce i cambiamenti meccanici nascosti che avvengono all'interno dei macchinari di produzione ad alta velocità.
La meccanica ingegneristica alla base dello spostamento della laminazione
Per comprendere la differenza fisica tra la stampa standard e la litografia, dobbiamo esaminare oggettivamente il processo di montaggio fisico. La stampa diretta tradizionale applica l'inchiostro direttamente su un substrato, il che significa che la grafica è fissata in modo permanente alle coordinate strutturali del cartone. La litografia, invece, stampa la grafica su un sottile foglio superiore12 , che deve poi essere incollato meccanicamente al nucleo spesso e ondulato13 durante una fase di produzione secondaria.
Poiché la litografia si basa su macchine automatizzate per allineare e pressare insieme questi due materiali separati ad alta velocità, si verifica una naturale variazione meccanica. Il foglio superiore si sposta leggermente durante l'adesione al supporto in cartone ondulato. Per compensare questo movimento, gli ingegneri del packaging estendono matematicamente il margine di abbondanza della grafica, spesso portandolo a un rigoroso margine di sicurezza di 0,5 pollici (12,7 mm) oltre la linea di taglio fisica. Questo margine di abbondanza calcolato garantisce che, quando la fustella in acciaio imprime la forma, la grafica stampata avvolga completamente ogni bordo esposto. Senza calcolare questo spostamento meccanico di laminazione nel software RIP (Raster Image Processor) di prestampa, il display pieghevole finale mostrerebbe bordi di cartone marrone grezzo , compromettendo l'estetica di alta qualità richiesta per la vendita al dettaglio di fascia alta negli Stati Uniti.
| Meccanico di processo | Applicazione diretta | Litografia laminata |
|---|---|---|
| Tolleranza al sanguinamento | 0,125 pollici (3,1 mm) | 0,5 pollici (12,7 mm) |
| Legame del substrato | Polimerizzazione in un'unica fase | Adesione a più fasi |
| Aspetto del bordo | Flauti grezzi visibili | Grafica completamente rivestita |
Insegno ai miei team di ingegneri che la precisione nel confezionamento non consiste nell'eliminare le variazioni delle macchine, bensì nel pianificare matematicamente tali variazioni prima ancora che le lame d'acciaio colpiscano il cartone.
🛠️ Harvey's Desk: I bordi fustellati del tuo prodotto lasciano intravedere il cartone marrone grezzo, rovinando l'estetica premium del tuo marchio sugli scaffali? 👉 Richiedi un audit gratuito del margine di stampa ↗ — Nessun intermediario. Parli direttamente con ingegneri strutturali.
Quali sono gli svantaggi della stampa digitale?
Sebbene i flussi di lavoro digitali diretti eliminino le lastre metalliche e accelerino i tempi di immissione sul mercato, introducono gravi limitazioni quando i marchi richiedono una coerenza cromatica aziendale assoluta su supporti diversi.
Tra gli svantaggi della stampa digitale vi è l'impossibilità di utilizzare colori spot Pantone fedeli, dovendo invece affidarsi alla miscelazione ottica CMYK, che può risultare poco nitida su cartone ondulato non sigillato. Inoltre, la velocità di produzione delle stampanti digitali a letto piano è significativamente inferiore per unità rispetto alle macchine da stampa offset ad alto volume, rendendo le campagne di vendita al dettaglio su larga scala economicamente inefficienti.
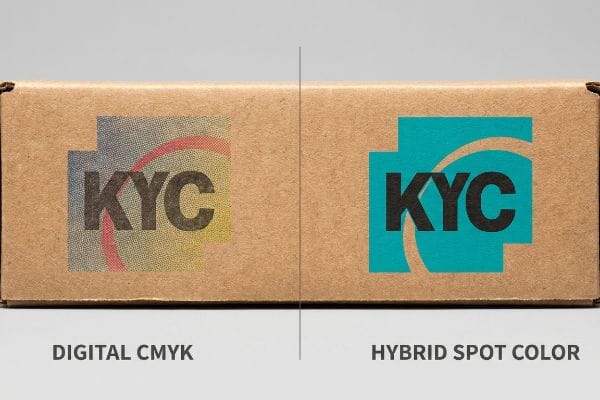
Affidarsi a una stampante digitale per riprodurre un colore aziendale rigorosamente protetto su materiale di imballaggio grezzo spesso si traduce in un disastro estetico.
La trappola per fango dei mezzitoni CMYK
Quando verifico le fustelle dei clienti, vedo costantemente team di marketing che inviano grafica digitale creata interamente in formati di processo standard, presumendo che una stampante digitale diretta si adatti perfettamente ai loro schermi retroilluminati. Inviano ciecamente questo file alla produzione di massa, ignorando completamente il comportamento fisico delle minuscole gocce di inchiostro digitale sovrapposte quando colpiscono un testliner altamente poroso15.Presuppongono che la testina di stampa digitale possa vincere le leggi della fisica della carta grezza senza un rivestimento superiore sigillante16.
Nel mio stabilimento, vedo regolarmente le conseguenze dell'affidarsi esclusivamente ai colori di processo digitali per i loghi di grandi dimensioni dei marchi. Quando estraggo le bozze iniziali dalla stampante digitale e misuro i pigmenti sotto la dura illuminazione D50 tipica dei negozi, i punti di mezzatinta CMYK si sono assorbiti in modo non uniforme nelle fibre¹⁷,con il risultato di un logo granuloso e sbiadito che presenta un'enorme variazione di colore Delta-E¹⁸.Il team acquisti del cliente spesso cerca di accettare questo risultato poco nitido per risparmiare qualche centesimo sui costi di impostazione. Ho recuperato le letture dello spettrofotometro e ho dimostrato che non era necessario accettare un branding compromesso; ho intercettato il file, ho separato il livello principale del logo e l'ho inviato a una macchina da stampa ibrida per inondare la base digitale con un inchiostro spot PMS (Pantone Matching System) preciso e monocomponente. Una volta che il team acquisti mi ha permesso di regolare il profilo di prestampa, questa iniezione di colore spot ha eliminato completamente la grana della mezzatinta. Grazie a questa gestione ibrida del colore, garantisco che l'esposizione raggiunga un'elevata visibilità a contrasto da una distanza di 6,1 metri (20 piedi), massimizzando l'attrazione d'impulso nel corridoio e prevenendo al contempo il rifiuto da parte dei rivenditori per violazione degli standard del marchio.
| Meccanico del colore | CMYK digitale puro | Protocollo spot ibrido |
|---|---|---|
| Consegna del pigmento | Punti di inchiostro sovrapposti19 | Inondazione solida premiscelata20 |
| Contrasto laterale | Granuloso e sbiadito | Visibilità nitidissima |
| Visibilità al dettaglio | Si mimetizza con lo sfondo | Interruzione di 20 piedi21 |
Non permetterò mai che una miscela digitale CMYK non sigillata rovini il logo principale di un marchio. Solo così posso garantire che la tua grafica resista al caos visivo di un grande magazzino, offrendo una copertura di pigmento decisa e uniforme.
🛠️ Harvey's Desk: Il tuo logo aziendale appare sbiadito, sgranato o con colori alterati quando stampato direttamente su imballaggi in cartone ondulato? 👉 Richiedi una consulenza sulla strategia di colore Delta-E ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Conclusione
Affidarsi a presupposti di stampa generici causerà inevitabilmente gravi deformazioni chimiche, artefatti di mezzitoni CMYK e massicci problemi di sbiancamento dei bordi che comprometteranno l'integrità strutturale dei vostri espositori. Solo il mese scorso, la mia verifica strutturale ha aiutato 3 marchi a evitare oltre 10.000 dollari di merce da smaltire e storni da parte dei rivenditori. Per evitare che i vostri espositori si deformino a causa delle difficili condizioni di vendita, lasciate che io esegua personalmente un audit completo di laminazione e prestampa su cartone ondulato sui vostri file strutturali ↗ per garantire un assemblaggio senza intoppi e un impatto visivo assoluto.
"Il processo di stampa: stampa offset – Walsworth", https://www.walsworth.com/blog/the-printing-process-offset-printing. [Un manuale tecnico sui processi di stampa commerciale confermerebbe che la litografia offset richiede lastre fisiche separate per ogni strato di colore utilizzato nel processo CMYK]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale industriale. Supporta: i costi generali e i tempi di consegna associati alla configurazione litografica. Nota di ambito: si applica alla litografia offset standard, non alla stampa digitale]. ↩
"[PDF] Specifiche del cartone ondulato – Fibre Box Association", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. [Gli standard di settore per il test di schiacciamento dei bordi (ECT) definiscono la resistenza all'impilamento e la capacità portante del materiale ondulato 32 ECT]. Ruolo della prova: specifica tecnica; tipo di fonte: standard di ingegneria dei materiali. Supporti: integrità strutturale. Nota di ambito: i valori ECT sono specifici per ondulazione e composizione del cartone. ↩
"Espositori in cartone assemblati vs. imballati: costi, spedizione e installazione", https://leader-display.com/flat-pack-vs-assembled-cardboard-display/. [I parametri di riferimento logistici per gli imballaggi al dettaglio quantificano la riduzione del volume di spedizione passando da espositori rigidi a espositori in cartone ondulato pieghevoli]. Ruolo della prova: verifica quantitativa; tipo di fonte: rapporto del settore logistico. Supporta: moltiplicatore del trasporto e ROI. Nota di ambito: i rapporti effettivi variano in base alla geometria del prodotto. ↩
"Stampa offset – Wikipedia", https://en.wikipedia.org/wiki/Offset_printing. [Le guide standard del settore sulla stampa commerciale verificherebbero il tempo tipico richiesto per la creazione della lastra, la polimerizzazione e la calibrazione della macchina da stampa]. Ruolo della prova: verifica fattuale; tipo di fonte: manuale tecnico. Supporta: velocità di impostazione della litografia tradizionale. Nota di ambito: le tempistiche variano in base alla capacità dell'impianto. ↩
"Stampa offset vs. stampa digitale: confronto tra dimensioni, colori e costi", https://theprintauthority.com/printing/offset_vs_digital_printing/. [I documenti di analisi dei costi di stampa definiscono in genere la soglia di produzione in cui l'elevato costo di impostazione della litografia offset è compensato da costi unitari inferiori]. Ruolo della prova: benchmark economico; tipo di fonte: white paper di settore. Supporta: volume ottimale per la litografia. Nota di ambito: la soglia dipende dalla complessità del lavoro. ↩
"Cosa sapere sulle tirature di stampa: tirature brevi vs. stampa di grandi volumi", https://www.ambrosetheprinter.com/blog/what-to-know-about-print-runs-short-run-vs-large-volume-printing. [Le specifiche tecniche per le macchine da stampa digitali delineano la finestra di efficienza per la produzione di tirature brevi in assenza di costi di attrezzaggio]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale dell'apparecchiatura. Supporta: volume ottimale per la stampa digitale. Nota di ambito: varia a seconda della tecnologia della macchina da stampa. ↩
"Effetti dell'umidità nel processo di laminazione – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Una fonte tecnica sulla chimica degli adesivi o sull'ingegneria degli imballaggi spiegherebbe come le colle a base d'acqua si restringono durante l'evaporazione, creando una tensione di trazione sul substrato]. Ruolo della prova: meccanismo tecnico; tipo di fonte: manuale di ingegneria. Supporta: la causa fisica della deformazione dovuta all'umidità. Nota di ambito: si riferisce specificamente agli adesivi a base d'acqua utilizzati nella litografia-laminazione. ↩
"[PDF] Corrugated Board Twist Twist watt – cause e rimedi – TAPPI.org", https://imisrise.tappi.org/download.aspx?key=92APR097. [Un riferimento di scienza dei materiali descriverebbe in dettaglio come l'evaporazione dell'acqua dagli adesivi PVA crea un restringimento differenziale e una tensione superficiale nei substrati di cellulosa porosa, portando alla curvatura]. Ruolo della prova: Validazione tecnica; tipo di fonte: Manuale di scienza dei materiali. Supporta: La causa fisica della deformazione del substrato. Nota di ambito: Specifico per adesivi a base d'acqua. ↩
"Guida completa alla tolleranza dimensionale delle scatole di cartone ondulato – Upack", https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOoq_LWSDMt97Zeg0w9zQc4SG6M0I63L11lt0rcVdpk7ttW4LgaNE. [Gli standard di ingegneria degli imballaggi fornirebbero metriche tipiche di deviazione dimensionale per i cartoni ondulati di grande formato soggetti a deformazione indotta dall'umidità]. Ruolo della prova: benchmark quantitativo; tipo di fonte: standard di settore. Supporta: la scala della perdita di tolleranza strutturale. Nota di ambito: varia in base al grado del substrato e alle dimensioni del pannello. ↩
"L'uso di tecniche di produzione additiva nello sviluppo di...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11054453/. [Una fonte autorevole sulla chimica degli adesivi spiega come la perdita di umidità non uniforme durante la laminazione generica con PVA causi stress interni che portano a una deformazione strutturale]. Ruolo della prova: spiegazione causale; tipo di fonte: manuale tecnico. Supporta: impatto della laminazione generica sulla planarità del pannello. Nota di ambito: specificamente per quanto riguarda gli adesivi a base di PVA nei pannelli offset. ↩
"Stabilità termica e meccanismi di decomposizione del PVA/PEGDA…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566940/. [La documentazione tecnica sui protocolli di polimerizzazione dimostra come l'applicazione di una pressione controllata durante il processo di indurimento del PVA prevenga la deformazione del circuito stampato]. Ruolo della prova: specifica tecnica; tipo di fonte: standard di produzione. Supporta: efficacia dei protocolli di polimerizzazione ingegnerizzati. Nota di ambito: si applica ai processi di laminazione industriale. ↩
"Guida 101 alla laminazione litografica per la stampa di imballaggi", https://gleepackaging.com/litho-lamination-for-packaging-printing/. [Un manuale tecnico sulla produzione di imballaggi descriverebbe in dettaglio la separazione della fase di stampa dalla fase di montaggio nella laminazione litografica]. Ruolo della prova: verifica del processo; tipo di fonte: manuale tecnico. Supporta: la distinzione meccanica delle litografie. Nota di ambito: si riferisce specificamente agli imballaggi lito-laminati. ↩
"Analisi del montaggio litografico su cartone ondulato... – PrintPlanet.com", https://printplanet.com/threads/looking-into-litho-mounting-on-corrugated.19545/. [Gli standard di settore per gli imballaggi in cartone ondulato definiscono il processo di incollaggio necessario per fissare i rivestimenti stampati al cartone ondulato]. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: la fase di produzione secondaria della litografia. Nota di ambito: si concentra sul meccanismo di incollaggio. ↩
"Laminazione litografica – Packlane", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopYUuMvhgEggrvxfEWXJ-Z-PyqWsqi9CYj2jw0d0WSPknXZsPiP. [Un manuale di imballaggio standard del settore specifica i margini di abbondanza necessari per compensare lo spostamento di registro durante il processo di laminazione]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale del settore. Supporta: il requisito specifico di abbondanza di 0,5 pollici per i display in cartone ondulato litografato. Nota sull'ambito: le misurazioni precise possono variare in base alle tolleranze delle apparecchiature. ↩
"Miti sulla stampa digitale su cartone ondulato sfatati – Paper360", https://paper360.tappi.org/2024/10/18/myths-of-digital-corrugated-printing-debunked/. [Studi tecnici sull'interazione inchiostro-substrato spiegano come le gocce d'inchiostro si diffondono e si fondono su testliner porosi non sigillati, portando a un aumento dell'ingrossamento del punto e a una sfumatura del colore]. Ruolo della prova: convalida tecnica; tipo di fonte: white paper tecnico. Supporta: comportamento dell'inchiostro su superfici porose. Nota di ambito: applicabile specificamente ai substrati in cartone ondulato. ↩
"[PDF] Rivestimenti Ashland", https://www.ashland.com/file_source/Ashland/Industries/Packaging%20Printing%20and%20Graphics/PC-13666.1_Coatings_Digital.pdf. [Gli standard di stampa del settore specificano che è necessario un rivestimento superiore sigillante o un primer per controllare l'assorbimento dell'inchiostro e mantenere la densità del colore su carta grezza non patinata]. Ruolo della prova: requisito tecnico; tipo di fonte: specifica di settore. Supporta: necessità di rivestimenti superiori. Nota di ambito: si applica a substrati ad alta porosità. ↩
"[PDF] 1. L'aumento del punto è l'incremento delle dimensioni dei punti di mezzitoni man mano che l'inchiostro viene assorbito in...", https://www.coloradomesa.edu/art/documents/student-resources/study-guide-2019.pdf. [Le fonti scientifiche sulla stampa spiegano come i punti di mezzitoni su substrati porosi causino un assorbimento non uniforme e un aumento del punto, con conseguente aspetto visivo poco definito]. Ruolo della prova: convalida tecnica; tipo di fonte: white paper del settore. Supporta: l'affermazione che i colori di processo CMYK digitali risentono dei substrati non sigillati. Nota di ambito: specifico per cartone ondulato poroso o non sigillato. ↩
"Accuratezza del colore e Delta E spiegati: considerazioni per…", https://formlabs.com/blog/color-accuracy-delta-e/. [Gli standard di colorimetria definiscono Delta-E come una misura quantitativa della differenza di colore percepita, che aumenta quando l'assorbimento dell'inchiostro è incoerente]. Ruolo della prova: convalida tecnica; tipo di fonte: libro di testo accademico. Supporta: l'affermazione che i problemi di assorbimento causano una deviazione del colore misurabile. Nota di ambito: si applica alla scienza del colore in generale e al controllo qualità. ↩
"Mezzitoni di colore", http://facweb.cs.depaul.edu/sgrais/color_halftones.htm. [Documentazione tecnica sui processi di stampa digitale che spiega come si ottengono i colori CMYK tramite la sovrapposizione di punti mezzitoni]. Ruolo della prova: spiegazione tecnica; tipo di fonte: manuale dell'industria della stampa. Supporta: meccanismo di rilascio del pigmento CMYK digitale. Nota di ambito: si applica ai flussi di lavoro digitali standard basati sui mezzitoni. ↩
"CMYK vs. Colori spot nella stampa di imballaggi", https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. [Fonti autorevoli sulla stampa a colori distinguono l'applicazione di colori spot come un'applicazione solida e uniforme di pigmento premiscelato piuttosto che come un motivo a punti]. Ruolo della prova: spiegazione tecnica; tipo di fonte: manuale di stampa. Supporta: Meccanismo del protocollo ibrido spot. Nota di ambito: Specifico per i metodi di stampa a colori spot o ibridi. ↩
"CMYK vs. Colore Spot: Qual è il processo migliore? – Prime Line Packaging", https://www.primelinepackaging.com/blog/spot-color-vs-cmyk-understanding-the-differences-and-choosing-the-right-method-for-your-packaging/. [Studi sulla percezione visiva o ricerche di mercato al dettaglio fornirebbero dati quantitativi sulla distanza alla quale i colori spot pieni raggiungono un contrasto e una visibilità maggiori rispetto alle mezzetinte CMYK]. Ruolo della prova: verifica metrica; tipo di fonte: studio di scienza visiva. Supporta: efficacia della visibilità al dettaglio. Nota sull'ambito: dipende dall'illuminazione ambientale e dalla riflettività del substrato. ↩