In sala riunioni approvate un prototipo impeccabile, ma le unità destinate alla vendita al dettaglio arrivano deformate e difettose. Il colpevole è la discrepanza nascosta tra le condizioni ottimali di laboratorio e le leggi della fisica applicate in fabbrica.
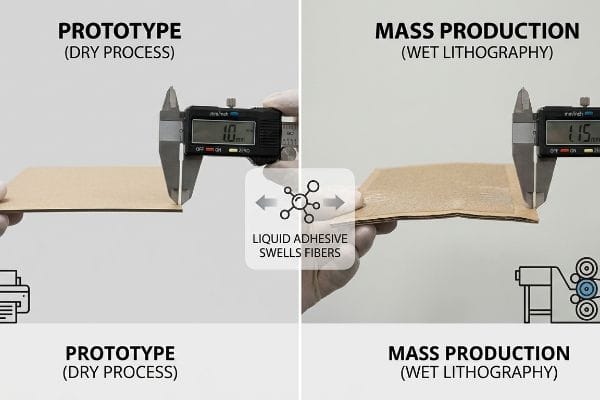
Le differenze di spessore del cartone tra i campioni e la produzione di massa si verificano perché la prototipazione si basa sulla stampa digitale a secco, mentre la produzione di massa richiede la litografia a umido. L'adesivo liquido gonfia fisicamente le fibre porose della carta, alterando leggermente lo spessore strutturale finale del materiale rispetto ai prototipi iniziali realizzati in laboratorio a temperatura controllata.
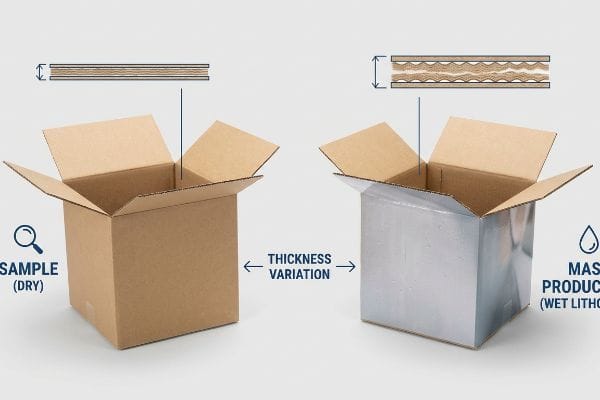
Capire perché quel prototipo bianco e immacolato si comporti in modo diverso rispetto a una versione finale stampata e destinata alla vendita al dettaglio richiede di abbandonare il pavimento in moquette dell'ufficio e di entrare nel rumoroso e umido ambiente della fabbrica. È proprio nel divario tra teoria ed esecuzione che scompaiono i margini di profitto.
Quali sono i diversi spessori del cartone?
Anche i team di approvvigionamento più esperti spesso presumono che una determinata qualità di cartone si comporti in modo identico lungo tutte le catene di fornitura globali. Considerano le dimensioni della carta grezza come costanti matematiche permanenti.
Gli spessori del cartone variano tipicamente da quelli ultrasottili a micro-ondulazioni, progettati per gli imballaggi di alta qualità destinati alla vendita al dettaglio, fino a profili a doppia parete per carichi pesanti, studiati per massimizzare la capacità di impilamento delle merci. Lo spessore preciso del materiale determina direttamente la quantità di urti cinetici che il contenitore finale per la vendita al dettaglio può assorbire prima di subire cedimenti strutturali.
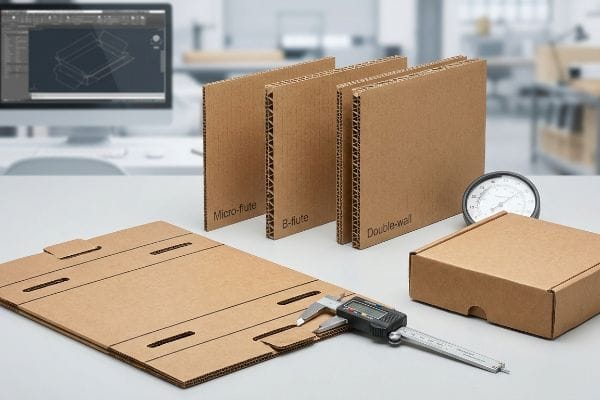
Ma conoscere le dimensioni teoriche del profilo di una scanalatura non è sufficiente quando i container delle merci affrontano il trasporto marittimo in ambienti ad alta umidità. È qui che le ipotesi standard si rivelano del tutto inefficaci.
La trappola per il rigonfiamento causato dall'umidità sul pavimento della fabbrica
I progettisti che lavorano in uffici climatizzati spesso impostano le tolleranze di taglio degli imballaggi basandosi sul diametro a secco assoluto del cartone. Presuppongono che se una fessura si adatta perfettamente a una linguetta nel loro software CAD (Computer-Aided Design), l'assemblaggio avverrà altrettanto agevolmente su una linea di confezionamento 3PL ad alta velocità. Ignorano completamente le leggi della fisica ambientale relative al trasporto di un materiale poroso attraverso l'oceano o al suo stoccaggio in centri di distribuzione regionali umidi.
Non si tratta solo di teoria: affronto questo problema di distorsione ambientale direttamente in fase di collaudo. Un cliente mi ha fornito un prototipo da imballare in modo compatto, che si è rivelato perfetto come campione di laboratorio a secco. Tuttavia, quando ho estratto le unità di produzione in serie dalla nostra camera climatica, il pannello 1 in 32ECT aveva assorbito umidità ambientale e si era gonfiato di frazioni di millimetro. Quando ho provato a piegare la base, la resistenza della carta gonfia ha causato il blocco completo delle linguette di incastro, strappando il foglio superiore stampato. Ho immediatamente modificato i file strutturali per inserire automaticamente un buffer di umidità 2 di 0,04 pollici (1 mm) in ogni alloggiamento. Grazie a questa gestione dinamica del rigonfiamento ambientale, ho eliminato l'enorme attrito sulla linea di confezionamento, accelerando il processo di co-confezionamento di circa il 20% e prevenendo completamente gli strappi strutturali durante l'assemblaggio a livello di punto vendita.
| Soluzione ingegnerizzata | Risultato fisico | ROI finanziario |
|---|---|---|
| Iniettare un buffer CAD da 1 mm3 | Assorbe l'espansione dell'umidità | Elimina l'inventario danneggiato |
| Slot di incastro bersaglio | Previene il bloccaggio per attrito | Riduce del 20% la manodopera per il confezionamento conto terzi4 |
| Test ambientali | Simula il transito oceanico | Garantisce la conformità dei rivenditori |
Mi rifiuto di fidarmi ciecamente delle dimensioni ottenute in laboratorio quando l'umidità reale determina la tolleranza di assemblaggio finale. Gli ambienti ostili richiedono accorgimenti strutturali proattivi.
🛠️ La scrivania di Harvey: Sai esattamente di quanto si gonfierà il tuo substrato a onda B durante una traversata oceanica di 30 giorni? 👉 Verifica le tue tolleranze strutturali ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
In quali unità di misura si misura lo spessore del cartone?
Affidarsi a software di progettazione grafica standard per determinare le dimensioni fisiche dei punti vendita crea un pericoloso punto cieco. I pixel non si traducono accuratamente nello spessore fisico del cartone grezzo.
Lo spessore del cartone viene in genere misurato utilizzando un micrometro industriale per determinarne l'esatto diametro. Questa precisa base matematica si rivela fondamentale per calcolare le tolleranze di flessione strutturale, garantendo che le fessure di fustellatura intersecanti mantengano tolleranze di attrito perfette durante le operazioni di assemblaggio automatizzato ad alta velocità in tutto il mondo.
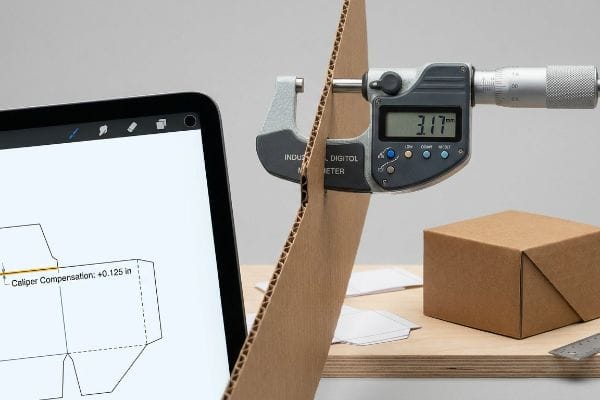
Il passaggio da uno schermo bidimensionale a una struttura fisica tridimensionale richiede un cambiamento fondamentale nel modo in cui calcoliamo la geometria spaziale. Misurare lo spessore significa calcolare il volume degli angoli piegati.
I principi meccanici alla base della compensazione del calibro
Quando i grafici creano vassoi a incastro con un semplice software di grafica vettoriale, di solito disegnano una fessura di piegatura della stessa larghezza del pannello di accoppiamento. Non tengono conto del fatto che, quando un substrato spesso e scanalato viene piegato di 90 gradi, il materiale stesso occupa spazio fisico lungo il raggio esterno. Se la fessura di alloggiamento non viene allargata matematicamente per compensare questo specifico spessore del materiale, la scatola risultante si deformerà eccessivamente o non si incastrerà affatto.
Quando i clienti mi chiedono perché i modelli forniti dalla loro agenzia non funzionano in produzione, di solito indico il forte schiocco della fustella in acciaio che colpisce il piano della pressa. La fustella taglia esattamente ciò che il progettista ha disegnato, ma la geometria è intrinsecamente difettosa. Elaboro sempre questi file bidimensionali con un software parametrico per applicare algoritmi automatici di compensazione dello spessore. Misurando l'esatto spessore fisico del pannello ed estendendo la larghezza delle fessure per adattarle alla tolleranza di curvatura esterna 5 , mi assicuro che i pannelli rigidi si pieghino in modo perpendicolare. Quando un vassoio per la merce pesante si appoggia perfettamente in piano senza bisogno di nastro adesivo trasparente, la pressione dinamica del carico superiore si distribuisce uniformemente 6 , eliminando completamente il rischio di schiacciamento del livello inferiore sotto il peso dell'impilamento in magazzino.
| Soluzione ingegnerizzata | Risultato fisico | ROI della logistica |
|---|---|---|
| Compensazione del calibro | Allarga il raggio della piega esterna | Previene la deformazione della scatola |
| Offset CAD parametrico | Corrisponde alla profondità esatta della tavola | Garantisce l'impilamento piatto dei pallet |
| Larghezza della fessura senza attrito | Consente una piega pulita a 90 gradi | Velocizza l'allestimento del punto vendita |
Non permetto mai che un file di progettazione 2D detti legge sulla realtà fisica senza prima calibrare la geometria della piega in base alla lettura micrometrica esatta del substrato grezzo.
🛠️ Harvey's Desk: I vostri grafici creano fustelle per imballaggi senza calcolare con precisione il margine di piegatura del cartone ondulato grezzo? 👉 Richiedi una revisione della compensazione del calibro ↗ — Massima riservatezza. I tuoi progetti di vendita al dettaglio non ancora pubblicati sono al sicuro con me.
Come si chiama il cartone molto spesso?
Spesso gli acquirenti richiedono il cartone più spesso possibile per proteggere la loro merce, presumendo che lo spessore sia sinonimo di invincibilità. Ma la composizione chimica di quello spessore è molto più importante del suo spessore visivo.
Il cartone molto spesso è tecnicamente chiamato cartone ondulato a doppia o tripla parete nell'industria manifatturiera mondiale. Questo substrato rinforzato utilizza più strati alternati di archi interni scanalati e rivestimento interno piatto per moltiplicare drasticamente la resistenza alla compressione complessiva, proteggendo in modo sicuro la merce pesante destinata alla vendita al dettaglio durante il trasporto.
Passare a un profilo di materiale più spesso potrebbe sembrare una soluzione semplice per i pacchi schiacciati, ma introduce un livello completamente nuovo di scienza dei materiali strutturali.
I meccanismi ingegneristici alla base dell'esaurimento delle fibre
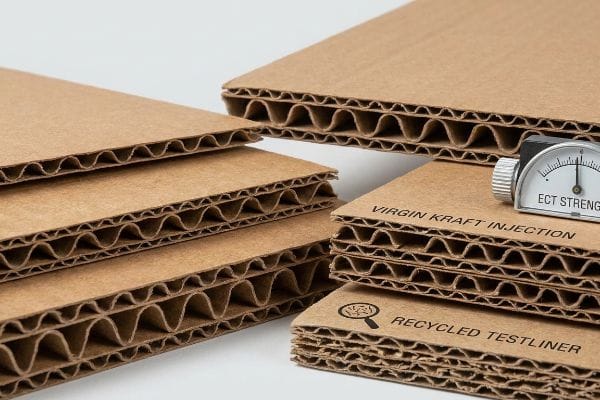
Molti marchi attenti alla sostenibilità richiedono espositori a doppia parete resistenti, realizzati interamente con carta testliner riciclata al 100%. Presuppongono che lo spessore grezzo delle onde B e C combinate sia sufficiente a supportare carichi di vendita densi. Tuttavia, ignorano completamente la realtà meccanica microscopica del processo di riciclo della carta, in cui le fibre di cellulosa si accorciano fisicamente e si esauriscono strutturalmente dopo cinque o sette cicli di riciclo⁷ .
Quando i clienti richiedono questi cartoni resistenti interamente riciclati, li accompagno alla nostra pressa idraulica e mostro loro i del test di compressione dei bordi (ECT) TAPPI T811. Faccio notare come le spesse onde completamente riciclate si pieghino immediatamente sotto una forza verso il basso di 85 kg (187,5 libbre) perché le fibre corte non possiedono una rigidità intrinseca. Per risolvere questo problema, impongo una specifica di materiale ibrido, iniettando una percentuale precisa del 30% di carta kraft vergine direttamente nelle9 onde portanti del nucleo. Questa introduzione mirata di fibre di carta lunghe e fresche ripristina istantaneamente la resistenza alla compressione cinetica, garantendo che la spessa base a doppia parete resista al brutale trasporto marittimo a doppio strato senza compromettere i parametri di conformità ecologica fondamentali del marchio.
| Soluzione ingegnerizzata | Risultato fisico | ROI finanziario |
|---|---|---|
| iniezione di kraft vergine | Allunga le fibre di cellulosa | Ripristina la forza dell'ECT |
| Doppia parete mirata | Rinforza i flauti primari | Arresta il crollo del pallet |
| Miscela di materiali ibridi | Unisce forza e obiettivi ecologici | Elimina i danni al passeggero |
Mi affido a una formulazione precisa delle fibre piuttosto che aggiungere ciecamente strati di carta riciclata di scarsa qualità, garantendo che la resistenza strutturale non passi mai in secondo piano rispetto alla sostenibilità estetica.
🛠️ Harvey's Desk: Sai se i tuoi attuali espositori per carichi pesanti stanno soffrendo di un esaurimento nascosto delle fibre sotto i picchi di carico dinamico del magazzino? 👉 Richiedi un audit della densità dei materiali ↗ — Nessun intermediario. Parli direttamente con ingegneri strutturali.
Quanto è spesso il cartone?
Spesso i team di marketing approvano un prototipo bianco non stampato, presumendo che il prodotto finale, destinato alla vendita al dettaglio e prodotto in serie, avrà esattamente lo stesso spessore e la stessa planarità. Ignorano così le numerose variabili chimiche introdotte durante la stampa ad alta velocità.
Lo spessore del cartone è determinato fisicamente dallo spessore specifico del cartone grezzo e dall'altezza geometrica degli archi interni scanalati. I display per la vendita al dettaglio a parete singola standard hanno in genere uno spessore di circa un ottavo di pollice, offrendo un equilibrio ottimale tra rigidità strutturale e densità di spedizione ad alto volume.
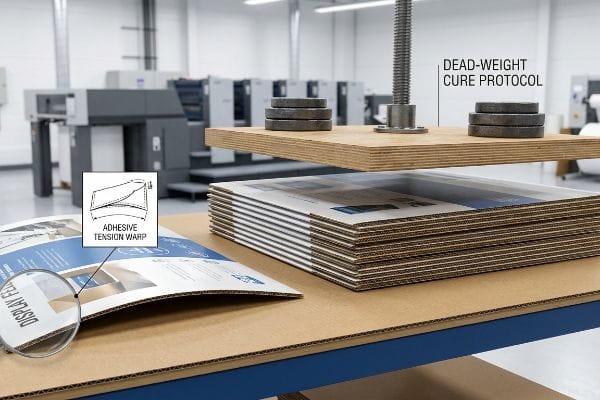
Ma comprendere lo spessore iniziale grezzo diventa del tutto irrilevante una volta introdotti adesivi liquidi e forti tensioni nell'ambiente di produzione.
L'effetto di distorsione da umidità del PVA
I clienti spesso presumono che il montaggio di un foglio superiore stampato di alta qualità su un cartone ondulato rigido dia come risultato un pannello espositivo perfettamente piatto. Approvano un campione asciutto, stampato digitalmente, e si aspettano che la produzione di massa lo riproduca fedelmente. Ignorano la chimica fisica del processo di produzione effettivo, in cui adesivi a base d'acqua vengono spalmati su ampie superfici, alterando radicalmente la tensione strutturale del materialefinale .
Ho compreso subito questa realtà durante una delle prime fasi di produzione di grandi pannelli laterali. Ho strappato il foglio superiore da un espositore fortemente deformato e ho percepito la netta umidità delle fibre grezze sottostanti. Stavamo utilizzando un adesivo PVA (acetato di polivinile) standard per il processo di litografia-laminazione11.Mentre la colla umida si asciugava all'aria ambiente della fabbrica, si contraeva, creando un'enorme tensione superficiale che causava una forte deformazione verso l'interno dell'intero pannello strutturale da 60 pollici (152 cm). Ho immediatamente interrotto la linea e ho ideato un rigoroso protocollo di polimerizzazione a peso morto. Impilando i pannelli umidi sotto pannelli di pressione a peso morto12 per 24 ore, in modo da forzare una polimerizzazione uniforme, ho neutralizzato la tensione, assicurandomi che i pannelli rimanessero perfettamente verticali sul pavimento del negozio e salvando il cliente da un grave rifiuto a livello di punto vendita.
| Soluzione ingegnerizzata | Risultato fisico | ROI della logistica |
|---|---|---|
| Protocollo di cura del peso morto13 | Neutralizza il restringimento adesivo | Previene la deformazione dei pannelli |
| Laminazione controllata di PVA14 | Stabilizza la tensione della carta | Garantisce un'estetica impeccabile |
| Allestimento in appartamento disponibile 24 ore su 24 | Geometria strutturale delle serrature | Previene gli storni di addebito da parte dei rivenditori |
Non permetto mai che la velocità di una macchina per la laminazione comprometta la geometria strutturale finale; la polimerizzazione forzata in piano è imprescindibile per una visibilità ottimale nei punti vendita.
🛠️ Harvey's Desk: I vostri grandi pannelli espositivi si incurvano verso l'interno sul pavimento del negozio a causa di una tensione incontrollata dell'adesivo di laminazione? 👉 Richiedi una revisione del processo di laminazione ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Conclusione
Potete continuare a considerare i campioni non stampati come la verità assoluta, ma quando il foglio superiore laminato in litografia si restringe e deforma i pannelli laterali in un corridoio ad alto traffico, la conseguente deformazione strutturale provocherà un immediato rifiuto da parte del rivenditore e annullerà completamente il margine di profitto della vostra campagna. Proprio questa revisione ingegneristica ha recentemente individuato un errore di tolleranza fatale di 2 mm per un importante lancio a livello nazionale prima della produzione. Smettete di sprecare il vostro budget di marketing su prototipi teorici che falliscono nella realtà e lasciate che io progetti personalmente il vostro prossimo lancio ↗ per garantire la massima durata della catena di fornitura.
"[PDF] Specifiche del cartone ondulato – Fibre Box Association", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. I dati tecnici sulle valutazioni del test di schiacciamento dei bordi (ECT) confermano le proprietà fisiche e le tolleranze strutturali del cartone 32ECT. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: la suscettibilità del materiale al rigonfiamento indotto dall'umidità. Nota di ambito: focalizzato sulla fisica del cartone ondulato. ↩
"La guida definitiva alla progettazione di scatole di cartone ondulato - Powell Systems", https://www.powellsystems.com/feeds/blog/corrugated-box-design. I manuali autorevoli di ingegneria degli imballaggi forniscono tolleranze raccomandate per l'espansione del materiale dovuta all'umidità. Ruolo della prova: parametro tecnico; tipo di fonte: manuale di ingegneria. Supporta: la validità di un margine di 1 mm per il rigonfiamento da umidità. Nota di ambito: applicabile ad ambienti ad alta umidità. ↩
"Effetti del coefficiente di dilatazione termica e dell'assorbimento di umidità…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Gli standard tecnici di ingegneria per gli imballaggi in cartone ondulato verificherebbero se 1 mm è uno standard riconosciuto per la compensazione del rigonfiamento dovuto all'umidità. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria. Supporti: risultato fisico delle modifiche di progettazione. Nota di ambito: dipendente dal tipo di cartone. ↩
"Indagine sull'effetto delle perforazioni sulla capacità portante…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Uno studio di caso industriale o un benchmark logistico quantificherebbero la riduzione della manodopera ottenuta attraverso una progettazione ottimizzata degli slot. Ruolo della prova: validazione statistica; tipo di fonte: rapporto di settore. Supporta: ROI finanziario della progettazione tecnica. Nota di ambito: può variare in base al volume del prodotto. ↩
"Determinazione analitica della rigidità flessionale di un materiale a cinque strati…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Guida tecnica di ingegneria meccanica che spiega come la larghezza delle fessure deve essere regolata in base allo spessore del materiale (calibro) per mantenere pieghe quadrate. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di ingegneria. Supporta: la necessità di un margine di piegatura nel taglio a fustella. Nota di ambito: si concentra su materiali in cartone ondulato e cartoncino. ↩
"Stima della resistenza alla compressione delle scatole di cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Studio strutturale che dimostra come l'allineamento e la piegatura precisa prevengano punti di stress localizzati e lo schiacciamento del livello inferiore negli imballaggi impilati. Ruolo della prova: prova strutturale; tipo di fonte: white paper dell'industria degli imballaggi. Supporta: la relazione tra geometria e capacità di carico. Nota di ambito: applicabile agli imballaggi pronti per la vendita al dettaglio. ↩
"[PDF] Cosa succede alle fibre di cellulosa durante la produzione e il riciclo della carta...", https://bioresources.cnr.ncsu.edu/BioRes_02/BioRes_02_4_739_788_Hubbe_VR_Recycling_Cellulosic_Fibers_Review.pdf. Verifica tecnica del numero specifico di cicli di riciclo che portano all'esaurimento delle fibre strutturali nella carta di cellulosa. Ruolo della prova: specifica tecnica; tipo di fonte: rivista di scienza dei materiali. Supporta: l'affermazione relativa ai limiti fisici del testliner riciclato. Nota di ambito: può variare leggermente a seconda del tipo di pasta. ↩
"Misurazioni a campo intero nel test di schiacciamento dei bordi di un cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Verifica dello standard tecnico ufficiale TAPPI per la misurazione della resistenza alla compressione del cartone ondulato. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: la validità del metodo di prova utilizzato per misurare i punti di instabilità. Nota di ambito: si applica specificamente al cartone ondulato. ↩
"Resistenza alla compressione degli imballaggi in cartone ondulato con …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Evidenza scientifica sull'impatto dei rapporti di fibre vergini lunghe kraft sul test di schiacciamento dei bordi (ECT) e sulla rigidità strutturale dei cartoni riciclati. Ruolo dell'evidenza: parametro di riferimento tecnico; tipo di fonte: studio di scienza dei materiali. Supporta: l'affermazione che una miscela di fibre vergini al 30% ripristina la resistenza alla compressione cinetica. Nota di ambito: i risultati possono variare a seconda della fonte delle fibre. ↩
"Influenza dell'umidità e della temperatura sulle proprietà meccaniche di…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Spiegazione tecnica di come l'introduzione di umidità da adesivi acquosi provochi il rigonfiamento delle fibre e il ritiro differenziale nel cartone. Ruolo della prova: meccanismo tecnico; tipo di fonte: rivista di scienza dei materiali/manuale di produzione. Supporta: l'affermazione che gli adesivi alterano la tensione strutturale. Nota di ambito: si riferisce specificamente ai materiali igroscopici nella stampa. ↩
"Effetti dell'umidità nel processo di laminazione – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. La documentazione tecnica sugli adesivi PVA nella trasformazione della carta conferma che l'essiccazione per evaporazione causa tensione indotta dal ritiro e deformazione del substrato. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di scienza dei materiali. Supporta: il nesso causale tra l'essiccazione del PVA e la distorsione del pannello. Nota di ambito: specifico per gli adesivi a base d'acqua. ↩
"Minimizzare la deformazione dovuta alla polimerizzazione - Forum Formlabs", https://forum.formlabs.com/t/minimizing-warping-from-curing/33912. Gli standard di settore per la polimerizzazione della laminazione descrivono l'uso della compressione o "pesantezza" per contrastare il ritiro dell'adesivo e mantenere la planarità. Ruolo della prova: convalida procedurale; tipo di fonte: guida di produzione. Supporta: l'efficacia della polimerizzazione a pressione per neutralizzare la deformazione. Nota di ambito: si applica a substrati rigidi di grande formato. ↩
"Miglior colla per cartone: le migliori scelte per incollaggi resistenti – ARO Pumps", https://www.arozone.com/en/tools/blog/best-glues-for-cardboard-top-choices/. Documentazione tecnica che descrive il processo di utilizzo di pesi per contrastare il ritiro dell'adesivo durante la polimerizzazione. Ruolo della prova: definizione tecnica; tipo di fonte: manuale di produzione. Supporta: il metodo di neutralizzazione del ritiro dell'adesivo. Nota di ambito: si applica alla laminazione di carta per impieghi gravosi. ↩
"Fattori che influenzano la stabilità dimensionale delle carte decorative…", https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. Analisi chimica e strutturale dell'impatto dell'adesivo in acetato di polivinile (PVA) sulla tensione del substrato cartaceo. Ruolo della prova: prova scientifica sui materiali; tipo di fonte: articolo accademico. Supporta: l'affermazione che l'applicazione controllata di PVA stabilizza la tensione. Nota di ambito: si concentra sui substrati sensibili all'umidità. ↩