Lanci una massiccia campagna di vendita al dettaglio, ma i costi strutturali nascosti stanno silenziosamente erodendo i tuoi margini. Se il tuo packaging si rompe sugli scaffali, l'intero budget di marketing crolla con esso.
I fattori che influenzano i costi dei display POP (Point of Purchase) includono la selezione delle materie prime, i metodi di stampa litografica, la complessità dell'ingegneria strutturale e l'ottimizzazione dell'ingombro logistico. Elementi specializzati come rivestimenti resistenti all'umidità, stampi di precisione e tempi di assemblaggio per il co-packing hanno un impatto diretto sul budget di produzione finale.
Ma calcolare queste spese teoriche in un foglio di calcolo è ben diverso dal gestire le spietate realtà fisiche del reparto produttivo.
Quali fattori possono influenzare il costo di un annuncio pubblicitario su carta stampata?
Spesso le agenzie presumono che le regole standard della stampa commerciale si applichino anche al cartone ondulato. Non si rendono conto che la composizione chimica del cartone grezzo altera completamente la realtà finanziaria della grafica di alta qualità per la vendita al dettaglio.
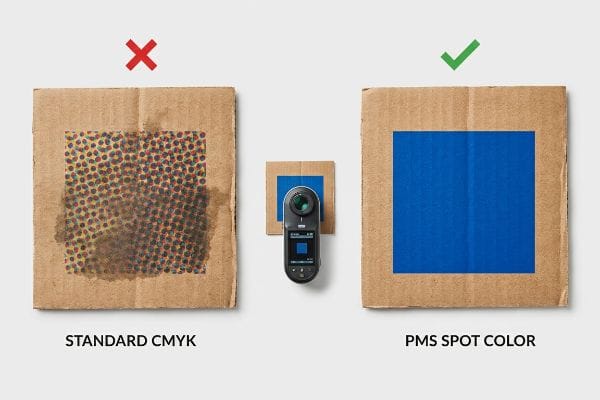
I fattori che influenzano i costi della stampa pubblicitaria su espositori in cartone ondulato includono il volume di inchiostro, i tempi di impostazione della macchina da stampa e la scelta tra la stampa a quadricromia standard CMYK (ciano, magenta, giallo) o i colori spot Pantone. La grafica di alta qualità per la vendita al dettaglio richiede una calibrazione precisa del colore e attrezzature personalizzate per prevenire problemi di assorbimento dell'inchiostro.
Ma conoscere la teoria non basta quando la macchina da stampa offset a sei colori inizia effettivamente a stampare fogli di grande formato.
Perché lo standard CMYK fallisce in fabbrica
I team di marketing spesso convertono i loghi aziendali in formati digitali standard, presumendo che la stampa a colori si adatti perfettamente ai loro monitor. Presuppongono che la stampa a quattro colori sia la soluzione più conveniente per le campagne di vendita al dettaglio. Tuttavia, quando si stampa su cartone ondulato grezzo e poroso, i punti di mezzatinta sovrapposti standard vengono assorbiti in modo non uniforme dalle fibre della carta¹.Questa fusione ottica fallisce completamente sui cartoni non sigillati²,creando un aspetto sbiadito e poco definito sotto la forte illuminazione fluorescente dei negozi.
Non si tratta solo di teoria: mi trovo ad affrontare questo problema in sala test quando devo riprodurre i colori di importanti marchi statunitensi. Un'agenzia di branding ha recentemente accelerato la realizzazione di un modello di processo standard per un lancio nazionale, pretendendo una fedeltà cromatica impeccabile con un budget limitato. Inizialmente, ho ipotizzato che il nostro rivestimento acquoso standard avrebbe sigillato a sufficienza il testliner 32ECT (Edge Crush Test) per mantenere la struttura a punti. Mi sbagliavo di grosso. Dopo che le prime 500 copie sono passate attraverso la macchina da stampa Heidelberg, ho recuperato le letture dello spettrofotometro; la variazione Delta-E era completamente fuori specifica a causa dell'eccessivo guadagno di punti³.Ho dovuto riorganizzare completamente la prestampa strutturale. Ho sostituito completamente la miscelazione ottica dei punti con un'unica infusione di inchiostro spot PMSprecisione⁴, aggirando completamente il problema dell'assorbimento delle fibre porose. Questa modifica del colore spot non solo ha salvato l'immagine del marchio, ma ha anche eliminato 15 minuti di calibrazione della macchina da stampa per ogni tiratura, riducendo i costi complessivi di stampa e facendo risparmiare al cliente circa il 12% di inchiostro sprecato.
| Strategia dell'inchiostro | Risultato fisico | ROI finanziario |
|---|---|---|
| Mezzatinta di processo | L'inchiostro penetra nelle fibre della carta5 | Attiva gli storni di addebito da parte del rivenditore |
| Pre-rivestimento acquoso | Lieve riduzione del guadagno del punto6 | Aumenta il tempo di asciugatura della produzione |
| Colore a tinta piatta | Densità di colore nitida | Riduce gli sprechi di inchiostro del 12%7 |
Mi rifiuto di lasciare che una grafica sbiadita e poco nitida rovini il lancio di un prodotto di alta gamma. Quando elimino le convenzioni digitali e progetto il processo di stampa tenendo conto delle reali caratteristiche fisiche del cartone ondulato, il tuo marchio risalta in modo impeccabile anche da sei metri di distanza.
🛠️ Harvey's Desk: La grafica dei tuoi prodotti per la vendita al dettaglio appare sbiadita e sgranata sul cartone ondulato? 👉 Richiedi un audit della distinta base ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Quali sono gli svantaggi dei display pop?
I marchi apprezzano la flessibilità delle strutture di vendita temporanee, ma raramente prevedono le vulnerabilità fisiche derivanti dalla combinazione di carta e adesivi liquidi in condizioni climatiche variabili.
Gli svantaggi dei display POP includono in genere un'estrema suscettibilità all'umidità ambientale, una limitata capacità di carico dinamico sotto carichi pesanti e la vulnerabilità durante il trasporto. Le strutture in cartone ondulato possono perdere rapidamente resistenza alla compressione o subire deformazioni superficiali se non sono progettate specificamente per le condizioni di umidità del magazzino e dell'area di vendita al dettaglio.
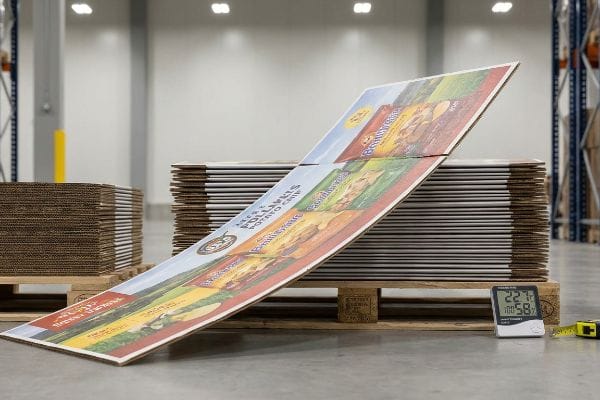
Puoi creare la grafica più bella del mondo, ma alla fisica non importa nulla del tuo progetto una volta che la colla tocca il pannello.
La chimica nascosta della deformazione strutturale
I clienti presumono che il montaggio di un foglio superiore stampato di alta qualità su un cartone ondulato rigido a onda B produca un pannello espositivo perfettamente piatto. Ignorano la realtà chimica della litografia-laminazione, che si basa in gran parte su adesivi PVA (acetato di polivinile) a base d'acqua⁸.Quando la colla liquida viene applicata su ampie superfici, il cartone ondulato assorbe l'umidità⁹.Mentre si asciuga all'aria ambiente della fabbrica, si accumula un'enorme tensione superficiale che rischia di deformare l'intera struttura.
Non si tratta solo di teoria: mi trovo ad affrontare questo problema ogni settimana in fase di collaudo. Un team acquisti si è lamentato di recente di un precedente fornitore i cui enormi pannelli laterali da 60 pollici (1524 mm) arrivavano al magazzino del fornitore di servizi logistici (3PL) deformati come patatine fritte. Inizialmente, ho pensato che il normale impilamento su pallet sarebbe stato sufficiente a mantenere la nostra carta kraft vergine piatta durante l'indurimento. Mi sbagliavo di grosso. Ho visto i pannelli incurvarsi visibilmente verso l'interno di 0,45 pollici (11,4 mm) durante la notte nella nostra camera climatica, sentendo l'odore di umidità che evaporava dall'adesivo. Ho abbandonato il flusso di lavoro standard e ho ideato un rigoroso protocollo di indurimento a peso morto. Ho sostituito fisicamente il liner a singolo lato con una struttura a doppio strato bilanciata, aggiungendo un sottile liner posteriore per contrastare chimicamente la tensione superficiale dal lato opposto. Grazie a questo rigoroso bilanciamento dell'umidità, ho eliminato completamente la flessione, garantendo che i display fossero perfettamente verticali e risparmiando al cliente un tasso di scarto stimato del 30% durante l'allestimento per i rivenditori.
| Processo di laminazione | Risultato strutturale | ROI di configurazione |
|---|---|---|
| Polimerizzazione in aria ambiente | 11,4 mm di incurvamento verso l'interno10 | Montaggio del piano di vendita non riuscito |
| Pila piatta standard | Tensione superficiale lieve | Rallenta la velocità di co-confezionamento |
| Rivestimento posteriore duplex | Pannelli perfettamente a piombo | Elimina il 30% degli scarti11 |
Non mi affido alla speranza quando ho a che fare con adesivi umidi e fibre di carta. Bilanciando matematicamente la tensione superficiale su entrambi i lati del pannello, garantisco che i vostri espositori sopravvivano al viaggio dalla mia fabbrica al punto vendita.
🛠️ Harvey's Desk: Il tuo attuale fornitore di espositori calcola la ritenzione di umidità dell'adesivo prima della spedizione in climi umidi? 👉 Richiedi una simulazione di stress strutturale personalizzata ↗ — Massima riservatezza. I tuoi design per la vendita al dettaglio non ancora pubblicati sono al sicuro con me.
Quali sono i fattori che influenzano i costi di marketing?
Spesso i budget di marketing sfuggono di mano non per via degli acquisti di spazi pubblicitari, ma per via di inefficienze nascoste in fabbrica. Attrezzature mal calibrate rovinano i materiali e fanno lievitare il prezzo unitario.
Tra i fattori che incidono sui costi di marketing nella vendita al dettaglio tradizionale figurano le spese nascoste per gli stampi, i ritardi nella calibrazione delle macchine e gli scarti di materiale. Quando le fustelle strutturali non sono precise, l'attrito di produzione che ne deriva costringe le fabbriche a lavorare più lentamente e a sprecare costosi pannelli stampati, gonfiando in definitiva il budget totale necessario per la campagna promozionale.
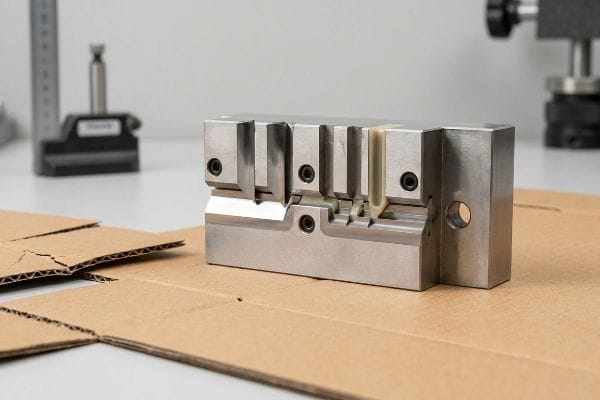
Tutti si concentrano sull'anticipo dell'agenzia, ma la vera emorragia finanziaria si verifica quando la mazza d'acciaio colpisce il cartone.
L'attrito nella lavorazione che fa lievitare il tuo budget
I progettisti presumono che una semplice linea di piega su un file CAD (Computer-Aided Design) crei automaticamente una piega perfetta a 90 gradi per il co-confezionatore. Ignorano la brutale forza meccanica necessaria per imprimere una fustella in acciaio su un cartone ondulato spesso. Senza un'adeguata profilatura della macchina, le ondulazioni interne si deformano e crepano il foglio superiore stampato12, rovinando l'estetica e compromettendo la resistenza al carico verticale13.
Non si tratta solo di teoria: l'ho imparato a mie spese nel nostro stabilimento. Nel 2022, ho chiesto al mio responsabile dell'ingegneria del packaging, Mark, di produrre un nuovo vassoio per Club Store utilizzando un cartone ondulato a onda E altamente rigido. Pensavamo di poter risparmiare tempo evitando la matrice di cordonatura femmina personalizzata e affidandoci alla pressione standard della fustella. Dopo tre ore di produzione, ho sentito lo sgradevole scricchiolio secco delle fibre di carta che si spezzavano uscendo dalla fustellatrice rotativa. Ho tirato fuori un foglio e ho visto enormi crepe litografiche lungo ogni singola linea di piega, compromettendo l'intera capacità di 150 libbre (68 kg) della pila. Abbiamo fermato immediatamente le macchine. Ho passato quattro ore direttamente sul piano di taglio, sostituendo le piastre piane con canali di cordonatura in polimero specializzati che fungevano da incudine di precisione. Ho regolato la pressione idraulica in modo da allungare, anziché spezzare, le fibre vergini durante la fase di taglio. Questa calibrazione degli utensili non solo ha eliminato le crepe; Ciò ha permesso di piegare i pezzi grezzi senza alcuna resistenza, riducendo i tempi di assemblaggio di 18 secondi per unità e facendo risparmiare al cliente migliaia di euro in costi nascosti per la manodopera manuale.
| Calibrazione degli utensili | Risultato fisico | ROI del lavoro |
|---|---|---|
| Battuta piatta standard | Gravi screpolature litografiche | Non rispetta gli standard visivi del marchio |
| Punzonatura ad alta pressione | Flauti interni schiacciati | Distrugge la capacità dello stack |
| Incudine a matrice polimerica | Piegatura a 90 gradi impeccabile | Riduce i tempi di assemblaggio di 18 secondi |
Detesto vedere costose campagne di vendita al dettaglio fallire sul tavolo da taglio a causa di una progettazione approssimativa. Progettando la pressione meccanica di taglio precisa, proteggo l'integrità della tua tavola e mantengo i costi di marketing nascosti completamente sotto controllo.
🛠️ La scrivania di Harvey: I ritardi di assemblaggio nascosti stanno intaccando il tuo budget di marketing perché i tuoi pannelli non si piegano? 👉 Richiedi un'ottimizzazione gratuita della fustella ↗ — Nessun intermediario. Parli direttamente con ingegneri strutturali.
Quanto costa allestire un pop-up store?
Finanziare uno spazio commerciale temporaneo è già abbastanza costoso senza dover pagare anche le ore di montaggio eccessive. Quando l'imballaggio strutturale non si incastra alla perfezione, i costi operativi schizzano alle stelle.
I costi di gestione di un espositore pop-up dipendono in larga misura dalla manodopera di terze parti per l'imballaggio, dal volume di trasporto e dall'efficienza dei materiali strutturali. Se un'unità espositiva temporanea presenta tolleranze di incastro imprecise, il tempo di assemblaggio manuale necessario aumenta drasticamente, costringendo i marchi a pagare ingenti sovrapprezzi orari solo per rendere i loro prodotti pronti per la vendita.
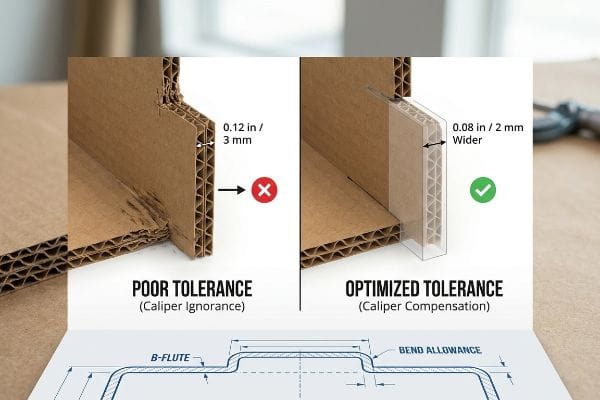
I marchi stanziano migliaia di dollari per lo spazio espositivo nei negozi, ma ignorano completamente i calcoli al millimetro che determinano i costi fissi della manodopera.
L'incubo dell'assemblaggio dovuto all'ignoranza del calibro
I progettisti grafici spesso realizzano linguette ad incastro e fessure di piegatura esattamente della stessa larghezza del pannello di accoppiamento. Non calcolano però lo spessore effettivo del cartone ondulato piegato, come ad esempio un cartone ondulato a onda B con uno spessore di 0,12 pollici (3 mm)¹⁴. Quando un materiale spesso si piega di 90 gradi, occupa spazio, il che significa che una fessura di ricezione non regolata causerà un attrito eccessivo.
Non si tratta solo di teoria: mi trovo ad affrontare questo problema in officina ogni volta che riceviamo file da agenzie. Un cliente mi ha recentemente inviato una fustella piatta per un enorme espositore pop-up, lamentandosi del fatto che per il lotto precedente ci erano voluti 15 minuti a due operai per assemblarne uno. Ho strappato il foglio superiore dal prototipo danneggiato e ho sentito le scanalature completamente schiacciate dove le linguette erano state forzate in fessure troppo strette. Inizialmente, ho pensato che un normale foglio di prova potesse essere semplicemente forzato in posizione senza strapparsi. Mi sbagliavo di grosso. La base si è spezzata a 38,7 kg di pressione perché le giunzioni compromesse hanno ceduto sotto la BCT (Box Compression Test)15. Ho recuperato le misurazioni del micrometro e ho dimostrato che non avevamo bisogno di costose clip di rinforzo in plastica: ci bastava una compensazione matematica con il calibro. Ho ricostruito completamente la geometria, allargando ogni fessura di ricezione di esattamente 2 mm per tenere conto del raggio di piegatura esterno16. Imponendo questa tolleranza estremamente precisa, ho eliminato l'attrito delle giunzioni, riducendo il tempo di assemblaggio del co-packing a soli 3 minuti ed eliminando migliaia di dollari di manodopera sprecata dal loro budget.
| Ingegneria delle tolleranze | Risultato fisico | ROI della logistica |
|---|---|---|
| Fessure di larghezza esatta | Forte attrito articolare | Tempo di assemblaggio quadruplo17 |
| Rinforzi in plastica | Resistenza delle articolazioni artificiali | Aumenta i costi dei materiali della distinta base18 |
| Compensazione del calibro | Linguette di bloccaggio senza attrito | Riduce drasticamente i costi del lavoro19 |
Mi rifiuto di lasciare che calcoli approssimativi al millimetro compromettano il budget per i vostri espositori pop-up. Ottimizzando le tolleranze degli slot per lo spessore esatto del circuito stampato, i vostri espositori si assemblano senza sforzo, preservando i vostri margini sulla linea di produzione.
🛠️ La scrivania di Harvey: Il tuo ingegnere strutturale applica automaticamente tolleranze di piegatura alle tue fustelle per prevenire l'attrito durante l'imballaggio? 👉 Richiedi una verifica dei tuoi calcoli strutturali ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Conclusione
Potete scegliere un fornitore che ignori le realtà chimiche del rigonfiamento dovuto all'umidità, ma quando quell'adesivo a base d'acqua deforma i vostri pannelli espositivi come patatine fritte, si innesca un immediato rifiuto da parte del rivenditore che annulla completamente il ROI promozionale. Questa precisa revisione ingegneristica ha recentemente individuato un errore di tolleranza fatale di 2 mm per un importante lancio a livello nazionale prima della produzione. Smettete di sprecare il vostro budget di marketing con espositori difettosi e lasciate che io progetti personalmente il vostro prossimo lancio ↗ per garantire che le vostre strutture per punti vendita si assemblino in modo impeccabile e resistano alla catena di fornitura.
"[PDF] LA VERA ORIGINE DELL'AUMENTO DEL PUNTO? – Technology Coaching", https://www.tcbvba.be/index_htm_files/21%20The%20Real%20Source%20of%20dot%20gain.pdf. [Una guida autorevole sulla porosità del substrato e sull'aumento del punto spiega come le fibre non sigillate causino un assorbimento irregolare dell'inchiostro]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale dell'industria della stampa. Supporta: problemi di assorbimento dell'inchiostro nella stampa su cartone ondulato. Nota sull'ambito: limitato ai substrati testliner non sigillati. ↩
"Analisi dei guasti delle scatole di cartone ondulato – Read Consulting", https://readconsulting.com/cardboard-box-failure/. [Studi sulla diffusione della luce e sulla saturazione dell'inchiostro nei materiali porosi spiegano la perdita di fedeltà del colore sui cartoni non sigillati]. Ruolo della prova: convalida tecnica; tipo di fonte: rivista di scienza dei materiali. Supporta: degrado della qualità visiva sul cartone grezzo. Nota di ambito: si applica ai substrati non sigillati. ↩
"Cos'è l'aumento del punto nella stampa? Cause, tipologie e come risolverlo | PSD", https://www.printingsuppliesdirect.com/blogs/news/what-is-dot-gain-in-printing?srsltid=AfmBOoo5_ks7FRqNPbY_0rx6YfjndFJ-Yc4mzxlB4l4IC0MpJG9TU6Lf. [La letteratura di settore sulla stampa flessografica e offset spiega come i substrati ondulati porosi causino la diffusione dell'inchiostro, aumentando significativamente l'aumento del punto e alterando la precisione del colore]. Ruolo della prova: convalida tecnica; tipo di fonte: manuale dell'industria della stampa. Supporta: la causa della variazione di colore sul cartone. Nota di ambito: si concentra sulla porosità del substrato. ↩
"PMS vs CMYK per il packaging: quale è meglio? – PAX Solutions", https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. [Le guide tecniche sulla riproduzione del colore confermano che i colori spot Pantone a tinta unita offrono una copertura più uniforme ed evitano i problemi di aumento del punto intrinseci alla stampa in quadricromia (CMYK) su materiali assorbenti]. Ruolo della prova: verifica della soluzione tecnica; tipo di fonte: standard di gestione del colore. Supporta: l'efficacia dei colori spot rispetto al CMYK per la grafica retail ad alta fedeltà. Nota di ambito: applicabile a substrati ad alto assorbimento]. ↩
"Effetti del cartone ondulato e delle deformazioni dei punti di retinatura", https://www.academia.edu/60461055/Print_uniformity_of_corrugated_board_in_flexo_printing_effects_of_corrugated_board_and_halftone_dot_deformations. [La ricerca sulla scienza dei materiali sui substrati porosi spiega l'azione capillare che causa la fuoriuscita dell'inchiostro di retinatura nelle fibre ondulate non rivestite]. Ruolo della prova: prova del meccanismo fisico; tipo di fonte: rivista di scienza dei materiali. Supporta: il fallimento dei mezzitoni di processo sul cartone grezzo. Nota di ambito: si riferisce specificamente a materiali ondulati riciclati non rivestiti. ↩
"Comprendere cos'è il rivestimento acquoso per le scatole stampate", https://www.wecustomboxes.com/blog/what-is-aqueous-coating/. [La documentazione tecnica sulla chimica di stampa spiega come i pre-rivestimenti acquosi sigillano le fibre porose del cartone per ridurre al minimo la diffusione dell'inchiostro e l'ingrossamento del punto]. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di stampa. Supporta: l'efficacia fisica del pre-rivestimento. Nota di ambito: i risultati dipendono dalla viscosità del rivestimento applicato. ↩
"Il tasso di riciclo del cartone ondulato raggiunge il 93% — a seconda di chi si interpella", https://www.wastedive.com/news/afpa-recycling-rate-corrugated-box-occ/690649/. [Uno studio di riferimento del settore o un manuale di produzione di stampa fornirebbero i dati quantitativi che verificano il risparmio di inchiostro ottenuto con la stampa a colori spot rispetto alla stampa a mezzitoni]. Ruolo della prova: convalida quantitativa; tipo di fonte: rapporto di settore. Supporta: il ROI finanziario delle strategie di stampa a colori spot. Nota sull'ambito: la percentuale può variare in base all'area di copertura totale. ↩
"Lito-laminazione – Produttore e fornitore di adesivi", https://technicaladhesives.com/laminating/litho-laminating/. [Le specifiche tecniche del settore per gli imballaggi confermano che il PVA è un adesivo primario utilizzato nel processo di lito-laminazione]. Ruolo della prova: verifica tecnica; tipo di fonte: manuale industriale. Supporti: composizione chimica dell'adesivo. Nota di ambito: specifico per i sistemi a base d'acqua. ↩
"[PDF] Torsione del cartone ondulato - cause e rimedi - TAPPI.org", https://imisrise.tappi.org/download.aspx?key=92APR097. [La ricerca scientifica sui materiali in fibra cellulosica dimostra come l'assorbimento di umidità dagli adesivi porti a instabilità dimensionale e deformazione]. Ruolo della prova: prova meccanicistica; tipo di fonte: rivista scientifica sui materiali con revisione paritaria. Supporta: causa di distorsione strutturale. Nota di ambito: dipende dalla densità del cartone e dal volume di colla. ↩
"Fattori che influenzano la stabilità dimensionale delle carte decorative…", https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. [Le specifiche tecniche sugli effetti della polimerizzazione dell'adesivo su substrati di cartone convalidano la misurazione specifica della curvatura verso l'interno]. Ruolo della prova: convalida tecnica; tipo di fonte: rapporto di scienza dei materiali. Supporta: cedimento del materiale durante la polimerizzazione all'aria ambiente. Nota di ambito: si applica agli spessori standard per espositori da negozio. ↩
"Perché le aziende stanno passando alle etichette senza supporto - Kite Packaging", https://www.kitepackaging.co.uk/blog/the-hidden-waste-in-packaging-process-why-businesses-are-switching-to-linerless-labels/. [I benchmark di settore per la produzione di espositori per punti vendita mostrano una significativa riduzione degli scarti quando si utilizzano supporti duplex]. Ruolo della prova: convalida quantitativa; tipo di fonte: white paper di produzione. Supporta: beneficio economico dei supporti duplex. Nota di ambito: basato sul volume di produzione medio. ↩
"Come prevenire le crepe del rivestimento nel cartone ondulato", https://www.linkedin.com/posts/kashif-wattu-81b428124_corrugatorpro-corrugation-linercracking-activity-7383161179524882432-wnCT. [Le guide tecniche sugli imballaggi in cartone ondulato spiegano come rapporti piega-corda impropri portino al collasso delle ondulazioni e al cedimento del rivestimento durante la piegatura]. Ruolo della prova: verifica tecnica; tipo di fonte: manuale industriale. Supporta: cause meccaniche di spreco di materiale. Nota di ambito: specifico per la lavorazione del cartone ondulato. ↩
"Stima della resistenza alla compressione di scatole di cartone ondulato per un…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. [Studi ingegneristici sui materiali di imballaggio dimostrano che le ondulazioni danneggiate riducono significativamente il test di schiacciamento dei bordi (ECT) e la capacità di carico verticale complessiva]. Ruolo della prova: convalida fattuale; tipo di fonte: studio di scienza dei materiali. Supporta: le conseguenze strutturali degli errori di fabbricazione. Nota di ambito: si riferisce alla resistenza alla compressione assiale. ↩
"[PDF] Specifiche per il cartone ondulato – Archivi Nazionali", https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. [Una guida alle specifiche tecniche del settore per gli imballaggi in cartone ondulato definisce il calibro standard per il materiale a onda B]. Ruolo della prova: verifica fattuale; tipo di fonte: specifica tecnica; supporti: standard di spessore del materiale; nota di ambito: lo spessore nominale può variare leggermente a seconda del produttore. ↩
"Stima della resistenza alla compressione del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Gli standard di settore per il Box Compression Test (BCT) stabiliscono la metodologia per misurare il carico massimo che un contenitore in cartone ondulato può sopportare prima del cedimento strutturale]. Ruolo della prova: definizione tecnica; tipo di fonte: standard di settore. Supporta: l'uso di test con pressa idraulica per identificare il cedimento del giunto. Nota di ambito: applicazione generale ai materiali ondulati. ↩
"Guida completa alla tolleranza dimensionale delle scatole di cartone ondulato – Upack", https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOor434oqXkx0bVMNjq_8RRITx8w8WBkuNHEU0xjhtmmXgfwTEido. [Le linee guida di ingegneria degli imballaggi specificano la necessità di tolleranze di fessura che tengano conto dello spessore del materiale e del raggio di piegatura esterno per prevenire attrito e schiacciamento strutturale durante l'assemblaggio]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria. Supporta: la necessità di compensazione matematica del calibro nella progettazione della fustella. Nota di ambito: le tolleranze specifiche possono variare in base alla dimensione dell'onda e al grado del materiale. ↩
"Determinazione dei limiti di stress di compressione per serrati…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11819977/. [Un'analisi ingegneristica o uno studio di settore che dimostra come una scarsa tolleranza di accoppiamento e l'attrito delle giunzioni aumentino le ore di lavoro durante l'assemblaggio]. Ruolo della prova: prova quantitativa; tipo di fonte: white paper ingegneristico. Supporta: la correlazione tra precisione dell'incavo e velocità di assemblaggio. Nota di ambito: specifico per le strutture modulari per la vendita al dettaglio. ↩
"Il settore degli imballaggi si trova ad affrontare una revisione strutturale dei costi", https://www.packaging-gateway.com/news/packaging-sector-faces-structural-cost-reset/. [Un'analisi dei costi di produzione che illustra come l'aggiunta di componenti di rinforzo per compensare un adattamento non perfetto aumenti la distinta base totale]. Ruolo della prova: convalida finanziaria; tipo di fonte: rapporto sui costi di produzione. Supporta: il costo economico dell'utilizzo di rinforzi rispetto all'ingegneria di precisione. Nota di ambito: si riferisce ai costi generali dei materiali negli espositori temporanei. ↩
"Come le linguette a strappo riducono i costi di installazione – JBC Technologies", https://www.jbc-tech.com/blog/posts/pull-tabs-reduce-installation-costs/. [Casi di studio che mostrano la riduzione delle ore di lavoro e dei costi di manodopera grazie all'utilizzo di meccanismi di chiusura calibrati con precisione nei pop-up store]. Ruolo della prova: analisi del beneficio economico; tipo di fonte: rapporto sull'efficienza operativa. Supporta: il collegamento tra la compensazione del calibro e la riduzione della spesa operativa. Nota di ambito: applicabile agli ambienti di vendita al dettaglio a rapida implementazione. ↩