Quando si entra in un negozio, la prima cosa che cattura l'attenzione non è sullo scaffale, ma nel corridoio. Questa interruzione visiva è un elemento fisico progettato ad hoc.
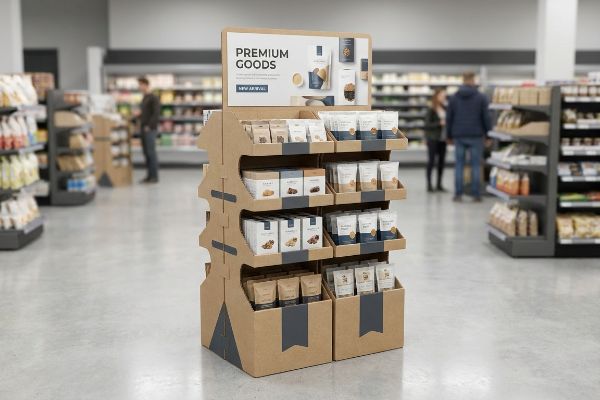
Un espositore POP (Point of Purchase) autoportante è un'unità di merchandising indipendente progettata per essere posizionata direttamente sul pavimento del negozio senza bisogno di scaffalature preesistenti. Questi espositori autoportanti interrompono fisicamente i percorsi di passaggio dei clienti per promuovere prodotti specifici, stimolando un elevato volume di vendite d'impulso e aumentando la visibilità del marchio negli ambienti di vendita al dettaglio.
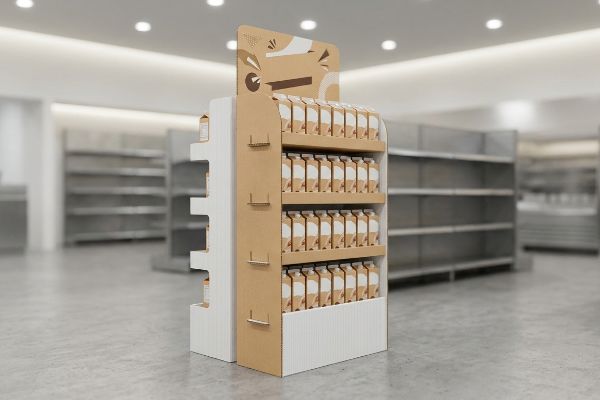
Ma progettare un'unità che abbia un aspetto fantastico in un rendering 3D è completamente diverso dal progettare una struttura in grado di resistere a un lungo trasporto logistico attraverso il paese e alle dure condizioni di un negozio.
Quali sono gli errori più comuni nell'allestimento di espositori pop?
Anche i team di marketing più esperti cadono in trappole prevedibili quando passano da uno schermo digitale piatto a materiali fisici in cartone ondulato.
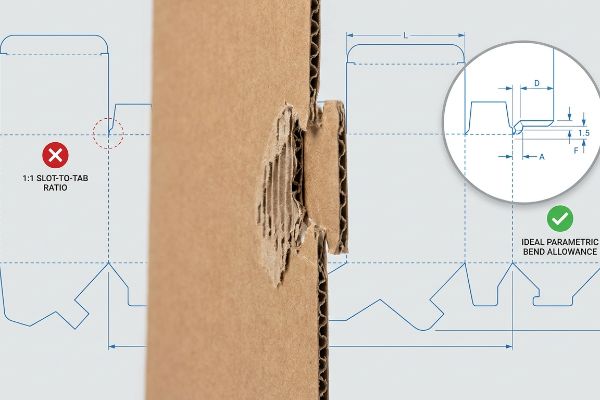
Gli errori più comuni nella progettazione di espositori per punti vendita includono la mancata considerazione dello spessore del materiale nelle giunzioni pieghevoli, l'ignorare il rigonfiamento dovuto all'elevata umidità durante il trasporto e la progettazione di strutture sbilanciate. Queste sviste causano la rottura delle linguette di incastro e la deformazione dei ripiani, compromettendo fondamentalmente l'integrità strutturale dell'espositore ancor prima che raggiunga il punto vendita.
Correggere questi errori inizia con la comprensione del comportamento fisico del cartone piegato.
L'attrito nascosto della compensazione del calibro della fustella
I grafici spesso creano linguette ad incastro e fessure pieghevoli nei loro software CAD (Computer-Aided Design) digitali con la stessa larghezza esatta del pannello di accoppiamento. Creano un file pulito e simmetrico basato su linee teoriche di spessore zero. Il risultato appare impeccabile a schermo, ma ignora completamente lo spessore fisico del cartone ondulato piegato, come quello a onda E o a ondaB¹.
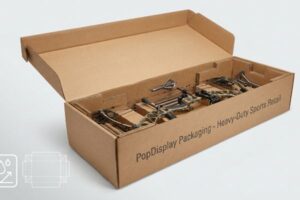
Quando un pannello spesso si piega a 90 gradi, il rivestimento esterno di carta si allunga fisicamente e consuma materiale. Mi capita spesso di intercettare le fustelle dove manca questo margine di piegatura. Se non si allarga matematicamente la fessura di ricezione, l'unità fisica si incastrerà in modo aggressivo. Ho visto gli addetti al confezionamento sudare e imprecare nel mio reparto, cercando di forzare una a onda B spessa 0,12 pollici (3 mm)in una fessura esattamente delle stesse dimensioni. Si sente il forte e sgradevole scricchiolio delle onde interne che si schiacciano e del foglio superiore che si strappa. Per risparmiare tempo, ricorrono semplicemente a un brutto nastro adesivo trasparente, che rovina completamente l'estetica del marchio premium e causa un attrito enorme, rallentando la linea di assemblaggio di circa il 30%³.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Rapporto fessura-linguetta 1:1 | tolleranza di piegatura parametrica | Inserimento della linguetta senza attrito |
| Ignorando il calibro della tavola | Aggiunta di 1 mm di larghezza per ogni piega | Previene lo strappo del foglio superiore |
| Montaggio manuale forzato | Spazi di separazione precalcolati | Riduce i tempi di assemblaggio del 30% |
Richiedo sempre l'utilizzo di algoritmi automatici di compensazione del calibro per ogni fustella che passa sulla mia scrivania. Eseguire i calcoli in anticipo evita di dover pagare ingenti penali per la manodopera manuale durante il confezionamento.
🛠️ La scrivania di Harvey: Non sei sicuro che le tue linguette ad incastro abbiano il giusto margine di piegatura? 👉 Richiedi un'analisi gratuita della fustella ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Che cos'è un espositore autoportante?
Un vero espositore autonomo funziona senza la rete di sicurezza degli scaffali permanenti del negozio. Deve catturare l'attenzione e al contempo sopportare in sicurezza carichi dinamici.
Un espositore autoportante è una struttura di merchandising indipendente, posizionata a terra, progettata per contenere la merce e promuovere il marchio senza bisogno di supporti esterni. Queste unità autonome vengono generalmente collocate in corsie ad alto traffico o nelle zone di fine corsia per massimizzare la visibilità da parte dei clienti e stimolare l'interazione spontanea con il prodotto al di fuori delle corsie standard dedicate a una specifica categoria di prodotti.
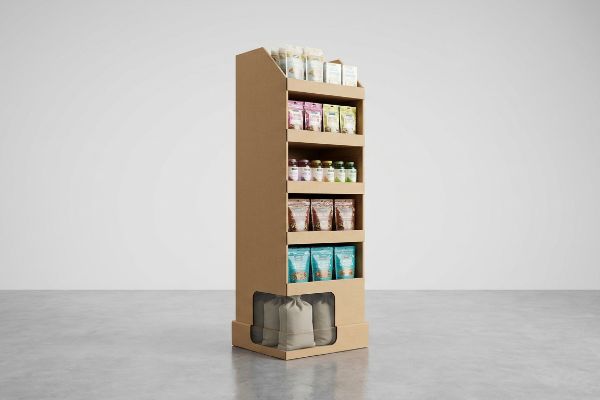
Tuttavia, stare in piedi in un corridoio affollato comporta un notevole rischio fisico se l'unità non è progettata correttamente.
Il rischio di ribaltamento dovuto a spazi ristretti
Spesso i marchi riducono le dimensioni standard degli espositori da pavimento a un quarto di pallet, ovvero circa 609,6 x 508 mm (24 x 20 pollici)⁴, per assicurarsi una posizione privilegiata agli incroci stradali. Desiderano un elevato flusso di clienti, ma insistono fermamente nel mantenere l'altezza complessiva originale di 1270 mm (50 pollici)⁵ per massimizzare la superficie di esposizione del marchio.
Immaginate di dover bilanciare una matita alta sulla sua gomma. Questo drastico spostamento del baricentro rende la struttura alta e stretta incredibilmente instabile. Vedo regolarmente questi modelli sbilanciati verso l'alto fallire i test di inclinazione di base per la vendita aldettaglio⁶. Se un cliente li urta con un carrello, l'intera struttura si inclina e rischia di crollare, creando un grave pericolo per il passaggio dei clienti. La soluzione è semplice, ma richiede disciplina strutturale: progetto dei doppi fondi nascosti per alloggiare dei pesi fisici, oppure impongo rigorosamente di bloccare la merce più pesante sul ripiano inferiore. Sentire fisicamente la base pesante e appesantita bloccarsi al pavimento è l'unico modo in cui garantisco che la struttura rimanga sicura anche durante la caotica del Black Friday .
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| impronte alte e strette | Centro di gravità progettato | Previene il ribaltamento del carrello in caso di urti |
| Merce pesante nella parte superiore | Ancoraggio per falso fondo zavorrato | Elimina la responsabilità del negozio |
| Ignorando le dinamiche di inclinazione | Blocco pesante SKU di livello inferiore | Garantisce la conformità delle corsie |
Mi rifiuto di produrre unità a quarto di pallet sbilanciate senza una strategia di ancoraggio fisica. La stabilità non è negoziabile quando la reputazione del tuo marchio si basa sull'essere l'unico in un corridoio affollato.
🛠️ Scrivania Harvey: Temi che il tuo design alto per un quarto di pallet possa non superare il test di inclinazione del rivenditore? 👉 Richiedi una valutazione della stabilità ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Qual è la differenza tra un espositore pop e un espositore POS?
Spesso gli acquirenti usano i termini in modo intercambiabile, ma trattare queste due zone di vendita al dettaglio distinte come identiche crea gravi violazioni delle normative.
La differenza tra un display POP e un display POS (Point of Sale) risiede nella posizione. I display POP sono installati nelle corsie principali per stimolare gli acquisti d'impulso durante la visita al negozio, mentre i display POS sono progettati specificamente per la zona delle casse, al fine di intercettare gli acquisti dell'ultimo minuto mentre i clienti stanno effettuando il pagamento.
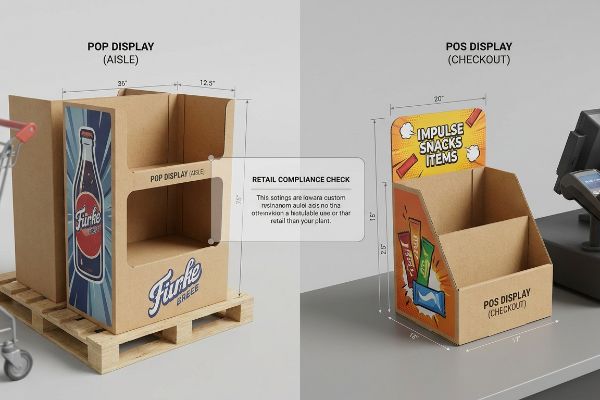
Sebbene l'obiettivo di marketing sia simile, i vincoli ingegneristici fisici per queste due località sono completamente diversi.
La dittatura spaziale tra ADA e GMA
Le società commerciali propongono spesso un pacchetto di design scalabile in cui un grande espositore da corridoio può essere semplicemente ridotto del 50% per fungere da cassa .Lo considerano semplicemente un esercizio di ridimensionamento grafico, ignorando le rigide norme legali e logistiche che regolano queste zone separate7.
Le unità per corsie sono rigorosamente ancorate ai limiti di carico per pallet GMA (Grocery Manufacturers Association) per carichi pesanti, in grado di sopportare un'elevata capacità di carico dinamico. Ma nel momento in cui ci si sposta verso la cassa, si entra in una zona altamente regolamentata. Ho avuto clienti che hanno cercato di imporre configurazioni di corsie sovradimensionate vicino alla cassa, bloccando completamente la visuale del cassiere. Si può percepire fisicamente la forte opposizione dei responsabili del negozio, che gettano immediatamente nella pressa per cartone le unità non conformi. Per essere conformi, le configurazioni per le casse devono essere rigorosamente ancorate ai limiti di 15-48 pollici (381-1219,2 mm) previsti dall'ADA (Americans with Disabilities Act). Separo permanentemente i processi di progettazione per queste due categorie per evitare ingenti addebiti e la rimozione forzata degli spazi.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Ridimensionamento delle unità di corridoio | Condotte ingegneristiche separate | Previene i rifiuti da parte dei manager |
| Blocco del registro | Rispettare i limiti di portata previsti dall'ADA10 | Garantisce la conformità legale |
| Ignorare i carichi dinamici | Ancoraggio agli standard GMA11 | Massimizza la sopravvivenza del trasporto merci |
Considero gli spazi dei corridoi e le casse come ecosistemi commerciali completamente diversi. Non si può ridurre matematicamente lo spazio di un'unità espositiva e aspettarsi che sopravviva alla logistica del banco.
🛠️ Harvey's Desk: Il tuo addetto al banco non rispetta i limiti di portata previsti per le casse? 👉 Richiedi il tuo controllo di conformità ↗ — Nessun modulo che genera infinite chiamate di vendita. Solo puro valore.
Quali sono i tre tipi di display?
I prodotti per la vendita al dettaglio vengono generalmente classificati in base al loro formato di posizionamento fisico, che determina il modo in cui gli acquirenti interagiscono con la confezione principale.
I tre tipi di espositori sono quelli da pavimento, quelli da banco e quelli per pallet. I modelli da pavimento funzionano come espositori indipendenti per le corsie, quelli da banco catturano le vendite d'impulso in prossimità delle casse, mentre quelli per pallet gestiscono grandi quantitativi di merce per i grandi magazzini all'ingrosso, ognuno dei quali richiede capacità di carico strutturale e specifiche dei materiali completamente diverse.
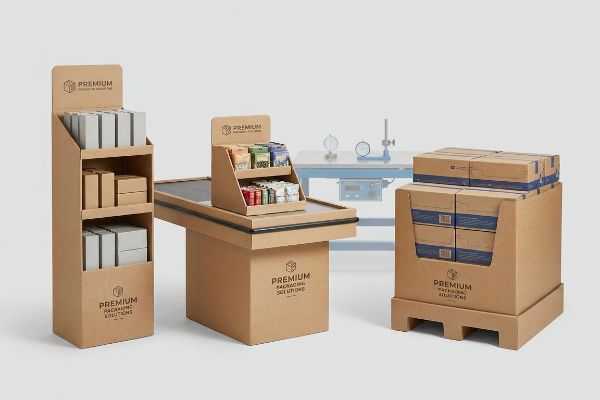
Ma conoscere la teoria non basta quando le macchine si mettono in funzione e i camion merci si immettono in autostrada.
Perché le valutazioni standard dei circuiti stampati falliscono in fabbrica
I team di approvvigionamento spesso approvano questi diversi formati di visualizzazione basandosi esclusivamente sulla valutazione delle proprietà delle materie prime12.Si affidano molto alle metriche di test su pannelli piani13, presumendo che la selezione di un substrato ondulato di alta qualità garantisca automaticamente che la loro complessa unità 3D sopravviverà alla distribuzione fisica.
Non si tratta solo di teoria: lo vedo accadere sul campo, quando gli acquirenti si fidano ciecamente dei limiti teorici del cartone. Scelgono un materiale pesante, dimenticando completamente che una volta che il cartone viene fustellato, piegato in un contenitore aperto e caricato con la merce, la sua sopravvivenza dipende interamente dalla sua geometria 3D, non solo dalla sua resistenza in piano14.Nel mio stabilimento, vedo regolarmente questi progetti, che si presumevano robusti, cedere durante i test. Abbiamo sottoposto un'unità a pavimento al nostro tavolo di simulazione ISTA (International Safe Transit Association) 3A15e, poiché gli angoli verticali erano privi di rinforzo a doppia parete, ho visto le pareti laterali da 0,12 pollici (3 mm) rompersi violentemente sotto una vibrazione di carico dall'alto di 187,5 libbre (85 kg). Ho recuperato le letture del micrometro e ho dimostrato che non avevamo bisogno di carta più spessa per l'intera scatola, ma solo di un protocollo di test sequenziale. Verificando matematicamente il cartone grezzo prima e poi sottoponendo la scatola 3D completamente assemblata allo shock cinetico del trasporto, abbiamo eliminato il punto cieco strutturale. Questa precisa regolazione dei test ha ridotto il volume complessivo del materiale del 6,4%, consentendo al cliente di risparmiare migliaia di euro in spese di trasporto e prevenendo completamente il collasso durante il trasporto.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Affidarsi alle metriche della lavagna piatta | Test di transito cinetico 3D16 | Previene lo schiacciamento durante il trasporto |
| Specificare uno spessore eccessivo | Rinforzo mirato degli angoli17 | Riduce i rifiuti materiali |
| Ignorando gli urti multiassiali | Validazione della simulazione ISTA 3A18 | Elimina gli storni di addebito da parte dei rivenditori |
Non approvo mai la produzione di massa basandomi solo su parametri teorici. La vera sopravvivenza si dimostra sul banco di prova vibrante, testando la geometria assemblata sotto sollecitazioni cinetiche estreme.
🛠️ Harvey's Desk: Non lasciare che un difetto strutturale di 2 millimetri rovini il lancio in 500 negozi. 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Puoi scegliere un fornitore basandoti esclusivamente su valutazioni teoriche economiche delle schede, ma quando quella geometria 3D non verificata si rompe a causa degli urti durante il trasporto, ti ritrovi a dover affrontare un'enorme quantità di lavoro manuale che azzera completamente il margine di profitto del tuo progetto. Oltre 500 brand manager utilizzano la mia checklist di prestampa per evitare proprio questi errori fatali nelle fasi iniziali. Smetti di fare supposizioni sulle tolleranze strutturali e lascia che io analizzi personalmente i tuoi file con il mio Audit Fustella Gratuito ↗ per individuare i punti ciechi cinetici prima dell'inizio della produzione di massa.
"[PDF] Specifiche per il cartone ondulato – Archivi Nazionali", https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. [Gli standard di settore per gli imballaggi in cartone ondulato forniscono misurazioni specifiche con calibro per le onde E e B, dimostrando che lo spessore del materiale deve essere preso in considerazione nella progettazione della fustella.] Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: necessità di compensazione dello spessore del materiale nel CAD. Nota di ambito: si concentra sulle dimensioni comuni delle onde del cartone ondulato. ↩
"Cartone ondulato e gradi di materiale - onda - Packaging Strategies", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. [Le norme tecniche di imballaggio specificano lo spessore tipico e l'altezza dell'onda per il cartone ondulato a onda B]. Ruolo della prova: verifica fattuale; tipo di fonte: specifica tecnica. Supporti: lo spessore specifico del materiale menzionato. Nota di ambito: lo spessore effettivo può variare leggermente a seconda del produttore. ↩
"Influenza delle linee di piegatura analogiche e digitali sulla meccanica... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [I benchmark di settore sull'assemblaggio degli imballaggi quantificano la perdita di tempo derivante da misure correttive manuali come l'applicazione del nastro adesivo]. Ruolo della prova: supporto quantitativo; tipo di fonte: rapporto di settore. Supporta: l'affermazione relativa al rallentamento della linea di assemblaggio. Nota di ambito: le percentuali variano in base alla complessità del display. ↩
"Tipi di espositori per pallet: intero, mezzo e quarto – GreenDot Packaging", https://greendotpackaging.com/understanding-pallet-display-types-full-half-and-quarter-pallet-displays/. [Gli standard di settore per i materiali per il punto vendita (POP) definiscono le dimensioni tipiche di un quarto di pallet per garantire la compatibilità con la disposizione dei negozi]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di settore. Supporta: dimensionamento dell'ingombro. Nota sull'ambito: le dimensioni possono variare leggermente a seconda della regione. ↩
"Espositori da pavimento per la vendita al dettaglio – Soluzioni creative per i negozi", https://creativestoresolutions.com/store-floor-fixtures/?srsltid=AfmBOoqHhNMh7XYFAuCjIDvmphVxSCA2y0pSSIEXkVAPk0rhH2Ez8ZV3. [Le linee guida per il merchandising al dettaglio specificano le altezze standard per gli espositori da pavimento al fine di massimizzare la visibilità del marchio senza ostruire la visuale]. Ruolo della prova: prassi del settore; tipo di fonte: guida alla progettazione per la vendita al dettaglio. Supporta: standard di altezza per gli espositori. Nota sull'ambito: l'altezza dipende dalla specifica categoria di prodotto e dai requisiti di visuale. ↩
"Come testare la resistenza al carico e la stabilità degli espositori da pavimento…", https://www.samtop.com/floor-display-load-testing-guide/. [Le norme di sicurezza autorevoli o le guide ingegneristiche per gli espositori definiscono angoli di inclinazione specifici e requisiti di forza laterale per certificare la stabilità]. Ruolo della prova: convalida tecnica; tipo di fonte: norma di sicurezza del settore. Supporta: l'esistenza e l'applicazione di test di stabilità standardizzati per espositori autoportanti. Nota sull'ambito: i parametri di prova specifici possono variare in base alla giurisdizione o ai requisiti del rivenditore. ↩
"Espositori POP vs. POS: qual è la differenza?", https://www.creativedisplaysnow.com/whats-difference-point-sale-point-purchase-displays/. [Una fonte autorevole sulla conformità al dettaglio o sulle linee guida ADA dovrebbe specificare i requisiti di spazio e accessibilità che differiscono tra le corsie principali del negozio e l'area casse]. Ruolo della prova: Verifica dei vincoli normativi; tipo di fonte: Linea guida normativa. Supporta: L'affermazione che si applicano regole distinte alle posizioni POP e POS. Nota di ambito: Specifico per ADA e codici generali di sicurezza al dettaglio. ↩
"Comprendere le dimensioni standard dei pallet nel trasporto merci – FleetWorks | AI", https://www.fleetworks.ai/resources/pallet-dimensions-standard. [Un documento standard di settore della GMA definisce le dimensioni specifiche e i requisiti di carico per i pallet utilizzati nei corridoi dei negozi al dettaglio]. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: limiti GMA per la capacità di carico dei pallet. Nota di ambito: specifico per gli standard alimentari nordamericani. ↩
"Standard ADA per la progettazione accessibile Titolo III Regolamento 28 CFR …", https://www.ada.gov/law-and-regs/design-standards/1991-design-standards/. [Gli standard ADA per la progettazione accessibile specificano l'intervallo di altezza consentito per la portata in avanti al fine di garantire l'accessibilità alle persone in sedia a rotelle]. Ruolo della prova: requisito legale; tipo di fonte: regolamento governativo. Supporta: conformità ADA per la portata in avanti per i display di cassa. Nota di ambito: si applica alle strutture pubbliche negli Stati Uniti. ↩
"Standard di accessibilità ADA – Access-Board.gov", https://www.access-board.gov/ada/. L'Americans with Disabilities Act (ADA) stabilisce requisiti legali specifici per le distanze di raggiungimento e gli spazi liberi per garantire che gli ambienti di vendita al dettaglio siano accessibili alle persone con disabilità. Ruolo della prova: requisito legale; tipo di fonte: regolamento governativo. Supporta: conformità ai limiti di raggiungimento ADA. Nota di ambito: applicabile alle giurisdizioni di vendita al dettaglio degli Stati Uniti. ↩
"Guida GMA ai pallet 2025: standard, vantaggi e utilizzi", https://palletcompanypro.com/gma-pallets/?srsltid=AfmBOoqhDDwg5SpyFnPll-mHIUFytbOhR00d91Z41JwLscixiH-33kOF. La Grocery Manufacturers Association (GMA) definisce gli standard di settore per le dimensioni dei pallet e le specifiche di carico per garantire stabilità e sicurezza negli ambienti logistici e di vendita al dettaglio. Ruolo della prova: standard di settore; tipo di fonte: linee guida dell'associazione di categoria. Supporta: massimizzazione della sopravvivenza del carico tramite gli standard GMA. Nota sull'ambito: si concentra principalmente sulla logistica nordamericana. ↩
"Espositori in cartone ondulato per punti vendita negli Stati Uniti: prezzo di approvvigionamento…", https://www.ibisworld.com/united-states/procurement/corrugated-point-of-purchase-displays/49744726/. [L'analisi di settore dei processi di approvvigionamento spesso evidenzia l'eccessiva dipendenza dalle specifiche e dalle certificazioni dei materiali come indicatore della qualità del prodotto finale]. Ruolo della prova: affermazione fattuale; tipo di fonte: rapporto di settore. Supporta: tendenze attuali di approvvigionamento nel merchandising al dettaglio. Nota di ambito: focalizzato sui flussi di lavoro di approvvigionamento. ↩
"Stima della resistenza alla compressione delle scatole di cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Gli standard di ingegneria degli imballaggi definiscono queste metriche, come l'Edge Crush Test (ECT), e documentano la loro incapacità di tenere conto delle vulnerabilità strutturali nelle forme 3D convertite]. Ruolo della prova: convalida tecnica; tipo di fonte: standard di settore. Supporta: l'inadeguatezza dei test sulle materie prime per le unità 3D. Nota di ambito: si riferisce ai test sul cartone ondulato. ↩
"Ottimizzazione del cartone rigido nella progettazione di astucci – BioResources", https://bioresources.cnr.ncsu.edu/resources/optimization-of-the-solid-cardboard-in-carton-design/. [La ricerca sull'ingegneria degli imballaggi dimostra che la capacità portante di un contenitore in cartone ondulato è determinata dall'interazione tra le proprietà del materiale e la geometria strutturale della scatola assemblata]. Ruolo della prova: principio ingegneristico; tipo di fonte: manuale tecnico. Supporta: l'inadeguatezza di affidarsi alle valutazioni del cartone piatto per i display 3D. Nota di ambito: si applica alle strutture in cartone ondulato piegato.] ↩
"[PDF] 3A 2 – International Safe Transit Association", https://ista.org/docs/3Aoverview.pdf. [Lo standard ISTA 3A specifica le precise sequenze di vibrazione, urto e caduta necessarie per simulare l'ambiente di un sistema di consegna di piccoli pacchi]. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: la validità della metodologia di simulazione del trasporto descritta. Nota di ambito: specifico per le spedizioni di piccoli pacchi.] ↩
"Prestazioni di compressione e comportamento di deformazione di ... stampato in 3D", https://pmc.ncbi.nlm.nih.gov/articles/PMC8914831/. La ricerca sull'ingegneria degli imballaggi dimostra che i test di trasporto dinamici multi-asse rilevano forze che le metriche statiche su cartone piatto non riescono a prevedere, prevenendo il collasso strutturale. Ruolo della prova: confronto metodologico; tipo di fonte: rivista di ingegneria. Supporta: la superiorità dei test cinetici nel prevenire lo schiacciamento durante il trasporto. Nota di ambito: si concentra sul cedimento strutturale del cartone ondulato. ↩
"Riciclo e applicazioni sostenibili dei circuiti stampati di scarto…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10545695/. Studi di scienza dei materiali e progettazione strutturale dimostrano che rinforzare i punti di maggiore sollecitazione è più efficiente in termini di materiale rispetto all'aumento dello spessore complessivo del circuito stampato. Ruolo della prova: ottimizzazione delle risorse; tipo di fonte: studio accademico. Supporta: l'affermazione che il rinforzo mirato riduce gli sprechi di materiale. Nota di ambito: applicabile alla progettazione di circuiti stampati ondulati. ↩
"Procedure di test – International Safe Transit Association", https://ista.org/test_procedures.php. Gli standard dell'International Safe Transit Association (ISTA) forniscono un quadro di riferimento per la simulazione delle condizioni di trasporto al fine di garantire l'integrità dell'imballaggio e ridurre le richieste di risarcimento per danni correlati alla spedizione. Ruolo della prova: convalida tecnica; tipo di fonte: standard di settore. Supporta: l'utilizzo di ISTA 3A per eliminare gli addebiti da parte dei rivenditori. Nota sull'ambito: si applica specificamente agli ambienti di consegna pacchi e spedizione al dettaglio. ↩