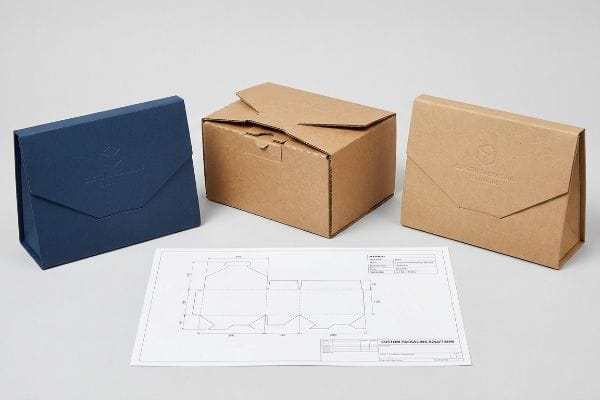
Desideri che il tuo packaging si distingua sugli scaffali affollati dei negozi, ma i modelli generici non riescono a catturare l'identità unica del tuo marchio? Fortunatamente, non sei mai vincolato alle dimensioni standard.
Sì. È possibile personalizzare completamente la scatola per adattarla alle proprie specifiche preferenze strutturali ed estetiche. La personalizzazione dell'imballaggio prevede la progettazione di dimensioni su misura, la selezione di specifiche tipologie di cartone ondulato e l'applicazione di finiture grafiche personalizzate. Tuttavia, ogni modifica deve essere perfettamente allineata alle tolleranze di produzione automatizzate per evitare errori di assemblaggio.
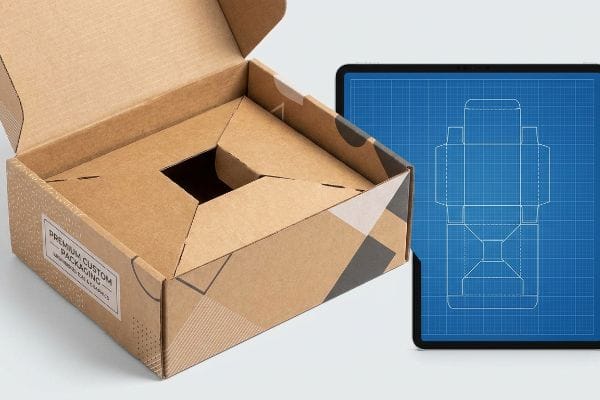
Ma sapere di avere infinite opzioni sullo schermo di un computer è ben diverso dal produrre un cartone fisico che resista all'intero processo di distribuzione.
Come si personalizza la propria scatola?
La personalizzazione di una struttura inizia con una planimetria precisa, non solo con una visione artistica.
Personalizzare la tua scatola richiede la progettazione di una fustellatura strutturale precisa. Questo modello determina ogni taglio, piega e linguetta di incastro. La vera personalizzazione va oltre la forma estetica; tiene conto matematicamente dello spessore fisico del materiale ondulato, garantendo una piegatura automatica impeccabile senza strappare il rivestimento di carta stampato.
Sebbene trascinare e rilasciare forme in un software dia una sensazione di grande potenza, la mancanza di competenze di ingegneria fisica bloccherà rapidamente la catena di montaggio.
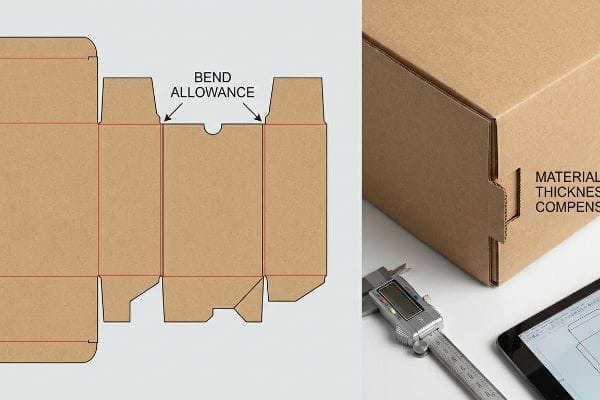
Strutturazione della fustella con compensazione del calibro
Anche i team di approvvigionamento più esperti spesso presumono che disegnare una fessura esattamente della larghezza della sua linguetta di incastro1 crei un bloccaggio a frizione personalizzato perfetto. Si affidano a file vettoriali bidimensionali per definire la geometria strutturale tridimensionale. In un ambiente CAD (Computer-Aided Design) teorico, queste misure 1:1 appaiono perfettamente allineate e sicure.
Personalizzare una scatola senza tenere conto dello spessore del materiale è una trappola. Lo vedo continuamente quando i clienti inviano file Illustrator piatti per strutture spesse in cartone ondulato. Quando un cartone di 2,79 mm (0,11 pollici)viene piegato di 90 gradi, consuma matematicamente materiale. Se non includo automaticamente le tolleranze di piegatura nelle fessure di alloggiamento, la linguetta diventa troppo stretta. Ho visto frustrati addetti all'imballaggio schiacciare violentemente queste linguette con i palmi delle mani, ascoltando il forte e straziante scricchiolio delle scanalature che si comprimono sotto pressione, rallentando la linea di assemblaggio di circa il 30%. Per risolvere questo problema, ricostruisco completamente le fessure con tolleranze dimensionali specifiche, garantendo che la scatola si assembli perfettamente e facendovi risparmiare enormi costi di manodopera.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzando rapporti di larghezza fessura-linguetta 1:1 | Aggiunta di un margine di piegatura di 0,04 pollici (1 mm)3 | Risparmio di 45 secondi per assemblaggio |
| Ignorando lo spessore del materiale ondulato | Applicazione della compensazione automatica del calibro4 | Previene lo strappo del foglio superiore |
| Progettazione esclusivamente con software 2D | Test di gioco parametrico 3D5 | Elimina le costose riparazioni con nastro adesivo |
I modelli visivi bidimensionali non dovrebbero mai dettare la geometria fisica. L'imposizione di tolleranze di curvatura rigorose nei file originali prima della produzione delle lastre garantisce che il design personalizzato resista effettivamente alla dura realtà delle operazioni di confezionamento ad alta velocità.
🛠️ La scrivania di Harvey: Non sei sicuro che le tue linguette ad incastro abbiano il giusto margine di piegatura? 👉 Richiedi un'analisi gratuita della fustella ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Come personalizzare il tuo packaging?
Applicare finiture di alta qualità è il modo più rapido per valorizzare la presenza fisica del vostro marchio.
Per personalizzare visivamente il packaging, è possibile applicare laminazioni tattili specializzate, verniciature selettive e profili di inchiostro personalizzati. Queste finiture chimiche trasformano il cartone ondulato standard in un'esperienza di vendita al dettaglio di alta qualità. Tuttavia, l'applicazione di spesse pellicole polimeriche sopra la grafica stampata altera fisicamente il modo in cui la luce ambientale interagisce con i pigmenti sottostanti.
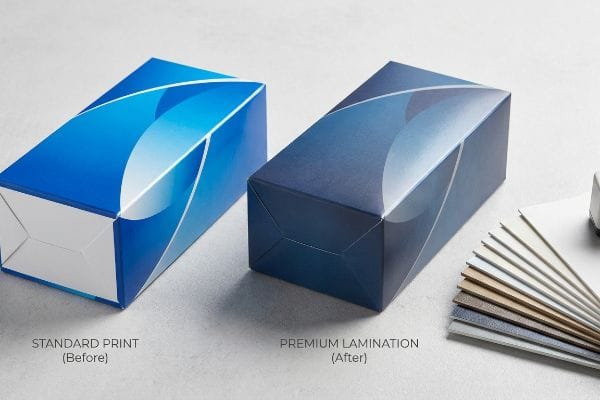
Spingere i confini dell'estetica grafica personalizzata richiede una profonda conoscenza della fisica ottica, non solo la conoscenza del campionario Pantone.
Gestire l'effetto di oscuramento ottico tattile
Molti direttori marketing desiderano personalizzare le loro principali scatole pieghevoli con una lussuosa laminazione termica morbida al tatto, simile alvelluto⁶. Presuppongono che questa pellicola trasparente di alta qualità aggiunga semplicemente una texture fisica tattile, lasciando i colori del marchio aziendale, scelti con cura, visivamente inalterati. Sembra un semplice miglioramento estetico che non richiede alcuna modifica alla grafica di prestampa.
La dura realtà si manifesta quando arrivano le bozze fisiche. La pellicola soft touch agisce come un vuoto microscopico che assorbe la luce, scurendo intrinsecamente i pigmenti stampati fino al 5%⁷ e causando enormi problemi di conformità del colore. Ho visto responsabili di brand passare le dita sulla superficie liscia e gommosa di un foglio appena laminato, solo per rendersi conto che il loro vibrante blu aziendale ora appariva spento e opaco sotto le luci fluorescenti del magazzino. Per evitare ciò, impongo una rigorosa curva di compensazione della laminazione nel software RIP (Raster Image Processor), iniettando un preciso incremento di ciano del 10-12% prima della stampa⁸.Questo penetra il polimero che assorbe la luce, garantendo una perfetta precisione del colore per la vendita al dettaglio ed eliminando settimane di rilavorazioni manuali e storni da parte dei rivenditori.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Stampa di inchiostri a densità standard sotto pellicola | Curva di compensazione della laminazione prestampata9 | Garantisce una corrispondenza cromatica esatta con il marchio |
| Ignorando l' effetto del polimero che assorbe la luce10 | Aumentare i livelli di specifici pigmenti di base | Previene costosi scarti di magazzino |
| Approvazione delle prove di stampa a colori piatte non laminate | Scansioni spettrofotometriche di campioni laminati11 | Garantisce la conformità alle normative sull'illuminazione al dettaglio |
Le finiture tattili di alta qualità non devono mai compromettere il valore intrinseco del vostro marchio. Compensando matematicamente la densità dell'inchiostro prima della stampa, gli imballaggi personalizzati risultano incredibilmente lussuosi pur mantenendo l'aspetto desiderato.
🛠️ Harvey's Desk: I colori del tuo marchio si stanno sbiadendo dopo l'applicazione di laminazioni premium personalizzate? 👉 Richiedi una consulenza personalizzata sulla prestampa ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Come posso creare una scatola di dimensioni personalizzate?
Sviluppare una dimensione personalizzata significa calcolare lo spazio negativo, non semplicemente avvolgere il prodotto.
La creazione di una scatola di dimensioni personalizzate implica la progettazione di dimensioni che tengano conto sia del carico utile interno del prodotto sia dei vincoli logistici esterni. È necessario calcolare con precisione l'ingombro volumetrico, includere margini di sicurezza strutturali e garantire che la geometria finale assemblata si adatti perfettamente ai limiti standard dei pallet dei rivenditori, senza sporgenze.
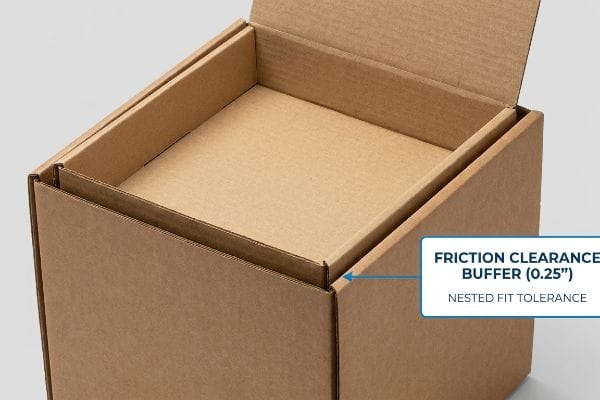
Calcolare le dimensioni perfette sembra un'operazione geometrica di base, ma non tenere conto dell'attrito del materiale crea un enorme collo di bottiglia.
Padronanza della regola del gioco di attrito annidato
Quando si creano formati personalizzati per una di packaging destinata alla vendita al dettaglio , i team di approvvigionamento spesso progettano la scatola di spedizione principale in modo che corrisponda esattamente alle dimensioni esterne del vassoio espositivo interno. La logica è valida sulla carta: un incastro perfetto impedisce movimenti interni durante il trasportoe massimizza la densità della merce all'interno del contenitore di spedizione.
Ciò che sembra un accoppiamento sicuro in CAD si trasforma in un incubo logistico sul punto vendita. Il cartone ondulato grezzo presenta un attrito superficiale immenso¹³.Quando un commesso cerca di estrarre un vassoio da 60,96 cm (24 pollici) matematicamente preciso da una confezione da 60,96 cm (24 pollici), le pareti di cartone si incastrano letteralmente tra loro. Ho visto commessi tirare con forza i pannelli frontali, strappando il bordo di cartone grezzo dal vassoio prima ancora che l'espositore raggiungesse la corsia. Per rompere questo attrito, impongo rigorosamente una tolleranza di offset geometrico minima di 6,35 mm (0,25 pollici)¹⁴ nella cavità personalizzata, garantendo un'esperienza di disimballaggio fluida e senza strappi che previene completamente i danni causati dagli espositori in negozio.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Dimensionamento di imballaggi nidificati esattamente in rapporto 1:1 | Aggiunta di una tolleranza di offset di 0,25 pollici (6,35 mm)15 | Garantisce un disimballaggio senza strappi |
| Ignorando l'attrito della superficie ondulata grezza16 | Progettazione di buffer spaziali mirati | Previene la distruzione dei labbri di ritenzione |
| Dare priorità alla precisione dell'accoppiamento rispetto alla velocità di manovra | Test di autorizzazione matematica | Velocizza il rifornimento degli scaffali nei negozi |
Le dimensioni personalizzate devono essere progettate tenendo conto delle reali esigenze di manipolazione umana, non solo del volume teorico. La creazione di spazi precisi che riducano l'attrito garantisce che il vostro espositore resista senza problemi sia all'interno dell'imballaggio di spedizione che alla fretta del commesso del negozio.
🛠️ Harvey's Desk: I tuoi imballaggi personalizzati si incastrano e si strappano durante l'apertura? 👉 Richiedi la tua analisi dimensionale strutturale ↗ — Niente moduli che generano infinite chiamate di vendita. Solo puro valore.
Quali sono alcuni elementi che posso personalizzare?
È possibile personalizzare i substrati, le forme fustellate, le finiture grafiche e la ferramenta strutturale per adattarli alla propria visione.
È possibile personalizzare quasi ogni elemento di una scatola, inclusi il tipo di cartone ondulato, i rivestimenti ecocompatibili speciali, le forme delle finestre fustellate e i divisori modulari ad incastro. Tuttavia, la combinazione di più finiture personalizzate richiede rigorosi test di compatibilità chimica per garantire che gli adesivi e le vernici di finitura standard aderiscano correttamente agli inchiostri di stampa densi.
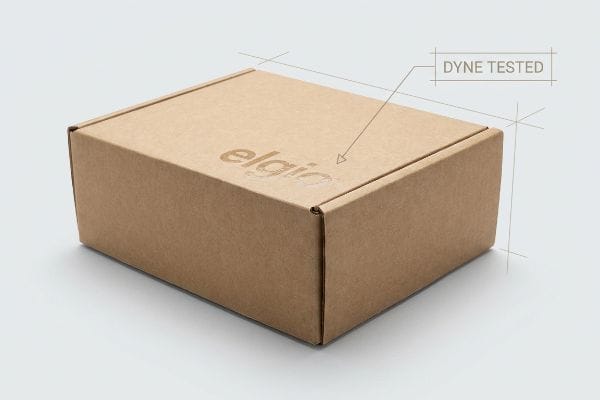
Ma conoscere la teoria della miscelazione di inchiostri di alta qualità e rivestimenti ecocompatibili non è sufficiente quando le macchine da stampa ad alta velocità entrano effettivamente in funzione.
Perché le finiture personalizzate standard falliscono in fabbrica
È molto comune che gli acquirenti richiedano grafiche altamente personalizzate utilizzando inchiostri di soia dai colori vivaci, ma allo stesso tempo pretendano una vernice a base d'acqua per superare i rigorosi criteri ESG (ambientali, sociali e di governance) dei rivenditori. Su una scheda tecnica standard, questa combinazione sembra il perfetto equilibrio tra l'estetica di un marchio di alta gamma e la conformità ai requisiti di utilizzo responsabile dei materiali.
Nel mio stabilimento, osservo regolarmente come questa combinazione teorica personalizzata fallisca clamorosamente a causa del rigetto dovuto alla tensione superficiale. Poiché l'acqua respinge naturalmente l'olio, spruzzare una vernice di finitura acquosa liquida direttamente su uno strato non polimerizzato17 di inchiostro di soia denso provoca la formazione di gocce e la mancata adesione. Quando testo i fogli asciutti, il microfilm non ancorato si sfalda aggressivamente in un residuo polveroso e disordinato non appena passo il pollice sulla superficie. Per risolvere questo problema, impongo un protocollo di matrice chimica unificato. Abbinando matematicamente il livello di dyne della vernice di finitura acquosa18 direttamente al tasso di ossidazione specifico dell'inchiostro a base di olio, garantisco un legame molecolare permanente. Questa regolazione garantisce che la finitura personalizzata resista alle dure frizioni della catena di approvvigionamento, prevenendo il completo rifiuto da parte dei rivenditori e salvando intere serie di produzione da costosi scarti.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Mescolare alla cieca inchiostro a olio con vernici a base d'acqua | Corrispondenza precisa dei livelli di dinamo di superficie19 | Elimina lo sfaldamento grafico |
| Saltando i test di adesione fisica del nastro20 | Protocollo unificato per la matrice chimica | Previene massicci storni di addebito da parte dei rivenditori |
| Supponendo che tutti i rivestimenti ecologici agiscano universalmente | Regolazione del tasso di ossidazione in fase di pre-produzione21 | Mantiene un'estetica di marca di alta qualità |
Una pianificazione chimica inadeguata può rovinare rapidamente anche un design personalizzato di pregio. Gestire attivamente la tensione superficiale microscopica tra gli inchiostri e i rivestimenti scelti garantisce una finitura impeccabile e durevole, in grado di resistere senza problemi all'ambiente di vendita al dettaglio.
🛠️ La scrivania di Harvey: Sai se la tua attuale fabbrica sta effettivamente testando i livelli di dyne dei tuoi rivestimenti personalizzati? 👉 Inviami il tuo file di fustellatura ↗ — Verificherò i calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Potete scegliere un fornitore più economico per realizzare i vostri design personalizzati, ma se la tensione superficiale chimica non compatibile fa sì che il vostro rivestimento acquoso di alta qualità si sfaldi violentemente nel corridoio, vi troverete di fronte a un rifiuto immediato da parte del rivenditore che azzererà completamente il margine di profitto del vostro progetto. Oltre 500 brand manager utilizzano la mia checklist di prestampa per evitare proprio questi errori fatali nelle fasi iniziali. Smettete di fare supposizioni sulla compatibilità dei materiali e lasciate che io verifichi personalmente le vostre specifiche personalizzate con il mio Audit Fustella Gratuito ↗ per individuare questi punti critici nascosti prima dell'inizio della produzione di massa.
"Guida al modello di scatola: come progettare imballaggi accurati…", https://gentlever.com/what-is-box-template-and-how-to-design/. Guida tecnica sull'ingegneria degli imballaggi che spiega la necessità di aggiungere tolleranze alle fessure per tenere conto dello spessore del materiale e dei raggi di piegatura. Ruolo della prova: verifica tecnica; tipo di fonte: standard di progettazione industriale. Supporta: l'affermazione che le misurazioni nominali sono insufficienti per i blocchi a frizione fisici. Nota di ambito: applicabile al cartone ondulato. ↩
"Gradi di cartone ondulato e materiali | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Le specifiche standard del settore per lo spessore del cartone ondulato a onda B verificano questa misurazione. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporti: il calibro del materiale utilizzato nel calcolo della fustella. Nota di ambito: le misurazioni esatte possono variare in base al grado e al produttore. ↩
"Determinazione analitica della rigidità flessionale di un cinque…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Specifiche tecniche che confermano le tolleranze standard per il margine di flessione nel cartone ondulato per garantire l'accoppiamento linguetta-scanalatura. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria. Supporta: accoppiamento di assemblaggio ottimale. Nota di ambito: si applica principalmente ai materiali ondulati a parete singola. ↩
"Progettazione ottimale di imballaggi in cartone ondulato a doppia parete – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Spiegazione di come la compensazione automatica del calibro regola le linee di fustellatura in base allo spessore effettivo del materiale per prevenire sollecitazioni strutturali. Ruolo della prova: verifica del processo; tipo di fonte: standard del settore degli imballaggi. Supporta: prevenzione dello strappo del foglio superiore. Nota di ambito: implementazione dipendente dal software. ↩
"Dove si colloca la progettazione di imballaggi 3D nel processo di sviluppo degli imballaggi...", https://www.abbottaction.com/blog/where-3d-packaging-design-fits-in-the-packaging-development-process/. Documentazione sull'utilizzo della modellazione 3D parametrica per identificare problemi di interferenza e spazio libero prima della produzione fisica. Ruolo della prova: dimostrazione della metodologia; tipo di fonte: documentazione tecnica CAD. Supporta: eliminazione delle correzioni post-produzione. Nota di ambito: si concentra sulla verifica del gemello digitale. ↩
"Guida alla laminazione soft touch: la tendenza del packaging di lusso per il 2026", https://xactz.com/blogs/news/guide-to-soft-touch-lamination-the-2026-luxury-packaging-trend?srsltid=AfmBOoqzP4gKI9reywLG0mM22JrzbgfC8ehVFeJ3_BrG0G705N6To615. Documentazione tecnica o guide del settore del packaging che spiegano le proprietà fisiche della laminazione soft touch e il suo noto effetto sulla vivacità e sull'oscuramento del colore. Ruolo della prova: definizione tecnica; tipo di fonte: standard di settore/manuale tecnico. Supporta: la natura tecnica della finitura che innesca l'effetto di oscuramento ottico. Nota di ambito: si applica specificamente alle laminazioni termiche su astucci pieghevoli. ↩
"Guida alla laminazione soft touch: il lusso del 2026…", https://xactz.com/blogs/news/guide-to-soft-touch-lamination-the-2026-luxury-packaging-trend?srsltid=AfmBOoqrXFveaiFNoIlpOgyzrND4QVV_Ygr6NpkF7FYswqrlXvLGw4iD. La documentazione tecnica sull'assorbimento della luce da parte del film polimerico spiega la percentuale specifica di variazione di colore che si verifica durante la laminazione. Ruolo della prova: validazione quantitativa; tipo di fonte: documento tecnico dell'industria della stampa. Supporta: il tasso specifico di scurimento del pigmento. Nota di ambito: le percentuali possono variare in base allo spessore e all'opacità del film. ↩
"Compensazione personalizzata del guadagno del punto nel software RIP per mezzitoni…", https://www.youtube.com/watch?v=BjgkGau4rdc. Gli standard di settore per la gestione del colore RIP specificano curve di compensazione per contrastare l'oscuramento ottico nelle finiture soft-touch. Ruolo della prova: convalida procedurale; tipo di fonte: manuale di gestione del colore. Supporta: la specifica tecnica per la regolazione del ciano. Nota di ambito: i valori specifici dipendono dalla combinazione inchiostro-pellicola utilizzata. ↩
"Modellazione matematica e strategie di compensazione... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. I manuali tecnici di stampa spiegano come le curve di compensazione regolano la densità dell'inchiostro per contrastare l'oscuramento ottico causato dall'applicazione di pellicole. Ruolo della prova: convalida tecnica; tipo di fonte: manuale dell'industria della stampa. Supporta: l'uso di curve specifiche per la corrispondenza dei colori. Nota di ambito: applicabile a vari tipi di pellicole plastiche. ↩
"Modifiche dei polimeri mediante l'aggiunta di raggi ultravioletti…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8747282/. La letteratura scientifica sui materiali descrive come alcuni polimeri assorbano la luce, facendo apparire più scuri all'osservatore i colori stampati sotto la pellicola. Ruolo della prova: spiegazione del meccanismo fisico; tipo di fonte: rivista scientifica sui materiali. Supporta: l'affermazione che i polimeri influenzano la densità visiva del colore. Nota di ambito: si concentra su finiture trasparenti e opache. ↩
"Il modello di colore RGB e perché non viene utilizzato nella stampa…", https://popdisplay.me/the-rgb-color-model-and-why-its-not-used-in-printing-packaging/. Gli standard di settore per la gestione del colore specificano l'uso della spettrofotometria su campioni fisici per verificare l'accuratezza del colore dopo la laminazione. Ruolo della prova: convalida procedurale; tipo di fonte: standard ISO per il colore. Supporta: la necessità di scansioni post-laminazione per la conformità al dettaglio. Nota di ambito: pratica standard nel controllo qualità degli imballaggi premium. ↩
"Imballaggi in cartone ondulato con design innovativo per…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di ingegneria logistica. Supporta: la correlazione tra l'incastro preciso e la riduzione dello spostamento del carico. Nota di ambito: si concentra sui vincoli rigidi del materiale. ↩
"Test del coefficiente di attrito", https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Verifica delle proprietà di attrito del rivestimento di prova in cartone ondulato grezzo rispetto ad alternative rivestite per giustificare la necessità di spazio libero. Ruolo della prova: verifica fattuale; tipo di fonte: scheda tecnica di scienza dei materiali. Supporta: la premessa che il cartone grezzo possa causare l'adesione. Nota di ambito: l'attrito varia in base al peso e alla finitura del rivestimento. ↩
"Guida completa alla tolleranza dimensionale delle scatole di cartone ondulato – Upack", https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOor4YLYmnkcWDkAwsrQ54B7dQCdHxL7semchHMvwDCJc6bvZN5Tp. Conferma delle tolleranze standard del settore utilizzate nell'ingegneria degli imballaggi per prevenire il blocco per attrito nei componenti annidati. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: la raccomandazione specifica sul buffer dimensionale. Nota sull'ambito: le tolleranze possono variare in base alla dimensione dell'onda del cartone ondulato. ↩
"Standard e linee guida relativi all'industria del cartone ondulato – Fefco", https://www.fefco.org/technical-information/standards-guidelines. Breve spiegazione di come gli standard di settore per gli imballaggi in cartone ondulato specificano le tolleranze di offset per garantire la facilità di estrazione. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: il valore di tolleranza specifico di 0,25 pollici. Nota sull'ambito: può variare in base allo spessore del materiale. ↩
"Test del coefficiente di attrito | Centro per la progettazione di imballaggi e unità di carico", https://www.unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Breve spiegazione di come il coefficiente di attrito dei rivestimenti in cartone ondulato grezzo influisce sull'inserimento e sulla rimozione delle scatole impilate. Ruolo della prova: proprietà tecnica; tipo di fonte: ricerca sulla scienza dei materiali. Supporta: la necessità di buffer spaziali. Nota di ambito: dipende dallo specifico grado di rivestimento e dal rivestimento. ↩
"Fattori di adesione dell'energia superficiale e della tensione superficiale", https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Spiegazione tecnica del perché i rivestimenti acquosi non aderiscono agli inchiostri a base di olio non polimerizzati a causa delle differenze di tensione superficiale. Ruolo della prova: meccanismo tecnico; tipo di fonte: manuale dell'industria della stampa. Supporta: l'affermazione che i rivestimenti di finitura a base d'acqua formano gocce sull'inchiostro di soia non polimerizzato. Nota di ambito: si applica ai substrati non polimerizzati. ↩
"Il livello Dyne non garantisce l'adesione superficiale", https://www.enerconind.com/plasma-treating/library-resource/dyne-level-does-not-guarantee-surface-adhesion/. Verifica dell'uso dei livelli Dyne per misurare l'energia superficiale al fine di ottimizzare il legame tra rivestimenti e inchiostri ossidanti. Ruolo della prova: specifica tecnica; tipo di fonte: standard di scienza dei materiali. Supporta: l'affermazione che l'accoppiamento Dyne crea un legame molecolare permanente. Nota di ambito: specifico per l'ossidazione di inchiostri a base di olio. ↩
"Demistificare i livelli di Dyne: una guida completa…", https://www.brighton-science.com/blog/demystifying-dyne-levels-a-comprehensive-guide. Documentazione tecnica sulle misurazioni della tensione superficiale (livelli di Dyne) per garantire l'adesione tra inchiostri e rivestimenti incompatibili. Ruolo della prova: verifica tecnica; tipo di fonte: standard di stampa industriale. Supporti: prevenzione dello sfaldamento della grafica. Nota di ambito: applicabile alla preparazione del substrato. ↩
"Misurazione dell'adesione tramite test con nastro adesivo secondo ASTM D3359: problematiche…", https://kta.com/adhesion-astm-d3359/. Standard di settore (ad es. ASTM D3359) per il test di adesione con nastro adesivo per convalidare i legami del rivestimento ed evitare penalità per la vendita al dettaglio. Ruolo della prova: convalida procedurale; tipo di fonte: standard di controllo qualità. Supporta: prevenzione dei guasti del prodotto. Nota sull'ambito: focalizzato sulla forza di adesione fisica. ↩
"Il design del packaging come strumento di branding nell'industria cosmetica", https://pmc.ncbi.nlm.nih.gov/articles/PMC9123395/. Analisi chimica di come i tassi di ossidazione nei rivestimenti ecocompatibili influenzano la finitura visiva e la durata. Ruolo della prova: verifica del processo chimico; tipo di fonte: rivista di scienza dei materiali. Supporta: mantenimento dell'estetica del marchio. Nota di ambito: specifico per la chimica dei rivestimenti sostenibili. ↩