
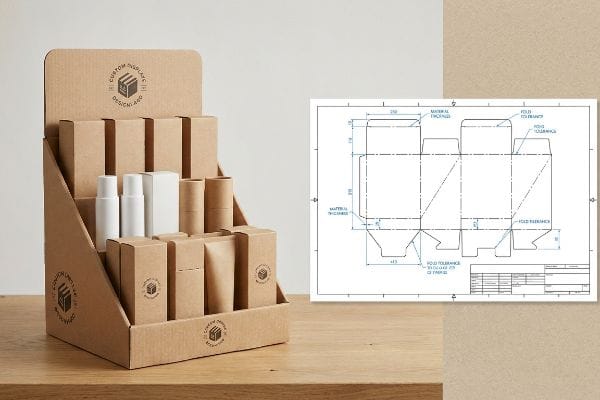
Smettetela di lottare con il nastro adesivo disordinato e il cartone che si sgretola sul pavimento del negozio. Costruire espositori personalizzati diventa un processo semplice se si segue il progetto strutturale corretto.
La creazione di espositori in cartone personalizzati richiede fustelle progettate con precisione che tengano conto dello spessore del materiale, delle tolleranze di piegatura e delle fasi di assemblaggio automatizzate. Un imballaggio strutturale adeguato garantisce un rapido allestimento del punto vendita senza interventi manuali, proteggendo l'immagine del marchio della tua campagna di vendita al dettaglio e supportando carichi dinamici elevati durante il trasporto ad alta velocità.
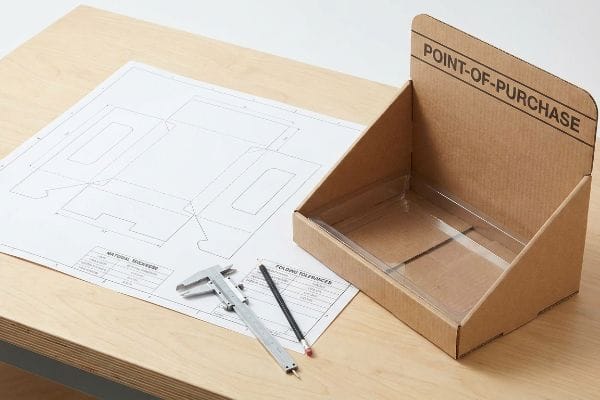
Ma conoscere il progetto teorico su uno schermo è completamente diverso dal tenere effettivamente in mano un vassoio.
Come realizzare la propria scatola di cartone personalizzata?
Prima di iniziare a tagliare i pannelli di prova piatti su un banco da lavoro, è fondamentale comprendere come lo spessore fisico del materiale influisca sulla geometria una volta che i pannelli vengono piegati in una forma tridimensionale.
Realizzare una scatola di cartone personalizzata richiede una precisa compensazione del calibro per tenere conto dello spessore del materiale. Quando le spesse onde del cartone ondulato si piegano a novanta gradi, consumano il cartone. L'espansione artificiale delle fessure delle linguette garantisce un processo di assemblaggio senza attrito che previene la deformazione strutturale e mantiene rigorosi parametri di resistenza alla compressione.
Molti grafici saltano questo passaggio matematico, il che porta al caos più totale quando arriva il momento di costruire le unità fisiche.
Perché le fustelle standard per cartone non si piegano perfettamente
La maggior parte dei team di progettazione affronta la creazione di un modello di fustellatura piatta come se fosse un origami di carta standard. Disegnano linguette ad incastro e fessure di alloggiamento nel loro software vettoriale con la stessa larghezza del pannello di accoppiamento, presupponendo che un accoppiamento uno a uno sia il metodo più sicuro. Questo approccio teorico appare perfettamente pulito su un monitor retroilluminato.
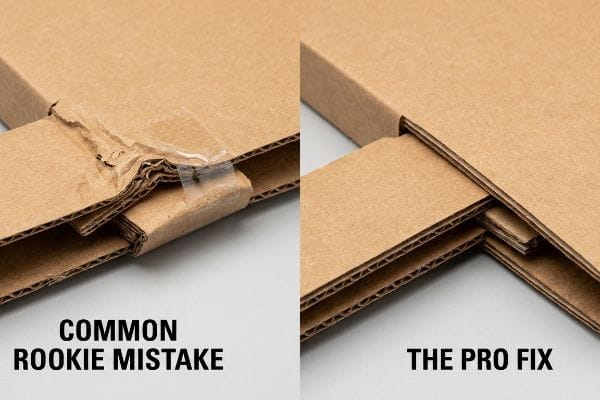
La realtà del cartone ondulato spesso è molto meno indulgente. Un errore comune, che persino i team più esperti trascurano, è ignorare lo spessore fisico del materiale. Quando un pannello 1 spesso 0,125 pollici (3,17 mm) viene piegato, il raggio esterno si allunga e consuma materiale 2. Mi è capitato di stare a terra a guardare un addetto al confezionamento che, frustrato e sudato, cercava per 15 minuti di forzare una linguetta, calcolata matematicamente, in un alloggiamento. La rigida resistenza del cartone kraft vergine semplicemente non cedeva, costringendolo infine a schiacciare le ondulazioni e ad avvolgere l'angolo con un brutto nastro adesivo trasparente solo per evitare che si aprisse. È necessario utilizzare un software CAD (Computer-Aided Design) parametrico per applicare automaticamente algoritmi di tolleranza di piegatura, allargando gli alloggiamenti in modo che la linguetta piegata scorra senza sforzo.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Disegno delle larghezze delle linguette 1:1 | Applicazione della compensazione del calibro CAD3 | Consente di risparmiare 45 secondi di tempo di assemblaggio4 |
| Forzare le articolazioni rigide | Slot espandibili in base allo spessore esatto della scheda5 | Previene lo strappo degli strati superiori |
| Utilizzando del nastro adesivo trasparente disordinato | Affidarsi a blocchi di frizione progettati | Mantiene un'estetica di marca di alta qualità |
Nel mio stabilimento ho vietato definitivamente i rapporti di incastro 1:1 perché la fisica ha sempre la meglio sui disegni vettoriali piatti. L'aggiunta di un margine di curvatura preciso garantisce che ogni unità pre-riempita si incastri senza sforzo, senza bisogno di costosi adesivi.
🛠️ La scrivania di Harvey: Non sei sicuro che le tue linguette ad incastro abbiano spazio sufficiente per scanalature spesse? 👉 Richiedi un audit delle tolleranze della fustella ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Dove posso trovare scatole di cartone di dimensioni personalizzate?
La scelta del partner di produzione giusto determina se il vostro progetto verrà consegnato nei tempi previsti o se rimarrà intrappolato in un rimpallo di responsabilità tra fornitori scollegati tra loro lungo la catena di approvvigionamento.
Per ottenere scatole di cartone di dimensioni personalizzate in tutta sicurezza, è fondamentale affidarsi a un partner che offra un servizio completo di consolidamento della produzione. Affidarsi a fornitori frammentati per le singole fasi di stampa, fustellatura e assemblaggio comporta seri rischi meccanici. Un fornitore centralizzato garantisce la compatibilità strutturale tra i vari componenti ed elimina le costose penali dovute ai fermi macchina durante la fase finale di confezionamento.
L'approvvigionamento di materie prime a basso costo da diverse strutture spesso crea passività occulte che compromettono i margini di profitto effettivi.
Il costo nascosto dell'approvvigionamento frammentato di scatole personalizzate
Spesso gli uffici acquisti tentano di ridurre artificialmente i costi unitari utilizzando un modello di lavorazione contoterzi⁶, acquistando i componenti grezzi in cartone ondulato da un fornitore e i fogli superiori stampati da un altro. Presuppongono che un'azienda di confezionamento conto terzi possa integrare senza problemi queste parti disparate in un unico espositore per la vendita al dettaglio. Questo fa un'ottima impressione su un foglio di calcolo degli acquisti.
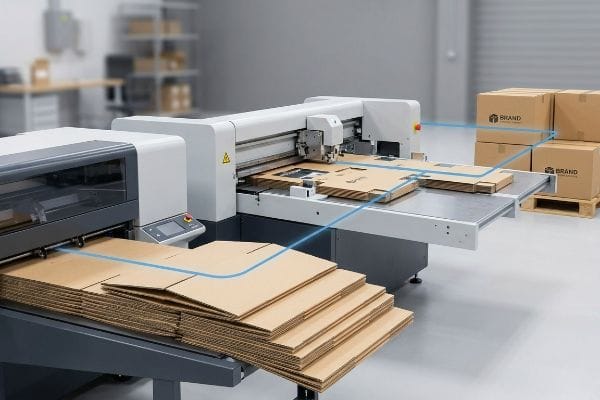
Nel momento in cui questi componenti non compatibili raggiungono una linea di assemblaggio ad alta velocità, il sistema si blocca. Mi capita spesso di vedere un foglio rigido lito-laminato proveniente da una stampante diversa arrivare con una variazione di appena una frazione di millimetro⁷ , disallineandosi completamente con la base strutturale fustellata. Si sente immediatamente il forte rumore metallico e stridente quando il macchinario automatizzato si inceppa sulle alette sovradimensionate. Il fornitore di imballaggi preme semplicemente il pulsante di arresto di emergenza, bloccando completamente la produzione e addebitando al marchio ingenti penali orarie per il fermo macchina⁸ . Collaborare con un fornitore chiavi in mano che controlla sia l'ingegneria strutturale che l'assemblaggio fisico finale sposta completamente la responsabilità della compatibilità tra i componenti dal vostro marchio e garantisce un'esecuzione senza intoppi.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Suddivisione dei fornitori di stampa e cartone | Utilizzo di una produzione centralizzata chiavi in mano | Elimina i costi derivanti dai tempi di inattività delle macchine9 |
| Affidarsi ai modelli di assemblaggio a pedaggio | Responsabilità strutturale da fonte unica | Garantisce il costo unitario esatto10 |
| Ignorando la varianza dei componenti | Controllo dimensionale end-to-end | Previene gli addebiti aggressivi da parte dei co-packer11 |
Mi rifiuto di utilizzare materiali frammentati sulla mia linea di produzione, perché un approvvigionamento disorganizzato è una bomba a orologeria. Controllare l'intera filiera, dal rivestimento di prova grezzo all'assemblaggio finale, è l'unico modo per proteggere il budget di lancio.
🛠️ La scrivania di Harvey: Temi che i tuoi fornitori di stampa e cartone si stiano rimpallando le responsabilità? 👉 Richiedi un preventivo per la produzione unificata ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Come posso progettare il mio packaging?
La progettazione di elementi grafici strutturali richiede la fusione di un branding creativo con rigide leggi della fisica matematica, garantendo che la grafica ad alta risoluzione si adatti perfettamente alla forma fisica finale piegata.
Progettare il proprio packaging richiede di fissare un modello strutturale PDF predefinito al livello inferiore del software di progettazione. Gli strumenti raster basati sul web compromettono le tolleranze di piegatura e i tagli di precisione. Applicare la grafica di superficie rigorosamente su una fustella vettoriale intatta garantisce l'integrità strutturale e previene il crollo catastrofico degli espositori nei punti vendita.
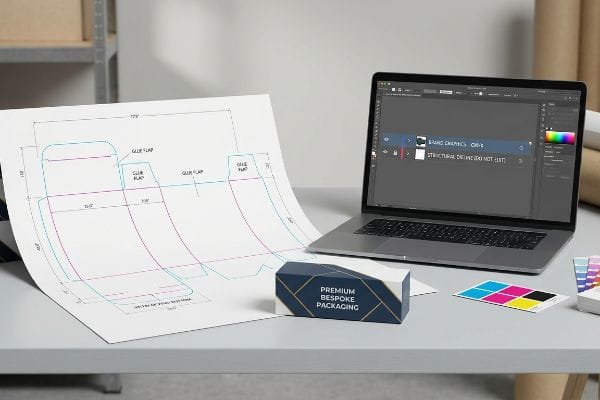
Applicare loghi colorati su una tela digitale vuota senza una solida base matematica è una ricetta per il disastro.
Perché gli strumenti di base per la progettazione web rovinano il packaging personalizzato
I team di marketing dei brand spesso cercano di risparmiare sul budget importando un semplice riquadro rettangolare vuoto in piattaforme di web design drag-and-drop di base. Estendono i loro loghi e le immagini di lifestyle sui riquadri teorici, presumendo che la macchina da stampa si occuperà in seguito di tagliare e piegare.
Pensatela come dipingere le pareti di una casa prima ancora che l'impresa edile abbia gettato le fondamenta in cemento. Persino i team di progettazione più esperti trascurano il fatto che i semplici strumenti web producono immagini raster non unite, cancellando completamente i colori spot meccanici richiesti dalle tavole di taglio CNC (Computer Numerical Control)¹². Una volta ho ricevuto un file in cui le intricate linguette inferiori ad incastro erano state disegnate interamente in un'applicazione web per utenti privati. Quando abbiamo eseguito il primo test fisico, ho sentito la polvere di fustellatura sollevarsi nell'aria mentre la lama interpretava erroneamente le linee pixelate e mancava completamente le pieghe portanti critiche. Per risolvere questo problema, iniziate sempre con un PDF vettoriale ingegnerizzato esportato da un software strutturale professionale, bloccatelo sul livello inferiore e applicate la grafica di superficie CMYK (ciano, magenta, giallo, nero/chiavo) sopra, in modo che i calcoli strutturali rimangano perfettamente intatti.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Progettazione in applicazioni raster di base | Utilizzo di livelli PDF strutturali bloccati13 | Garantisce che le lame taglino con precisione |
| Sovrascrittura delle linee di piega | Separare la grafica dalla struttura | Mantiene i display in posizione verticale |
| Indovinare le dimensioni della linguetta | Affidarsi a modelli pre-ingegnerizzati | Consente carichi utili di 2.500 libbre (1133,9 kg)14 |
Applico sempre un rigoroso protocollo di stratificazione bloccata perché i tracciati strutturali pixelati rovinano la produzione automatizzata. Mantenere la grafica creativa nettamente separata dalla linea di taglio matematica garantisce che la tua campagna abbia un aspetto visivamente straordinario e resista agli ambienti ostili dei negozi.
🛠️ Harvey's Desk: Hai difficoltà ad allineare la grafica del tuo marchio con le complesse linguette pieghevoli in Illustrator? 👉 Richiedi il tuo modello di fustellatura pre-ingegnerizzato ↗ — Niente moduli che generano infinite chiamate di vendita. Solo puro valore.
Come realizzare una scatola di cartone in modo semplice?
L'ampliamento della produzione di un sistema di imballaggio, da un singolo prototipo a cinquecento pallet pre-riempiti, richiede una progettazione specifica per eliminare gli attriti legati all'assemblaggio fisico a livello di fabbrica.
Per rendere facile l'assemblaggio di una scatola di cartone, è necessario calcolare matematicamente un margine di umidità nelle fessure di incastro della fustella. Il rivestimento interno in cartone ondulato assorbe l'umidità ambientale e si gonfia fisicamente durante il trasporto marittimo. L'aggiunta di una rigorosa tolleranza di gioco garantisce un montaggio senza strappi e senza attrito per i co-packer, indipendentemente dalle condizioni climatiche del magazzino.
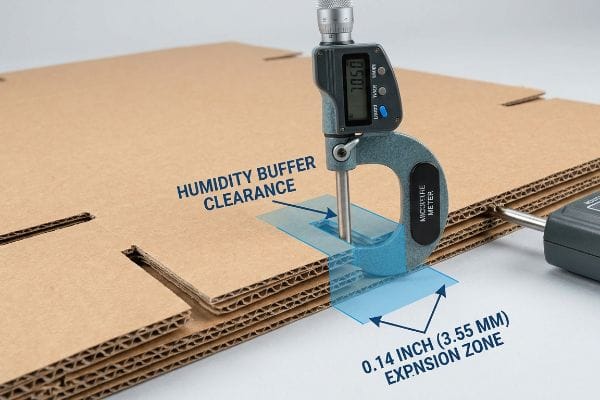
Assemblare un prototipo perfetto in un ufficio climatizzato è facile, ma ecco la dura realtà quando si spedisce un container completo.
La trappola per l'umidità nascosta nel sistema Easy Box Assembly
I team addetti agli acquisti spesso approvano un progetto di scatola fustellata basandosi esclusivamente sul calibro a secco assoluto del circuito stampato15, presumendo che un accoppiamento perfettamente aderente sullo schermo si tradurrà in un bloccaggio soddisfacente e sicuro sulla linea di assemblaggio fisica. Impongono queste tolleranze precise alla produzione di massa, confidando che i calcoli reggano lungo le catene logistiche globali.
Non si tratta solo di teoria: lo vedo accadere sul campo, durante i test, quando le spedizioni arrivano in regioni ad alta umidità come la Florida. Il rivestimento poroso del test 32ECT (Edge Crush Test) si comporta come una spugna¹⁶,assorbendo l'umidità ambientale e gonfiandosi fisicamente. Quando misuro con un micrometro la fessura, che dovrebbe essere perfetta, l' apertura si è spesso ridotta di 0,14 pollici (3,55 mm)¹⁷ a causa dell'espansione delle fibre. L'addetto al confezionamento è costretto a martellare con forza le linguette gonfie, strappando nel processo il foglio superiore di alta qualità laminato litograficamente. Imponendo uno spazio di tolleranza di 0,04 pollici (1 mm) per l'umidità esattamente nelle fessure di ricezione durante la fase iniziale di progettazione CAD, garantisco che l'assemblaggio rimanga completamente privo di attrito. Questa correzione rigorosa, basata sui dati, fa sì che il tempo di assemblaggio del confezionamento si riduca di 38 secondi per unità, diminuendo i costi di manodopera di circa il 15% senza aumentare il budget delle materie prime.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzo delle tolleranze del cartongesso | Progettazione di un sistema tampone di umidità18 | Previene lo strappo del foglio superiore |
| Ignorare il clima del magazzino | Slot di schede espandibili matematicamente19 | Riduce drasticamente i tempi di assemblaggio |
| Affidarsi a accoppiamenti CAD precisi | Regolazione per il rigonfiamento delle fibre porose20 | Elimina i costi di rilavorazione manuale |
Inserisco automaticamente le tolleranze di umidità in ogni file strutturale perché le leggi della fisica ambientale non si curano della perfezione del tuo design dello schermo. Progettare tenendo conto del rigonfiamento dei materiali nel mondo reale garantisce che la scatola funzioni in modo impeccabile quando conta di più.
🛠️ Harvey's Desk: Non lasciare che un difetto strutturale di 2 millimetri rovini il lancio in 500 negozi. 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Potete scegliere di ignorare le leggi fisiche della fisica dei materiali, ma quando quel cartone 32ECT matematicamente perfetto si gonfia in un magazzino di logistica di terze parti (3PL) umido, innescherà inevitabilmente un attrito enorme, rallentando la vostra linea di assemblaggio di circa il 30% e azzerando completamente il margine di profitto del progetto. Oltre 500 brand manager utilizzano la mia checklist di prestampa per evitare proprio questi errori fatali nelle fasi iniziali. Smettete di rischiare con tolleranze arbitrarie e lasciate che io analizzi personalmente i vostri file di packaging tramite il mio Audit Fustella gratuito ↗ per individuare questi punti critici invisibili prima di autorizzare la produzione di massa.
"Gradi di cartone ondulato e materiali - Packaging Strategies", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifica delle misure industriali standard per lo spessore del cartone ondulato a onda B. Ruolo della prova: specifica tecnica; tipo di fonte: standard del settore degli imballaggi. Supporti: precisione del calibro del materiale. Nota di ambito: lo spessore tipico può variare leggermente a seconda del produttore. ↩
"Determinazione analitica della rigidità flessionale di un cartone ondulato a cinque onde...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Spiegazione tecnica del margine di piegatura e dello spostamento del materiale durante la piegatura del cartone ondulato. Ruolo della prova: principio ingegneristico; tipo di fonte: manuale di ingegneria meccanica o di imballaggio. Supporta: la necessità di compensare lo spessore del materiale nelle fustelle. Nota di ambito: applicabile a tutti i tipi di onda. ↩
"Progettazione ottimale di imballaggi in cartone ondulato a doppia parete – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Un manuale tecnico sull'ingegneria degli imballaggi spiega come la compensazione del calibro regola le linee di fustellatura per tenere conto dello spessore fisico del cartone ondulato. Ruolo della prova: Validazione tecnica; tipo di fonte: Manuale di ingegneria. Supporta: L'uso di regolazioni basate su software per garantire la precisione della piegatura. Nota di ambito: Specifico per i flussi di lavoro di imballaggio basati su CAD. ↩
"Ottimizzazione del processo di produzione di scatole di cartone ondulato mediante analisi dimensionale...", https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. Uno studio sull'efficienza industriale o un'analisi dei tempi e dei movimenti che confronta la velocità di assemblaggio di fustelle di cartone ottimizzate rispetto a quelle non ottimizzate. Ruolo della prova: verifica quantitativa; tipo di fonte: caso di studio industriale. Supporta: il vantaggio specifico in termini di risparmio di tempo derivante dalla correzione professionale delle fustelle. Nota sull'ambito: il risparmio di tempo può variare in base alle dimensioni e alla complessità della scatola. ↩
"La guida definitiva alle scatole di cartone ondulato", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Gli standard di progettazione degli imballaggi specificano la necessità di aggiungere tolleranze alle fessure in base al calibro del cartone per prevenire stress e strappi del materiale. Ruolo della prova: Validazione tecnica; tipo di fonte: Standard di progettazione degli imballaggi. Supporta: Il metodo per prevenire il cedimento del foglio superiore durante l'assemblaggio. Nota di ambito: Applicabile ai design con linguette ad incastro. ↩
"Approvvigionamento strategico di imballaggi in cartone ondulato", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: Conferma delle pratiche di approvvigionamento del settore; tipo di fonte: Letteratura sulla gestione della catena di fornitura. Supporta: L'uso di modelli di lavorazione conto terzi per disaccoppiare l'approvvigionamento delle materie prime dai servizi di finitura al fine di ridurre i costi unitari. Nota di ambito: Applicazione specifica per imballaggi in cartone ondulato e logistica di co-packing. ↩
"[PDF] Allineamento accurato di materiali laminati mediante robot basato su sensori...", https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Documentazione tecnica relativa alle tolleranze di produzione per materiali litolaminati e alle soglie di precisione richieste per la sincronizzazione dell'assemblaggio automatizzato. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria industriale. Supporta: l'affermazione che le variazioni sub-millimetriche causano disallineamenti meccanici. Nota di ambito: specifico per linee di confezionamento ad alta velocità. ↩
"Ridurre al minimo i tempi di inattività delle macchine confezionatrici | Consigli per la manutenzione", https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Verifica delle clausole standard di settore relative alle penali per "arresto della linea" o "tempo di inattività della macchina" negli accordi di confezionamento a contratto e co-confezionamento. Ruolo della prova: verifica delle pratiche commerciali; tipo di fonte: standard degli accordi sui servizi logistici. Supporta: l'affermazione che i marchi subiscono penali finanziarie dirette per le interruzioni della produzione. Nota sull'ambito: varia in base ai termini specifici del contratto. ↩
"Come la produzione chiavi in mano semplifica gli acquisti", https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Breve spiegazione di come la produzione consolidata prevenga ritardi e penali associati causati dal coordinamento di più fornitori. Ruolo della prova: nesso causale; tipo di fonte: analisi di settore. Supporta: beneficio finanziario della produzione chiavi in mano. Nota di ambito: specifico per le linee di produzione di imballaggi. ↩
"Produzione conto terzi vs. produzione a contratto: differenze chiave", https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Analisi di modelli di approvvigionamento che mostrano come la responsabilità da un unico fornitore elimini i costi generali variabili associati all'assemblaggio conto terzi. Ruolo della prova: confronto dei costi; tipo di fonte: studio sugli acquisti. Supporta: stabilità del costo unitario. Nota sull'ambito: dipende da specifici accordi contrattuali. ↩
"Quali errori nel confezionamento conto terzi scatenano i rimborsi da parte dei rivenditori?", https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Guida logistica autorevole che illustra in dettaglio come le dimensioni di imballaggio incoerenti portino a sanzioni finanziarie da parte di terzisti addetti al confezionamento. Ruolo della prova: convalida del rischio; tipo di fonte: manuale operativo. Supporta: la necessità di un controllo dimensionale end-to-end. Nota di ambito: focalizzato sugli ambienti di confezionamento conto terzi per la vendita al dettaglio. ↩
"Tagliatrice laser - Taglio laser vettoriale vs raster | Operazioni", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. La documentazione tecnica di produzione spiega come il software di taglio CNC utilizzi colori spot distinti per differenziare i percorsi di taglio e di piegatura, cosa che le immagini raster non possono fornire. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria industriale. Supporta: la necessità di colori spot per la precisione del taglio automatizzato. Nota di ambito: si applica ai flussi di lavoro di fustellatura professionale e taglio digitale. ↩
"Creazione di file di fustellatura: guida alle tecniche di precisione", https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Documentazione tecnica sulla necessità di livelli vettoriali per i percorsi delle lame CNC e di fustellatura per prevenire errori di interpolazione raster. Ruolo della prova: convalida del processo tecnico; tipo di fonte: standard di produzione. Supporta: l'uso di livelli strutturali per il taglio di precisione. Nota di ambito: si riferisce ai formati PDF/X standard del settore. ↩
"Stima della resistenza alla compressione del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Specifiche ingegneristiche dettagliate che confermano la capacità portante di modelli di imballaggio per carichi pesanti pre-ingegnerizzati. Ruolo della prova: verifica quantitativa; tipo di fonte: manuale di ingegneria. Supporta: l'affermazione sulla capacità di carico per modelli strutturali professionali. Nota di ambito: la capacità dipende dal tipo di materiale (ad esempio, cartone ondulato a onda B rispetto a cartone ondulato a onda C). ↩
"Effetto del contenuto di umidità del materiale di riempimento sul comportamento di formatura e…", https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Breve spiegazione di come gli standard industriali per la misurazione con calibro differiscono tra lo stato secco e quello condizionato e del conseguente impatto sulle tolleranze di assemblaggio fustellato. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria del packaging. Supporta: il rischio di utilizzare misurazioni a secco per l'assemblaggio finale. Nota di ambito: si applica ai materiali ondulati a base di cellulosa. ↩
"Influenza dell'umidità e della temperatura sulle proprietà meccaniche di …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Verifica delle proprietà igroscopiche del testliner ondulato 32ECT e di come l'umidità ambientale induca l'espansione fisica. Ruolo della prova: Validazione tecnica; tipo di fonte: Specifiche di scienza dei materiali. Supporta: L'affermazione che l'assorbimento di umidità provoca il rigonfiamento del materiale. Nota di ambito: L'effetto può variare in base al rivestimento e al grado del liner. ↩
"Effetti dell'umidità relativa sulla resistenza alla compressione di...", https://open.clemson.edu/all_theses/3225/. Dati empirici riguardanti la tipica varianza dimensionale e il restringimento della fessura nel cartone ondulato in condizioni di elevata umidità. Ruolo della prova: benchmarking empirico; tipo di fonte: caso di studio di ingegneria degli imballaggi. Supporti: la misurazione specifica del restringimento della fessura dovuto all'espansione delle fibre. Nota di ambito: le misurazioni effettive dipendono da specifici livelli di saturazione dell'umidità. ↩
"Cos'è l'umidità relativa e come influisce sulle vostre scatole?", https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: soluzione tecnica; tipo di fonte: guida alla progettazione industriale. Supporta: l'uso di tolleranze calcolate per prevenire stress del materiale e cedimenti strutturali. Nota di ambito: si concentra sulla prevenzione dello strappo del foglio superiore. ↩
"Tolleranze RSC per formatrici e imballatrici di scatole – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: migliore prassi del settore; tipo di fonte: manuale di ingegneria del packaging. Supporta: il requisito di regolare le dimensioni delle fessure per prevenire l'attrito di assemblaggio durante l'espansione del materiale. Nota di ambito: applicato alla scalabilità industriale. ↩
"Come l'umidità influisce sulle scatole di cartone ondulato", https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: validazione tecnica; tipo di fonte: rivista di scienza dei materiali. Supporta: l'espansione fisica delle fibre di cellulosa nel cartone ondulato dovuta all'igroscopicità. Nota di ambito: specifico per materiali porosi a base di carta. ↩



