
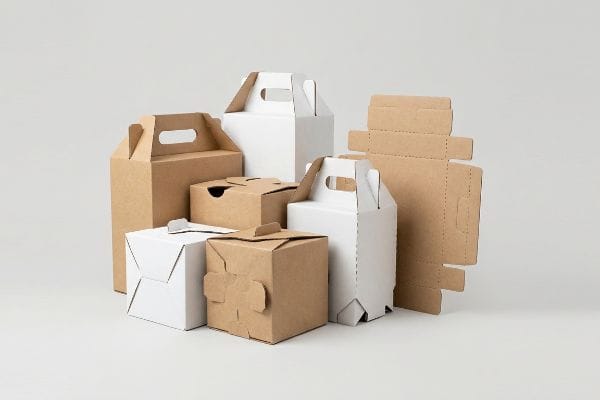
I lanci di prodotti di fascia alta nel settore della vendita al dettaglio non possono sopravvivere con semplici scatole a fessura. Quando è necessaria precisione strutturale e un impatto visivo dirompente in un ambiente affollato, la progettazione personalizzata diventa l'unica soluzione praticabile.
Una scatola di cartone fustellata è una struttura di imballaggio altamente ingegnerizzata, realizzata utilizzando una fustella in acciaio personalizzata per forare forme precise, linguette ad incastro e fori di ventilazione. Questo metodo di fabbricazione avanzato trasforma i fogli di cartone ondulato standard in espositori complessi, pronti per la vendita al dettaglio, progettati per l'assemblaggio automatizzato e per specifiche esigenze di spazio.
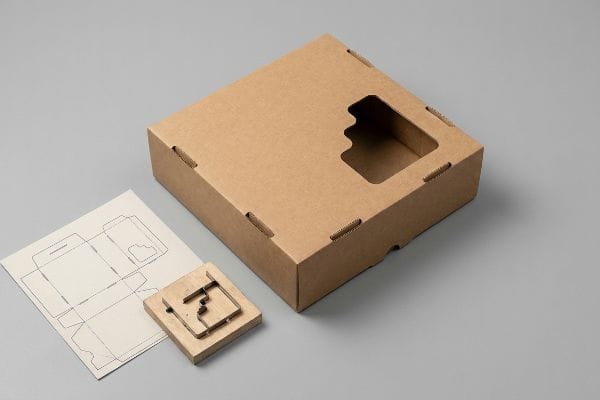
Andando oltre i semplici contenitori per spedizioni, queste strutture su misura determinano come il prodotto resiste alle vibrazioni del trasporto e come coinvolge i clienti nel punto vendita.
Quali sono gli svantaggi della fustellatura?
Sebbene queste strutture personalizzate offrano una flessibilità di progettazione illimitata, introducono gravi vulnerabilità meccaniche se la fabbrica ignora il ciclo di vita fisico delle attrezzature di produzione stesse.
Gli svantaggi della fustellatura includono elevati costi iniziali di attrezzaggio, fasi di prototipazione più lente e il grave rischio di deformazione delle fustelle in legno deteriorate a causa dell'umidità durante lo stoccaggio, il che, se non gestito correttamente, può causare bordi frastagliati e guasti catastrofici durante i riordini di produzione in serie.
Questi svantaggi teorici impallidiscono al confronto con la brutale realtà fisica del tentativo di riutilizzare attrezzature compromesse per lanci su larga scala nel settore della vendita al dettaglio.
La trappola del "degrado degli utensili" nelle operazioni di riordino
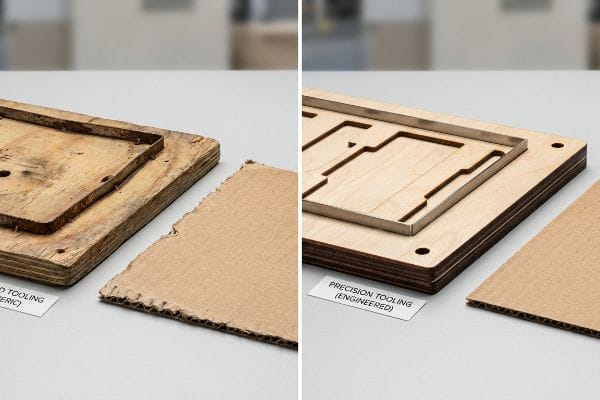
Quando analizzo lo storico produttivo dei clienti, noto costantemente che i team addetti agli acquisti presumono che un pagamento una tantum per gli utensili garantisca l'acquisto di un bene in acciaio permanente e indistruttibile. Trattano gli utensili da taglio standard come elementi fissi, ignorando che queste lame sono letteralmente incorporate in pannelli di compensato grezzo¹.Nel mio stabilimento, osservo regolarmente come le basi in legno poroso assorbano nel tempo l'umidità ambientale della fabbrica. Questo assorbimento di umidità deforma fisicamente il pannello²,causando il disallineamento e la formazione di ruggine sulle lame d'acciaio incorporate tra una produzione e l'altra.
Non si tratta solo di teoria: lo vedo accadere sul campo, in fase di collaudo, quando i clienti tentano di riutilizzare vecchi stampi per una nuova campagna stagionale. Carichiamo lo stampo usurato nella pressa e le lame deformate producono tagli irregolari sul test di resistenza alla compressione dei bordi (Edge Crush Test), non rispettando le tolleranze micrometriche richieste per la piegatura automatizzata³.Per risolvere questo problema, applico rigorosamente un protocollo di utilizzo di stampi nuovi. Elimino completamente il legno vecchio e impongo la realizzazione di uno stampo nuovo, tagliato al laser, per ogni lotto di produzione di grandi dimensioni. Grazie a questo standard rigoroso, il mio cartone ondulato ad alte prestazioni scorre senza intoppi durante la fase di assemblaggio, riducendo i tempi di confezionamento di circa il 20%⁴ e facendo risparmiare ai clienti ingenti costi di rilavorazione manuale in officina.
| Metrica/Funzionalità | Approccio generico | Realtà ingegnerizzata |
|---|---|---|
| Base degli utensili | Pannelli di compensato riutilizzati5 | Fustella nuova tagliata al laser6 |
| Qualità dei bordi | Tagli frastagliati e lacerati | Precisione assoluta, affilata come un rasoio |
| Velocità di assemblaggio | Elevato attrito manuale | piegatura automatica senza attrito7 |
Mi rifiuto di lasciare che un pezzo di legno deformato distrugga una campagna nazionale. Investire in infrastrutture di taglio all'avanguardia garantisce che la geometria personalizzata si comporti esattamente come testato, anche sotto carichi dinamici estremi.
🛠️ Harvey's Desk: I tuoi pesanti vassoi per la cassa stanno compromettendo seriamente il ROI delle tue spedizioni a causa di linguette di assemblaggio frastagliate e ad alto attrito? 👉 Richiedi un audit gratuito della fustella strutturale ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
La fustellatura è più costosa?
I costi unitari iniziali spesso distolgono i team addetti agli acquisti dai notevoli risparmi a valle generati dall'ingegneria di precisione, rendendo la spesa reale una questione di efficienza complessiva della catena di fornitura.
Dipende. Le scatole di cartone fustellate comportano costi iniziali di configurazione e attrezzaggio più elevati rispetto ai contenitori standard con fessure, ma riducono drasticamente le spese totali accelerando i tempi di assemblaggio del co-packing, eliminando la necessità di costose clip di plastica e massimizzando la densità dei contenitori di spedizione grazie a una precisa progettazione dell'imballaggio piatto.
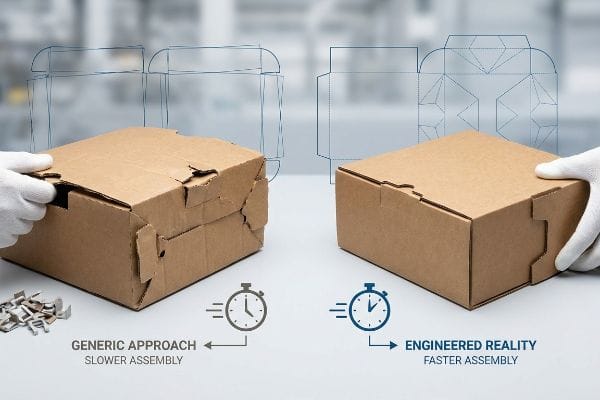
Confrontare i prezzi delle schede grezze è un gioco pericoloso che ignora completamente il costo nascosto di una progettazione strutturale scadente sulla linea di assemblaggio.
La verifica della realtà sulla "compensazione del calibro"
Nel mio stabilimento, vedo regolarmente marchi che inviano fustelle CAD (Computer-Aided Design) vettoriali piatte che ignorano completamente lo spessore del cartone ondulato e il calibro fisico. Persino i designer più esperti spesso trascurano questo punto cieco, creando fessure ad incastro esattamente della stessa larghezza del pannello di accoppiamento. Presuppongono che una linea digitale sullo schermo si traduca istantaneamente in una piega senza attrito nel mondo fisico, dimenticando completamente che la carta spessa consuma materiale quando viene forzata in una piega a 90gradi⁸.
Non si tratta solo di teoria: lo vedo accadere sul campo, durante i test, quando eseguiamo questi file non regolati sul nostro tavolo da taglio CNC (Computer Numerical Control) Kongsberg. La tavola a onda B da 0,12 pollici (3 mm)9 si gonfia fisicamente e le fessure diventano immediatamente troppo strette, costringendo gli addetti all'imballaggio a schiacciare con forza le scanalature e a strappare il foglio superiore solo per forzare l'incastro delle linguette. I miei vent'anni di esperienza sul campo mi hanno insegnato a ricostruire matematicamente ogni fessura nel nostro software strutturale, applicando precise tolleranze di piegatura per compensare lo spessore fisico. Imponendo questa espansione di tolleranza di 3,2 mm, garantisco che i meccanismi di incastro si assemblino senza problemi, riducendo i tempi di manodopera per l'imballaggio di quasi 40 secondi per unità10 ed eliminando completamente i costosi colli di bottiglia nell'assemblaggio.
| Metrica/Funzionalità | Approccio generico | Realtà ingegnerizzata |
|---|---|---|
| Matematica dieline | vettori piatti 1:1 | Compensazione rigorosa del calibro11 |
| Assemblaggio linguetta | Elevato rischio di strappi12 | Inserimento senza attrito |
| costi del lavoro | Costi di rilavorazione elevati | Flusso di lavoro rapido ottimizzato13 |
Progetto ogni file tenendo conto della realtà fisica, perché i risparmi teorici derivanti dall'utilizzo di schede economiche svaniscono nel momento stesso in cui i tuoi fornitori di imballaggio devono usare del nastro adesivo per tenere insieme le linguette strappate.
🛠️ Harvey's Desk: Il design del tuo attuale espositore da banco sta compromettendo i margini di profitto a causa di fessure pieghevoli non calibrate e con elevato attrito? 👉 Richiedi una valutazione con calibro di precisione ↗ — Massima riservatezza. I tuoi progetti di vendita al dettaglio non ancora pubblicati sono al sicuro con me.
Perché si chiama fustellatura?
La terminologia trae origine direttamente dalle robuste attrezzature industriali necessarie per imprimere motivi complessi e intricati su substrati resistenti senza distruggere le scanalature interne.
Il processo è chiamato fustellatura perché utilizza uno strumento metallico specializzato, noto come fustella in acciaio, per colpire e tagliare fogli di materiale ondulato. Questa fustella agisce come un'enorme tagliabiscotti, imprimendo forme strutturali complesse e piegando le pieghe in un unico movimento meccanico.
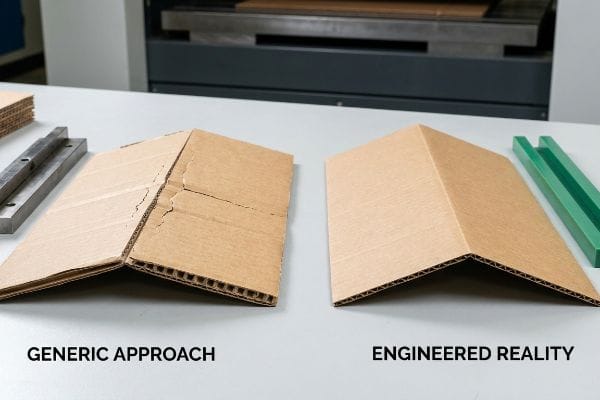
Comprendere questo violento impatto meccanico è fondamentale, perché stampi controllati in modo improprio possono distruggere istantaneamente l'integrità strutturale del vostro imballaggio.
La rottura delle fibre della "matrice di piega"
Quando verifico gli standard di produzione in entrata, vedo costantemente marchi che si affidano a liste di controllo generiche di conformità dei rivenditori, trattandole come verità ingegneristiche assolute. Impongono l'utilizzo di cartoni pesanti per superare test di caduta teorici, ma ignorano completamente come la fustella in acciaio interagisca effettivamente con le dense fibre di carta. Colpire un cartone kraft vergine rigido con una piegatrice in acciaio nudo spesso deforma le scanalature interne e crepa il foglio superiore stampato¹⁴,distruggendo proprio la resistenza richiesta dalla lista di controllo di conformità.
Non si tratta solo di teoria: l'ho imparato a mie spese il mese scorso, durante il collaudo di una base espositiva per negozi all'ingrosso ad alta resistenza. Nel 2023, ho chiesto al mio responsabile dell'ingegneria del packaging, Mark, di far passare un pannello denso 44ECT attraverso la pressa utilizzando un colpo standard a incudine piatta. Il forte e violento schiocco della riga d'acciaio che colpiva il pannello ha riecheggiato sul pavimento e ho visto il foglio superiore litolaminato delaminarsi e microfratturarsi lungo una linea di piega critica di 469,9 mm (18,5 pollici), riducendo istantaneamente la sua capacità BCT (Box Compression Test) di circa il 25%. Ho immediatamente fermato la macchina, ho preso il mio micrometro e ho montato specifici canali a matrice femmina in polimero direttamente sulla piastra di taglio. Questa matrice a incudine ha controllato rigorosamente l'allungamento delle fibre durante il colpo , eliminando completamente le crepe e ripristinando la resistenza alla compressione dinamica necessaria per resistere al trasporto marittimo a doppio strato. Investo tempo e denaro nel mio laboratorio di test affinché voi non perdiate profitti sul punto vendita.
| Metrica/Funzionalità | Approccio generico | Realtà ingegnerizzata |
|---|---|---|
| Strumento per piegatura | Incudine piatta standard | Canale della matrice polimerica17 |
| Reazione delle fibre | Gravi microfratture | Allungamento strutturale controllato18 |
| Capacità BCT19 | Si guasta sotto carico | Sopravvive all'impilamento dei pallet |
Mi rifiuto di lasciare che tagli meccanici approssimativi rovinino materie prime di alta qualità. Padroneggiare la pressione e la tensione esatte durante il taglio distingue le scatole amatoriali da quelle pronte per la vendita al dettaglio.
🛠️ Harvey's Desk: Le intestazioni grafiche stampate dei tuoi prodotti presentano antiestetiche crepe sui bordi quando vengono piegate e riposte sugli scaffali dei negozi? 👉 Richiedi un'analisi gratuita della tensione delle fibre ↗ — Nessun intermediario. Parli direttamente con ingegneri strutturali.
Quali sono i diversi tipi di scatole fustellate?
La versatilità degli stampi personalizzati consente agli ingegneri di trasformare fogli di cartone ondulato grezzi in geometrie altamente specifiche, che vanno dalle buste protettive per la spedizione ai grandi espositori per la vendita al dettaglio.
Le diverse tipologie di scatole fustellate includono espositori interattivi per punti vendita, vassoi impilabili pronti per la vendita al dettaglio, espositori da banco, contenitori per pallet di piccole dimensioni e complessi astucci master a incastro. Ogni tipologia specifica è progettata strutturalmente per massimizzare la visibilità del prodotto, resistere alle forti vibrazioni del trasporto e adattarsi perfettamente ai diversi vincoli degli spazi di vendita al dettaglio.
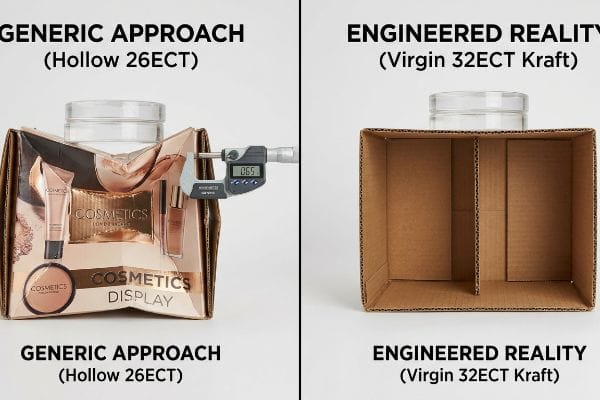
La scelta del tipo di scatola giusto è solo metà dell'opera; se il materiale di base viene compromesso per pagare finiture estetiche, l'intera struttura inevitabilmente si deformerà.
Il rischio di schiacciamento dovuto al "declassamento estetico"
Nel mio stabilimento, vedo regolarmente team di approvvigionamento presentare richieste di preventivo (RFQ) che, senza pensarci due volte, riducono la resistenza del nucleoa 20 per risparmiare una frazione di centesimo per unità. Vogliono espositori da pavimento e rivestiti con costose laminazioni in lamina, ma svuotano l'anima interna per rimanere entro il budget. Persino team di approvvigionamento esperti cadono in questa trappola, presumendo che l'elaborata geometria piegata di un espositore compenserà magicamente la debolezza matematica del substrato.
Non si tratta solo di teoria: lo vedo accadere sul campo, durante i test, quando sottoponiamo questi vassoi visivamente sbalorditivi ma strutturalmente cavi alle nostre simulazioni di vibrazione ISTA (International Safe Transit Association) 3A21.Il cartone 26ECT declassato22 semplicemente non possiede gli archi interni ondulati necessari per disperdere l'energia cinetica, con conseguente visibile incurvamento verso l'esterno dei pannelli laterali di 16,5 mm sotto un carico dinamico superiore di 81,6 kg. Ho recuperato le misurazioni del micrometro e ho dimostrato che non erano necessarie costose clip di supporto in plastica: bastava rimuovere la pellicola di alluminio gonfia e reinserire un robusto rivestimento in carta kraft vergine 32ECT nella distinta base (BOM). Una volta che il team acquisti mi ha permesso di modificare la matrice dei materiali, le scanalature migliorate hanno assorbito perfettamente lo shock cinetico, bloccando sul nascere i rifiuti da parte dei rivenditori e salvando l'intero lancio del quarto trimestre dal catastrofico collasso del magazzino.
| Metrica/Funzionalità | Approccio generico | Realtà ingegnerizzata |
|---|---|---|
| Focus sul budget | Gonfiore da laminazione della lamina | Resistenza del materiale di base |
| Grado del substrato | Scheda cava 26ECT23 | Carta kraft Virgin 32ECT24 |
| Sopravvivenza in transito | Deformazione catastrofica del pannello | assorbimento degli urti cinetici25 |
Per me, la priorità assoluta è la densità strutturale, non l'estetica superficiale. Un vassoio fustellato è assolutamente inutile se arriva in negozio schiacciato e piegato a fisarmonica.
🛠️ Harvey's Desk: I vostri espositori a più livelli per negozi stanno cedendo sotto il peso di merci liquide pesanti? 👉 Richiedi un audit gratuito della capacità di carico strutturale ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Conclusione
Per evitare che espositori sbilanciati e scomparti pieghevoli non calibrati compromettano seriamente i margini di profitto del tuo punto vendita, è fondamentale attenersi scrupolosamente alle leggi della fisica dei materiali e alla logistica cinetica del trasporto merci. Una revisione ingegneristica specifica ha recentemente individuato un errore di tolleranza fatale di 2 mm prima della produzione, in vista di un importante lancio a livello nazionale. Per garantire che la tua prossima campagna superi le dure realtà del trasporto marittimo e dello stoccaggio presso i centri logistici di terze parti, lascia che io esegua personalmente un Audit Gratuito della Fustella Strutturale dei tuoi file ↗.
"Steel Rule Dies 101: Introduzione, usi e vantaggi", https://fremontcuttingdies.com/steel-rule-dies-101-intro-uses-benefits/. Conferma tecnica che le fustelle in acciaio sono tipicamente incorporate in basi di compensato o MDF. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di utensili industriali. Supporta: la composizione fisica degli utensili di fustellatura. Nota di ambito: si applica principalmente alla fustellatura con fustelle in acciaio. ↩
"Perché un tagliere si deforma? Umidità, legno e costruzione", https://rune-jakobsen.com/en-us/blogs/rune-jakobsen-design/cutting-board-stirs-moisture-balance?srsltid=AfmBOopE_1CO9CKfLijAG0o1ez2t20ngB9qhdSfNWrFMJcwC8fRGYwR0. Spiegazione scientifica di come gli alloggiamenti degli utensili in legno reagiscono all'umidità attraverso il rigonfiamento e la deformazione. Ruolo della prova: meccanismo causale; tipo di fonte: riferimento di scienza dei materiali. Supporta: il collegamento tra condizioni ambientali e cedimento degli utensili. Nota di ambito: focalizzato sui materiali igroscopici. ↩
"Cos'è la fustellatura nel packaging? Una guida alle scatole fustellate – Gentlever", https://gentlever.com/die-cutting-in-packaging/. Le specifiche tecniche per i sistemi di piegatura automatizzati definiscono le precise tolleranze micrometriche necessarie per evitare inceppamenti ed errori durante il funzionamento della macchina. Ruolo della prova: specifica tecnica; tipo di fonte: manuale della macchina; supporti: la necessità di tagli di precisione per l'automazione. Nota di ambito: specifico per le apparecchiature di piegatura automatizzate ad alta velocità. ↩
"Automazione del confezionamento con fustellatura digitale – Highcon", https://highcon.net/packaging-automation-digital-2-2/. I benchmark di settore sull'assemblaggio del confezionamento dimostrano come il taglio di precisione riduca le rilavorazioni manuali e acceleri la fase di co-confezionamento. Ruolo della prova: benchmark quantitativo; tipo di fonte: studio operativo; Supporta: guadagni di efficienza derivanti dall'implementazione di nuovi protocolli di stampaggio. Nota di ambito: i risultati variano in base alla scala di produzione. ↩
"Condizioni di taglio e usura degli utensili durante la lavorazione di materiali a base di legno", https://bioresources.cnr.ncsu.edu/resources/cutting-conditions-and-tool-wear-when-machining-wood-based-materials/. Spiegazione tecnica di come i pannelli di compensato riutilizzati si deformano o perdono integrità strutturale, causando errori di registro. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di produzione. Supporta: i rischi degli approcci generici agli utensili. Nota di ambito: applicabile al taglio a stampo ad alto volume. ↩
"La scienza del taglio laser nella progettazione di imballaggi – CarePac", https://www.carepac.com/blog/the-science-of-laser-cutting-in-packaging-design/?srsltid=AfmBOoon9xYDi2l3mc0HmFshMdOVaszl1id6SxHFzaGkgxt4DaYKghpI. Dati comparativi che mostrano come gli stampi tagliati al laser aumentino la precisione dimensionale e riducano gli sprechi di materiale. Ruolo della prova: confronto delle prestazioni; tipo di fonte: studio ingegneristico. Supporta: i vantaggi degli utensili ingegnerizzati. Nota di ambito: si concentra su applicazioni ad alta precisione. ↩
"Fustellatura di precisione – JBC Technologies", https://www.jbc-tech.com/capabilities/precision-die-cutting/. Prove che dimostrano come tolleranze di piegatura precise consentano la piegatura robotizzata ad alta velocità senza intervento manuale. Ruolo della prova: metrica di produttività; tipo di fonte: white paper sull'automazione industriale. Supporta: il collegamento tra qualità degli utensili e velocità di assemblaggio. Nota sull'ambito: limitato alle linee di confezionamento automatizzate. ↩
"Determinazione analitica della rigidità flessionale di un cinque…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. I manuali di ingegneria degli imballaggi definiscono il margine di piegatura e l'effetto dello spessore del materiale sulla lunghezza della piega per garantire la precisione strutturale. Ruolo della prova: verifica tecnica; tipo di fonte: manuale industriale. Supporta: la fisica del consumo di materiale durante la piegatura. Nota di ambito: si applica specificamente al cartone ondulato e al cartone pesante. ↩
"Gradi di cartone ondulato e materiali - Packaging Strategies", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Conferma delle misure standard del settore per il cartone ondulato a onda B per convalidare lo spessore di base menzionato. Ruolo della prova: specifica tecnica; tipo di fonte: standard del settore degli imballaggi. Supporta: le proprietà fisiche del materiale. Nota di ambito: si applica al cartone ondulato standard. ↩
"Comprendere l'importanza dei livelli di tolleranza nella produzione di precisione…", https://resources.hartfordtechnologies.com/blog/understanding-the-importance-of-tolerance-levels-in-precision-manufacturing. Dati o casi di studio che mostrano come le tolleranze ingegnerizzate con precisione negli imballaggi fustellati riducano i tempi di assemblaggio rispetto agli accoppiamenti standard. Ruolo della prova: metrica delle prestazioni; tipo di fonte: studio sull'efficienza operativa. Supporta: l'affermazione della riduzione dei tempi di lavoro. Nota sull'ambito: i guadagni di efficienza possono variare in base alla complessità del prodotto. ↩
"Influenza delle linee di piegatura analogiche e digitali sulla meccanica... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Guide ingegneristiche autorevoli sulla fustellatura spiegano come la regolazione dello spessore del materiale (calibro) sia necessaria per una piegatura e un adattamento accurati. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria. Supporta: la necessità di compensazione del calibro su vettori piani 1:1. Nota di ambito: specificamente applicabile a substrati rigidi o spessi. ↩
"4 errori comuni nella fustellatura e come risolverli", https://www.sblmachinery.com/4-common-die-cutting-failures-and-how-to-fix-them/. La ricerca scientifica sui materiali relativa all'integrità strutturale durante l'assemblaggio identifica i punti di rottura comuni nei design di linguette non compensate durante l'inserimento manuale. Ruolo della prova: affermazione fattuale; tipo di fonte: studio scientifico sui materiali. Supporta: il rischio di rottura negli assemblaggi di linguette generiche. Nota di ambito: i livelli di rischio variano in base al GSM del materiale e alla direzione delle fibre. ↩
"Quanto costa una fustellatura?", https://www.cn-koten.com/How-Much-Does-A-Die-Cut-Cost-id41068785.html. Gli studi sull'efficienza produttiva dimostrano che l'ingegneria di precisione riduce i tempi di assemblaggio e i tassi di errore, aumentando la produzione totale di unità per ora. Ruolo della prova: metrica delle prestazioni; tipo di fonte: rapporto di ingegneria industriale. Supporta: il collegamento tra fustellature ingegnerizzate e aumento della produttività. Nota di ambito: si concentra sulla velocità della linea di assemblaggio e sull'efficienza del lavoro. ↩
"US5221249A – Regola di cordonatura per fustella di taglio con lame in acciaio", https://patents.google.com/patent/US5221249A/en. La documentazione tecnica sulla trasformazione del cartone ondulato spiega come l'eccessiva compressione dovuta alle lame in acciaio nudo provochi il collasso delle ondulazioni e la formazione di crepe superficiali nei materiali ad alta rigidità. Ruolo della prova: Verifica tecnica; tipo di fonte: Manuale standard di settore. Supporti: Rottura meccanica del cartone kraft vergine durante il taglio con fustella. Nota di ambito: Le specifiche dipendono dalla profondità della matrice di cordonatura. ↩
"Stima della resistenza alla compressione di scatole di cartone ondulato per un…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Gli autorevoli standard di ingegneria degli imballaggi spiegano come i cedimenti strutturali come la delaminazione diminuiscano i valori BCT. Ruolo della prova: convalida tecnica; tipo di fonte: standard industriale. Supporta: il collegamento tra microfratture e perdita di capacità di carico. Nota di ambito: specifico per i materiali ondulati. ↩
"C&T aggiunge la matrice di piegatura Anvil", https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/. I manuali tecnici per il taglio a fustella descrivono come i canali della matrice prevengono le crepe superficiali gestendo la compressione e l'allungamento delle fibre. Ruolo della prova: spiegazione meccanicistica; tipo di fonte: manuale di produzione. Supporta: l'uso di matrici per preservare l'integrità strutturale. Nota di ambito: applicabile a substrati per impieghi gravosi. ↩
"Creasing Matrix – Die Making Supplies", https://www.bj-industries.co.uk/die-making-supplies/creasing-matrix/. Verifica dell'utilizzo di materiali polimerici nelle matrici di cordonatura per facilitare la piegatura precisa senza schiacciare le ondulature. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria industriale. Supporta: il passaggio dalle incudini piatte ai canali polimerici. Nota di ambito: si applica al taglio di cartone ondulato. ↩
"Perché le scatole di cartone ondulato si crepano quando vengono piegate? – LinkedIn", https://www.linkedin.com/pulse/why-do-corrugated-boxes-crack-when-folded-practical-moss-6nqyc. Spiegazione del meccanismo fisico con cui una matrice di piega gestisce la deformazione delle fibre per evitare microfratture. Ruolo della prova: verifica del meccanismo; tipo di fonte: rivista di scienza dei materiali. Supporta: l'affermazione che gli utensili ingegnerizzati provocano uno stiramento strutturale. Nota di ambito: specifico per il comportamento del cartone di rivestimento. ↩
"Stima della resistenza alla compressione del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Dati che dimostrano la correlazione tra l'utilizzo della matrice di piegatura e risultati più elevati del Box Compression Test (BCT). Ruolo della prova: metrica delle prestazioni; tipo di fonte: documento tecnico dell'industria degli imballaggi. Supporta: l'affermazione che la realtà ingegnerizzata consente alle scatole di resistere all'impilamento dei pallet. Nota di ambito: focalizzato sulla resistenza alla compressione verticale. ↩
"Investigating the Effect of Perforations on the Load-Bearing Capacity of …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. La documentazione tecnica sugli standard Edge Crush Test (ECT) verificherebbe come la riduzione del valore influisce sulla capacità di carico verticale dei substrati ondulati. Ruolo della prova: convalida tecnica; tipo di fonte: standard industriale/manuale di ingegneria. Supporta: il rischio di cedimento del substrato quando l'ECT viene abbassato. Nota di ambito: specifico per il cartone ondulato. ↩
"Procedure di prova – International Safe Transit Association", https://ista.org/test_procedures.php. Verifica dei protocolli standard ISTA 3A per la simulazione di sollecitazioni e vibrazioni ambientali durante il trasporto. Ruolo della prova: Verifica dello standard tecnico; tipo di fonte: Documentazione standard di settore. Supporta: La validità della metodologia di prova utilizzata per simulare i rischi del trasporto. Nota di ambito: Specifico per le simulazioni di consegna di piccoli pacchi. ↩
"Spiegazione delle valutazioni ECT: cosa significano per il tuo…", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOop9AX3Tgq6X2pJPACONliDW71nXGVF_oml6b1jc2xQC2iy7q_yz. Spiegazione tecnica delle valutazioni Edge Crush Test (ECT) e di come valori ECT inferiori siano correlati a una ridotta resistenza alla compressione verticale. Ruolo della prova: verifica delle specifiche tecniche; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'affermazione che il materiale 26ECT sia strutturalmente inferiore ai cartoni con valutazione superiore sotto carico. Nota di ambito: proprietà generali del materiale ondulato. ↩
"Cos'è il cartone ondulato? Profili delle onde, ECT, effetti sulle prestazioni", https://www.insitepackaging.com/blog/corrugated-board-flute-profiles-ect/. Verifica delle valutazioni del test di schiacciamento dei bordi (ECT) e delle vulnerabilità strutturali dei cartoni di grado 26ECT negli imballaggi ad alto stress. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: il profilo di resistenza inferiore dei gradi di substrato generici. Nota di ambito: le valutazioni ECT possono variare leggermente a seconda del produttore. ↩
"Resistenza alla compressione di imballaggi in cartone ondulato a basso ECT...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Una fonte autorevole sui materiali di imballaggio confermerebbe che il kraft vergine 32ECT offre una resistenza alla compressione verticale superiore rispetto a valori ECT inferiori. Ruolo della prova: specifica tecnica; tipo di fonte: scheda tecnica del materiale. Supporta: l'affermazione che il kraft 32ECT migliora la qualità del substrato. Nota di ambito: si applica alla capacità di carico verticale. ↩
"Studio sulle caratteristiche di assorbimento di energia del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11840120/. La ricerca sull'ingegneria degli imballaggi spiega come specifiche geometrie di fustellatura e orientamenti delle ondulazioni siano progettati per dissipare l'energia cinetica durante il trasporto. Ruolo della prova: principio ingegneristico; tipo di fonte: libro di testo accademico. Supporta: l'affermazione che le scatole progettate impediscono la deformazione dei pannelli attraverso l'assorbimento degli urti. Nota di ambito: l'efficacia dipende dalla geometria specifica della scatola. ↩



