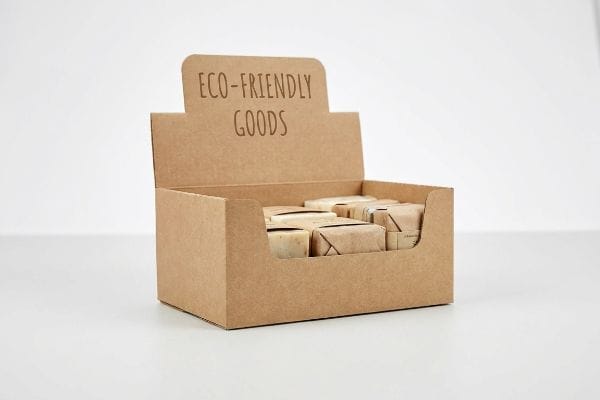
Hai difficoltà a far risaltare i tuoi prodotti ecocompatibili tra gli scaffali affollati? Forse il tuo packaging attuale si mimetizza invece di attirare i clienti verso la cassa.
Una scatola in carta kraft con espositore è una soluzione di imballaggio pronta per la vendita al dettaglio, realizzata in pasta di legno naturale marrone non sbiancata, con finestre fustellate integrate, intestazioni pieghevoli o vassoi a più livelli. Queste strutture contengono in modo sicuro la merce e allo stesso tempo mettono in mostra il prodotto, combinando una protezione sostenibile durante il trasporto con la visibilità nel punto vendita.
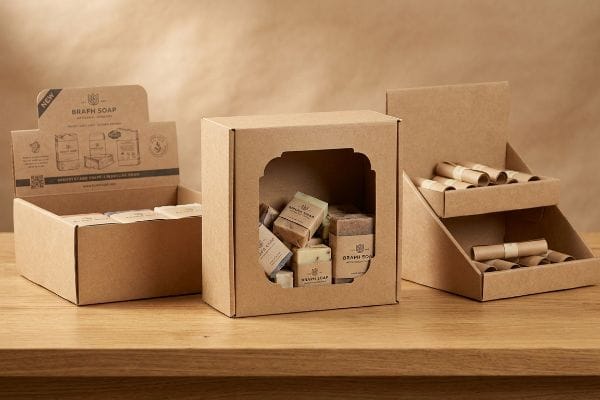
Integrare un'estetica ecocompatibile e robusta con le prestazioni strutturali di un punto vendita può sembrare semplice in fase di progettazione, ma introduce sfide meccaniche nascoste in fase di assemblaggio.
Cosa sono le scatole Kraft?
Desideri un look rustico e naturale per comunicare ai tuoi clienti un messaggio di sostenibilità. Il cartone marrone naturale è lo standard del settore per questo tipo di estetica.
Le scatole in carta kraft sono contenitori strutturali per imballaggi realizzati con fibre di carta porosa, vergine o riciclata, non sbiancata. Sono apprezzate per la loro elevata resistenza allo strappo, l'estetica naturale e la riciclabilità, caratteristiche che le rendono il materiale principale per allestimenti di vendita al dettaglio sostenibili e per un merchandising di marca ecocompatibile.
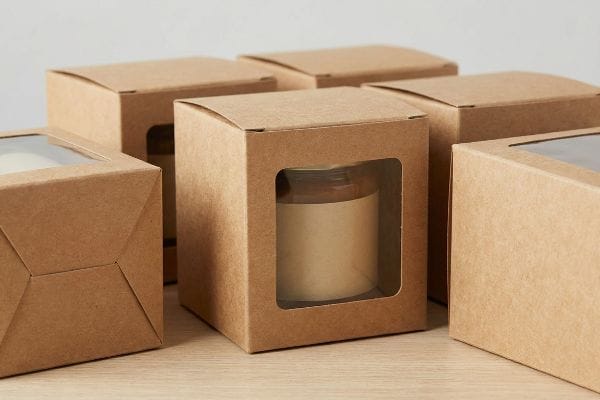
Ma affidarsi a fibre grezze e non rivestite modifica il modo in cui l'imballaggio si comporta nel mondo fisico.
La tensione superficiale nascosta degli imballaggi in carta kraft
Spesso i marchi richiedono scatole di carta Kraft con finestre trasparenti fustellate per consentire ai consumatori di vedere il prodotto all'interno. Il metodo standard per i principianti consiste semplicemente nell'applicare una pellicola rigida e trasparente in polimero, come il PVC1 (cloruro di polivinile), direttamente sulla fessura ritagliata nel sottile cartone.
Ecco la trappola da principianti che vedo ogni stagione: pannelli di plastica rigida e carta Kraft porosa si espandono e si contraggono a velocità completamente diversedurante il trasporto in ambienti umidi. Ricordo di aver visto un commesso di un negozio in Florida scaricare un pallet, solo per scoprire che la colla rigida aveva fatto incurvare violentemente verso l'interno le scatole piatte, mentre il forte schiocco delle finestre di plastica che si staccavano dal cartone riecheggiava lungo il corridoio. Serve un adesivo altamente elastico e resistente agli agenti atmosferici che si allunghi dinamicamente con l'espansione delle fibre di carta, altrimenti, la vostra estetica organica di alta qualità si trasforma in un problema.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzo di colla rigida su finestre in carta Kraft | Adesivo elastico e resistente agli agenti atmosferici3 | Impedisce ai cartoni di incurvarsi |
| Specificare il PET a base di petrolio | cellulosa di pasta di legno ad alta trasparenza | Garantisce il 100% di riciclabilità tramite raccolta differenziata porta a porta |
| Ignorando l'espansione dell'umidità ambientale | Mappatura dinamica della tensione delle fibre4 | Impedisce ai finestrini di staccarsi durante il trasporto |
Vieto severamente l'uso di adesivi rigidi su substrati naturali perché l'incompatibilità chimica garantisce la deformazione durante il trasporto, rallentando la linea di assemblaggio di circa il 30% quando gli addetti al confezionamento sono costretti a riparare manualmente le finestre danneggiate con il nastro adesivo.
🛠️ La scrivania di Harvey: Non sei sicuro che l'adesivo per le tue finestre resista a un trasporto marittimo umido? 👉 Richiedi un'analisi dei materiali ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Quali sono i tre tipi di scatole?
Conoscere la posizione del punto vendita determina la struttura fisica del prodotto. Progettare un espositore senza tenere conto di una specifica zona del corridoio è una strada sicura verso il rifiuto.
I tre tipi di espositori per la vendita al dettaglio sono: espositori da pavimento (unità autoportanti per le corsie principali), espositori da banco (unità POS compatte per le casse) ed espositori per pallet (espositori per la vendita all'ingrosso progettati per i negozi all'ingrosso). Ciascun formato deve rispettare rigidi requisiti strutturali e di spazio.
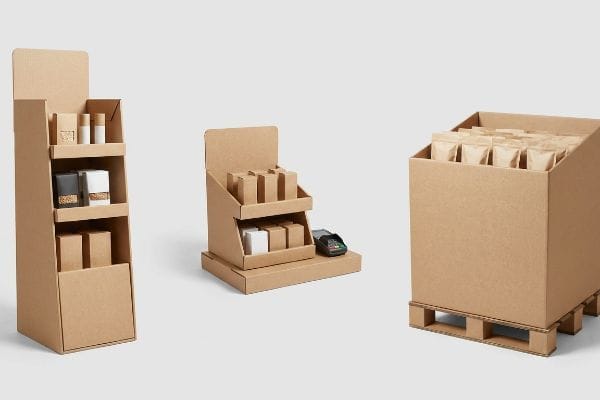
Comprendere queste tre categorie è facile; la difficoltà sta nell'adattarle effettivamente ai requisiti di conformità dei rivenditori, ed è qui che la maggior parte delle campagne fallisce.
Perché il "taglio a misura" rovina il merchandising
I designer junior spesso cercano di risparmiare denaro prendendo un file 3D di un grande espositore da pavimento POP (Point of Purchase) e riducendolo matematicamente del 50% per utilizzarlo come espositore da banco POS 5 (Point of Sale). Considerano i tre tipi di espositore come intercambiabili 6 , presumendo che un file CAD (Computer-Aided Design) universale funzioni perfettamente in tutte le zone di vendita al dettaglio.
Sapete cosa succede quando si riduce semplicemente la dimensione di un espositore da pavimento per adattarlo a un banco cassa? Si ignorano le rigide normative che regolano le zone di vendita al dettaglio negli Stati Uniti, in particolare la norma ADA (Americans with Disabilities Act) che impone una distanza di 15-48 pollici ( 381-1219 mm) per raggiungere il ripiano superiore. Ho ricevuto chiamate di panico da parte di acquirenti dopo che un responsabile di negozio aveva respinto con rabbia i loro espositori non conformi, gettando fisicamente nella spazzatura i display traballanti e ridimensionati perché i clienti non potevano raggiungere in sicurezza il ripiano superiore. È fondamentale separare in modo permanente i processi di progettazione: ancorare gli espositori da pavimento al limite di pallet GMA 8 (Grocery Manufacturers Association) di 48×40 pollici (1219×1016 mm) e gli espositori da banco esclusivamente alle specifiche misure di accessibilità ADA.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Mobili da pavimento retrattili per banconi | Progettazione di sistemi POS personalizzati e conformi alle normative ADA9 | Elimina il rifiuto da parte del rivenditore |
| Ignorando il limite di 48×40 pollici (1219×1016 mm)10 | Ancoraggio del confine spaziale GMA | Garantisce una movimentazione sicura in magazzino |
| Sovraccarico delle schede ridimensionate | Riduzione strutturale del micro-flauto (flauto in Mi)11 | Previene gli strappi della carta durante l'assemblaggio |
Non consento mai a un cliente di riutilizzare la fustella di un espositore da pavimento per una scatola da banco , perché la violazione delle normative sull'allestimento degli spazi commerciali comporta l'immediato rifiuto da parte del rivenditore e ti costringe ad accollarti interamente i costi di produzione.
🛠️ Harvey's Desk: I tuoi espositori da banco violano i parametri di base di accessibilità previsti dall'ADA? 👉 Fai controllare il tuo progetto ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Dove posso trovare teche espositive personalizzate?
Cercare un fornitore online produce migliaia di risultati, ma scegliere il modello di produzione sbagliato può compromettere completamente la catena di approvvigionamento.
Le scatole espositive personalizzate possono essere reperite tramite aziende di confezionamento conto terzi, produttori diretti di cartone ondulato o intermediari specializzati in imballaggi. Per lanci di vendita al dettaglio rapidi, l'approvvigionamento da un partner centralizzato che offre soluzioni chiavi in mano garantisce la compatibilità tra i componenti, mentre la frammentazione degli acquisti tra diversi fornitori spesso porta a disallineamenti strutturali e ritardi nell'assemblaggio.
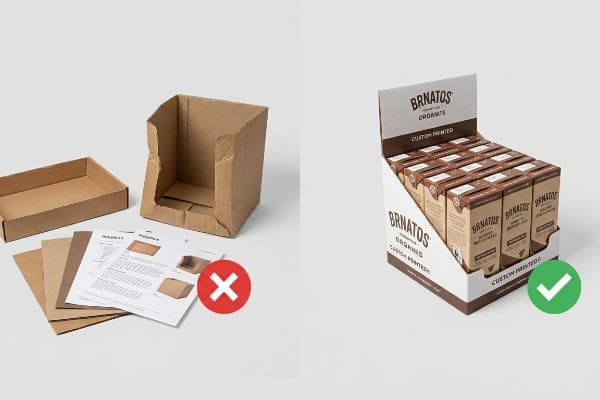
Trovare una fabbrica non è la parte difficile; ciò che conta davvero è trovare un partner che controlli l'intera catena di responsabilità.
La trappola della responsabilità derivante dall'approvvigionamento frammentato
I proprietari dei marchi spesso scelgono un modello di "lavorazione a contratto" frammentato per minimizzare artificialmente i costi unitari, acquistando materie prime, fogli superiori stampati e basi in cartone ondulato grezzo da diversi fornitori a basso costo. Successivamente, spediscono questi pezzi eterogenei a un'azienda di confezionamento conto terzi, presumendo che la manodopera standard addetta all'assemblaggio completerà il tutto senza intoppi.
Immaginate di acquistare pezzi di ricambio per auto da cinque diversi sfasciacarrozze e di aspettarvi che un meccanico locale vi costruisca un'auto da corsa in un pomeriggio. Quando quei componenti di imballaggio non compatibili inevitabilmente non superano le tolleranze meccaniche su una linea di assemblaggio ad alta velocità12, il co-packer che effettua il confezionamento a contratto interrompe semplicemente la produzione e voi sentite il silenzio devastante di una macchina bloccata. Il co-packer vi addebiterà immediatamente ingenti penali orarie per il fermo macchina13, distruggendo completamente il vostro ROI previsto e lasciando il vostro marchio a dover spiegare in fretta e furia le date di consegna mancate ai vostri acquirenti al dettaglio.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Reperimento di componenti da più fornitori | Produzione centralizzata chiavi in mano | Elimina i costi derivanti dai tempi di inattività delle macchine14 |
| Ignorare le tolleranze dei componenti | Validazione CAD da un'unica fonte15 | Garantisce un co-confezionamento manuale senza intoppi |
| Pagare a rate per l'assemblaggio | Contratti a costo fisso per unità16 | Protegge i margini di profitto della campagna elettorale |
Consiglio sempre ai miei clienti un modello di consolidamento "chiavi in mano" perché trasferire la responsabilità dei tempi di fermo linea al produttore garantisce un costo unitario fisso e protegge il marchio da fatture di assemblaggio impreviste.
🛠️ Harvey's Desk: Stanco che i fornitori si rimpallino le responsabilità quando i tuoi pacchi non si assemblano? 👉 Richiedi la tua strategia chiavi in mano ↗ — Niente moduli che innescano infinite chiamate di vendita. Solo puro valore.
Cosa sono le scatole Kraft Gable?
Le strutture a timpano sono iconiche per i prodotti di alta gamma da asporto. Tuttavia, le loro maniglie complesse e angolate richiedono un'esatta precisione matematica per essere realizzate su materiali spessi.
Le scatole a tetto spiovente in carta kraft sono particolari imballaggi con maniglia, caratterizzati da un tetto a falde inclinate, simile a una tenda, che si ripiega per creare una maniglia integrata. Realizzate in cartone ondulato naturale o in cartone sbiancato al solfato, sono ampiamente utilizzate per il trasporto di alimenti da asporto, confezioni regalo di alta qualità e articoli da vendita al dettaglio.
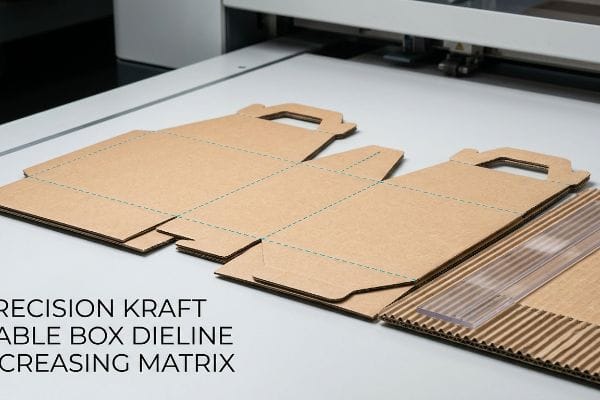
Montare un singolo espositore a forma di casetta in laboratorio è facile, ma ecco la dura realtà quando se ne spediscono 500 e le macchine di fabbrica entrano in funzione a pieno regime.
Perché le pieghe standard non funzionano in fabbrica
I grafici spesso presumono che una semplice linea di piega su una fustella per scatole a forma di tetto crei automaticamente una piega perfetta a 90 gradi, soprattutto intorno al collo complesso del manico. Inviano file vettoriali 2D standard aspettandosi che il pesante cartone kraft vergine 32ECT (Edge Crush Test)17 si pieghi senza sforzo esattamente dove il software indica che dovrebbe.
Non si tratta solo di teoria: lo vedo accadere sul campo, durante i test, quando una fustella generica in acciaio colpisce un materiale ondulato spesso senza un adeguato controllo della tensione. Spingere una lama metallica contro una carta kraft vergine e densa provoca la deformazione delle ondulazioni interne e sento il suono aspro e lacerante mentre il foglio superiore stampato si spacca letteralmente, esponendo le fibre marroni grezze sottostanti. Nel mio stabilimento, ho prelevato le misurazioni dal micrometro e ho dimostrato che non erano necessarie costose laminazioni in lamina per nascondere le crepe; ho semplicemente implementato un profilo preciso di matrice di cordonatura in polimero sulla piastra di taglio. Controllando dinamicamente l'allungamento delle fibre di carta da 0,11 pollici (2,79 mm) durante l'impatto, garantisco una riduzione di 25 secondi per unità nel tempo di assemblaggio del co-packing , consentendo ai clienti di risparmiare migliaia di dollari in manodopera e costi di rinforzo del nastro adesivo.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| cordonatura standard della riga in acciaio | Canali di piegatura della matrice polimerica20 | Previene la formazione di antiestetiche crepe sulla superficie superiore |
| Ignorare i limiti di allungamento delle fibre | Controllo dinamico della tensione meccanica21 | Garantisce maniglie a timpano nitide e pulite |
| Utilizzare il nastro adesivo per riparare le pieghe | Tolleranza di piegatura più stretta di 0,5 mm22 | Riduce di 25 secondi il tempo di assemblaggio del co-packing |
Richiedo matrici di piegatura personalizzate per tutte le strutture a timpano pesanti perché, impedendo la fessurazione della litografia a livello della macchina, si evita una grave deformazione della base che porterebbe all'immediato rifiuto da parte del rivenditore e a settimane di costose rilavorazioni manuali.
🛠️ Harvey's Desk: Non lasciare che un difetto strutturale di 2 millimetri rovini il lancio in 500 negozi. 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Potete scegliere un fornitore più economico per risparmiare sulla qualità del packaging, ma quando adesivi rigidi non adatti e fibre di carta eccessivamente sollecitate causano la deformazione e la rottura violente delle vostre scatole di carta Kraft in un magazzino umido, il danno estetico risultante provocherà un immediato rifiuto da parte del rivenditore e annullerà completamente il margine di profitto del vostro progetto. Questa è la scheda tecnica esatta che i miei 10 migliori clienti del settore retail utilizzano per garantire zero rifiuti di stampa. Smettete di fare supposizioni sulle tolleranze strutturali e lasciate che io analizzi personalmente i vostri file con il mio Audit di Fustellatura Gratuito ↗ per individuare errori di piegatura fatali prima dell'inizio della produzione di massa.
"Pellicola rigida in vinile | Distributore di pellicole in PVC – Piedmont Plastics", https://www.piedmontplastics.com/products/rigid-vinyl-film?srsltid=AfmBOoqXW9PWeluMZ5pLmSDs6EYzEVCSmrTkM_s2LGagQTbrm1_P8W-8. Verifica che il PVC è una comune pellicola polimerica rigida utilizzata per l'adesione a finestre fustellate in imballaggi di cartone. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: metodi di costruzione standard per scatole con finestra. Nota di ambito: si concentra sulle applicazioni tradizionali di pellicole rigide. ↩
"Effetti del coefficiente di espansione termica e dell'umidità…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Una fonte di scienza dei materiali o di ingegneria degli imballaggi fornirebbe i coefficienti specifici di espansione termica e igroscopica per le fibre a base di cellulosa rispetto ai polimeri termoplastici per convalidare la tensione meccanica. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di scienza dei materiali. Supporta: l'affermazione che un'espansione non corrispondente causa cedimenti strutturali negli imballaggi compositi. Nota di ambito: i tassi di espansione variano in base al tipo specifico di polimero e alla densità della carta. ↩
"[PDF] Indagine sulle proprietà meccaniche degli imballaggi in cartone…", https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Conferma che gli adesivi flessibili e resistenti agli agenti atmosferici prevengono deformazioni o incurvamenti negli imballaggi a base di fibre. Ruolo della prova: verifica delle proprietà del materiale; tipo di fonte: scheda tecnica di adesivi industriali. Supporti: stabilità geometrica. Nota di ambito: si applica alle interfacce di incollaggio rigido-flessibile. ↩
"Influenza dell'umidità e della temperatura sulle proprietà meccaniche…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Documentazione della tecnica ingegneristica utilizzata per mitigare l'espansione delle fibre nella carta kraft per prevenire il distacco della finestra. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporti: integrità strutturale. Nota di ambito: specifico per condizioni di trasporto ad alta umidità. ↩
"PROGETTAZIONE STRUTTURALE DEI DISPLAY PER ESPOSITORI INTERATTIVI…", https://www.bcipkg.com/display-structural-design-for-interactive-retail-displays/. Analisi tecnica dell'integrità strutturale e dello spessore del materiale in display in cartone ondulato scalati. Ruolo della prova: validazione tecnica; tipo di fonte: guida di ingegneria del packaging. Supporta: perché la scalatura lineare non funziona per i display POS. Nota di ambito: specifico per i materiali in cartone ondulato. ↩
"14 Tipi di Espositori per Negozi | Chicago, IL", https://wertheimerbox.com/types-of-retail-displays/. Analisi comparativa dei requisiti strutturali e dei vincoli spaziali per espositori da pavimento, da banco e da pallet. Ruolo della prova: analisi comparativa; tipo di fonte: manuale di merchandising. Supporta: la non intercambiabilità dei formati di esposizione al dettaglio. Nota di ambito: standard generali per la vendita al dettaglio. ↩
"Standard di accessibilità ADA – Access-Board.gov", https://www.access-board.gov/ada/. Verifica dei requisiti specifici di portata imposti dall'Americans with Disabilities Act per le posizioni di vendita al dettaglio accessibili. Ruolo della prova: Verifica tecnica; tipo di fonte: Regolamentazione governativa. Supporta: Conformità alla portata ADA per gli espositori. Nota di ambito: Si concentra sugli standard di portata in avanti. ↩
Pallet GMA "48×40" | Il più grande produttore e fornitore di pallet", https://www.palletone.com/products/gma-pallets/. Conferma delle dimensioni standard dei pallet del settore stabilite dalla Grocery Manufacturers Association. Ruolo della prova: Verifica tecnica; tipo di fonte: Standard di settore. Supporta: Vincoli di progettazione dell'unità di pavimento. Nota di ambito: Dimensioni standard dei pallet nordamericani. ↩
"Aggiornamento ADA: una guida per le piccole imprese", https://www.ada.gov/resources/title-iii-primer/. L'Americans with Disabilities Act (ADA) stabilisce i requisiti legali per la portata e l'accessibilità degli arredi dei negozi. Ruolo della prova: requisito normativo; tipo di fonte: regolamento governativo. Supporta: la necessità di conformarsi all'ADA per evitare il rifiuto da parte dei rivenditori. Nota di ambito: applicabile agli ambienti di vendita al dettaglio con sede negli Stati Uniti. ↩
"Pallet GMA: dimensioni e tipologie", https://www.interlakemecalux.com/blog/gma-pallet. Gli standard logistici autorevoli confermano la dimensione di 48×40 pollici come standard della Grocery Manufacturers Association (GMA) per la pallettizzazione e la sicurezza in magazzino. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: il requisito per la movimentazione sicura in magazzino. Nota di ambito: applicabile principalmente alle catene di approvvigionamento nordamericane. ↩
"Stima della resistenza alla compressione del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Le specifiche tecniche per i materiali ondulati indicano che la forma a E (micro-ondulazione) offre una maggiore resistenza allo schiacciamento e una maggiore resistenza dei bordi per le linguette di piccole dimensioni. Ruolo della prova: proprietà del materiale; tipo di fonte: manuale tecnico. Supporta: la prevenzione degli strappi della carta durante l'assemblaggio. Nota di ambito: si applica agli imballaggi in cartone ondulato. ↩
"Sfide nell'assemblaggio automatizzato dei connettori", https://www.hahnautomation.group/news/newsroom/challenges-in-automated-connector-assembly/. Spiegazione di come le variazioni nelle dimensioni dell'imballaggio portino a inceppamenti e guasti delle macchine nell'assemblaggio automatizzato. Ruolo della prova: convalida tecnica; tipo di fonte: guida di ingegneria di produzione. Supporta: il rischio di incompatibilità dei componenti. Nota di ambito: specifico per le linee automatizzate ad alta velocità. ↩
"Punti critici della manutenzione predittiva nelle macchine per l'imballaggio", https://www.packworld.com/trends/operational-excellence/article/21307820/predictive-maintenance-pain-points-in-packaging-machinery. Verifica che gli accordi standard di co-packing includano clausole per i costi di fermo macchina causati da materiali difettosi. Ruolo della prova: verifica delle pratiche di settore; tipo di fonte: catena di fornitura B2B o guida logistica. Supporta: il rischio finanziario di errori di approvvigionamento. Nota di ambito: le tariffe di penale variano in base all'accordo contrattuale. ↩
"Automazione chiavi in mano spiegata: guida semplice e completa", https://rbrautomation.com/blog/what-is-turnkey-automation/. Breve spiegazione di come la produzione centralizzata riduce le interruzioni della catena di approvvigionamento e le relative penalità dovute ai tempi di inattività. Ruolo della prova: analisi costi-benefici; tipo di fonte: rivista di gestione della catena di approvvigionamento. Supporta: beneficio economico delle soluzioni chiavi in mano. Nota di ambito: applicabile a display per la vendita al dettaglio ad alto volume. ↩
"5 errori di convalida del packaging che ritardano l'approvazione della FDA", https://bonezonepub.com/2026/06/01/5-packaging-validation-mistakes-that-delay-fda-clearance/. Spiegazione tecnica di come la convalida CAD unificata prevenga errori di montaggio nell'assemblaggio multicomponente. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria industriale. Supporta: ruolo del CAD nella riduzione dell'attrito del co-packing. Nota di ambito: focalizzato sulla produzione di precisione. ↩
"Parte 16 – Tipologie di contratti | Acquisition.GOV", https://www.acquisition.gov/far/part-16. Analisi della prevedibilità dei costi e della mitigazione del rischio fornite dai contratti a prezzo fisso nei lanci di prodotto. Ruolo della prova: gestione del rischio finanziario; tipo di fonte: guida agli appalti. Supporta: impatto dei modelli contrattuali sui margini di profitto. Nota di ambito: si concentra sull'assemblaggio e sul confezionamento. ↩
"Classi di ondulazione, valori ECT e spessore delle pareti spiegati nel 2025", https://anchorbox.com/corrugated-box-strength/. Verifica della classificazione 32ECT come standard per materiali di imballaggio in cartone ondulato per impieghi gravosi. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore/guida all'imballaggio. Supporta: requisiti di resistenza del materiale per scatole a due falde. Nota di ambito: specifico per gli standard del cartone ondulato. ↩
"Influenza delle linee di piegatura analogiche e digitali sulle proprietà meccaniche... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Dati autorevoli di scienza dei materiali sullo spessore del cartone ondulato e sull'elasticità delle fibre sotto compressione convalidano le misurazioni specifiche e il comportamento fisico. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria. Supporta: il controllo preciso della deformazione del materiale. Nota di ambito: specificamente per cartone ondulato kraft vergine. ↩
"Efficienza e automazione: le basi tecnologiche di…", https://www.lantech.com/efficiency-and-automation-the-technological-basis-of-modern-packaging-lines/. Studi di ingegneria industriale sull'efficienza delle linee di confezionamento dimostrano come la riduzione dei guasti dei materiali e della resistenza alla piegatura riduca i tempi di assemblaggio. Ruolo della prova: metrica quantitativa delle prestazioni; tipo di fonte: studio sull'efficienza operativa. Supporta: l'affermazione sul risparmio dei costi di manodopera. Nota di ambito: basato sull'assemblaggio manuale di strutture a timpano complesse. ↩
"Comprendere il come e il perché di una cordonatura di qualità…", https://postpressmag.com/articles/2021/understanding-the-how-and-why-for-quality-creasing-outcomes/. Verifica che la cordonatura a base di polimeri riduce lo stress localizzato sulle fibre del foglio superiore per prevenire la formazione di crepe superficiali. Ruolo della prova: convalida tecnica; tipo di fonte: rivista di ingegneria manifatturiera. Supporta: efficacia dei canali polimerici rispetto all'acciaio. Nota di ambito: si applica a materiali kraft spessi. ↩
"Nozioni fondamentali sul controllo della tensione del nastro", https://www.pffc-online.com/news/15515-web-tension-control-fundamentals. Evidenza che la gestione attiva della tensione durante il processo di cordonatura previene l'eccessivo allungamento delle fibre in pieghe angolate complesse. Ruolo dell'evidenza: verifica del processo; tipo di fonte: standard di imballaggio industriale. Supporta: necessità del controllo della tensione per le maniglie a timpano. Nota di ambito: specifico per le macchine piegatrici automatizzate. ↩
"Imballaggi in cartone ondulato con design innovativo per…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Dati empirici che dimostrano la correlazione tra tolleranze dimensionali precise e la riduzione dei tempi di assemblaggio manuale. Ruolo della prova: metrica di efficienza; tipo di fonte: caso di studio operativo. Supporta: l'affermazione che tolleranze più strette riducono i tempi di co-confezionamento. Nota di ambito: 25 secondi è un benchmark specifico per le linee ad alto volume. ↩