Hai difficoltà ad allineare la visione del tuo marchio con la realtà strutturale? Un espositore personalizzato non solo ha un aspetto economico, ma crolla sul pavimento del negozio, azzerando all'istante i tuoi margini di profitto.
La personalizzazione di un espositore in cartone prevede la progettazione di fustelle strutturali, la selezione di tipi di cartone ondulato ottimali, l'applicazione di una laminazione litografica ad alta risoluzione e l'integrazione di pieghe meccaniche per la vendita al dettaglio. Questo processo trasforma il cartone grezzo in unità di punto vendita personalizzate, strutturalmente solide e conformi agli standard globali di peso e dimensioni per la vendita al dettaglio.
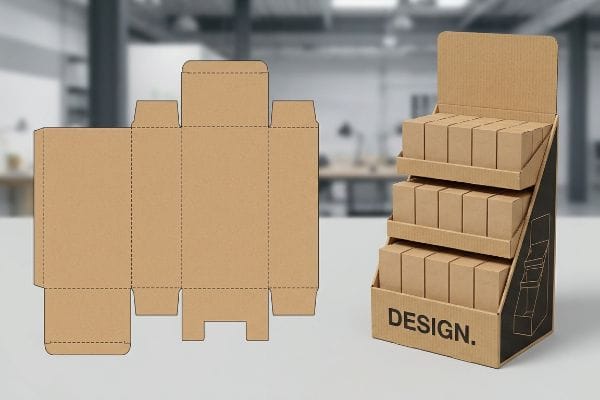
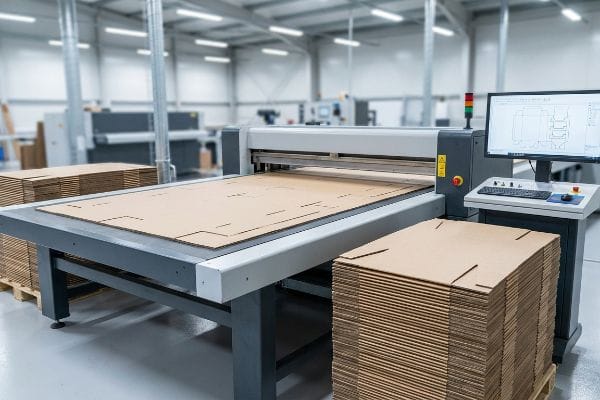
Ma conoscere la teoria non basta quando i tavoli da taglio automatizzati entrano in funzione e le leggi della fisica prendono il sopravvento nell'ambiente di lavoro della fabbrica.
Come si realizza un supporto espositivo in cartone?
Per raggiungere una stabilità perfetta non basta un materiale spesso; è necessaria una geometria gravitazionale precisa.
La realizzazione di un espositore in cartone richiede il calcolo del coefficiente di attrito e del centro di gravità dinamico. Gli ingegneri integrano supporti posteriori estesi, divisori interni a H o doppi fondi per contrastare il peso parassita, garantendo che la base strutturale rimanga perfettamente verticale e stabile anche sotto il massimo carico di prodotto.
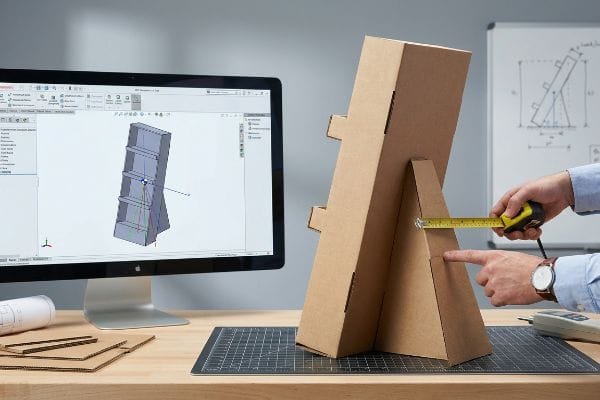
Ma conoscere la teoria non basta quando le macchine entrano in funzione e mettono alla prova i tuoi file CAD (Computer-Aided Design).
La fisica del "punto di svolta" alla base della stabilità del display
Spesso i team addetti agli acquisti presumono che sia sufficiente aumentare l'altezza di un espositore per incrementare la visibilità del prodotto senza comprometterne l'equilibrio. Persino i designer più esperti trascurano questo aspetto, progettando strutture sbilanciate con la parte superiore pesante utilizzando strumenti web standard, ignorando completamente il baricentro fisico. Quando queste strutture non calibrate entrano in contatto con il mondo reale, la distribuzione asimmetrica del peso agisce come unpendolo¹.
Non si tratta solo di teoria: mi trovo ad affrontare questo problema sul campo, durante i test di espositori da terra proposti dalle agenzie di branding. Lo scorso trimestre, ho ricevuto un progetto per un allestimento di cosmetici che, pur essendo visivamente accattivante, ignorava completamente la distribuzione del peso. Inizialmente, ho pensato che un semplice pannello in cartone ondulato con base piatta sarebbe stato sufficiente. Mi sbagliavo di grosso. Non appena abbiamo caricato il ripiano superiore con 8,3 kg di prodotto, la flessione dovuta al carico statico ha superato i 38 mm e l'intero espositore si è inclinato in avanti. Per risolvere il problema, ho completamente riprogettato la struttura inferiore. Ho integrato un pannello posteriore trapezoidale combinato con un doppio fondo, estendendo matematicamente l'ingombro posteriore del cavalletto per correggere le leggi della fisica che causano il ribaltamento. Spostando il punto di ancoraggio gravitazionale all'indietro, mi assicuro che l'espositore rimanga perfettamente verticale, eliminando il rischio di rifiuto da parte dei rivenditori e facendo risparmiare ai clienti ingenti somme di denaro in sostituzioni di espositori standard.
| Ingegneria della stabilità | Risultato fisico | ROI del trasporto merci/vendita al dettaglio |
|---|---|---|
| pannello posteriore trapezoidale | Sposta il centro di gravità2 | Previene il rifiuto da parte del rivenditore |
| Ancoraggio per cavalletto esteso3 | Interrompe il lancio in avanti | Elimina i costi di sostituzione |
| Integrazione del falso fondo | Abbassa il punto di rotazione gravitazionale4 | Accelera i tempi di assemblaggio |
Mi rifiuto di lasciare che design sbilanciati rovinino una campagna nazionale. Ancorando matematicamente la base prima ancora di tagliare un singolo foglio, garantisco che la tua merce rimarrà in posizione verticale e ben visibile anche negli ambienti di vendita più competitivi.
🛠️ Harvey's Desk: I tuoi attuali espositori da pavimento si stanno forse incurvando in avanti a causa di un baricentro non calcolato? 👉 Richiedi una simulazione di stress strutturale 3D personalizzata ↗ — Esamino personalmente ogni file strutturale entro 24 ore.
Che cosa sono le teche espositive personalizzate?
Trasformare il cartone ondulato grezzo in un espositore personalizzato è un delicato equilibrio tra estetica e scienza delle materie prime.
Le scatole espositive personalizzate sono strutture di vendita al dettaglio progettate per spedire, proteggere ed esporre i prodotti di consumo direttamente sugli scaffali dei negozi. Queste unità modulari utilizzano profili in cartone ondulato specializzati e una laminazione litografica ad alta fedeltà per massimizzare la visibilità del marchio, rispettando al contempo i rigorosi standard dimensionali della catena di fornitura commerciale.
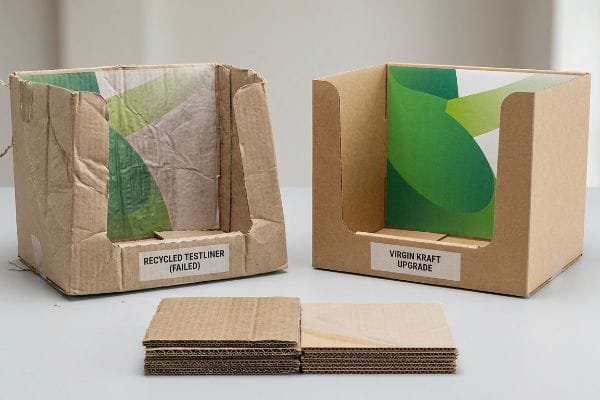
Ma conoscere la teoria non basta quando i tavoli da taglio automatizzati entrano in funzione e l'umidità fisica attacca il pannello.
Il crollo del "Testliner riciclato" nello stabilimento
I team di marketing spesso presumono che tutte le scatole di cartone ondulato si comportino allo stesso modo, purché lo spessore sia lo stesso misurato con un righello. È una trappola comune in cui cadono anche i team di approvvigionamento più esperti quando cercano di ridurre drasticamente i costi dei materiali. Specificano un rivestimento interno standard in cartone riciclato per i contenitori per la vendita al dettaglio di prodotti, fidandosi dei valori di carico teorici senza tenere conto dell'elevata porosità delle fibre di carta degradate negli ambienti di trasportoumidi⁵.
Non si tratta solo di teoria: mi trovo ad affrontare questo problema sul campo, durante i test sui prototipi destinati al mercato offshore. Recentemente ho esaminato la crisi di un prototipo fallito, in cui un fornitore aveva segretamente sostituito il kraft vergine con un rivestimento interno riciclato senza informare il cliente. Inizialmente, ho ipotizzato che il rivestimento interno standard 32ECT (Edge Crush Test)6 avrebbe resistito ai nostri protocolli di camera climatica. Mi sbagliavo di grosso. Dopo 48 ore di simulazione dell'umidità del trasporto oceanico, ho passato la mano sul foglio superiore stampato e ho potuto effettivamente percepire la degradazione molle e polverosa delle scanalature interne. La base si è spezzata a 51 kg (112,5 libbre) sul tavolo vibrante. Scartando il rendering dell'agenzia, ho rifatto i calcoli da zero e ho effettuato un aggiornamento rigoroso del materiale. Ho rimosso l'anima riciclata e ho iniettato un cartone interno in kraft vergine al 100% con una speciale barriera contro l'umidità in PVA (acetato di polivinile)7. Passando a queste fibre rigide e a grana lunga, senza compromessi, riesco a ridurre di 30 secondi per unità il tempo di assemblaggio del co-packing, diminuendo drasticamente i costi di manodopera e garantendo la perfetta sopravvivenza del prodotto durante il trasporto.
| Ingegneria dei materiali | Risultato fisico | ROI della catena di approvvigionamento |
|---|---|---|
| Aggiornamento Virgin Kraft8 | Ripristina la rigidità delle fibre lunghe | Elimina i danni da schiacciamento |
| barriera anti-umidità in PVA9 | Blocca l'umidità ambientale | Previene la deformazione del cartone |
| Calibrazione del profilo ECT10 | Massimizza il carico verticale | Riduce drasticamente i tempi di confezionamento congiunto |
Non rischio di utilizzare fibre di carta di qualità inferiore solo per risparmiare pochi centesimi. Solo passando a materiali vergini di altissima qualità posso dormire sonni tranquilli, sapendo che le vostre scatole resisteranno alle dure condizioni della catena di approvvigionamento globale.
🛠️ La scrivania di Harvey: Conosci l'esatta percentuale di fibre riciclate del cartone ondulato del tuo attuale fornitore prima che venga caricato nel container per il trasporto marittimo? 👉 Verifica la distinta base del tuo imballaggio ↗ — Massima riservatezza. I tuoi design per la vendita al dettaglio non ancora rilasciati sono al sicuro con me.
Si può stampare su cartone?
Per ottenere una riproduzione grafica impeccabile su substrati ondulati porosi è necessaria un'intensa calibrazione meccanica.
Sì. La stampa su cartone richiede metodi industriali specializzati come la litografia ad alta fedeltà o la flessografia diretta. I produttori montano fogli superiori stampati su misura su cartone ondulato rigido utilizzando una precisa pressione meccanica, garantendo che i colori vivaci del marchio rimangano nitidissimi senza compromettere l'integrità strutturale del materiale di imballaggio sottostante.
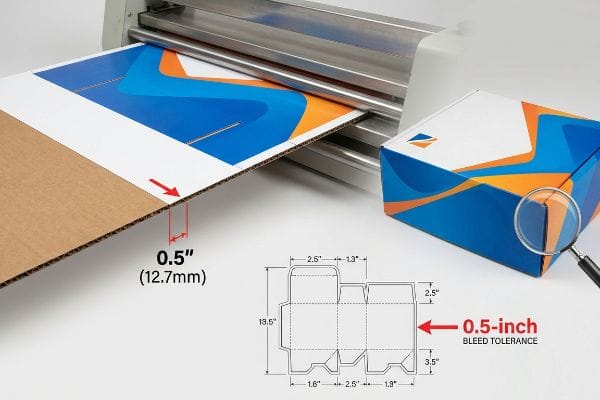
Ma conoscere la teoria non basta quando le macchine entrano in funzione e si verifica lo spostamento automatico della laminazione.
La trappola della tolleranza di "litografia-laminazione"
I grafici che lavorano in studi climatizzati spesso applicano margini di stampa standard di 3,17 mm (0,125 pollici) ai loro file di visualizzazione. Trattano il cartone ondulato spesso come se fosse un foglio di carta comune, piatto e perfettamente stabile. Questo ignora la realtà meccanica del processo di montaggio automatizzato, in cui i fogli superiori stampati vengono incollati su cartoni ondulati di 3 mm di spessore a velocità estremamente elevate.
Non si tratta solo di teoria: l'ho imparato a mie spese nel nostro stabilimento. Nel 2022, ho chiesto al mio responsabile dell'ingegneria del packaging, Mark, di eseguire una produzione ad alto volume utilizzando un file di stampa impeccabile e sovradimensionato di un cliente, che ignorava completamente la realtà fisica dello spostamento di laminazione del cartone ondulato¹¹.Pensavamo di poter risparmiare tempo saltando il nostro margine di tolleranza di abbondanza obbligatorio. Tre giorni dopo, in piedi alla fine del nastro trasportatore, ho sentito il forte e ritmico schiocco della scanalatrice rotante e mi sono reso conto che ogni singola unità era sbavata, esponendo bordi di carta grezzi e brutti di colore marrone. L'abbondanza standard era del tutto insufficiente. Ho immediatamente ordinato una regolazione meccanica urgente direttamente sulla rumorosa laminatrice in funzione e ho forzato una ricalibrazione in prestampa. Abbiamo ampliato il margine di abbondanza digitale a ben 0,5 pollici (12,7 mm)¹² oltre la linea di taglio fisica per fungere da rete di sicurezza permanente contro la naturale deriva fisica della macchina. Questa regolazione della tolleranza di 12,7 mm non ha solo impedito che i bordi sbavassero; Ha ridotto i tempi di inattività delle macchine del 15%, facendo risparmiare al cliente giorni preziosi in termini di velocità di immissione sul mercato e prevenendo un massiccio rifiuto da parte dei rivenditori.
| Ingegneria della laminazione | Risultato fisico | ROI della produzione |
|---|---|---|
| Margine di abbondanza di 0,5 pollici13 | Assorbe la deriva di laminazione | Elimina il lampeggiamento visivo |
| Taglio RIP di prestampa14 | Previene l'accumulo di fango dovuto all'aumento dei punti | Garantisce la conformità del marchio |
| Regolazione della pressione della macchina | Protegge l'integrità del flauto | Massimizza la forza BCT15 |
Non mi fido mai delle regole standard della stampa commerciale quando si tratta di supporti in cartone ondulato pesante. Imponendo tolleranze di abbondanza estreme in prestampa, garantisco che il vostro marchio si adatti perfettamente a ogni bordo del supporto.
🛠️ Harvey's Desk: I vostri espositori attuali presentano bordi in cartone grezzo a vista a causa di tolleranze di prestampa errate? 👉 Richiedete un controllo preflight completo della fustella ↗ — Nessun intermediario. Parlerete direttamente con ingegneri strutturali.
Qual è il codice HS per gli espositori in cartone?
Una gestione efficiente delle procedure doganali internazionali dipende da una classificazione normativa precisa, effettuata prima ancora che la merce lasci il porto.
I codici HS per gli espositori in cartone rientrano in genere nella categoria 4819.10, che designa scatole e contenitori in cartone ondulato o cartoncino. Una corretta classificazione secondo il Sistema Armonizzato (SAS) determina direttamente i dazi di importazione globali, le tempistiche di sdoganamento e la conformità logistica assoluta per i marchi che spediscono unità di vendita al dettaglio attraverso complessi punti di controllo alle frontiere internazionali.
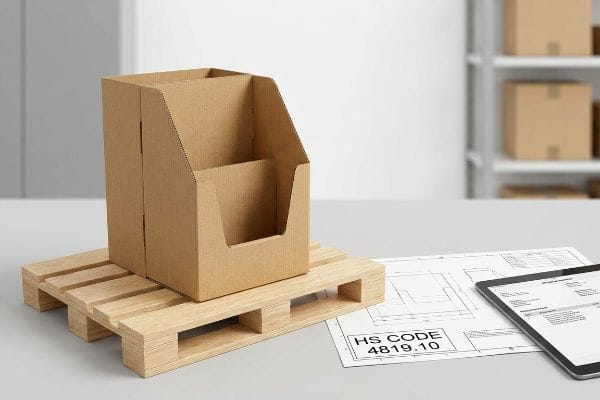
Quando si tratta di sdoganare le merci alle frontiere internazionali, la corretta gestione della documentazione è tanto cruciale quanto la progettazione ingegneristica.
I meccanismi ingegneristici alla base della conformità doganale
Considerate il codice HS (Sistema Armonizzato) come il DNA strutturale della vostra spedizione agli occhi di un funzionario doganale. Elimina ogni orpello di marketing e riduce il vostro complesso sistema di vendita al dettaglio alla sua materia prima e alla sua funzione primaria. Se la classificazione è vaga, gli agenti di frontiera considerano la spedizione come un rischio, il che può portare al fermo immediato del container¹⁶.Mi assicuro sempre che la distinta base tecnica supporti direttamente la specifica classificazione legale che presentiamo.
Quando i clienti mi chiedono di cosa si tratti, di solito indico un'enorme pila di espositori da pavimento smontati, posizionati nella nostra area di smistamento in uscita. Per il cliente, si tratta del lancio di un prodotto cosmetico di alta gamma; per l'agente doganale statunitense, è semplicemente una struttura in cartone ondulato sotto la voce 4819.10. Di recente ho illustrato a un nuovo responsabile di prodotto i nostri manifesti di spedizione, mostrandogli come ottimizziamo legalmente questi codici per minimizzare l'esposizione ai dazi doganali. Assicurandomi che i file di progettazione strutturale corrispondano perfettamente alle definizioni tariffarie esatte, mantengo la catena di approvvigionamento completamente fluida. Presentiamo i dati ISF (Importer Security Filing) con 72 ore di anticipo, basandoci su questi parametri precisi, garantendo che il container venga sdoganato senza costose ispezioni o sanzioni fiscali impreviste.
| Linee guida di conformità | Risultato logistico | ROI finanziario |
|---|---|---|
| Presentazione precisa del modulo 4819.1017 | Impedisce le ispezioni portuali | Riduce al minimo i dazi doganali per legge |
| Protocollo ISF di 72 ore18 | Sdogana immediatamente | Elimina le spese di sosta19 |
| Corrispondenza dei materiali della distinta base | Verifica i dati strutturali | Accelera il transito oceanico |
Tratto la documentazione logistica con la stessa implacabile precisione di una fustellatura. Pianificando la classificazione doganale fin dalle prime fasi, garantisco che i vostri espositori arrivino nei punti vendita esattamente nei tempi previsti.
🛠️ La scrivania di Harvey: Il tuo attuale spedizioniere sta indovinando alla cieca i codici tariffari sugli imballaggi dei tuoi prodotti importati? 👉 Richiedi una revisione della logistica e della conformità ↗ — Esamino personalmente ogni file strutturato entro 24 ore.
Conclusione
Puoi tentare la fortuna con un testliner riciclato a basso costo, ma quando quella scheda 32ECT compromessa si deforma completamente a causa dell'umidità del trasporto marittimo, rallenta la catena di montaggio al dettaglio di circa il 30% e innesca immediatamente enormi storni da parte delle grandi catene. Questa precisa revisione ingegneristica ha recentemente individuato un errore di tolleranza fatale di 2 mm per un importante lancio nazionale prima della produzione. Smetti di sprecare il tuo budget di marketing in guasti catastrofici in magazzino e lascia che io progetti personalmente il tuo prossimo lancio ↗ per garantire la massima sopravvivenza strutturale.
"Pendolo invertito autocorrettivo sfida la gravità", https://www.youtube.com/watch?v=5uZdwxbLdJ8. [Un riferimento di fisica o ingegneria strutturale spiega come un centro di massa decentrato crei una coppia rotazionale, imitando la dinamica del pendolo per indurre instabilità]. Ruolo della prova: Validazione tecnica; tipo di fonte: Manuale di ingegneria. Supporta: La relazione tra distribuzione del peso e ribaltamento strutturale. Nota di ambito: Si applica ai display per la vendita al dettaglio autoportanti. ↩
"Centro di gravità: attività scientifica di fisica e meccanica", https://www.exploratorium.edu/snacks/center-gravity. [Un'analisi di ingegneria strutturale di geometrie trapezoidali in espositori di cartone dimostra come lo spostamento del centro di massa migliori la stabilità contro il ribaltamento]. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di ingegneria. Supporta: impatto della forma del pannello posteriore sulla stabilità. Nota di ambito: si applica agli espositori verticali per punti vendita. ↩
"Supporti autoadesivi in cartone per cavalletto – Supporto adesivo per foto…", https://www.michaels.com/product/bright-creations-cardboard-display-stand-selfstick-cardboard-easel-backs-adhesive-photo-stand-for-artwork-posters-signs-white-5inch-50pack-177706394844086290. [Gli standard di imballaggio industriale indicano che l'aumento della lunghezza dell'ancoraggio del cavalletto espande la base di supporto, prevenendo così il ribaltamento in avanti]. Ruolo della prova: specifica tecnica; tipo di fonte: guida alla progettazione dell'imballaggio. Supporta: prevenzione del ribaltamento in avanti. Nota di ambito: l'efficacia varia in base al peso e all'altezza del prodotto. ↩
"Video dimostrativi – OERTX", https://oertx.highered.texas.gov/courseware/lesson/3869/student-old/. [I principi fisici relativi al centro di massa indicano che l'integrazione di un falso fondo abbassa il punto di rotazione, aumentando la forza necessaria per ribaltare la struttura]. Ruolo della prova: verifica della legge fisica; tipo di fonte: libro di testo di fisica strutturale. Supporta: meccanismi di stabilità gravitazionale. Nota di ambito: richiede una specifica distribuzione del peso nella base per essere efficace. ↩
"Influenza dell'umidità e della temperatura sulle proprietà meccaniche di …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. [Una fonte di scienza dei materiali o di ingegneria degli imballaggi convaliderebbe che le fibre riciclate presentano una maggiore porosità e igroscopicità, con conseguente riduzione della resistenza alla compressione in condizioni di elevata umidità]. Ruolo della prova: convalida tecnica; tipo di fonte: rivista di scienza dei materiali o white paper industriale. Supporta: la vulnerabilità del testliner riciclato all'umidità. Nota di ambito: affronta specificamente la degradazione delle fibre di cellulosa attraverso i cicli di riciclaggio. ↩
"[PDF] Specifiche del cartone ondulato – Fibre Box Association", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. [Gli standard di settore per gli imballaggi in cartone ondulato definiscono la capacità portante e i parametri strutturali per una classificazione 32ECT]. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporti: resistenza di base del materiale. Nota di ambito: specifico per la classificazione del cartone ondulato nordamericano. ↩
"Miglioramento delle proprietà di barriera della carta da imballaggio mediante polivinile…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8072764/. [La documentazione scientifica sui materiali descrive in dettaglio come i rivestimenti in acetato di polivinile (PVA) migliorano la stabilità idrotermica e la resistenza all'umidità del cartone kraft vergine]. Ruolo della prova: prova scientifica sui materiali; tipo di fonte: rivista tecnica. Supporta: efficacia della barriera all'umidità. Nota di ambito: si applica ai materiali ondulati rivestiti utilizzati nel trasporto ad alta umidità. ↩
"Come viene utilizzata la carta kraft negli imballaggi? – PopDisplay", https://popdisplay.me/how-is-kraft-paper-used-in-packaging/. [La ricerca scientifica sui materiali conferma che le fibre kraft vergini offrono una resistenza alla trazione e una rigidità a fibra lunga significativamente superiori rispetto alle fibre riciclate]. Ruolo della prova: specifica tecnica; tipo di fonte: rivista scientifica sui materiali. Supporta: l'efficacia della carta kraft vergine nel ripristinare la rigidità strutturale. Nota di ambito: dipende dal tipo di carta kraft utilizzata. ↩
"Le cause principali della deformazione dei cartoni di copertura – Bindwel", https://bindwel.com/the-primary-causes-of-warped-cover-boards/. [I dati tecnici sui rivestimenti per imballaggi verificano che le barriere in acetato di polivinile (PVA) riducono l'assorbimento di umidità, prevenendo così la deformazione strutturale in ambienti ad alta umidità]. Ruolo della prova: proprietà del materiale; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'uso del PVA per bloccare l'umidità ambientale. Nota di ambito: specifico per i metodi di applicazione superficiale. ↩
"Edge Crush Test: Essential Insights for Corrugated Packaging", https://www.testresources.net/blog/edge-crush-test-essential-insights-for-corrugated-packaging. [Gli standard di settore per il cartone ondulato specificano che la calibrazione dell'Edge Crush Test (ECT) è la metrica principale per determinare e massimizzare il carico di impilamento verticale di una scatola]. Ruolo della prova: standard di settore; tipo di fonte: standard TAPPI. Supporta: il collegamento tra la calibrazione dell'ECT e la capacità di carico verticale. Nota di ambito: applicabile solo al cartone ondulato. ↩
"Microflute lito-laminato – MM Group", https://mm.group/packaging/technologies/lamination/. [La documentazione tecnica sulla lito-laminazione spiega il fenomeno per cui i rivestimenti superiori stampati si spostano rispetto al supporto ondulato durante il processo di incollaggio]. Ruolo della prova: Definizione tecnica; tipo di fonte: Manuale di ingegneria. Supporta: La causa della sbavatura dei bordi. Nota di ambito: La frequenza di spostamento varia in base allo spessore del substrato e alla precisione della macchina.] ↩
"Laminazione litografica – Packlane", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOoomPLrz_R6HoItEyQXnW2IC9H_GeWGY7mtjM_bmqH32tMeBBdD1. [Gli standard di imballaggio del settore specificano tolleranze minime di sanguinamento per substrati ondulati ad alta deriva per garantire una copertura completa del colore durante il taglio]. Ruolo della prova: specifica tecnica; tipo di fonte: Guida alla progettazione del settore. Supporta: l'uso di margini di sanguinamento espansi per evitare bordi grezzi. Nota sull'ambito: i requisiti effettivi variano in base alle tolleranze delle apparecchiature.] ↩
"Lito-laminazione vs. stampa digitale: una guida per gli acquirenti industriali a…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. [Le linee guida tecniche per gli imballaggi specificano i requisiti minimi di abbondanza per compensare la deriva di registro durante il processo di laminazione]. Ruolo della prova: specifica tecnica; tipo di fonte: manuale industriale. Supporti: standard di margine di abbondanza. Nota di ambito: specifico per substrati in cartone ondulato. ↩
"Uno studio sull'effetto della velocità della macchina da stampa litografica sull'aumento del punto", https://repository.rit.edu/theses/3941/. [La documentazione sull'elaborazione di immagini raster (RIP) spiega come le regolazioni di cutback prevengono l'eccessiva saturazione dell'inchiostro e l'aumento del punto su cartone poroso]. Ruolo della prova: convalida del processo; tipo di fonte: manuale tecnico. Supporti: gestione dell'inchiostro. Nota di ambito: applicabile alla stampa offset e digitale. ↩
"[PDF] Effetti dell'umidità relativa sulla compressione... – Clemson OPEN", https://open.clemson.edu/context/all_theses/article/4232/viewcontent/Brown_clemson_0050M_15634.pdf. [Studi ingegneristici sul cartone ondulato confermano che una pressione ottimizzata della macchina previene lo schiacciamento delle ondulazioni, preservando così il valore del Box Compression Test (BCT)]. Ruolo della prova: collegamento causale; tipo di fonte: guida di ingegneria strutturale. Supporti: integrità strutturale. Nota di ambito: focalizzato sul cartone ondulato. ↩
"Come gli esportatori perdono denaro commettendo questi 3 errori con il codice HS…", https://www.instagram.com/reel/DRuIzJxAiz7/. [Le linee guida ufficiali della dogana e della protezione delle frontiere confermano che una classificazione HS errata o vaga comporta il blocco delle merci e ritardi nelle spedizioni]. Ruolo della prova: verifica fattuale; tipo di fonte: documentazione normativa. Supporta: impatto della classificazione errata. Nota di ambito: sanzioni e procedure specifiche variano a seconda della giurisdizione nazionale. ↩
"Risultati della ricerca CROSS – Dogana e protezione delle frontiere degli Stati Uniti", https://rulings.cbp.gov/search?term=4819.10.0040. [Un autorevole database tariffario doganale conferma se HS 4819.10 è la classificazione corretta per imballaggi e display in cartone]. Ruolo della prova: verifica della classificazione; tipo di fonte: tariffario governativo. Supporta: corretto utilizzo del codice HS. Nota di ambito: si applica al Sistema armonizzato dell'OMD. ↩
"Dichiarazione di sicurezza per l'importazione (ISF) - Quando presentarla al CBP", https://www.help.cbp.gov/s/article/Article-1868. [I regolamenti della Customs and Border Protection (CBP) specificano le tempistiche richieste per la presentazione delle dichiarazioni di sicurezza per l'importazione al fine di evitare sanzioni e ritardi]. Ruolo della prova: requisito normativo; tipo di fonte: regolamento governativo ufficiale. Supporta: affermazioni relative alle tempistiche dell'ISF. Nota di ambito: si riferisce specificamente ai regolamenti di importazione statunitensi. ↩
"Guida alla presentazione ISF: Completamento dei requisiti 10+2 e scadenze (2025)", https://strixsmart.com/resources/guides/isf-filing. [Gli standard del settore logistico spiegano come lo sdoganamento rapido tramite ISF impedisca al carico di superare il tempo di franchigia in porto]. Ruolo della prova: impatto finanziario; tipo di fonte: manuale di logistica commerciale. Supporta: ROI finanziario della conformità. Nota sull'ambito: limitato alle tariffe di stoccaggio in porto. ↩